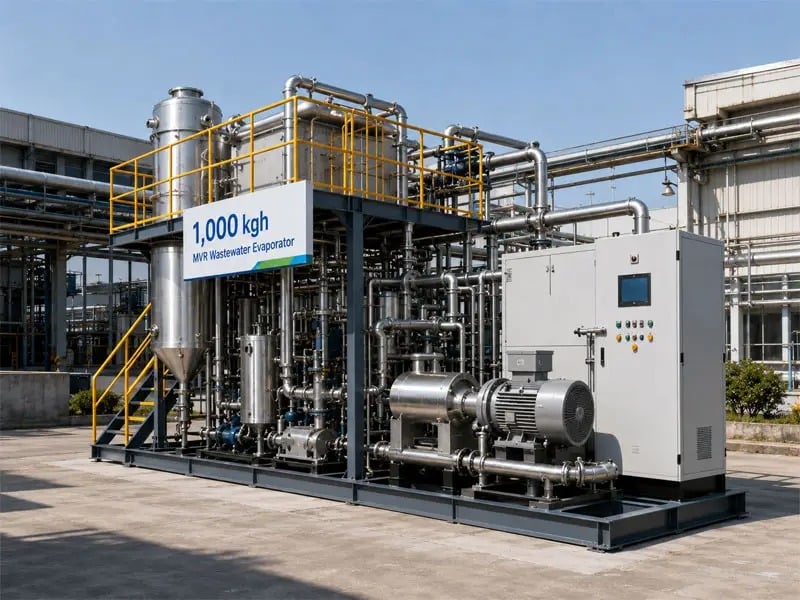
Asalzlösungskristallisierer stellt eine entscheidende Endstufe in modernen Null-Flüssig-Entsorgungsanlagen dar, bei der konzentrierte salzhaltige Ströme in feste Salzkristalle und gereinigtes Wasser umgewandelt werden. Das Verständnis der Position dieser Anlage innerhalb einer vollständigen ZLD-Prozessstrecke ist für industrielle Betreiber, Umweltingenieure und Anlagenplaner unerlässlich, die Abwasseraufbereitungsabläufe entwerfen oder optimieren müssen. Der Salzlösungskristallisierer ist kein bloßes Zusatzgerät; er ist ein strategischer Endpunkt, der darüber entscheidet, ob ein ZLD-System tatsächlich eine Null-Entsorgung erreicht oder lediglich die Entsorgungsaufgabe hinauszögert.
In industriellen Umgebungen enthält Abwasser gelöste Salze, Mineralien und organische Verbindungen, die durch herkömmliche Aufbereitung nicht vollständig entfernt werden können. Eine vollständige ZLD-Prozesskette konzentriert diese Verunreinigungen systematisch in mehreren aufeinanderfolgenden Stufen und leitet sie schließlich als hochkonzentrierten Solestrom zum Solekristallisator. Diese endgültige Positionierung des Solekristallisators ist keine zufällige Entscheidung; sie spiegelt die thermodynamische und chemische Logik wider, die dem modernen Zero-Liquid-Discharge-Konzept zugrunde liegt.
Struktur der ZLD-Prozesskette und Position des Solekristallisators
Verständnis der vollständigen Prozesskettensequenz
Eine typische ZLD-Prozesskette beginnt mit primären Aufbereitungsstufen wie Siebung, Koagulation und Sedimentation zur Entfernung von suspendierten Feststoffen. Anschließend reduzieren konventionelle biologische oder physikalische Aufbereitungsverfahren die organische Belastung und andere Verunreinigungen. Während das Abwasser durch die Prozesskette fließt, reichern sich gelöste Feststoffe an, weshalb membranbasierte Technologien wie Umkehrosmose oder Nanofiltration erforderlich sind, um die verbleibenden Verunreinigungen in einem kleineren Volumen Sole zu konzentrieren. Diese konzentrierte Sole stellt den Abschluss der gesamten Trennleistung der Prozesskette dar und enthält gelöste Salze in gesättigter oder nahezu gesättigter Konzentration.
Der Solekristallisator befindet sich am Ende dieser Kaskade und ist nach Abschluss aller anderen Konzentrations- und Aufbereitungsstufen positioniert. Zu diesem Zeitpunkt der Prozesskette ist das Abwasser bereits weitgehend von organischer Substanz, suspendierten Partikeln und behandelbaren Schadstoffen befreit. Der in den Kristallisator eintretende Rückstand besteht überwiegend aus gelösten Mineralsalzen, wodurch der Kristallisator zur logischen und notwendigen abschließenden Umwandlungstechnologie wird. Ohne diese Endstufe würde die Prozesskette eine konzentrierte Sole erzeugen, die weiterhin ein potenzielles Umweltrisiko darstellt und gegen behördliche Vorschriften verstößt.
Warum der Brine Crystallizer als letzte Stufe in der Prozesskette eingesetzt wird
Die Platzierung eines Solekristallisators am Ende der ZLD-Prozesskette folgt grundlegenden Prinzipien des chemischen Ingenieurwesens. Frühere Stufen der Prozesskette nutzen Technologien, die speziell für die Entfernung von suspendierten Feststoffen, organischen Stoffen und verdünnten gelösten Verunreinigungen optimiert sind. Ein vorzeitiger Einsatz eines Solekristallisators wäre thermodynamisch ineffizient und wirtschaftlich verschwenderisch, da er große Wasservolumina mit niedrigen Salzkonzentrationen verarbeiten müsste. Stattdessen konzentriert die Prozesskette die Sole bis zu Konzentrationsstufen, bei denen Kristallisation energetisch sinnvoll wird und bei denen der Rückstand effizient in kristallines Salz und gereinigtes Wasser separiert werden kann.
Die Position des Solekristallisators stellt zudem sicher, dass mechanische und thermische Belastungen ausschließlich auf den endgültigen, am stärksten konzentrierten Strom wirken. Kristallisationsversuche in frühen Prozessstadien würden durch die vielfältigen chemischen Verbindungen im Rohabwasser zu Ablagerungen, Verkrustungen und einer Verschlechterung der Anlagenteile führen. Indem die gesamte Vorbehandlungs- und Konzentrierstrecke den Strom vollständig vorbehandelt und konzentriert, arbeitet der Kristallisator mit einer chemisch stabileren Sole, wodurch die Lebensdauer der Anlagenteile verlängert und der Wartungsaufwand verringert wird.
Integration des Solekristallisators in den umfassenderen ZLD-Rahmen
Zuführung der Sole zum Kristallisator
Die Sole, die im ZLD-Prozesszug einem Kristallisator von stromaufwärts zugeführt wird, wird typischerweise mittels Umkehrosmosemembranen oder anderen fortschrittlichen Trenntechnologien erzeugt. Dieser Verwerfungsstrom der Membranen des Prozesszugs enthält 10 bis 15-mal die Salzkonzentration des Zulaufwassers, manchmal sogar noch mehr, je nach industrieller Anwendung. Die Sole erreicht den Kristallisator bereits vorab charakterisiert hinsichtlich Salzzusammensetzung, pH-Wert und Temperatur, sodass der Kristallisator speziell für das erwartete Rückstandprofil konfiguriert werden kann. Der Prozesszug bereitet die Sole im Wesentlichen so auf, dass die Leistung und die Rückgewinnungsrate des Kristallisators optimiert werden.
Temperatur und Verweilzeit innerhalb der Prozesskette beeinflussen ebenfalls die Eigenschaften der Sole zum Zeitpunkt ihres Erreichens des Kristallisators. Verdampfungs- oder mechanische Konzentrierungsstufen innerhalb der Prozesskette können bereits flüchtige Komponenten entfernt oder den Salzsättigungszustand angepasst haben. Diese Vorbehandlung verringert unerwartetes Verhalten im Kristallisator und verbessert die Konsistenz des gewonnenen Rückstands. Der nahtlose Übergang der Sole von der vorgelagerten Prozesskette zum Kristallisator stellt ein gut ausgelegtes ZLD-System dar, bei dem jede Stufe die nächste optimal auf ihre Aufgabe vorbereitet.
Rückstandshandhabung nach der Kristallisation
Sobald der Kristallisator die Sole in feste Salzkristalle und gereinigtes Wasser trennt, beginnt die Phase des Rückstandmanagements – dies markiert den eigentlichen Abschluss der ZLD-Prozesskette. Der feste Salzrückstand kann je nach Reinheitsgrad und behördlicher Zulassung entwässert, getrocknet und entweder gelagert oder verkauft werden. Das gereinigte Wasser verlässt den Kristallisator in ausreichender Reinheit, um entweder wieder in den Betrieb zurückgeführt oder sicher abgeleitet zu werden; damit wird die Vorgabe der Null-Flüssig-Entsorgung (ZLD) erfüllt. Diese duale Ausgangsstruktur ist entscheidend dafür, dass der Kristallisator unbedingt am Ende der gesamten Prozesskette positioniert sein muss: Jeder flüssige Rückstand, der den Kristallisator verlässt, würde das ZLD-Ziel verletzen, das die gesamte Prozesskette erreichen soll.
Die Behandlung des Rückstands, der den Kristallisator verlässt, bestimmt, ob das gesamte ZLD-System tatsächlich geschlossen ist oder lediglich die Entsorgungsbelastung auf das Feststoff-Management verlagert. Fortschrittliche ZLD-Konfigurationen können sekundäre Entwässerung, thermische Trocknung oder Rückgewinnungsprozesse umfassen, um den Wert des festen Rückstands zu maximieren oder sein Volumen zu minimieren. Diese Schritte nach dem Kristallisator gelten als Teil der erweiterten Prozesskette und stellen sicher, dass der endgültige Rückstand wirklich minimal und handhabbar ist – was die Investition in das komplette System, einschließlich des Kristallisators, rechtfertigt.
Betriebliche Aspekte der Positionierung des Sole-Kristallisators
Temperatur- und Energieauswirkungen
Die Position des Solekristallisators am Ende der Verfahrenskette hat erhebliche Auswirkungen auf den Energieverbrauch und die Betriebskosten des gesamten ZLD-Systems. Die Kristallisation erfordert üblicherweise Erhitzen, Kühlen oder Verdampfen, um die Sole zu übersättigen und die Salzabscheidung auszulösen. Die Temperatur der Sole, die aus der Verfahrenskette eintrifft, beeinflusst die Energiemenge, die erforderlich ist, um sie in einen Zustand zu versetzen, der die Kristallisation begünstigt. Eine gut ausgelegte ZLD-Verfahrenskette kann Wärmerückgewinnung aus Kühlstufen oder industriellen Prozessen integrieren und diese thermische Energie nutzen, um den Kristallisator effizienter anzutreiben. Diese Energieintegration ist nur möglich, weil der Kristallisator an einer Stelle positioniert ist, an der er Abwärme aus früheren Aufbereitungsstufen erfassen und nutzen kann.
Die Positionierung beeinflusst zudem die Investitions- und Betriebskosten des gesamten ZLD-Systems. Wenn der Kristallisator in der Endstufe platziert wird, muss die gesamte Prozesskette so dimensioniert und betrieben werden, dass sie die vom Kristallisator geforderte spezifische Qualität und Menge an Sole liefert. Diese Integration bestimmt das Design der vorgelagerten Technologien und beeinflusst Entscheidungen bezüglich Membrantypen, Verdampfungsanlagen und Konzentrationstrategien entlang der gesamten Prozesskette. Betreiber müssen abwägen, ob die Kosten und Komplexität eines vollständig dimensionierten Sole-Kristallisators die Investition für ihre spezifische Abwasserzusammensetzung und ihre Anforderungen an die Zero-Liquid-Discharge-Lösung rechtfertigen.
Regulatorische und konformitätsbezogene Treiber
Umweltvorschriften in vielen Rechtsordnungen verlangen mittlerweile die Einhaltung der ZLD-Anforderung (Zero Liquid Discharge) für industrielles Abwasser mit hohem Salzgehalt. Dadurch ist effektiv vorgeschrieben, dass am Ende der Aufbereitungsstrecke ein Solekristallisator oder eine vergleichbare Technologie eingesetzt wird. Dieses regulatorische Umfeld hat die Standardarchitektur moderner Abwasseraufbereitungssysteme geprägt: Der Kristallisator ist hier nicht mehr optional, sondern eine zwingende Voraussetzung für die Einhaltung der Vorschriften. Durch seine Position als letzte Barriere wird sichergestellt, dass keinerlei flüssige Ablagerung das System ohne behördliche Genehmigung verlässt – dies erfüllt strengste Umweltstandards. Anlagen, die keinen Kristallisator in ihre ZLD-Aufbereitungsstrecke integrieren, riskieren Verstöße, Geldstrafen und Betriebseinstellungen, falls ihre Aufbereitung keine echte Null-Flüssig-Abgabe (Zero Liquid Discharge) erreichen kann.
FAQ
Welche Hauptfunktion erfüllt ein Solekristallisator in einem ZLD-System?
Ein Solekristallisator wandelt konzentrierte salzhaltige Sole in feste Salzkristalle und gereinigtes Wasser um und stellt damit die letzte Stufe dar, in der eine ZLD-Prozesskette ihr Kernziel der vollständigen Vermeidung von Flüssigabfluss erreicht. Durch die Kristallisation gelöster Salze verwandelt diese Technologie einen andernfalls problematischen flüssigen Rückstand in handhabbaren Feststoffabfall und erfüllt so die Umwelt- und behördlichen Anforderungen an eine echte Null-Flüssig-Abfluss-Lösung.
Warum kann der Solekristallisator nicht früher in der Prozesskette positioniert werden?
Eine frühere Positionierung des Kristallisators wäre ineffizient, da die Anfangsstufen einer ZLD-Prozesskette verdünntes Abwasser mit niedrigen Salzkonzentrationen, vielfältigen Verunreinigungen und instabiler Chemie enthalten. Die Kristallisation erfordert konzentrierte Sole, um energieeffizient und betrieblich stabil zu sein. Die Prozesskette muss zunächst suspendierte Feststoffe, organische Stoffe und andere Verunreinigungen entfernen und anschließend gelöste Salze bis zur Sättigung konzentrieren, damit der Kristallisator optimal arbeiten kann; seine abschließende Platzierung ist daher sowohl technisch sinnvoll als auch wirtschaftlich gerechtfertigt.
Wie beeinflusst der Kristallisator-Rückstand die gesamte ZLD-Konformität?
Der feste Rückstand, der vom Kristallisator erzeugt wird, ist typischerweise die einzige Abfallfraktion eines vollständigen ZLD-Systems und daher entscheidend für das Einhaltungsprofil. Wenn der Kristallisator erfolgreich sämtliche konzentrierte Sole in trockenes Salz umwandelt, erreicht das System eine echte Null-Flüssig-Entsorgung (Zero Liquid Discharge). Verschwindet jedoch Feuchtigkeit aus dem Rückstand oder entstehen Sekundärflüssigkeitsströme, die den Kristallisator verlassen, erfüllt das System die ZLD-Anforderungen nicht, wodurch zusätzliche nachgeschaltete Aufbereitung oder Entsorgungsmaßnahmen erforderlich werden, um die behördliche Konformität sicherzustellen.

 EN