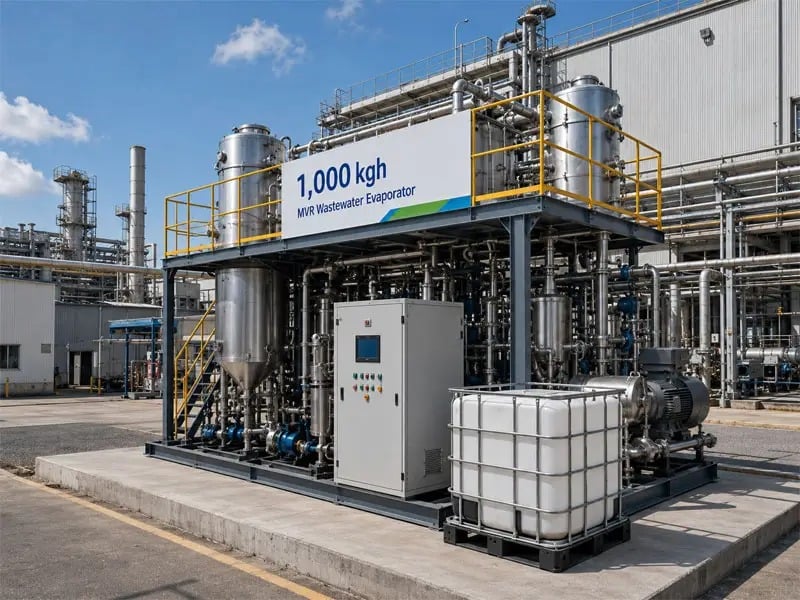
Markkina suolaliuoksen haihtuminen on perustava prosessi teollisessa jätevesien käsittelyssä, elintarviketuotannossa ja kemian valmistuksessa. Kun suolapitoisuus nousee suolaliuoksessa, nesteen fysikaaliset ja kemialliset ominaisuudet muuttuvat merkittävästi, mikä vaikuttaa suoraan haihtumisnopeuteen, energiantarpeeseen ja lopputuotteen laatuun. Näiden muutosten ymmärtäminen on ratkaisevan tärkeää teollisten toimintojen optimoimiseksi ja taloudellisen tehokkuuden parantamiseksi.
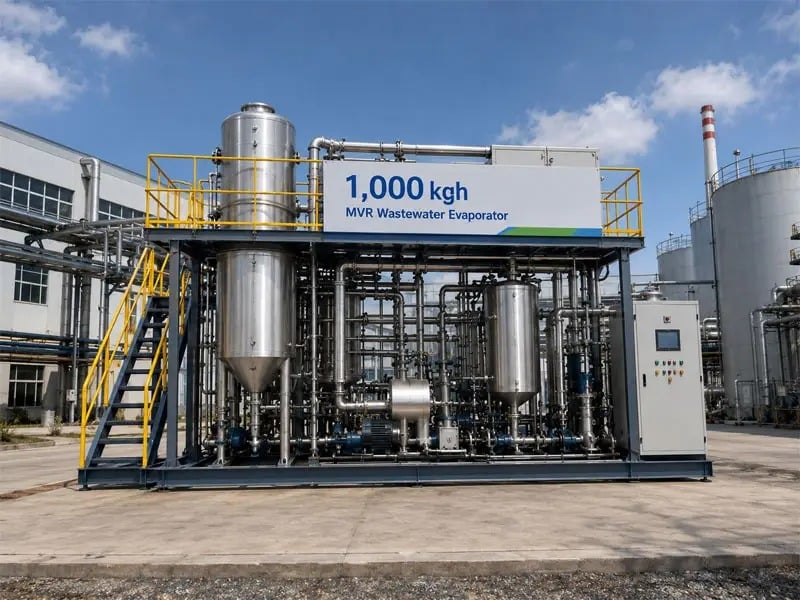
Kun suolaliuos haihtuu, liuenneiden suolojen pitoisuus kasvaa vaiheittain. Tämä kasvava suolapitoisuus muuttaa ratkaisevasti liuoksen käyttäytymistä: se vaikuttaa siihen, miten veden molekyylit haihtuvat höyrynä, kuinka paljon lämpöenergiaa tarvitaan ja milloin kiteytyminen alkaa. Suolaliuoksen koostumuksen ja haihtumiskäyttäytymisen välinen suhde ulottuu yksinkertaisen fysiikan yli käytännön teollisiin haasteisiin, jotka edellyttävät tarkkaa prosessin säätöä ja laitteiston suunnittelua.
Miten suolapitoisuus vaikuttaa kiehumispisteeseen
Kiehumispisteen nousu
Yhtä tärkeimmistä muutoksista suolaliuoksen haihduttamisen aikana on kiehumispisteen nousu. Kun suolapitoisuus kasvaa, liuoksen kiehumispiste nousee yli 100 asteen Celsius-asteikolla. Tätä ilmiötä, jota kutsutaan kiehumispisteen nousuksi, tapahtuu, koska liuenneet suolahiukkaset häiritsevät vesimolekyylien poistumista nestemäisestä vaiheesta. Suurempi suolapitoisuus tarkoittaa enemmän liuenneita hiukkasia, mikä puolestaan tarkoittaa, että vesimolekyylien siirtymiseen höyryvaiheeseen tarvitaan korkeampia lämpötiloja.
Kiehumispisteen nousu ei ole lineaarinen suhteessa suolan pitoisuuteen. Esimerkiksi laimea suolaliuos, jonka suolapitoisuus on 5 prosenttia, saattaa kiehua 101 asteikossa Celsius-asteikolla, mutta konsentroitunut liuos, jonka suolapitoisuus on 25 prosenttia, saattaa kiehua 108 asteikossa Celsius-asteikolla tai korkeammassa lämpötilassa. Tämä epälineaarinen suhde vaikuttaa merkittävästi teolliseen suolaliuoksen haihdutukseen. Kun prosessi edistyy ja suolaliuos konsentroituu, veden haihduttamiseen kuluu yhä enemmän höyryä tai lämpöä yksikköä kohden, mikä heikentää kokonaisprosessin tehokkuutta ja lisää käyttökustannuksia.
Haihdutusjärjestelmien käytännön seuraukset
Teollisuustilojen, jotka hoitavat suolaliuoksen haihduttamista, on otettava tämä kiehumispisteen siirtymä huomioon lämmönvaihtimien ja haihdutusastioiden suunnittelussa. Perinteiset höyryllä toimivat haihduttimet muuttuvat vähemmän tehokkaiksi suolan pitoisuuden noustessa, koska lämmittävän väliaineen ja suolaliuoksen välisen lämpötilaeron pienentyessä. Monitason haihduttimia käytetään usein jätteiden lämmön talteenottoon ja taloudellisen elinkelpoisuuden säilyttämiseen. Haihdutusteknologian valinta riippuu suoraan siitä, kuinka hyvin ymmärretään, miten suolan pitoisuus vaikuttaa kiehumispisteen vaatimuksiin prosessin koko kiertokauden ajan.
Haihdumisnopeuden ja tiukkuuden muutokset
Laskeva haihdumisnopeus
Kun suolapitoisuus kasvaa suolaliuoksissa, haihtumisnopeus laskee yleensä. Tämä johtuu siitä, että liuenneet suolat vähentävät veden molekyylien höyrynpainetta nesteen pinnalla. Veden molekyylien on saatava enemmän energiaa päästäkseen irti konsentroitusta suolaliuoksesta kuin puhtaasta vedestä. Suolaionien läsnäolo vetää ja pitää veden molekyylejä tiukemmin ioneista johtuvien vuorovaikutusten kautta, mikä alentaa tehokkaasti haihtumisen ajavia voimia. Teollisuuden käyttäjät havaitsevat tämän ilmiön siten, että käsittelyaika pidentyy, kun konsentroitumisaste kasvaa suolaliuoksissa.
Suolapitoisuuden ja haihtumisnopeuden välinen suhde saa erityisen merkityksen monitasoisissa haihdutusprosesseissa. Alkuvaiheen haihduttimet, jotka käsittelevät laimeaa suolaliuosta, saavuttavat korkeamman käsittelykapasiteetin verrattuna myöhäisempiin vaiheisiin, joissa käsitellään konsentroitua suolaliuosta. Tämä edellyttää suurempia lämmönsiirtoalueita loppuvaiheen haihduttimissa tai pidempiä säilytysaikoja tavoitellun veden poistomäärän saavuttamiseksi. Tämän pitoisuudesta riippuvaisen käyttäytymisen ymmärtäminen mahdollistaa insinöörien varustelun oikean kokoistamisen ja prosessointiaikojen tarkat ennusteet.
Tiukkuuden ja viskositeetin kasvu
Suurempi suolapitoisuus lisää myös kloridiliuosten tiukkuutta ja viskositeettia. Tiukempi kloridiliuos vie vähemmän tilavuutta ja virtaa hitaammin prosessilaitteiden läpi. Korkeampi viskositeetti tarkoittaa huonompaa lämmönsiirtoä tehokkuutta vaihtoventtiileissä ja hitaampaa kelluvien hiukkasten sedimentoitumista. Nämä fysikaaliset ominaisuudet vaikuttavat pumppaustarpeisiin, lämmön talteenottotehokkuuteen ja kokonaisjärjestelmän hydrauliikkaan. Teolliset kloridiliuosten hallintajärjestelmät täytyy suunnitella ottamaan nämä tiukkuuden ja viskositeetin muutokset huomioon huolellisella laitteiden valinnalla ja toimintasäädöillä.
Kidekertymän ja suolan saostumisen muodostuminen
Kidekertymän muodostuminen keskittämisprosessin aikana
Kun haihtuminen edistyy ja suolan pitoisuus nousee, liuos lähestyy lopulta kyllästymistä, jolloin kristallit alkavat muodostua. Eri suolat saostuvat eri pitoisuuksilla ja lämpötiloilla. Esimerkiksi natriumkloridi osoittaa suhteellisen vakaita kiteytymisominaisuuksia, mutta sekoitettujen suolten liuokset näyttävät monimutkaisia saostumismalleja. Kristallien muodostuminen merkitsee kriittistä siirtymäkohtaa, jossa liuos muuttuu yksifaasiseksi nesteeksi kahdenfaasiseksi neste–kiinteä-aine -seokseksi. Tämä siirtymä vaikuttaa merkittävästi laitteiston toimintaan ja vaatii prosessimuutoksia, jotta laitteiston kalkkautuminen ja vaurioituminen voidaan estää.
Kiteiden muodostumisen luonne riippuu suolaliuoksen koostumuksesta, lämpötilasta ja haihtumisnopeudesta. Hidas haihtuminen tuottaa usein suurempia ja säännöllisempiä kiteitä, kun taas nopea haihtuminen voi aiheuttaa pienempiä ja epäsäännöllisempiä kidekoostumuksia. Teollisuuslaitosten on ohjattava kiteytymistä huolellisesti saavuttaakseen halutun suolatuotteen laadun ja estääkseen hallitsematonta saostumista, joka voisi tukkia laitteita. Suolan pitoisuusrajojen tunteminen kiteytymiselle auttaa käyttäjiä ylläpitämään optimaalisia prosessiolosuhteita ja hyödyntämään arvokkaita suolajätteitä.
Laitteiston haasteet ja ratkaisut
Kideytymisen aiheuttamat ongelmat ovat merkittäviä teollisuuslaitteille. Suolasaostumat kertyvät lämmönsiirtoalueille ja muodostavat kovaa kalkkisaostumaa, joka heikentää lämmönjohtavuutta ja lisää huoltovaatimuksia. Erityisesti suunnitellut kiteyttimet ja automatisoidut puhdistusjärjestelmät integroidaan usein konsentroitujen suolaliuosten höyrystysjärjestelmiin. Käyttäjät seuraavat suolapitoisuutta jatkuvasti, jotta kiteiden poiston ajankohta voidaan optimoida ja käyttöolosuhteet pitää vakaina. Suolaliuosten höyrystyksen taloudellisuus riippuu yhä enemmän kiteytymisongelmien tehokkaasta hallinnasta ja kaupallisesti arvokkaiden kiteisten suolatuotteiden talteenottamisesta.
UKK
Miksi kiehumispiste nousee, kun suolapitoisuus suolaliuoksissa kasvaa?
Suolahiukkaset liukenevat ioneiksi, jotka ympäröivät ja vuorovaikuttavat veden molekyylien kanssa, mikä alentaa veden höyrynpainetta. Tämä ioninen häiriö vaatii korkeampia lämpötiloja, jotta veden molekyylit saavat riittävästi energiaa päästäkseen höyrynä pois. Mitä korkeampi suolapitoisuus on, sitä voimakkaampi kiehumispisteen nousuvaikutus on, mikä tekee liuoksesta termodynaamisesti vähemmän haihtuvan.
Miten suolapitoisuus vaikuttaa teolliseen haihdutustehokkuuteen?
Kun suolapitoisuus kasvaa, haihdutusnopeus laskee ja kiehumispiste nousee, mikä heikentää molemmin puolin tehokkuutta. Veden poistamiseen yksikköä kohden tarvitaan enemmän energiaa, ja prosessin kesto pidentyy merkittävästi. Teolliset järjestelmät on suunniteltava suuremmilla lämmönsiirtoalueilla tai monivaiheisilla konfiguraatioilla, jotta niiden taloudellinen elinkelpoisuus säilyy, kun käsitellään suolaisia liuoksia, joissa suolapitoisuus on korkea.
Milloin kiteytys tapahtuu suolaliuoksen haihdutuksen aikana?
Kiteytys alkaa, kun suolaliuos saavuttaa kyllästymistason, joka riippuu erityisesti suolan koostumuksesta, lämpötilasta ja suolaliuoksen pitoisuudesta. Eri suolat kyllästyvät eri pitoisuustasoilla. Natriumkloridi kyllästyy tyypillisesti noin 26–27 %:n pitoisuudella standardiolosuhteissa. Käyttäjien on seurattava tarkasti suolapitoisuutta voidakseen ennakoida kiteytystä ja ottaa käyttöön asianmukaiset laitteiston ohjaustoimet ennen kuin saostuminen alkaa vaikuttaa järjestelmän suorituskykyyn.

 EN