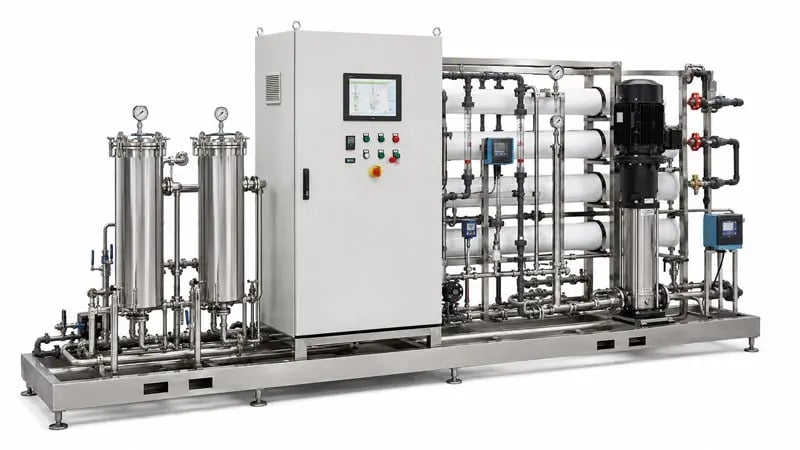
Kalvojen puhdistuksen suunnittelu tuotantoaikataulujen mukaan on yksi kriittisimmistä toiminnallisista haasteista käänteisosmoositeknologiaan perustuvissa laitoksissa. RO-vesijärjestelmän valmistaja ymmärtää, että huoltokatkokset vaikuttavat suoraan tuotantokapasiteettiin, mutta kalvojen puhdistuksen viivästyttäminen johtaa saastumiseen, vähentyneeseen läpivirtaukseen ja kalvojen liian aikaiseen vaihtoon. Kestävän toiminnan avain on kehittää puhdistusstrategia, joka tasapainottaa järjestelmän suorituskykyä ja tuotantovaatimuksia siten, ettei kumpaakaan kompromissoida.
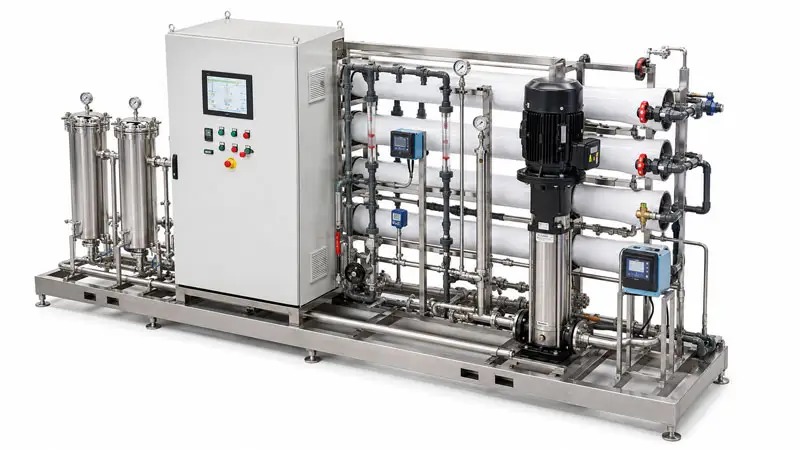
RO-teknologian integrointi teolliseen vedenkäsittelyyn edellyttää hienostunutta huoltosuunnittelun lähestymistapaa. Kun RO-vesijärjestelmä toimii jatkuvasti tuotantopaineessa, kalvojen pinnalle kertyy kovettumia, orgaanisia aineita ja mikro-organismeja, jotka hitaasti heikentävät suodatetun veden laadua ja lisäävät energiankulutusta. Tehokas tuottoaikataulutus pitää ottaa huomioon ennalta ehkäisevät pesukerrat, hätäpesuprotokollat ja suunnitellut huoltoikkunat, jotka ovat linjassa luonnollisten tuotantolaaksojen tai suunnitellun käyttökeskeytyksen kanssa. Tämä vaatii tiukkaa yhteistyötä toimintojen, huollon ja tuotannon suunnittelijoiden välillä varmistaakseen, että pesutoimet eivät aiheuta kustannusvaativia tuotantokatkoksia.
RO-kalvojen saastuminen ja pesun aloitusperusteet
Pesun tarpeen tunnistaminen
Kalvojen saastuminen etenee vähitellen, ja oikean hetken tunnistaminen puhdistuksen aloittamiseksi vaikuttaa suoraan sekä veden laatuun että käyttötehokkuuteen. Suorituskyvyn mittareita, kuten kalvovaiheen yli muodostuvaa paine-eroa, läpivirtausvirran laskua ja erotusasteen muutoksia, voidaan käyttää varhaisina varoituksina. Kun paine-ero nousee 15–20 prosenttia perustasosta tai kun läpivirtaus tuotanto laskee huomattavasti, puhdistus on yleensä tarpeen. Monet RO-järjestelmien käyttäjät käyttävät automatisoitua seurantaa, joka varoittaa huoltotiimejä ennen kriittisten raja-arvojen saavuttamista, mikä mahdollistaa ennakoivan aikataulutuksen eikä reagoivan hätätoiminnan. Tämä tiedonperäinen lähestymistapa estää tilanteen, jossa tuotannon on pysähdyttävä äkisti hätäpuhdistukseen, mikä häiritsee aikataulua ja lisää kustannuksia.
Saastumistyypit ja niiden vaikutus aikataulutukseen
Erilaiset saastumismekanismit vaativat erilaisia puhdistustiukkuuksia ja -taajuuksia. Kalsiumkarbonaatin tai silikadin muodostama kovettuminen vaatii yleensä happopohjaisia puhdistusmenetelmiä, kun taas biofilmistä tai luonnollisista orgaanisista aineista aiheutuva orgaaninen saastuminen vaatii emäspohjaisia tai entsyymipohjaisia puhdistusliuoksia. Kolloidinen saastuminen reagoi hyvin säännölliseen takaisinpesuun virallisien puhdistusjaksojen välillä. Saastumisen tyyppin tiedon avulla RO-järjestelmän ylläpitoteamit voivat ennustaa puhdistustarpeita tarkemmin. A käänteisen osmoosin vesisysteemin valmistaja tarjoaa yleensä saastumisanalyysiraportteja, jotka auttavat toimintatiimejä ennakoimaan puhdistustarpeita kuukausia eteenpäin, mikä mahdollistaa niiden integroinnin vuosittaisiin tuotantokalenteriin sen sijaan, että jouduttaisiin hätäylläpitöikkunoita etsimään.
CIP-järjestelmien integrointi tuotannon suunnitteluun
Automaattinen paikallaan tapahtuva puhdistus jatkuvien toimintojen varmistamiseksi
CIP- tai Cleaning-in-Place -järjestelmät automatisoivat kalvojen puhdistamisen ilman, että koko järjestelmä täytyy purkaa, mikä vähentää huomattavasti käyttökeskeytyksiä ja standardoi puhdistusprotokollat. Oikein suunniteltu CIP-järjestelmä toimittaa tarkasti happoja ja emäksiä säädetyissä lämpötiloissa ja virtausnopeuksissa, mikä mahdollistaa yhtenäiset puhdistustulokset ja vähentää kemikaalien hukkaantumista. Kun CIP-järjestelmä integroidaan tuotantoa suunnittelevaan ohjelmistoon, CIP-kierrokset voidaan ajoittaa tuotannon hiljaisaikaan tai suunniteltuihin huoltotaukoihin, jolloin RO-järjestelmä voi palata käyttöön tunneissa eikä päivissä. Tämä ominaisuus muuttaa kalvojen huollon häiritsevästä tapahtumasta tavallisiksi toimintakierroksiksi, joka sopii suoraan normaaliin tuotannon suunnitteluun. Edistyneitä CIP-järjestelmiä käyttävät laitokset suunnittelevat usein kuukausittaisia tai neljännesvuosittaisia puhdistuskierroksia ennakoitavissa alhaisen kysynnän aikoina, mikä varmistaa kalvojen suorituskyvyn vakauden ilman, että prioriteettituotantoa häiritään.
CIP-protokollien suunnittelu tuotantoaikataulun mukaan
Tehokas CIP-aikataulutus edellyttää teollisuuslaitoksen tuotantomalleihin, kausittaisten kysyntävaihteluiden ja kriittisten toimitusaikojen ymmärtämistä. Historiallisten tuotantotietojen analyysi paljastaa luonnollisia alentumia, joissa puhdistus voidaan suorittaa mahdollisimman vähällä vaikutuksella tuotantoon. Esimerkiksi jos tuotantoaikataulussa on jatkuvasti alhaisempi kysyntä viikonloppuisin tai tietyinä kuukausina, nämä ajankohdat muodostavat ihanteellisen ajan tavalliselle RO-ylläpidolle. CIP-järjestelmät voidaan säätää suorittamaan lyhennettyjä syklejä keskitetyn saastumisen aikana tai laajennettuja protokollia vakavien saastumistapausten aikana. Kun puhdistuksen kesto ja voimakkuus sovitetaan todelliseen kalvojen tilaan ja tuotantoa rajoittaviin tekijöihin, CIP:stä tulee ennakoitavampaa, kustannustehokkaampaa ja täysin integroitua toimintasuunnitteluun. Tuotantopäälliköt saavat lisää luottamusta siihen, että ylläpitovälit on määritetty etukäteen ja niitä suojataan ristiriitaisten tuotantoa koskevien vaatimusten varalta.
Strateginen aikataulutus ja riskien lieventäminen
Varmuuskapasiteetin ja varmuusvaraston rakentaminen
Yksi tehokkaimmista strategioista kalvojen puhdistuksen hallinnassa tuotannon aikataulujen ympärillä on riittävän suuren järjestelmän varmuuskapasiteetin suunnittelu. Monitasoiset RO-järjestelmät tai rinnakkaiset kalvovirrat mahdollistavat sen, että operaattorit voivat ottaa yhden vaiheen pois käytöstä puhdistusta varten samalla kun muut vaiheet ylläpitävät osittaisesti tuotantokapasiteettia. Tällä tavoin puhdistus ei enää vaadi koko tuotannon pysäyttämistä. Intensiivisen tuotannon aikana kahden tai useamman itsenäisen RO-virran olemassaolo mahdollistaa vuorottelun: kun toinen virtojen joukosta on CIP-käsittelyn tai huollon alaisena, muut jatkavat tuotantoa vähentynytä, mutta hyväksyttävää tasoa. Alkuperäinen pääomasijoitus varmuuskapasiteettiin kattautuu poistamalla hätäpysäytykset, vähentämällä saastumiseen liittyviä vikoja ja pidentämällä kalvojen käyttöikää enemmän säännöllisen ennakoivan puhdistuksen avulla ilman tuotannon katkeamista.
Ennakoiva huolto ja edistynyt seuranta
Nykyajan RO-järjestelmät, joissa on reaaliaikaisia seurantasensoreita, tuottavat tuotantodataa, joka mahdollistaa todellisen ennakoivan huollon suunnittelun. Lämpötila-, paine-, virtausnopeus-, johtavuus- ja sameusanturit syöttävät tietoja analytiikkaplatformeille, jotka ennustavat kalvojen kunnon viikoiksi eteenpäin. Tämä eteenpäin näkeminen mahdollistaa tuotannon suunnittelijoiden suunnitella puhdistukset hyvissä ajoin ennen kuin suorituskyvyn heikkeneminen muuttuu kriittiseksi. Sen sijaan että reagoidaan yhtäkkiiseen virtauksen laskuun tai paineen nousuun, tiimit voivat koordinoida puhdistukset aiemmin tunnetun suunnitellun pysäytyksen tai alhaisen kysynnän aikaan. Edistynyt seuranta vähentää myös tarpeetonta puhdistusta: sen sijaan että puhdistettaisiin kiinteällä kalenteriajastuksella, käyttäjät puhdistavat vain silloin, kun tiedot osoittavat, että sulkeminen on todella tapahtunut. Tämä lähestymistapa vähentää kemikaalien kulutusta, pidentää kalvojen käyttöikää ja varmistaa, että tuotantoa voidaan suunnitella vakaa ja ennustettavissa oleva.
Tuotantosuunnitelman tietoisuuden integroiminen huoltopäätöksiin edustaa teollisen vedenkäsittelyn toiminnan kypsytymistä. Kun puhdistusikkunat suunnitellaan etukäteen ja tiedotetaan selkeästi tuotanto-, huolto- ja operaatiotiimeille, kalvojen huolto muuttuu keskeyttämättömäksi rutinaksi eikä kriisiksi. Käänteisosmoosijärjestelmän suorituskyky pysyy korkeana, tuotantotavoitteet saavutetaan ja pitkän aikavälin käyttökustannukset minimoituvat ennaltaehkäisevän kurin ja strategisen aikataulutuksen yhteensovittamisen avulla.
UKK
Kuinka usein minun tulisi suunnitella käänteisosmoosikalvojen puhdistus tuotannon vaatimusten perusteella?
Puhdistustiukkuus riippuu syöttöveden laadusta, tuotannon intensiteetistä ja saastumisen osoittavista tekijöistä. Useimmat teollisuudessa käytetyt käänteisosmoosijärjestelmät vaativat puhdistusta joka 1–3 kuukautta suuren tuotannon aikana, mutta tämä vaihtelee huomattavasti. Seuraa eropainetta ja läpivuotovirtausta; kun paine nousee 15–20 prosenttia tai virtaus laskee huomattavasti, puhdistus on tarpeen. Käytä tuotannon aikataulutustietoja suunnitellessasi puhdistusta luonnollisten alhaisen kysynnän aikoihin eikä kiinteinä väliajoin. Monet laitokset suunnittelevat CIP-kierron ennakoitavien tuotantotipuksien aikana, jolloin huoltotoimet sovitetaan toiminnallisiin rytmeihin eikä niitä ajeta vastoin niitä.
Voinko jatkaa osittaista käänteisosmoosituotantoa kalvojen puhdistuksen aikana?
Kyllä, jos järjestelmässä on useita kalvoasteikkoja tai rinnakkaisia käsittelylinjoja. Yksitasoiset järjestelmät on otettava pois käytöstä puhdistuksen aikana, mutta monitasoisissa järjestelmissä yksi asteikko voidaan puhdistaa CIP-menetelmällä, kun muut tuottavat vähennettyä tuotantoprosenttia. Joissakin laitoksissa käytetään myös ohitusjärjestelmiä tai väliaikaista varastointia tuotannon tasapainottamiseen puhdistusjaksojen aikana. Tämä varmuusjärjestelmä on erityisen arvokas kriittisillä tuotantojaksoilla, joilla nollatuntinen käyttökatkos on mahdoton saavuttaa. Keskustele varmuusjärjestelmien vaihtoehdoista RO-vesijärjestelmän valmistajan kanssa suunnitellessasi pitkän aikavälin toimintakapasiteettia ja huoltotaktiikkaa.
Mikä on ero CIP- ja manuaalisen kalvopuhdistuksen välillä tuotannon aikataulutuksessa?
CIP-automaatio suorittaa puhdistuskierrat tunneissa vähäisellä manuaalisella puuttumisella, mikä tekee siitä ideaalin vaihtoehdon säännöllisiin ja ennakoitaviin huoltotaukoihin, jotka on integroitu tuotantosuunnitelmiin. Manuaalinen puhdistus vaatii osien purkamista, pitkää käyttökatkoa ja korkeampia työvoimakustannuksia, mutta se saattaa olla välttämätöntä vakavassa saastumistilanteessa tai järjestelmän korjauksissa. CIP on suositeltava vaihtoehto rutinitiukaiselle huollolle, koska puhdistusaika on ennakoitavissa, protokollat ovat yhdenmukaisia ja järjestelmät voivat palata toimintaan nopeasti. Tuotannon suunnittelun kannalta CIP mahdollistaa tiettyjen huoltotaukojen suojaamisen ilman ketjureaktioita aiheuttavia viiveitä, kun taas manuaalinen puhdistus lisää epävarmuutta ja aiheuttaa pidempiä häiriöitä.

 EN