 EN
百会浦環境保護|2026年中国電池リサイクル・再利用産業年次会議にご参加ください
2026/10/16
広東百会浦環境保護・省エネルギー開発有限公司は、本会議のスポンサーおよび特別招待企業です。当社は一連の設備および先進的なプロセス技術を紹介し、皆様のご来場を心よりお待ちしております…

2026/08/18
2026/08/18
医薬品製造用の水処理は、生産と回収の両方に同時に配慮する必要がある重要なインフラ課題です。最新の製薬施設では、製造工程に使用する超純水を安定的に供給するとともに、製造・洗浄・精製工程から発生する廃水を適切に管理しなければなりません。この純水の生産と廃水処理という二つのプロセスが統合されることで、製薬業界における運用効率、法規制への適合性、および長期的なコスト持続可能性が決まります。
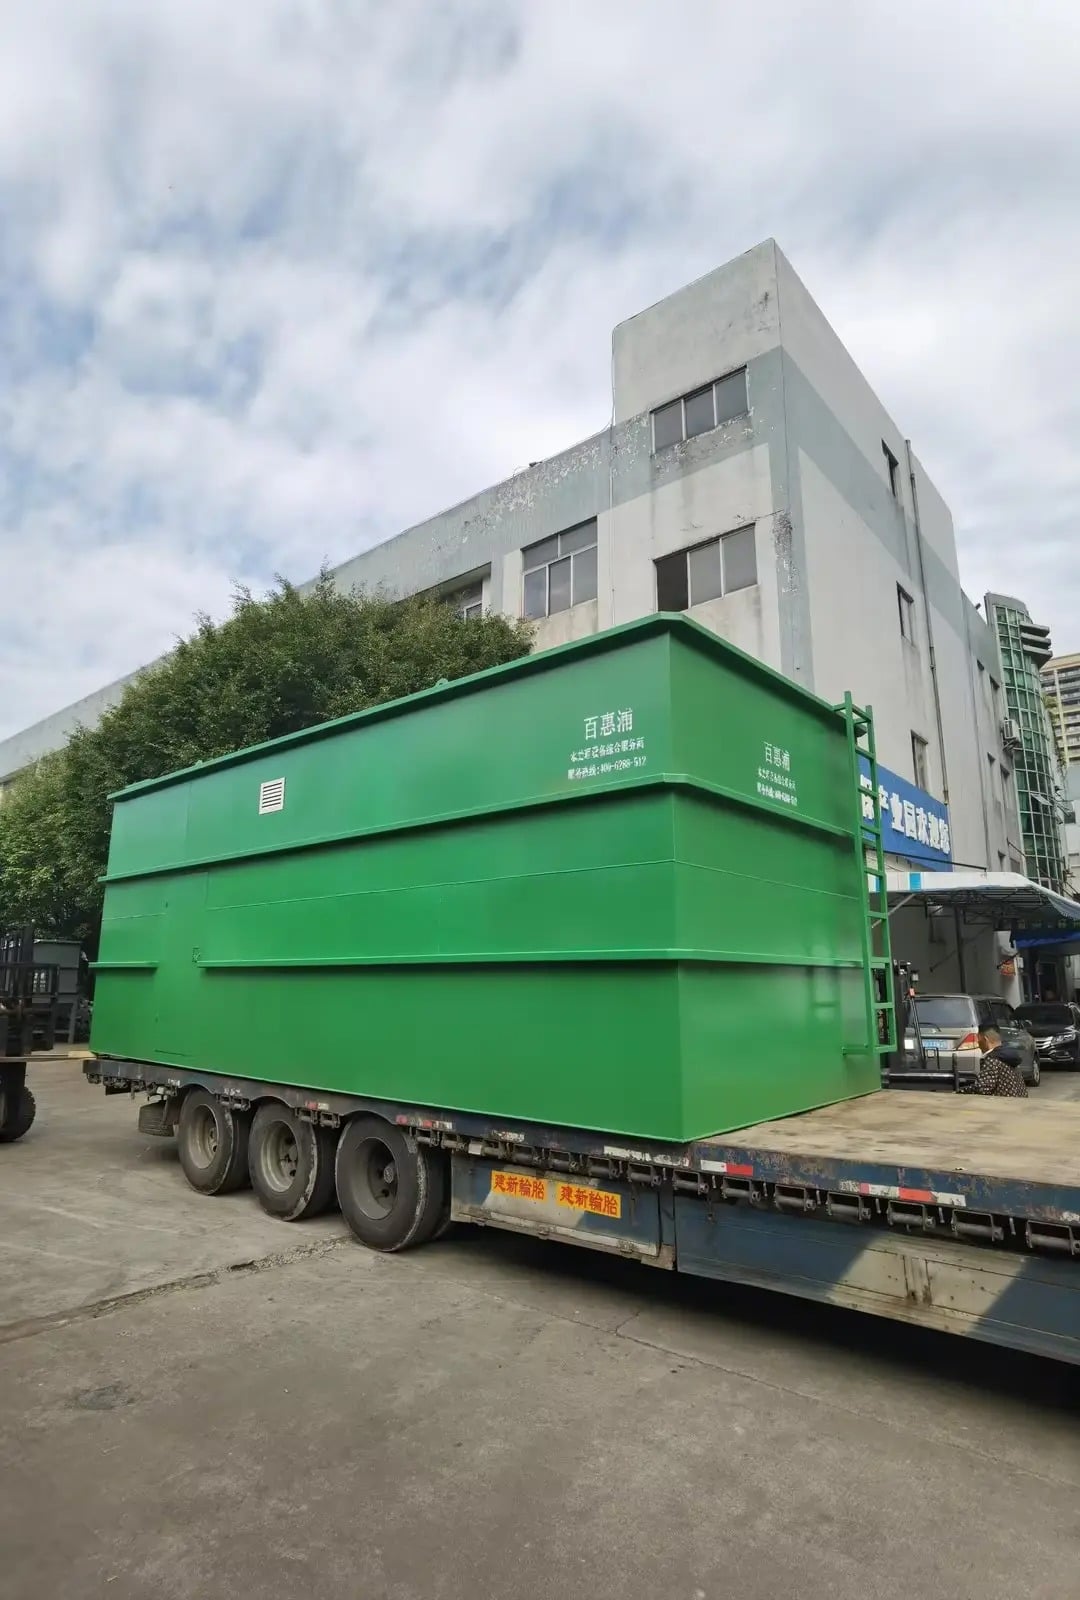
純水の生産と廃水管理の連携を理解することは、製薬施設の運用にとって不可欠です。製薬企業が 医薬品製造用の水処理 個別の機能ではなく、閉ループシステムとして運用することで、淡水使用量の削減、排水負担の軽減、資源利用効率の向上といった運用上のメリットを実現します。このような統合的な視点により、排水は単なる処分対象から再利用の機会へと変化します。
医薬品製造では、厳格な薬局方基準を満たす純水が求められます。製品の品質や安全性を損なう可能性のある微生物、溶解性固形物、エンドトキシン、有機系汚染物質を含まない水が必要です。純水システムは、逆浸透(RO)、イオン交換、電気的イオン交換(EDI)の各工程において一貫した品質を確保し、医薬品の製剤・加工および設備洗浄を支える必要があります。
品質仕様は、施設内の用途ごとに異なります。純水は一般的な製造および洗浄に使用され、高純度水は感度の高い製剤工程や最終すすぎ工程に限定して使用されます。医薬品用水の処理基準では、導電率、全有機炭素(TOC)、細菌数について具体的な上限値が定められており、生産設備はこれらを継続的に維持する必要があります。これらの基準を満たすには、堅牢な前処理、多段階の精製プロセス、および継続的なモニタリング体制が不可欠です。
最新の純水システムは、複数の技術を組み合わせることで、医薬品グレードの高純度を効率的に実現します。膜分離、活性炭フィルター、イオン交換樹脂が順次作用し、溶解塩類、有機物、微粒子を除去します。システムの設計は、製薬現場における生産コスト、エネルギー消費量、保守要件に直接影響を与えます。最適化された構成は、逆洗頻度や化学再生の必要性を最小限に抑えながら、出力の安定性を最大化します。
純水システムの容量計画には、製造工程におけるピーク需要、設備の洗浄サイクル、および安全余裕を考慮する必要があります。容量が不足したシステムは生産ボトルネックを引き起こし、強制残業を招くため、運用負荷と設備の摩耗が増加します。一方、過剰な容量を備えたシステムは、不必要な設備投資と待機時のエネルギー費用を生じさせます。これらの要素をバランスよく調整するには、理論上の最大需要ではなく、製薬施設における実際の使用パターンを詳細に分析することが不可欠です。
医薬品製造施設からの排水は、製造工程全体にわたり複数の発生源から生じます。純水システムからの前処理排水には、初期の純化工程で除去された溶解性ミネラルや硬度イオンが含まれています。機器の洗浄およびバッチ洗浄では、残留する有効成分、溶媒、洗浄剤が排水中に混入します。イオン交換樹脂の再生に伴って生成されるブライン廃液は、高濃度の塩化ナトリウムおよび置換されたイオンを含み、排水処理において特別な取り扱いを要します。
それぞれの廃水は、処理戦略に影響を与える特有の化学組成および汚染特性を有しています。医薬品製造廃水には、従来の生物処理では分解されにくい化合物が含まれることが多く、高度酸化処理、活性汚泥法、または膜分離技術などの高度な処理が必要となります。廃水処理システムは、化学的酸素要求量(COD)を低減し、浮遊物質を除去するとともに、放流または再利用前に残留する医薬品成分を完全に除去しなければなりません。発生源の組成を正確に把握することで、コストと環境負荷の双方を抑えた効果的な処理が可能になります。
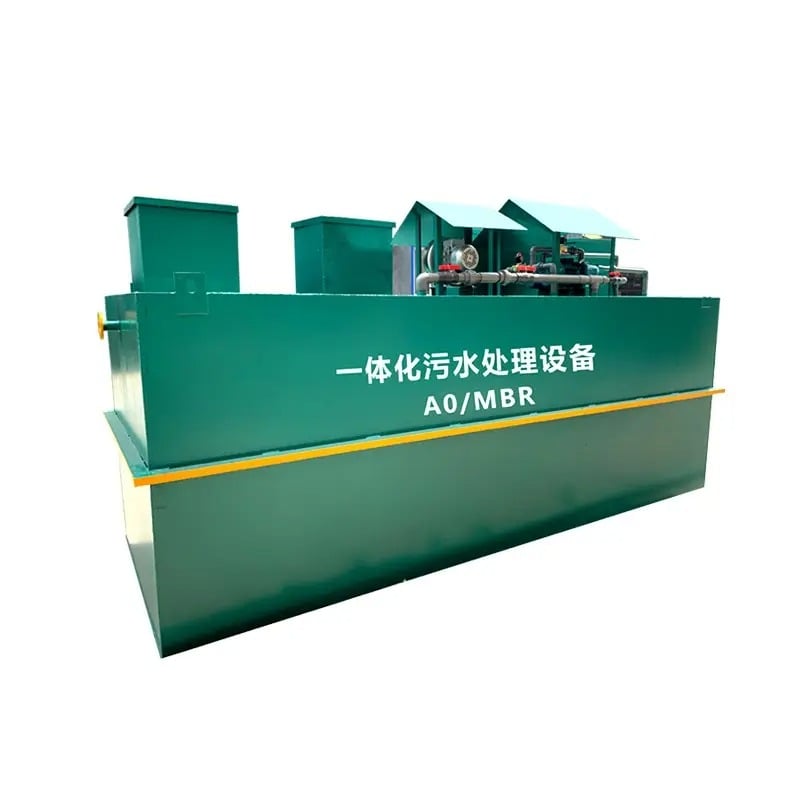
高度な医薬品製造排水処理では、物理的・化学的・生物学的なプロセスを組み合わせて、放流基準を満たすとともに、再利用への適用も可能にします。膜分離活性汚泥法(MBR)は、微生物を濃縮しながら処理水をろ過し、非飲用水としての再利用に適した高品質な水を生み出します。逆浸透膜(RO)処理は、MBR処理水をさらに高度に浄化し、機器洗浄や灌漑などに使用可能な水質レベルまで向上させます。オゾン処理および紫外線消毒は、排水放流または処理完了前に、残留する医薬品成分や微生物を確実に除去します。
各処理技術の選定は、現場ごとの排水組成、再利用目的、および法令による放流基準を踏まえて行われます。複数段階の処理工程を組み合わせることで、多様な汚染物質を確実に除去しつつ、運用上の複雑さや薬品コストも適切に管理できます。pH調整、凝集処理の最適化、滞留時間の精緻化といった処理プロセスの最適化により、設備の寿命が延びるとともに、薬品の過剰投与による無駄も削減されます。
水の再利用戦略により、処理済み排水を製薬事業における貴重な資源へと転換します。設備の冷却水、非接触式冷却、洗浄作業などでは、品質要件が比較的緩やかな再利用水を活用できます。また、冷却塔への補給水や灌漑用途でも、医薬品級の純度を必要とせず、再利用の機会をさらに広げられます。こうした非飲料用水としての再利用ルートは、淡水の使用量削減に寄与するだけでなく、施設全体で測定可能な光熱費の削減効果ももたらします。
再利用を成功させるには、処理水の水質とその用途を慎重に照合する必要があります。冷却塔など、中程度の水質で十分な用途に対して過剰に汚水を処理すると、不必要なコスト増加を招きます。逆に、処理が不十分だと、冷却塔の性能が低下したり、微生物の増殖リスクが生じたりします。最適化された再利用設計では、水質の確保と実際の運用要件および法規制上の安全余裕を考慮し、処理の深度を戦略的に選定します。
医薬品製造施設において水の再利用プログラムを運用する場合、再生水の品質およびその使用方法を規制する法制度への対応が不可欠です。再利用を目的とした排水の水質基準は、管轄区域および最終用途に応じて異なり、処理水が医薬品製造に特有の純度要件および環境放出基準の両方を満たすことを確認する必要があります。再利用システムでは、継続的なコンプライアンスおよび運用上の安全性を証明するために、堅牢なモニタリング、記録管理、変更管理手順が求められます。
処理済み排水が製造工程や洗浄用水系に導入される際には、クロスコンタミネーション(交叉汚染)の防止が極めて重要です。専用配管、圧力維持措置、および遮断バルブを用いることで、再利用排水と製品接触面との意図しない接触を確実に防止します。再利用水の注入地点下流において、二重の水質モニタリングを実施することで、処理性能の劣化を早期に検知できます。こうした安全対策により、製品の品質保証を確保しつつ、医薬品製造現場への再利用水の確実な統合が可能となります。
統合型医薬品製造用水処理システムは、複数の経路を通じてコストを削減します。処理済み排水を非重要用途(例:冷却・洗浄)に再利用することで、真水の使用量と市町村への排水料金を同時に削減できます。高純度水システムを最適化した設計により、エネルギー消費量および化学再生にかかるコストを最小限に抑えられます。再利用を可能にする排水処理は、廃棄費用をゼロにするだけでなく、資源回収による運用上のクレジット創出も実現します。複数年にわたる運用期間において、こうした節約効果の総和は、統合型処理インフラへの初期投資額の増加を十分に上回ることが多くあります。
製薬現場における純水システムは、米国薬局方(USP)、欧州薬局方(EP)、英国薬局方(BP)などの薬局方に定められた基準を満たす必要があります。これらの基準では、水の等級に応じて、導電率、全有機炭素(TOC)、微生物数、内毒素量の上限値が明示されています。一般に「精製水」は導電率1.3マイクロジーメンス/cm以下を目標とし、その他の品質要件も厳密に管理されます。一方、「高純度水」は、特に感受性の高い製剤工程において使用されるため、さらに厳しい規格が求められます。こうした基準への適合を確保するには、システムの定期的な試験、工程の妥当性確認(バリデーション)、および製造全工程にわたる記録付きモニタリングが不可欠です。
処理済み排水は、高度な追加処理を施さない限り、通常、医薬品の直接製造工程で再利用することはできません。製品との接触を伴う用途には、厳格な薬局方基準を満たす医薬品グレードの純水が必要です。一方で、処理済み排水は、設備の冷却、施設内の洗浄、灌漑、冷却塔への補給水など、非接触・非臨床的な用途において非常に有効です。こうした大量使用が見込まれる用途では、安全性と品質を確保しつつ、医薬品製造における製品の完全性を損なうことなく、大きな再利用効果が得られます。

2026/10/16
広東百会浦環境保護・省エネルギー開発有限公司は、本会議のスポンサーおよび特別招待企業です。当社は一連の設備および先進的なプロセス技術を紹介し、皆様のご来場を心よりお待ちしております…

2026/09/01
需要の変動、規制の強化、敷地の制約——この3つの状況において、モジュール式下水処理施設が投資対効果(ROI)、規制対応の柔軟性、およびスケーラビリティを実現する理由をご紹介します。

2026/09/07
高額な工期遅延やコンプライアンスリスクを回避するために——引渡し前に、処理性能、水理特性、機器、制御システム、およびスタッフの訓練状況を必ず確認してください。



