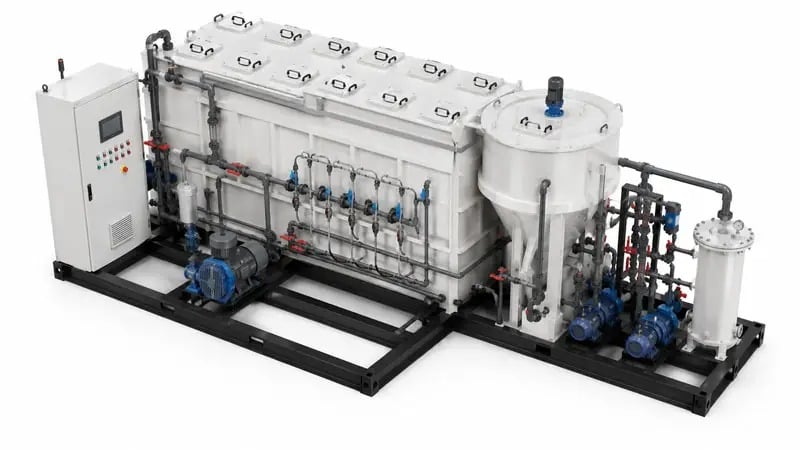
Apziņa elektroplākšanas notekūdeņi sastāva noteikšana ir būtiska, pirms tiek izstrādāta jebkāda efektīva apstrādes sistēma. Rūpnieciskās elektroplātēšanas darbības rada sarežģītus notekūdeņu plūsmas, kas satur šķīdušus metālus, skābes un tehnoloģiskos atlikumus, kuri prasa precīzu raksturojumu pirms apstrādes tehnoloģiju izvēles. Bez visaptverošas ūdens analīzes procesa projektēšanas lēmumi bieži nespēj risināt vietējās piesārņotāju īpatnības, kas noved pie nepietiekami liela aprīkojuma, zemas izplūdes ūdens kvalitātes vai regulatīvās neatbilstības.
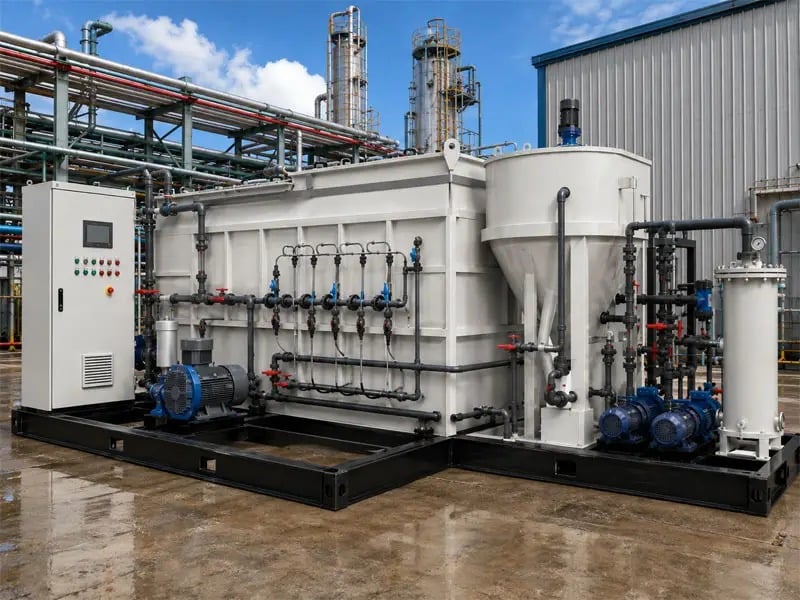
Katrs elektroplātēšanas uzņēmums rada unikālus atkritumu plūsmas, pamatojoties uz plātēšanas ķīmiju, ražošanas apjomu un iesaistītajām metālu veidu. Rūpīga ūdens analīze pirms procesa projektēšanas nodrošina, ka attīrīšanas sistēmas atbilst faktiskajām atkritumu īpašībām, nevis vispārīgām pieņēmumiem. Šajā rakstā tiek izpētīti būtiskie ūdens analīzes parametri, kas nepieciešami, lai izstrādātu izturīgas elektroplātēšanas notekūdeņu attīrīšanas sistēmas, kuras atbilst izvadīšanas ierobežojumiem un ekspluatācijas efektivitātes mērķiem.
Metālu koncentrācijas novērtēšana un identifikācija
Smago metālu saturu noteikšana
Metāli ir galvenā piesārņojumu grupa elektroplātēšanas notekūdeņos, tāpēc to precīza kvantitatīvā noteikšana ir jebkuras apstrādes stratēģijas pamats. Bieži sastopamie metāli ir hroms, niķelis, varš, cinks, kadmija un svins, un katram no tiem nepieciešamas īpašas noņemšanas metodes. Ūdens analīzei jānosaka, kuri metāli ir klāt un kādā koncentrācijā, jo tas tieši ietekmē, vai piemērotas nogulsnēšana, elektroķīmija, jonu apmaiņa vai citas noņemšanas metodes.
Elektroplātēšanas straumju pārbaude parasti ietver induktīvi saistītā plazmas (ICP) analīzi vai atomu absorbcijas spektroskopiju, lai izmērītu atsevišķo metālu koncentrācijas miligramos uz litru (mg/L). Regulatīvie atkritumu izvadīšanas ierobežojumi atkarībā no metāla un jurisdikcijas var būt ļoti atšķirīgi, tāpēc pamata ūdens analīze noskaidro, vai apstrādei jānoņem metāli līdz daļām uz miljardu (ppb) vai plašākiem mg/L sliekšņiem. Metālu profila izpratne arī vada lēmumus par mazgāšanas ūdens atdalīšanu, kas procesa projektēšanas sākumā var ievērojami samazināt apstrādes izmaksas.
Vērtības stāvokļi un speciācija
Metāli elektroplātēšanas notekūdeņos pastāv dažādos oksidācijas stāvokļos, un šī speciācija ietekmē noņemšanas efektivitāti un apstrādes ķīmiju. Piemēram, hroma klātbūtne var būt kā heksavalentā hroma (Cr VI) vai trivalentā hroma (Cr III), kurām ir atšķirīga toksicitāte un atšķirīgas noņemšanas īpašības. Ūdens analīzes protokoliem jāpārbauda gan kopējais metālu saturs, gan konkrētie vērtības stāvokļi, ja tas ir būtiski, jo apstrādes pieejas bieži atšķiras ievērojami atkarībā no oksidācijas stāvokļa.
Piemēram, hromas reducēšana un nogulsnēšana ir atkarīga no tā, vai notekūdeņi satur galvenokārt Cr VI vai Cr III. Dažas elektroplātēšanas darbības izmanto dzelzs(II) sulfātu vai citus reducētājus, kas vietēji maina hromas speciāciju, savukārt citas ražo notekūdeņus ar jauktiem vērtības stāvokļiem, kas prasa secīgus apstrādes posmus. Speciācijas ūdens analīze novērš nevajadzīgu apstrādes posmu pārmērīgu projektēšanu un nodrošina, ka izvēlētā procesa ķīmija atbilst faktiskajai elektroplātēšanas notekūdeņu sastāvam.
pH un bāziskuma raksturojums
pH diapazons un buferkapacitāte
pH ir viens no svarīgākajiem parametriem elektroplākšanas notekūdeņu apstrādē, jo metālu izgulsnēšanās ātrums, šķīdība un turpmākās apstrādes procesi ļoti atkarīgi no pH kontroles. Elektroplākšanas darbības parasti rada skābus notekūdeņus (pH 1–3) no plākšanas elektrolītiem un skābajām tīrītājvielām, taču pH vērtība var atšķirties dažādos procesa plūsmas virzienos vienā un tajā pašā uzņēmumā. Ūdens analīzei jānosaka kopējo notekūdeņu, mazgāšanas ūdens un jebkuru skābo vai bāzisko notekūdeņu pH atsevišķi, lai izprastu buferdarbību.
Buferkapacitāte, ko mēra, izmantojot titrēšanas līknes, atklāj, cik daudz sārmainas ķīmiskās vielas (parasti nātrija hidroksīda vai kalcija oksīda) nepieciešams, lai paaugstinātu pH līmeni līdz mērķa nogulsnēšanās diapazonam (parasti pH 8–9 hidroksīdu nogulsnēšanai). Notekūdeņiem ar augstu buferkapacitāti nepieciešama lielāka sārmaino vielu deva, kas palielina ekspluatācijas izmaksas, kamēr vāji buferētām ūdens plūsmām var būt nepieciešami pH stabilizācijas piedevi. Ūdens analīžu dati par alkalitāti un buferkapacitāti tieši nosaka ķīmisko vielu devas sistēmu izmērus un procesa projektēšanā nepieciešamo alkalitāti.
Skābju un bāzu patēriņa testēšana
Skābes un bāzes patēriņa testi kvantificē, cik daudz ķīmiskas korekcijas nepieciešams, lai sasniegtu mērķvērtības pH līmeni metālu izgulsnēšanai. Šāda elektroplātēšanas notekūdeņu analīze parasti ietver paraugu titrēšanu ar standartizētām skābes vai sārmu šķīdumu, vienlaikus monitorējot pH izmaiņas. Rezultāti nosaka optimālos ķīmisko vielu pievades ātrumus un tvertnēs nepieciešamo uzturešanās laiku, kas vajadzīgi apstrādes procesa projektēšanai, lai tas darbotos uzticami.
Veicot skābes un bāzes patēriņa testus no kompozītparaugiem, kas ņemti visu darba dienu, nodrošina precizitāti, jo elektroplātēšanas procesa plūsmas var ievērojami atšķirties pēc maiņām vai ražošanas grafika. Dažas iekārtas ražo partijas stipri skābu notekūdeni, kam seko stundas neitrāla vai nedaudz sārmaina mazgāšanas ūdens, kas prasa elastīgas apstrādes sistēmas, kas projektētas, balstoties uz uzticamu pH ūdens analīzi. Šo laikā mainīgo raksturu jāreģistrē, veicot pietiekamu paraugu ņemšanu pirms procesa projektēšanas, lai izvairītos no pH kontroles jaudas nepietiekamas izvēles.
Papildu piesārņojumi un apstrādes apsvērumi
Organiskie un neorganiskie kompleksošanas līdzekļi
Papildus metāliem un pH, elektroplākšanas notekūdeņos bieži ir kompleksošanas līdzekļi un organiskie piedevi no plākšanas ķīmijas, kas traucē standarta metālu nogulsnēšanu. Cianīds, ja to izmanto noteiktos plākšanas procesos, pirms standarta apstrādes jāoksidē. Spīduma pastiprinātāji, mitrinātāji un hēlējoši līdzekļi var veidot šķīstošus kompleksus ar metāliem, kas kavē to noņemšanu ar vienkāršu nogulsnēšanu, tāpēc nepieciešama sarežģītāka apstrāde, piemēram, ķīmiskā oksidācija vai aktīvā ogles adsorbcija.
Ūdens analīze elektroplātēšanas notekūdeņiem jāiekļauj cianīda, ķīmiskās skābekļa patēriņa (COD) un kopējā organiskā oglekļa (TOC) noteikšana, lai identificētu organisko piesārņotāju vai kompleksveidojošo vielu klātbūtni. Ja ir klāt cianīds, procesa projektēšanai jāiekļauj oksidācija (ar hloru, permanganātu vai ūdeņraža peroksīdu), pirms notiek metālu izgulsnēšana. Līdzīgi augstas TOC vērtības var izraisīt papildu apstrādes posmus, tāpēc precīza ūdens analīze ir būtiska, lai izvairītos no projektēšanas kļūdām.
Suspendētās vielas un daļiņu izmēru sadalījums
Elektroplātēšanas notekūdeņi bieži satur suspendētās vielas, kas rodas kā izvelkamās (produkti, kurus pārnēsā no viena baseina uz nākamo), pārmērīgās pulverizācijas un dūņu daļiņas. Ūdens analīzei jānosaka kopējais suspendēto vielu daudzums (TSS) un daļiņu izmēru sadalījums, lai noteiktu, vai pirms metālu izgulsnēšanas nepieciešama primārā atdalīšana, filtrācija vai šķīdinātā gaisa flotācija. Elektroplātēšanas notekūdeņi ar augstu suspendēto vielu saturu var prasīt priekšapstrādi, lai novērstu turpmāko apstrādes posmu piesārņošanos.
Daļiņu izmēru analīze, izmantojot lāzera difrakciju vai sedimentācijas metodes, palīdz izvēlēties piemērotu atdalīšanas tehnoloģiju. Smalkas koloidālas daļiņas prasa flotāciju vai koagulāciju, kamēr lielākas atkritumu daļiņas var nogulsnēties vienkāršos atdalītājos. Ūdens analīzes dati par suspendētajām vielām tieši ietekmē priekšapstrādes posmu, kas iekļauts jebkurā visaptverošā elektroplātēšanas notekūdeņu apstrādes procesa projektēšanā, lai nodrošinātu uzticamu un ilgstošu darbību.
BKJ
Kāda ir minimālā frekvence elektroplātēšanas notekūdeņu paraugu ņemšanai pirms procesa projektēšanas?
Paraugu ņemšana jāveic vismaz divu līdz četru nedēļu laikā, iekļaujot ikdienas svārstības dažādos ražošanas maiņos un procesa ciklos. Dažādas iekārtas šajā periodā savāc ikdienas kompozītus, lai izveidotu reprezentatīvus ūdens analīzes datus, kas atspoguļo tipiskos ekspluatācijas apstākļus. Paraugu ņemšana gan maksimālās ražošanas, gan tehniskās apkopes apstākļos nodrošina diapazonu, kas nepieciešams izturīgas procesa projektēšanas izmērošanai.
Kā ūdens analīze ietekmē izvēli starp nogulsnēšanu un jonu apmaiņu metālu noņemšanai?
Ja ūdens analīze rāda metālus ļoti augstās koncentrācijās (100+ mg/L), nogulšņošana parasti ir izdevīgāka, jo jonu apmaiņas režģi ātri piesātinātos. Savukārt, ja metālu koncentrācijas ir vidējas (5–20 mg/L) un pH stabilitāte ir laba, jonu apmaiņa var nodrošināt labāku notekūdeņu kvalitāti. Ūdens analīze, kas norāda precīzās metālu koncentrācijas, pH diapazonu un traucējošo vielu klātbūtni, palīdz pieņemt šo būtisko procesa projektēšanas lēmumu.
Vai viena ūdens analīzes pārbaude var kalpot vairākām elektroplākšanas procesa plūsmām?
Nē — katru atsevišķo procesa plūsmu (pārklājuma vannas, mazgāšanas ūdens, skābās tīrītājvielas) jāanalizē atsevišķi, pirms rezultātus apvieno kopējās apstrādes projektēšanai. Dažādas pārklājuma līnijas var radīt atkritumus ar ļoti atšķirīgiem metālu sastāviem un pH diapazoniem. Visaptveroša atdalīto plūsmu ūdens analīze ļauj optimizēt apstrādi vai noteikt, vai ekonomiski pamatoti nepieciešama atsevišķa priekšapstrāde.

 EN