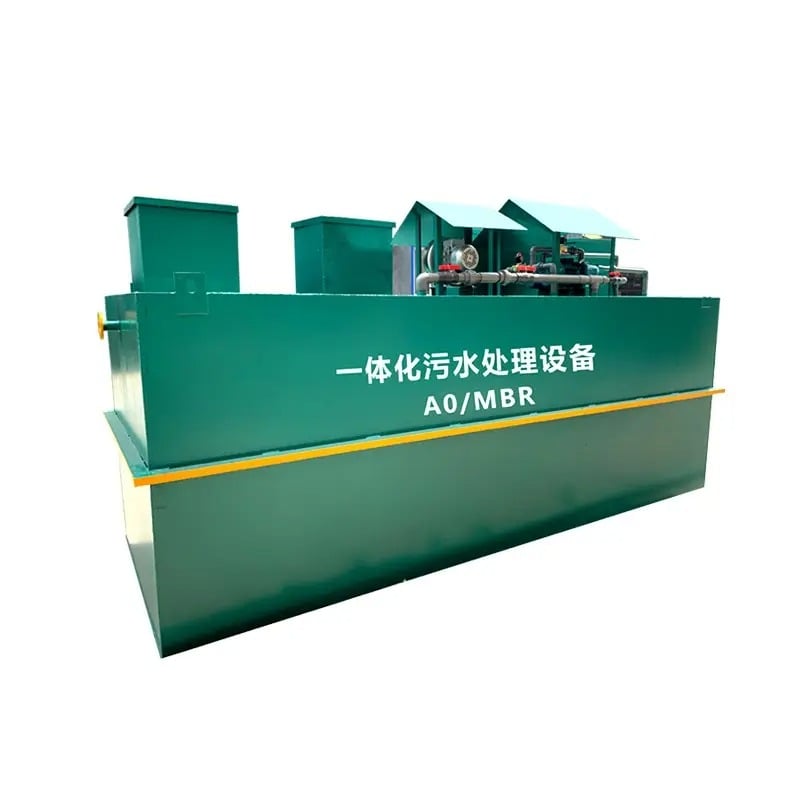
Izlīdzināšanas tvertnes jau sen tiek uzskatītas par pamata komponentu pārklāšanas notekūdeņu apstrādes sistēmās. Tomēr daudzi rūpnīcu vadītāji un vides inženieri pārāk vēlu atklāj, ka viena izlīdzināšana nevar pietiekami risināt sarežģītās problēmas, kas saistītas ar metālu slodzes mainīgumu. Mūsdienu pārklāšanas darbību realitāte ir tāda, ka metālu koncentrācijas, pH svārstības un piesārņojuma straujas paaugstināšanās notiek neprediktīvi visu ražošanas dienu, un pasīvā bufera tvertne vienkārši nespēj reaģēt ar precizitāti, kas nepieciešama, lai nepārtraukti izpildītu izvadīšanas standartus.
Šajā rakstā izpētīts, kāpēc izlīdzināšana nav pietiekama smago metālu un metālu slodzes mainīguma regulēšanai un kāpēc mūsdienu pārklāšanas uzņēmumiem nepieciešamas integrētas procesa vadības stratēģijas. Šo ierobežojumu izpratne ir būtiska, lai sasniegtu uzticamu atbilstību un samazinātu apstrādes izmaksas visā jūsu darbībā.
Līdzsvarošanas ierobežojumi pārklāšanas operācijās
Kāpēc līdzsvarošanas tvertnes nevar novērst metālu slodzes mainīgumu
Līdzsvarošana darbojas, savācot notekūdeņus tvertne un izlaižot tos vienmērīgā, prognozējamā ātrumā. Teorētiski tas izlīdzina plūsmas straujus pieaugumus un koncentrācijas straujus paaugstinājumus. Tomēr pārklāšanas notekūdeņiem ir unikāla problēma: metālu slodze dienas laikā nav vienmērīgi sadalīta. Pārklāšanas vannu pēc tam sekojošajos mazgāšanas ciklos smago metālu koncentrācija var strauji palielināties. Līdzsvarošana nevar atšķirt dažādu metālu veidus vai piesārņojuma līmeņus; tā vienkārši uzglabā un izlaiž tilpumu pastāvīgā ātrumā.
Galvenā problēma ir tā, ka smagie metāli šķīdumā neatslāb vai neizgulst miera laikā izlīdzināšanas tvertnē. Varš, niķelis, cinks un citi metāli paliek šķīduši un vienmērīgi izkliedēti visā uzglabātajā notekūdenī. Kad tvertne izlaiž savu saturu uz attīrīšanas līnijas, apakšuplēces attīrīšanas procesi saņem to koncentrāciju, kāda bija klāt, nevis vidējo vai samazināto koncentrāciju. Tas nozīmē, ka izlīdzināšana rada kļūdainu pārliecību — uzņēmuma operatori uzskata, ka sistēma ir kontrolēta, tomēr patiesībā variabilitāte tikai īslaicīgi tiek paslēpta.
Metālu slodzes mainīgums un atbilstība izvadīšanas prasībām
Regulatoru iestādes noteic atsevišķu smago metālu izvadīšanas robežvērtības, un šīs robežvērtības ir neaizskaramas. Pārklājumu notekūdeņu attīrīšanas sistēmai jānodrošina uzticama vara koncentrācijas samazināšana zem 0,3 mg/L, niķeļa zem 0,5 mg/L un cinka zem 2,0 mg/L, atkarībā no vietējām regulācijām. Izlīdzināšana nesamazina šīs koncentrācijas; tā tikai izkliedē tās laikā. Kad ienākošajos notekūdeņos pārklājumu vannas izvades dēļ ir 15 mg/L vara, šis varš joprojām iziet no izlīdzināšanas tvertnes ar vidējo koncentrāciju 15 mg/L. Bez aktīvas apstrādes iejaukšanās nogulsnēšanas, flokulācijas un atdalīšanas posmi turpmākajā procesā nevar pareizi darboties, ja metālu slodze neparedzami pieaug.
Iekārtas, kas balstās tikai uz izlīdzināšanu, bieži piedzīvo nevienmērīgu smagās metālu noņemšanu, kas noved pie atļauju pārkāpumiem, sodiem un reputācijas zaudējumiem. Regulējošās iestādes arvien vairāk atzīst, ka vienīgi izlīdzināšana nav pietiekama, un mūsdienu atbilstības stratēģijām nepieciešami reāllaika procesa vadības mehānismi.
Procesa vadības loma cinkošanas notekūdeņu attīrīšanā
Reāllaika uzraudzība un adaptīva apstrāde
Mūsdienu cinkošanas notekūdeņu attīrīšanas sistēmas integrē nepārtrauktas uzraudzības aprīkojumu, kas reāllaikā mēra pH, oksidācijas-redukcijas potenciālu, duļķainību un metālu koncentrācijas. Šie sensori nodrošina datus automatizētajām vadības sistēmām, kas pielāgo ķīmisko reaģentu devas, gaisa injicēšanu un maisīšanas intensitāti atkarībā no faktiskajām ienākošo notekūdeņu parametru vērtībām. Aktīvā procesa vadība, atšķirībā no pasīvās izlīdzināšanas, reaģē uz smagās metālu slodzes svārstībām jau pēc dažām minūtēm, nodrošinot optimālu apstrādes ķīmiju neatkarīgi no ražošanas grafika.
Smaglo metālu noņemšana balstās uz precīzu pH kontroli nogulsnēšanas posmos. Varš nogulsnējas visefektīvāk pH vērtībā no 7,5 līdz 8,5, niķelis — pH vērtībā no 8,5 līdz 9,5, un cinks — pH vērtībā no 9,0 līdz 10,0. Ja notekūdeņu pH dienas laikā svārstās no 4,0 līdz 11,0, pasīvās sistēmas nevar uzturēt šos optimālos diapazonus. Procesa vadības sistēmas automātiski pievieno skābi vai sārmi, lai uzturētu pH stingri noteiktos robežās, nodrošinot vienmērīgu nogulsnēšanas efektivitāti un maksimālu smaglo metālu noņemšanu. Šī aktīvā iejaukšanās ir tas, ko vienīgi izlīdzināšana nevar sasniegt.
Izlīdzināšanas koordinācija ar apstrādes ķīmiju
Kad izlīdzināšanu kombinē ar gudru procesa vadību, tās loma mainās — no risinājuma tā kļūst par atbalsta funkciju. Izlīdzināšanas tvertne tagad kalpo kā bufera zona, kas nodrošina laiku uzraudzībai un ķīmiskajai pielāgošanai, nevis balstās uz nogulsnēšanos vai dabisko atšķaidīšanu. Tādējādi apakšuplūdes apstrādes posmi var reaģēt uz prognozējamām metālu slodzēm, nevis saņemt nejaušas straujas paaugstinājumus.
Pareizi izstrādāta pārklājumu notekūdeņu attīrīšanas sistēma izmanto izlīdzināšanu, lai absorbētu īslaicīgās plūsmas svārstības, kamēr procesa vadība regulē ķīmisko sastāvu un smago metālu noņemšanu. Šis divkāršais pieejas veids novērš apstrādes procesu pārslodzes dēļ pēkšņām koncentrācijas virsotnēm. Koagulācija un flokulācija darbojas efektīvāk, noturēšana notiek ātrāk, un dūņu kvalitāte ir vienmērīgāka.
Komplektētas risinājumu sistēmas uzticamai atbilstībai prasībām
Attīrīšanas sistēmu izstrāde tālāk par izlīdzināšanu
Labākā prakse pārklājumu notekūdeņu attīrīšana sistēmas tagad apvieno izlīdzināšanu, reāllaika procesa vadību, uzlaboto oksidāciju, nogulsnēšanu, flokulāciju un polirējošo filtrāciju vienotā darba procesā. Katrs posms tiek uzraudzīts un regulēts, lai risinātu konkrētos piesārņotājus un smago metālu slodzes. Izlīdzināšanas tvertne vairs netiek uzskatīta par galveno apstrādes soli, bet gan par vienu komponentu lielākā, reaģējošā sistēmā.
Iekārtas, kas ir modernizētas no vienīgi izlīdzināšanas sistēmām, bieži ziņo par 30 līdz 50 procentu uzlabojumu izvades vienmērībā un smago metālu noteikumu pārkāpumu samazināšanu. Ieguldījums sensoros, vadības ierīcēs un apstrādes ķīmijas pārvaldībā atmaksājas, samazinot atbilstības izmaksas, regulatīvo uzraudzību un pagarinot aprīkojuma kalpošanas laiku, jo ekspluatācijas apstākļi kļūst stabilitākāki.
Galvenie snieguma rādītāji elektropanādošanas darbībām
Lai novērtētu sistēmas sniegumu, nepieciešams sekot vairākiem rādītājiem, ne tikai vienkāršam plūsmas un tilpuma mērījumam. Smago metālu noņemšanas ātrums, pH stabilitātes diapazons, izgulšņu daudzums uz galonu apstrādātā ūdens un notekūdeņu kvalitātes svārstības visi norāda, vai jūsu elektropanādošanas notekūdeņu apstrādes pieeja ir pietiekama. Iekārtas, kas balstās tikai uz izlīdzināšanu bez procesa kontroles, parasti rāda augstas šo rādītāju svārstības, kamēr iekārtas ar integrētām kontroles sistēmām demonstrē lielu vienmērību.
Metāla slodzes mainīgums ir raksturīgs pārklāšanas procesiem; to nevar novērst. Tomēr modernās apstrādes tehnoloģijas var neutralizēt tā ietekmi uz notekūdeņu izvades atbilstību. Pārejot aiz izlīdzināšanas un pieņemot aktīvo procesa vadību, pārklāšanas uzņēmumi sasniedz prognozējamu un uzticamu atbilstību, kā arī samazina notekūdeņu pārvaldības kopējās izmaksas.
BKJ
Vai izlīdzināšanas tvertnes var noņemt smagās metālu savienojumus no pārklāšanas notekūdeņiem?
Izlīdzināšanas tvertnes nespēj noņemt smagās metālu savienojumus. Tās tikai uzglabā notekūdeņus un izlaiž tos vienmērīgā ātrumā. Smagie metālu savienojumi paliek šķīdināti šķīdumā un izplūst caur tvertni ar to pašu koncentrāciju, ar kādu tajā ienāca. Patiesais noņemšanas process prasa ķīmisku nogulsnēšanu, oksidāciju vai citus aktīvus apstrādes procesus, kurus regulē procesa vadības sistēmas.
Ko darīt, ja izlīdzināšana neveicas smagās metālu slodzes mainīguma regulēšanā?
Ja tiek izmantota tikai izlīdzināšana, tad apakšējās attīrīšanas pakāpes saņem neprediktīvus smago metālu slodzes apjomus, kas pārsniedz to optimālos darbības nosacījumus. Tas noved pie nepilnīgas metālu izgulsnēšanas, zemas flokulācijas efektivitātes un nestabila notekūdeņu kvalitātes. Bieži vien uzņēmumiem rodas atļauju pārkāpumi, naudas sodi un nepieciešamība pēc dārgām ārkārtas attīrīšanas intervencēm.
Kā procesa vadība uzlabo pārklājumu notekūdeņu attīrīšanas veiktspēju?
Procesa vadības sistēmas nepārtraukti uzrauga pH vērtību, oksidācijas-redukcijas potenciālu un metālu koncentrācijas, pēc tam automātiski pielāgo ķīmisko reaģentu devas un gaisošanu, lai uzturētu optimālos apstākļus. Šis reāllaika reaģēšanas mehānisms nodrošina vienmērīgu izgulsnēšanas efektivitāti, uzticamu smago metālu noņemšanu un stabili atbilstību izlaides standartiem neatkarīgi no ienākošo notekūdeņu mainīguma vai ražošanas grafika izmaiņām.

 EN