Um planta industrial de osmose reversa depende fundamentalmente da qualidade da água que entra em seu sistema. As características da água de alimentação determinam diretamente os requisitos de pré-tratamento, a vida útil das membranas e a eficiência operacional geral. Quando uma planta industrial de osmose reversa recebe água de alimentação de baixa qualidade, a etapa de pré-tratamento torna-se mais complexa e onerosa, mas continua sendo a defesa mais crítica contra danos às membranas e falhas do sistema.
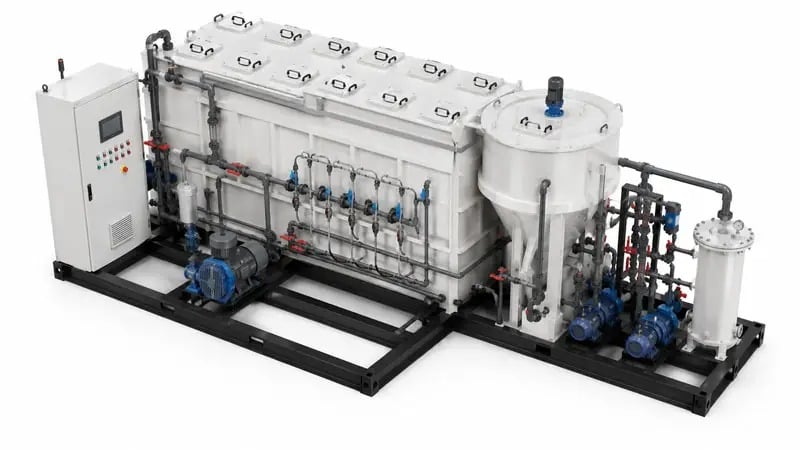
Compreender a relação entre a qualidade da água de alimentação e a estratégia de pré-tratamento é essencial para operadores, engenheiros e gestores de instalações. Sistemas industriais de osmose reversa (RO) processam milhares de galões diariamente, tornando a análise da composição da água um pilar fundamental para uma operação confiável. A turbidez da água de alimentação, os minerais dissolvidos, a matéria orgânica e os contaminantes biológicos influenciam todas quais tecnologias de pré-tratamento devem ser empregadas. Este artigo explora como a qualidade da água de alimentação molda o projeto do pré-tratamento e por que a análise proativa da água evita entupimentos onerosos e a substituição prematura de membranas.
Parâmetros de Qualidade da Água de Alimentação
Sólidos em Suspensão e Turbidez
A turbidez da água de alimentação revela a presença de partículas em suspensão que ameaçam a integridade das membranas em uma planta industrial de osmose reversa. Partículas que variam de areia e silte a ferrugem e incrustações podem entupir rapidamente as membranas RO se não forem removidas durante o pré-tratamento. Níveis de turbidez acima de 1 UTN (Unidade Nefelométrica de Turbidez) normalmente acionam requisitos de filtração em múltiplos estágios, incluindo filtros multimídia e estágios com cartuchos. Quando a água de alimentação provém de águas subterrâneas, águas superficiais ou fontes recicladas, a avaliação de sólidos em suspensão torna-se o primeiro ponto de decisão no pré-tratamento.
Dureza e teor mineral
O cálcio, o magnésio e outros minerais dissolvidos na água de alimentação criam risco de incrustação nas membranas de osmose reversa, a menos que o pré-tratamento os remova ou controle. Uma instalação industrial de osmose reversa que processe água dura deve empregar amaciamento, dosagem de inibidores de incrustação ou ambas as soluções para evitar a precipitação mineral. Sistemas de osmose reversa projetados para água de alimentação macia exigem pré-tratamento mínimo, ao passo que aqueles que tratam água com dureza superior a 200 mg/L demandam etapas abrangentes de amaciamento. A análise da água de alimentação determina se o pré-tratamento inclui troca iônica, injeção de inibidores de incrustação ou estratégias de ajuste de pH.
Tecnologias de Pré-Tratamento Impulsionadas pelas Características da Água de Alimentação
Sistemas de Filtração em Múltiplas Etapas
O projeto do pré-tratamento para uma planta industrial de osmose reversa começa com estágios de filtração ajustados ao teor de partículas e à distribuição granulométrica da água de alimentação. Filtros multimeio grosseiros removem areia e grandes detritos, enquanto filtros em cartucho visam contaminantes na faixa de mícrons. A água de alimentação com alta turbidez ou algas exige múltiplas etapas de filtração para atingir tamanhos de partículas entre 5 e 10 mícrons, aceitáveis antes da etapa de osmose reversa. Sem um pré-tratamento adequado, a obstrução (fouling) acelera exponencialmente, reduzindo o fluxo através das membranas e aumentando os requisitos de pressão. Operadores industriais de osmose reversa medem regularmente a clareza da água de alimentação para confirmar que a filtração de pré-tratamento atende às especificações.
Amaciamento Químico e Aplicação de Antiescale
Quando a água de alimentação contém dureza elevada, uma planta industrial de osmose reversa exige um pré-tratamento que remova íons de cálcio e magnésio ou impeça sua precipitação nas superfícies das membranas. A amolecimento com cal ou a troca iônica reduzem a dureza antes que a água de alimentação entre no vaso de osmose reversa, enquanto aditivos antiescalecentes protegem contra a formação de incrustações por sais pouco solúveis. A química do pré-tratamento depende tanto do perfil mineral da água de alimentação quanto da taxa de recuperação desejada na osmose reversa. Em aplicações industriais, costuma-se combinar amolecimento mecânico com dosagem de inibidores químicos para obter máxima resistência à obstrução. Essa abordagem dupla prolonga a vida útil das membranas de osmose reversa por vários anos e reduz os intervalos de manutenção.
Análise da Água de Alimentação e Projeto do Pré-Tratamento
Variabilidade Sazonal e por Fonte
A qualidade da água de alimentação varia conforme o clima, a estação do ano e a localização da fonte, exigindo um pré-tratamento adaptativo em uma planta industrial de osmose reversa. A água subterrânea pode apresentar teor mineral consistente, mas níveis variáveis de ferro e manganês. A água superficial exibe oscilações acentuadas de turbidez durante as chuvas e nos períodos sazonais de crescimento algal. Sistemas industriais de osmose reversa projetados para água de alimentação de uma única estação frequentemente falham ao processar água proveniente de fontes distintas ou durante condições climáticas extremas. Testes abrangentes da água de alimentação estabelecem parâmetros de referência, identificam faixas de contaminantes e orientam a flexibilidade do pré-tratamento. Operadores que ajustam as configurações do pré-tratamento com base nas variações da água de alimentação mantêm desempenho consistente do sistema de osmose reversa ao longo de todo o ano.
Contaminantes Biológicos e Orgânicos
Água de alimentação contendo matéria orgânica dissolvida, bactérias causadoras de bioincrustação e compostos formadores de biopelícula exige etapas adicionais de pré-tratamento em uma planta industrial de osmose reversa. A atividade microbiana provoca a bioincrustação das membranas, um mecanismo de incrustação que reduz o fluxo de permeado e a qualidade da água. O pré-tratamento contra contaminação biológica inclui filtração por carvão ativado, desinfecção por UV ou cloração seguida de descloração com carvão ativado. Os ensaios de demanda bioquímica de oxigênio (DBO) e de carbono orgânico total (COT) na água de alimentação orientam a seleção de tecnologias de oxidação e absorção para pré-tratamento. Plantas industriais de RO que operam com água superficial ou água de alimentação reciclada devem incorporar um pré-tratamento biológico robusto para evitar o acúmulo de biopelículas no interior do sistema.
Otimização do Pré-Tratamento para Prevenir Incrustação
Monitoramento em Tempo Real da Água de Alimentação
Sistemas avançados de plantas industriais de osmose reversa empregam monitoramento contínuo da água de alimentação para detectar alterações na qualidade e acionar ajustes no pré-tratamento antes do início da incrustação. Sensores online de turbidez, manômetros de pressão diferencial e sondas de condutividade fornecem feedback em tempo real sobre a eficácia da filtração e o desempenho do pré-tratamento. Quando a turbidez da água de alimentação aumenta inesperadamente, os operadores podem elevar a frequência de lavagem reversa dos filtros ou reforçar os cronogramas de substituição dos filtros de cartucho antes que ocorra a incrustação nas membranas de osmose reversa. Sistemas automatizados de pré-tratamento, interligados a sensores da água de alimentação, ajustam dinamicamente a dosagem de antiescalantes, a intensidade da amolecimento e as etapas de filtração. Essa abordagem proativa reduz paradas não programadas e prolonga significativamente a vida útil das membranas de osmose reversa.
Manutenção e Substituição do Pré-Tratamento
A qualidade da água de alimentação determina diretamente os custos de manutenção do pré-tratamento e os intervalos de substituição dos filtros em uma planta industrial de osmose reversa. Água de alimentação com alta turbidez entope rapidamente os filtros multimídia e as etapas de filtros em cartucho, aumentando a frequência das lavagens reversas e as demandas de mão de obra. Em plantas industriais de RO que processam água de alimentação contaminada, os filtros costumam ser substituídos a cada 3–6 meses, enquanto sistemas com água de alimentação limpa podem estender esses intervalos para 12–24 meses. A manutenção preditiva, baseada na análise da água de alimentação, otimiza a vida útil dos equipamentos e o planejamento orçamentário operacional. Gestores de planta que compreendem as características da água de alimentação conseguem prever com precisão as despesas de pré-tratamento e alinhar os investimentos de capital às variações sazonais da demanda.
Perguntas Frequentes
Qual nível de turbidez da água de alimentação exige pré-tratamento em um sistema industrial de RO?
Turbidez da água de alimentação acima de 1 NTU normalmente exige filtração em múltiplos meios ou por cartucho antes do tratamento por osmose reversa (RO). Turbidez acima de 5 NTU exige pré-tratamento agressivo em múltiplos estágios com lavagem reversa frequente. A maioria dos operadores de usinas industriais de osmose reversa visa turbidez da água de alimentação inferior a 0,1 NTU após o pré-tratamento, para garantir longevidade das membranas e minimizar o entupimento.
Como a dureza da água de alimentação influencia o projeto do pré-tratamento RO?
Dureza da água de alimentação acima de 150 mg/L normalmente aciona amolecimento ou dosagem de inibidores de incrustação nos estágios de pré-tratamento. Sistemas industriais de osmose reversa que lidam com águas extremamente duras frequentemente empregam amolecimento com cal combinado à injeção de inibidores de incrustação. O amolecimento no pré-tratamento reduz o risco de incrustação mineral e permite maiores taxas de recuperação RO, melhorando a eficiência do sistema e o rendimento hídrico.
Água de alimentação de má qualidade pode danificar um sistema industrial de RO mesmo com pré-tratamento?
Sim, um pré-tratamento inadequado ou falhado permite o entupimento mesmo em uma planta industrial de osmose reversa com projeto robusto. Contaminação inesperada da água de alimentação, mau funcionamento do equipamento de pré-tratamento ou picos extremos de turbidez podem sobrecarregar as etapas existentes de pré-tratamento. O monitoramento contínuo da água de alimentação e o ajuste adaptativo do pré-tratamento são salvaguardas essenciais contra o entupimento das membranas e a falha operacional em aplicações industriais de RO.

 EN






