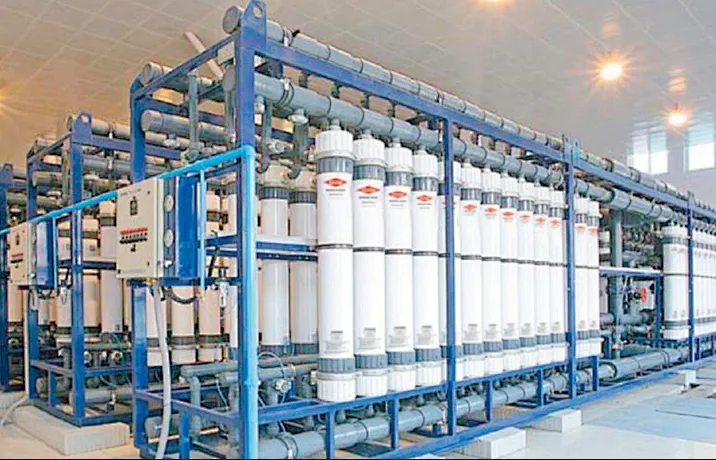
Выбор правильного концентратор рассола требует глубокого понимания того, как три ключевых фактора — производительность, энергопотребление и долговечность материалов — взаимодействуют друг с другом, определяя успех проекта и эксплуатационные затраты. Промышленные и муниципальные объекты, обрабатывающие сточные воды с высоким содержанием солей, сталкиваются со сложной ситуацией при принятии решений: системы недостаточной мощности создают узкие места в производственном процессе, тогда как избыточно мощное оборудование приводит к неоправданным капитальным и энергетическим затратам. В этом руководстве подробно рассматриваются основные аспекты каждого из перечисленных критериев выбора, что помогает согласовать выбор оборудования с реальными эксплуатационными потребностями и финансовыми ограничениями вашего объекта.
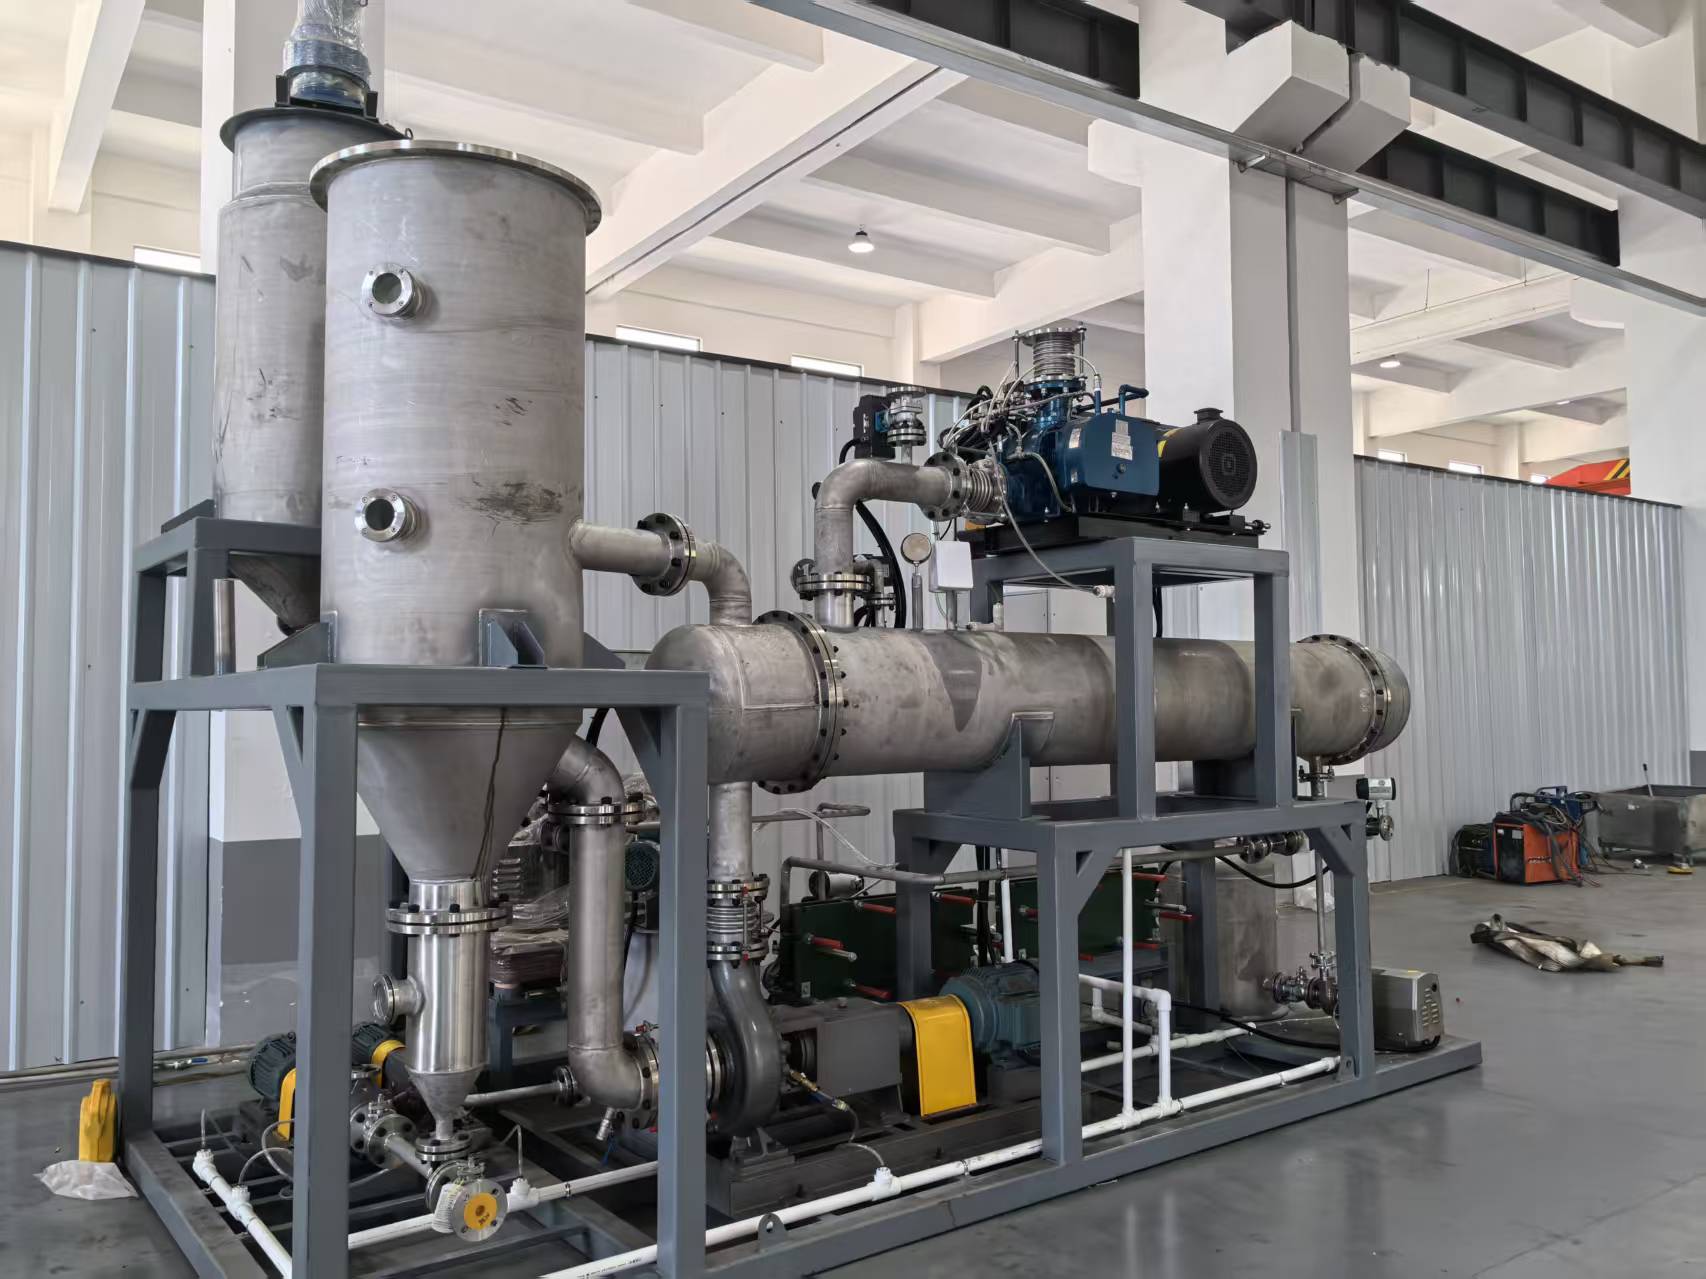
Пропускная способность концентратора рассола напрямую отражает объём солёных сточных вод, которые система может обрабатывать за единицу времени, обычно измеряется в галлонах в час или кубических метрах в сутки. Однако одной пропускной способности недостаточно для обеспечения эксплуатационной эффективности. Энергопотребление — наиболее значимая регулярная эксплуатационная статья расходов — существенно варьируется в зависимости от конструкции концентратора рассола, достигаемых уровней концентрации и профиля солёности исходной воды. Выбор материалов определяет срок службы оборудования в агрессивной коррозионной среде рассола без деградации, что влияет как на частоту технического обслуживания, так и на совокупную стоимость владения активом на протяжении всего срока его службы.
Понимание требований к пропускной способности и потребностей в производительности
Мощность является базовым показателем при выборе любого концентратора рассола. Среднесуточный объём сточных вод на вашем предприятии, пиковые часовые расходы и сезонные колебания определяют минимальную требуемую мощность. Если ваше производство в среднем генерирует 500 галлонов в час рассола-сырья, но в периоды пиковой загрузки — до 750 галлонов в час, то недостаточная мощность приведёт либо к неэффективности циклической обработки, либо к накоплению задержек. Избыточная мощность сверх пиковых потребностей ведёт к неоправданным капитальным затратам и излишним эксплуатационным энергозатратам, поскольку более крупные установки потребляют больше электроэнергии даже при работе ниже максимальной пропускной способности.
Производительность концентратора рассола зависит от концентрации соли во входящей исходной воде. Рассолы с более низкой солёностью требуют менее интенсивного испарения, что обеспечивает более высокую скорость переработки. Для рассолов с высокой солёностью требуется более интенсивная обработка, из-за чего массовый поток, обрабатываемый оборудованием в час, может снижаться, несмотря на номинальный объёмный показатель. Кроме того, нормативные требования к утилизации концентрата на полигонах твёрдых бытовых отходов различаются в зависимости от региона; следовательно, требуемый уровень концентрации влияет на объём перерабатываемой жидкости до достижения рассолом готовности к утилизации. Понимание этих эксплуатационных ограничений предотвращает неоправданное завышение мощности оборудования и гарантирует, что ваше оборудование соответствует реальным технологическим требованиям без излишних капитальных затрат или потерь энергии.
Оптимизация под пиковую нагрузку по сравнению со средней нагрузкой
Большинство установок работают с различными расходами в течение дня или сезона. Выбор концентратора рассола, рассчитанного на среднюю производительность, а не на пиковую нагрузку, может привести к возникновению эксплуатационных узких мест при резком росте спроса. Однако многие производства выигрывают от гибридных подходов: концентратор рассола, рассчитанный на 70–80 % пиковой нагрузки, в сочетании с временным накоплением избыточного объёма или последовательной порционной обработкой, обеспечивает баланс между капитальной эффективностью и надёжностью производительности. Такая стратегия снижает степень завышения мощности оборудования и одновременно сохраняет эксплуатационную гибкость, особенно на объектах, где пики нагрузки кратковременны или возникают редко.
Потребление энергии: ключевой фактор эксплуатационных затрат
Энергия является основной регулярной операционной статьёй расходов для любой системы концентрации рассола. Испарительные технологии — будь то механическое рекомпрессионное парообразование, термическое испарение или обратный осмос — потребляют значительное количество электроэнергии или тепловой энергии для удаления воды из солёных растворов. Система концентрации рассола, потребляющая 8 киловатт-часов на каждые 1000 галлонов обработанной жидкости, обойдётся значительно дороже в эксплуатации в течение десятилетнего периода по сравнению с установкой, потребляющей 5 киловатт-часов на каждые 1000 галлонов, даже если первая система имеет более высокую начальную стоимость.
Энергоэффективность концентраторов рассола зависит от нескольких конструктивных факторов: интеграции рекуперации тепла, технологии компрессии пара, эффективности мембран и результативности предварительной обработки. Системы механической рекомпрессии пара (MVR) восстанавливают и повторно используют скрытую теплоту испарившегося пара, значительно снижая потребление свежей энергии по сравнению с однопроходными термическими испарителями. Многоступенчатые испарители передают тепло последовательно между ступенями, уменьшая удельный энергозатрат на галлон. Понимание различий между этими технологиями помогает рассчитать реальную стоимость владения, а не сосредотачиваться исключительно на цене приобретения оборудования. Многие эксплуатанты отмечают, что инвестиции в более энергоэффективные конструкции концентраторов рассола окупаются за счёт экономии энергии всего за три–пять лет.
Расчёт общей стоимости владения с использованием энергетических эталонов
Для принятия обоснованных решений в области энергопотребления получите конкретные данные о расходе энергии непосредственно от поставщиков оборудования и сопоставьте их с отраслевыми эталонными показателями. Концентратор рассола, перерабатывающий 500 галлонов в час в течение 20 рабочих часов ежедневно в течение 250 рабочих дней в году, производит 2,5 миллиона галлонов в год. Если ваше оборудование потребляет 6 киловатт-часов на каждые 1000 галлонов, годовой спрос на электроэнергию составит 15 000 киловатт-часов. При стоимости электроэнергии 0,12 доллара США за киловатт-час годовые энергетические затраты составят 1800 долларов США. За десять лет при умеренном ежегодном росте цен на электроэнергию на 3 % совокупные энергетические затраты приблизятся к 20 000 долларам США — значительная сумма, которая оправдывает инвестиции в более энергоэффективные технологии концентраторов рассола. Такая расчётная модель гарантирует, что при выборе оборудования приоритетом остаётся энергоэффективность, а не только капитальная стоимость.
Выбор материалов: стойкость к коррозии и долговечность системы
Материалы, используемые при изготовлении концентратора рассола, определяют эффективность защиты системы от коррозионного воздействия концентрированных соляных растворов, ионов хлора и других агрессивных химических соединений, присутствующих в сточных водах с высокой солёностью. Оборудование из углеродистой стали быстро выходит из строя в среде рассола — как правило, в течение нескольких месяцев, — что требует дорогостоящей замены и простоя производства. Стали марок 316L и дуплексные нержавеющие стали обеспечивают превосходную коррозионную стойкость, однако стоимость такого оборудования выше. В качестве альтернативных решений в зависимости от химического состава сточных вод и бюджетных ограничений могут применяться специализированные покрытия, теплообменники из титана или компоненты из полипропилена.
Выбор материала — это не универсальное решение. Химический состав питательной воды определяет, какие материалы обеспечивают достаточную защиту. Промышленные рассолы с высоким содержанием хлоридов требуют иных стратегий выбора материалов, чем концентраты сточных вод муниципальных очистных сооружений, в которых содержание хлоридов ниже, но выше уровень органического загрязнения. Процессы испарения при высокой температуре оказывают иное воздействие на материалы по сравнению с процессами при температуре окружающей среды. Консультация с результатами анализа состава сточных вод и рекомендациями производителя концентратора рассола по стойкости к коррозии гарантирует, что выбор материалов предотвратит преждевременный выход из строя, незапланированный простой и катастрофическую замену оборудования в ходе эксплуатации системы.
Влияние технического обслуживания и компромиссы в долгосрочной надёжности
Материалы высшего качества снижают частоту технического обслуживания, связанного с коррозией, и значительно увеличивают срок службы концентратора рассола. Оборудование, изготовленное из дуплексной нержавеющей стали или специальных сплавов, обычно работает семь–десять лет в агрессивной среде рассола без необходимости капитального ремонта. Углеродистая сталь или материалы более низкого качества зачастую требуют замены уже через два–три года. Хотя премиальные материалы повышают первоначальные капитальные затраты на 15–30 %, их длительный срок службы, сокращение трудозатрат на техническое обслуживание и исключение преждевременных циклов замены обеспечивают существенное экономическое преимущество в течение всего жизненного цикла объекта. При выборе материалов для изготовления концентратора рассола проектировщики объектов должны сопоставлять первоначальные затраты на материалы с долгосрочными затратами на техническое обслуживание и риском снижения надёжности эксплуатации.
Интеграция мощности, энергии и материалов в единую стратегию выбора
Эффективный выбор концентратора рассола требует одновременной оценки всех трёх факторов, а не отдельной оптимизации каждого из них. Система с высокой энергоэффективностью, изготовленная из материалов, непригодных для химического состава ваших сточных вод, терпит эксплуатационный провал, несмотря на низкие энергозатраты. Прочный и коррозионностойкий концентратор рассола, чья производительность превышает ваши потребности, приводит к неоправданным капитальным затратам и неэффективному расходу энергии. Оптимальная спецификация обеспечивает баланс между реалистичными требованиями к производительности, энергоэффективностью, соответствующей вашему режиму работы и стоимости электроэнергии, а также долговечностью материалов, адаптированной к химическому составу ваших сточных вод и допустимому уровню технического обслуживания.
Начните с точного определения ваших потребностей в мощности путём тщательного анализа расхода потока и оценки целевых концентраций. Затем смоделируйте энергозатраты, используя показатели потребления, предоставленные поставщиком, и тарифы на электроэнергию в вашем объекте. Наконец, выберите материалы на основе анализа химического состава сточных вод и допустимого для вас уровня интенсивности технического обслуживания. Такой структурированный подход исключает реактивное решение проблем и гарантирует, что инвестиции в концентратор рассола обеспечат надёжную и экономически эффективную эксплуатацию, соответствующую реальным эксплуатационным ограничениям и финансовым параметрам вашего объекта.
ЧаВО
Каков типичный диапазон мощности промышленных концентраторов рассола?
Промышленные концентраторы рассола имеют производительность от 50 галлонов в час для небольших объектов до более чем 5000 галлонов в час для крупных муниципальных или нефтеперерабатывающих предприятий. Выбор мощности зависит от скорости образования сточных вод на вашем объекте, периодов пикового спроса и требований к утилизации концентрата. Средние по размеру предприятия обычно используют оборудование с производительностью 500–1500 галлонов в час, обеспечивая баланс между эффективностью пропускной способности, эксплуатационной гибкостью и ограничениями капитальных затрат.
Сколько энергии потребляет типичный концентратор рассола?
Потребление энергии зависит от типа технологии. Механические брины-концентраторы с рекомпрессией пара обычно потребляют 4–7 киловатт-часов на 1000 галлонов перерабатываемой жидкости. Термические многокорпусные испарители потребляют 8–15 киловатт-часов на 1000 галлонов плюс тепловая энергия. Системы на основе обратного осмоса потребляют 2–4 киловатт-часа на 1000 галлонов для работы насосов, но требуют предварительной обработки. Запрос конкретных данных по энергопотреблению у поставщиков и расчёт общей годовой стоимости электроэнергии гарантирует, что энергоэффективность адекватно направляет ваш выбор оборудования.
Какие материалы обеспечивают наилучшую стойкость к коррозии для брины-концентраторов?
Дуплексная нержавеющая сталь и нержавеющая сталь марки 316L обеспечивают превосходную стойкость к коррозии хлоридами в большинстве промышленных применений с рассолом. Специализированные сплавы, такие как сплавы с содержанием молибдена 6Mo или титановые компоненты, повышают защиту в чрезвычайно агрессивных средах. Выбор материала зависит от конкретного химического состава ваших сточных вод, в частности от концентрации хлоридов и температуры. Консультация с результатами анализа ваших сточных вод и рекомендациями производителя по материалам гарантирует, что ваш концентратор рассола выдержит коррозионные условия на вашем предприятии без преждевременного выхода из строя или чрезмерного технического обслуживания.

 EN