
chicago-usa-lithium-battery-integrated-water-treatment--ultrapure-water-slurry-recovery--wastewater-reuse, chicago-usa-lithium-battery-integrated-water-treatment--ultrapure-water-slurry-recovery--wastewater-reuse, /case-studies
EN
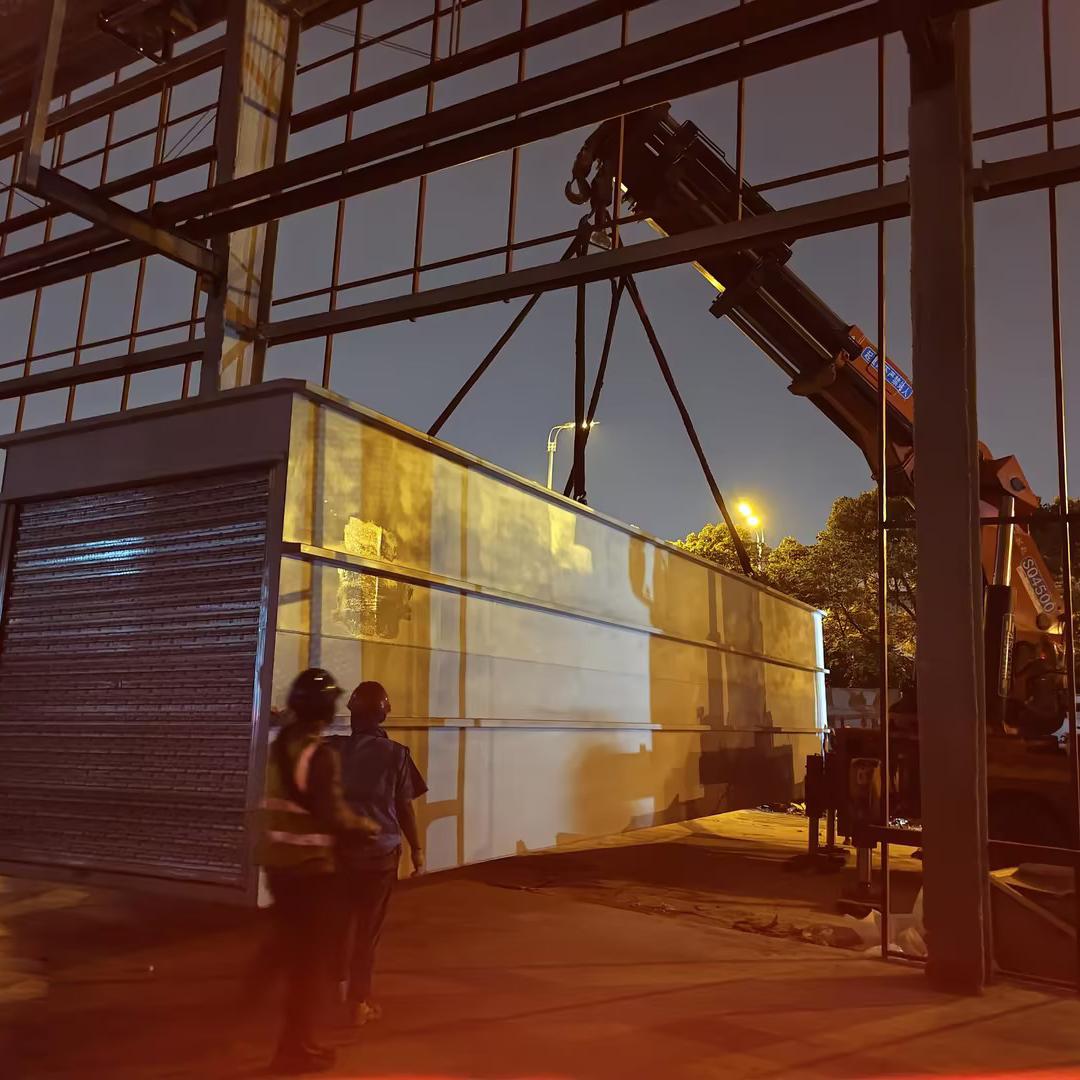
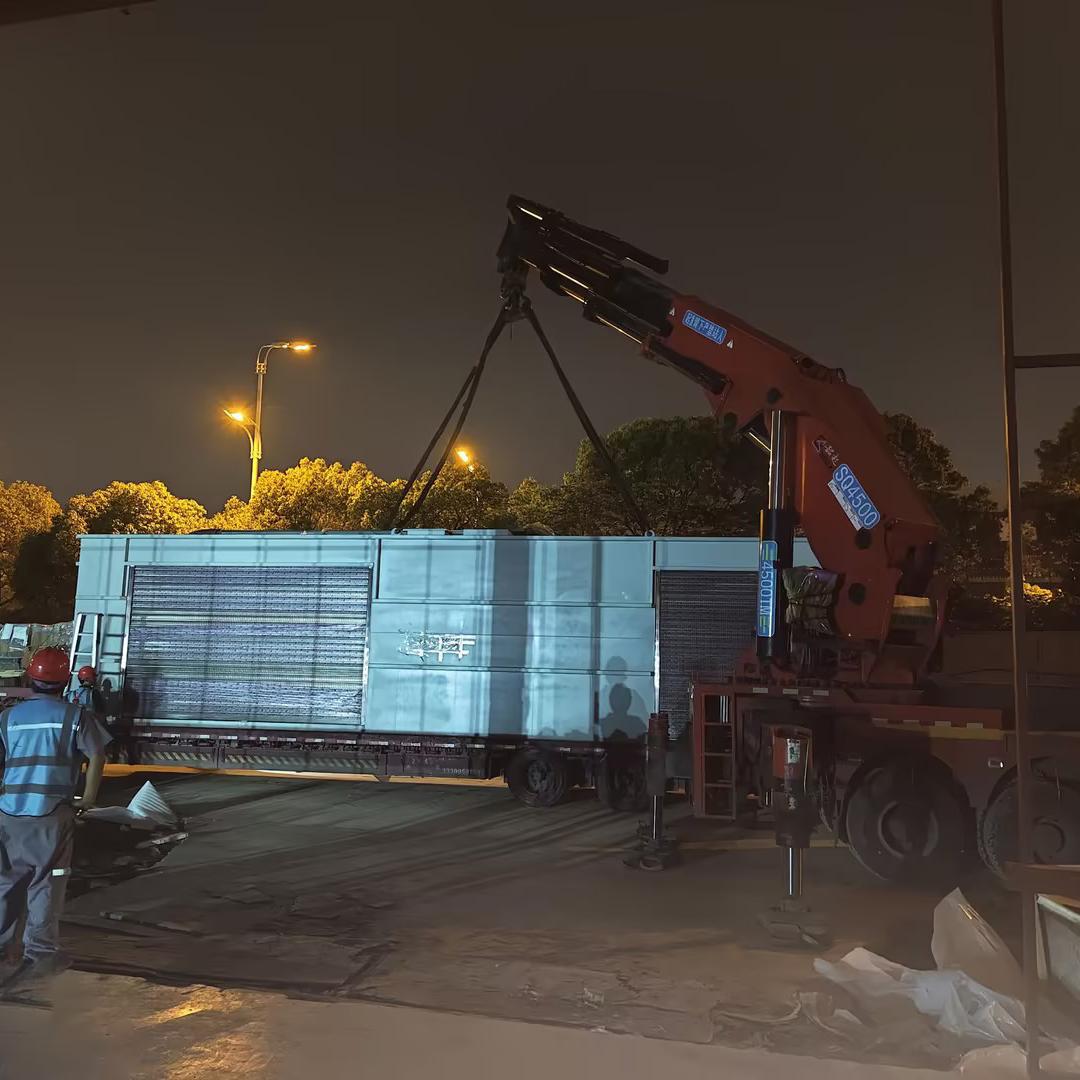
Dieses integrierte System wurde speziell für nordamerikanische Lithium-Batterie-Fertigungsanlagen konzipiert und kombiniert eine 10-T/h-Ultrapure-Water-Anlage, eine 15-T/d-Batterie-Slurry-Rückgewinnungsanlage und ein 40-T/d-Abwasserrückgewinnungssystem. Es gewinnt wertvollen NMP-Lösungsmittel und Elektrodenslurry zurück und behandelt gleichzeitig industrielles Abwasser so, dass es gemäß den US-amerikanischen Umweltvorschriften wiederverwendet werden kann.
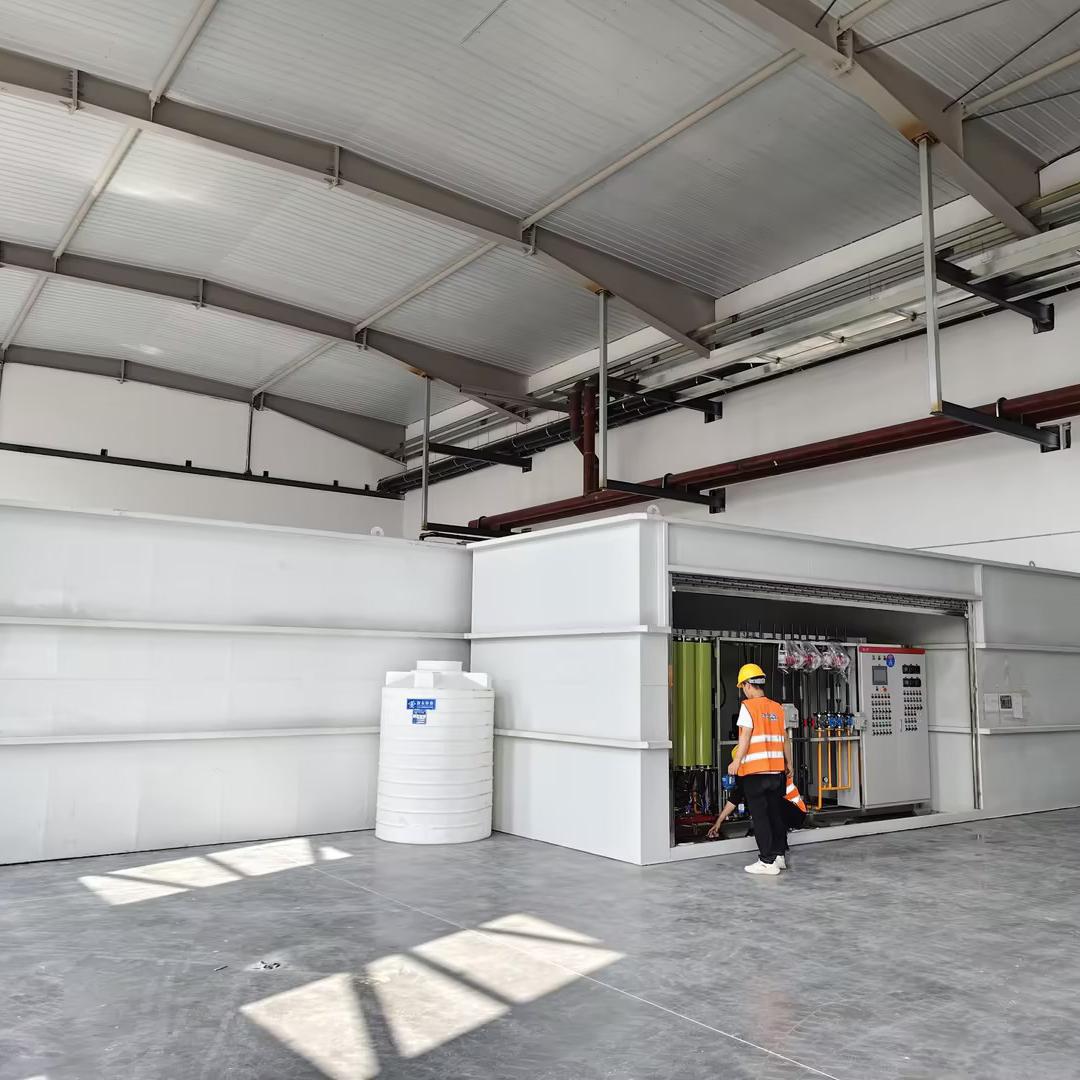
Dieses integrierte Wasseraufbereitungsprojekt wurde in einer neuen Energiespeicher-Batterie-Fertigungsanlage in Chicago, USA, installiert und weist eine Gesamtaufbereitungskapazität von 41 m³/Tag auf. Die komplette Lösung besteht aus drei miteinander verbundenen Prozessmodulen:
1. Ultrareinwassererzeugung
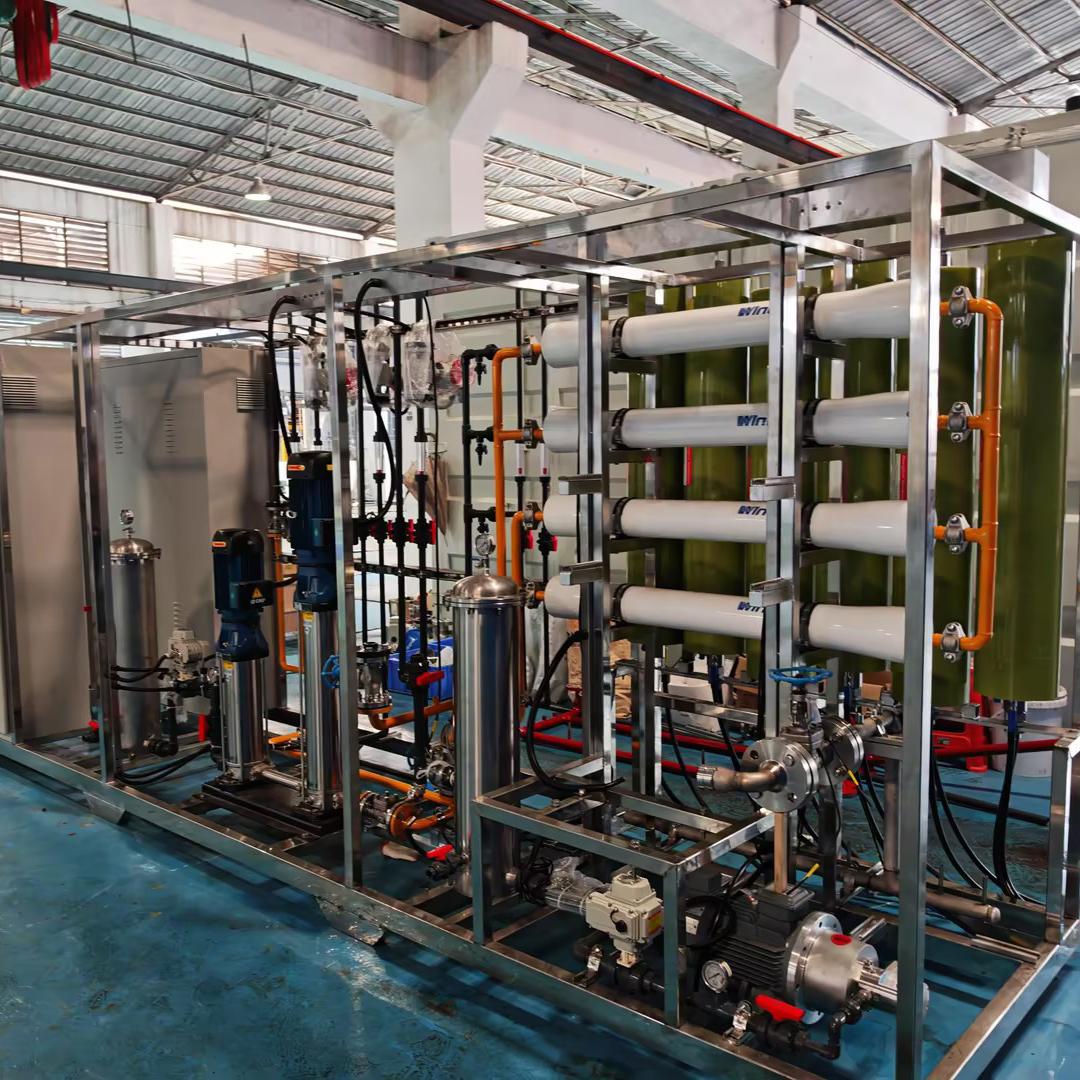
Rohwasser → Vorbehandlung → Zwei-Stufen-Umkehrosmose (RO) → Elektrodenionisation (EDI) → Mischbett-Politur
Das System erzeugt kontinuierlich 10 Tonnen/Stunde Ultrareinwasser für die Batterie-Elektrodenbeschichtung, die Reinigung von Anlagen sowie andere hochreine Produktionsprozesse.
2. Batterieslurry-Rückgewinnung
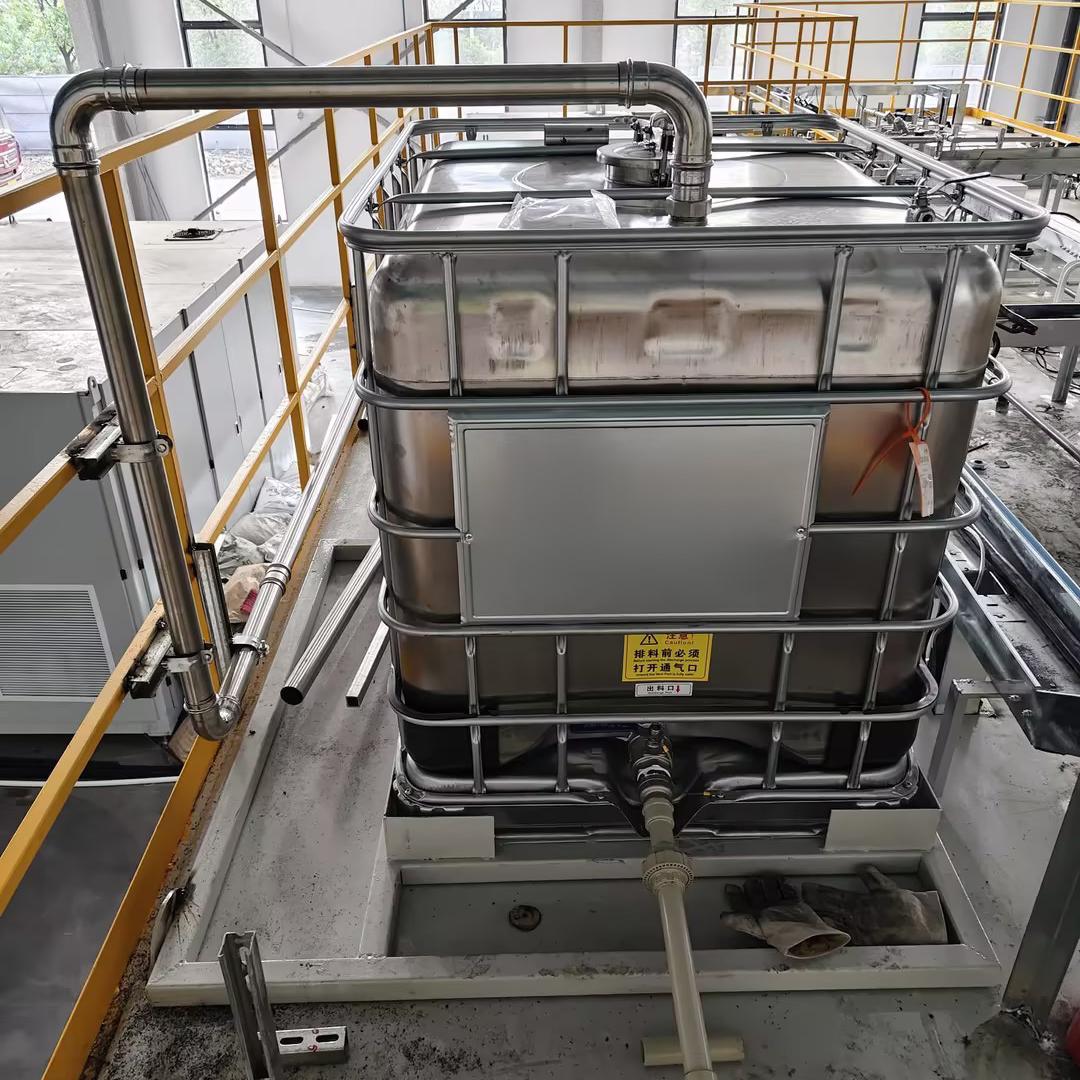
Batterieslurry-Abwasser wird in die integrierte Rückgewinnungseinheit eingespeist, wo wertvoller NMP-Lösungsmittel (N-Methyl-2-pyrrolidon) sowie feste Elektrodenmaterialien abgetrennt und zur Wiederverwendung rückgewonnen werden, wodurch der Rohstoffverbrauch deutlich gesenkt wird.
3. Abwasseraufbereitung und -Wiederverwendung
Der zurückgewonnene Schlammfiltrat wird mit anderen Produktionsabwässern kombiniert und durchläuft den folgenden Behandlungsprozess:
pH-Anpassungsbehälter → Versauerung & Koagulationsfällung → Fenton-Verfahren zur fortgeschrittenen Oxidation → Hydrolytische Versauerung + biologische A/O-MBR-Behandlung → Aktivkohlefiltration + Sandfiltration → Behälter für aufbereitetes Wasser
Das System behandelt 40 Tonnen/Tag industrielles Abwasser und führt das aufbereitete Wasser wieder der Produktionsanlage zu.
Systemfunktionen
 |
 |
 |
 |
Diese integrierte Wasseraufbereitungslösung ist speziell für Hersteller von Lithium-Ionen-Batterien, Elektrofahrzeug-Batterien, Energiespeicherbatterien und Batterien für erneuerbare Energien in den Vereinigten Staaten und ganz Nordamerika konzipiert.
Sie deckt den gesamten Batterieproduktionsprozess ab, darunter:
Die Batterieherstellung steht im Allgemeinen vor zwei zentralen Herausforderungen:
Die integrierte Lösung bietet gleichzeitig:
damit ideal für:
Das System erfüllt vollständig die strengen Anforderungen Nordamerikas an Umweltschutz und Gefahrstoff-Abfallmanagement.
 |
 |
 |
 |
Da sich die nordamerikanische Lithium-Batterie- und Energiespeicherindustrie weiter rasant ausdehnt, benötigen Batteriehersteller im Raum Chicago zuverlässige Lösungen sowohl für hochreines Prozesswasser als auch für die Rückgewinnung wertvoller Inhaltsstoffe aus industriellem Abwasser. Die Elektrodenbeschichtung, die Slurry-Herstellung sowie Reinigungsprozesse mit hoher Präzision erfordern eine kontinuierliche Versorgung mit ultrareinem Wasser, während das während der Produktion entstehende Abwasser wertvolles NMP-Lösungsmittel sowie Elektrodenmaterialien enthält.
Traditionelle, eigenständige Aufbereitungssysteme sind typischerweise fragmentiert, beanspruchen viel Bodenfläche und weisen eine begrenzte Rückgewinnungseffizienz auf. Wertvolles NMP-Lösungsmittel und Batterieslurry werden häufig gemeinsam mit Abwasser entsorgt, was die Rohstoffkosten erhöht und erhebliche Herausforderungen im Hinblick auf die Einhaltung umweltrechtlicher Vorschriften verursacht – bedingt durch die hohe organische Belastung und den Lösungsmittelgehalt.
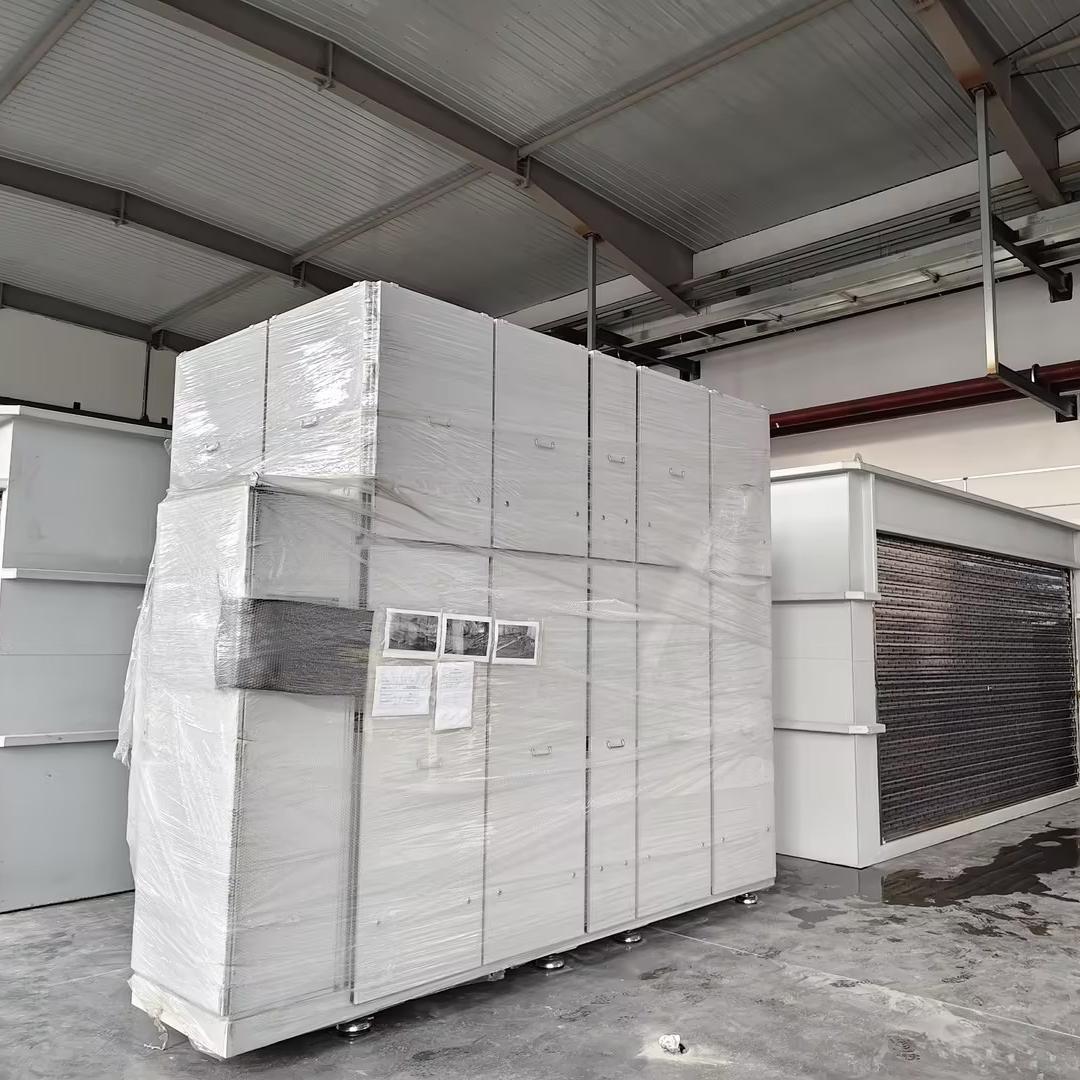
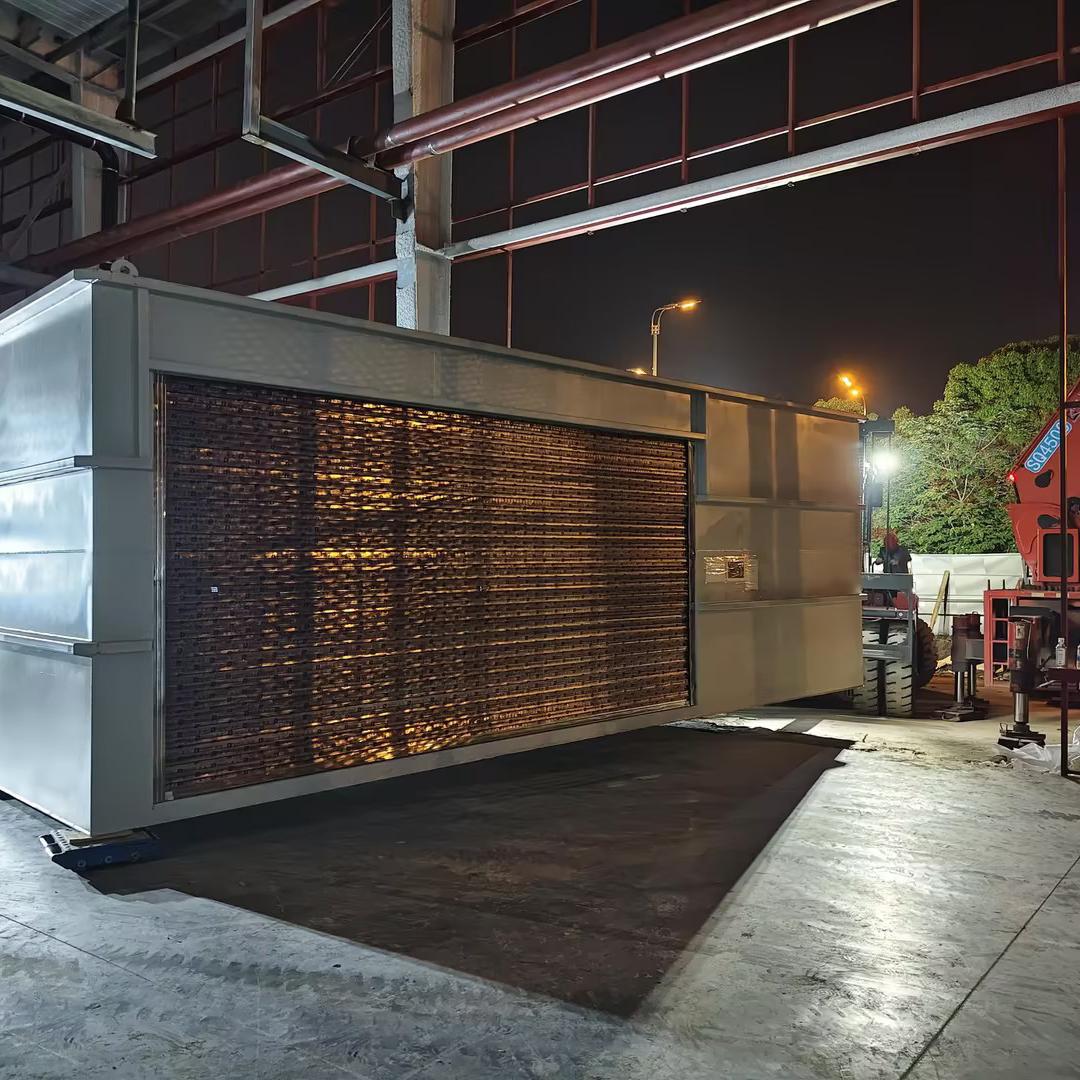
Um diese Probleme zu lösen, entwickelte Baihuipu eine vollständig integrierte Wasseraufbereitungslösung, die die Erzeugung von Ultrapure Water, die Rückgewinnung von Slurry sowie das Recycling von Abwasser in einem automatisierten System mit einer Gesamtaufbereitungskapazität von 41 m³/Tag vereint. Das integrierte Design eignet sich insbesondere für internationale Batterieproduktionsstätten, die eine hohe Automatisierung und ein Minimum an manuellem Betrieb erfordern.
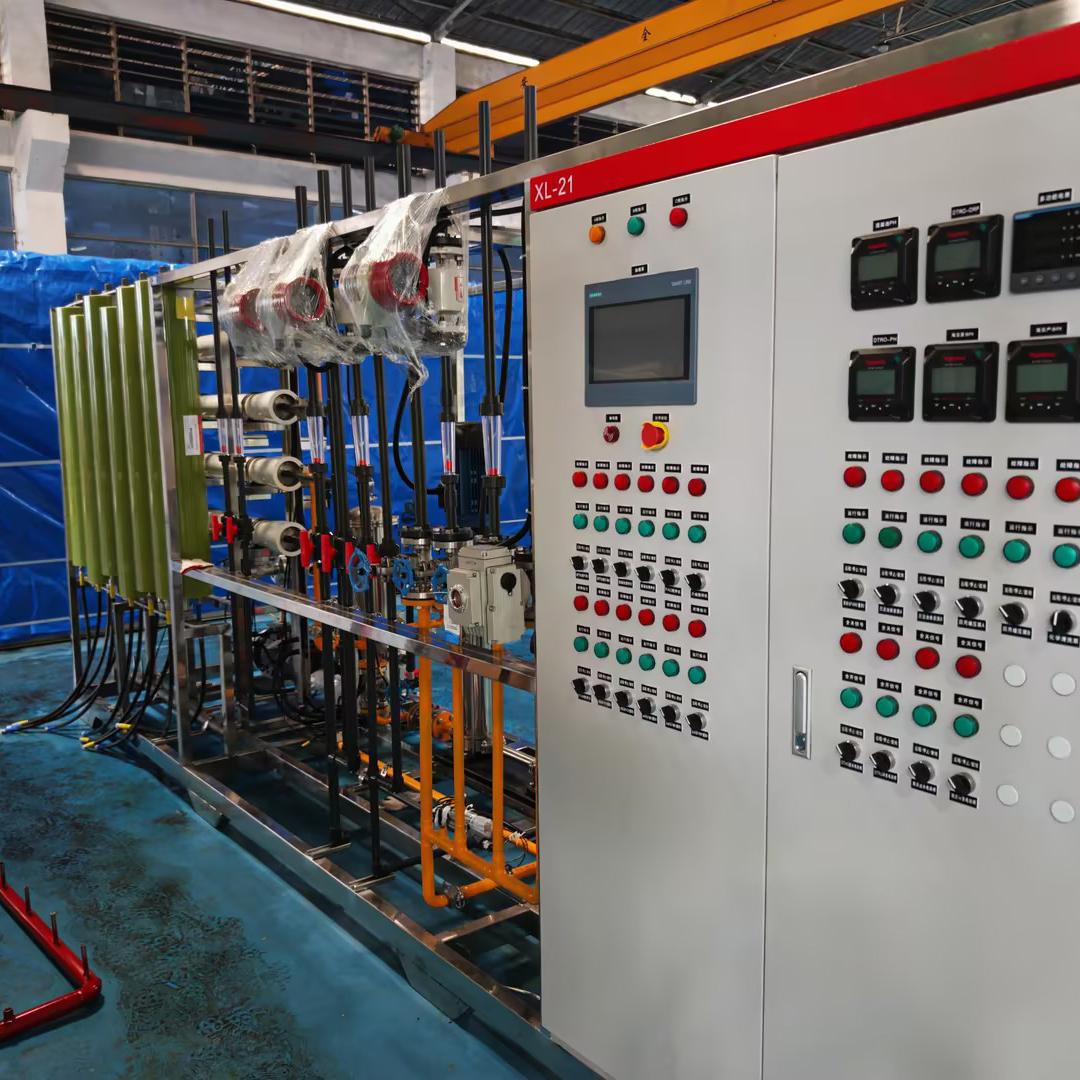
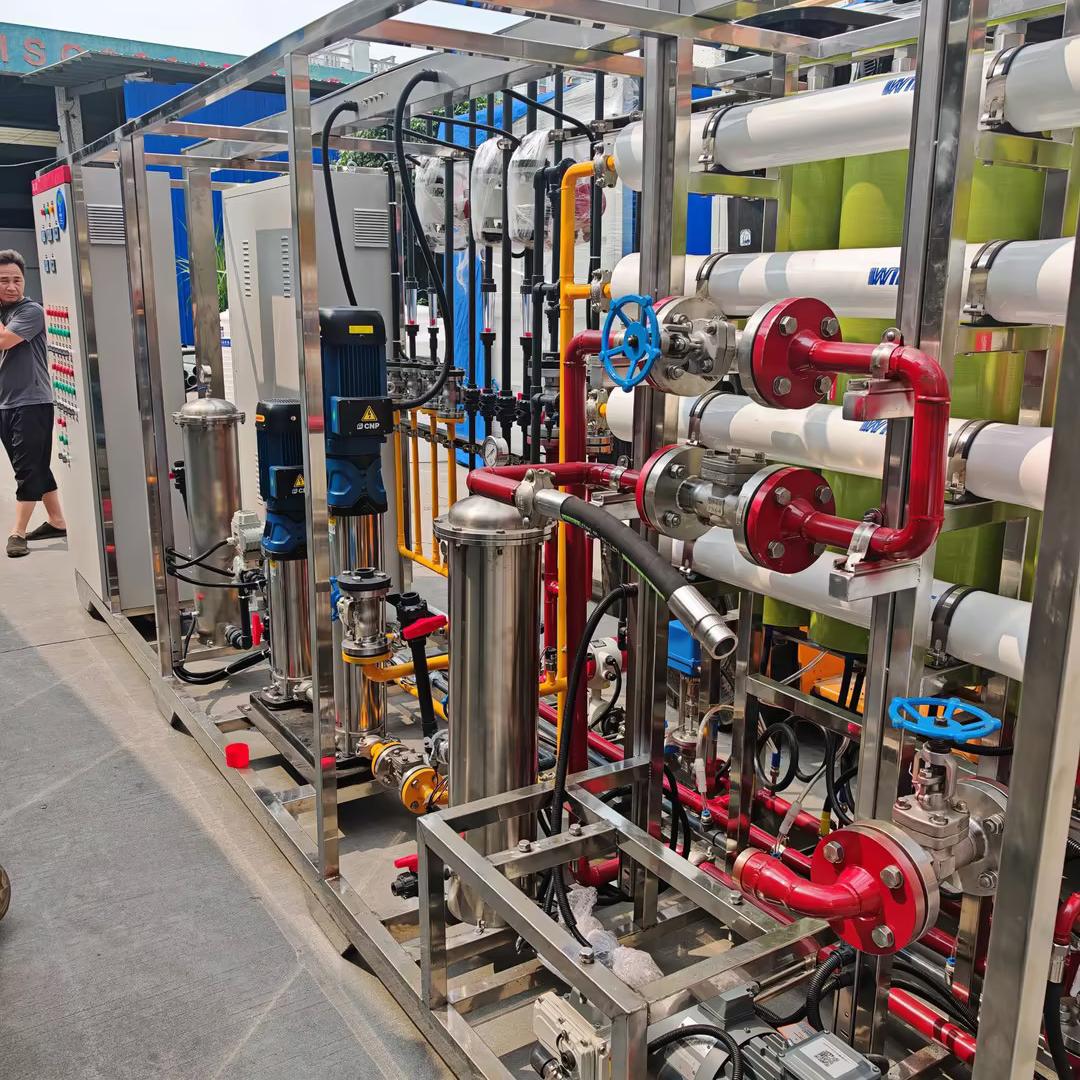
Das einströmende Rohwasser gelangt zunächst in das System für ultrareines Wasser, wo während der Vorbehandlung suspendierte Feststoffe und Restchlor entfernt werden. Anschließend wird das Wasser über ein zweistufiges Umkehrosmose-System gereinigt, gefolgt von Elektrodeionisation (EDI) und Polieren mit Mischbettharz, um kontinuierlich 10 T/h hochwertiges ultrareines Wasser für die Beschichtung von Batterieelektroden und präzise Reinigungsanwendungen bereitzustellen und so eine stabile Fertigungsqualität sicherzustellen.
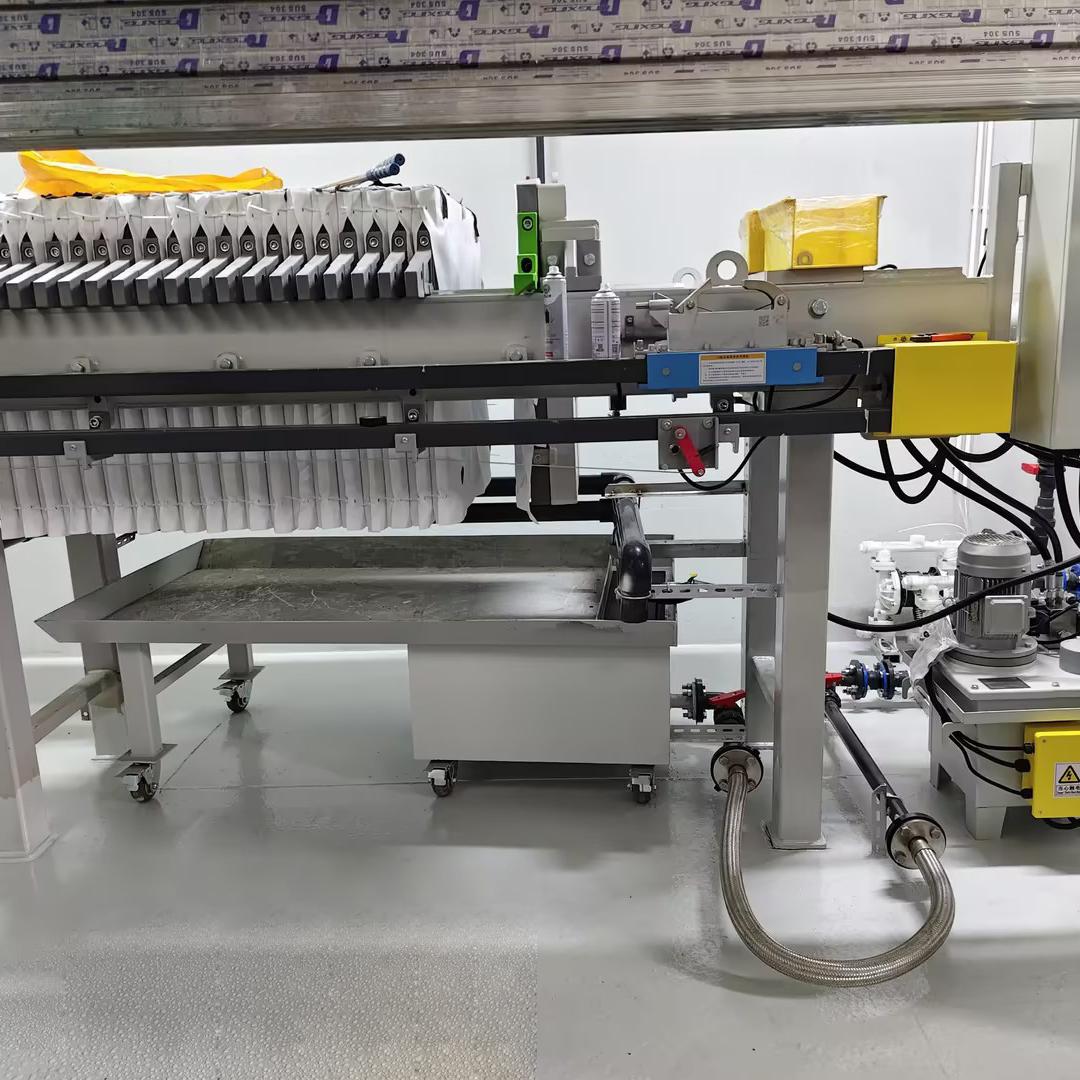
Die Abwässer aus der Batterieslurry-Bereitung werden separat in der 15-T/D-Slurry-Rückgewinnungsanlage verarbeitet, wobei die Membrantrenntechnologie wertvollen NMP-Lösungsmittel sowie feste Elektrodenmaterialien effizient zurückgewinnt. Diese rückgewonnenen Materialien können direkt in den Slurry-Zubereitungsprozess eingespeist werden, was die Beschaffungskosten für Rohstoffe erheblich senkt.
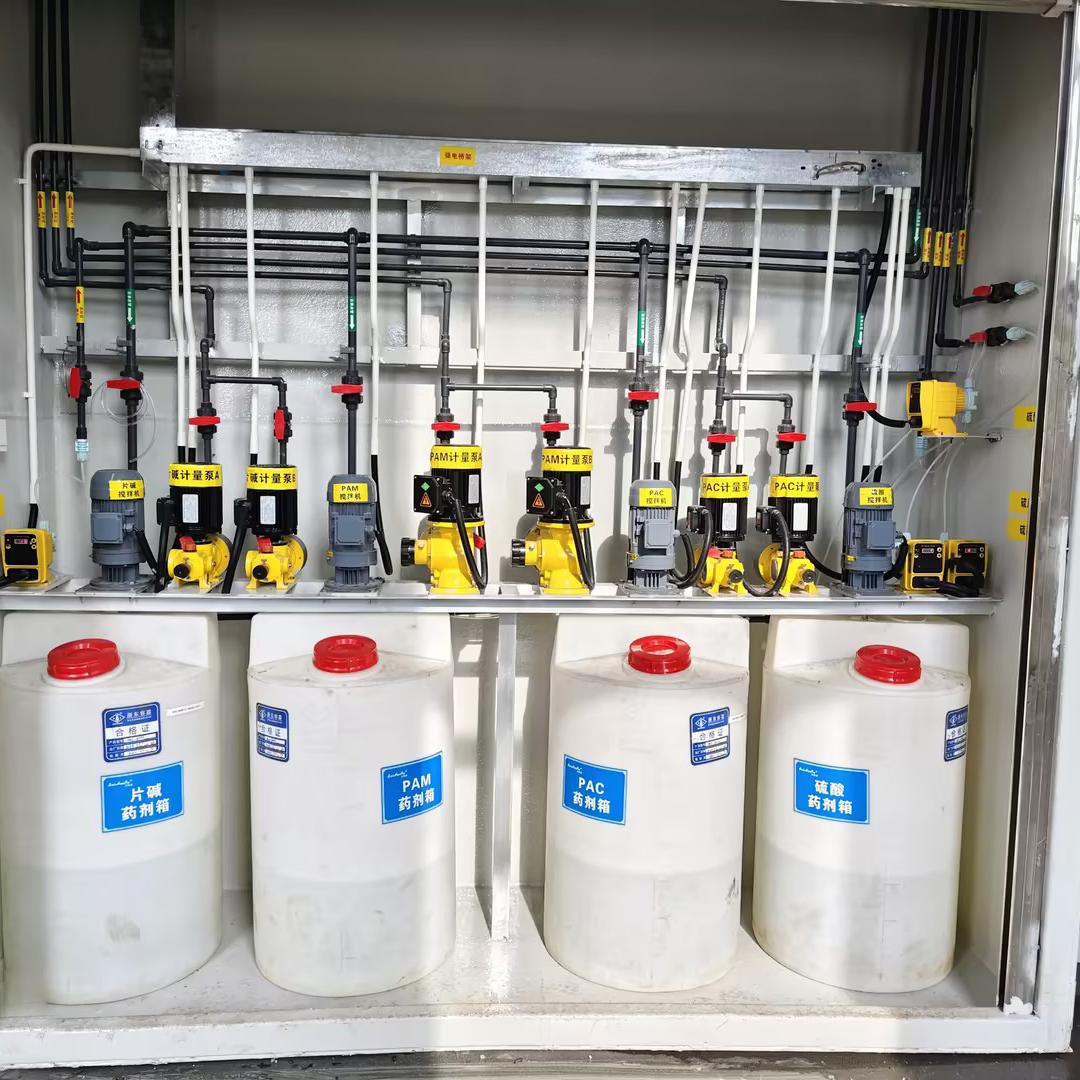
Das verbleibende Abwasser wird mit anderem Produktionsabwasser kombiniert und gelangt in das 40-T/Tag-Abwasserbehandlungs- und -Recyclingsystem. Nach pH-Anpassung und Flockungssedimentation zur Entfernung von suspendierten Feststoffen und kolloidalen Verunreinigungen unterzieht sich das Abwasser einer Fenton-Advanced-Oxidation, wodurch schwer abbaubare organische Verbindungen effektiv zersetzt und der COD-Gehalt gesenkt wird. Eine anschließende hydrolytische Azidifizierung sowie eine biologische Behandlung nach dem A/O-MBR-Verfahren degradieren weitere Restmengen organischer Schadstoffe. Eine abschließende Feinreinigung mittels Aktivkohle- und Sandfiltration erzeugt aufbereitetes Wasser, das für die Kühlung von Geräten, die Bodenreinigung und andere industrielle Wiederverwendungsanwendungen geeignet ist und den Frischwasserverbrauch deutlich senkt.
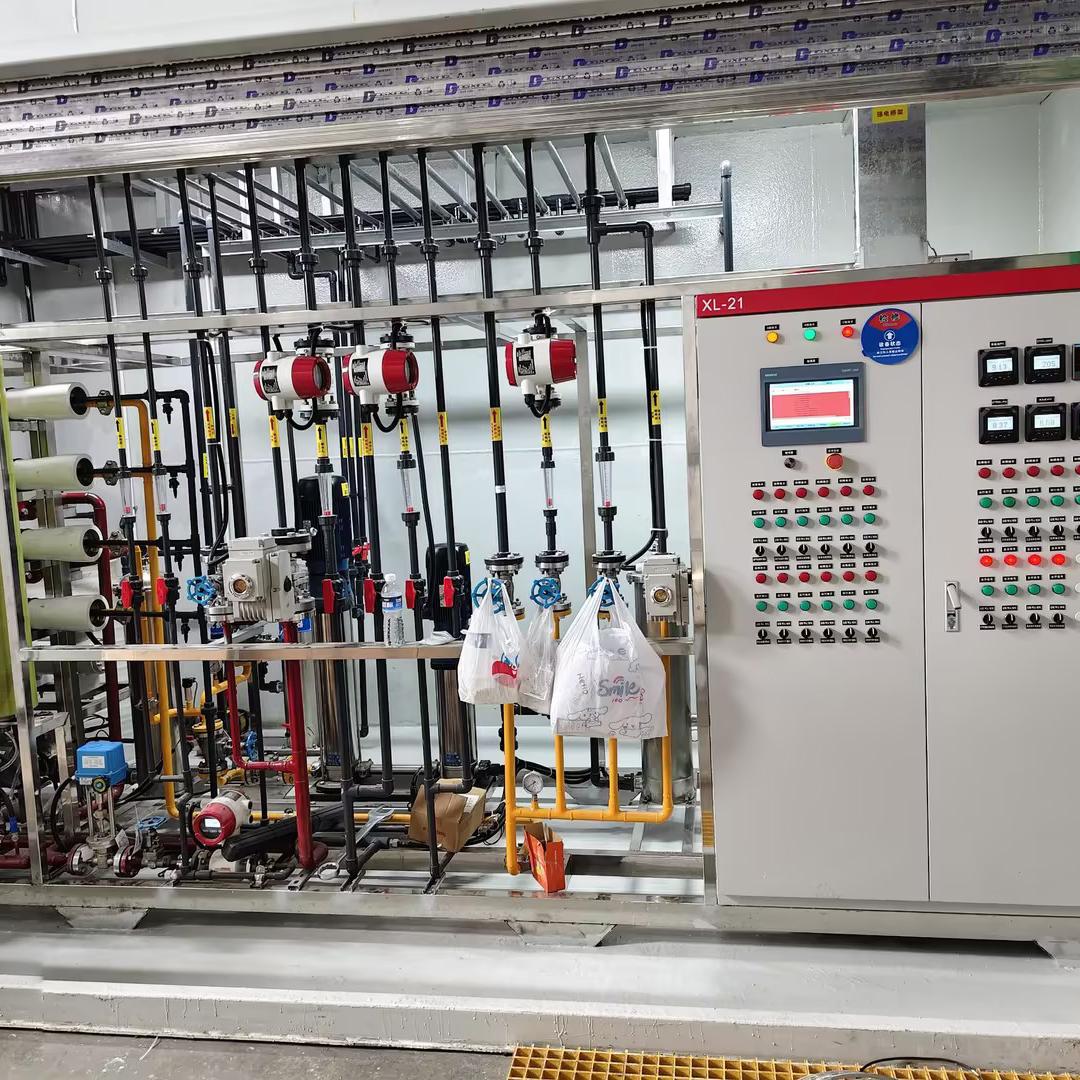
Das gesamte System arbeitet automatisch auf einer intelligenten Steuerungsplattform basierend auf einer SPS mit Fernüberwachungsfunktionen. Konzipiert zur Erfüllung nordamerikanischer elektrischer Spezifikationen und umweltrechtlicher Anforderungen, gewährleistet das Projekt zuverlässige Herstellung von ultrareinem Wasser, Rückgewinnung wertvoller Batteriematerialien sowie effizientes Recycling von Abwasser – und unterstützt Hersteller dabei, Betriebskosten zu senken und eine nachhaltige Produktion zu erreichen.
Dieses Projekt stellt eine Referenzlösung für integrierte Wasseraufbereitung dar, speziell für internationale Produktionsstätten für Lithium-Batterien und Energiespeicher.
 |
 |
 |
 |

 EN