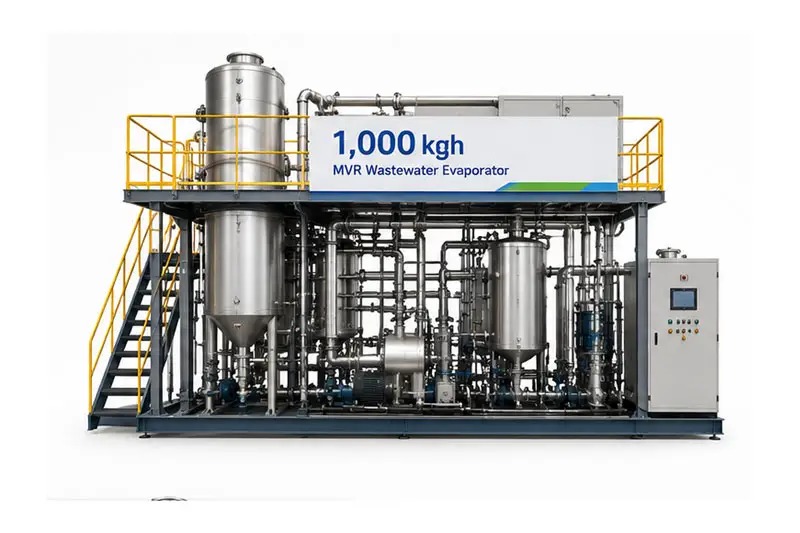
La operación de un sistema de evaporación de salmuera exige una gestión precisa de múltiples variables, pero pocas generan tanta fricción operativa como los niveles inconsistentes de sólidos disueltos totales (TDS) en la corriente de alimentación entrante. Cuando el TDS fluctúa de forma inesperada, el sistema experimenta pérdidas de eficiencia acumuladas, una aceleración del ensuciamiento por incrustaciones en las superficies de transferencia de calor y un comportamiento irregular de los sistemas de control automatizados. Comprender por qué la variación del caudal de alimentación es relevante —y cómo el TDS afecta toda la operación— resulta fundamental para los responsables de instalaciones que buscan mantener la fiabilidad y minimizar el tiempo de inactividad en el tratamiento de aguas residuales con alta salinidad.
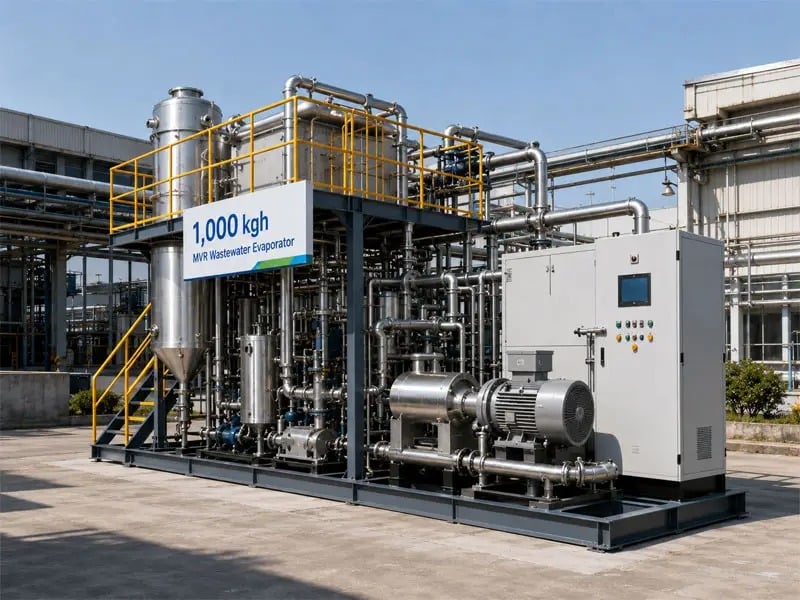
Asistema de evaporación de salmuera está diseñado para concentrar y eliminar el agua de líquidos con alto contenido salino. Sin embargo, estos sistemas suponen condiciones de entrada relativamente estables. Cuando los Sólidos Disueltos Totales (TDS) varían significativamente —ya sea por cambios en procesos aguas arriba, variaciones estacionales en la calidad del agua o corrientes residuales mixtas—, el equilibrio térmico del evaporador, su química de cristalización y sus instrumentos experimentan dificultades simultáneamente. Este artículo analiza por qué las variaciones en la alimentación generan complicaciones operativas, cómo las fluctuaciones de TDS provocan incrustaciones y fallos de control, y qué estrategias ayudan a mantener un rendimiento constante pese a la variabilidad aguas arriba.
Comprensión del impacto de la variación de TDS en la evaporación de salmuera
Por qué la estabilidad de TDS es fundamental en los circuitos de evaporación
La concentración de sólidos disueltos totales determina directamente la cantidad de agua que debe eliminarse para alcanzar los niveles de concentración deseados. En un sistema estable de evaporación de salmuera, los operadores establecen tasas de evaporación de referencia, curvas de consumo de vapor y puntos de cristalización basándose en una entrada constante de TDS. Cuando la concentración de TDS de la alimentación varía, dichas referencias se vuelven poco fiables. Un aumento repentino de la concentración de TDS a la entrada implica que deben cristalizarse mayores cantidades de sales disueltas dentro de la misma huella física del equipo, lo que sobrecarga la capacidad de formación de cristales y favorece la precipitación no deseada sobre superficies calientes.
Por el contrario, un TDS inferior al esperado provoca una utilización insuficiente del equipo y una menor productividad por unidad de energía consumida. El sistema de evaporación de salmuera puede no alcanzar los niveles de concentración objetivo dentro de los tiempos de residencia diseñados. Los operadores deben extender el tiempo de procesamiento, reducir el caudal de alimentación o aceptar un producto fuera de especificación. Cada una de estas respuestas implica un costo operativo o un riesgo para la calidad. Las variaciones en la alimentación impiden que el sistema opere dentro de su rango de eficiencia optimizado por diseño, lo que obliga a ajustes constantes y vigilancia continua.
Fuentes de variación en la alimentación y sus consecuencias
La variación del afluente suele originarse aguas arriba: de corrientes de rechazo de membranas, purgas de torres de enfriamiento, concentrados de ósmosis inversa (RO), residuos de procesos industriales o flujos residuales combinados. Cada fuente presenta su propia firma de SST (sólidos totales disueltos) y su propio patrón de variabilidad. Cuando varias corrientes residuales se mezclan antes de llegar al sistema de evaporación de salmuera, los SST se vuelven intrínsecamente impredecibles. Factores estacionales, fluctuaciones en el volumen de producción y eventos de mantenimiento en etapas aguas arriba agravan aún más el desafío de la variabilidad. En instalaciones que tratan múltiples tipos de residuos, los SST pueden variar entre un 20 y un 40 por ciento, o más, dentro de un solo día operativo, lo que hace casi imposible el control predictivo sin instrumentación de SST en tiempo real y estrategias adaptativas.
Formación de incrustaciones, inestabilidad del control y complicaciones operativas
Cómo la variación del afluente desencadena problemas de formación de incrustaciones
La formación de incrustaciones ocurre cuando se superan las concentraciones de sobresaturación y las sales minerales precipitan sobre los tubos del intercambiador de calor, las paredes del recipiente evaporador y los equipos aguas abajo. Un sistema de evaporación de salmuera con una entrada estable de SST (sólidos totales disueltos) puede ajustarse para mantener los niveles de saturación ligeramente por debajo de los puntos de cristalización, minimizando así la formación de incrustaciones. Cuando los SST varían, los operadores no pueden predecir con exactitud las condiciones de saturación en un momento dado. Las fluctuaciones hacia valores altos de SST generan de forma repentina una sobresaturación, lo que provoca una formación rápida y descontrolada de incrustaciones. Los períodos de bajos SST pueden parecer inofensivos, pero generan confusión operativa: el sistema parece funcionar por debajo de su rendimiento esperado, lo que lleva a los operadores a aumentar las temperaturas o reducir los caudales para compensar, creando paradójicamente condiciones que favorecen la formación posterior de incrustaciones cuando los SST vuelven a aumentar.
La formación de incrustaciones reduce la eficiencia de la transferencia de calor, aumenta la frecuencia de mantenimiento y puede obligar a paradas no planificadas costosas para la limpieza de tubos o la pasivación de superficies. En casos graves, las incrustaciones acumuladas pueden restringir las vías de flujo, provocar ebullición localizada o generar tensiones mecánicas que dañen el equipo. El costo de gestionar las incrustaciones mediante limpiezas químicas más frecuentes, raspado mecánico o sustitución de componentes suele superar el valor del caudal adicional, lo que convierte la estabilidad de los Sólidos Disueltos Totales (TDS) en una necesidad financiera, no meramente una preferencia operativa.
Desafíos del Sistema de Control Automático ante Variaciones en la Alimentación
Los sistemas modernos de evaporación de salmuera dependen de bucles de control por retroalimentación para gestionar la entrada de vapor, la velocidad de alimentación, la concentración del producto y la descarga de cristales. Estos sistemas de control suponen condiciones relativamente estacionarias o pueden adaptarse a cambios lentos y predecibles. Cuando la TDS de la alimentación varía rápidamente, los sensores presentan retardo, la deriva en la calibración introduce errores y los algoritmos de control tienen dificultades para distinguir cambios reales del proceso del ruido de los sensores. Un analizador de TDS podría informar un aumento de 500 ppm, lo que activa la reducción del caudal de vapor y disminuye la tasa de evaporación. Instantes después, la TDS real de la alimentación puede volver al valor inicial, pero el sistema de control ya ha reducido el vapor, generando un retardo térmico y una sobrecorreción de la concentración.
Esta inestabilidad obliga a los operadores a desactivar el control automático o ampliar las zonas muertas de control, volviendo a la supervisión manual. La operación manual introduce variabilidad humana, errores relacionados con la fatiga y retrasos en la respuesta. El sistema de evaporación de salmuera se vuelve reactivo en lugar de proactivo, persiguiendo objetivos en vez de mantenerlos. La calidad del producto se vuelve inconsistente, el consumo energético aumenta y la tensión sobre los equipos se acumula. Sistemas sofisticados con lógica adaptativa o control predictivo basado en modelos pueden mitigar algunos de estos problemas, pero requieren una capacidad robusta de análisis de la alimentación, una sintonización cuidadosa y un mantenimiento continuo, lo que añade coste y complejidad.
Estrategias para gestionar la variabilidad de los SST en las operaciones de evaporación
Equalización de la alimentación y estabilización aguas arriba
La contramedida más eficaz contra la variación del aporte es estabilizar los SST antes de que lleguen al sistema de evaporación de salmuera. Muchas instalaciones instalan tanques de igualación aguas arriba del evaporador para mezclar y amortiguar las corrientes residuales entrantes. La igualación reduce las fluctuaciones a corto plazo de los SST, promediando picos y valles, de modo que el evaporador recibe una alimentación más constante. El tiempo de residencia en estos tanques —típicamente de 4 a 24 horas— permite la sedimentación natural, la equilibración térmica y la mezcla de distintos tipos de residuos. Si la capacidad de igualación es insuficiente o los procesos aguas arriba son demasiado variables, los operadores pueden mezclar deliberadamente varias fuentes, utilizando líneas de alimentación proporcionales o procesos por lotes para controlar el valor medio de los SST que ingresan al evaporador principal.
Algunas instalaciones incorporan etapas de pretratamiento, como balsas de sedimentación, filtración o unidades de concentración secundaria, para normalizar las propiedades de la alimentación antes de que el sistema principal de evaporación de salmuera lo reciba. Esta inversión aguas arriba reduce el riesgo de incrustaciones aguas abajo, mejora la estabilidad del control y prolonga la vida útil del equipo. El costo de capital se compensa mediante un mantenimiento reducido, menos paradas de emergencia y una calidad de producto más constante a lo largo del tiempo.
Supervisión en tiempo real y estrategias de control adaptativo
Los diseños avanzados de sistemas de evaporación de salmuera incorporan mediciones continuas o frecuentes de los sólidos disueltos totales (TDS), junto con los sensores tradicionales de densidad, temperatura y conductividad. Los datos en tiempo real de TDS permiten que el sistema de control anticipe cambios y ajuste proactivamente la entrada de vapor, el caudal de alimentación o el volumen de purga. Los algoritmos de control predictivo pueden suavizar las variaciones a corto plazo de TDS mediante la modulación del caudal de alimentación o de la carga térmica, para mantener una cinética de evaporación constante. Algunos sistemas emplean un control en cascada, en el que se regulan el nivel y los TDS del tanque de igualación aguas arriba para alimentar el evaporador principal en condiciones casi constantes, aislándolo así de las variaciones aguas arriba.
La sintonización adaptativa PID (proporcional-integral-derivativa) ajusta automáticamente la respuesta de control según la dinámica del sistema, lo que permite un rendimiento más rápido y estable a medida que varía la TDS de la alimentación. Estas estrategias requieren inversión en instrumentación, mantenimiento de la calibración y sofisticación del sistema de control, pero reducen significativamente la carga operativa asociada a la gestión de las variaciones en la alimentación y mejoran la fiabilidad del sistema de evaporación de salmuera en entornos con alimentación impredecible.
Preguntas frecuentes
¿Cuál es el intervalo típico de TDS para una operación estable del sistema de evaporación de salmuera?
El funcionamiento estable normalmente supone una variación de los SST dentro de un rango de más o menos del 10 al 15 por ciento respecto a la media de diseño. Por ejemplo, si el sistema está diseñado para un contenido de SST de entrada de 50 000 ppm, una variación entre 42 500 y 57 500 ppm suele ser manejable con la lógica de control estándar. Fuera de este rango, se vuelve necesaria la intervención manual o estrategias adaptativas. La tolerancia real depende del diseño del sistema, su capacidad térmica y su capacidad para manejar cristales, por lo que cada instalación debe establecer sus límites específicos mediante ensayos o consultando a los proveedores de equipos.
¿Cómo se relaciona la formación de incrustaciones con las variaciones en la alimentación y cuál es la estrategia de prevención?
Los depósitos se forman por sobresaturación cuando la concentración de minerales supera los límites de solubilidad. Las variaciones en la alimentación provocan condiciones impredecibles de saturación, lo que dificulta la prevención de depósitos mediante puntos de operación estáticos. La prevención más eficaz combina la equalización previa de la alimentación para reducir las fluctuaciones de TDS, la monitorización en tiempo real de TDS para orientar el control dinámico y la dosificación ocasional de productos químicos antiescalantes durante periodos de alto TDS. Los intervalos regulares de limpieza de tubos y los recubrimientos pasivantes también reducen la adherencia de los depósitos. Un enfoque integral aborda tanto la gestión de los síntomas (frecuencia de limpieza) como la gestión de las causas fundamentales (estabilización de las condiciones de alimentación).
¿Puede operar un sistema de evaporación de salmuera bajo variaciones extremas de TDS en la alimentación?
Variación extrema — oscilaciones superiores al 30 por ciento — generalmente supera la capacidad de los equipos estándar, a menos que el sistema esté específicamente sobredimensionado o equipado con controles avanzados. Incluso así, métricas de rendimiento como la eficiencia de evaporación, la consistencia del producto y la fiabilidad del equipo se deteriorarán. Si la variación en la alimentación es inherente e inevitable, las instalaciones deberían considerar sobredimensionar el sistema de evaporación de salmuera entre un 20 y un 30 por ciento, invertir en un pretratamiento o una equalización robustos, e implementar un control adaptativo en tiempo real. Algunas operaciones utilizan configuraciones modulares o intercambiables de evaporadores para manejar alimentaciones variables, operando múltiples unidades en paralelo bajo distintas condiciones, aunque esto incrementa la complejidad tanto de capital como operativa.

 EN