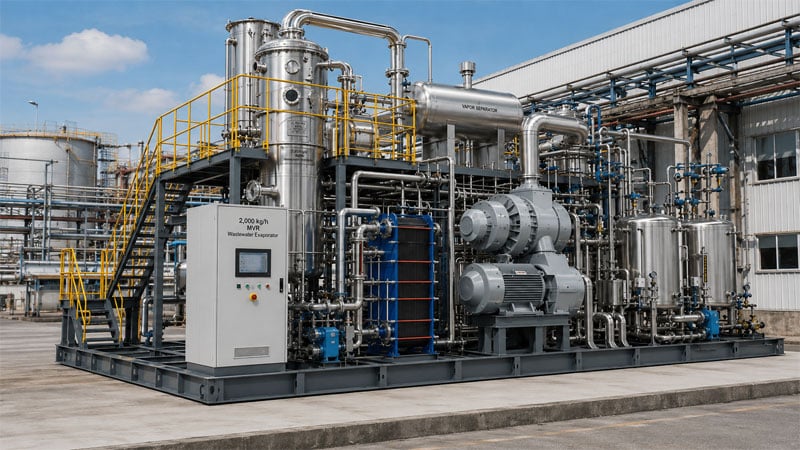
evaporador MVR de 2000 kg/h, de película forzada o descendente, fabricado con materiales resistentes a la corrosión, para concentración de aguas residuales en proyectos ZLD y de alta salinidad.
evaporador MVR de 1000 kg/h, con recompresión mecánica de vapor, bajo consumo energético, para aguas residuales industriales de alta salinidad y proyectos ZLD.
evaporador industrial de aguas residuales de 500 kg/h, con opciones al vacío, de vapor o eléctrico, reduce el volumen, para corrientes de alta salinidad y difíciles.
sistema de tratamiento de aguas residuales MBBR de 100 m³/día con portadores de biopelícula, control PLC y diseño compacto, para aplicaciones industriales y comerciales.
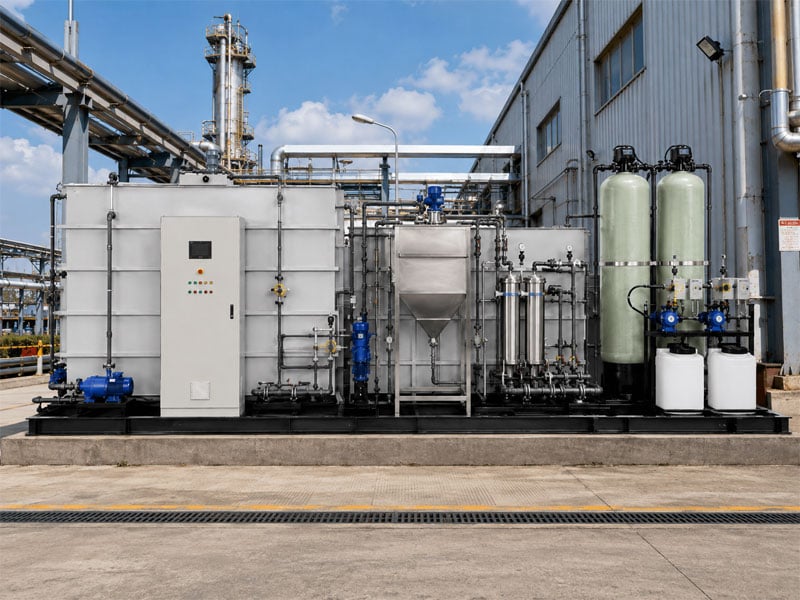
planta industrial de tratamiento de aguas residuales de 50 m³/día, con proceso fisicoquímico/biológico personalizado, controlada por PLC, para fabricación de baterías, electrónica y alimentos.
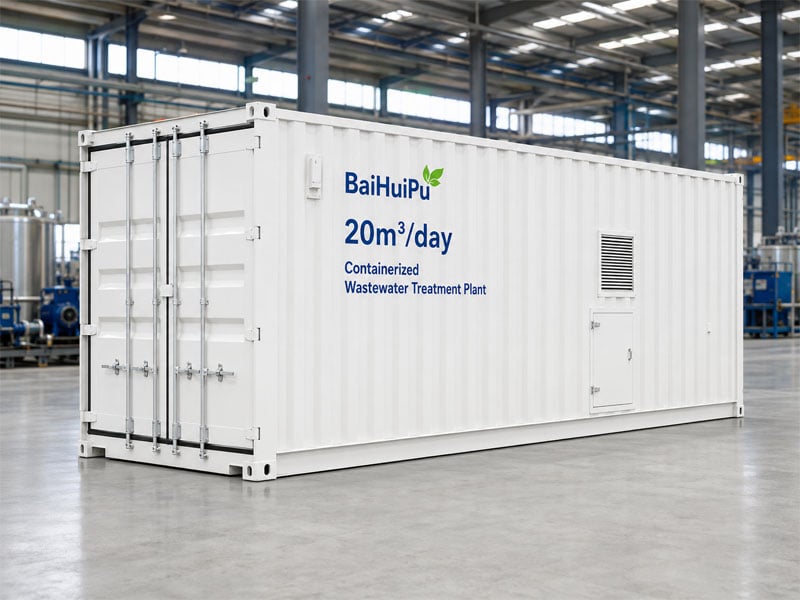
planta de tratamiento de aguas residuales en contenedor de 20 m³/día, lista para conectar y usar, proceso AO/MBBR, controlada por PLC, para proyectos remotos y en el extranjero.
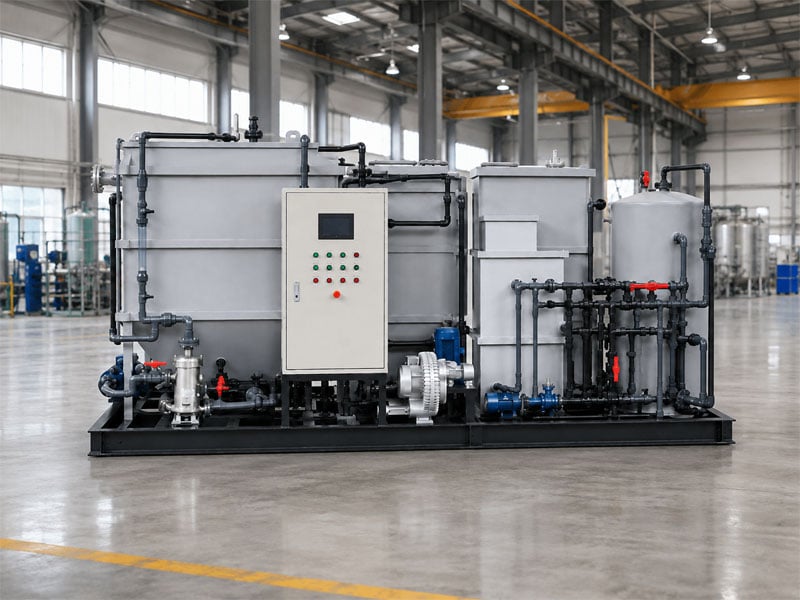
Sistema compacto de tratamiento de aguas residuales de 10 m³/día, proceso AO/MBBR, controlado por PLC, montado sobre bastidor o en contenedor, para aplicaciones industriales y comerciales a pequeña escala.
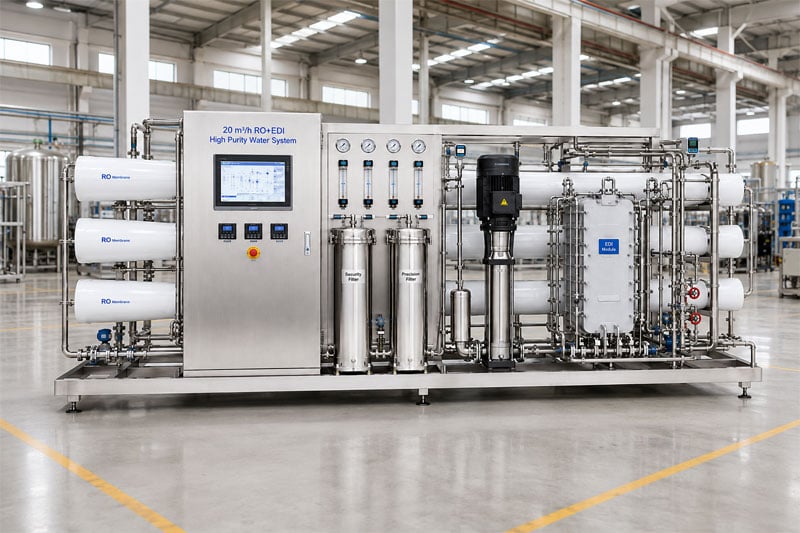
sistema de agua de alta pureza con ósmosis inversa (RO) y desionización continua por electrodiálisis (EDI), capacidad de 20 m³/h, controlado por PLC/interfaz hombre-máquina (HMI), con monitoreo en tiempo real, para la fabricación de baterías de litio y electrónica.
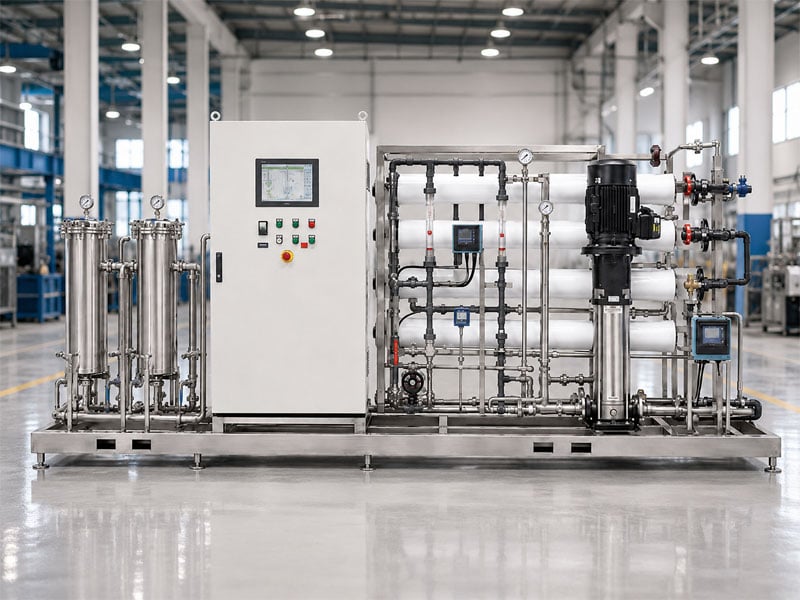
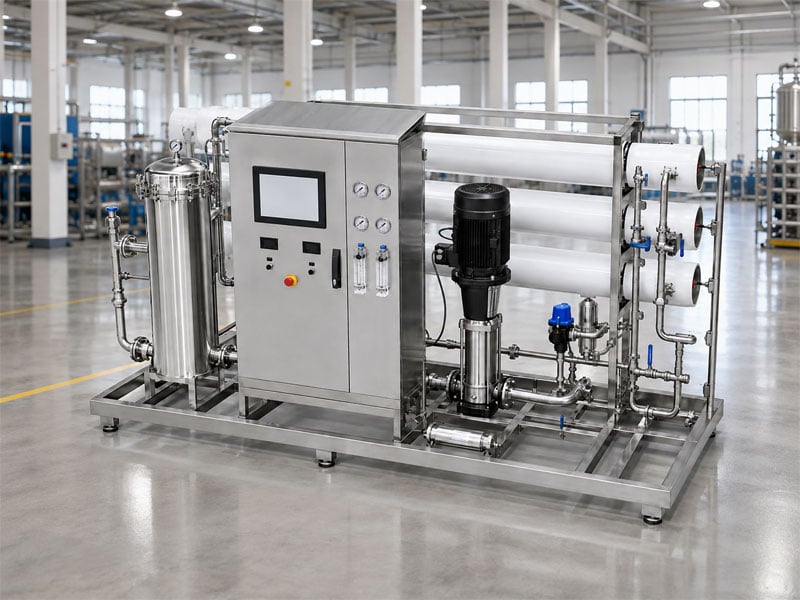
sistema industrial de tratamiento de agua por ósmosis inversa de 10 m³/h, de paso sencillo o doble, con PLC/HMI y monitoreo en tiempo real, para alimentación de calderas, electrónica y manufactura.
sistema industrial de ósmosis inversa de 5 m³/h, de paso sencillo o doble, con PLC/HMI y monitoreo en tiempo real, para agua de proceso en industrias alimentaria, electrónica y manufacturera.
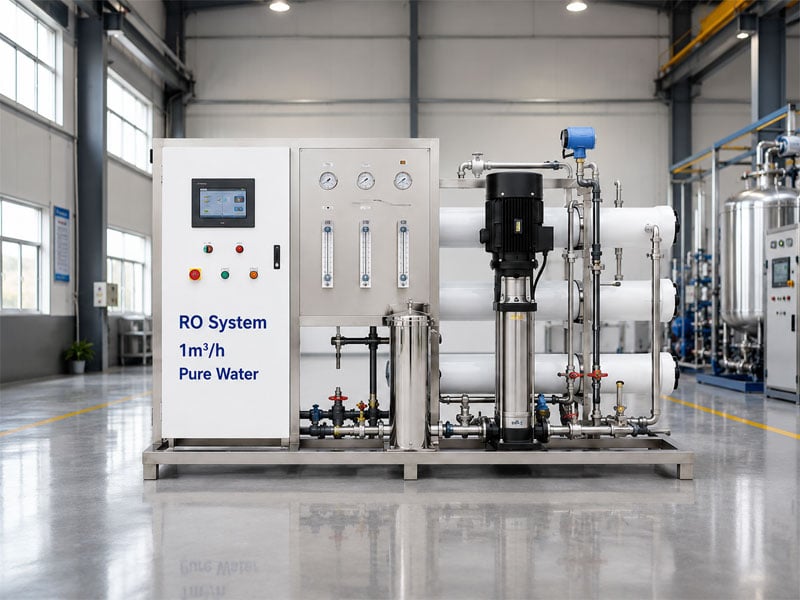
Sistema compacto de agua pura por ósmosis inversa industrial de 1 m³/h, montado sobre bastidor, alta eliminación de sales, con opción de PLC y pretratamiento, para producción a pequeña escala y laboratorios.
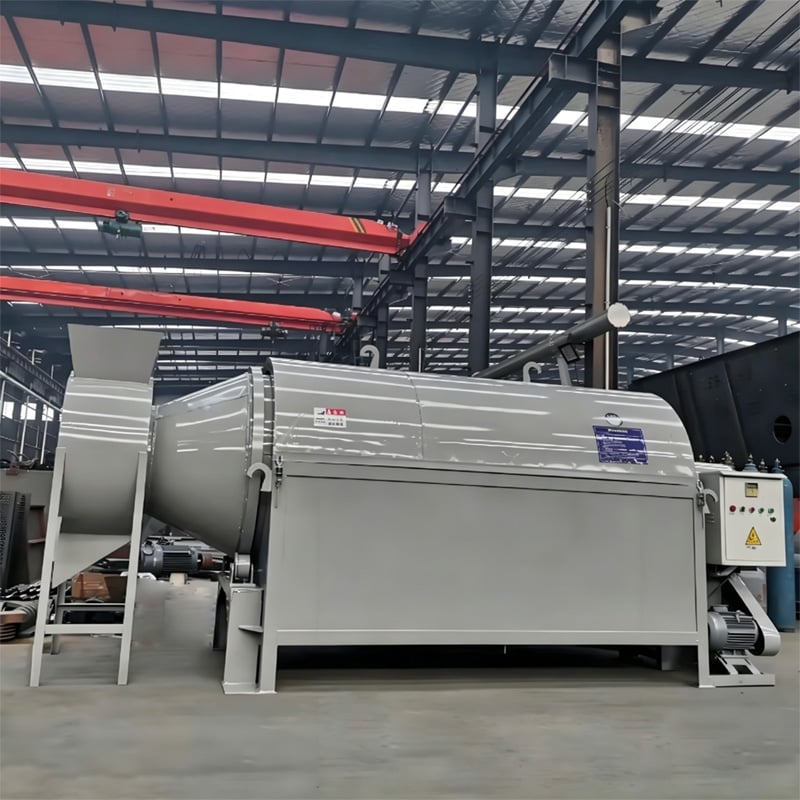
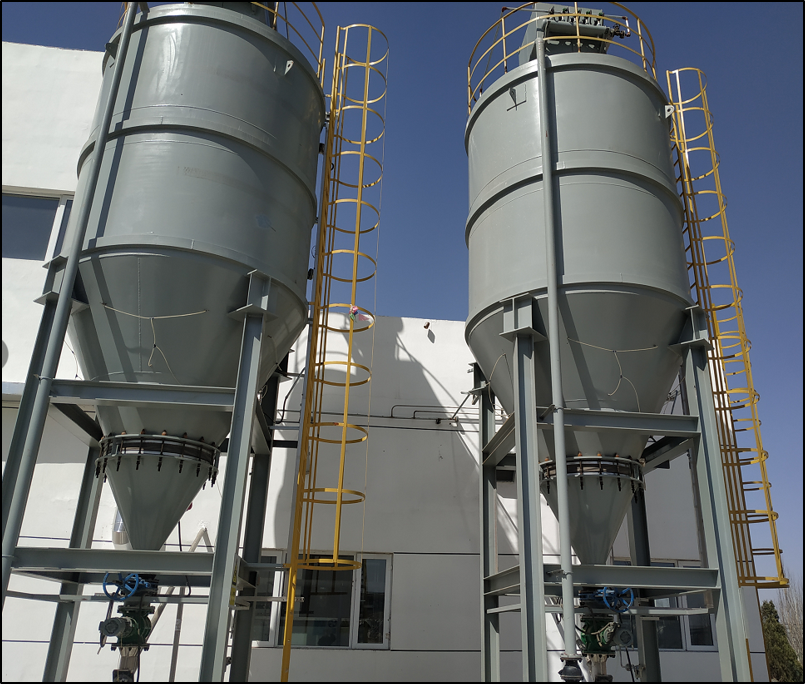
Sistema de secado de líquido madre BHP, 0,5-50 T/h, solidificación a baja temperatura (45-85 °C), reducción de volumen ≥95 %, para la gestión de residuos en la etapa final de ZLD.
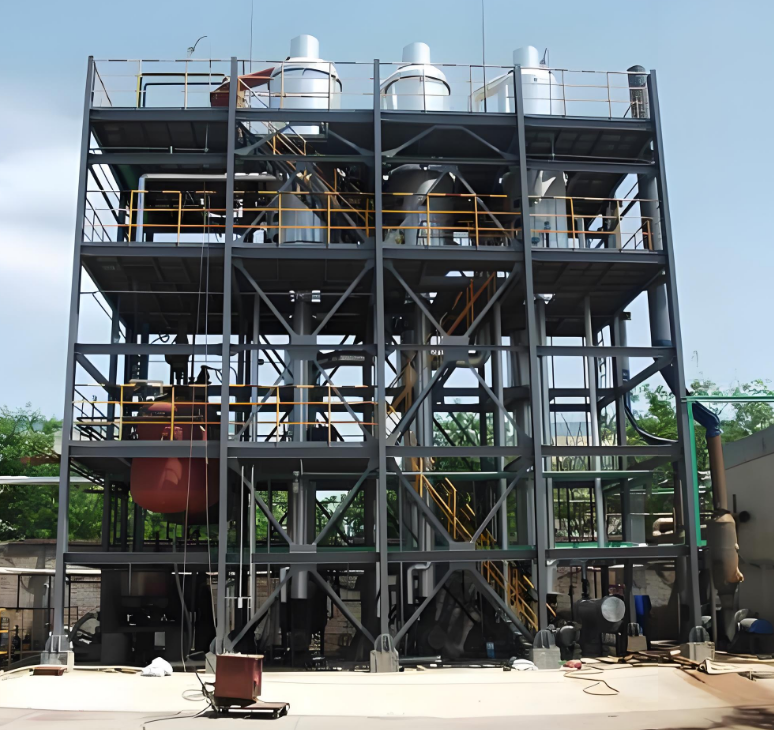
Sistema de separación de sales de BHP, capacidad de 1 a 150 t/h, recuperación de agua ≥90 %, pureza de sal ≥95 %, para fraccionamiento de NaCl/Na₂SO₄ e integración con tecnologías de eliminación total de vertidos (ZLD).
Evaporador de efecto simple o múltiple de BHP, capacidad de 1 a 200 t/h, ahorro de vapor del 30 al 60 %, reducción de volumen de hasta el 90 %, controlado por PLC, para concentración en industrias química, farmacéutica y alimentaria.
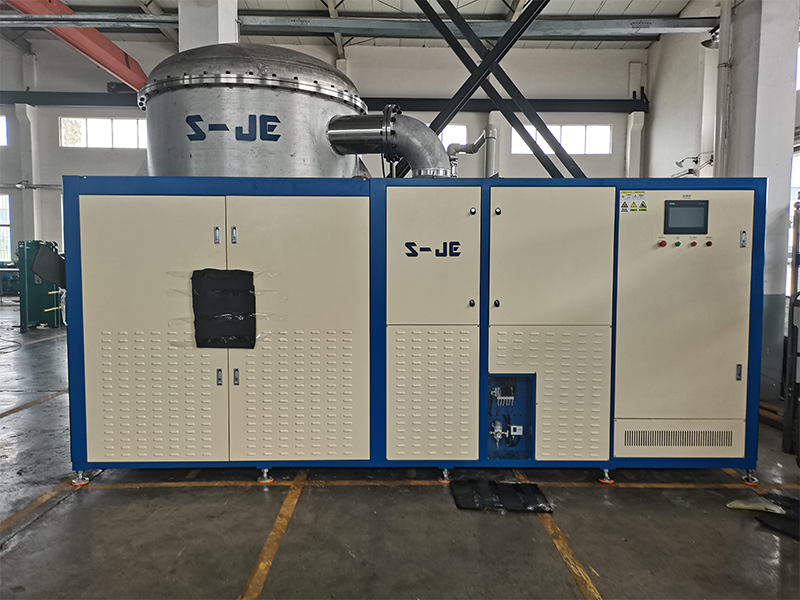
Evaporador de vacío de baja temperatura de BHP, capacidad de 1 a 150 t/h, operación entre 40 y 70 °C, reducción de volumen de hasta el 90 %, controlado por PLC, para líquidos termosensibles y tecnologías de eliminación total de vertidos (ZLD).
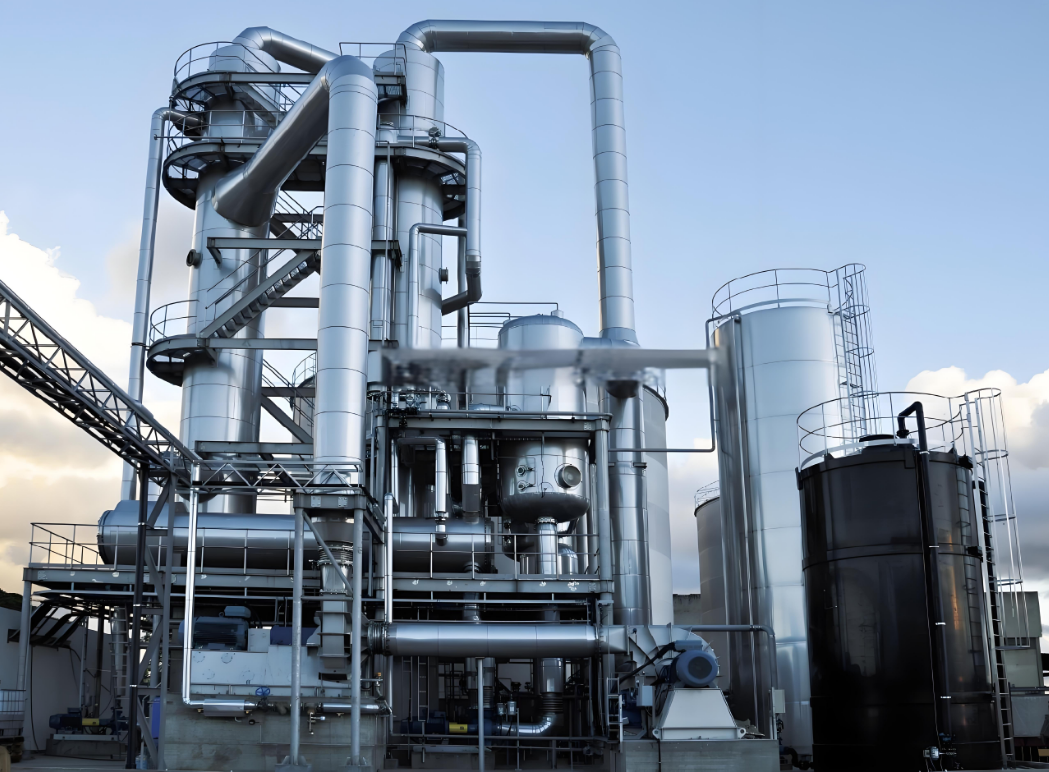
Evaporador MVR de BHP, capacidad de 1 a 200 t/h, operación entre 45 y 85 °C, ahorro energético del 70 %, controlado por PLC, para aguas residuales de alta salinidad y tecnologías de eliminación total de vertidos (ZLD).