bhp-salt-separation-system-for-industrial-wastewater, bhp-salt-separation-system-for-industrial-wastewater, /salt-fractionation-system
EN
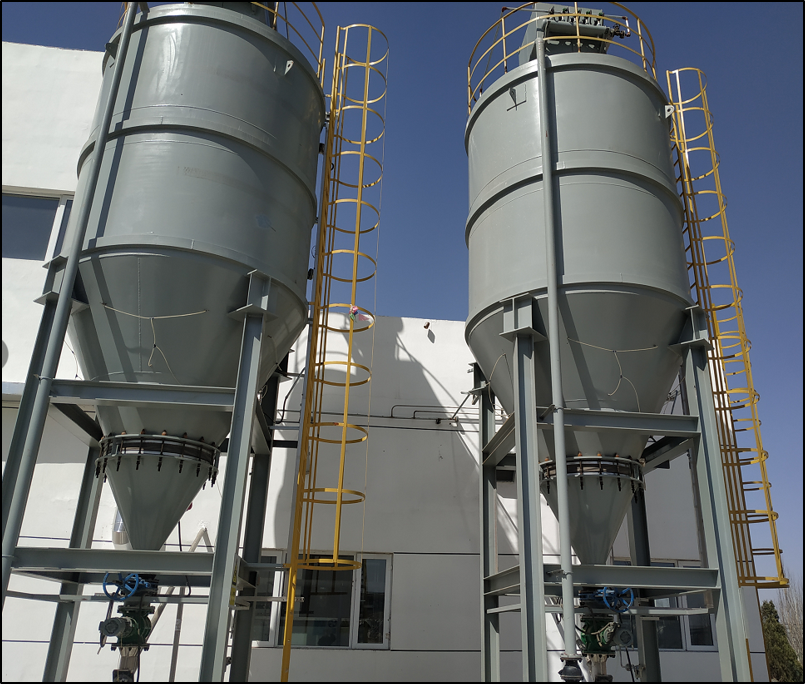
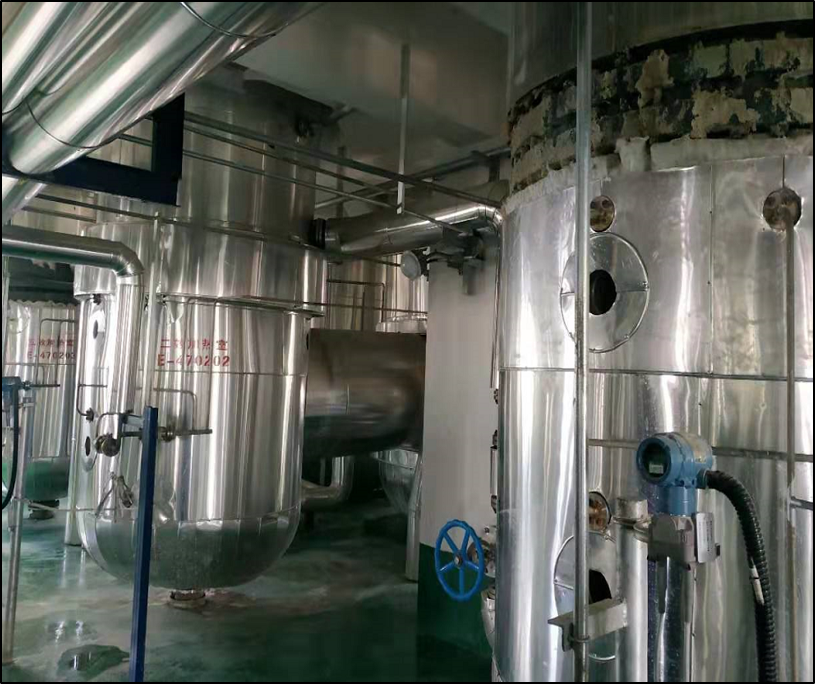
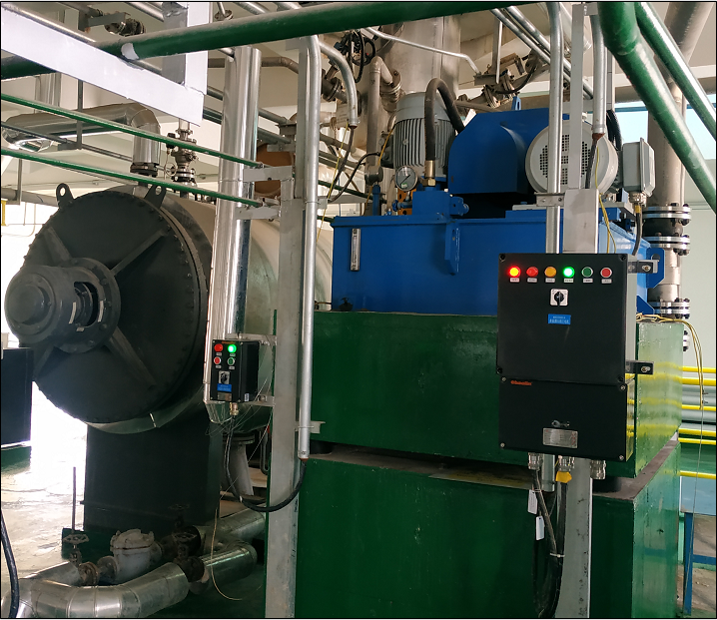
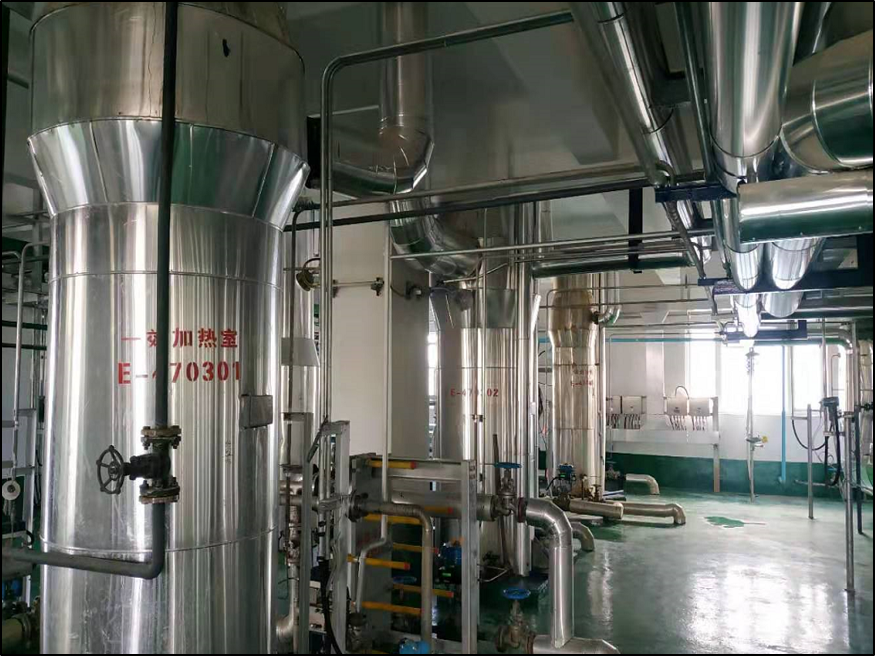
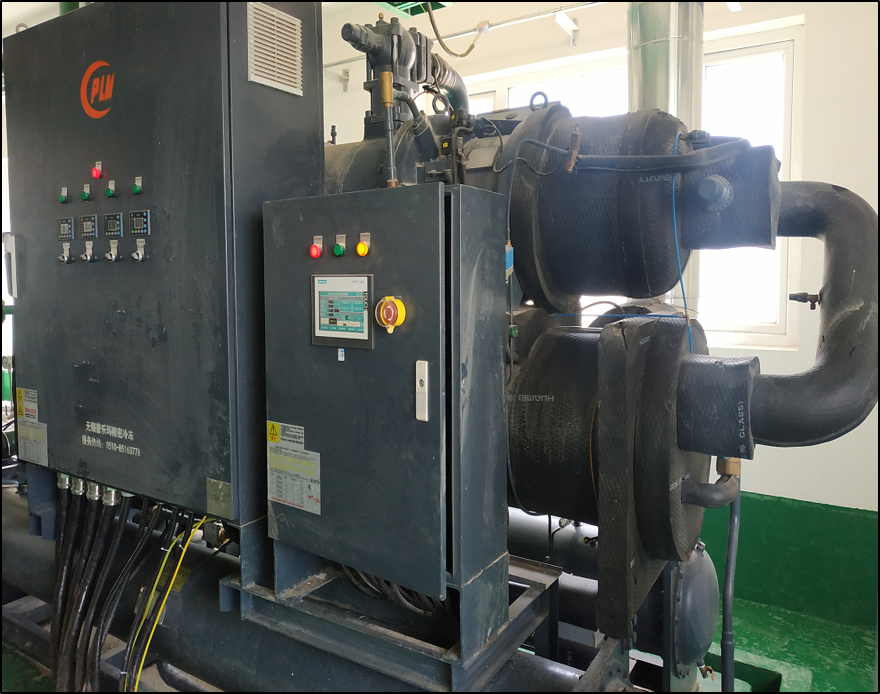
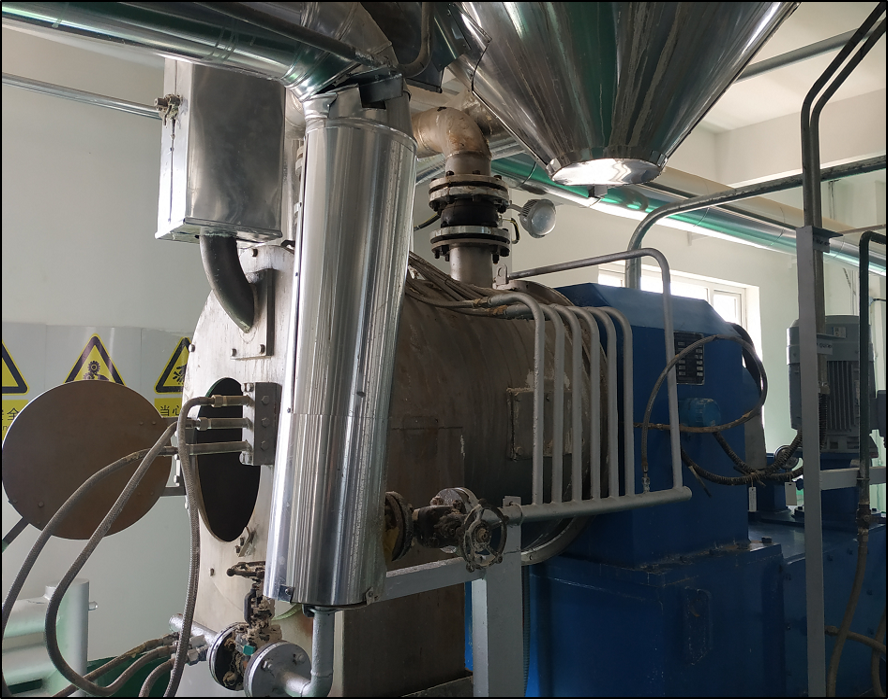
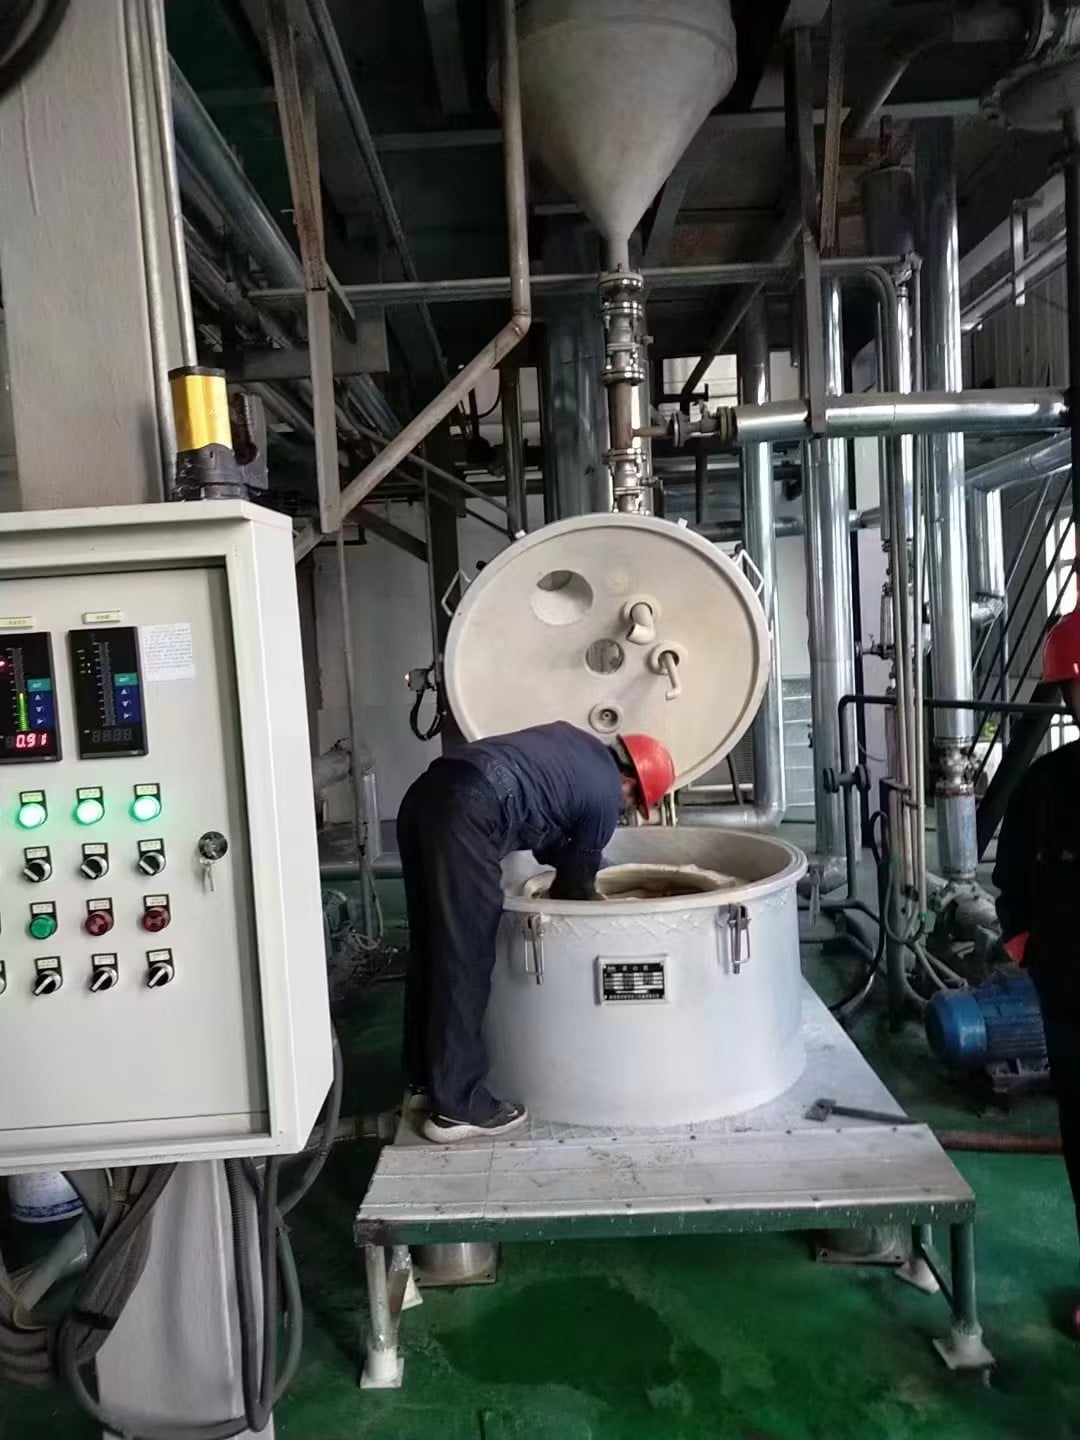
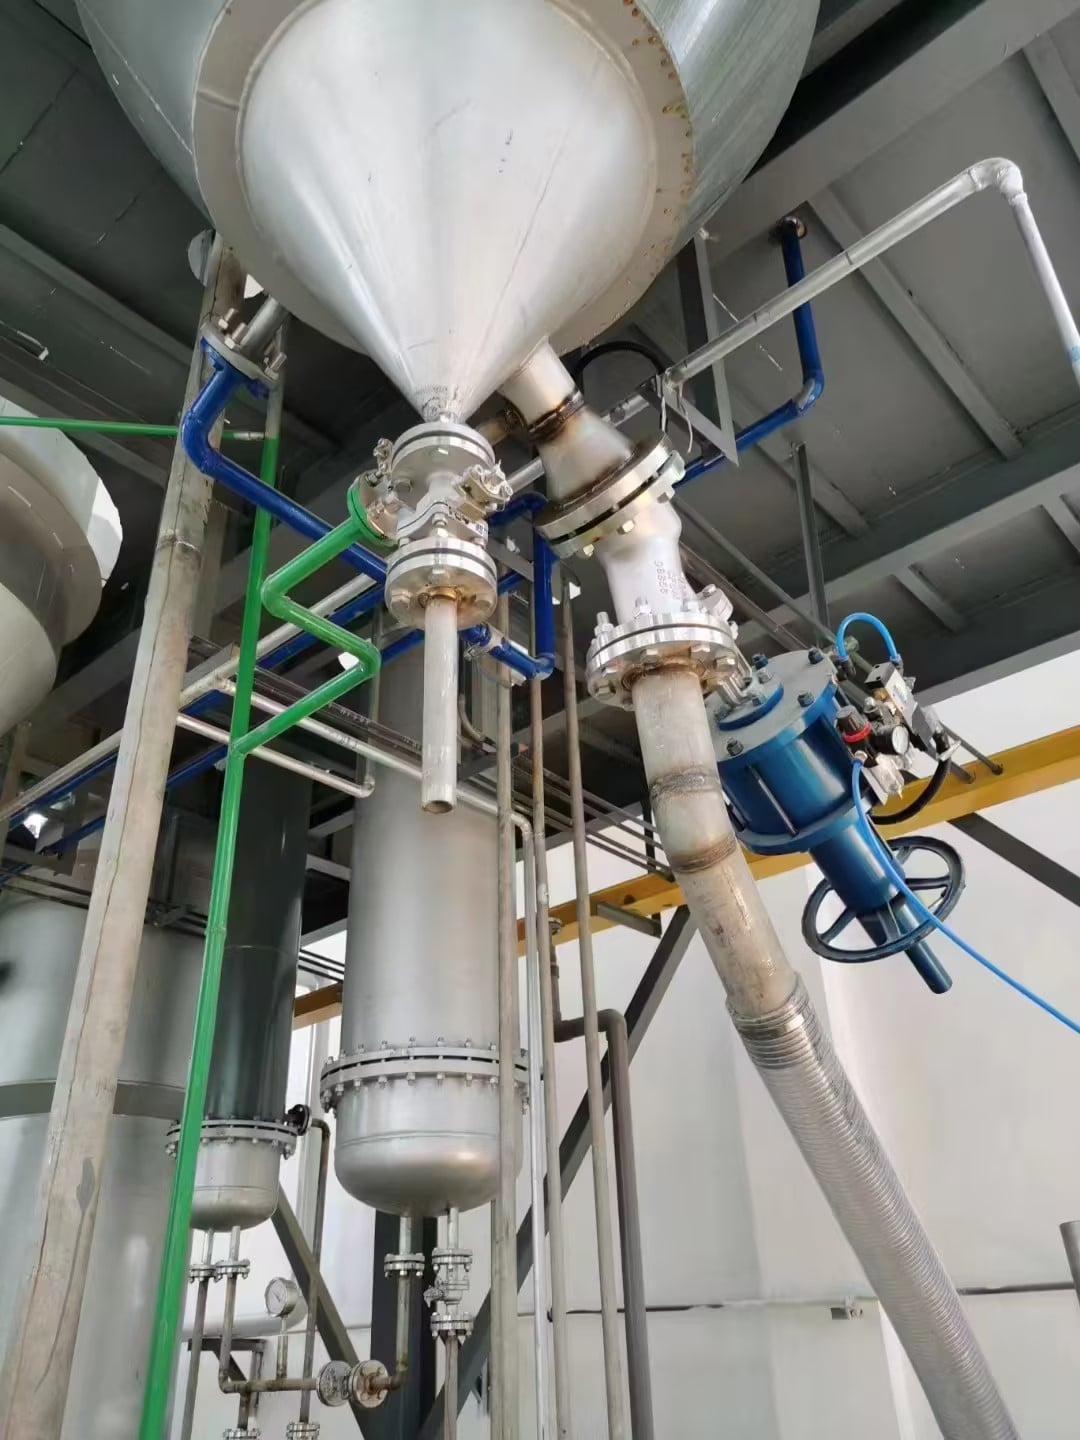
سیستم جداسازی نمک شرکت BHP، با ظرفیت ۱ تا ۱۵۰ تن در ساعت، با بازیابی آب بیش از ۹۰ درصد و خلوص نمک بیش از ۹۵ درصد، برای جداسازی NaCl و Na₂SO₄ و ادغام با سیستمهای صفر تخلیه (ZLD).
این سیستم جداسازی نمک بیاچپی برای پسابهای صنعتی (سری بیاچپی-اساساس) بهطور خاص برای تصفیه شورابههای صنعتی پیچیدهٔ حاوی ترکیبی از نمکها طراحی شده است. این سیستم نهتنها آب را حذف میکند، بلکه از منحنیهای متفاوت انحلالپذیری نمکهای نیترات سدیم (NaCl) و سولفات سدیم (Na₂SO₄) برای جداسازی آنها به جریانهای محصول جداگانه و با خلوص بالا استفاده میکند.
این پردازش زبالههای صنعتی این سیستم ترکیبی از جداسازی غشایی با دقت بالا و تبلور کسری مرحلهای را در بر میگیرد. در ابتدا، مرحلهٔ غلیظسازی در دمای پایین حجم جریان ورودی را کاهش داده و شورابه را به سمت اشباع نزدیک میسازد. سپس واحدهای تبلور مرحلهای از تفاوت انحلالپذیری نمکهای هدف در دماهای مختلف بهره میبرند تا کسرهای جداگانهای تولید کنند. کنترل دقیق مناطق دمایی در هر مرحلهٔ بلورساز، عامل تمایز بین بازیابی پاک نمک صنعتی و رسوب مشترک پرهزینه و کاهش کیفیت محصول است. این سیستم بهعنوان یک راهحل جامع سیستم جداسازی نمک ، سری BHP-SSS هم بازیافت آب و هم حذف نمک از فاضلاب در یک فرآیند یکپارچه
| پارامتر | مشخصات فنی |
|---|---|
| سری مدل | سری BHP-SSS |
| ظرفیت | قابل تنظیم، 1150 T/H |
| فناوری هستهای | جدایی انتخابی غشا + کریستالیزه شدن کسری مرحله ای |
| جریانهای ورودی مناسب | آب فاضلاب مخلوط نمک، آب شور با نمک زیاد، آب مایع مادر کریستالیزه صنعتی |
| نرخ بازیابی آب | ≥90% |
| دوباره خالص شدن نمک | ≥95% (درجه صنعتی) |
| مسیر فرآیند | تغلیظ دمای پایین → تبلور مرحلهای → جداسازی نمک |
| سیستم کنترل | کنترلکننده منطقی قابلبرنامهریزی کاملاً خودکار؛ طراحیشده برای عملیات مداوم و بدون نیاز به حضور اپراتور |
| متریال سازنده | فولاد ضدزنگ ۳۱۶L یا آلیاژ تیتانیوم (طراحی مقاوم در برابر خوردگی) |
| گواهینامهها | CE؛ ISO 9001؛ ISO 14001 |
در صورتی که ترکیب آب ورودی مشخص شده و سیستم مطابق با پروفایل خاص آب شور تنظیم شده باشد، سیستم جداسازی نمک بیاچپی برای پسابهای صنعتی نمکهای NaCl و Na₂SO₄ را به جای تولید کیک نمکهای مخلوط، در جریانهای محصول مجزا جدا میکند. این جداسازی بهویژه برای واحدهایی اهمیت دارد که بقایای نمکهای مخلوط منجر به طبقهبندی بهعنوان پسماند خطرناک میشوند یا آنجا که نمکهای جداگانه قابل فروش یا بازیافت هستند — مانند واحدهای شیمیایی زغالسنگ با برین مخلوط Na₂SO₄/NaCl، یا جریانهای فاضلاب حذف گوگرد از گازهای دودکش که در آنها Na₂SO₄ با خلوص بالا ارزش فروش اثباتشدهای در صنایع ساخت کاغذ و شیشه دارد. دستیابی به جداسازی پاک نیازمند بیش از افزودن یک بلوردهنده به خط تبخیر موجود است.
نمکهای بازیافتشده NaCl و Na₂SO₄ از پردازش زبالههای صنعتی سیستم میتواند در شرایط عملیاتی مناسب، به خلوص صنعتی ≥۹۵٪ برسد. این سطح خلوص برای بازیافت بالقوه در فرآیندهای تولید یا فروش بهعنوان نمک کالایی صنعتی کافی است، مشروط بر استانداردهای بازار محلی و الزامات نظارتی. برای واحدهایی که سرمایهگذاری در سیستمهای ZLD را تا حدی از طریق درآمد حاصل از محصولات جانبی جبران میکنند، خلوص نمک یک متغیر اقتصادی مستقیم است. طراحی افراطی برای خلوصی فراتر از نیاز کاربرد پاییندست، پیچیدگی غیرضروری ایجاد میکند — مانند افزودن مراحل بیشتر بلوردهنده، افزایش زمان توقف و مصرف انرژی بالاتر. رویکرد BHP این است که سیستم را بر اساس هدف واقعی خلوص و زمینهٔ کاربردی آن، نه بر اساس حداکثر نظری، ابعاددهی کند؛ این امر پیچیدگی سیستم را کاهش داده و پایداری عملیاتی را بهبود میبخشد. این فلسفهٔ طراحی کاربردی، سیستم جداسازی نمک هم از نظر فنی مؤثر و هم از نظر اقتصادی مقرونبهصرفه را برای طیف گستردهای از کاربردهای صنعتی فراهم میکند.
این سیستم به بازیابی آب با بازدهی برابر یا بیشتر از ۹۰ درصد دست مییابد و آب پالایششده را به عنوان آب فرآیندی یا آب خنککنندهٔ بازیافتی به خط تولید بازمیگرداند، که این امر بستگی به نیازهای پالایش نهایی دارد. این قابلیت به دستیابی به اهداف تخلیهٔ صفر مایع کمک میکند و جریان نمکدار متمرکزی را که سیستمهای تبخیر مرسوم تولید میکنند، حذف مینماید. سیستم جداسازی نمک بیاچپی برای پسابهای صنعتی این سیستم برای ادغام با پیشغلظتدهندههای RO در بالادست و مراحل پایانی ZLD در پاییندست طراحی شده است تا بخشی یکپارچه از یک زنجیرهٔ کامل تصفیه باشد. سیستم BHP با محصولات فیلتراسیون فوقالعاده (UF)، اسمز معکوس (RO)، تبخیر دمای پایین و تبخیر MVR این شرکت سازگانپذیر است و رویکردی کاملاً یکپارچه برای تصفیهٔ آب و بازیابی منابع فراهم میکند. حذف نمک از فاضلاب تصفیهٔ آب
فرآیند غلیظسازی در دمای پایین، نسبت به روشهای تبخیر کامل که تمام آب را از برین قبل از هرگونه جداسازی نمک حذف میکنند، نیاز انرژی را کاهش میدهد. با غلیظسازی اولیهٔ جریان ورودی تا نزدیک به اشباع و استفاده از بلورشکنی مرحلهای برای جداسازی نمکها در آستانههای انحلال خاص خود، این سیستم از اتلاف انرژی ناشی از تبخیر اضافی جلوگیری میکند. این امر بهویژه برای تأسیساتی که تعرفههای برق بالایی دارند یا تعهدات گزارشدهی پایداری سازمانی دارند که مصرف انرژی مشخصی را بر حسب هر مترمکعب فاضلاب تصفیهشده پوشش میدهد، اهمیت دارد.
سیستم کنترل PLC، کنترل تغذیه، ترتیب جداسازی، مدیریت تبلور و تخلیه نمک را خودکار میکند — این امر بار کاری اپراتورها را کاهش داده و اختلالات فرآیندی که رفتار همرسوبشدن نمک را تغییر میدهند، را به حداقل میرساند. عملیات کاملاً خودکار همچنین پشتیبانی از الزامات مستندسازی انطباق با سیستمهای مدیریت محیطی ISO 14001 را فراهم میکند. نظارت از راه دور مبتنی بر ابر بهعنوان یک ماژول اختیاری برای عملیات چندسایته یا تسهیلاتی با عملکردهای متمرکز مدیریت محیطی در دسترس است. این قابلیت خودکارسازی تضمین میکند که پردازش زبالههای صنعتی سیستم با حداقل مداخلهٔ دستی، عملکردی یکنواخت حفظ کند.
این سیستم جداسازی نمک بیاچپی برای پسابهای صنعتی از فولاد ضدزنگ ۳۱۶ال بهصورت استاندارد استفاده میکند، و ساختار آلیاژ تیتانیوم برای جریانهای با غلظت بالای کلرید در دسترس است، جایی که آلیاژهای استاندارد در برابر خوردگی نقطهای شتابدار دچار مشکل میشوند. این انتخاب مواد بهطور خاص برای پساب الکتروپلیتینگ و آب شور با غلظت بالای کلرید ناشی از فرآیندهای زغالسنگبهشیمیایی اعمال میشود، جایی که تخریب مواد ناشی از کلرید یک خطر شناختهشدهٔ قابلیت اطمینان بلندمدت در تجهیزاتی با مشخصات ناکافی است. طراحی مقاوم در برابر خوردگی، عمر طولانیتری را تضمین میکند و عملکرد قابلاطمینانی حتی در سختترین شرایط فراهم میسازد. حذف نمک از فاضلاب کاربردها.
تولید باتریها پسابی با شوری بالا و ترکیب یونی متغیر را در فرآیندهای مختلف تهیهٔ کاتد ایجاد میکند. سیستم جداسازی نمک بیاچپی برای پسابهای صنعتی نمکهای مخلوط را از این جریانها جدا میکند، که منجر به کاهش نیاز به دفع نمکهای مخلوط و حمایت از مسیر انطباق تأسیسات با استاندارد صفر تخلیه فاضلاب (ZLD) میشود. برای کارخانههای تولید باتری لیتیوم که تحت الزامات استاندارد ایزو ۱۴۰۰۱ فعالیت میکنند، دادههای مستندشدهٔ عملکرد جداسازی نمک — از جمله نرخهای بازیابی آب، اندازهگیریهای خلوص نمک و TDS پساب — میتوانند در ارائهٔ مجوزها و کسب تأییدیههای مراجع زیستمحیطی در بازارهای اروپا و آمریکای شمالی مؤثر باشند. این سیستم جداسازی نمک بهطور خاص برای مدیریت پروفایلهای آب شور منحصربهفردی که در عملیات تولید باتری رخ میدهند، پیکربندی شده است.
کارخانههای شیمیایی و تأسیسات تبدیل زغالسنگ به مواد شیمیایی که آب شور حاوی همزمان NaCl و Na₂SO₄ تولید میکنند، یکی از باارزشترین بخشها برای جداسازی انتخابی نمک محسوب میشوند. مشروط بر اینکه ترکیب آب شور پیشاز این مشخص شده باشد، سیستم جداسازی نمک بیاچپی برای پسابهای صنعتی میتواند بخشهای نمکی جداگانهای را با خلوص کافی تولید کند تا از آنچه پیشتر هزینهای برای دفع محسوب میشد، محصول جانبی قابل فروشی ایجاد شود. محدوده ظرفیت مقیاسپذیر این سیستم از ۱ تا ۱۵۰ تن در ساعت، هم برای تصفیه در پارکهای صنعتی متمرکز و هم برای نصب در تأسیسات تکی در پروژههای تصفیه فاضلاب شیمیایی زغالسنگ و FGD مناسب است. بهعنوان یک سیستم جامع جداسازی نمک ، هم انطباق زیستمحیطی و هم ارزش اقتصادی را فراهم میکند.
فاضلاب الکتروپلاک با غلظت بالای کلرید، حاوی آلایندههای نمکی فلزی در کنار NaCl و Na₂SO₄ است. جداسازی بخشهای قابل بازیابی نمک، بار طبقهبندی ضایعات خطرناک را بر روی بقیه باقیمانده جامد کاهش میدهد. برای تسهیلات پوششدهی سطحی در مناطقی که ضایعات جامد نمکی ترکیبی با هزینههای دفع بالاتر یا الزامات اجازهنامهای سختگیرانهتری نسبت به جریانهای نمکی جداگانه روبهرو هستند، جداسازی انتخابی تأثیر مستقیمی بر هزینههای عملیاتی سالانه مدیریت ضایعات دارد. سیستم جداسازی نمک بیاچپی برای پسابهای صنعتی پشتیبانی از ماژولهای اختیاری از جمله واحد خودکار جداسازی بلورهای نمک، ماژول جداسازی غشایی با دقت بالا، سیستم تمیزکنندهٔ خودکار، نظارت از راه دور مبتنی بر ابر و سیستم یکپارچهٔ ZLD. برای پیمانداران EPC یا تأسیساتی که زنجیرهٔ کامل پالایش را میسازند، BHP دامنهٔ تأمین از یک تأمینکننده را شامل فیلتراسیون فوقالعاده، اسمز معکوس، سیستم جداسازی نمک و تبخیر MVR — کاهش ریسک مدیریت رابطهای فنی در سرتاسر خط فرآیند.
این سیستم جداسازی نمک بیاچپی برای پسابهای صنعتی پشتیبانی از ماژولهای اختیاری از جمله واحد خودکار جداسازی بلورهای نمک، ماژول جداسازی غشایی با دقت بالا، سیستم تمیزکنندهٔ خودکار، نظارت از راه دور مبتنی بر ابر و سیستم یکپارچهٔ ZLD. برای پیمانداران EPC یا تأسیساتی که زنجیرهٔ کامل پالایش را میسازند، BHP دامنهٔ تأمین از یک تأمینکننده را شامل فیلتراسیون فوقالعاده، اسمز معکوس، جداسازی نمک و تبخیر MVR ارائه میدهد — کاهش ریسک مدیریت رابطهای فنی در سرتاسر خط فرآیند.
گواهینامهی CE و اسناد مدیریت کیفیت ISO 9001 برای حمایت از تأیید پروژه در بازارهای اروپا و آمریکای شمالی در دسترس هستند. با تیم مهندسی فرآیند BHP تماس بگیرید و دادههای مشخصهی فاضلاب خود — نسبت NaCl/Na₂SO₄، TDS ورودی، دبی جرمی، و خلوص نمک مورد نظر — را ارائه دهید تا پیشنهاد طراحی اختصاصی برای سیستم جداسازی نمک بیاچپی برای پسابهای صنعتی سیستم کامل جداسازی نمک راهحل یکپارچه پردازش زبالههای صنعتی نیازهای تخصصی سیستم جداسازی نمک برای شما حذف نمک از فاضلاب را دریافت کنید؛ تیم مهندسی BHP طرحهای سفارشیسازیشدهای ارائه میدهد که بهطور بهینه برای ترکیب خاص براین و اهداف بازیابی شما تنظیم شدهاند.
سیستم جداسازی نمک شرکت BHP، با ظرفیت ۱ تا ۱۵۰ تن در ساعت، با بازیابی آب بیش از ۹۰ درصد و خلوص نمک بیش از ۹۵ درصد، برای جداسازی NaCl و Na₂SO₄ و ادغام با سیستمهای صفر تخلیه (ZLD).

 EN