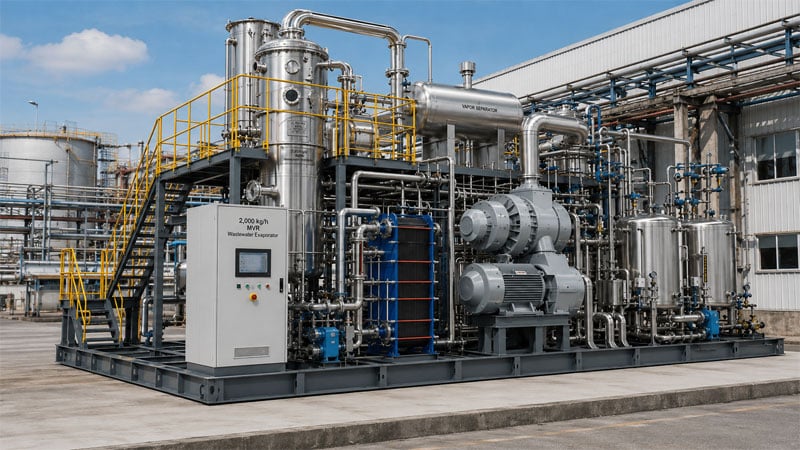
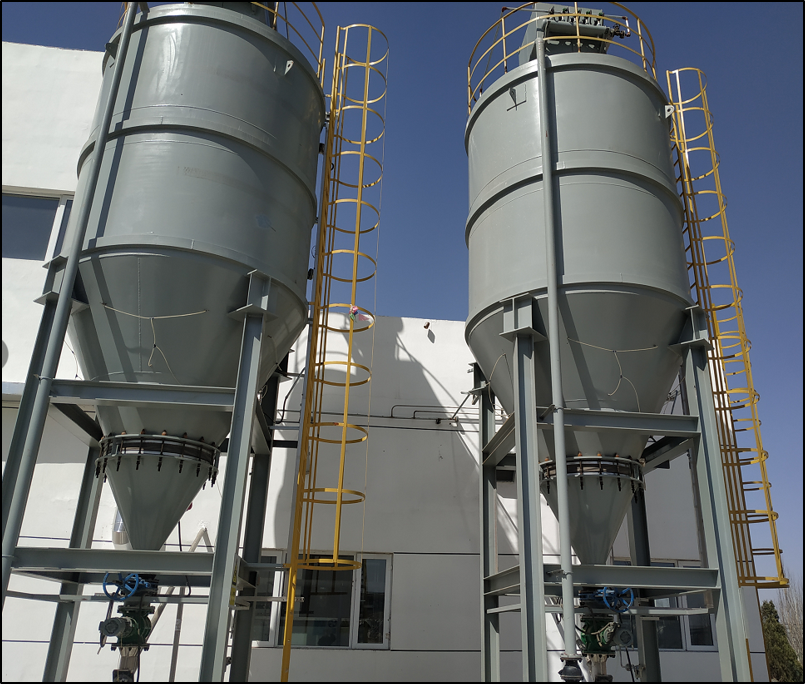
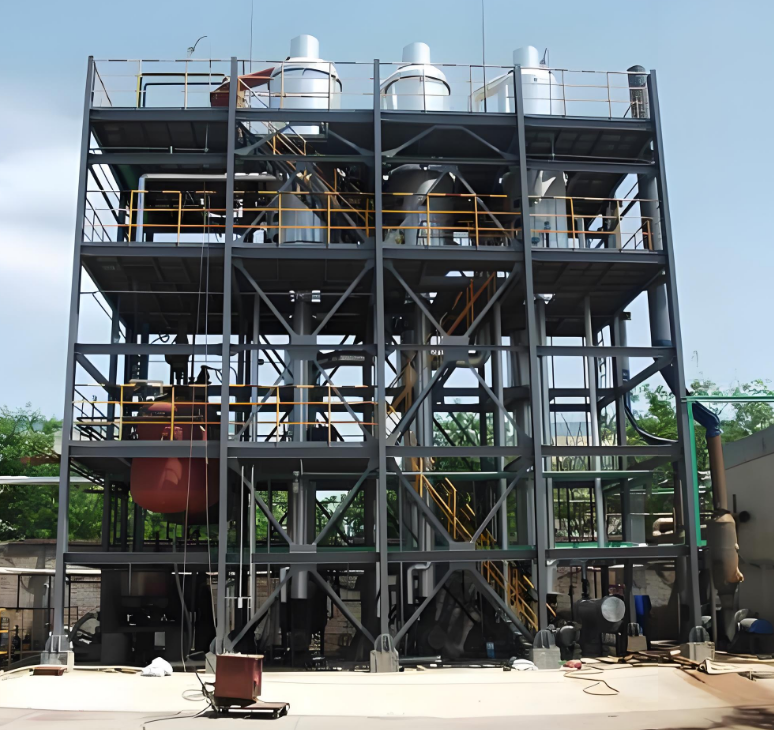
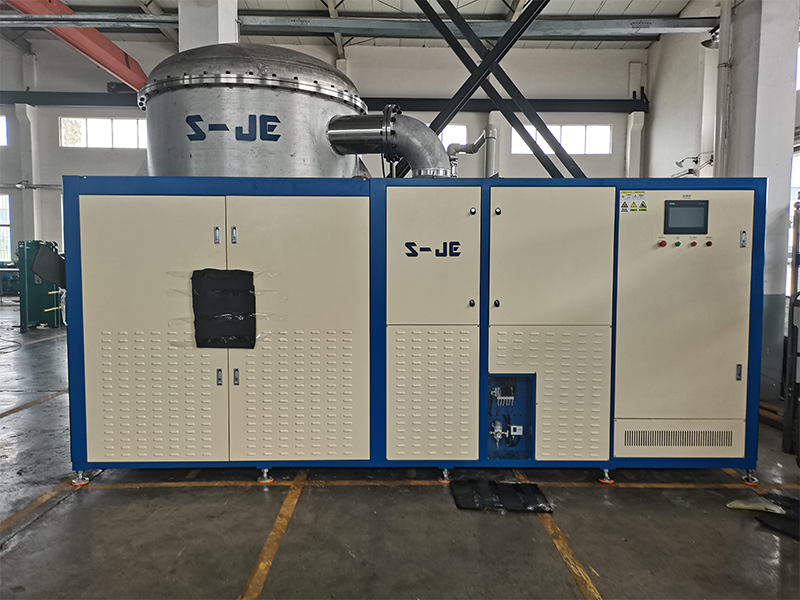
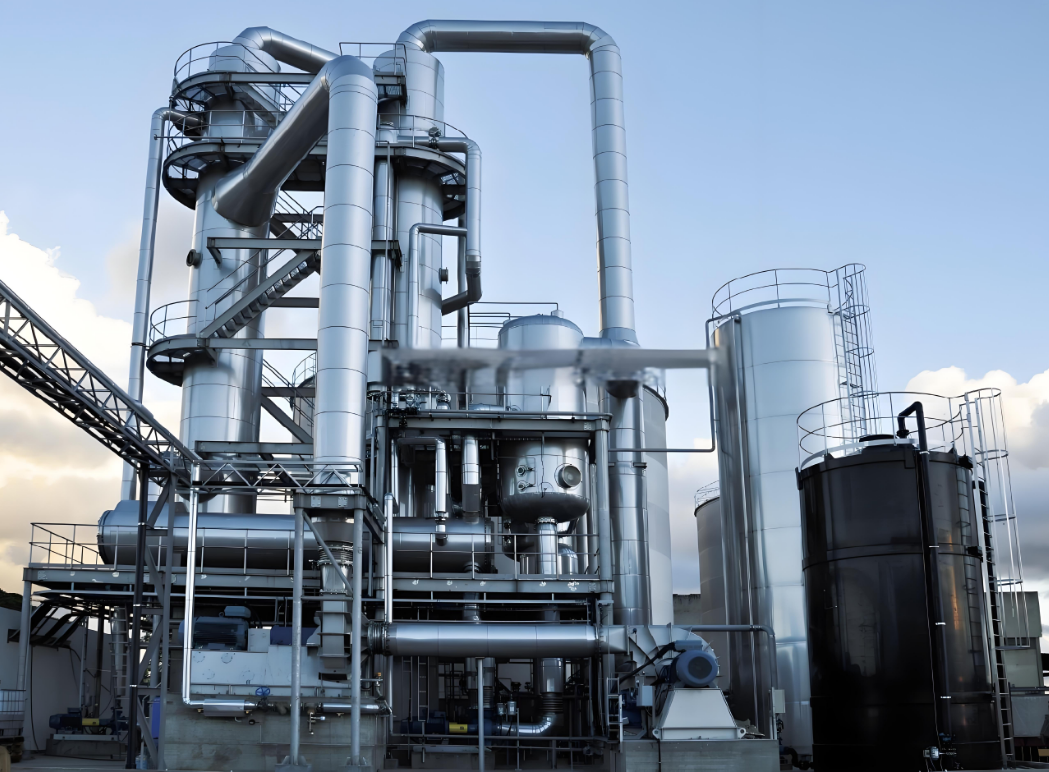
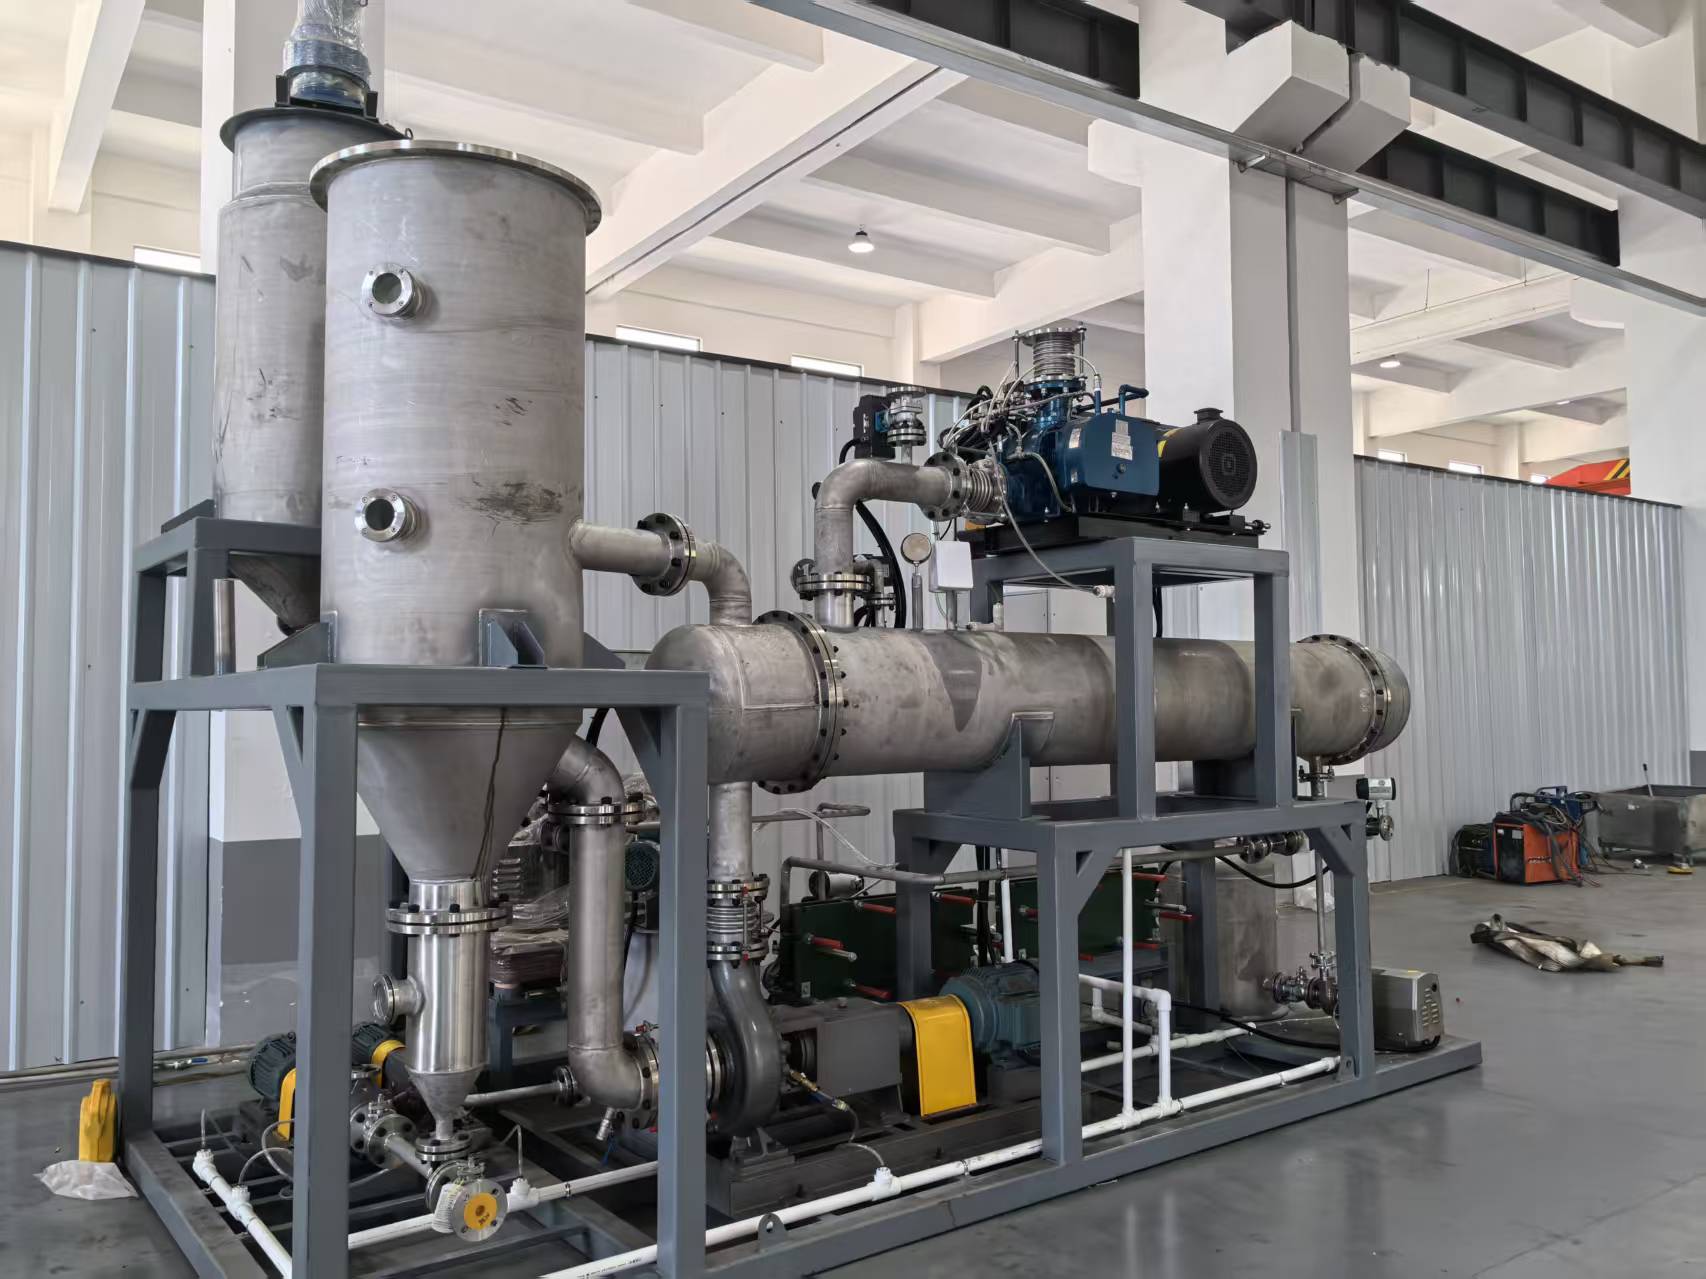
تبخیرکننده MVR با ظرفیت ۲۰۰۰ کیلوگرم در ساعت، نوع فورسفلیم یا فالینگفلیم، با مواد مقاوم در برابر خوردگی، برای تمرکز پساب ZLD و پساب با شوری بالا.
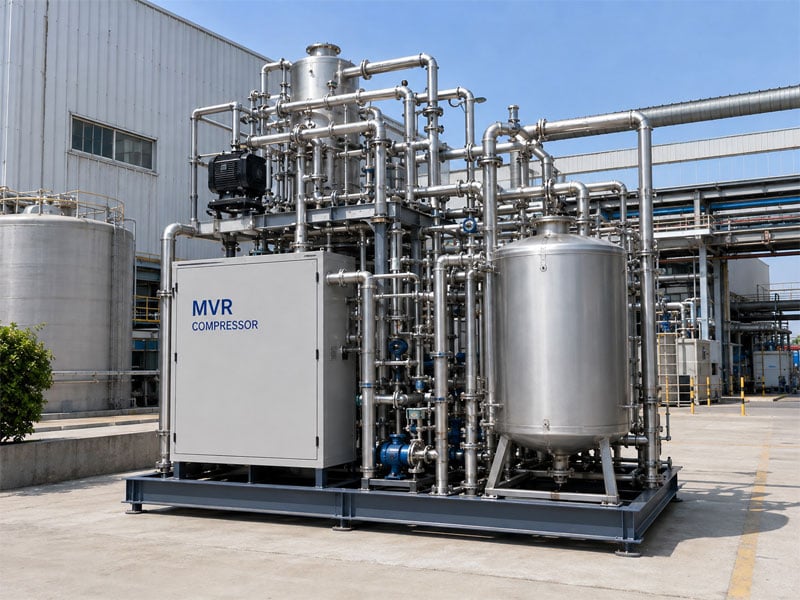
تبخیرکننده MVR با ظرفیت ۱۰۰۰ کیلوگرم در ساعت، با فشردهسازی مکانیکی بخار، صرفهجوییکننده در انرژی، برای پساب صنعتی با شوری بالا و پروژههای ZLD.
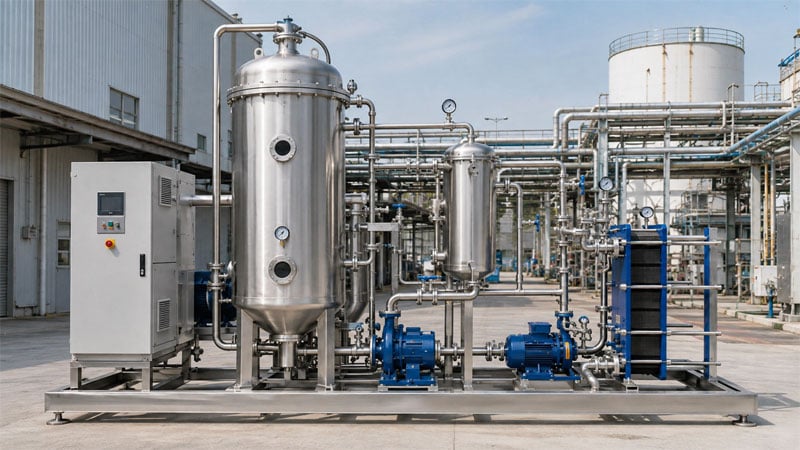
تبخیرکننده صنعتی پساب با ظرفیت ۵۰۰ کیلوگرم در ساعت، با گزینههای خلأ، بخار یا برقی، کاهشدهنده حجم، برای جریانهای پساب با شوری بالا و سختبهپردازش.
سیستم خشککننده مایع مادر BHP، ظرفیت ۰٫۵ تا ۵۰ تن در ساعت، انجماد دمای پایین (۴۵ تا ۸۵ درجه سانتیگراد)، کاهش حجم برابر یا بیشتر از ۹۵ درصد، برای مدیریت باقیمانده مرحله نهایی ZLD.
سیستم جداسازی نمک شرکت BHP، با ظرفیت ۱ تا ۱۵۰ تن در ساعت، با بازیابی آب بیش از ۹۰ درصد و خلوص نمک بیش از ۹۵ درصد، برای جداسازی NaCl و Na₂SO₄ و ادغام با سیستمهای صفر تخلیه (ZLD).
تبخیرکنندهٔ تکاثر یا چنداثر شرکت BHP، با ظرفیت ۱ تا ۲۰۰ تن در ساعت، صرفهجویی ۳۰ تا ۶۰ درصدی در مصرف بخار، کاهش حجم تا ۹۰ درصد، کنترلشده توسط PLC، برای تغلیظ مواد در صنایع شیمیایی، دارویی و غذایی.
تبخیرکنندهٔ خلاء با دمای پایین شرکت BHP، با ظرفیت ۱ تا ۱۵۰ تن در ساعت، دمای کار ۴۰ تا ۷۰ درجهٔ سانتیگراد، کاهش حجم تا ۹۰ درصد، کنترلشده توسط PLC، برای مایعات حساس به حرارت و سیستمهای صفر تخلیه (ZLD).
تبخیرکنندهٔ MVR شرکت BHP، با ظرفیت ۱ تا ۲۰۰ تن در ساعت، دمای کار ۴۵ تا ۸۵ درجهٔ سانتیگراد، صرفهجویی ۷۰ درصدی در مصرف انرژی، کنترلشده توسط PLC، برای پسابهای با غلظت بالای نمک و سیستمهای صفر تخلیه (ZLD).
تبخیرکنندهٔ MVR روی شاسی، با ظرفیت ۰٫۵ تا ۵٫۰ تن در ساعت، برای پسابهای با غلظت بالای نمک، سیستمهای صفر تخلیه (ZLD)، کارآمد از نظر انرژی، با مواد سفارشی (استیل ضدزنگ ۳۰۴/۳۱۶L/تیتانیوم/دوپلکس) و اتوماسیون PLC.