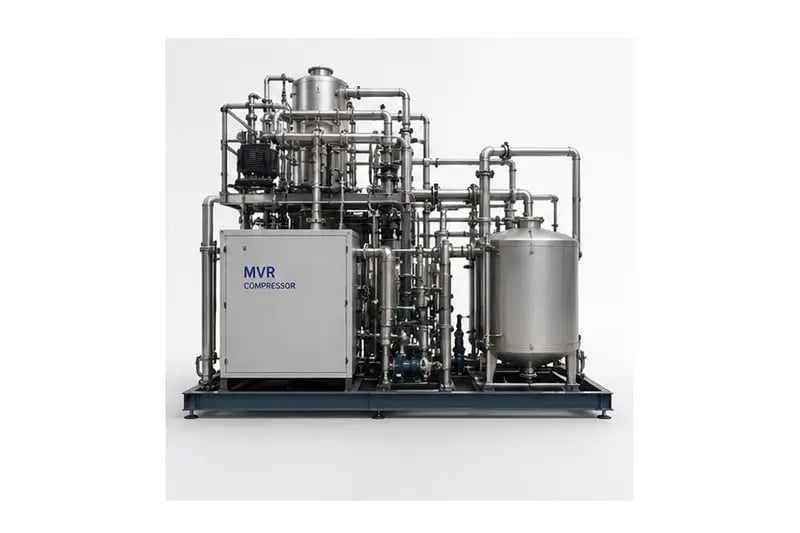
تسهیلات صنعتی که با پسابهای با شوری بالا سروکار دارند، فشارهای نظارتی رو به افزایش و هزینههای دفع را تجربه میکنند. تبخیر آب شور تبخیر آب شور بهعنوان فناوریای اثباتشده برای تبدیل آب شور غلیظ به بقایای جامد قابل مدیریت از نمک، همراه با بازیابی آب پاک، ظهور کرده است. این رویکرد مستقیماً با الزامات دفع صفر مایع (ZLD) همسو است و ردپای زیستمحیطی نمکزدایی، پالایشگاههای نفتی، واحدهای فرآوری مواد غذایی و تولیدکنندگان شیمیایی را کاهش میدهد.
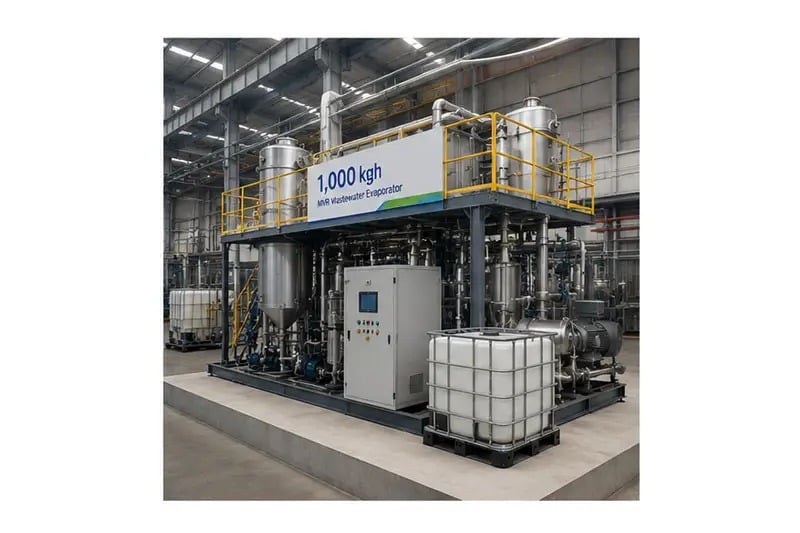
برخلاف روشهای سنتی دفع که مسئولیت را به دفنگاهها یا چاههای تزریق عمیق منتقل میکنند، تبخیر آب شور ضایعات را به محصول جانبی غلیظ از نمک تبدیل میکند که میتواند مجدداً استفاده شود یا بهصورت مسئولانه دفع گردد. این مرور عملی از فرآیند، اصول اصلی، پیکربندی تجهیزات، چالشهای عملیاتی و سناریوهای اجرای واقعی را بررسی میکند که تبخیر آب شور را به ستون فقرات استراتژیهای مدرن تصفیه پساب صنعتی تبدیل کرده است.
درک فناوری تبخیر آب شور
اصل اصلی عملکرد
تبخیر آب شور، آب را از محلولهای نمکی با اعمال انرژی گرمایی برای جوشاندن مولکولهای آب و باقی گذاشتن نمکهای حلشده در پشت سر میگیرد. این فناوری از تبخیر چندمرحلهای (MEE) یا بازفشردهسازی مکانیکی بخار (MVR) برای کاهش مصرف انرژی حرارتی استفاده میکند. در سیستمهای MEE، بخار حاصل از یک مرحله، مرحله بعدی را گرم میکند؛ در حالی که سیستمهای MVR بخار کمفشار را دوباره فشرده میکنند تا به عنوان منبع گرما عمل کند. هر دو روش، آب شور را تا حد تبلور غلیظ میکنند، جایی که نمک به صورت مواد معدنی جامد شروع به رسوب کردن میکند.
تغییرات فیزیکی و شیمیایی
در طول فرآیند تبخیر آب شور، مواد معدنی حلشده مانند سدیم کلرید، منیزیم سولفات و نمکهای پتاسیم با کاهش حجم آب، بهطور فزایندهای غلیظتر میشوند. هنگامی که غلظت آب شور به سطح اشباع برسد، تبخیر بیشتر منجر به بلورشدن میشود و جامدات نمک را از مایع باقیمانده (مادر لیکور) بهصورت فیزیکی جدا میکند. بخار بازیابیشده به آب مقطر یا تقریباً بدون نمک تبدیل میشود که برای تخلیه، بازچرخانی یا پردازش بیشتر مناسب است. این نتیجه دوگانه—نمک جامد و آب بازیابیشده—جذابیت اصلی فناوری ZLD را برای بهرهبرداران صنعتی که جریانهای پسماند با غلظت بالای نمک را مدیریت میکنند، تشکیل میدهد.
تجهیزات و پیکربندی فرآیند
انتخاب و طراحی تبخیرکننده
سایتهای صنعتی بسته به نرخ جریان، شوری تغذیه، دسترسی به گرما و محدودیتهای سرمایهای، از چندین سبک متبخر انتخاب میکنند. متبخرهای فیلم ساقطشونده برای کاربردهای با ظرفیت بالا و خطر کم رسوبگذاری مناسب هستند. متبخرهای گردش اجباری قادر به پردازش آبهای شور بسیار مشکلزا هستند که حاوی مواد معدنی سختکننده یا سیلیس میباشند. واحدهای سطح خراشیدهشده و فیلم پاکشده برای مدیریت غلظتهای ویسکوز و مستعد تشکیل بلور طراحی شدهاند. هر پیکربندی، کارایی انرژی، فوتپرینت، بار نگهداری و قابلیت غلظتدهی را بهصورت متعادلی در نظر میگیرد. این انتخاب بهطور مستقیم بر هزینههای عملیاتی، خلوص بازیابی نمک و قابلیت اطمینان سیستم در طول دوره عمر تجهیزات تأثیر میگذارد.
تجهیزات کمکی و ادغام
سیستمهای کامل تبخیر آب شور شامل مراحل پیشتیمار برای نرمکردن آب ورودی، تزریق مهارکنندههای رسوب، ظروف تبلور برای انباشتهشدن جامدات نمکی، جداکنندههای سانتریفیوژ برای خشککردن بلورها و کندانسورها برای بازیابی و خنککردن آب تقطیرشده هستند. آمادهسازی آب ورودی مواد سختکننده و ذرات معلق را حذف میکند که در غیر این صورت سطوح مبخر را آلوده کرده و ظرفیت تمرکز را کاهش میدهند. طراحی تبلورکننده کیفیت محصول نمک و آسانی برداشت مکانیکی آن را تعیین میکند. سیستمهای مدرن دارای کنترلهای خودکار، پایش تراکم در زمان واقعی و تشخیص آلودگی مبتنی بر لرزش هستند تا عملکرد را بهینه کرده و فواصل نگهداری را افزایش دهند. کیفیت ادغام تعیین میکند که آیا کل سیستم بهعنوان یک فرآیند هماهنگ عمل میکند یا به مجموعهای از اجزای کمبهکاررفته تبدیل میشود.
چالشهای عملیاتی و عوامل مؤثر بر عملکرد
مدیریت رسوبگیری و آلودگی
رسوب مواد معدنی و رشد بیوفیلم در سطوح تبادل حرارتی همچنان تهدیدهای اصلی عملیاتی سیستمهای تبخیر آب شور هستند. سولفات کلسیم، کربنات کلسیم و هیدروکسید منیزیم در هنگام غلیظشدن آب شور رسوب میکنند و لایههای سخت رسوبی ایجاد مینمایند که باعث کاهش بازده انتقال حرارت و در نهایت مسدود شدن مسیرهای جریان میگردند. این لایههای رسوبی مصرف انرژی را افزایش داده، ظرفیت سیستم را کاهش میدهند و انجام عملیات گرانقیمت پاکسازی را ضروری میسازند. کنترل مؤثر رسوبها نیازمند نرمکردن دقیق آب ورودی، اسیدیکردن یا افزودن مهارکنندههای کلاتکننده است. در صورت عدم اقدام پیشگیرانه برای جلوگیری از تشکیل رسوب، حتی سیستمهای بهخوبی طراحیشده نیز ظرف چند ماه پس از راهاندازی عملکردی زیر حد انتظار از خود نشان میدهند.
مصرف انرژی و بازده حرارتی
تبخیر آب شور همچنان انرژیبر است، زیرا تبدیل مایع به بخار نیازمند ورود گرمای نهان قابل توجهی است، صرفنظر از نوع تجهیزات. سیستمهای تکاثر، ۴ تا ۸ کیلوگرم بخار را به ازای هر کیلوگرم آب تبخیرشده مصرف میکنند. طراحیهای چنداثری این مقدار را با عبور دادن بخار از مراحل پیاپی اثر، به ۰٫۵ تا ۲ کیلوگرم بخار به ازای هر کیلوگرم آب کاهش میدهند. سیستمهای MVR بخار را بهصورت مکانیکی فشرده میکنند و بازدهی انرژی بالاتری ارائه میدهند، اما نیازمند توان الکتریکی قابل توجهی هستند. اقتصاد محل نصب، تطبیق دقیق منبع انرژی حرارتی—مانند گرمای زائد فرآیندهای صنعتی، ظرفیت اضافی بخار یا توان برقی خریداریشده—با روش انتخابشده برای تبخیر را الزامی میسازد. دستکمگرفتن هزینه انرژی در مرحله طراحی، اغلب منجر به ناامیدی در عملیات و استفاده ناقص از تأسیسات میشود.
کاربردهای صنعتی و زمینه ZLD
غلظتدهی آب شور ناشی از شیرینسازی
نیروگاههای اسمز معکوس و نیروگاههای شوریزدایی مبتنی بر غشا، آب شورِ غلیظشدهای تولید میکنند که شوری آن سه تا هشت برابر شوری آب خوراک اولیه است. در صورت عدم پردازش، دفع این آبهای شورِ غلیظ، سیستمهای فاضلاب شهری و محیطهای دریایی را تحت فشار شدیدی قرار میدهد. تبخیر آب شور، حجم دفعی را تا ۹۰ درصد یا بیشتر کاهش میدهد و این بار منفی را به کیک نمکی قابل مدیریتی تبدیل میکند که فضای بسیار کمی در محلهای دفن زباله اشغال میکند. نیروگاههای شوریزدایی ساحلی، بهطور فزایندهای از تبخیر آب شور برای دستیابی به انطباق با استاندارد «عدم دفع هیچگونه فاضلاب» (ZLD) و کاهش تأثیرات زیستمحیطی در مناطق ساحلی استفاده میکنند. ارزش اقتصادی بازیابی نمک بهعنوان محصول جانبی از نظر منطقهای متفاوت است، اما در خوشههای صنعتی که بازارهای واقعی برای مصرف نهایی نمک وجود دارد، اقتصاد پروژه را بهبود میبخشد.
کاربردهای تولید شیمیایی و پالایشگاهی
تولید آبهای فاضل شور بیش از حد در فرآیند تصفیه نفت خام از طریق تخلیهٔ برجهای خنککننده، تصفیهٔ آب تولیدشده و پاکسازی آب فرآیندی رخ میدهد. تولیدکنندگان مواد شیمیایی که جریانهای فاضل غنی از نمک را از تولید کلر-آلکالی، فرآوری نمک غذایی و استخراج مواد معدنی مدیریت میکنند، با چالشهای مشابهی در زمینهٔ غلظتدهی مواجه هستند. این تأسیسات از تبخیر آبنمک برای دستیابی به اهداف «صفر تخلیهٔ فاضل» (ZLD) استفاده میکنند و در عین حال آب را برای بازیافت یا استفادهٔ مجدد در فرآیندهای داخلی بازیابی مینمایند. غلظتدهی آبنمک همچنین بار مالی و زیستمحیطی روشهای جایگزین دفع — مانند تزریق عمیق در چاهها یا سوزاندن — را کاهش میدهد. بهکارگیری استراتژیک فناوری تبخیر آبنمک، مدیریت آبهای فاضل را از یک مرکز صرف هزینه به یک عملیات بازیابی منابع تبدیل میکند و اعتبار پایداری تأسیسات را تقویت مینماید.
پرسشهای متداول
تفاوت بین تبخیر آبنمک و تصفیهٔ معمولی آبهای فاضل چیست؟
پالایش سنتی فاضلاب، آلایندهها را حذف میکند اما آب باقیمانده را به رودخانهها، اقیانوسها یا سیستمهای شهری تخلیه میکند. تبخیر آب شور، تخلیه را کاملاً از بین میبرد و با غلیظسازی آب شور به باقیماندهی نمکی جامد، آب پاکی را برای استفاده مجدد یا بازیافت بازیابی میکند. این رویکرد «عدم تخلیه مایع» (ZLD) نیاز به مجوزهای تخلیهی نظارتی را از بین میبرد، مسئولیت زیستمحیطی را کاهش میدهد و منابع ارزشمند آب را در مناطق کمآب بازیابی میکند. تفاوت اصلی در هدف نهایی است: پالایش سنتی تخلیه را امری اجتنابناپذیر میپندارد، در حالی که تبخیر آب شور فرآیند را دوباره طراحی میکند تا به «عدم تخلیه مایع» برسد.
تبخیر آب شور چقدر نمک از فاضلاب بازیابی میکند؟
بازیابی نمک به غلظت اولیهٔ آب شور و طراحی سیستم تبخیر بستگی دارد. غلظت آبشورهای صنعتی معمولی از ۵ تا ۲۵ درصد جامدات محلول کل (TDS) متغیر است. تبخیر کامل چنین آبشورها بازیابی بین ۵۰ تا ۲۵۰ کیلوگرم نمک در هر ۱۰۰۰ لیتر آب خوراک را فراهم میکند که این مقدار بستگی به شوری آب خوراک دارد. اکثر سیستمهای تبخیر تجاری آب شور را تا ۴۰ تا ۵۰ درصد TDS غلیظ میکنند؛ پس از آن فرآیند تبلور آغاز میشود و تنها مقدار بسیار اندکی نمک در مایع مادر باقی میماند. خلوص بازیابی متغیر است؛ کیکهای نمک صنعتی معمولاً ۹۰ تا ۹۹ درصد کلرید سدیم خالص هستند و مقادیر جزئی از نمکهای منیزیم، کلسیم و پتاسیم نیز بسته به ترکیب آب خوراک در آنها وجود دارد.
آیا تبخیر آب شور از نظر اقتصادی برای واحدهای صنعتی کوچک یا متوسط مقرونبهصرفه است؟
امکانپذیری این روش به اندازهی تأسیسات، کمبود آب در منطقه، گزینههای جایگزین هزینهی دفع و الزامات نظارتی بستگی دارد. تأسیساتی که بیش از ۱۰ مترمکعب در روز پساب با غلظت بالای نمک تولید میکنند، اغلب تنها با در نظر گرفتن صرفهجویی در هزینههای دفع، توجیه اقتصادی برای تبخیر آب شور دارند. در مناطقی که آب کمیاب است یا جریمههای نظارتی برای تخلیهی پساب بسیار سنگین است، حتی تأسیسات کوچکتر نیز از نظر اقتصادی توجیهپذیر میشوند. هزینهی سرمایهگذاری اولیهی سیستمهای کامل تبخیر آب شور از ۵۰۰۰۰۰ دلار آمریکا تا چند میلیون دلار متغیر است و بستگی به ظرفیت و پیچیدگی سیستم دارد. دورهی بازگشت سرمایهی ۵ تا ۱۰ سال در مناطق با فشار شدید بر منابع آب یا تأسیساتی که با هزینههای اضافی سنگین دفع مواجهاند، قابل دستیابی است. تأسیسات کوچکتر ممکن است سرمایهگذاری را تا زمانی که مقررات تخلیه سختگیرانهتر شوند یا حجم پساب از ظرفیت زیرساختهای محلی دفع فراتر رود، به تعویق بیندازند.

 EN