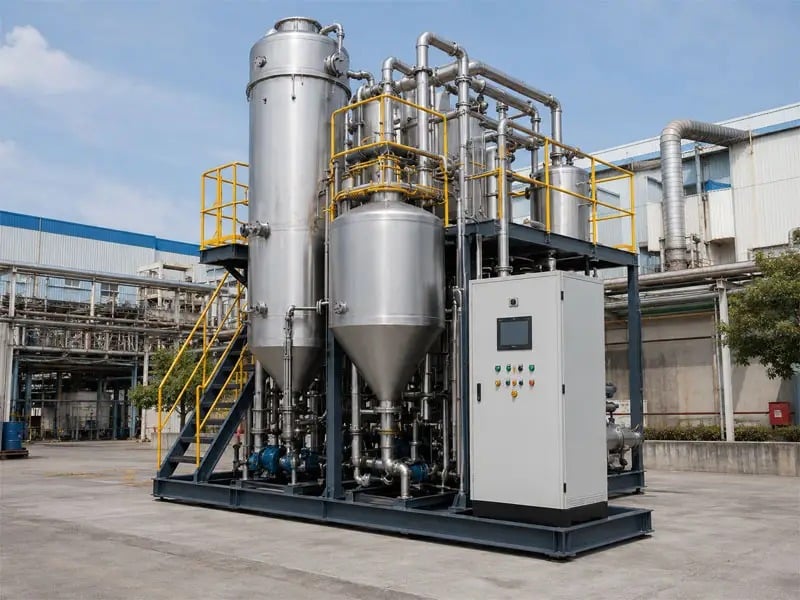
Teollisen jäteveden käsittely ja suolan talteenotto riippuvat voimakkaasti höyrystys- ja kiteytysvaiheiden saumattomasta yhteistyöstä. Kun nämä prosessit toimivat erillisinä ilman asianmukaista integraatiota, syntyy tuotantopullonkauloja, pääomasijoitukset tuottavat alhaisemmin ja käyttökustannukset nousevat. höyrystin ja kiteytin täytyy toimia yhtenä järjestelmänä, ei erillisinä laitteina, jotta saavutetaan vakaa käsittelykapasiteetti ja maksimoitaisiin suolan talteenoton tehokkuus.
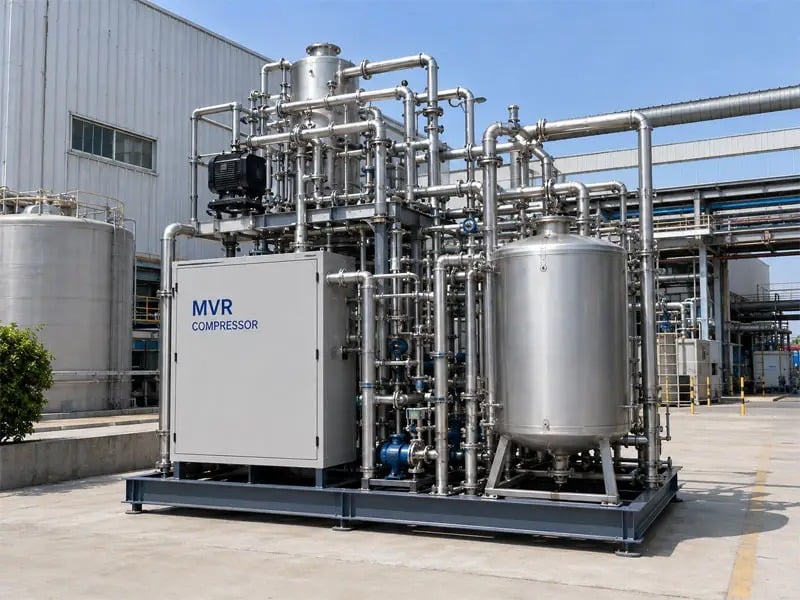
Suihkutus- ja kiteytysvaiheiden asianmukainen integrointi edellyttää ymmärrystä siitä, kuinka kapasiteetin tasapaino, suolaliuoksen ominaisuudet ja prosessin säätö toimivat yhdessä koko järjestelmässä. Haihduttimen tuotannon ja kiteyttimen syöttökapasiteetin välinen epätasapaino aiheuttaa välittömästi käyttöön liittyviä ongelmia, mikä pakottaa käyttäjät joko vähentämään käsittelytehoa tai heikentämään tuotteen laatua. Tässä oppaassa tutkitaan kriittisiä tekijöitä, jotka estävät pullonkauloja, ja esitetään, miten älykäs järjestelmäsuunnittelu varmistaa sileän materiaalin kuljetuksen, vakaa suolaliuoksen koostumuksen ja ennustettavan suolan saannon.
Integrointihaasteen ymmärtäminen
Miksi haihduttimen ja kiteyttimen kapasiteetit eivät vastaa toisiaan
Useimmat integraatio-ongelmat johtuvat siitä, että höyrystäminen ja kiteytyminen nähdään erillisinä suunnitteluongelmina eikä kytkettyinä prosesseina. Höyrystin, jonka kapasiteetti on mitoitettu huippuvesipoiston varalta, voi tuottaa konsentroitua suolaliuosta nopeammin kuin kiteytin pystyy sitä käsittelemään, mikä aiheuttaa kertymää ja epävakautta. Toisaalta liian pieni höyrystyskapasiteetti jättää kiteytimen ilman riittävää syöttöainetta, mikä vähentää kokonaistuottoa ja jättää kalliita laitteita käyttämättä. Näiden vaiheiden kapasiteettitasapaino määrittää, toimiiko laitos sujuvasti vai kohtaa se usein toiminnallisesti rajoituksia.
Suolaliuoksen ominaisuudet, jotka tulevat suoraan haihduttimesta, vaikuttavat suoraan kiteytimen suorituskykyyn. Ylikyllästysaste, lämpötilaprofiili, liuenneiden kiinteiden aineiden pitoisuus ja epäpuhtauksien määrä vaikuttavat kaikki kiteiden ydintymis- ja kasvunopeuteen. Kun haihduttimen säätölaitteet eivät säilytä suolaliuoksen ominaisuuksia vakiona, kiteytin joutuu jatkuvasti sopeuttamaan toimintaparametrejään, mikä vähentää tarkkuutta ja aiheuttaa jäteaineita. Järjestelmän integraation epäonnistumiset peittyvät usein kiteytimen vioittumisena, vaikka todellinen syy olisi haihduttimen epävakaa tuotos.
Järjestelmien riippuvuudet toisistaan ja vianmuodot
Integraationepäonnistumiset vaikuttavat koko toimintoon. Haihtimen aiheuttama suolaliuoksen tulva ylittää kiteytysastian syöttövaraston, mikä pakottaa käyttäjät rajoittamaan haihtimen virtausta ja vähentämään tuotantotehoa. Vaihtoehtoisesti epävakaa suolaliuoksen koostumus aiheuttaa epäsäännöllistä kiteytymistä, mikä johtaa liialliseen emäliuoksen kierrätykseen ja energianhukkaan. Lämpötilan lasku suolaliuoksen putkistossa vähentää ylikyllästystä, hidastaa kiteiden kasvua ja pakottaa pidempiin säilytysaikoihin. Jokainen epäonnistumismuoto vähentää kokonaissysteemin kapasiteettia suunniteltua alapuolelle.
Kapasiteetin tasapainon haaste kiristyy, kun laitokset käsittelevät vaihtelevaa raaka-ainetta tai toimivat osittaisella kapasiteetilla. Haihtimen ja kiteytysastian välillä olevien skaalaustekijöiden on siedettävä vaihteluita ilman, että ne luovat pullonkauloja missään toimintapisteessä. Tämä edellyttää ohjausjärjestelmiä, jotka reagoivat dynaamisesti muuttuviin olosuhteisiin eikä pelkästään staattisia laitteiston mitoitusarvioita.
Kapasiteetin tasapainon ja virtauksen johdonmukaisuuden suunnittelu
Höyryntäjän ja kiteytinlaitteen yhteinen mitoitus
Oikea kapasiteettitasapaino alkaa integroidusta mitoituksesta, joka ottaa huomioon molempien laitteiden roolin kokonaissysteemissä. Höyryntäjän on tuotettava konsentroitua suolaliuosta sellaisella nopeudella, että kiteytinlaitteella on luotettavasti kyky käsitellä sitä ilman ylivuotoa, takautumista tai ruokinnan puutetta normaalissa käytössä. Tämä kapasiteettitasapaino edellyttää laskelmia ei ainoastaan yksittäisten laitteiden kapasiteeteista, vaan myös niiden välisten vuonopeuden, säilytysajan ja suolaliuoksen laatumuuttujien vuorovaikutuksesta.
Tyypillinen integrointitapa kohdistaa kiteytinlaitteen rajoittavana vaiheena, koska kiteiden muodostumisnopeus on hitaampaa kuin veden haihtumisnopeus. Höyryntäjä mitoitetaan sen mukaan, että se toimittaa suolaliuosta hieman alle kiteytinlaitteen maksimikäsittelykapasiteetin, ja välisuolaliuosastia varustetaan riittävällä varaustilavuudella. Tämä kapasiteettitasapaino varmistaa, että höyryntäjä toimii vakaisesti ilman vaarallisien paine-olosuhteiden syntymistä tai pakotettua virtauksen vähentämistä, joka leikkaa tuotantoa.
Kuivattavan liuoksen laatu ja syöttöjohdon tasaisuus
Höyrystin on toimitettava kuivattavaa liuosta, jonka lämpötila, tiukkuus ja puhtaus ovat tasaisia, jotta kideytintä ei häiritty. Lämpötilan vakaus ±5 °C:n sisällä pitää ylikyllästysasteen tavoitealueella, estäen sekä epätoivottua saostumista putkistoissa että riittämätöntä kiteytymistä astiassa. Liuoksen tiukkuuden on pysyttävä kapealla alueella, jotta kiteytymisnopeus säilyy tasaisena ja tuotos per käsitelty tilavuus voidaan ennustaa luotettavasti.
Kuivattavan liuoksen epäpuhtauksien sietokyky vaikuttaa suoraan kideytimen suorituskykyyn ja tuotteen laatuun. Höyrystimen suunnittelun on poistettava haihtuvat epäpuhtaudet ja rajoitettava ei-haihtuvia kontaminaantteja sellaiselle tasolle, jonka kideytin pystyy hallitsemaan. Kun kuivattavan liuoksen laatu vaihtelee merkittävästi eri erien välillä, kideytin ei pysty ylläpitämään optimoituja ohjauksia, mikä pakottaa käyttäjät valitsemaan joko laadun heikentämisen tai tuotantokapasiteetin alentamisen. Tasainen kuivattavan liuoksen laatu on yhtä tärkeää kapasiteetin kannalta kuin fyysinen säiliön tilavuus.
Edistyneet ohjausjärjestelmät saumattomaan integraatioon
Todellisaikainen seuranta ja sopeutuva vastaus
Nykyajan integraatio perustuu ohjauksiin, jotka havaitsevat olosuhteet sekä haihduttimen ulostulossa että kiteytimen tulo-osassa ja reagoivat niihin todellisaikaisesti estääkseen pullonkaulat. Suolaliuoksen tiukkuuden anturit vahvistavat, että haihduttimen tuotos täyttää vaaditut vaatimukset ennen sen pääsyä kiteytimen syöttöastiaan. Lämpötilan seuranta estää lämpöshokkia, joka häiritsisi kiteytymistä. Virtaamamittaukset varmistavat, että kapasiteetin tasapaino säilyy koko käyttöalueen ajan.
Adaptiiviset ohjaukset säätävät haihduttimen höyryn syöttöä tai kiteytimen pidostaikaa todellisen suolaliuoksen koostumuksen perusteella, ei kiinteiden asetusarvojen perusteella. Kun suolaliuoksen tiukkuus laskee liian alhaiseksi, ohjaukset lisäävät haihdutuksen voimakkuutta, kunnes määritelty taso saavutetaan. Jos lämpötila laskee putkistojen lämmönmenetyksen vuoksi, ohjaukset ohjaavat suolaliuoksen uudelleen lämmitettyjen osien kautta tai säätävät kiteytimen syöttönopeutta kompensoimaan muutosta. Tämä dynaaminen reaktio estää manuaalisen puuttumisen ja varmistaa johdonmukaisen toiminnan pienistäkin ylävirtaisista vaihteluista huolimatta.
Kaskadiohjausjärjestelmät ja takaisinkytkentäsilmukat
Integraatio vahvistuu, kun kideytimen todellinen kidehyötys feedback-säätää haihduttimen tulostavoitteita. Jos hyötysuhde laskee odotettua alapuolelle, ohjausjärjestelmä lisää suolaliuoksen konsentraatiota tai säätää lämpötila-asetuspisteitä ennen kuin kideytin saa seuraavan erän. Tämä ketjuva lähestymistapa käsittää koko prosessin yhtenä dynaamisena järjestelmänä eikä kahdessa erillisessä vaiheessa. Kideytimen poistoliuoksen koostumuksen feedback vaikuttaa jopa haihduttimen energiatehokkuusasetuksiin, luoden suljetun silmukan optimoinnin, joka minimoi jätteet ja estää pullonkaulat.
Välivaiheiden välinen puskutilavuus on mitoitettava niin, että se mahdollistaa näiden säätöreaktioiden käsittelyn ilman ylivuotoa. Suolaliuostankki haihduttimen ja kiteytimen välissä toimii iskunvaimentimena, mikä mahdollistaa haihduttimen vakion käsittelytehon säilyttämisen, kun kiteytin sopeutuu suolaliuoksen muutoksiin. Puskutilavuuden on oltava riittävän suuri transienttien tasoittamiseen, mutta ei niin suuri, että suolaliuoksen pidätysaika ylittää turvalliset rajat, mikä saattaisi aiheuttaa saostumista tai laadun heikkenemistä.
UKK
Mikä on yleisin syy pullonkaulalle haihduttimen ja kiteytimen välillä?
Yleisin pullonkaula on riittämätön kapasiteetin tasapaino, jossa haihdutin tuottaa liuosta nopeammin kuin kiteytin pystyy käsittel emään tai jossa liuoksen laadun vaihtelut pakottavat kiteytimen vähentämään käsittelytehoa. Integrointiviat syntyvät myös silloin, kun ohjausjärjestelmät toimivat itsenäisesti ilman palautetta vaiheiden välillä. Tämän korjaamiseksi on varmistettava, että kapasiteetin tasapaino on laskettu integroidusta kokonaisuudesta eikä erillisistä laitteista ja että ohjausjärjestelmät vaihtavat reaaliaikaista tietoa molempien prosessien välillä.
Miten liuoksen koostumus vaikuttaa kiteyttimen suorituskykyyn integroinnin aikana?
Kiteen koostumus—erityisesti sen tiukkuus, lämpötila ja epäpuhtauksien määrä—määrittää suoraan kiteytymisnopeuden ja kiteiden saannon. Epävakaan kiteen koostumuksen vuoksi kiteytin joutuu toimimaan pois optimoidusta toimintaväliltään, mikä vähentää tuotantokapasiteettia tai tuotteen laatua. Haihduttimen on toimitettava kiteetä niin tarkkojen määritelmien mukaisena, että kiteytintä ei tarvitse juurikaan säätää, mikä tarkoittaa, että haihdutin on kriittinen vaihe integraation laadun ylläpitämisessä. Lämpötilan vakaus ja tiukkuuden yhtenäisyys ovat välttämättömiä moitteettomalle toiminnalle.
Mikä on ohjauksen rooli integraation pullonkaulojen estämisessä?
Ohjausjärjestelmät mahdollistavat reaaliaikaisen viestinnän haihduttimen ja kiteytintä välillä, jolloin molemmat vaiheet voivat reagoida dynaamisesti muutoksiin sen sijaan, että ne toimisivat kiinteillä asetusarvoilla. Soveltuvat ohjausjärjestelmät säätävät haihduttimen tehoa todellisten suolaliuoksen ominaisuuksien ja kiteytimen takaisinkytkennän perusteella, estäen sekä liiallisen tyhjenemisen että ylikuormituksen. Kaskadiohjausjärjestelmät käsittelevät integroitua prosessia yhtenä kokonaisuutena, jolloin kiteytimen suorituskyky ohjaa haihduttimen tuotosta – tämä on saumattoman integraation perusta. Ilman reagoivia ohjausjärjestelmiä pullonkaulat syntyvät usein, mikä pakottaa manuaalisia korjauksia ja vähentää kokonaiskapasiteettia.

 EN