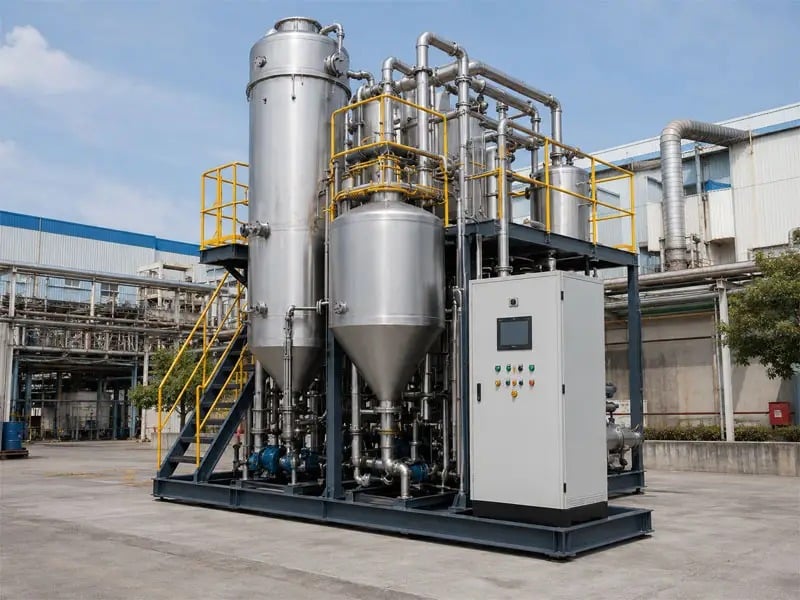
Il trattamento delle acque reflue industriali e le operazioni di recupero del sale dipendono fortemente da una coordinazione perfetta tra le fasi di evaporazione e cristallizzazione. Quando questi processi funzionano in modo indipendente, senza un’integrazione adeguata, emergono colli di bottiglia produttivi, gli investimenti in capitale rendono meno del previsto e i costi operativi aumentano. Il evaporatore e il cristallizzatore devono funzionare come un sistema unificato, non come unità di attrezzature isolate, per garantire una portata costante e massimizzare l’efficienza del recupero del sale.
Un’integrazione corretta delle fasi di evaporazione e cristallizzazione richiede una comprensione di come bilancio di capacità, caratteristiche della salamoia e controlli di processo interagiscano nell’intero sistema. Una mancata corrispondenza tra la capacità di uscita dell’evaporatore e quella di ingresso del cristallizzatore genera immediatamente attrito operativo, costringendo gli operatori a ridurre la portata oppure a compromettere la qualità del prodotto. Questa guida esplora i fattori critici che impediscono colli di bottiglia e dimostra come una progettazione intelligente del sistema garantisca un flusso regolare di materiale, una composizione costante della salamoia e un rendimento salino prevedibile.
Comprendere la sfida dell’integrazione
Perché si verifica una mancata corrispondenza tra evaporatore e cristallizzatore
La maggior parte dei problemi di integrazione deriva dal considerare l’evaporazione e la cristallizzazione come problemi di progettazione separati, anziché come processi accoppiati. Un evaporatore dimensionato per la massima rimozione d’acqua potrebbe produrre una salamoia concentrata più velocemente di quanto il cristallizzatore riesca a elaborarla, causando accumulo e instabilità. Viceversa, una capacità di evaporazione insufficiente lascia il cristallizzatore privo di materia prima, riducendo la portata complessiva e lasciando costosi impianti sottoutilizzati. L’equilibrio di capacità tra queste fasi determina se l’impianto funziona in modo regolare oppure subisce frequenti limitazioni operative.
Le caratteristiche della salamoia in uscita dall’evaporatore influenzano direttamente le prestazioni del cristallizzatore. I livelli di sovrasaturazione, il profilo termico, la concentrazione di solidi disciolti e il contenuto di impurità incidono tutti sui tassi di nucleazione e di crescita dei cristalli. Quando i controlli dell’evaporatore non mantengono specifiche costanti della salamoia, il cristallizzatore deve adattare continuamente i propri parametri operativi, riducendo la precisione e generando sprechi. I guasti nell’integrazione spesso si mascherano da malfunzionamenti del cristallizzatore, mentre la causa radice risiede nell’incoerenza dell’uscita dell’evaporatore.
Interdipendenze del sistema e modalità di guasto
I guasti di integrazione si propagano all’intero impianto. Un picco di salamoia dall’evaporatore sovraccarica il serbatoio di alimentazione del cristallizzatore, costringendo gli operatori a ridurre la portata nell’evaporatore e a diminuire la produttività. In alternativa, una composizione instabile della salamoia provoca una cristallizzazione irregolare, con conseguente ricircolo eccessivo della madre liquida e spreco di energia. Le cadute di temperatura nella tubazione della salamoia riducono il grado di soprasaturazione, rallentando la crescita dei cristalli e imponendo tempi di permanenza più lunghi. Ogni modalità di guasto riduce la capacità complessiva del sistema al di sotto delle specifiche progettuali.
La sfida del bilanciamento della capacità si intensifica quando gli impianti elaborano materie prime variabili o funzionano a capacità parziale. I fattori di scala tra evaporatore e cristallizzatore devono tenere conto delle fluttuazioni senza generare colli di bottiglia in alcun punto di funzionamento. Ciò richiede sistemi di controllo in grado di reagire dinamicamente alle condizioni variabili, non limitandosi a ipotesi statiche basate sul dimensionamento degli equipaggiamenti.
Progettare per il bilanciamento della capacità e la coerenza del flusso
Dimensionamento congiunto dell'evaporatore e del cristallizzatore
Un corretto bilanciamento delle capacità inizia con un dimensionamento integrato che tenga conto del ruolo di entrambi gli apparecchi nel sistema complessivo. L'evaporatore deve produrre salamoia concentrata a una portata che il cristallizzatore possa gestire in modo affidabile, senza traboccamenti, ristagni o carenze durante il funzionamento normale. Questo bilanciamento delle capacità richiede non solo il calcolo della capacità individuale di ciascun apparecchio, ma anche l'analisi dell'interazione tra portata, tempo di residenza e parametri qualitativi della salamoia.
Un approccio tipico di integrazione considera il cristallizzatore come stadio limitante, poiché le velocità di formazione dei cristalli sono inferiori alle velocità di evaporazione dell'acqua. L'evaporatore viene quindi dimensionato per fornire salamoia a una portata leggermente inferiore alla capacità massima di trattamento del cristallizzatore, con un volume di riserva adeguato nel serbatoio intermedio della salamoia. Tale bilanciamento delle capacità garantisce un funzionamento stabile dell'evaporatore, evitando condizioni di pressione pericolose o riduzioni forzate della portata che comprometterebbero la produzione.
Qualità della salamoia e coerenza dell’alimentazione
L’evaporatore deve fornire salamoia con temperatura, densità e purezza costanti per evitare instabilità nel cristallizzatore. La stabilità termica entro ±5 °C mantiene i livelli di sovrasaturazione nell’intervallo desiderato, impedendo sia la precipitazione indesiderata nelle tubazioni sia una crescita insufficiente dei cristalli nel recipiente. La densità della salamoia deve rimanere entro un intervallo ristretto per garantire una cinetica coerente di formazione dei cristalli e un rendimento prevedibile per unità di volume trattato.
La tolleranza alle impurità nella salamoia influisce direttamente sulle prestazioni del cristallizzatore e sulla qualità del prodotto. La progettazione dell’evaporatore deve rimuovere le impurità volatili e limitare i contaminanti non volatili a livelli gestibili dal cristallizzatore. Quando la qualità della salamoia varia notevolmente tra un lotto e l’altro, il cristallizzatore non riesce a mantenere controlli ottimizzati, costringendo gli operatori a scegliere tra un compromesso sulla qualità o una riduzione della portata. Una qualità costante della salamoia è altrettanto critica per la capacità produttiva quanto il volume fisico del serbatoio.
Controlli avanzati per integrazione senza soluzione di continuità
Monitoraggio in tempo reale e risposta adattiva
L'integrazione moderna si basa su controlli che rilevano le condizioni sia all'uscita dell'evaporatore sia all'ingresso del cristallizzatore, reagendo in tempo reale per prevenire colli di bottiglia. I sensori di densità sui flussi di salamoia confermano che l'uscita dell'evaporatore soddisfa le specifiche prima che entri nel serbatoio di alimentazione del cristallizzatore. Il monitoraggio della temperatura previene shock termici che potrebbero interrompere la cristallizzazione. La misurazione della portata garantisce che il bilanciamento della capacità venga mantenuto lungo tutta la finestra operativa.
I controlli adattivi regolano l'input di vapore nell'evaporatore o il tempo di permanenza nella cristallizzatore in base alla composizione effettiva della salamoia, non a setpoint fissi. Quando la densità della salamoia diminuisce, i controlli aumentano l'intensità dell'evaporazione fino al ripristino delle specifiche. Se la temperatura scende a causa di perdite termiche nelle tubazioni, i controlli deviano la salamoia attraverso sezioni riscaldate oppure regolano le portate di alimentazione del cristallizzatore per compensare. Questa risposta dinamica evita interventi manuali e mantiene un funzionamento costante nonostante piccole fluttuazioni a monte.
Sistemi di controllo a cascata e loop di retroazione
L'integrazione si rafforza quando il feedback sul rendimento effettivo dei cristalli del cristallizzatore regola gli obiettivi di uscita dell'evaporatore. Se il rendimento scende al di sotto dei livelli attesi, il sistema di controllo aumenta la concentrazione della salamoia o modifica i valori di riferimento della temperatura prima che il cristallizzatore riceva il successivo lotto. Questo approccio a cascata considera l'intero processo come un unico sistema dinamico, anziché come due stadi indipendenti. Il feedback sulla composizione dello scarico del cristallizzatore influenza persino le impostazioni di efficienza energetica dell'evaporatore, creando un'ottimizzazione in loop chiuso che riduce al minimo gli sprechi e previene i colli di bottiglia.
Il volume di buffer tra le fasi deve essere dimensionato per gestire queste risposte di controllo senza causare traboccamenti. Un serbatoio per la salamoia posizionato tra evaporatore e cristallizzatore funge da ammortizzatore, consentendo all’evaporatore di mantenere una portata costante mentre il cristallizzatore si adatta alle variazioni della salamoia. Il buffer deve essere sufficientemente capiente da attenuare le fluttuazioni transitorie, ma non così grande da prolungare il tempo di ritenzione della salamoia oltre i limiti di sicurezza, con il rischio di precipitazione o degrado della qualità.
FAQ
Qual è la causa più comune di colli di bottiglia tra le fasi di evaporatore e cristallizzatore?
La causa più frequente di collo di bottiglia è un bilanciamento inadeguato della capacità: l’evaporatore produce salamoia più velocemente di quanto il cristallizzatore possa elaborarla, oppure le variazioni nella qualità della salamoia costringono il cristallizzatore a ridurre la portata. Anche i guasti di integrazione si verificano quando i sistemi di controllo operano in modo indipendente, senza scambio di feedback tra le fasi. Per risolvere il problema, occorre verificare che il bilanciamento della capacità sia stato calcolato come sistema integrato, e non come attrezzature separate, e che i controlli scambino dati in tempo reale tra i due processi.
In che modo la composizione della salamoia influisce sulle prestazioni del cristallizzatore durante l’integrazione?
La composizione della salamoia—specificamente densità, temperatura e livelli di impurità—determina direttamente la cinetica della cristallizzazione e il rendimento dei cristalli. Una composizione della salamoia non uniforme costringe il cristallizzatore a operare al di fuori della sua finestra ottimizzata, riducendo la portata o la qualità del prodotto. L’evaporatore deve fornire una salamoia con specifiche così strette da richiedere al cristallizzatore solo minime regolazioni, il che significa che l’evaporatore rappresenta la fase critica per il mantenimento della qualità dell’integrazione. La stabilità della temperatura e la costanza della densità sono requisiti imprescindibili per un funzionamento regolare.
Qual è il ruolo dei sistemi di controllo nella prevenzione dei colli di bottiglia nell’integrazione?
I controlli consentono una comunicazione in tempo reale tra l’evaporatore e il cristallizzatore, permettendo a entrambe le fasi di rispondere dinamicamente alle variazioni anziché operare a valori fissi preimpostati. I controlli adattivi regolano l’intensità dell’evaporatore in base alle effettive specifiche della salamoia e ai riscontri provenienti dal cristallizzatore, prevenendo sia la carenza di alimentazione sia il sovraccarico. I sistemi di controllo a cascata considerano il processo integrato come un unico sistema, consentendo alle prestazioni del cristallizzatore di guidare l’output dell’evaporatore: questo costituisce la base di un’integrazione perfetta. In assenza di controlli reattivi, i colli di bottiglia si verificano frequentemente, costringendo a interventi manuali correttivi e riducendo la capacità complessiva.

 EN