 EN
百会浦環境保護|2026年中国電池リサイクル・再利用産業年次会議にご参加ください
2026/10/16
広東百会浦環境保護・省エネルギー開発有限公司は、本会議のスポンサーおよび特別招待企業です。当社は一連の設備および先進的なプロセス技術を紹介し、皆様のご来場を心よりお待ちしております…

2026/08/03
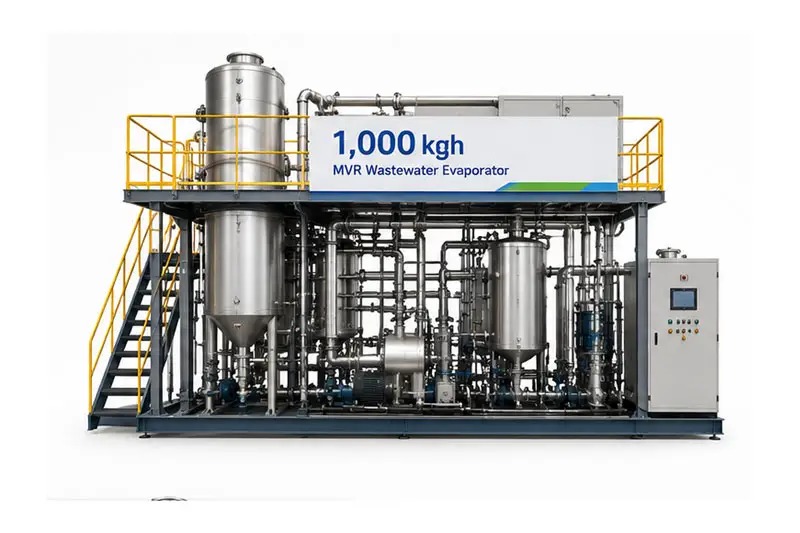
2026/08/03
工場受入試験(FAT)とは、顧客への納入前に、産業用蒸発装置が設計仕様、性能要件および運転条件をすべて満たしているかどうかを確認するための重要な品質保証工程です。この包括的な試験では、装置が工場内の制御された環境下で確実に機能すること、および機械部品からプロセス制御システムに至るまで、すべての構成要素が設計通りに動作していることを検証します。FATで何を確認すべきかを理解しておくことで、投資の保護、操業開始の遅延防止、および装置の性能評価に向けた明確な基準設定が可能になります。
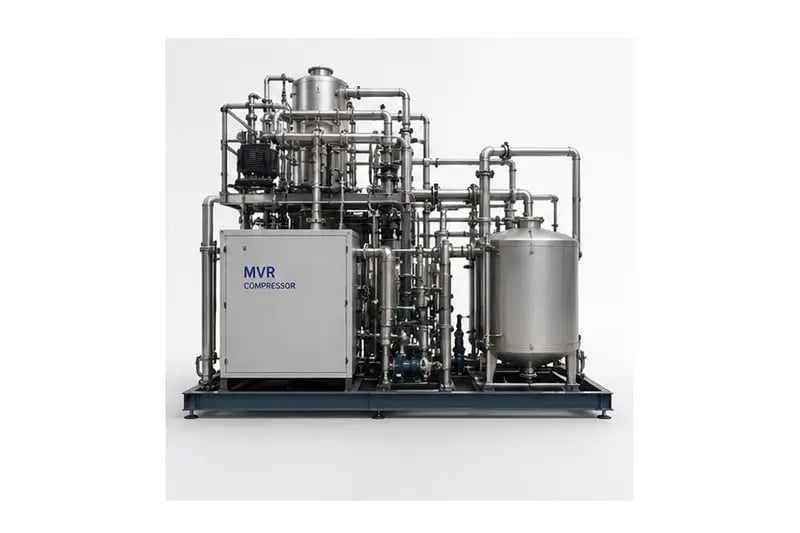
経験豊富な産業用蒸発装置サプライヤーと連携することで、数百件に及ぶ設置実績を通じて磨かれた工場受入試験(FAT)プロトコルへのアクセスが可能になります。FATプロセスは、設計段階から現場での据付・運転開始までのギャップを埋めるもので、変数が厳密に管理された工場環境において、装置のあらゆる側面を体系的に検証し、製造工場出荷前に問題を確実に解決します。適切に実施されたFATは、装置がお客様の施設への輸送および据付に十分に準備できていることを文書化した証拠となります。
性能試験は、産業用蒸発装置の工場出荷時検査(FAT)の基盤を成します。この試験では、所定の供給条件のもとで、装置が公称蒸発能力、分離効率、熱回収性能を達成できるかどうかを評価します。産業用蒸発装置のサプライヤーは、設計条件に従って装置を運転し、代表的な供給原料または模擬プロセス液を用いて、処理能力、蒸気品質、濃縮液排出組成が契約仕様と一致することを確認します。温度、圧力、流量、製品純度を測定する計装機器を用い、包括的な性能ベースラインを作成する必要があります。
容量試験には、起動、設計条件での定常運転、制御された停止手順など、複数の運用シナリオを含める必要があります。この試験により、現場での性能に影響を及ぼす可能性のある熱的・流体力学的な不均衡、効率の低下、あるいは予期しない圧力降下などが特定されます。すべての試験データ(生測定値および算出された性能指標を含む)を文書化することで、産業用蒸発器メーカーおよび顧客双方が、設計仕様通りの性能が実証されたことを独立して確認できます。
安全システムは、あらゆるFATプロトコルにおいて絶対に欠かせない構成要素です。圧力解放弁、熱保護装置、緊急停止機構、高温警報装置については、それぞれ規定された設定値で確実に作動し、意図した保護機能を果たすことを確認するための試験が必須です。産業用蒸発装置のサプライヤーは、すべてのインタロックが正しく機能すること、緊急停止が信頼性高く作動すること、およびセンサーの故障やオペレーターの誤操作によって、危険な状態での機器運転が不可能であることを実証しなければなりません。
試験には、温度センサーの故障、圧力の急上昇、冷却システムの不具合など、想定される異常状態を模擬したテストを含める必要があります。各安全装置は、個別に試験したうえで、統合安全システムの一部として再試験を行い、保護機能間に干渉や矛盾がないことを確認します。包括的な工場受入試験(FAT)により、当該機器が、その他の運用上の要件よりも常に作業者および施設の安全を最優先していることが実証されます。
現代の産業用蒸発装置は、最適な運転条件を維持し、エネルギー消費を管理し、原料の特性変化に対応するために、自動制御システムに依存しています。工場出荷時検査(FAT)では、制御システムを手動による試験と自動化された定型手順の両方で検証する必要があります。温度変送器、圧力トランスデューサ、液面センサ、流量計など、プロセスのフィードバックおよび機器保護に使用されるすべてのセンサ入力について、精度および応答時間の確認を行わなければなりません。
産業用蒸発装置のサプライヤーは、PLCの制御ロジック、フィードバックループ、カスケード制御戦略が、通常時および異常時の両条件下で正しく動作することを実証する必要があります。試験には、設定値の変更が機器の動作に所定の影響を及ぼすかの確認、手動オーバーライド制御が安全に機能するかの確認、およびトラブルシューティングや規制対応文書作成のためにすべての重要プロセスパラメーターがデータ記録されるかの確認が含まれます。また、制御応答時間の試験により、外乱後のプロセスが振動やオーバーシュートを伴わず安定化できることを保証します。これは製品品質の低下や機器損傷を防ぐために不可欠です。
FATでは、データ取得システムが運用分析および規制対応に必要なプロセスパラメーターを正確に収集・保存・報告することを確認する必要があります。すべてのアラーム、警告、およびプロセスイベントにはタイムスタンプが付与され、試験中の機器の挙動を完全に記録するログが生成される必要があります。産業用蒸発装置のサプライヤーは、データエクスポート機能が正常に動作すること、停電時に重要情報を保持するバックアップシステムが確実に機能すること、および過去の傾向分析ツールが機器の性能パターンに関する実行可能な知見を提供することを検証しなければなりません。
人機インターフェースの試験では、オペレーターがリアルタイムデータに容易にアクセスでき、アラームを確認し、プロセスの調整に関する適切な判断を下せることを確認する必要があります。システムにリモート監視機能が含まれる場合、そのセキュリティ、データの完全性、および遅延についても試験を行い、リモート利用者が正確な情報を妥協なく取得できることを保証しなければなりません。工場受入試験(FAT)における制御システムの包括的な試験は、現場での据付・運転開始時に産業用蒸発装置のサプライヤー支援チームが即座に対応できない状況において、高額な予期せぬ問題を未然に防ぎます。
機器の運用、保守、および将来的なアップグレードには、完全かつ正確な文書が不可欠です。工場受入試験(FAT)プロセスでは、実際の機器構成(組立や試験中に現場で行われた変更を含む)を正確に反映した竣工図面がすべて揃っていることを確認します。配管・計装流程図(P&ID)、電気回路図、制御システム構成図は、運用・保守担当者が使用するための正式な承認済み文書として、正確である旨の押印および承認が必要です。産業用蒸発装置のサプライヤーは、承認済みのP&ID文書、電気系統単線図、および機器仕様書を提供し、これらを設置済み装置の公式な基準文書として確立しなければなりません。
機器のラベル番号、バルブの位置、センサーの設置場所、制御システムのアドレスは、現場の機器と文書との間で相互参照される必要があります。これにより、据付試運転およびトラブルシューティング時の混乱を防ぎます。工場出荷時検査(FAT)による検証によって、保守技術者、オペレーション担当者、および今後のエンジニアが、実際に作業を行う機器と一致する信頼性の高い文書にアクセスできるようになります。この文書は、予備部品の調達、教育訓練プログラム、長期的な資産管理の基盤となります。
FAT試験段階では、実施したすべての試験項目、得られた結果、および各評価基準に対する合格・不合格の判定を記録した包括的な試験報告書が作成されます。この報告書には、産業用蒸発器サプライヤーおよび顧客双方の代表者による日付入り署名を含める必要があります。これにより、当該機器が契約仕様を満たしていることについて両者が合意したことが確認されます。また、元の仕様からの逸脱事項については、機器の納入前に文書による記録・説明・承認を受ける必要があります。
認証書類、材質証明書、水圧試験報告書、第三者検査報告書は、すべてを1つの文書パッケージにまとめ、設備とともに据付現場まで移送しなければなりません。このパッケージは、品質保証および規制遵守の根拠を示すものであり、運用チームへの円滑な引渡しを支援するとともに、出荷時の設備状態をめぐる将来の紛争発生時に関係各社を保護します。専門的かつ整備された文書作成は、産業用蒸発装置サプライヤーの専門性と信頼性を反映するものであり、設備の性能に関する明確な責任範囲を定める役割も果たします。
FATの実施期間は、機器の複雑さ、システム規模、および試験手順の網羅性によって異なります。中規模の産業用蒸発装置システムの場合、一般的には、設置、無負荷運転、性能試験、安全確認、制御機能検証、文書類のレビュー、最終承認を含む、工場内での集中試験が3~7日間必要となります。高度な制御機能や特殊な原料を扱う複雑なシステムでは、さらに試験期間が延長されることがあります。産業用蒸発装置のサプライヤーは、提案段階で詳細なFATスケジュールを提示し、顧客が立会人の参加調整や工場検査費用の予算計画を立てられるよう配慮する必要があります。
工場受入試験(FAT)には、産業用蒸発器のサプライヤーの技術チームに加え、顧客側の運用担当者およびエンジニアリング担当者が参加する必要があります。これにより、現場での据付・運転開始前に、装置が期待通りの性能を満たしていることを確認し、実際の操作方法についても事前に理解を深めることができます。サプライヤーのFATチームは試験を実施し、データを収集・分析してその結果を説明します。一方、顧客側チームは観察を行い、質問を投げかけ、プロジェクト仕様書に基づいて試験結果を検証するとともに、出荷前に解決が必要な課題を特定します。こうした協働的なアプローチによって、双方向の透明性のあるコミュニケーションが確保され、顧客が当該装置に対して信頼感を持つことができるほか、その後の現場据付・運転開始段階において、装置の能力や制約に関する誤解が生じるのを未然に防ぐことができます。
試験の結果、産業用蒸発装置が契約仕様を満たさないと判明した場合、供給者は根本原因を特定し、部品の調整や修理などの是正措置を講じる必要があります。重大な場合は、装置の交換も検討されます。不具合は記録され、是正措置の内容と実施状況が明確に定義・完了されたうえで、再試験を実施し、問題が解消されたことを確認しなければなりません。顧客は、仕様への適合が不可能な装置の受領拒否権を有しており、プロジェクトの契約条件に応じて、金銭的ペナルティーや納期の変更、その他の契約上の救済措置が適用される場合があります。製造開始前に、明確な仕様定義および現実的な工場受入試験(FAT)基準を設定しておくことで、紛争を未然に防止し、双方が「 acceptable performance(許容される性能)」とは何かを共通理解することができます。

2026/10/16
広東百会浦環境保護・省エネルギー開発有限公司は、本会議のスポンサーおよび特別招待企業です。当社は一連の設備および先進的なプロセス技術を紹介し、皆様のご来場を心よりお待ちしております…

2026/09/01
需要の変動、規制の強化、敷地の制約——この3つの状況において、モジュール式下水処理施設が投資対効果(ROI)、規制対応の柔軟性、およびスケーラビリティを実現する理由をご紹介します。

2026/09/07
高額な工期遅延やコンプライアンスリスクを回避するために——引渡し前に、処理性能、水理特性、機器、制御システム、およびスタッフの訓練状況を必ず確認してください。



