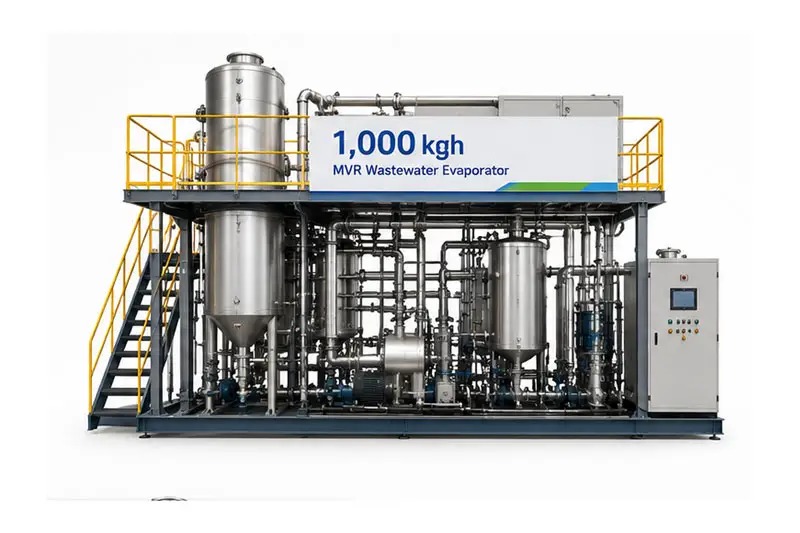
فیکٹری قبولیت ٹیسٹ، جسے عام طور پر FAT کہا جاتا ہے، ایک اہم معیار کنٹرول چیک پوائنٹ ہے جو یہ تصدیق کرتا ہے کہ صنعتی بخارات کش تمام ڈیزائن خصوصیات، کارکردگی کے معیارات اور آپریشنل ضروریات کو گاہک کی سائٹ پر شپمنٹ سے پہلے پورا کرتا ہے۔ یہ جامع ٹیسٹنگ مرحلہ یہ یقینی بناتا ہے کہ آلات کنٹرولڈ فیکٹری کی حالتوں میں قابل اعتماد طریقے سے کام کرتے ہیں اور تمام نظام—مکینیکل اجزاء سے لے کر عملی کنٹرولز تک—ڈیزائن کے پیرامیٹرز کے اندر کام کر رہے ہیں۔ فیکٹری قبولیت ٹیسٹ میں کیا شامل ہونا چاہیے، اس کو سمجھنا آپ کے سرمایہ کی حفاظت کرتا ہے، اسٹارٹ اپ کی تاخیر کو کم کرتا ہے، اور آلات کی کارکردگی کے لیے ایک واضح بنیاد قائم کرتا ہے۔
کسی تجربہ کار صنعتی بخارات ساز فراہم کنندہ کے ساتھ کام کرنا اس بات کو یقینی بناتا ہے کہ آپ ان FAT پروٹوکولز تک رسائی حاصل کریں گے جو سینکڑوں نصب کاریوں کے دوران بہتر بنائے گئے ہیں۔ FAT عمل انجینئرنگ ڈیزائن اور میدانی کمیشننگ کے درمیان فرق کو پُر کرتا ہے، کیونکہ یہ تمام لوازمات کی ہر پہلو کی جانچ ایک کارخانہ کے ماحول میں منظم طریقے سے کرتا ہے جہاں متغیرات کو کنٹرول کیا جاتا ہے اور مسائل کو اکائی کے گھر سے باہر نکلنے سے پہلے حل کیا جا سکتا ہے۔ ایک اچھی طرح سے انجام دی گئی FAT دستاویزی ثبوت فراہم کرتی ہے کہ لوازمات آپ کی سہولت پر منتقلی اور نصب کاری کے لیے تیار ہیں۔
کارکردگی اور گنجائش کی جانچ
کارکرد کی جانچ کسی صنعتی بخارات ساز کے لیے فیکٹری قبولیت کے ٹیسٹ (ایف اے ٹی) کی بنیاد ہوتی ہے۔ یہ جانچ اس بات کا تعین کرتی ہے کہ آیا یونٹ مخصوص فیڈ کی حالتوں کے تحت اپنی درجہ بند شدہ بخارات بنانے کی صلاحیت، علیحدگی کی موثریت اور حرارت کی بازیافت کے کارکرد کو حاصل کر رہا ہے یا نہیں۔ صنعتی بخارات ساز کی فراہم کرنے والی کمپنی ڈیزائن کی حالتوں پر، نمائندہ فیڈ مواد یا شبیہہ عملی سیال کا استعمال کرتے ہوئے اس سامان کو چلائے گی تاکہ گزر رفت کی شرح، بخارات کی معیار اور کثیف نتیجہ کی تشکیل کو معاہدے کی شرائط کے مطابق تصدیق کی جا سکے۔ آلات کو درجہ حرارت، دباؤ، بہاؤ کی شرح اور مصنوعات کی خالصی کو ماپنے کے لیے استعمال کیا جانا چاہیے تاکہ مکمل کارکرد کی بنیادی لکیر تیار کی جا سکے۔
گنجائش کے ٹیسٹنگ میں متعدد آپریٹنگ سیناریو شامل ہونے چاہئیں، جن میں شروعات، ڈیزائن کی شرائط پر مستقل حالت کا آپریشن اور کنٹرولڈ بند کرنے کے ترتیب شامل ہیں۔ یہ ٹیسٹنگ کسی بھی حرارتی یا ہائیڈرولک غیر متوازن حالت، کارکردگی کے نقصانات یا غیر متوقع دباؤ میں کمی کو شناخت کرتی ہے جو فیلڈ میں کارکردگی کو متاثر کر سکتی ہے۔ تمام ٹیسٹ ڈیٹا کی دستاویزی شکل، بشمول خام پیمائشیں اور حساب لگائی گئی کارکردگی کے معیارات، صنعتی ایواپوریٹر فراہم کنندہ اور صارف کو یہ خودمختار تصدیق فراہم کرتی ہے کہ ڈیزائن کے وعدوں کو پورا کیا گیا ہے۔
حفاظتی نظام کی تصدیق
امنیتی نظام کسی بھی ایف اے ٹی پروٹوکول کے غیر قابلِ تبدیل اجزاء ہوتے ہیں۔ دباؤ کو کم کرنے والے والو، حرارتی حفاظتی آلات، ہنگامی بندش کے طریقے اور زیادہ درجہ حرارت کی اطلاع دینے والے آلے کو ان کی مخصوص حدود پر فعال ہونے اور اپنا مطلوبہ تحفظی کام انجام دینے کی تصدیق کے لیے جانچا جانا چاہیے۔ صنعتی بخارات ساز کی فراہم کرنے والی کمپنی کو یہ ثابت کرنا ہوگا کہ تمام انٹر لاکس درست طریقے سے کام کرتے ہیں، ہنگامی بندش کے نظام قابل اعتماد طریقے سے کام کرتے ہیں، اور آلات کو ناامن ترتیب میں چلانا ممکن نہیں ہے، چاہے وہ سینسرز کی خرابی یا آپریٹر کی غلطی کی وجہ سے ہو۔
آزمائش میں درج ذیل غلط حالات کی شبیہ کاری شامل ہونی چاہیے تاکہ یہ تصدیق کی جا سکے کہ آلات درج ذیل صورتحال میں مناسب طریقے سے ردِ عمل ظاہر کرتے ہیں: درجہ حرارت کے سینسرز کی ناکامی، دباؤ میں اچانک اضافہ، یا ٹھنڈا کرنے والے نظام کی خرابی۔ ہر حفاظتی آلہ کو الگ الگ آزمایا جانا چاہیے اور پھر تمام حفاظتی آلات کو ایک مربوط حفاظتی نظام کے حصے کے طور پر آزمایا جانا چاہیے تاکہ یہ یقینی بنایا جا سکے کہ مختلف تحفظی آلات کے درمیان کوئی تضاد موجود نہیں ہے۔ ایک جامع فیکٹری قبولیت کی آزمائش (FAT) یہ ثابت کرتی ہے کہ آلات کا سب سے اہم ترجیح عامل آپریٹر اور سہولت کی حفاظت ہے، جو دیگر تمام آپریشنل معاملات سے بالاتر ہے۔
کنٹرولز اور خودکار نظاموں کی توثیق
کنٹرول سسٹم کی کارکردگی
جدید صنعتی بخارات کے اکائیاں خودکار کنٹرول سسٹم پر انحصار کرتی ہیں تاکہ بہترین آپریٹنگ حالات برقرار رکھی جا سکیں، توانائی کے استعمال کو منظم کیا جا سکے، اور مواد کی تبدیلی کے مطابق ردِ عمل دیا جا سکے۔ فیکٹری قبولیت کے ٹیسٹ (FAT) کے دوران، کنٹرول سسٹم کی تصدیق دونوں طرح سے کی جانا ضروری ہے: دستی ٹیسٹنگ اور خودکار روتین کی انجام دہی کے ذریعے۔ تمام سینسر ان پُٹس کی درستگی اور ردعمل کے وقت کی تصدیق کی جانی چاہیے، بشمول درجہ حرارت ٹرانسمیٹرز، دباؤ ٹرانسڈیوسرز، لیول سینسرز، اور عمل کے فیڈ بیک اور آلات کے تحفظ کے لیے استعمال ہونے والے فلو میٹرز۔
صنعتی بخارات کش فراہم کنندہ کو یہ ثابت کرنا چاہیے کہ پی ایل سی لا جک، فیڈ بیک لوپس، اور کاسکیڈ کنٹرول حکمت عملیاں عام اور غیر معمولی حالات دونوں میں درست طریقے سے کام کرتی ہیں۔ ٹیسٹنگ میں یہ تصدیق کرنا شامل ہے کہ سیٹ پوائنٹ کی ایڈجسٹمنٹس سے آلات کے کام کرنے میں متوقع تبدیلیاں آتی ہیں، دستی اوور رائیڈ کنٹرولز محفوظ طریقے سے کام کرتے ہیں، اور ڈیٹا لاگنگ تمام اہم عمل کے پیرامیٹرز کو پریشانی دور کرنے اور مطابقت کے دستاویزات کے لیے ریکارڈ کرتی ہے۔ کنٹرول ری ایکشن ٹائم ٹیسٹنگ یہ یقینی بناتی ہے کہ نظام خرابیوں کے بعد عمل کو استحکام بخش سکتا ہے بغیر آسکیلیشن یا اوور شوٹ کے جو مصنوعات کی معیار کو خراب کر سکتے ہیں یا آلات کو نقصان پہنچا سکتے ہیں۔
ڈیٹا حاصل کرنا اور رپورٹنگ
ایف اے ٹی کو یہ تصدیق کرنا چاہیے کہ ڈیٹا حاصل کرنے کا نظام درست طریقے سے آپریشنل تجزیہ اور ریگولیٹری مطابقت کے لیے ضروری عمل کے پیرامیٹرز کو جمع کرتا ہے، محفوظ کرتا ہے اور رپورٹ کرتا ہے۔ تمام الرمز، انتباہات اور عمل کے واقعات کو وقت کے ساتھ نشان زد کرنا اور لاگ کرنا ضروری ہے تاکہ ٹیسٹنگ کے دوران سامان کے رویے کا مکمل ریکارڈ فراہم کیا جا سکے۔ صنعتی ایواپوریٹر کے فراہم کنندہ کو یہ تصدیق کرنا ہوگا کہ ڈیٹا برآمد کرنے کے افعال درست طریقے سے کام کرتے ہیں، بیک اپ سسٹم بجلی کی فراہمی منقطع ہونے کی صورت میں اہم معلومات کو محفوظ رکھتے ہیں، اور تاریخی رجحان کے تجزیہ کے اوزار سامان کی کارکردگی کے نمونوں کے بارے میں عملدرآمد کے قابل بصیرت نتائج فراہم کرتے ہیں۔
انسان-مشین انٹرفیس کی جانچ سے یہ تصدیق کرنا چاہیے کہ آپریٹرز حقیقی وقت کے اعداد و شمار تک آسانی سے رسائی حاصل کر سکتے ہیں، الرامز کو تسلیم کر سکتے ہیں، اور عمل کے ایڈجسٹمنٹ کے بارے میں آگاہ فیصلے کر سکتے ہیں۔ اگر نظام میں دور سے نگرانی کی صلاحیتیں شامل ہوں تو ان کی جانچ سیکورٹی، ڈیٹا کی درستگی اور تاخیر کے لحاظ سے کرنی چاہیے تاکہ دور کے صارفین درست معلومات حاصل کر سکیں بغیر کسی قسم کے موازنہ کے۔ ایف اے ٹی کے دوران کنٹرول سسٹمز کی جامع جانچ صنعتی ایواپوریٹر کے سپلائر کی سپورٹ ٹیم کے فیلڈ کمیشننگ کے دوران فوری دستیاب نہ ہونے کی صورت میں مہنگے حیران کن واقعات کو روکتی ہے۔
دستاویزات اور پابندی کے معیارات
درحقیقت تعمیر شدہ دستاویزات اور نقشے
آلات کے آپریشن، مرمت اور مستقبل میں اپ گریڈ کے لیے مکمل اور درست دستاویزات بنیادی اہمیت کی حامل ہوتی ہیں۔ FAT کے عمل کے ذریعے یہ تصدیق کی جاتی ہے کہ تمام اصلی ڈرائنگز موجودہ آلات کی ترتیب کو درست طور پر ظاہر کرتی ہیں، بشمول اسمبلی یا ٹیسٹنگ کے دوران فیلڈ میں کی گئی کوئی بھی تبدیلیاں۔ پائپنگ اور انسترومنٹیشن ڈایاگرام، الیکٹرکل اسکیمیٹکس اور کنٹرول سسٹم کی آرکیٹیکچر ڈرائنگز کو آپریشنز اور مرمت کے عملے کے استعمال کے لیے درست اور منظور شدہ قرار دیا جانا ضروری ہے اور ان پر متعلقہ مہر لگانا ضروری ہے۔ صنعتی ویپوریٹر کا سپلائر معتمد P&ID دستاویزات، الیکٹرکل سنگل لائن ڈایاگرامز اور آلات کے ڈیٹا شیٹس فراہم کرنا چاہیے جو نصب شدہ یونٹ کے لیے معتبر حوالہ جات کا کام کریں۔
آلات کے ٹیگ نمبرز، والو کی پوزیشنز، سینسر کی لوکیشنز، اور کنٹرول سسٹم کے ایڈریسز کو فزیکل آلات اور دستاویزات کے درمیان باہمی حوالہ دیا جانا چاہیے تاکہ کمیشننگ اور خرابی کی تلاش کے دوران الجھن کو ختم کیا جا سکے۔ FAT تصدیق یقینی بناتی ہے کہ ریموںٹیکنیشن کے ماہرین، آپریشنز کے عملے، اور مستقبل کے انجینئرز کو قابل اعتماد دستاویزات تک رسائی حاصل ہو جو ان آلات سے مطابقت رکھتی ہوں جن کے ساتھ وہ کام کریں گے۔ یہ دستاویزات اسپیئر پارٹس کی خریداری، تربیتی پروگرامز، اور طویل المدتی اثاثہ کے انتظام کی بنیاد بن جاتی ہیں۔
ٹیسٹ رپورٹس اور سرٹیفیکیشن
ایف اے ٹی ٹیسٹنگ کا مرحلہ ایک جامع ٹیسٹ رپورٹ پیدا کرتا ہے جو ہر انجام دیے گئے ٹیسٹ، حاصل کردہ نتائج، اور ہر معیار کے لیے کامیاب یا ناکام کا فیصلہ تفصیل سے درج کرتی ہے۔ اس رپورٹ میں صنعتی ایواپوریٹر فراہم کنندہ اور مشتری دونوں کے نمائندوں کے تاریخ درج دستخط ہونے چاہئیں، جو اس بات کی باہمی تصدیق کرتے ہیں کہ آلات معاہدے کی شرائط پر پورا اترتے ہیں۔ اصل خصوصیات سے کوئی بھی انحراف رپورٹ میں درج ہونا چاہیے، اس کی وضاحت کی جانی چاہیے، اور آلات کو جاری کرنے سے پہلے تحریری طور پر منظوری دی جانی چاہیے۔
سرٹیفیکیشن دستاویزات، مواد کے سرٹیفیکیٹ، ہائیڈرو اسٹیٹک ٹیسٹ رپورٹس، اور تیسرے فریق کی معائنہ رپورٹس کو ایک واحد دستاویزات کے پیکیج میں جمع کرنا ضروری ہے جو سامان کے ساتھ نصب کرنے کی جگہ تک سفر کرے۔ یہ پیکیج معیار کی ضمانت اور قانونی مطابقت کے ثبوت فراہم کرتا ہے، آپریشنز ٹیم کو بے دردی سے منتقل کرنے کی حمایت کرتا ہے اور مستقبل میں شپمنٹ کے وقت سامان کی حالت پر اختلافات کی صورت میں تمام فریقوں کی حفاظت کرتا ہے۔ پیشہ ورانہ دستاویزات صنعتی ایواپوریٹر فراہم کنندہ کی ماہریت اور قابل اعتماد ہونے کو ظاہر کرتی ہیں اور سامان کے عمل کے لیے واضح ذمہ داری قائم کرتی ہیں۔
سوالات و جوابات
صنعتی ایواپوریٹر کے لیے عام طور پر FAT کی مدت کتنی ہوتی ہے؟
ایک فیکٹری ایکسیپٹنس ٹیسٹ کی مدت آلات کی پیچیدگی، سسٹم کے سائز اور ٹیسٹنگ کے طریقوں کی جامعیت پر منحصر ہوتی ہے۔ ایک درمیانے درجے کے صنعتی ایواپوریٹر سسٹم کے لیے عام فیکٹری ایکسیپٹنس ٹیسٹ میں تین سے سات دن تک شدید فیکٹری ٹیسٹنگ کی ضرورت ہوتی ہے، جس میں سیٹ اپ، سرد کمیشننگ، کارکردگی کا ٹیسٹ، حفاظتی تصدیق، کنٹرولز کی توثیق، دستاویزات کا جائزہ اور آخری دستخط شامل ہیں۔ جدید کنٹرولز یا خاص فیڈ مواد والے پیچیدہ سسٹمز کے لیے اضافی ٹیسٹنگ کا وقت درکار ہو سکتا ہے۔ صنعتی ایواپوریٹر کا فراہم کنندہ تجویز کے مرحلے میں ایک تفصیلی فیکٹری ایکسیپٹنس ٹیسٹ کا شیڈول فراہم کرنا چاہیے تاکہ صارفین مشاہدہ کرنے والوں کی حاضری کا انتظام کر سکیں اور فیکٹری معائنہ کے اخراجات کے لیے بجٹ بناسکیں۔
فیکٹری ایکسیپٹنس ٹیسٹ میں کون لوگ شریک ہونے چاہیے اور ان کا کیا کردار ہے؟
دونوں صنعتی بخاراتی گردش کرنے والے آلات کے فراہم کنندہ کی تکنیکی ٹیم اور مشتری کے آپریشنز اور انجینئرنگ کے نمائندوں کو اس بات کی تصدیق کرنے اور میدانی شروعات سے پہلے آپریشنل واقفیت حاصل کرنے کے لیے FAT میں شرکت کرنی چاہیے کہ آلات متوقع معیارات پر پورا اتر رہے ہیں۔ فراہم کنندہ کی FAT ٹیم ٹیسٹ کرتی ہے، ڈیٹا جمع کرتی ہے اور نتائج کی وضاحت کرتی ہے جبکہ مشتری کی ٹیم نظارہ کرتی ہے، سوالات پوچھتی ہے، منصوبے کی خصوصیات کے مطابق نتائج کی تصدیق کرتی ہے اور کوئی بھی تشویش کی بات کو شناخت کرتی ہے جسے آلات کی شپمنٹ سے پہلے حل کرنا ضروری ہے۔ اس تعاونی نقطہ نظر سے شفاف رابطہ یقینی بنایا جاتا ہے، مشتری کا آلات پر اعتماد بڑھتا ہے اور بعد کے شروعاتی مراحل میں آلات کی صلاحیتوں اور محدودیتوں کے بارے میں غلط فہمیوں کو روکا جاتا ہے۔
اگر FAT خصوصیات پر پورا نہ اترے تو کیا ہوگا؟
اگر آزمائش سے یہ ظاہر ہو کہ صنعتی بخاراتی آلہ معاہدے کی تفصیلات پر پورا نہیں اتر رہا، تو صنعتی بخاراتی آلہ کا فراہم کنندہ بنیادی وجہ کا تعین کرنا اور اصلاحی اقدامات کرنا لازمی ہوں گے، جس میں اجزاء کی تنصیب، مرمت یا شدید صورتِ حال میں آلے کی تبدیلی شامل ہو سکتی ہے۔ ناکامیوں کا ریکارڈ رکھا جانا چاہیے، اصلاحی اقدامات کی وضاحت اور مکمل کی جانا چاہیے، اور مسائل کے حل کی تصدیق کے لیے دوبارہ آزمائش کی جانا چاہیے۔ مشتری کو ان اوزاروں کو مسترد کرنے کا حق حاصل ہے جنہیں تفصیلات کے مطابق لایا نہ جا سکے، اور منصوبے کی شرائط کے مطابق مالی جرمانے، وقت کے انتظام میں تبدیلی یا دیگر معاہدے کے انتظامات لاگو ہو سکتے ہیں۔ واضح تفصیلات کی وضاحت اور حقیقت پسندانہ FAT معیارات کا تعین، جو تیاری کے آغاز سے پہلے طے کیے جائیں، تنازعات کو روکتے ہیں اور یہ یقینی بناتے ہیں کہ دونوں فریق اس بات سے آگاہ ہوں کہ قابلِ قبول کارکردگی کیا ہے۔

 EN