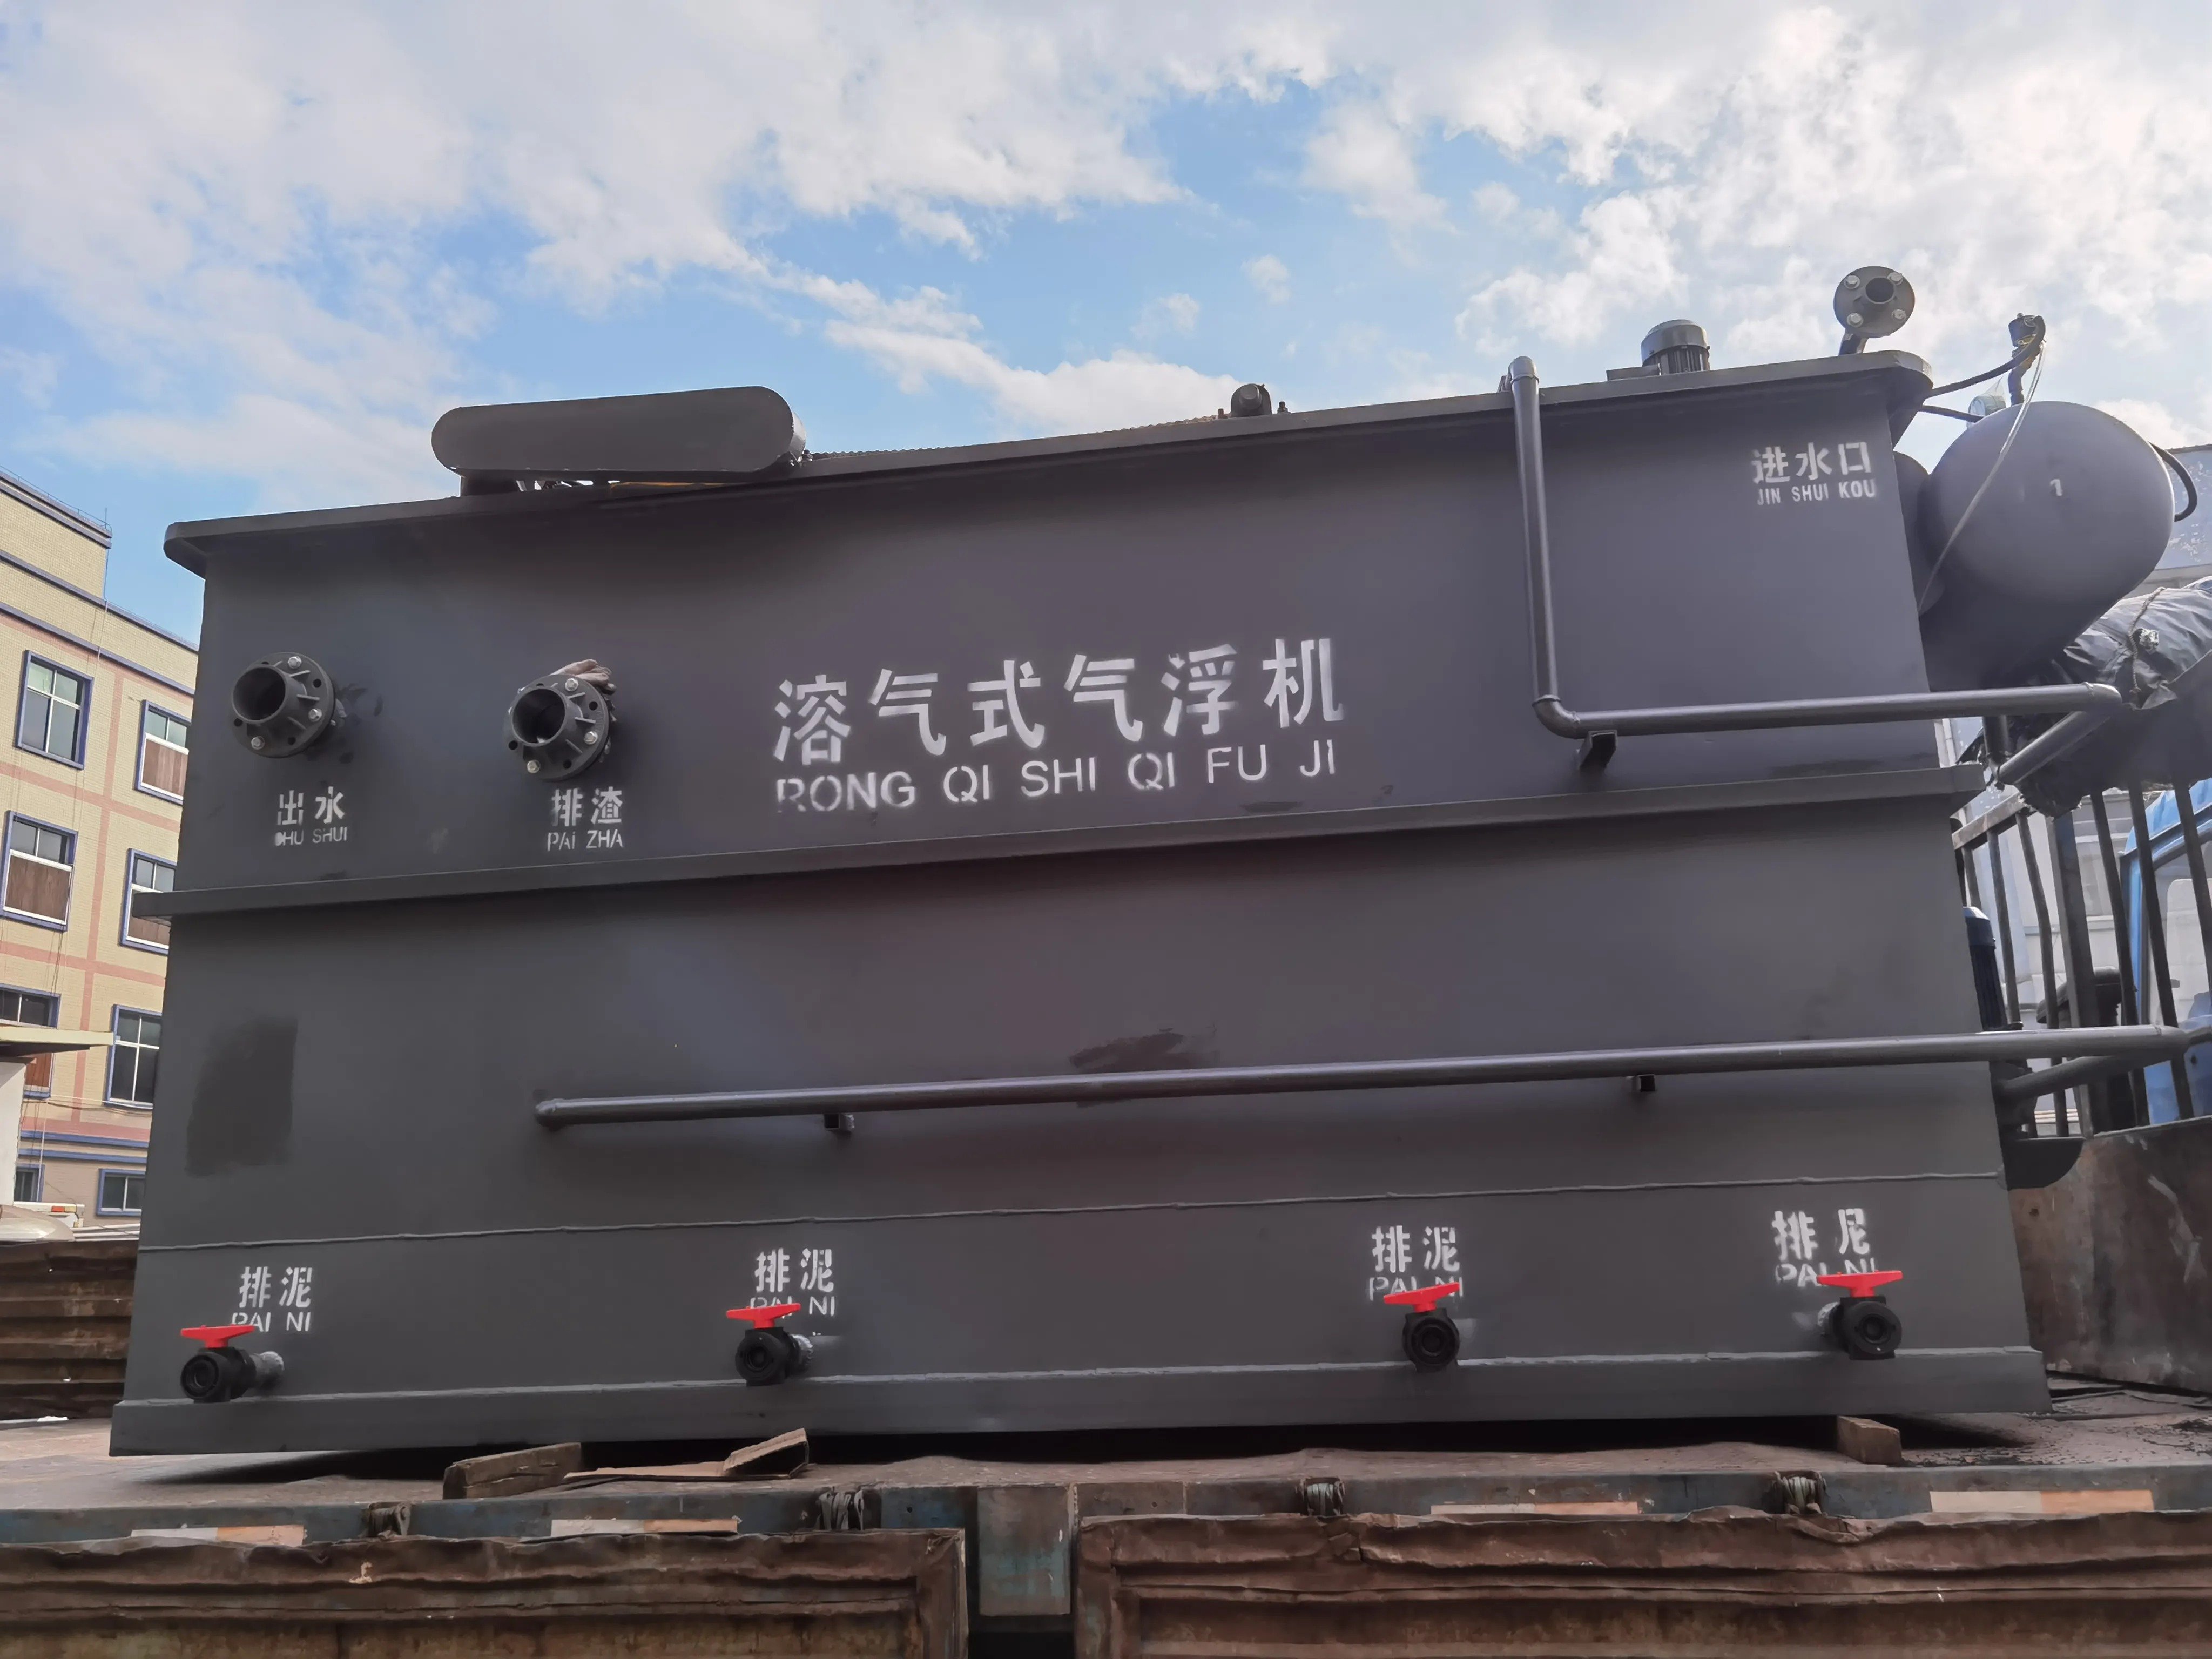
تمثل معدات الطفو بالهواء المذاب إحدى أكثر التقنيات فعاليةً لفصل المواد الصلبة العالقة والزيوت عن مياه الصرف الصناعي. ويعتمد أداء هذه المعدات اعتماداً حاسماً على معامليْن مترابطيْن في التصميم والتشغيل: حجم الفقاعات ومعدل تدفق إعادة التدوير. ويُمكّن فهم طريقة تفاعل هذين العاملين المشغلين من تحسين كفاءة الفصل، وتقليل تكاليف المعالجة، والوفاء بمعايير التصريف المتزايدة التشدد. وتستعرض هذه المقالة المبادئ الميكانيكية الكامنة وراء هذين المعاملين وأثرهما المباشر على نتائج المعالجة.
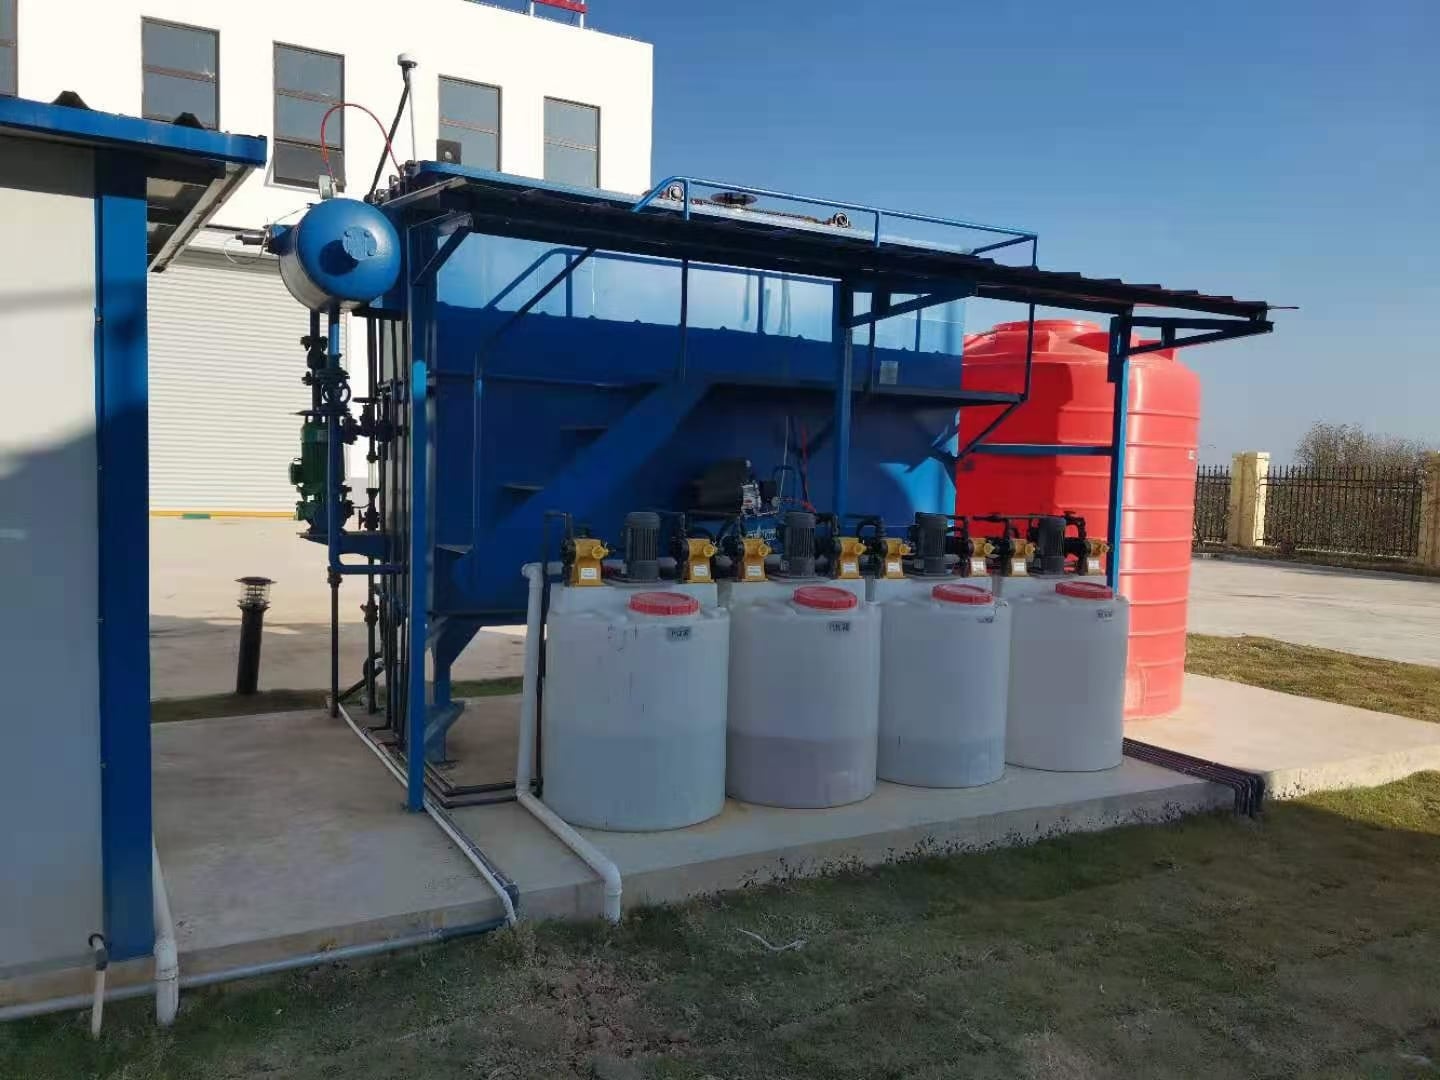
يَرتكز المبدأ الأساسي لعملية الطفو بالهواء المذاب على فقاعات الهواء التي تلتصق بقطرات الزيت وجزيئات الشحوم والمواد الصلبة العالقة، مما يسمح لها بالصعود إلى السطح حيث يمكن إزالتها. وتحدد كلٌّ من حجم وكثافة هذه الفقاعات، جنبًا إلى جنب مع حجم السائل الذي يُعاد تدويره عبر نظام التضخيم، مدى كفاءة احتجاز الجسيمات وفصلها عن الطور السائل. ويواجه المشغلون الصناعيون يوميًّا قراراتٍ تتعلَّق بإعدادات الضغط ونسب إعادة التدوير وتصميم خزان الفصل — وكلُّ هذه العوامل تتوقف على فهم ديناميكيات الفقاعات الدقيقة وتدفُّق إعادة التدوير.
دور الفقاعات الدقيقة في أداء الفصل
كيف يؤثر حجم الفقاعات في احتجاز الجسيمات
الفقاعات الدقيقة هي القوة الدافعة وراء إزالة الزيت بكفاءة وطفو المواد الصلبة في معدات الطفو الهوائي المذاب كلما قلّ قطر الفقاعة، زادت المساحة الإجمالية للسطح المتاحة لالتصاق الجسيمات. فالفقاعة التي يبلغ قطرها ٥٠ ميكرومترًا توفر مواقع التصاق أكثر بكثير من الفقاعة التي يبلغ قطرها ٢٠٠ ميكرومتر، حتى لو بقي حجم الهواء الكلي ثابتًا. وتتيح هذه الميزة المتعلقة بالمساحة السطحية للفقاعات الدقيقة أن تتلامس مع الملوثات العالقة وتسحب نسبةً أعلى بكثير منها أثناء صعودها عبر غرفة المعالجة.
تتناسب قوة الطفو المؤثرة على فقاعة واحدة طرديًّا مع حجمها، الذي يتغير وفقًا للمكعب قطر الفقاعة. ولذلك، ترتفع الفقاعات المجهرية الأصغر ببطءٍ أكبر من الفقاعات الأكبر، ما يمنحها وقت تلامس ممتدًا مع الجسيمات العالقة في عمود السائل. ويؤدي هذا المعدل الأبطأ للصعود إلى زيادة كبيرة في احتمال التصادم بين الفقاعات والملوثات المستهدفة، لا سيما قطرات الزيت الدقيقة والمواد الصلبة الشبيهة بالطين التي قد تستقر ببطءٍ أو تبقى عالقةً في السائل. كما أن سرعة الصعود الهادئة تقلل بشكلٍ كبير من الاضطرابات التي قد تُفكك هياكل التكتل الهشة الناتجة عن المواد المجلِّطة أو المُلَوِّثة.
الفقاعات المجهرية وآلية الالتصاق
يحدث التصاق الجسيمات بالفقاعات الدقيقة من خلال مزيج من التفاعلات الكارهة للماء والاحتباس الميكانيكي. وعملية إزالة الزيوت مُفَضَّلةٌ بطبيعتها لأن معظم جسيمات الزيوت والشحوم كارهة للماء، أي أنها تميل بشكل طبيعي إلى الواجهة بين الهواء والماء في الفقاعة بدلًا من البقاء معلَّقةً في الماء. أما احتجاز المواد الصلبة فيعتمد جزئيًّا على خصائص سطح الجسيمات وجزئيًّا على تكرار التصادم. وبإحداث ملايين الفقاعات الدقيقة لكل متر مكعب من السائل المعالَج، ترفع معدات الطفو بالهواء المذاب بشكل كبير احتمال أن تلتقي كل جسيمة مستهدفة بفقاعة مناسبة خلال زمن الإقامة في عملية المعالجة.
يؤثر تصميم المعدات بشكل مباشر على توليد الفقاعات المجهرية. ويتم تحرير ماء مشبع بالضغط عبر جهاز تقييد — عادةً ما يكون صمامًا أو فتحةً — ما يؤدي إلى انخفاض ضغط فوري. وعندما يخرج الهواء المذاب من المحلول، يتكون منه فقاعات صغيرة جدًّا. وتتحكم ضغط النظام ومعدل التدفق وهندسة الفتحة في عملية التوليد الأولي للفقاعات وديناميكية اندماجها اللاحقة. إذ يسمح ارتفاع ضغط النظام بإذابة كمية أكبر من الهواء في تيار إعادة التدوير، ما يعني توليد عدد أكبر من الفقاعات المجهرية عند وصول ذلك الماء المشبع بالضغط إلى خزان المعالجة عند الضغط الجوي.
تحسين تدفق إعادة التدوير لتحقيق أقصى فصل ممكن
فهم معدل تدفق إعادة التدوير وحدوده
يُمثِّل تدفُّق إعادة التدوير الجزء من المياه العادمة المعالَجة الذي يُضخُّ تحت ضغطٍ، ويُشبَّع بالهواء، ثم يُعاد إلى خزان الطفو كمصدرٍ لفقاعات الهواء المتناهية في الصغر. وتتراوح معدلات تدفُّق إعادة التدوير النموذجية في معدات الطفو الهوائي المذاب الصناعية بين ٥٪ و١٥٪ من إجمالي تدفُّق المياه العادمة الداخلة، رغم أن بعض التطبيقات تصل إلى ٢٥٪. ويُنظِّم تدفُّق إعادة التدوير الحجم المطلق لفقاعات الهواء التي تُحقَن في غرفة المعالجة. وبزيادة تدفُّق إعادة التدوير، تزداد مباشرةً أعداد الفقاعات المتناهية في الصغر المتاحة للاتصال بالمواد الصلبة والملوِّثات النفطية المستهدفة وحملها بعيدًا.
مع ذلك، ينطوي تحسين تدفق إعادة التدوير على مفاضلات. فزيادة معدلات إعادة التدوير تحسّن كفاءة إزالة الزيت، لكنها تستهلك طاقةً أكبر للضغط والضخ. والعلاقة بين تدفق إعادة التدوير وأداء الفصل ليست خطيةً؛ إذ لا يؤدي ضَعْف تدفق إعادة التدوير بالضرورة إلى ضَعْف معدل الفصل. وتظهر قيودٌ فيزيائية عندما تبلغ سعة تحميل الفقاعات أقصى حدٍ لها؛ فبمجرد أن تُغطَّى الجسيمات بالكامل بالفقاعات المجهرية، فإن إضافة فقاعات إضافية تُحقِّق عوائدَ متناقصةً. ويجب على المشغلين الصناعيين الموازنة بين أهداف الفصل من جهة، واستهلاك الطاقة الكهربائية ومتطلبات جرعات المواد الكيميائية من جهة أخرى.
نسبة الفقاعات إلى المواد الصلبة وقدرتها على التحميل
مبدأ نسبة الفقاعات إلى المواد الصلبة يوضح سبب أهمية تدفق إعادة التدوير بما يتجاوز مجرد إضافة الحجم. وعندما يزداد إزالة الزيت أو معالجة المواد الصلبة فجأةً، قد يصبح تدفق إعادة التدوير الحالي غير كافٍ لتوليد عددٍ كافٍ من الفقاعات الدقيقة اللازمة لإطفاء جميع الجسيمات بالكامل. وتتراوح النسبة المثلى المُستهدفة بين الفقاعات والمواد الصلبة عادةً بين ٢٠:١ و٥٠:١ حسب الكتلة، وذلك تبعًا لحجم الجسيمات وكثافتها. ويضمن تحقيق هذه النسبة أن تلتصق فقاعةٌ تقريبًا بكل جسيم معلَّق أو قطرة زيت قبل أن تستقر مجددًا في قاع الخزان.
يقوم مشغلو معدات الطفو بالهواء المذاب برصد حمل المواد الصلبة من خلال تتبع تركيز التدفق الداخل وضبط تدفق إعادة التدوير وفقًا لذلك. وعند ارتفاع تركيز المواد الصلبة الداخلة بسبب تغيّرات في الإنتاج أو اضطراب في العملية، يزيد المشغلون نسبة تدفق إعادة التدوير للحفاظ على إمداد كافٍ من الفقاعات. وعلى العكس، عند انخفاض حمل المواد الصلبة، يقلل المشغلون تدفق إعادة التدوير لتوفير الطاقة. وتتيح أنظمة قياس عكارة المُرَصِّفات في الوقت الفعلي هذا التعديل الديناميكي، مما يضمن أداءً معالجيًّا ثابتًا رغم تغير ظروف التدفق الداخل.
دمج معلَّمتَي حجم الفقاعة وتدفق إعادة التدوير
ضغط النظام وتأثيره على كلتا المعلَّمتين
يُوحِّد ضغط النظام حجم الفقاعات والتحكم في تدفق إعادة التدوير في تصميم معدات الطفو بالهواء المذاب الحديثة. ويؤثِّر الضغط مباشرةً في كمية الأكسجين والنيتروجين المذابَين اللتين يمكن أن يحتفظ بهما ماء إعادة التدوير. فعند ضغط ٤ بار (٦٠ رطل/بوصة²)، يمكن للماء أن يذيب ما يقارب ٧ ملليغرام من الهواء لكل لتر. وعند ضغط ٧ بار (١٠٠ رطل/بوصة²)، تزداد هذه السعة لتصل إلى نحو ١٢ ملليغرامًا لكل لتر. وبزيادة الضغط، يزداد كمية الغاز المذاب المتاحة، ما يؤدي عند خفض الضغط في خزان الطفو إلى إنتاج فقاعات دقيقة أكثر عدًّا وأصغر حجمًا.
كذلك تؤثر إعدادات الضغط على معدل اندماج الفقاعات — أي ميل الفقاعات الدقيقة إلى الالتحام مكونةً فقاعات أكبر وأقل كفاءة. ويحافظ الضغط المرتفع على سلامة الفقاعات الدقيقة بشكل أفضل من خلال تقليل زمن الاندماج داخل وعاء التضاغط. ويصمّم مصنعو المعدات أعمدة التشبع والوعاء الاحتفاظي بحيث يحقّقون توازنًا بين زمن إذابة الهواء وثبات الفقاعات، مما يضمن أن خفض الضغط يولّد توزيعًا مثاليًّا لأحجام الفقاعات بدلًا من فقاعات خشنة تندمج سريعًا، الأمر الذي يُفقِد الغرض الأساسي من عملية الطفو بالهواء المذاب.
ضبط عمليات التشغيل الصناعية تطبيقيًّا
يُطبِّق مشغِّلو معدات الطفو بالهواء المذاب عادةً منهجيةً منظمةً لتحسين الأداء. أولاً، يُحدِّدون أداءَ التشغيل القياسي عند الإعدادات الحالية عن طريق قياس وضوح المخرج، ومحتوى الزيت، وتركيز المواد الصلبة على امتداد وردية إنتاج كاملة. ثانياً، يزيدون نسبة تدفق التدوير بنسبة ٢ إلى ٥٪ تدريجياً مع رصد معدل تحسُّن الوضوح. وعندما يستقر تحسُّن الوضوح—أي عند بلوغ سعة تحميل الفقاعات—يُثبِّتون تدفق التدوير عند قيمة ثابتة ويزيدون ضغط النظام بمقدار ١ إلى ٢ بار، شرط أن تسمح طاقة الضاغط بذلك. ويؤدي هذا الارتفاع في الضغط إلى توليد فقاعات دقيقة أصغر عدداً وأكثر عدداً، ما يحسِّن عادةً عملية الفصل دون زيادة متناسبة في تكاليف الطاقة.
تستمر عملية الضبط الدقيق بمراقبة عمق طبقة الطين وسماكة طبقة الرغوة. وتشير الترسبات المفرطة من الطين إلى إما عدم كفاية إزالة الزيوت أو ضعف احتجاز المواد الصلبة، ما يستدعي زيادة تدفق إعادة التدوير مرة أخرى. أما رقاقات الرغوة شديدة الرقّة مقترنةً باستهلاك عالٍ للطاقة فهي تشير إلى التشبع الزائد، وبالتالي تتطلب خفض الضغط. وتضمن هذه الطريقة التكرارية تشغيل معدات التعويم بالهواء المذاب ضمن نافذة الأداء المثلى لها، مع التكيّف في الوقت نفسه مع التغيرات الموسمية في تركيب المياه الداخلة ودرجة حرارتها، والتي تؤثر بدورها على قابلية ذوبان الهواء وخصائص تعويم الجسيمات.
الأسئلة الشائعة
ما هو حجم الفقاعات المجهرية النموذجي في معدات التعويم بالهواء المذاب؟
تتراوح فقاعات المايكرو عادةً في معدات الطفو الهوائي المذاب الحديثة بين ١٠ و١٠٠ ميكرومتر في القطر، مع تركز معظم الفقاعات بين ٢٠ و٦٠ ميكرومتر. ويوفّر هذا النطاق الحجمي توازنًا مثاليًّا بين مساحة السطح اللازمة لالتصاق الجسيمات والخصائص الطافية التي تسمح بوقت تلامس ممتد مع الملوثات العالقة. ويُتحكَّم في حجم الفقاعات أساسًا من خلال ضغط النظام، وتصميم فتحة التقييد، وديناميكية خفض الضغط داخل خزان الطفو.
هل يمكن زيادة تدفق إعادة التدوير بشكل غير محدود لتحسين الفصل؟
كلا، فتدفق إعادة التدوير يصل إلى حدود عملية واقتصادية. وعلى الرغم من أن زيادة تدفق إعادة التدوير في البداية تحسّن إزالة المواد الصلبة والزيوت، فإن هذه الفائدة تتوقف عند بلوغ نسبة الفقاعات إلى المواد الصلبة حالة التشبع. وبما يتجاوز النقطة المثلى، يؤدي تدفق إعادة التدوير الإضافي إلى هدر الطاقة دون تحقيق تحسُّنٍ ملحوظٍ في المعالجة. وتعمل معظم معدات التعويم بالهواء المذاب بكفاءة عند معدلات تدفق إعادة التدوير التي تتراوح بين ٨ و١٢ في المئة من تدفق المياه الداخلة، بينما تُحتفظ المعدلات الأعلى لحالات الأحمال العالية جداً للمواد الصلبة أو المياه الداخلة ذات المحتوى الزيتي غير المعتاد.
كيف تؤثر التغيرات في درجة الحرارة على أداء معدات التعويم بالهواء المذاب؟
تؤثّر درجة الحرارة تأثيرًا كبيرًا على قابلية ذوبان الهواء وديناميكيات الطفو. فالماء الدافئ يذيب كميةً أقل من الهواء مقارنةً بالماء البارد، ما يقلّل إنتاج الفقاعات الدقيقة عند نفس ضغط التشغيل. علاوةً على ذلك، تكون الفروق في الكثافة بين الجسيمات الدافئة أقل من تلك الموجودة بين الجسيمات الباردة، مما يؤثر في قوة الطفو. ولتعويض التغيرات الموسمية في درجة الحرارة، يرفع المشغلون ضغط النظام خلال الأشهر الدافئة، ويتابعون باستمرار درجة حرارة المياه الداخلة لضمان أداءٍ ثابتٍ لمعدات الطفو بالهواء المذاب على مدار السنة.

 EN