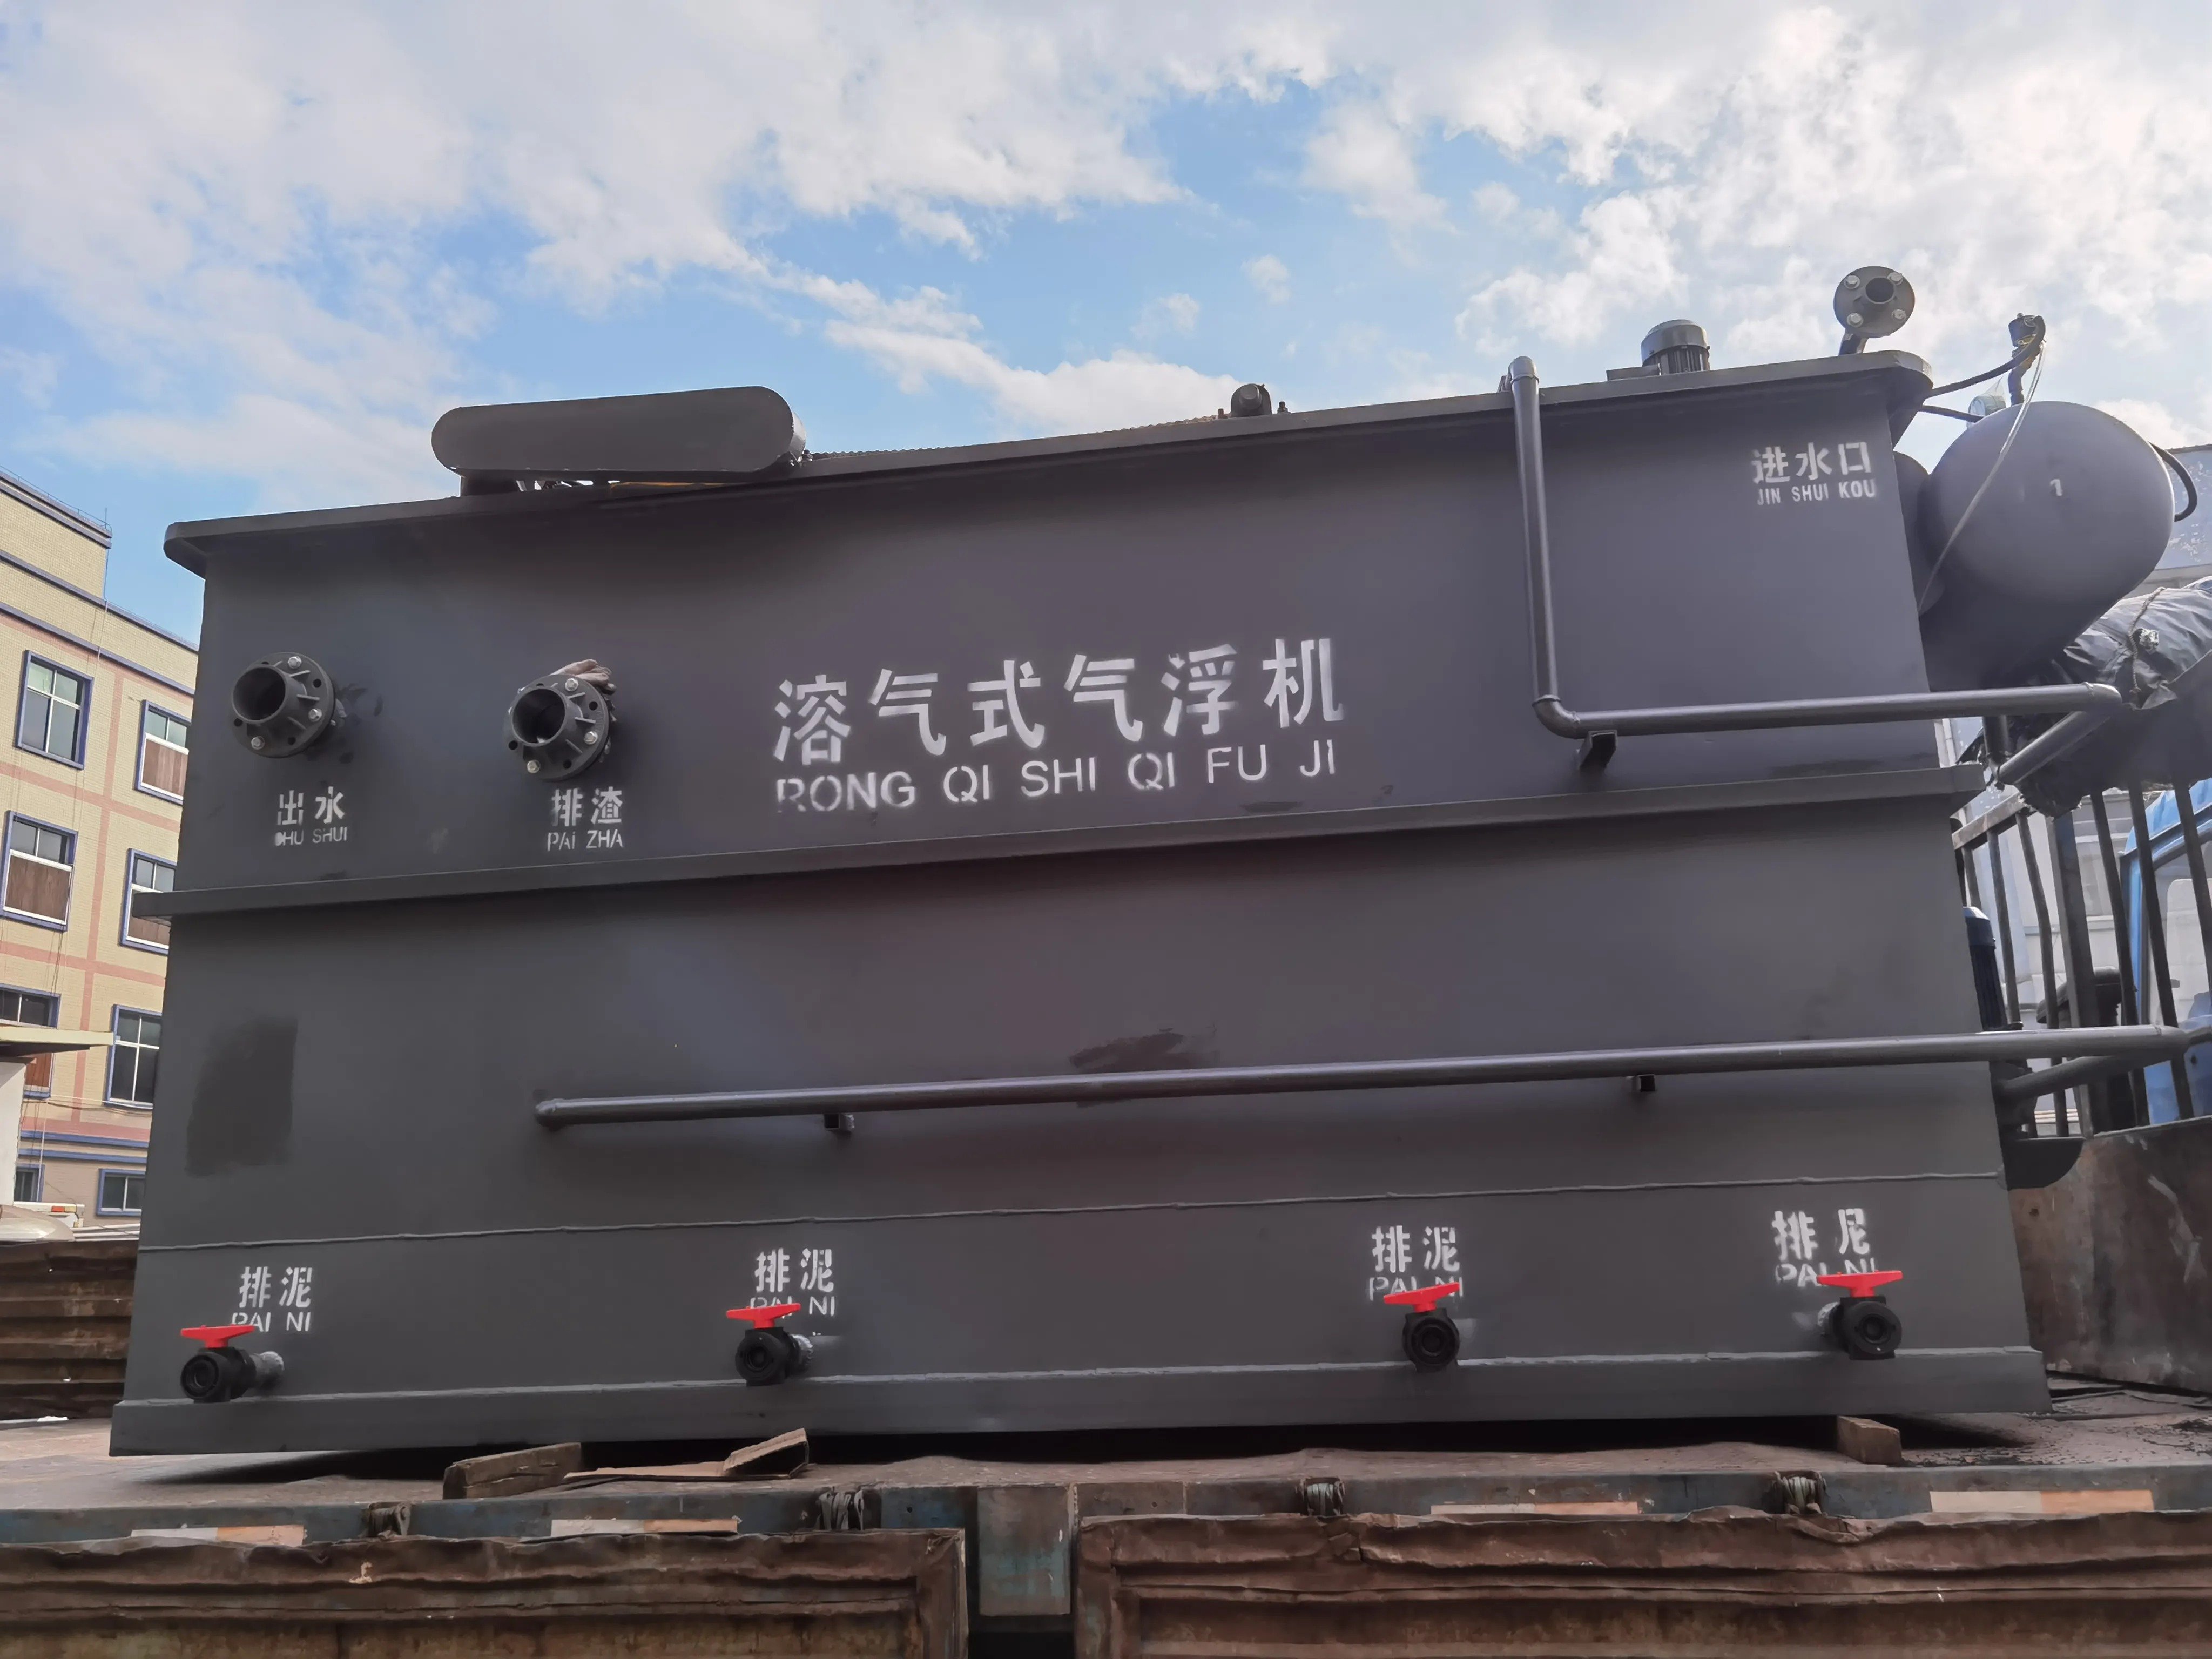
Eritilgan havo suzdirish uskunasi — sanoat suvlaridan qatlamli qattiq qismlarni va moylarni ajratishning eng samarali texnologiyalaridan biridir. Ushbu uskunaning ishlash samaradorligi ikkita o'zaro bog'liq loyihalash va ekspluatatsiya parametrlariga — pufak hajmiga va qayta aylanuvchi oqim tezligiga — qat'iy bog'liq. Bu omillarning o'zaro ta'sirini tushunish operatorlarga ajratish samaradorligini optimallashtirish, qayta ishlash xarajatlarini kamaytirish va yanada qat'iy chiqarish standartlarini bajarish imkonini beradi. Ushbu maqola ushbu parametrlarning mexanik prinsiplarini va ularning to'g'ridan-to'g'ri ta'sirini muammo hal etish natijalariga tahlil qiladi.
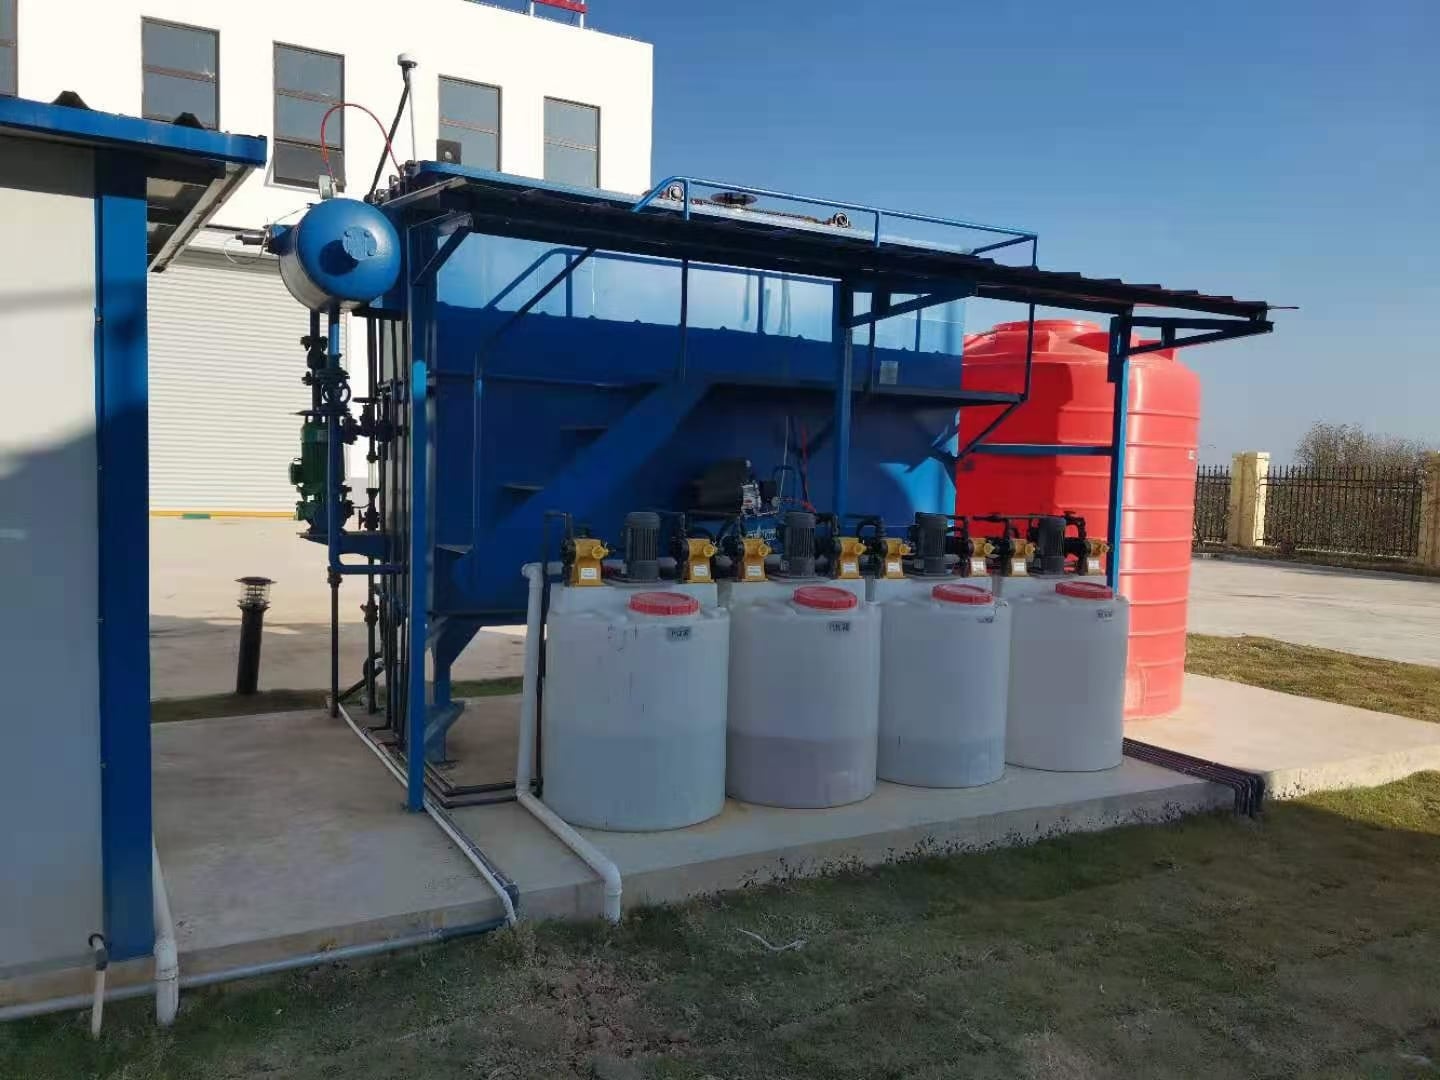
Suvga eritilgan havo suyultirish usulining asosiy prinsipi — yogʻ tomchilari, yogʻ qismlari va osma jismlarga birikadigan havo pufakchalarga tayangan. Bu pufakchalar ularni sirtga ko'tarib, ulardan qutulish imkonini beradi. Ushbu pufakchalarning o'lchami va zichligi hamda bosim ostida ishlov beriladigan suv hajmi to'g'ridan-to'g'ri zarralarni suyuqlik fazosidan qanday samarali ushlab olish va ajratishni belgilaydi. Sanoat operatorlari har kuni bosim sozlamalari, aylanma suv foizlari va ajratgich idishining konstruksiyasi haqida qaror qabul qilishadi — barcha bu qarorlar mikropufakchalar va aylanma oqim dinamikasini tushunishga bog'liq.
Ajratish samaradorligidagi mikropufakchalar ahamiyati
Pufakcha o'lchami zarralarni ushlashga qanday ta'sir qiladi
Mikropufakchalar — yog'ni samarali olib tashlash va jismlarni suyultirishning asosiy kuch manbai dissolved air flotation texnikasi pufchalar diametri qanchalik kichik bo'lsa, shunchalik ko'proq umumiy sirt maydoni zarrachalarga yopishish uchun mavjud bo'ladi. Umumiy havo hajmi doimiy qolgan holda, 50 mikrometr diametrli pufcha 200 mikrometr diametrli pufchaga nisbatan ancha ko'proq birikish joylarini ta'minlaydi. Bu sirt maydoni afzalligi mikropufchalarga ishlov berish kamerasi orqali ko'tarilayotganda suyuqlikda osib turgan ifloslantiruvchi moddalarning ancha yuqori foizini aloqaga kirish va ushlash imkonini beradi.
Yagona pufakchaga ta'sir qiladigan suyuqlikning ko'tarish kuchi uning hajmiga proporsional bo'ladi, ya'ni uning diametrining kubiga proporsional. Shu sababli, maydaroq mikropufakchalar kattaroq pufakchalarga nisbatan sekinroq ko'tariladi va shu orqali suyuqlik ustunida osilib turgan zarralarga uzunroq ta'sir qiladi. Bu sekinroq ko'tarilish tezligi pufakchalar bilan maqsadli ifloslantiruvchilar — ayniqsa, nozik moy tomchilari va g'ishtga o'xshash qattiq jismlar — o'rtasidagi to'qnashuv ehtimolini keskin oshiradi; chunki bu ifloslantiruvchilar boshqa holda sekin cho'kib ketadi yoki osilib turaveradi. Shuningdek, me'yorida sekin ko'tarilish tezligi koagulyantlar yoki flokulyantlar tomonidan hosil qilingan nozik flok strukturalarini buzib yuboradigan turbulentsiyani minimal darajada kamaytiradi.
Mikropufakchalar va yopishish mexanizmi
Zarralar mikropufoqlarga gidrofob o'zaro ta'sir va mexanik qamal usulida birikadi. Yog'ni olib tashlash asosan qulay, chunki ko'pchilik yog' va yog'li zarralar gidrofobdir — ular suvda osilib turishdan ko'ra, pufakning havo-suvi chegarasini tabiiy ravishda afzal ko'radi. Qattiq jismlarning ushlanishi qisman zarralarning sirt xususiyatlariga, qisman esa to'qnashuv chastotasiga bog'liq. Erigan havo flotatsiya uskunalari har bir kub metr davolanayotgan suyuqlikda millionlab mikropufoq hosil qilish orqali har bir maqsadli zarraning davolanish vaqtida mos pufak bilan uchrashish ehtimolini keskin oshiradi.
Jihoz dizayni mikropufoqlarning hosil bo'lishiga bevosita ta'sir qiladi. Bosim ostida to'yinib ketgan suv cheklangan qurilma — odatda ventil yoki teshik — orqali chiqariladi, bu esa darhol bosimning pasayishiga sabab bo'ladi. Erigan havo eritmadan chiqqanda mayda pufaklar hosil qiladi. Pufaklar hosil bo'lish jarayoni va keyingi pufaklarning birlashish dinamikasi tizim bosimi, oqim tezligi va teshik geometriyasi bilan boshqariladi. Yuqori tizim bosimi qayta ishlanadigan oqimda ko'proq havoni eritishga imkon beradi, ya'ni shu bosim ostidagi suv atmosfera bosimida aralashish tankiga kirsagina ko'proq mikropufaklar hosil bo'ladi.
Maksimal ajratish uchun qayta ishlanadigan oqimni optimallashtirish
Qayta ishlanadigan oqim tezligini tushunish va uning chegaralari
Qayta ishlatish oqimi — qayta ishlangan chiqindilarni bosim ostida tutib, havoda toyingan va mayda pufakchalar manbai sifatida suyuqlikni suzish idishiga qaytaradigan qismidir. Sanoatda eritilgan havo suzish usulida qayta ishlatish oqimi odatda umumiy kiruvchi chiqindilarning 5 foizidan 15 foizigacha bo'ladi, garchi ba'zi ilovalarda bu ko'rsatkich 25 foizgacha yetishi mumkin. Qayta ishlatish oqimi qayta ishlash kamerasiga kiritiladigan havo pufakchalari hajmini boshqaradi. Qayta ishlatish oqimini oshirish mayda pufakchalarning sonini to'g'ridan-to'g'ri oshiradi va bu pufakchalar maqsadli qattiq qismlar hamda moyli ifloslanishlarga ta'sir etib, ularni olib ketadi.
Biroq, qayta aylanish oqimini optimallashtirishda muvozanatga erishish talab qilinadi. Yuqori qayta aylanish tezligi moyni olib tashlash samaradorligini yaxshilaydi, lekin bosim ostida saqlash va nasos orqali tortish uchun ko'proq energiya sarflaydi. Qayta aylanish oqimi va ajratish samaradorligi o'rtasidagi munosabat chiziqli emas — qayta aylanish oqimini ikki baravar oshirish ajratish tezligini majburiy ravishda ikki baravar oshirmaydi. Mikropufoqlar bilan zarrachalarning to'liq qoplanishi paytida pufoqqa sig'adigan sig'imi chegarasiga yetiladi; zarrachalar mikropufoqlar bilan to'liq qoplangandan keyin qo'shimcha pufoqlar samaradorlikni kamaytiruvchi ta'sir ko'rsatadi. Sanoat operatorlari ajratish maqsadlarini elektr energiyasi iste'moli va kimyoviy moddalarni dozalash talablari bilan muvozanatga keltirishlari kerak.
Pufoqdan Zarrachalarga Nisbati va Sig'imi
Pufdan-qattiq qismlar nisbati tushunchasi qayta aylanish oqimi faqat oddiy hajmni qo'shishdan ortiq ahamiyatga ega ekanligini tushuntiradi. Agar moy olib tashlanishi yoki qattiq qismlarni qayta ishlash tezda oshsa, mavjud qayta aylanish oqimi to'liq zarralarning suzib chiqishini ta'minlash uchun yetarli mikropuflarni hosil qilolmay qoladi. Odatda pufdan-qattiq qismlar nisbati zarralarning o'lchami va zichligiga qarab massasi bo'yicha 20:1 dan 50:1 gacha bo'ladi. Bu nisbatni amalga oshirish suyuqlikda osilib turgan deyarli har bir zarracha yoki moy tomchisi tankning tubiga cho'kib ketishidan oldin pufga birikishini ta'minlaydi.
Havoni eritilgan suvni suyuqlikdan ajratish uskunalarini boshqaruvchilari qattiq qismlarning yuklanishini nazorat qilish uchun kiruvchi suvning konsentratsiyasini kuzatib boradi va qayta aylanish oqimini shunga mos ravishda sozlaydi. Ishlab chiqarishdagi o'zgarishlar yoki jarayondagi nosozliklar tufayli kiruvchi qattiq qismlarning konsentratsiyasi oshganda, boshqaruvchilar talab qilinadigan pufaklar ta'minotini saqlash uchun qayta aylanish oqimining foizini oshiradi. Aksincha, qattiq qismlarning yuklanishi pasayganda, boshqaruvchilar energiya tejash maqsadida qayta aylanish oqimini kamaytiradi. Haqiqiy vaqt rejimida ishlaydigan tozalash tanklaridagi bulutlikni o'lchash tizimlari bu dinamik sozlamaga imkon beradi va kiruvchi suvning har xil sharoitlarida barqaror ishlashni ta'minlaydi.
Pufak hajmi va qayta aylanish oqimi parametrlarining integratsiyasi
Tizim bosimi va uning ikkala parametrga ta'siri
Tizim bosimi zamonaviy eritilgan havo suzgichlarida pufakchalar hajmini va aylanish oqimini boshqarishni birlashtiradi. Bosim to'g'ridan-to'g'ri aylanish suviga eritilgan kislorod va azot miqdorini ta'sirlaydi. 4 bar (60 psi) da suv litriga taxminan 7 milligramm havo eritadi. 7 bar (100 psi) da bu qobiliyat litrda deyarli 12 milligrammga ko'tariladi. Yuqori bosim — dekompresiya paytida suzish tankida ko'proq va maydaroq mikropufakchalar hosil bo'lishi uchun ko'proq eritilgan gaz mavjudligini anglatadi.
Bosim sozlamasi shuningdek, mikro pufakchalar katta va kamroq samarali pufakchalarga birlashish tezligiga — ya'ni pufakchalar birlashish tendentsiyasiga — ta'sir qiladi. Yuqori bosim pufakchalarning butunligini yaxshiroq saqlaydi, chunki u bosimli idishda birlashish vaqtini cheklab turadi. Jihoz ishlab chiqaruvchilari havo erish vaqti bilan pufakchalar barqarorligini muvozanatlash uchun nasoslangan ustunlar va saqlash idishlarini loyihalashadi; bu esa bosimni tushirish natijasida optimal pufakcha o'lchamlari tarqalishini hosil qiladi, ya'ni eritilgan havo suyuqlik flotatsiyasi jarayonining maqsadini bekor qiladigan, gavjum va tezda birlashadigan pufakchalarni hosil qilmaslikka imkon beradi.
Sanoat operatsiyalari uchun amaliy sozlash
Suvni havo bilan to'ldirish usulida ishlov beruvchi jihozlarning operatorlari odatda optimallashtirishni tuzilgan protsedura orqali amalga oshiradi. Avvalo, ular chiqishdagi suvning shaffofligi, moy miqdori va qattiq qismlarning kontsentratsiyasini bir ish smotasi davomida o'lchab, joriy sozlamalardagi dastlabki ishlash ko'rsatkichlarini belgilaydi. Keyin, ular qayta aylanish oqimi foizini 2 dan 5 foizgacha oshirib, shaffoflik yaxshilanish tezligini kuzatib boradi. Shaffoflik yaxshilanishi to'xtaganda — bu pufakchalarning yuk ko'tarish quvvati yetib kelganligini bildiradi — ular qayta aylanish oqimini doimiy saqlab turadi va kompressor quvvati ruxsat beradigan darajada tizim bosimini 1 dan 2 bar gacha oshiradi. Bu bosimni oshirish kichikroq va soni ko'proq mikropufakchalarni hosil qiladi, bu esa ajratish samarasini yaxshilaydi va energiya xarajatlari proporsional ravishda oshmaydi.
Juda nozik sozlash ishlari yog' qatlamining chuqurligi va suyuqlik yuzida hosil bo'ladigan qopqoq qatlamining qalinligini kuzatish orqali davom etadi. Yog' qatlamining ortiqcha to'planishi yog'ni yetarli olib tashlamaganligi yoki qattiq qismlarni yetarli ushlamaganligini ko'rsatadi, bu esa yana bir bor aylanma oqimni oshirishni talab qiladi. Qopqoq qatlamining juda ingichka bo'lishi va yuqori energiya sarfi bir vaqtda sodir bo'lsa, bu havo bilan to'yinganlik darajasining ortiqchaligi haqida dalolat beradi va bosimni kamaytirish kerak. Bu takroriy usul havo eritilgan suyuqlikda suyultirilgan qatlamni ajratish (DAF) jihozlarini ularning optimal ishlash doirasida saqlaydi va kiruvchi suv tarkibidagi va haroratdagi fasl o'zgarishlariga moslashadi; chunki bu o'zgarishlar havo eruvchanligi hamda zarrachalarning suyultirilgan qatlamda ko'tarilish xususiyatlariga ta'sir qiladi.
Tez-tez so'raladigan savollar
Havo eritilgan suyuqlikda suyultirilgan qatlamni ajratish (DAF) jihozlarida mikro pufakchalar o'lchami odatda qanchalik bo'ladi?
Zamonaviy eritilgan havo suzish uskunalari uchun mikropuflar odatda diametri 10 dan 100 mikrometr gacha bo'ladi, aksariyat puflar esa 20 dan 60 mikrometr gacha bo'lgan diapazonda to'planadi. Bu o'lchamlar doirasi zarralarga yopishish uchun sirt maydoni va osilgan ifloslantiruvchilar bilan uzunroq aloqa vaqti ta'minlaydigan suzuvchanlik xususiyatlari o'rtasida optimal muvozanatni ta'minlaydi. Puflarning o'lchami asosan tizim bosimi, cheklovchi teshik dizayni va suzish tankidagi bosimni pasaytirish dinamikasi orqali boshqariladi.
Aralashma oqimi ajratishni yaxshilash uchun cheksiz oshirilishi mumkinmi?
Yo'q, qayta ishlatish oqimi amaliy va iqtisodiy chegaralarga yetadi. Qayta ishlatish oqimini boshida oshirish qattiq qismlar va moyning olib tashlanishini yaxshilaydi, lekin pufaklar-to-qattiq qismlar nisbati to'yinganlik darajasiga etganda bu foyda barqarorlashadi. Optimal nuqtadan keyin qo'shimcha qayta ishlatish oqimi energiyani sarflaydi, lekin muolajaning sifatini ma'noli darajada yaxshilamaydi. Aksariyat eritilgan havo suzdirish uskunalari kirish oqimining 8–12 foizini tashkil qiluvchi qayta ishlatish oqimlari bilan samarali ishlaydi; yuqori darajalar esa juda yuqori qattiq qismlar yuklamasi yoki g'ayritabiiy darajada moyli kirish oqimlari uchun mo'ljallangan.
Harorat o'zgarishlari eritilgan havo suzdirish uskunalari ishlashini qanday ta'sirlaydi?
Harorat havo eruvchanligi hamda suzish dinamikasiga sezilarli ta'sir ko'rsatadi. Issiq suv sovuq suvga qaraganda kamroq havoni eritadi, bu esa bir xil bosim sozlamasida mikropufoqlarning hosil bo'lishini kamaytiradi. Shuningdek, issiq zarrachalarning zichlik farqi sovuq zarrachalarga nisbatan kamayadi, bu esa suzuvchanlikka ta'sir qiladi. Operatorlar mavsumiy harorat o'zgarishlarini kompensatsiya qilish uchun issiq oyda tizim bosimini yuqoriga sozlaydi va yil davomida eritilgan havo suzish uskunasining barqaror ishlashini ta'minlash uchun kiruvchi suvning haroratini doimiy ravishda nazorat qiladi.

 EN