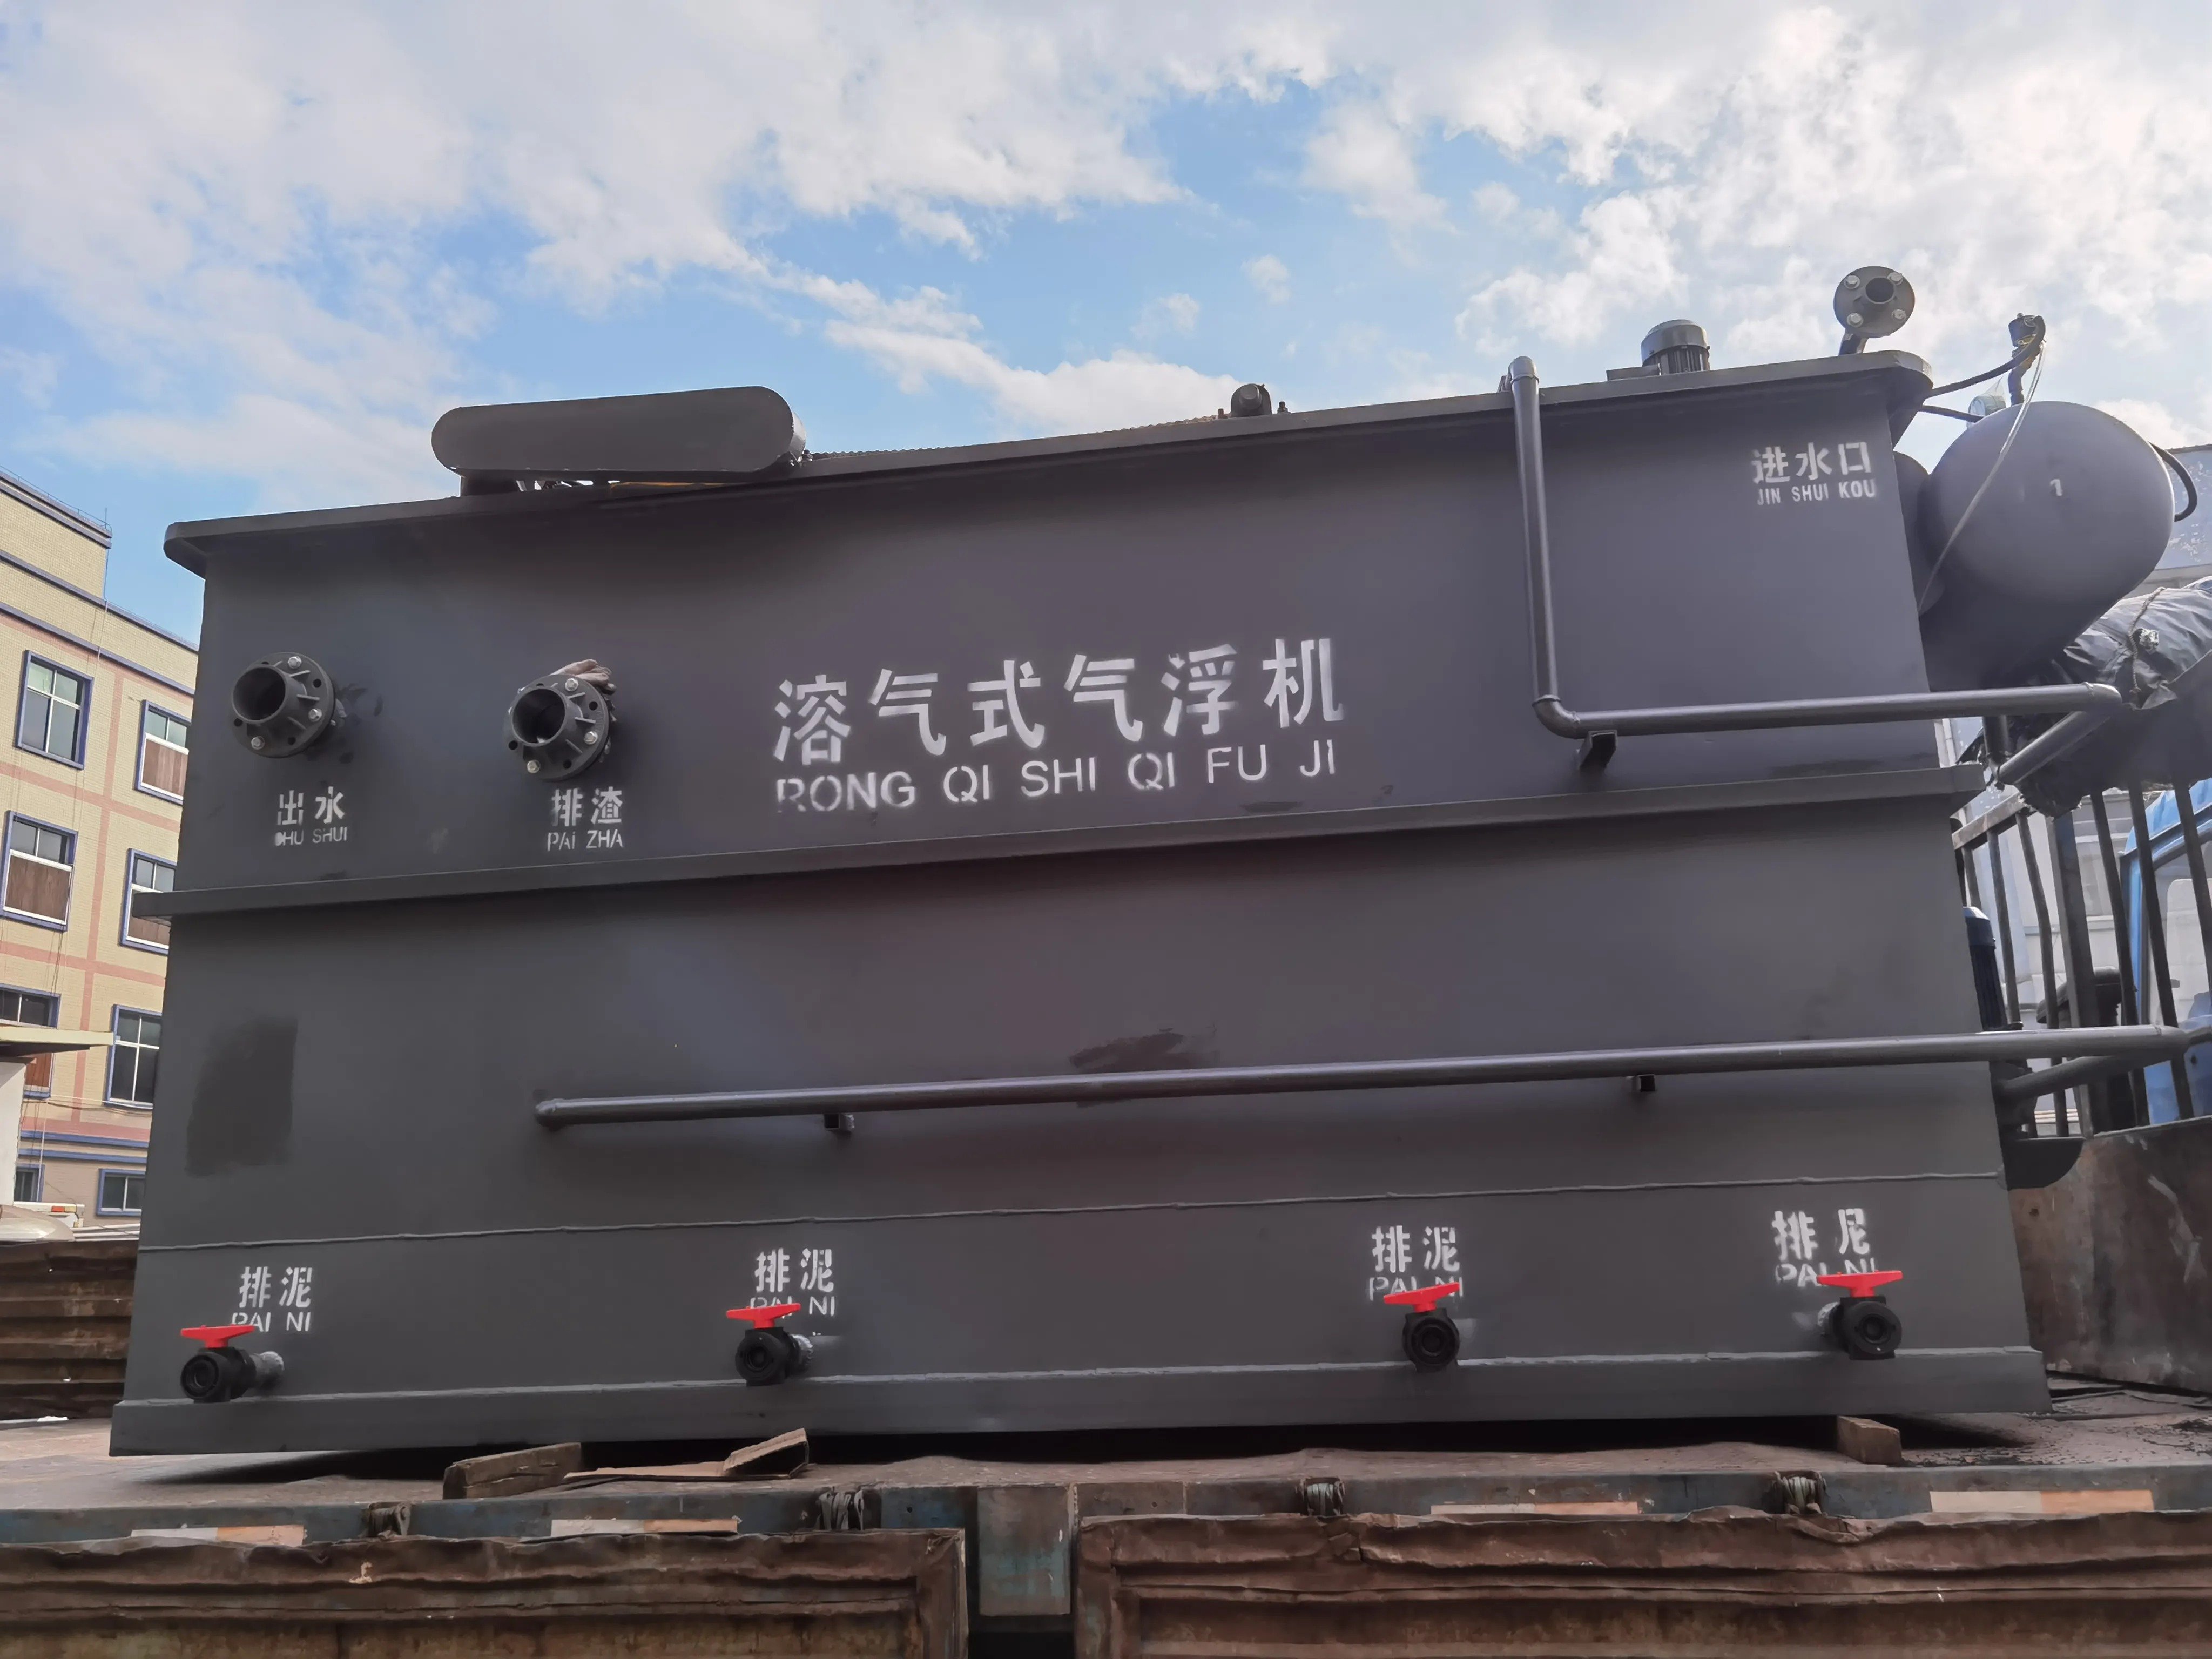
Apparatuur voor drijfverwijdering met opgeluchte lucht vormt één van de meest effectieve technologieën voor het scheiden van zwevende stoffen en oliën uit industrieel afvalwater. De prestaties van deze apparatuur hangen kritisch af van twee onderling verbonden ontwerp- en bedrijfsparameters: belgrootte en terugstromingsdebiet. Het begrijpen van de wisselwerking tussen deze factoren stelt exploitanten in staat om de scheidingsrendementen te optimaliseren, de behandelingskosten te verlagen en aan steeds strengere lozingsnormen te voldoen. Dit artikel verkent de mechanische principes achter deze parameters en hun directe invloed op de behandelingsresultaten.
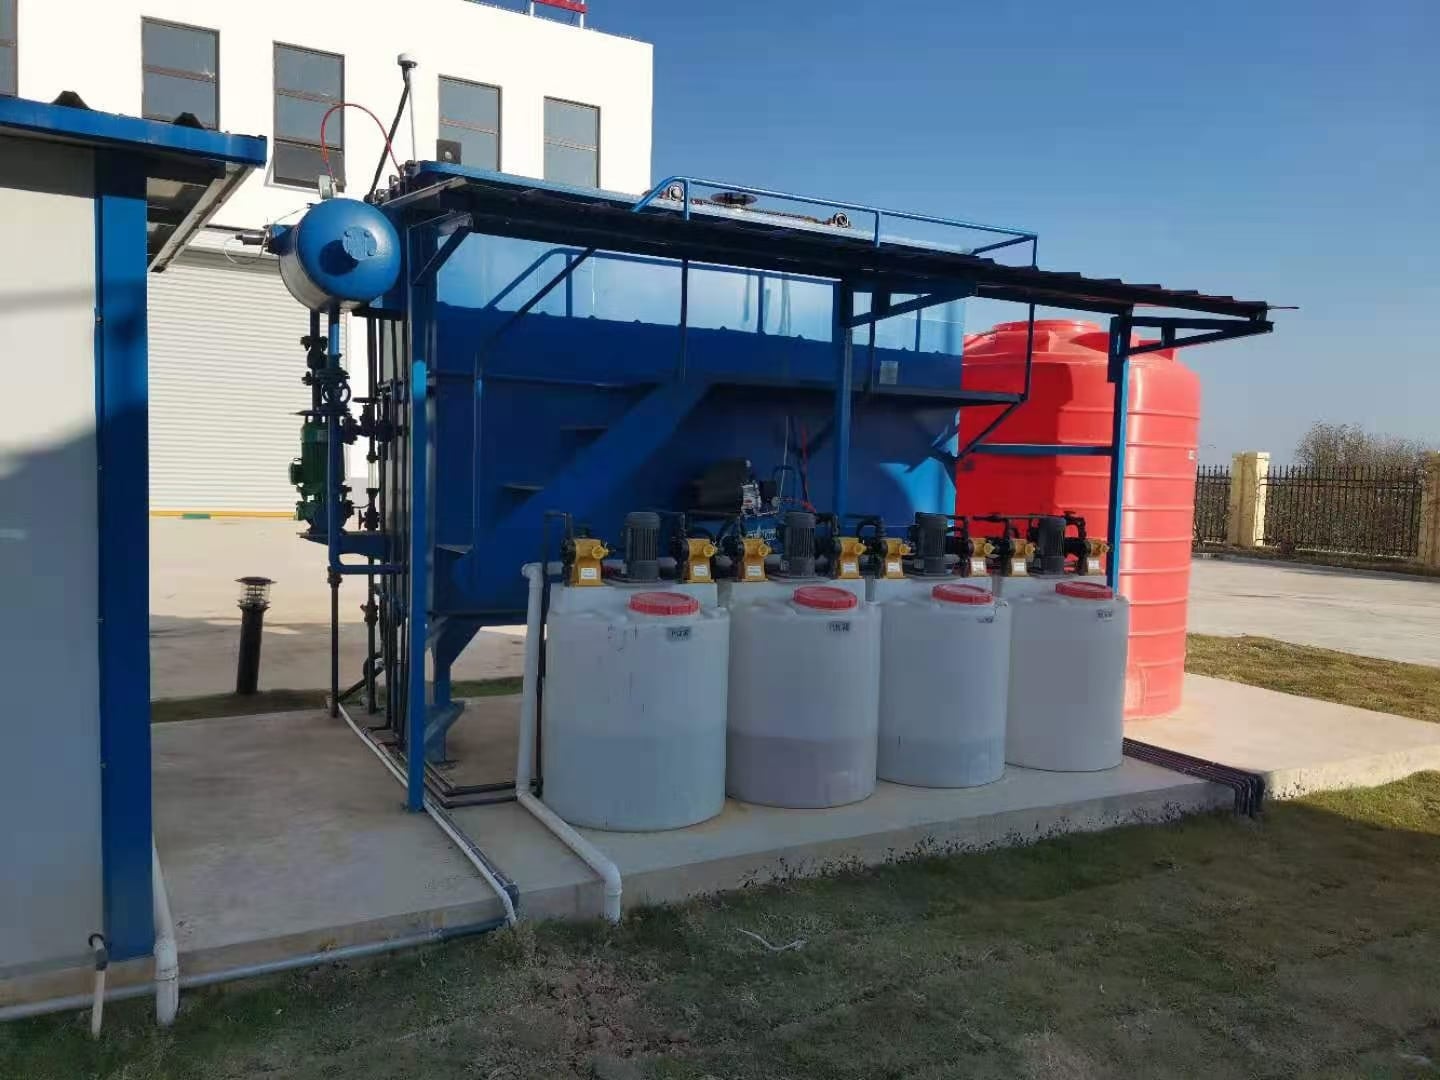
Het fundamentele principe van opgeluchte-lucht-flotatie berust op luchtbelletjes die zich hechten aan olie-druppels, vetdeeltjes en zwevende stoffen, waardoor deze naar het oppervlak stijgen en daar kunnen worden verwijderd. De grootte en dichtheid van deze belletjes, in combinatie met het volume vloeistof dat via het verhogingsysteem wordt gerecirculeerd, bepalen rechtstreeks hoe effectief deeltjes worden vastgelegd en gescheiden van de vloeibare fase. Industriële operators nemen dagelijks beslissingen over drukinstellingen, percentages gerecirculeerde stroming en ontwerp van de afscheider-tank—allemaal gebaseerd op begrip van microbelletjes en dynamiek van gerecirculeerde stroming.
De rol van microbelletjes bij scheidingsprestaties
Hoe de belgrootte de vastlegging van deeltjes beïnvloedt
Microbelletjes zijn de drijfveer achter effectieve olie-afvoer en zwevende-stof-opdrijving in dissolved air flotation-apparatuur hoe kleiner de belmiddelliameter, hoe groter het totale oppervlak dat beschikbaar is voor dehechting van deeltjes. Een bel met een diameter van 50 micrometer biedt aanzienlijk meer hechtingsplaatsen dan een bel met een diameter van 200 micrometer, zelfs wanneer het totale luchtvolume constant blijft. Dit voordeel op het gebied van oppervlakte stelt microbellen in staat om contact te maken met en een veel hoger percentage van de gesuspendeerde verontreinigingen te vangen terwijl ze door de behandelingskamer omhoogstijgen.
De opwaartse kracht op één bel is evenredig met zijn volume, wat schaalt met de derde macht van de diameter. Kleinere microbellen stijgen daarom langzamer dan grotere belletjes, waardoor ze een langere contacttijd hebben met deeltjes die in de vloeistofkolom in suspensie zijn. Deze langzamere stijgsnelheid verhoogt aanzienlijk de kans op botsing tussen belletjes en doontaminanten, met name fijne olie-druppels en kleiachtige vaste stoffen die anders traag zouden bezinken of in suspensie zouden blijven. De zachte stijgsnelheid minimaliseert ook turbulentie die kwetsbare flocstructuren — gevormd door coagulanten of flocculanten — zou kunnen verstoren.
Microbellen en het hechtingsmechanisme
De hechting van deeltjes aan microbellen vindt plaats via een combinatie van hydrofobe interacties en mechanische insluiting. Het verwijderen van olie is van nature gunstig, omdat de meeste olie- en vetdeeltjes hydrofoob zijn: ze hebben van nature de voorkeur voor de lucht-waterinterface van een bel boven het in water blijven opgeschort. De opvang van vaste stoffen hangt gedeeltelijk af van de oppervl eigenschappen van de deeltjes en gedeeltelijk van de botsingsfrequentie. Door miljoenen microbellen per kubieke meter behandelde vloeistof te genereren, verhoogt apparatuur voor opgeluchte-luchtflotatie drastisch de kans dat elk doelwitdeeltje binnen de behandelingsverblijftijd een geschikte bel tegenkomt.
De ontwerp van de apparatuur beïnvloedt rechtstreeks de vorming van microbelletjes. Water dat onder druk is verzadigd met lucht wordt via een beperkingsapparaat – meestal een klep of opening – vrijgegeven, wat leidt tot onmiddellijke drukverlaging. Terwijl de opgeloste lucht uit de oplossing komt, vormen zich kleine belletjes. Het nucleatieproces en de daaropvolgende dynamiek van belletjescoalescentie worden gestuurd door de systeemdruk, de stroomsnelheid en de geometrie van de opening. Hogere systeemdrukken maken het mogelijk om meer lucht op te lossen in de recirculatiestroom, wat betekent dat er meer microbelletjes worden gevormd wanneer dat onder druk staande water de behandelingsbak bij atmosferische druk bereikt.
Optimalisatie van de recirculatiestroom voor maximale scheiding
Inzicht in de recirculatiestroomsnelheid en haar grenzen
De recirculatiestroom vertegenwoordigt het gedeelte van het gezuiverde afvalwater dat onder druk wordt gezet, verzadigd wordt met lucht en als bron van microbelletjes terugkeert naar de drijfslibtank. Typische recirculatiestromen in industriële opgeloste-lucht-drijfslibapparatuur liggen tussen de 5 en 15 procent van de totale instromende afvalwaterstroom, hoewel sommige toepassingen tot wel 25 procent kunnen bereiken. De recirculatiestroom regelt het absolute volume luchtbelletjes dat in de behandelingskamer wordt ingevoerd. Een verhoging van de recirculatiestroom verhoogt direct het aantal microbelletjes dat beschikbaar is om in contact te treden met en doelstoffen en olieverontreinigingen mee te voeren.
Echter, optimalisatie van de recirculatiestroom houdt compromissen in. Hogere recirculatietarieven verbeteren de olieafscheidingsefficiëntie, maar verbruiken meer energie voor het opvoeren van de druk en het pompen. Het verband tussen recirculatiestroom en afscheidingprestaties is niet lineair: een verdubbeling van de recirculatiestroom leidt niet noodzakelijkerwijs tot een verdubbeling van de afscheidingssnelheid. Fysieke beperkingen treden op zodra de belastingcapaciteit van de belletjes is bereikt; zodra deeltjes volledig zijn bedekt met microbelletjes, leveren extra belletjes afnemende baten op. Industriële operators moeten de afscheidingdoelstellingen afwegen tegen het elektriciteitsverbruik en de vereiste chemische dosering.
Verhouding belletjes-tot-vaste stoffen en laadcapaciteit
Het concept van de verhouding tussen belletjes en vaste stoffen verklaart waarom de terugvoerstroom belangrijk is, en niet alleen om het volume te vergroten. Wanneer olieafvoer of verwerking van vaste stoffen plotseling toeneemt, kan de bestaande terugvoerstroom ontoereikend worden om voldoende microbelletjes te genereren voor volledige drijfverwijdering van deeltjes. Een typisch doel voor de verhouding tussen belletjes en vaste stoffen ligt tussen 20:1 en 50:1 op basis van massa, afhankelijk van deeltjesgrootte en -dichtheid. Het bereiken van deze verhouding zorgt ervoor dat bijna elk zwevend deeltje of elke oliebelletje een belletje vindt om aan te hechten, voordat het weer naar de bodem van de tank zakt.
Operators van luchtverzadigde waterzuiveringsinstallaties bewaken de belasting door vaste stoffen door de concentratie van de toevoerstroom te volgen en de terugvoerstroom dienovereenkomstig aan te passen. Wanneer de concentratie van vaste stoffen in de toevoer stijgt als gevolg van productiewijzigingen of processtoornissen, verhogen operators het percentage terugvoerstroom om de vereiste hoeveelheid luchtbellen te behouden. Omgekeerd verminderen operators de terugvoerstroom wanneer de belasting door vaste stoffen daalt, om energie te besparen. Real-time troebelheidsmeetapparatuur in bezinktanks maakt deze dynamische aanpassing mogelijk en waarborgt consistente zuiveringsprestaties onder wisselende invoervoorwaarden.
Integratie van belgrootte- en terugvoerstroomparameters
Systeemdruk en haar invloed op beide parameters
De systeemdruk zorgt voor uniforme belgrootte en regeling van de recirculatiestroom in moderne ontwerpen van opgeluchte lucht-flotatieapparatuur. De druk beïnvloedt direct hoeveel opgeloste zuurstof en stikstof het recirculerende water kan bevatten. Bij 4 bar (60 psi) kan water ongeveer 7 milligram lucht per liter oplossen. Bij 7 bar (100 psi) stijgt dat vermogen tot bijna 12 milligram per liter. Een hogere druk betekent meer opgelost gas beschikbaar, wat leidt tot talrijker en kleinere microbellen bij de drukverlaging in de flotatietank.
De drukinstelling beïnvloedt ook het samensmeltingspercentage van belletjes — de neiging van microbelletjes om samen te smelten tot grotere, minder effectieve belletjes. Een hoge druk behoudt de integriteit van microbelletjes beter door de samensmeltingstijd in de onderdruk-kamer te beperken. Fabrikanten van apparatuur ontwerpen verzadigingskolommen en houdtanks zodanig dat een evenwicht wordt gevonden tussen de tijd die nodig is voor luchtoplossing en de stabiliteit van de belletjes, zodat bij drukverlaging een optimale verdeling van belletjesgroottes ontstaat in plaats van grove, snel samensmeltingsneigende belletjes die het doel van het opgeloste-lucht-drijfproces ondermijnen.
Praktische afstemming voor industriële bedrijfsvoering
Exploitanten van apparatuur voor drijfverwijdering met opgeluchte lucht benaderen optimalisatie doorgaans via een gestructureerde procedure. Allereerst bepalen zij de basisprestaties bij de huidige instellingen door de helderheid van de afvoer, het oliegehalte en de vastestofconcentratie te meten gedurende een volledige productieshift. Vervolgens verhogen zij het percentage gerecirculeerde stroming met 2 tot 5 procent terwijl zij de verbeteringssnelheid van de helderheid in de gaten houden. Zodra de helderheidsverbetering stagnatie vertoont—wat aangeeft dat de belastingcapaciteit van de belletjes is bereikt—houden zij de gerecirculeerde stroming constant en verhogen zij de systeemdruk met 1 tot 2 bar, mits de compressorcapaciteit dit toelaat. Deze drukverhoging leidt tot kleinere, talrijkere microbelletjes die vaak een betere scheiding opleveren zonder evenredige stijging van de energiekosten.
De afstelling wordt voortgezet door de diepte van de sliblaag en de dikte van de schuimlaag te observeren. Te veel slibophoping duidt op onvoldoende olieafvoer of ontoereikende vaste-stofopvang, wat een verdere verhoging van de recirculatiestroom vereist. Te dunne schuimlagen in combinatie met hoog energieverbruik wijzen op oververzadiging en vereisen een drukverlaging. Deze iteratieve aanpak houdt de geloste-lucht-drijfinstallatie binnen zijn optimale bedrijfsvenster, terwijl tegelijkertijd wordt gereageerd op seizoensgebonden variaties in samenstelling en temperatuur van de toevoer, die zowel de luchtoplosbaarheid als de drijfeigenschappen van deeltjes beïnvloeden.
Veelgestelde vragen
Wat is de typische microbelgrootte in geloste-lucht-drijfapparatuur?
Microbelletjes in moderne opgeloste-lucht-flotatie-apparatuur hebben doorgaans een diameter van 10 tot 100 micrometer, waarbij de meeste belletjes zich concentreren tussen 20 en 60 micrometer. Dit formaat biedt een optimale balans tussen oppervlakte voor deeltjeshechting en drijfkrachtkenmerken die een langere contacttijd met opgeschorte verontreinigingen mogelijk maken. De belgrootte wordt voornamelijk geregeld door de systeemdruk, het ontwerp van de restrictieopening en de ontspanningsdynamiek binnen de flotatietank.
Kan de recirculatiestroom onbeperkt worden verhoogd om de scheiding te verbeteren?
Nee, de recirculatiestroom bereikt praktische en economische grenzen. Hoewel een toename van de recirculatiestroom in eerste instantie de verwijdering van vaste stoffen en olie verbetert, bereikt dit voordeel een plafond wanneer de verhouding luchtbelletjes-tot-vaste stoffen verzadigd raakt. Boven het optimale punt verspilt extra recirculatiestroom energie zonder dat de zuiveringsprestaties significant verbeteren. De meeste opgeloste-lucht-flotatie-apparatuur werkt efficiënt bij recirculatiestromen tussen 8 en 12 procent van de toevoerstroom; hogere waarden worden alleen gebruikt bij uitzonderlijk hoge belastingen met vaste stoffen of bij buitengewoon olieachtige toevoer.
Hoe beïnvloeden temperatuurveranderingen de prestaties van opgeloste-lucht-flotatie-apparatuur?
Temperatuur heeft een aanzienlijke invloed op zowel de luchtoplosbaarheid als de drijfkrachtdynamiek. Warm water lost minder lucht op dan koud water, waardoor de aanmaak van microbelletjes bij dezelfde drukinstelling afneemt. Bovendien is het verschil in dichtheid tussen warme en koude deeltjes kleiner, wat de opwaartse kracht beïnvloedt. Operators compenseren voor seizoensgebonden temperatuurvariaties door de systeemdruk in warme maanden omhoog te brengen en de temperatuur van de toevoerwater continu te bewaken, om gedurende het hele jaar een consistente prestatie van de geloste-luchtdrijfinstallatie te waarborgen.

 EN