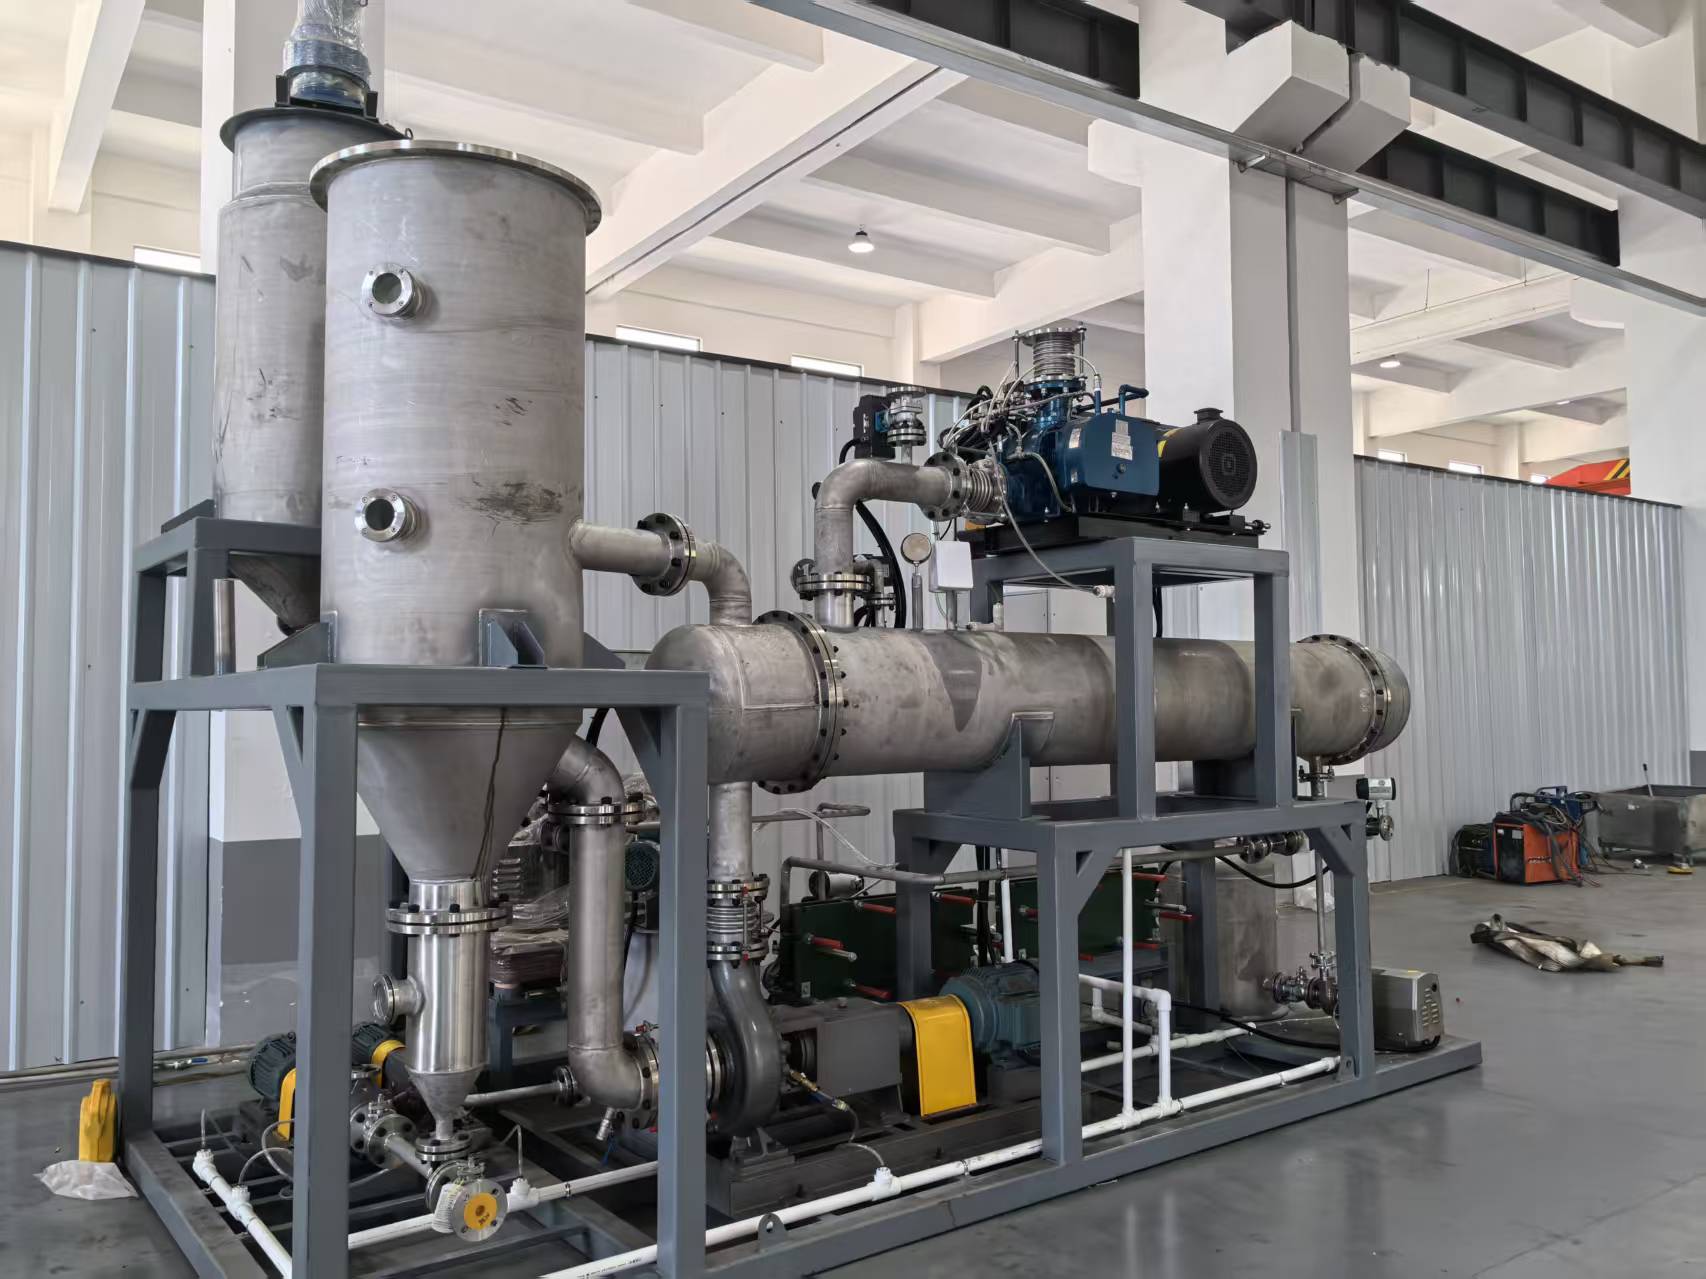
Che cos'è un evaporatore MVR?
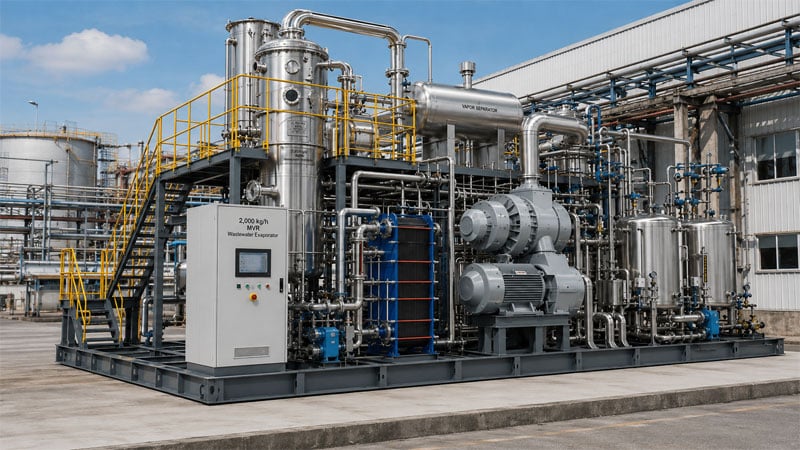
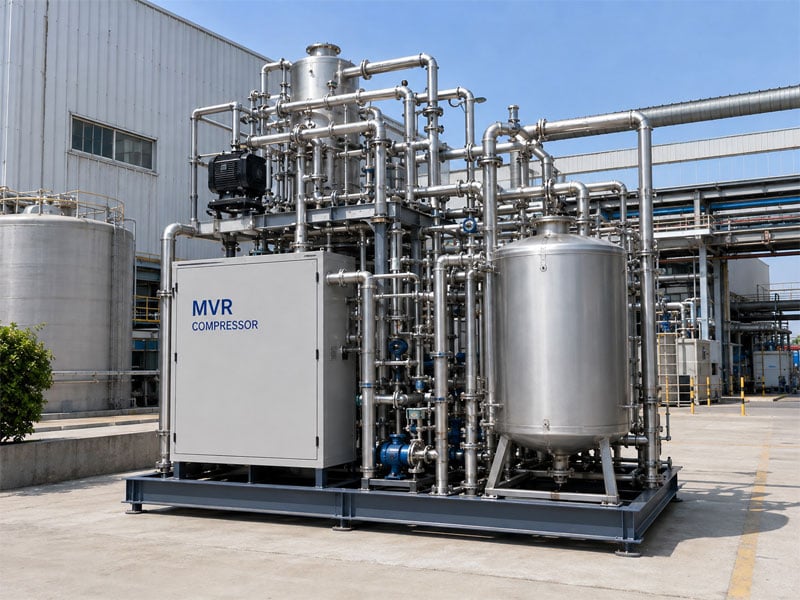
Un evaporatore MVR — acronimo di Mechanical Vapor Recompression Evaporator — è un sistema termico di separazione ad alta efficienza energetica progettato per la concentrazione delle acque reflue industriali e per applicazioni a scarico liquido zero (ZLD). A differenza degli evaporatori tradizionali azionati a vapore, un evaporatore MVR convoglia il vapore secondario generato durante l’evaporazione verso un compressore meccanico, dove viene ri-pressurizzato e reimmesso come fonte primaria di calore per la stessa fase di evaporazione. Questo ciclo chiuso di ricompressione del vapore riduce drasticamente il consumo esterno di vapore o di combustibile, rendendo l’evaporatore MVR la tecnologia preferita per il trattamento continuo e su larga scala delle acque reflue in siti dove l’energia elettrica è disponibile a tariffe competitive.
Nella pratica, un evaporatore MVR raggiunge rapporti di economia del vapore equivalenti a quelli di 8–30 o più effetti, senza richiedere una fornitura di vapore vivo, posizionandolo quindi come soluzione sia per l’efficienza dei costi sia per la flessibilità infrastrutturale, in particolare per i produttori operanti in ambienti caratterizzati da scarsità idrica o da regolamentazioni stringenti sullo scarico. La tecnologia di ricompressione meccanica del vapore ha raggiunto un notevole livello di maturità negli ultimi vent’anni, sostituendo in molte applicazioni l’evaporazione multi-effetto, soprattutto là dove i costi dell’elettricità sono moderati e le infrastrutture per il vapore sono limitate.
Caratteristiche principali del prodotto
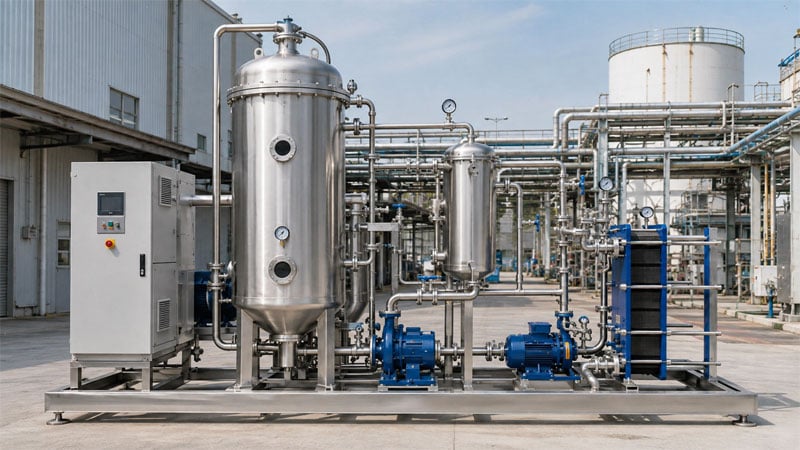
Questa categoria comprende un’ampia gamma di configurazioni di evaporatori MVR, dai modelli compatti su skid fino a impianti di trattamento continuo su larga scala. Le principali caratteristiche tecniche comuni all’intera linea di prodotti includono:
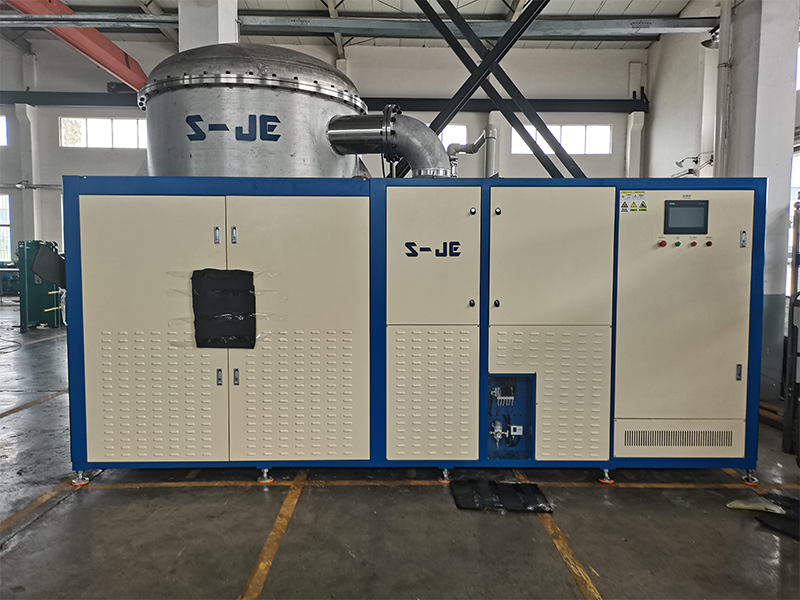
Capacità di evaporazione: Le configurazioni di evaporatore MVR sono disponibili con portate da 0,5 T/h per applicazioni pilota e piccoli impianti fino a 200 T/h per installazioni ZLD su scala completa; la variante su skid copre invece la fascia 0,5–5,0 T/h, ideale per siti con vincoli di spazio.
Temperatura di funzionamento: Le unità evaporatrici MVR standard operano in un intervallo di temperatura compreso tra 45 e 85 °C; le varianti a bassa temperatura sottovuoto consentono invece un funzionamento tra 40 e 70 °C per flussi di processo termosensibili.
Prestazioni energetiche: A condizione che la salinità dell’acqua in ingresso e l’elevazione del punto di ebollizione rimangano entro i limiti progettuali, un’evaporatrice MVR può ottenere riduzioni significative del consumo energetico rispetto all’evaporazione a vapore monoeffetto — sebbene i reali risparmi energetici dipendano dai rapporti locali tra costo dell’elettricità e costo del vapore, nonché dalle specifiche condizioni di processo.
Materiali di costruzione: Disponibili in acciaio inossidabile SS304, SS316L, titanio e acciaio inossidabile duplex per adattarsi a flussi in ingresso corrosivi, inclusi reflui industriali ad alto contenuto di cloruri e acidi.
Automazione e Controllo: I sistemi di controllo basati su PLC con interfacce HMI supportano il monitoraggio continuo, cicli automatici di pulizia in posto (CIP) e la visibilità remota del processo — una caratteristica fondamentale per installazioni all’estero con supporto ingegneristico in loco limitato.
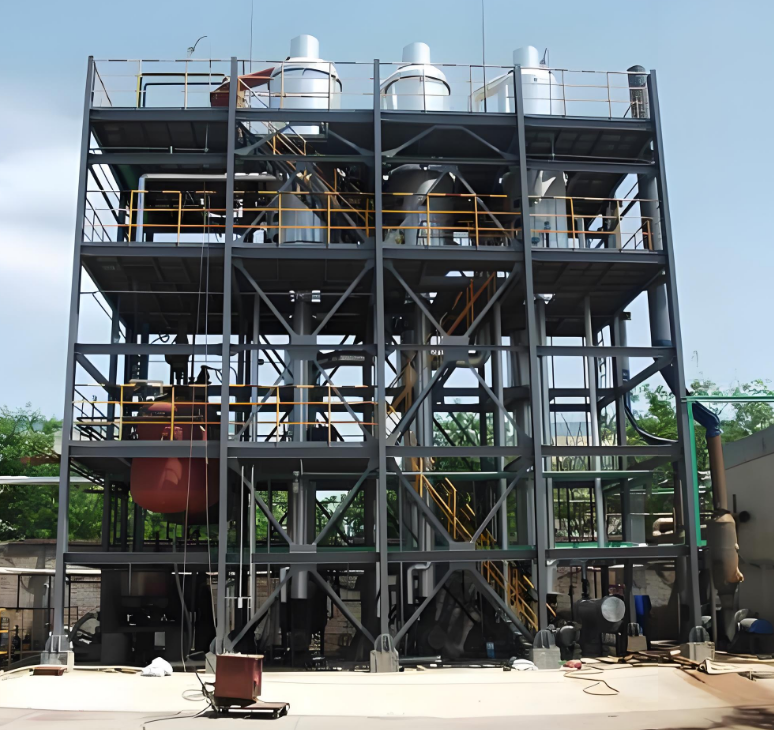
Formato di installazione: Sono disponibili sia unità modulari a skid con evaporatore MVR che sistemi costruiti in loco, per rispondere ai vincoli di spazio e alle esigenze di installazione remota in Europa, Nord America e Sud America.
Questa categoria comprende anche sistemi termici complementari — evaporatori a semplice effetto e a multi-effetto, evaporatori a vuoto a bassa temperatura, sistemi di separazione del sale e sistemi di essiccazione del liquor madre — offrendo una catena completa di trattamento, dall’upstream fino al raggiungimento del Zero Liquid Discharge (ZLD), affiancando la linea principale di evaporatori MVR.
Applicazioni comuni
L’evaporatore MVR è impiegato in un’ampia gamma di contesti per il trattamento delle acque reflue industriali. Gli scenari di applicazione più comuni includono:
Concentrazione di acque reflue ad alta salinità: Effluenti industriali con solidi disciolti totali (TDS) superiori a 10.000 mg/L — provenienti da impianti chimici, produzione di batterie e trattamenti superficiali dei metalli — vengono concentrati in un evaporatore MVR prima della cristallizzazione a valle o dello smaltimento.
Pre-concentrazione per il raggiungimento del Zero Liquid Discharge (ZLD): L'evaporatore MVR funge da stadio primario di riduzione del volume nei trattamenti ZLD, riducendo il volume della salamoia prima della cristallizzazione del sale o dell'essiccazione del liquido madre. Questo approccio riduce il carico sull'unità di cristallizzazione a valle e il costo complessivo del trattamento.
Effluenti chimici e petrolchimici: Le acque reflue contenenti sali misti e sostanze organiche, provenienti dalla produzione chimica, richiedono un progetto robusto di evaporatore MVR con interni anti-incrostanti e resistenti alla corrosione, per gestire in modo affidabile composizioni variabili del flusso in ingresso.
Elaborazione di alimenti e bevande: Gli effluenti ad alto volume e con TDS moderata traggono vantaggio dal funzionamento continuo e dalle basse caratteristiche di degradazione termica dei sistemi a circolazione forzata con evaporatore MVR.
Settore farmaceutico e delle sostanze chimiche fini: I flussi sensibili al calore vengono indirizzati verso varianti sottovuoto a bassa temperatura anziché verso un normale evaporatore MVR, dove l'evaporazione avviene a temperature inferiori a 70 °C per proteggere i componenti termolabili.
Lisciviato e acque reflue provenienti da discariche: Correnti di percolato altamente variabili e ad alto carico organico vengono concentrate mediante un evaporatore MVR o configurazioni a più effetti, scelte in base alla caratterizzazione della corrente di alimentazione e alla struttura dei costi energetici.
Estrazione mineraria e trattamento minerali: L’acqua di processo contenente metalli pesanti, solfati e alti tenori di solidi disciolti viene trattata e ridotta di volume prima dello scarico o del riutilizzo; la tecnologia dell’evaporatore MVR fornisce il passaggio di concentrazione nei progetti completi a zero scarico (ZLD).
Come scegliere l’evaporatore MVR appropriato
La scelta della configurazione ottimale dell’evaporatore MVR richiede un equilibrio tra diverse variabili di processo e specifiche del sito. Sulla base dell’esperienza maturata in progetti industriali di acque reflue in Europa, Asia e Americhe, i seguenti fattori determinano in modo coerente se un dato evaporatore MVR funzionerà come previsto durante tutta la sua vita operativa:
Caratterizzazione della corrente di alimentazione: La misurazione accurata dei solidi disciolti totali (TDS), della tendenza al formarsi di incrostazioni (contenuto di calcio, solfato e silice), del profilo del pH e del carico organico costituisce la base di qualsiasi calcolo affidabile per la dimensionatura di un evaporatore MVR. I sistemi dimensionati su dati di alimentazione incompleti presentano regolarmente prestazioni inferiori rispetto a quelle previste nelle effettive condizioni operative: nessun fornitore responsabile dovrebbe fornire un impegno prestazionale senza un’analisi completa dell’alimentazione.
Intervallo di portata e rapporto di riduzione (turndown): Per gli impianti con variabilità stagionale o legata a cicli produttivi nel volume delle acque reflue, il rapporto di riduzione (turndown) dell’evaporatore MVR — tipicamente compreso tra il 50 % e il 70 % della portata di progetto, mantenendo inalterata la qualità dell’effluente — deve essere verificato sulla base del reale programma produttivo prima della definizione finale delle specifiche.
Evaporatore MVR rispetto all’evaporazione multi-effetto: La scelta tra un evaporatore MVR ed evaporazione convenzionale a multi-effetto è fondamentalmente un compromesso tra risparmio energetico e semplicità operativa. Un evaporatore MVR offre chiari vantaggi negli impianti con esigenze continue di trattamento ad alto volume e accesso a elettricità a costo moderato. Le configurazioni a multi-effetto tendono ad essere più tolleranti nelle applicazioni con composizione variabile del feed o in siti con abbondante vapore a basso costo. È inoltre importante riconoscere che un evaporatore MVR non è una soluzione universale per il risparmio energetico: a rapporti di concentrazione elevati, l’aumento dell’elevazione del punto di ebollizione incrementa il carico sul compressore e, in alcuni casi, un sistema a multi-effetto ben progettato può offrire economie di ciclo di vita più favorevoli.
Struttura dei costi energetici: Gli impianti situati in regioni con tariffe elettriche elevate richiedono una modellazione energetica dettagliata prima di scegliere un evaporatore MVR rispetto a soluzioni a effetto multiplo. Senza confronti quantificati tra i costi del vapore e quelli dell’elettricità, calcolati alla portata di evaporazione prevista, la scelta dell’equipaggiamento comporta un rischio finanziario significativo.
Compatibilità dei materiali: Correnti di alimentazione corrosive contenenti elevati livelli di cloruro, pH basso o minerali disciolti tendenti alla formazione di incrostazioni richiedono una specifica accurata dei materiali per i tubi dello scambiatore di calore e per la struttura dell’evaporatore MVR. Per applicazioni gravose sono disponibili opzioni in titanio e acciaio inossidabile duplex.
Automazione e capacità di assistenza: Per i produttori esteri privi di squadre interne specializzate per la manutenzione, la complessità del controllo del compressore dell’evaporatore MVR — inclusa la taratura dei regolatori PID, gli interblocchi di sicurezza e la programmazione dei cicli CIP — deve essere affrontata esplicitamente durante la valutazione dei fornitori.
Perché la tecnologia dell’evaporatore MVR è fondamentale per i produttori industriali
Gli impianti industriali che generano acque reflue in grandi volumi devono affrontare pressioni convergenti: costi crescenti per lo smaltimento e il trasporto, norme sempre più severe per lo scarico e scarsità idrica nelle regioni manifatturiere. Un evaporatore MVR risolve direttamente questi problemi concentrandone i flussi di rifiuto, riducendo in modo significativo il volume da smaltire, consentendo il recupero dell’acqua per il riutilizzo e supportando i percorsi di conformità ZLD laddove lo scarico liquido è regolamentato o vietato.
I quadri normativi nell’Unione Europea e nei mercati nordamericani continuano a inasprirsi per quanto riguarda gli standard di scarico degli effluenti industriali. In alcuni settori, il sistema a zero scarico liquido (ZLD) è ormai un requisito obbligatorio per il rilascio delle autorizzazioni, non più una buona prassi facoltativa. Le decisioni relative alla scelta di un evaporatore MVR comportano conseguenze operative che si estendono da 15 a 25 anni; pertanto, la capacità post-vendita del fornitore e la disponibilità di ricambi rivestono un’importanza commerciale pari al confronto dei costi iniziali di investimento.
Dal punto di vista dell’economia energetica, il consumo specifico di energia — misurato in kWh per metro cubo di acqua evaporata — è diventato un parametro competitivo primario nell’acquisto di impianti di evaporazione termica. Gli acquirenti operanti in mercati sensibili ai costi energetici analizzano con attenzione i costi operativi durante l’intero ciclo di vita, e i fornitori che forniscono riferimenti energetici trasparenti e verificabili per la loro gamma di evaporatori MVR consentono ai team di approvvigionamento di prendere decisioni oggettive nella scelta della tecnologia, anziché accettare affermazioni non verificabili.
L’ampia gamma di prodotti integrati in questa categoria — che comprende l’intera linea di evaporatori MVR, sistemi multi-effetto, evaporatori a vuoto a bassa temperatura, unità di separazione del sale e sistemi di essiccazione del liquido madre — consente ai produttori di approvvigionarsi di un’intera catena di trattamento ZLD da un unico fornitore di ingegneria. Ciò riduce il rischio di coordinamento del progetto per nuovi impianti (greenfield) e per interventi di potenziamento della capacità, dove l’integrazione perfetta tra le fasi di trattamento è fondamentale per raggiungere gli obiettivi prestazionali richiesti dalla normativa.

 EN