bhp-mvr-evaporator-for-industrial-wastewater, bhp-mvr-evaporator-for-industrial-wastewater, /zld-high-salinity
EN
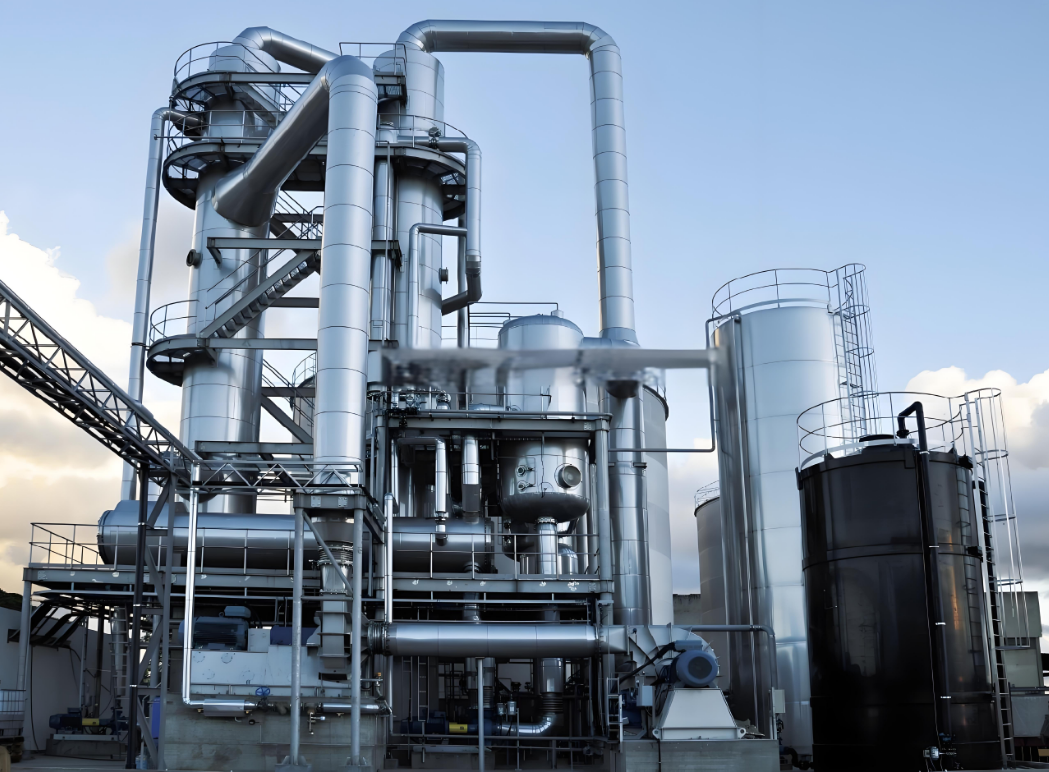
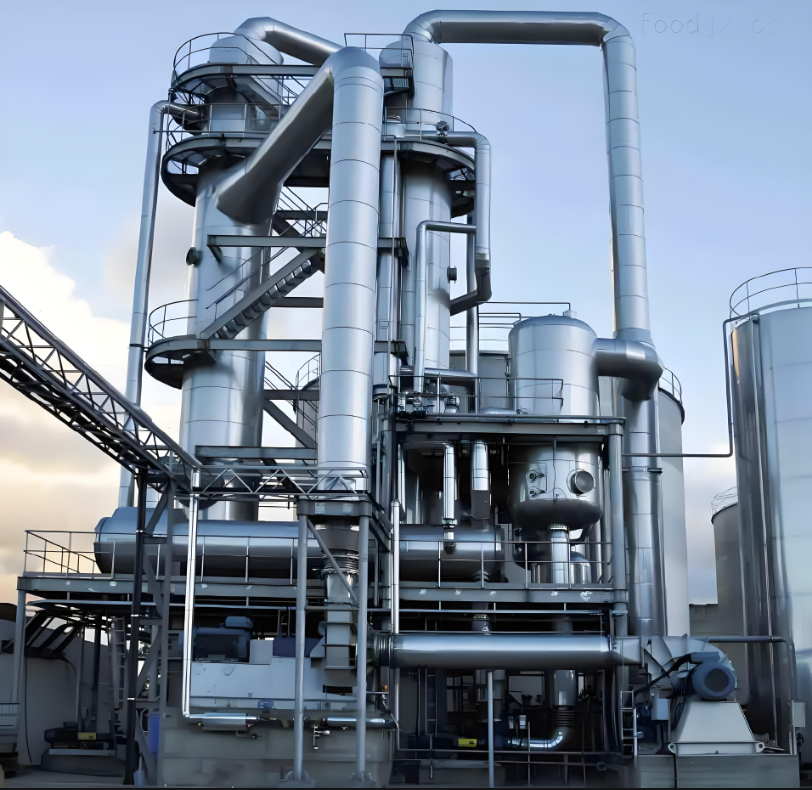
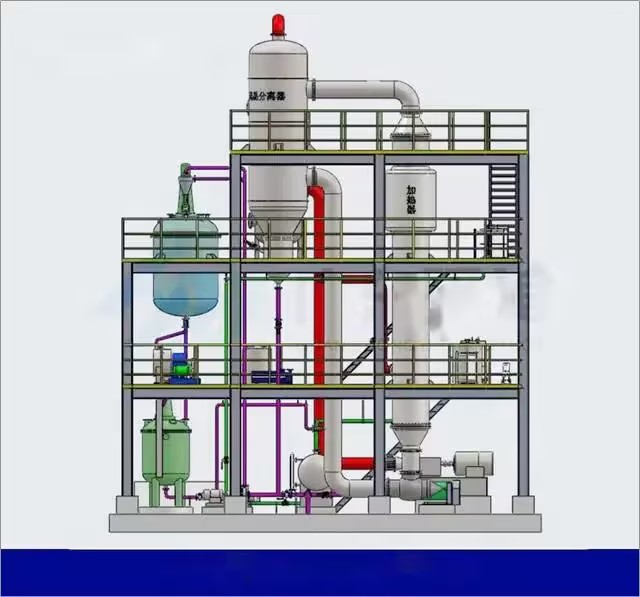
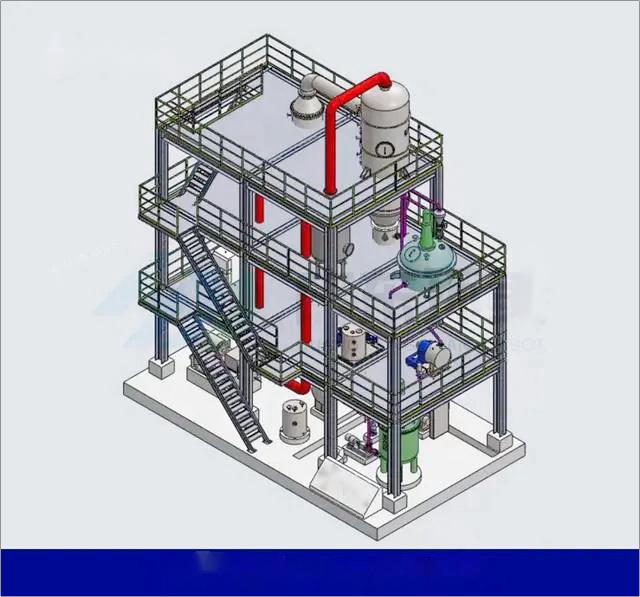
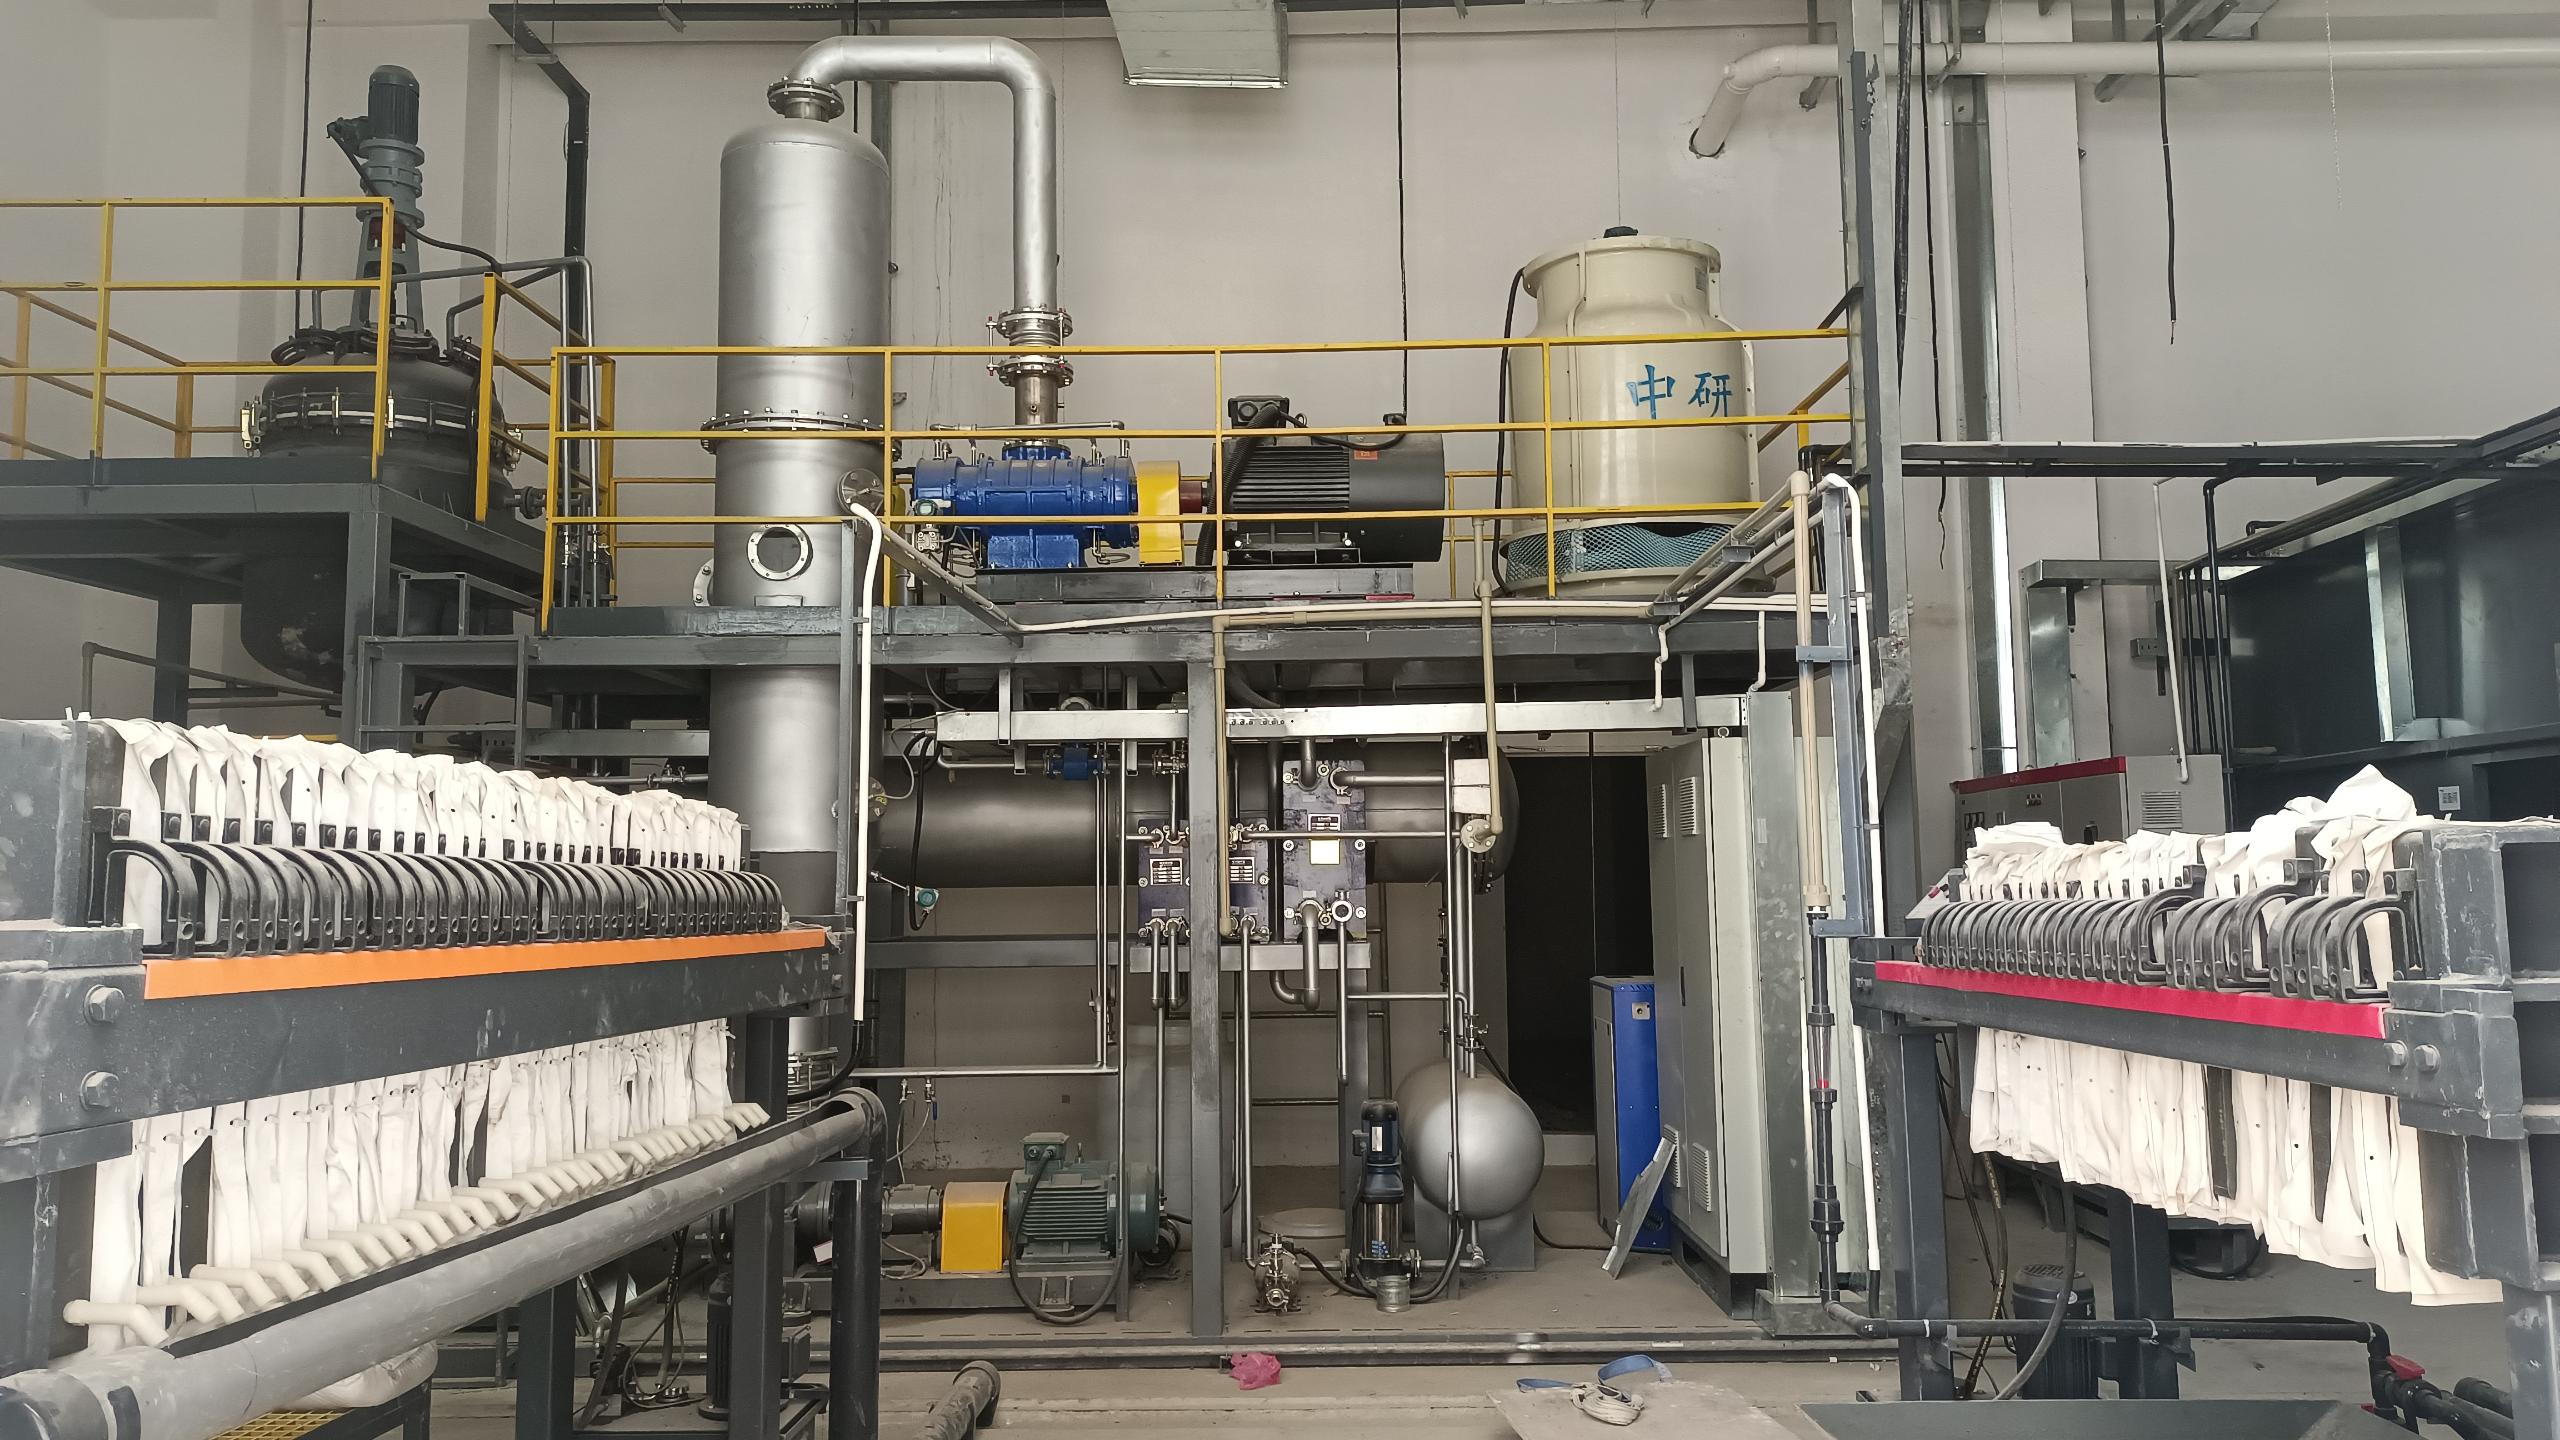
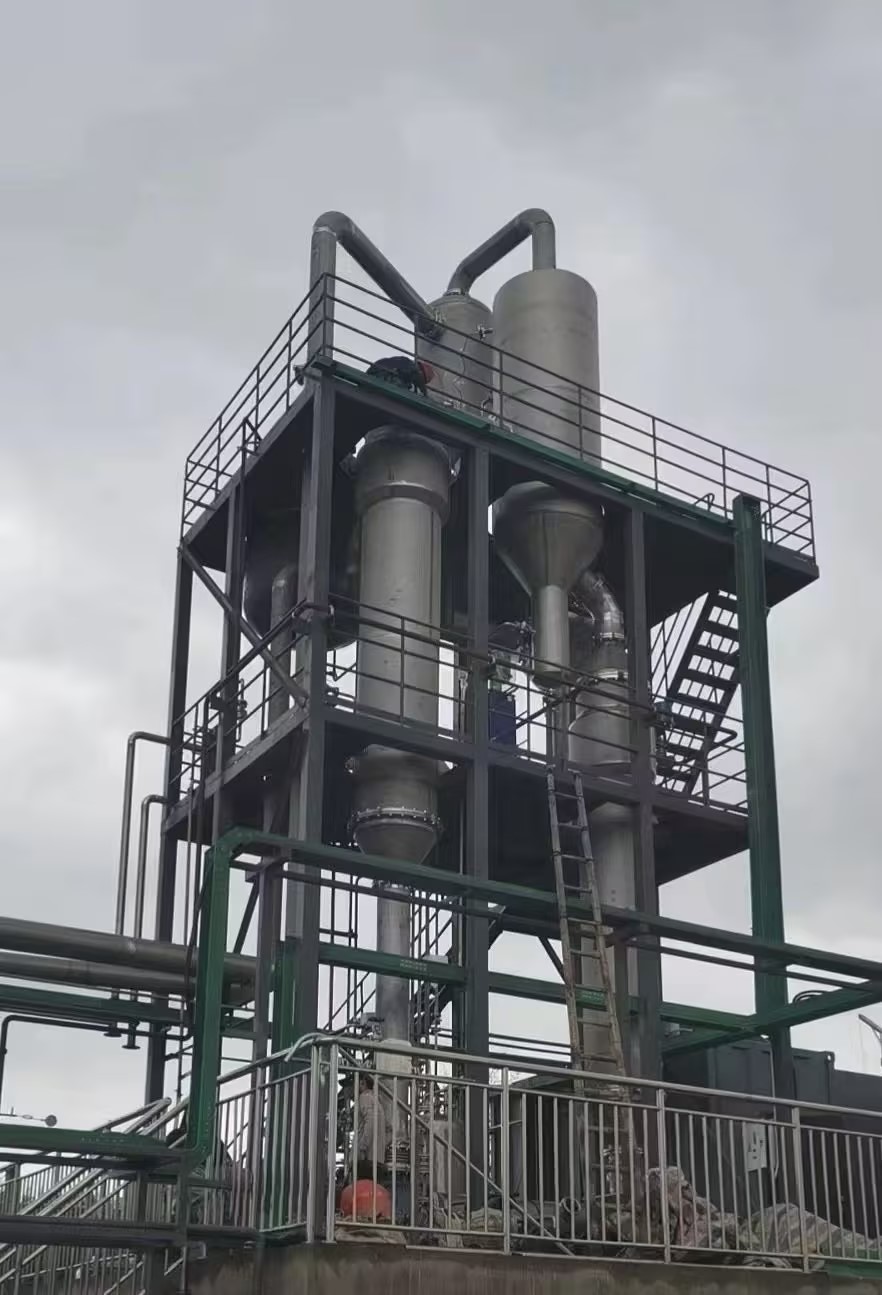
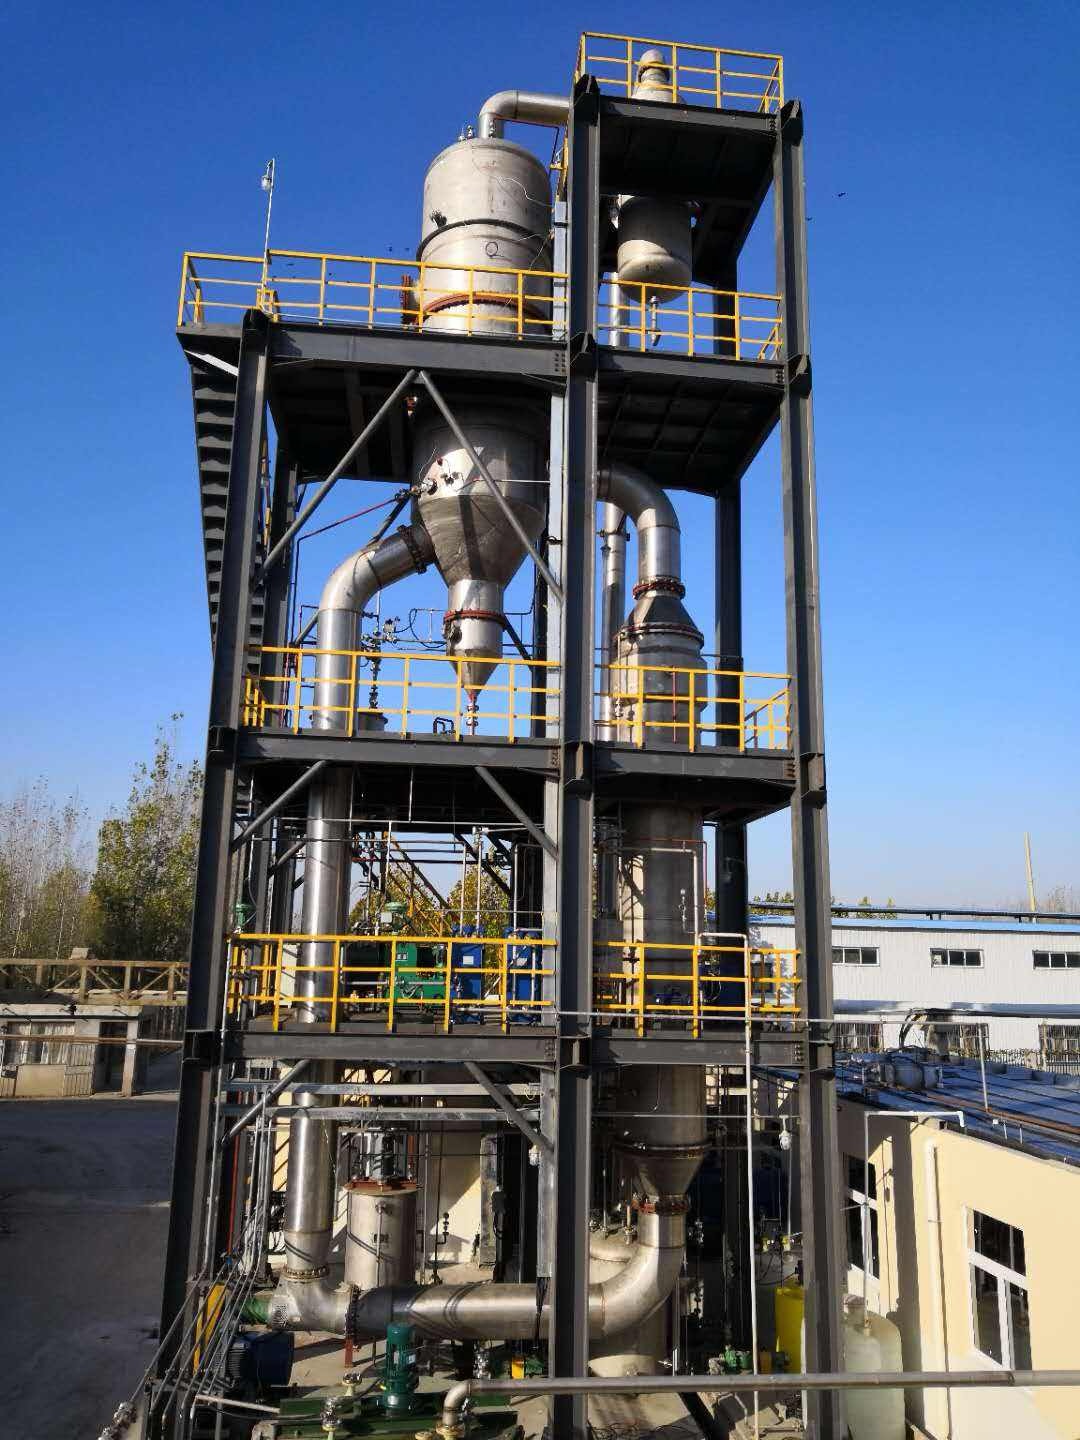
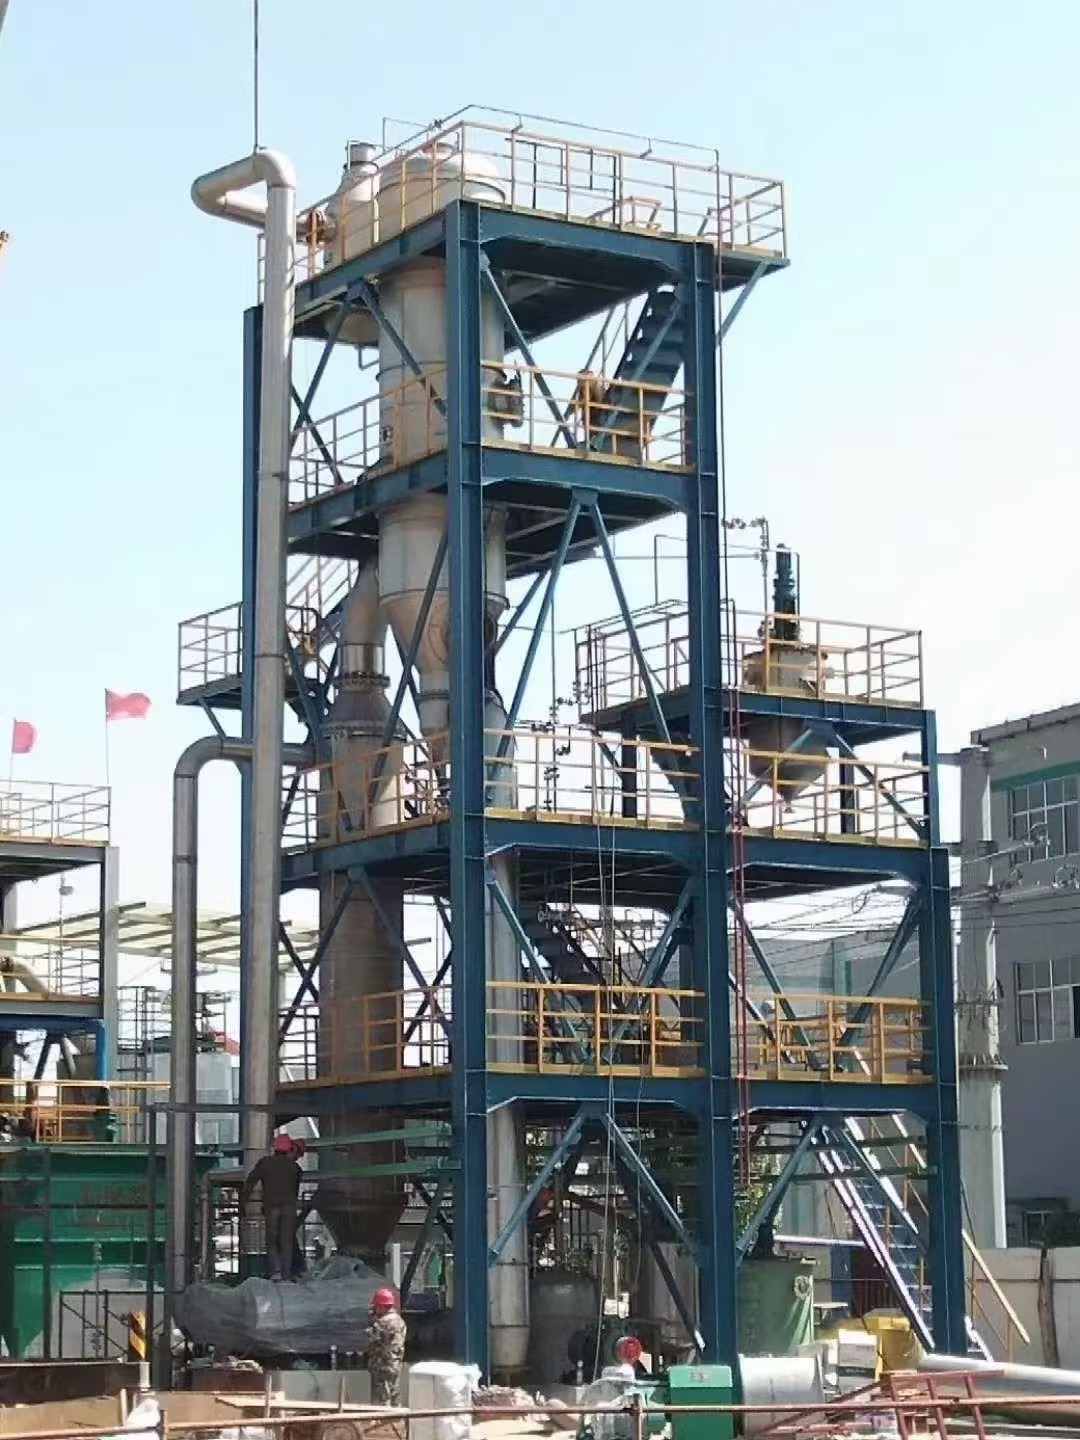
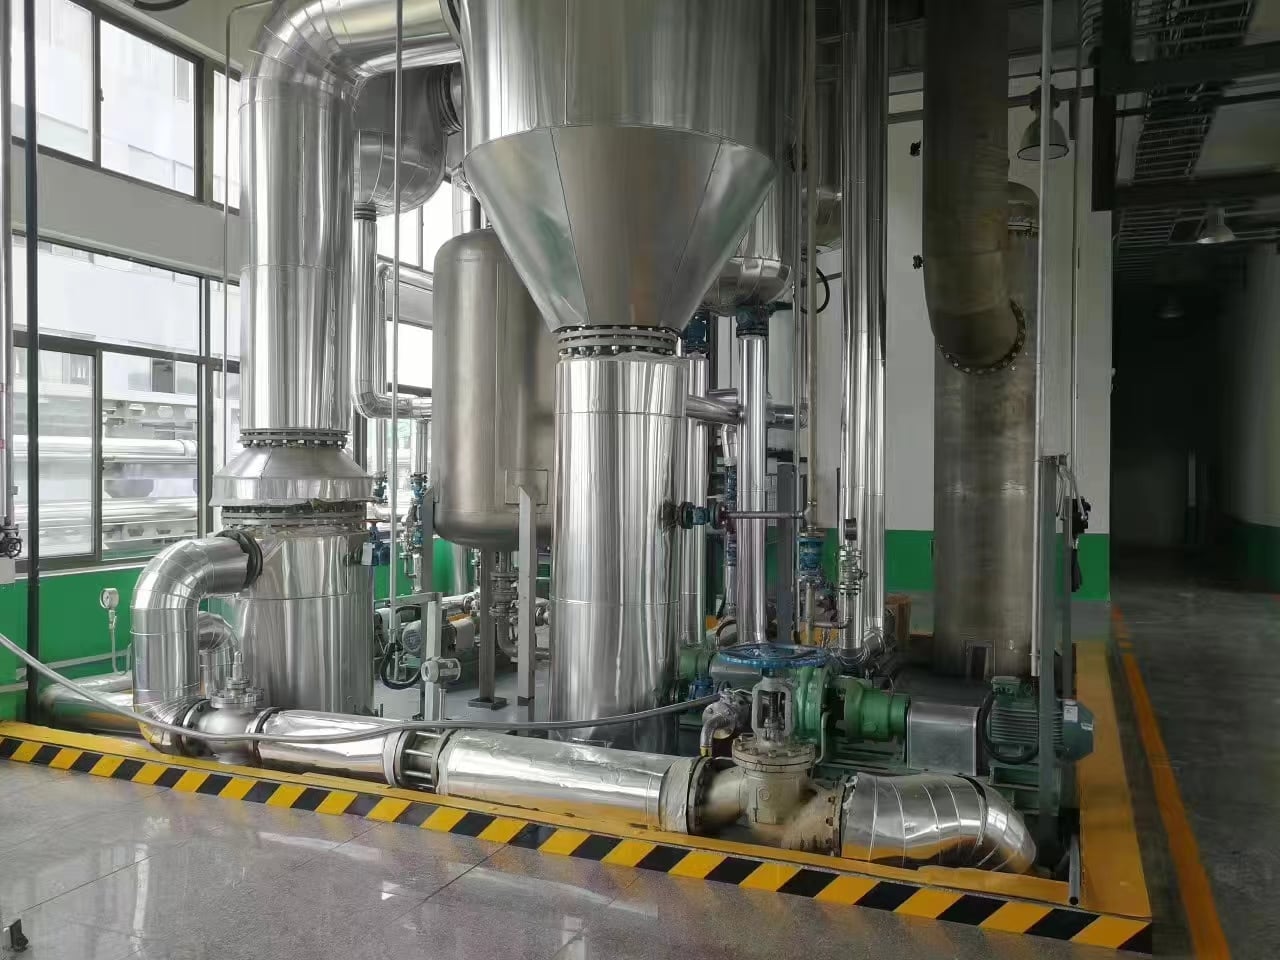
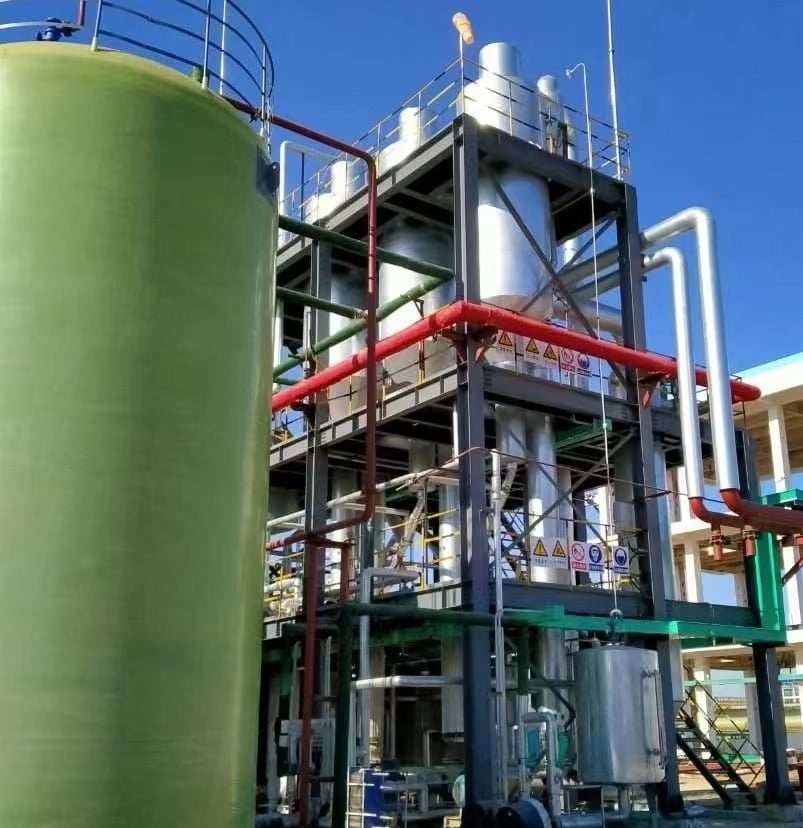
Evaporatore MVR BHP, capacità da 1 a 200 t/h, temperatura operativa da 45 a 85 °C, risparmio energetico fino al 70 %, comandato da PLC, per acque reflue ad alta salinità e ZLD.
| Attributo del prodotto | Dettagli |
| Marca | BHP |
| Modello | Serie BHP-MVR; capacità personalizzabile: 1–200 t/h |
| Tecnologia principale | Tecnologia di ricompressione meccanica del vapore (MVR) |
| Temperatura di evaporazione | 45℃–85℃ |
| Riduzione del consumo energetico | Oltre il 70% in più rispetto agli evaporatori tradizionali a effetto multiplo |
| Correnti di alimentazione idonee | Acque reflue ad alta salinità, acque reflue ad alto contenuto di COD e liquore madre industriale |
| Modalità di funzionamento | Controllo continuo e completamente automatico tramite PLC; progettato per funzionamento non presidiato |
| Materiali di Costruzione | acciaio inossidabile 304 o 316L; lega di titanio disponibile per applicazioni corrosive |
| Condizione di lavoro | Sottovuoto |
| Funzioni di trattamento | Concentrazione delle acque reflue, cristallizzazione, separazione solido-liquido |
| Conformità e Certificazioni | CE; sistemi di gestione ISO 9001 e ISO 14001 |
Il sistema offre cristallizzazione automatica, separazione del sale, essiccazione della soluzione madre, monitoraggio remoto basato sul cloud, costruzione in titanio per servizi corrosivi, trattamento avanzato degli effluenti e capacità integrate di zero liquid discharge (ZLD).
Il Evaporatore BHP MVR per acque reflue industriali il sistema è una soluzione di evaporazione a bassa temperatura ed elevata efficienza energetica progettata per il trattamento di acque reflue industriali ad alta salinità. Recuperando e riutilizzando il calore proveniente dal vapore generato, concentra le acque reflue e ne favorisce la cristallizzazione con un consumo energetico significativamente ridotto. Il sistema è specificamente concepito per la riduzione del volume delle acque reflue e per applicazioni di zero liquid discharge (ZLD), garantendo un funzionamento affidabile e completamente automatizzato. Come principale evaporatore per il trattamento di acque reflue industriali , la serie BHP-MVR soddisfa i requisiti più impegnativi di concentrazione delle salamoie e recupero delle risorse in diversi settori industriali.
Il Evaporatore BHP ZLD ad alta salinità soluzione rappresenta un evaporatore ad alta efficienza a ricompressione meccanica del vapore per lo scarico zero di liquidi (zero liquid discharge) e il trattamento di acque reflue industriali ad alta salinità. A differenza degli evaporatori a multi-effetto convenzionali, che richiedono un continuo apporto esterno di vapore, questo sistema comprime il vapore generato durante l’evaporazione, innalzandone temperatura e pressione in modo che il suo calore latente possa essere riutilizzato direttamente nel processo di evaporazione, migliorando notevolmente l’efficienza termica. Questa a ricompressione meccanica del vapore tecnologia risulta particolarmente vantaggiosa per gli impianti in cui l’elettricità è più economica del vapore oppure in cui la disponibilità di vapore è limitata.
Funzionando sottovuoto a 45–85 °C, il evaporatore per il trattamento di acque reflue industriali raggiunge la concentrazione delle acque reflue e la cristallizzazione del sale a temperature relativamente basse, proteggendo i materiali termosensibili e riducendo al minimo l’incrostazione associata all’evaporazione ad alta temperatura. Questa combinazione di elevata efficienza evaporativa e basso consumo energetico riduce in modo significativo i costi operativi complessivi. Il sistema di controllo PLC completamente automatizzato consente un funzionamento continuo 24 ore su 24 con controllo automatico dell’alimentazione, della concentrazione, dello scarico e dei cicli di pulizia in situ. Il sistema di evaporazione per acque reflue ad alta salinità è particolarmente adatto alla riduzione del volume di acque reflue industriali, al recupero di risorse e ai progetti di zero liquid discharge (ZLD) in diversi settori manifatturieri.
1. Elevata efficienza energetica e bassi costi operativi
Ricomprimendo e riutilizzando il vapore di processo, l’ Evaporatore MVR per acque reflue industriali sistema raggiunge una riduzione del consumo energetico superiore al 70% rispetto ai tradizionali sistemi a effetto multiplo. La richiesta minima di vapore esterno riduce direttamente i costi operativi e quelli legati alle utenze a lungo termine. Per gli impianti con elevata disponibilità di energia elettrica, il a ricompressione meccanica del vapore offre un vantaggio competitivo significativo in termini di costo totale di proprietà rispetto alle alternative azionate a vapore.
2. Funzionamento a bassa temperatura e riduzione dell’incrostazione
Il funzionamento in vuoto consente l’evaporazione a temperature inferiori, prevenendo la degradazione termica dei componenti sensibili e riducendo al minimo le incrostazioni ad alta temperatura. Questa configurazione è ideale per flussi di alimentazione termosensibili e riduce in modo significativo la frequenza di pulizia e manutenzione. Il evaporatore per il trattamento di acque reflue industriali mantiene prestazioni stabili anche con flussi di alimentazione contenenti composti organici particolarmente soggetti a degradazione a temperature più elevate.
3. Elevata efficienza di trattamento e funzionamento continuo stabile
L’alimentazione continua e lo scarico controllato mantengono prestazioni di evaporazione stabili e una riduzione affidabile del volume delle acque reflue, anche con flussi altamente concentrati o ad alta salinità. Il sistema di evaporazione per acque reflue ad alta salinità processo raggiunge fattori di concentrazione costanti, garantendo una qualità dell’output prevedibile per la cristallizzazione a valle o per lo smaltimento.
4. Controllo completamente automatico
Il controllo PLC integrato fornisce regolazione automatica della temperatura, gestione del livello del liquido, rilevamento guasti e cicli di pulizia automatici, riducendo il coinvolgimento dell’operatore e i requisiti di manutenzione. Il Evaporatore BHP ZLD ad alta salinità sistema può funzionare in modalità non sorvegliata per periodi prolungati, supportando modelli organizzativi con personale ridotto e abbattendo i costi del lavoro.
5. Resistenza dei materiali e resistenza chimica
La costruzione opzionale in acciaio inossidabile 316L e in lega di titanio garantisce un’elevata resistenza agli ambienti acidi e alcalini, rendendo il evaporatore per il trattamento di acque reflue industriali adatto a un’ampia gamma di applicazioni con acque reflue industriali corrosive. Questa flessibilità nei materiali garantisce una lunga durata operativa e prestazioni affidabili anche in ambienti di galvanica e lavorazione chimica, dove la corrosione indotta dai cloruri rappresenta un rischio noto.
6. Zero Liquid Discharge e Recupero Risorse
Il a ricompressione meccanica del vapore concentra le acque reflue e cristallizza i sali disciolti per raggiungere gli obiettivi di Zero Liquid Discharge, consentendo al contempo il recupero di costituenti potenzialmente preziosi e materiali industriali. Convertendo i rifiuti liquidi in sali solidi e acqua distillata, il Evaporatore MVR per acque reflue industriali sistema sostiene iniziative di economia circolare e riduce l’onere legato alla conformità ambientale.
Galvanica e produzione di schede a circuito stampato
Il sistema di evaporazione per acque reflue ad alta salinità sistema concentra le acque di risciacquo della galvanica e i flussi contenenti metalli pesanti, riducendo il volume da smaltire e supportando la conformità alle normative sullo scarico. Il funzionamento a bassa temperatura preserva l’integrità dei metalli recuperabili, abilitando potenziali attività di recupero risorse.
Industria chimica e farmaceutica
Concentra liquidi madre chimici, acque reflue farmaceutiche e rifiuti liquidi industriali ad alto contenuto di COD per recuperare costituenti preziosi e ridurre al minimo il volume finale da smaltire. Il Evaporatore BHP ZLD ad alta salinità sistema risulta particolarmente efficace per correnti contenenti principi attivi farmaceutici (API) termolabili, che richiedono condizioni di evaporazione delicate.
Elaborazione di alimenti e bevande
Concentra soluzioni zuccherine, brodi di fermentazione e acque reflue del settore alimentare per consentire il recupero di prodotti e supportare il trattamento integrato delle acque reflue. Il evaporatore per il trattamento di acque reflue industriali preserva aromi e componenti nutrizionali grazie al funzionamento a bassa temperatura, producendo concentrazioni di alta qualità destinate a ulteriori processi.
Energie nuove e produzione di batterie
Tratta acque reflue ad alta salinità provenienti dalla produzione di batterie al litio e dalla fabbricazione di pannelli fotovoltaici, ottenendo una riduzione del volume e la cristallizzazione dei sali per garantire la conformità ai requisiti ZLD. Il a ricompressione meccanica del vapore gestisce la composizione ionica variabile tipica degli effluenti della produzione di batterie.
Stampa e tintura tessile
Concentra le acque reflue di tintura contenenti alti livelli di solidi disciolti totali (TDS) e coloranti, riducendo il volume di scarico e consentendo il riutilizzo dell’acqua all’interno dell’impianto. Il Evaporatore MVR per acque reflue industriali sistema garantisce prestazioni costanti anche con qualità variabile dell’alimentazione.
Progetti ZLD per parchi industriali
Funziona come unità evaporativa principale negli impianti centralizzati di trattamento a zero scarico liquido (ZLD) che servono più unità produttive. Il evaporatore per il trattamento di acque reflue industriali è progettato per essere scalabile, adattandosi a portate e composizioni dell’alimentazione variabili provenienti da diversi operatori industriali.
Produzione di batterie e di nuove energie
Il Evaporatore BHP ZLD ad alta salinità sistema è inoltre impiegato nella raffinazione del litio e nella produzione di materiali precursori, dove il recupero di acqua ad alta purezza e la separazione dei sali sono essenziali sia per la conformità ambientale sia per l’efficienza economica produttiva. Integrando la tecnologia a ricompressione meccanica del vapore , questi impianti raggiungono una riduzione volumetrica energeticamente efficiente, rispettando al contempo limiti di scarico sempre più stringenti.
Per raccomandazioni progettuali specifiche per il progetto, contattare il team di ingegneria dei processi di BHP con i dati di caratterizzazione delle acque reflue — inclusa la portata, la concentrazione di TDS, i livelli di COD e la purezza desiderata del sale — per ricevere una soluzione personalizzata evaporatore per il trattamento di acque reflue industriali proposta adattata alla vostra applicazione.
Evaporatore MVR BHP, capacità da 1 a 200 t/h, temperatura operativa da 45 a 85 °C, risparmio energetico fino al 70 %, comandato da PLC, per acque reflue ad alta salinità e ZLD.

 EN