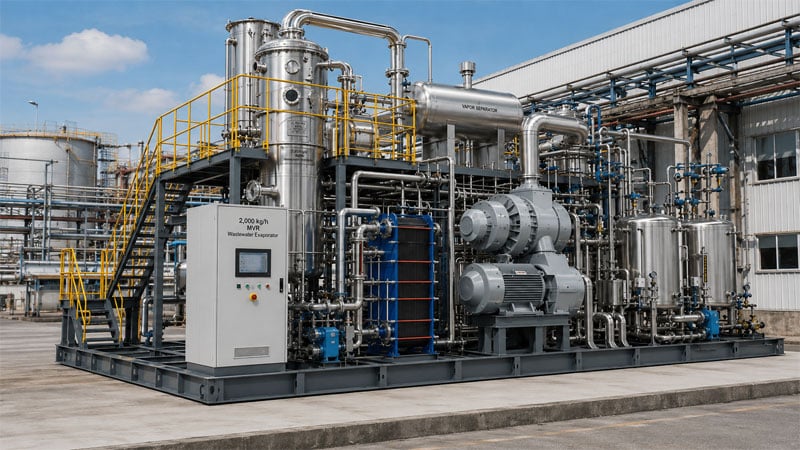
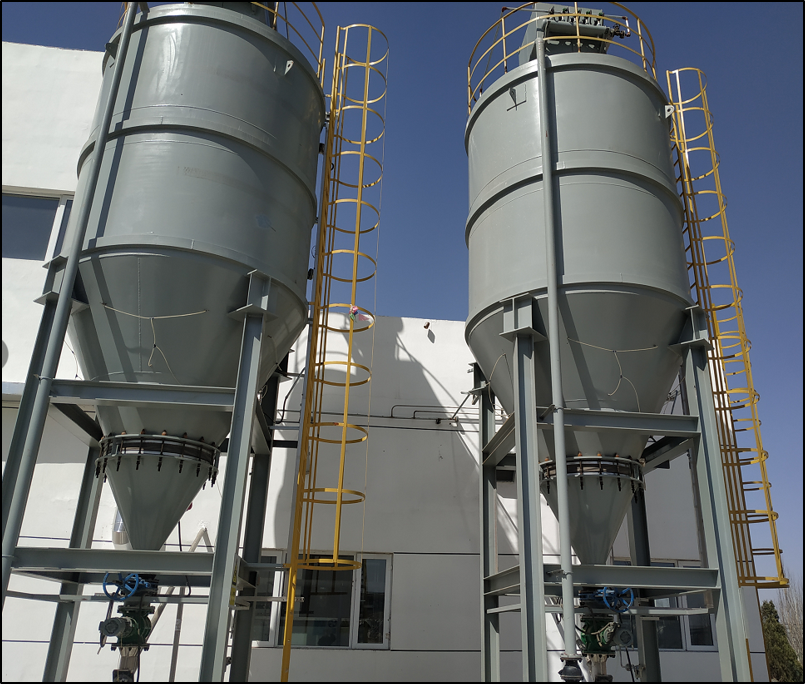
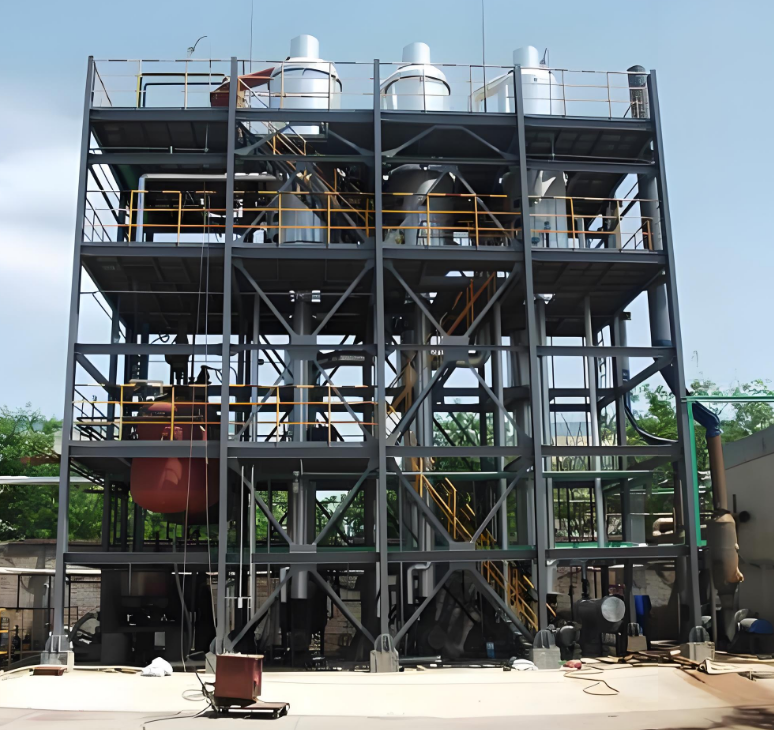
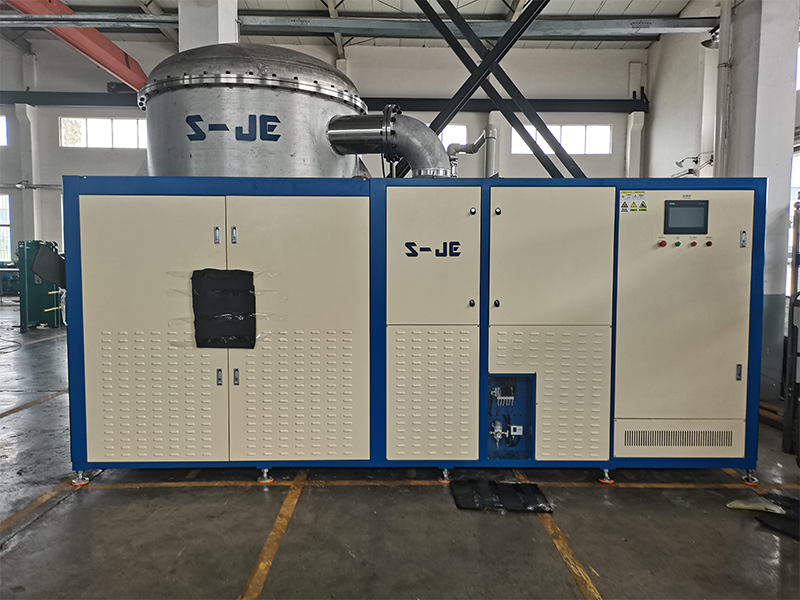
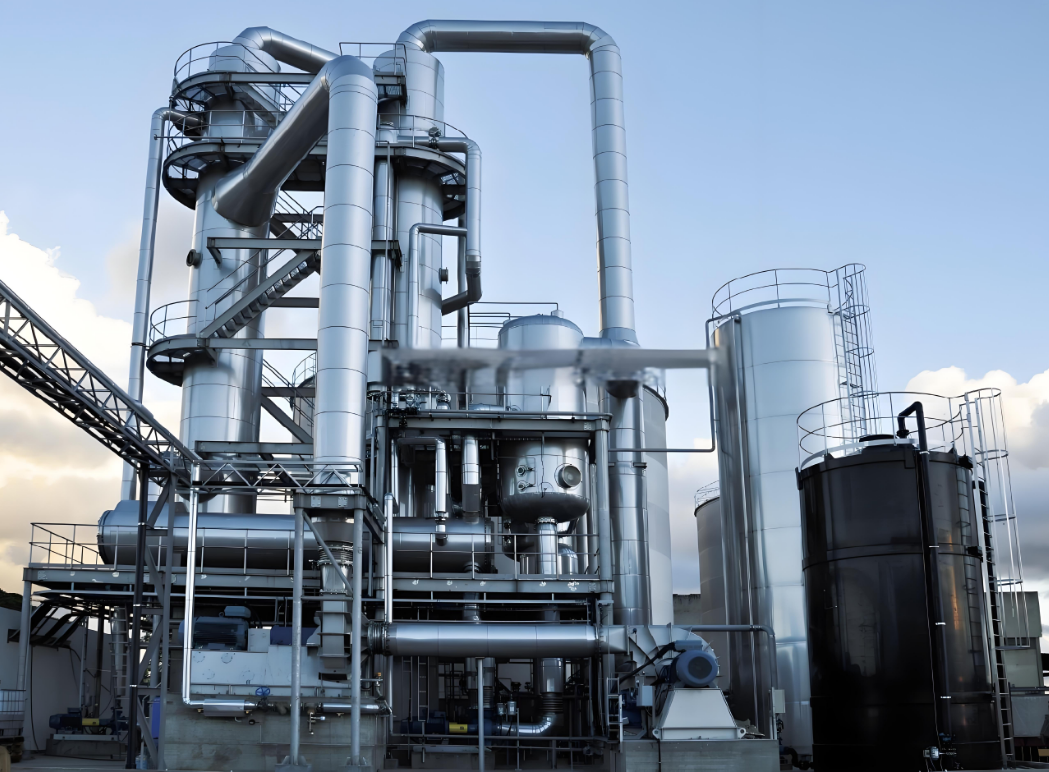
evaporatore MVR da 2000 kg/h, a film forzato/verticale, con materiali resistenti alla corrosione, per concentrazione di acque reflue ZLD e ad alta salinità.
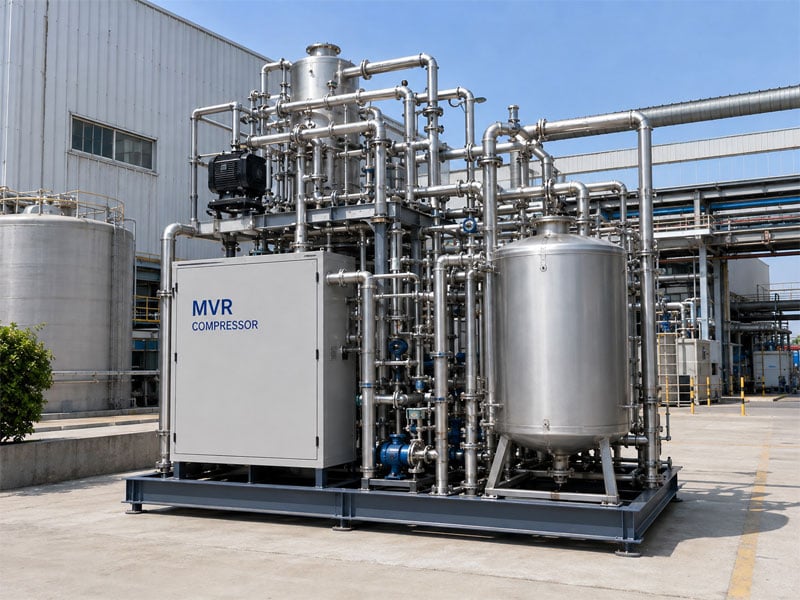
evaporatore MVR da 1000 kg/h, ricompressione meccanica del vapore, a risparmio energetico, per acque reflue industriali ad alta salinità e progetti ZLD.
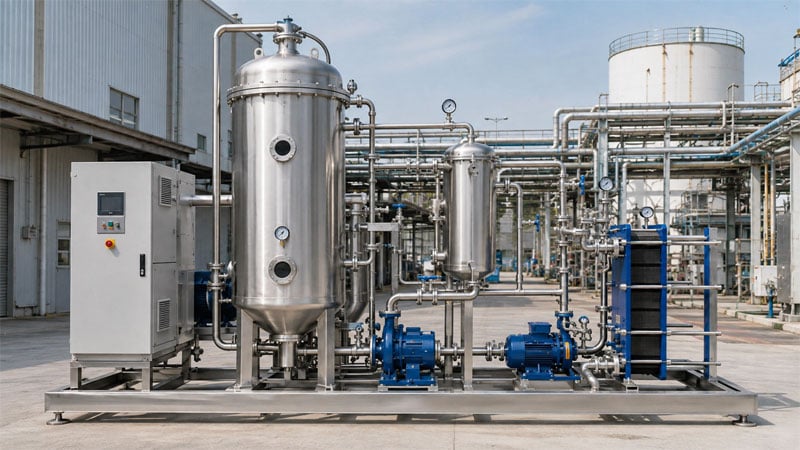
evaporatore per acque reflue industriali da 500 kg/h, opzioni a vuoto/vapore/elettrico, riduce il volume, adatto a flussi ad alta salinità e difficili.
sistema di trattamento delle acque reflue MBBR da 100 m³/giorno con supporti per biofilm, controllo PLC, design compatto, per applicazioni industriali e commerciali.
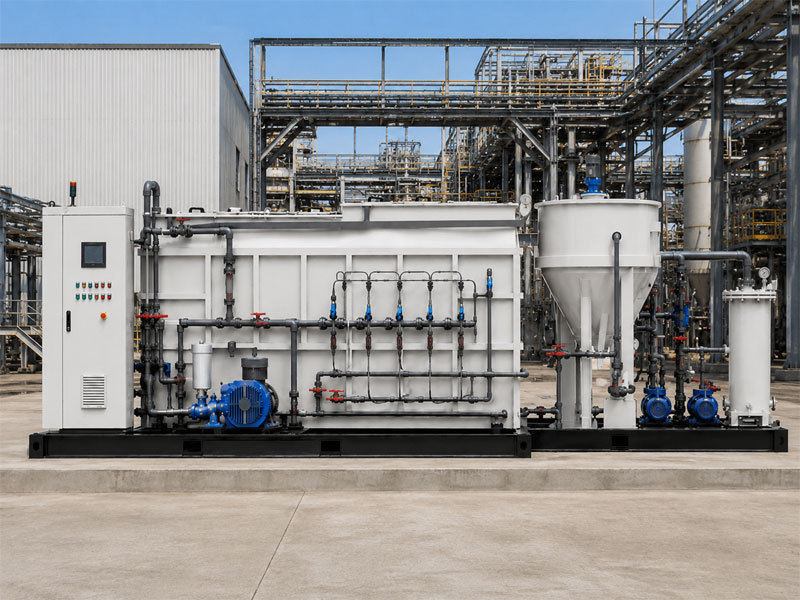
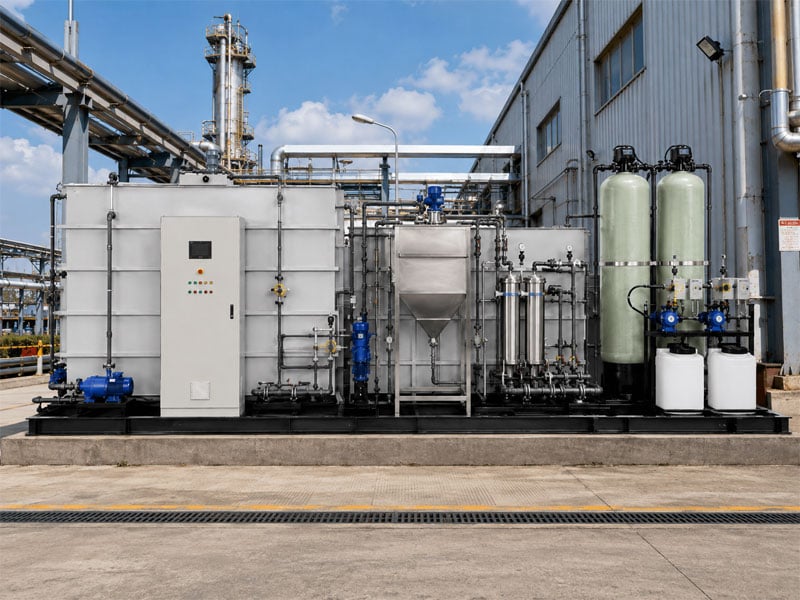
impianto industriale di trattamento delle acque reflue da 50 m³/giorno, processo fisico-chimico/biologico personalizzato, comandato da PLC, per la produzione di batterie, elettronica e alimenti.
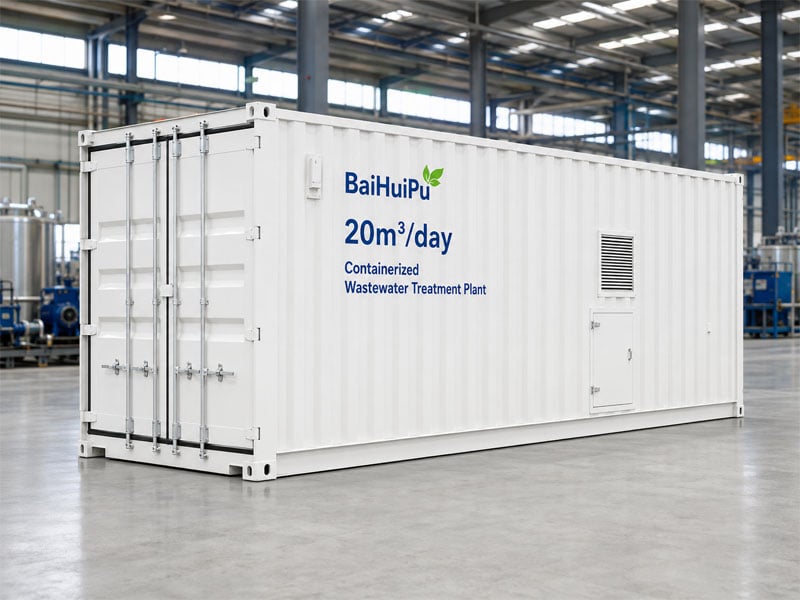
impianto containerizzato di trattamento delle acque reflue da 20 m³/giorno, plug-and-play, processo AO/MBBR, comandato da PLC, per progetti remoti e all’estero.
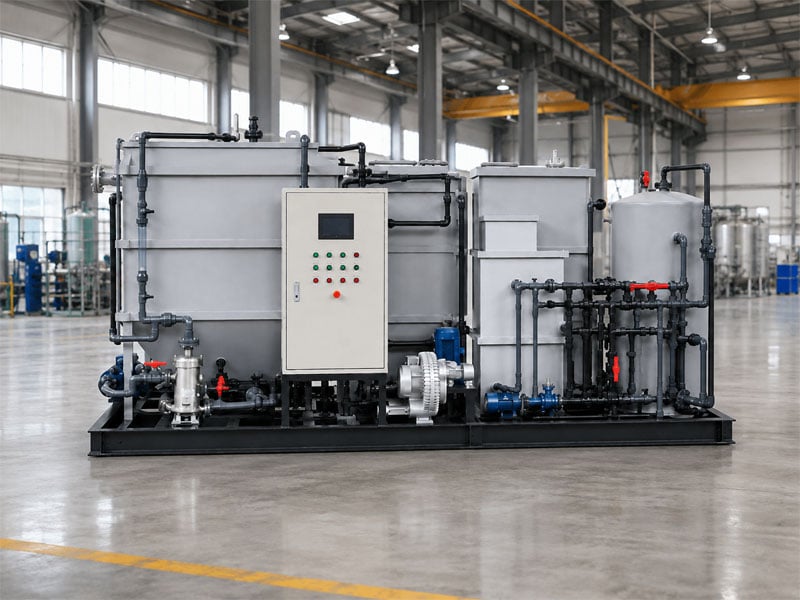
Sistema compatto di trattamento delle acque reflue da 10 m³/giorno, processo AO/MBBR, comandato da PLC, su skid o containerizzato, per applicazioni industriali e commerciali su piccola scala.
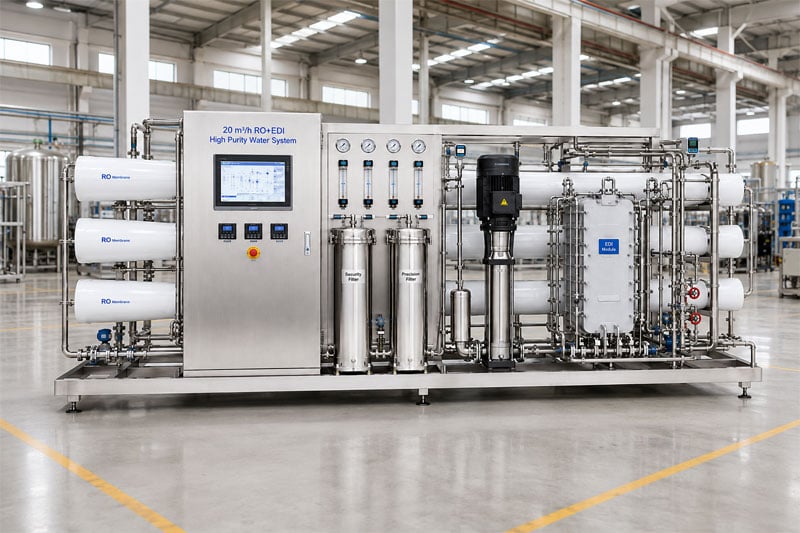
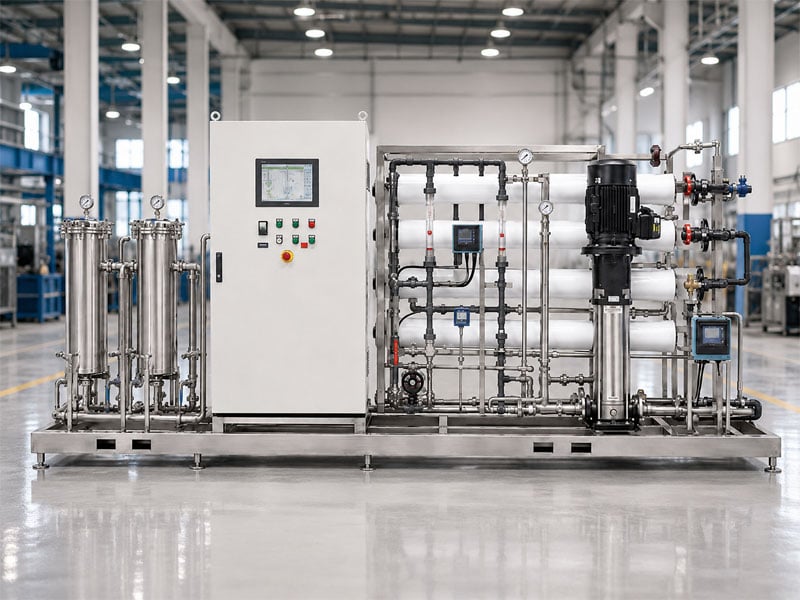
sistema ad acqua ad alta purezza da 20 m³/h RO + EDI, deionizzazione continua, PLC/HMI, monitoraggio in tempo reale, per la produzione di batterie al litio e di componenti elettronici.
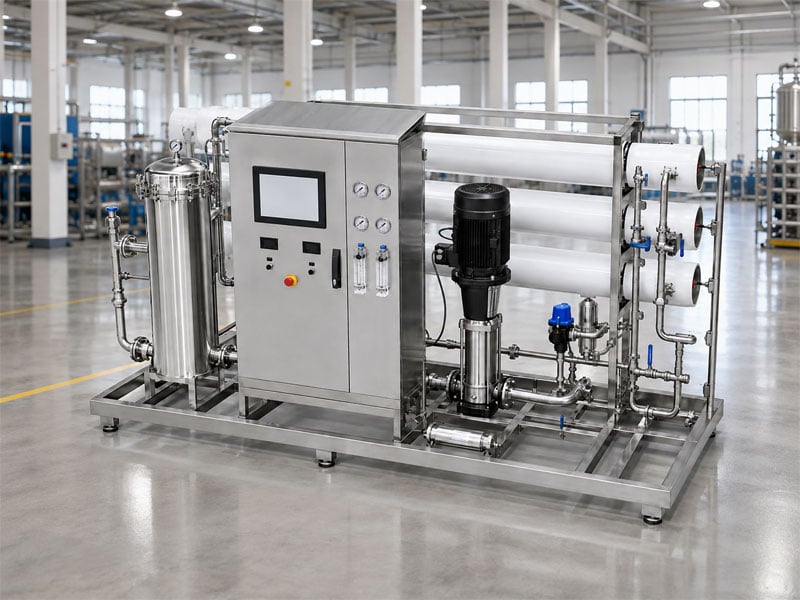
sistema industriale di trattamento dell’acqua mediante RO da 10 m³/h, a semplice o doppio passaggio, con PLC/HMI e monitoraggio in tempo reale, per l’alimentazione delle caldaie, l’elettronica e la produzione industriale.
sistema industriale di purificazione dell’acqua mediante RO da 5 m³/h, a semplice o doppio passaggio, con PLC/HMI e monitoraggio in tempo reale, per l’acqua di processo nei settori alimentare, elettronico e manifatturiero.
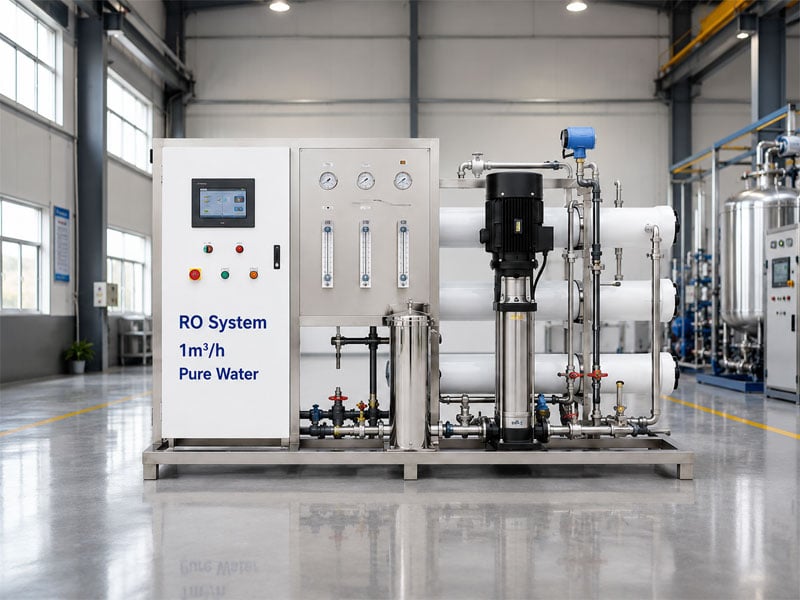
Sistema compatto di purificazione industriale dell’acqua mediante RO da 1 m³/h, skid-mounted, ad alto rifiuto salino, con opzione di controllo PLC e pretrattamento, per produzioni su piccola scala e laboratori.
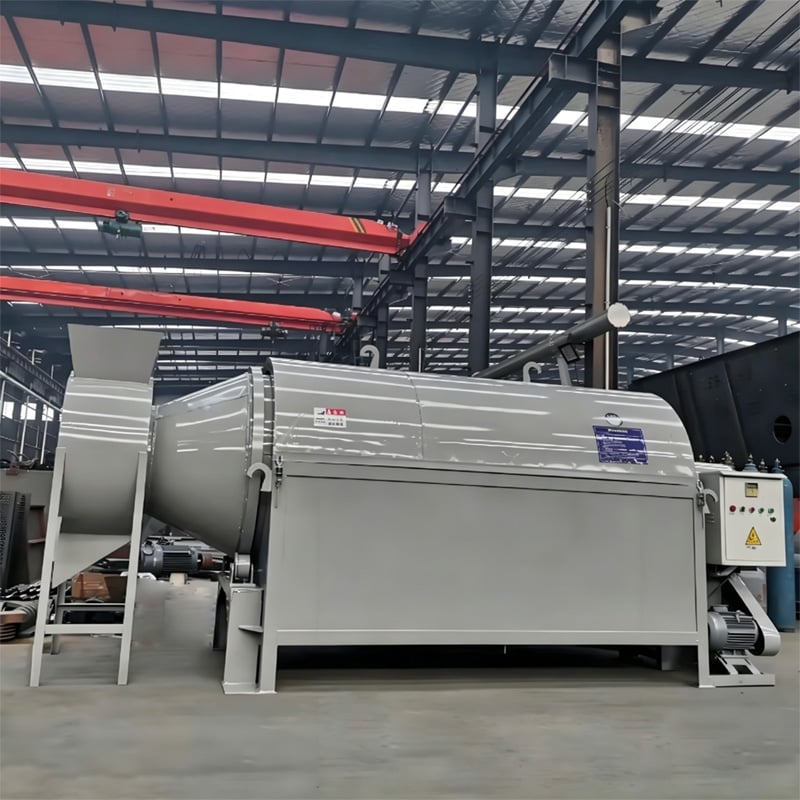
Sistema di essiccazione del liquido madre BHP, 0,5-50 t/h, solidificazione a bassa temperatura (45-85 °C), riduzione del volume ≥95%, per la gestione dei residui di stadio finale ZLD.
Sistema BHP di separazione del sale, capacità da 1 a 150 t/h, recupero idrico ≥90 %, purezza del sale ≥95 %, per frazionamento di NaCl/Na₂SO₄ e integrazione con ZLD.
Evaporatore BHP a semplice o multi-effetto, capacità da 1 a 200 t/h, risparmio di vapore dal 30 al 60 %, riduzione del volume fino al 90 %, comandato da PLC, per concentrazione nei settori chimico, farmaceutico e alimentare.
Evaporatore BHP a vuoto a bassa temperatura, capacità da 1 a 150 t/h, funzionamento tra 40 e 70 °C, riduzione del volume fino al 90 %, comandato da PLC, per liquidi termosensibili e ZLD.
Evaporatore MVR BHP, capacità da 1 a 200 t/h, temperatura operativa da 45 a 85 °C, risparmio energetico fino al 70 %, comandato da PLC, per acque reflue ad alta salinità e ZLD.