bhp-vacuum-low-temperature-evaporator, bhp-vacuum-low-temperature-evaporator, /low-temperature-concentrating-evaporator
EN
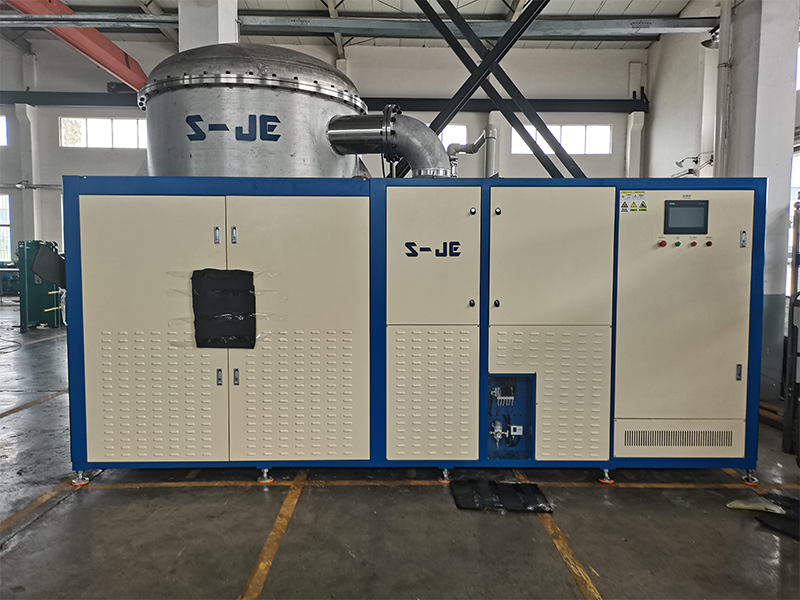
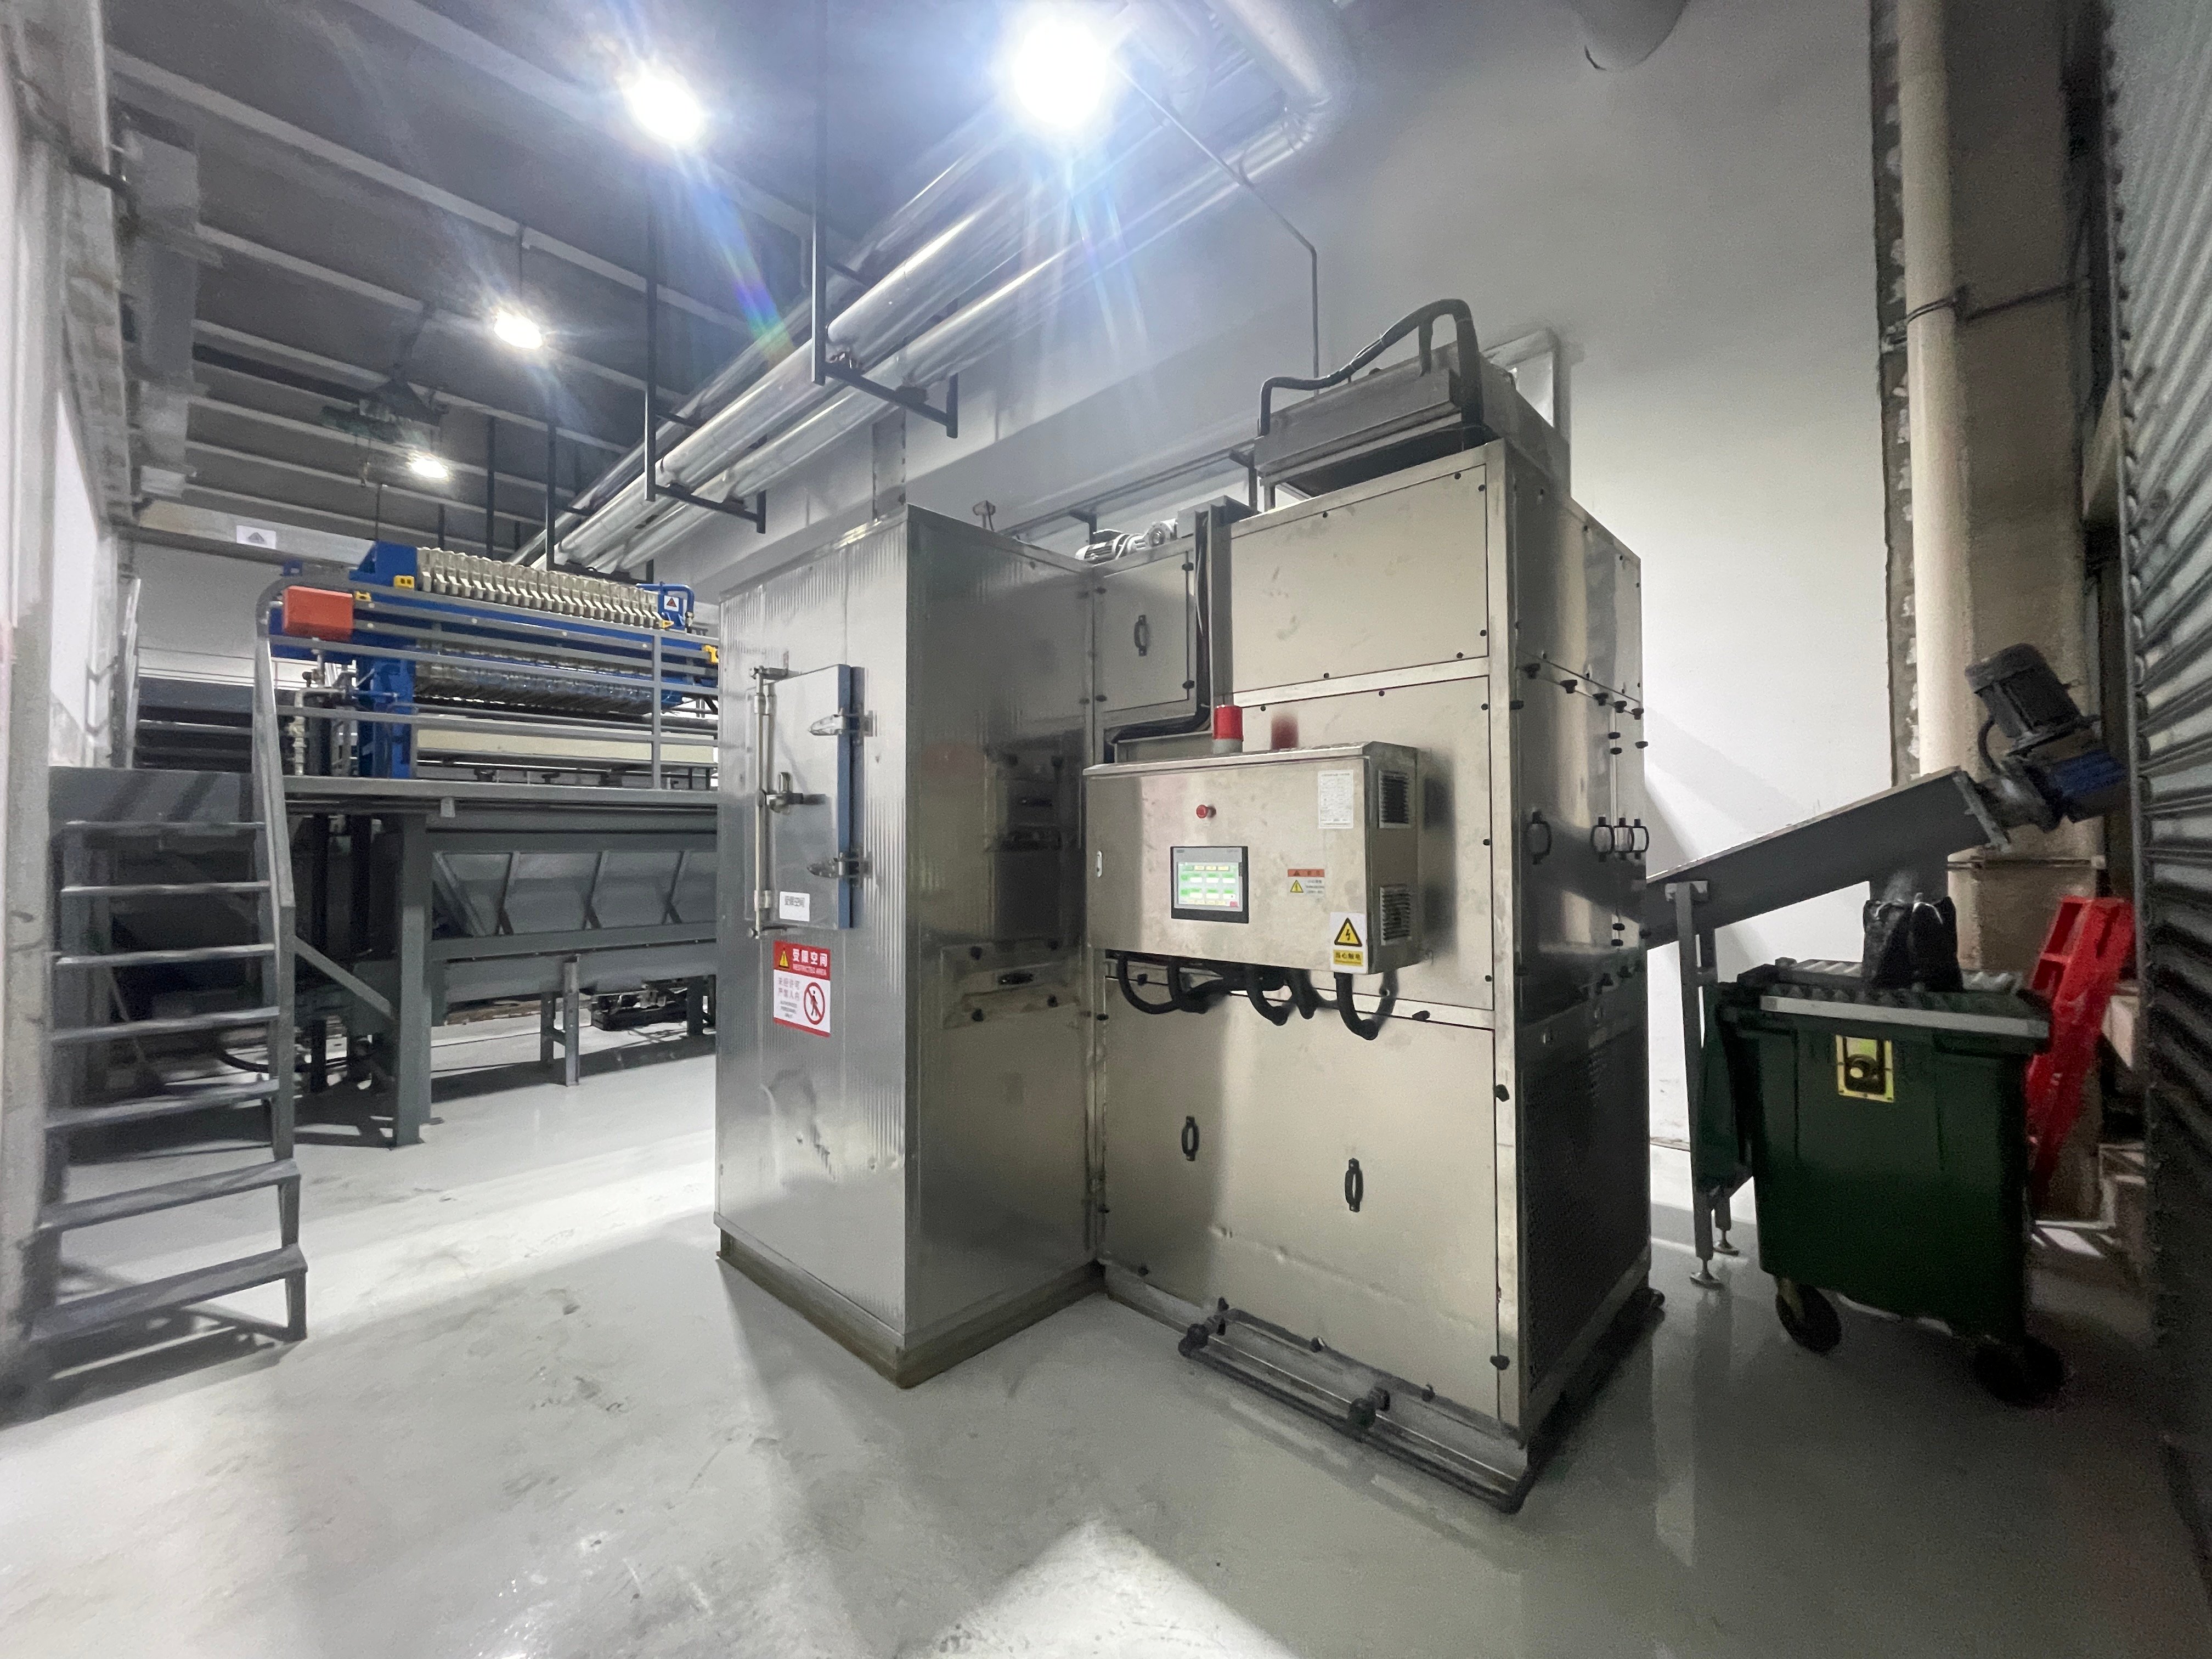
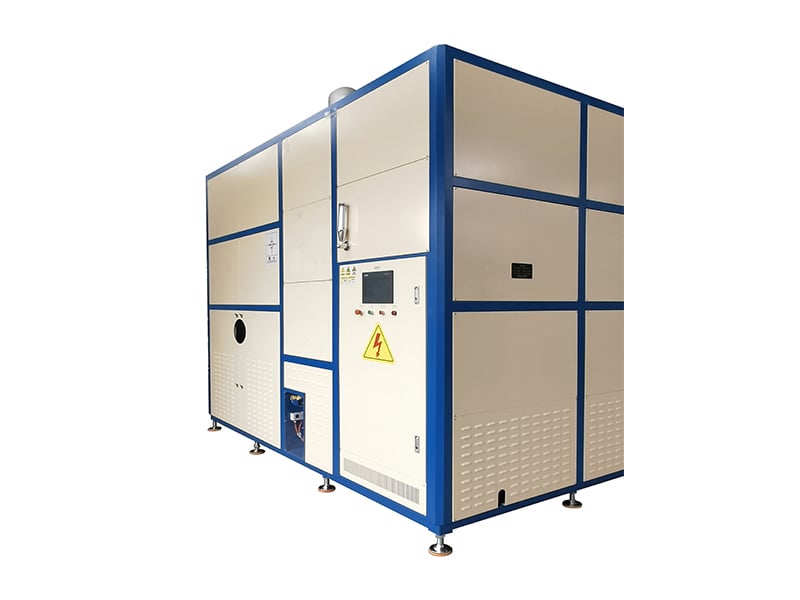
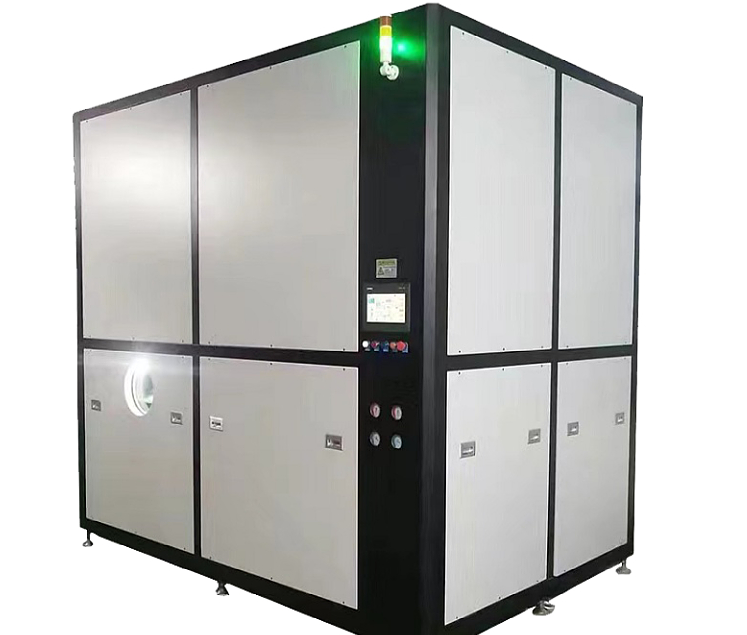
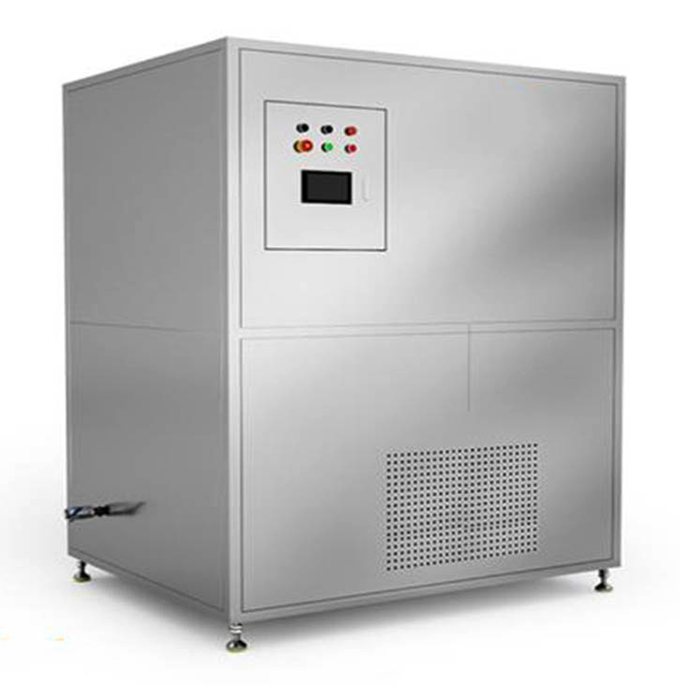
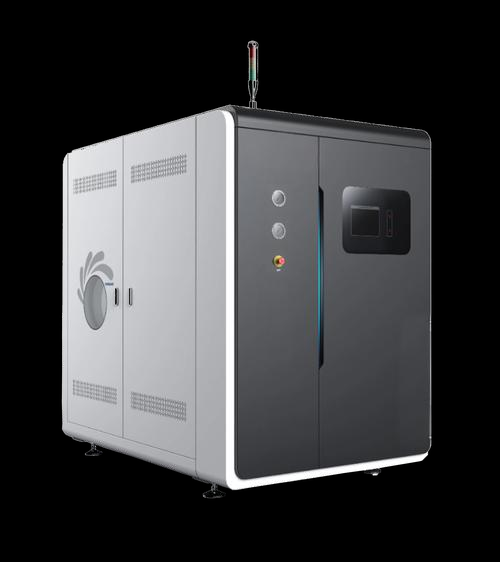
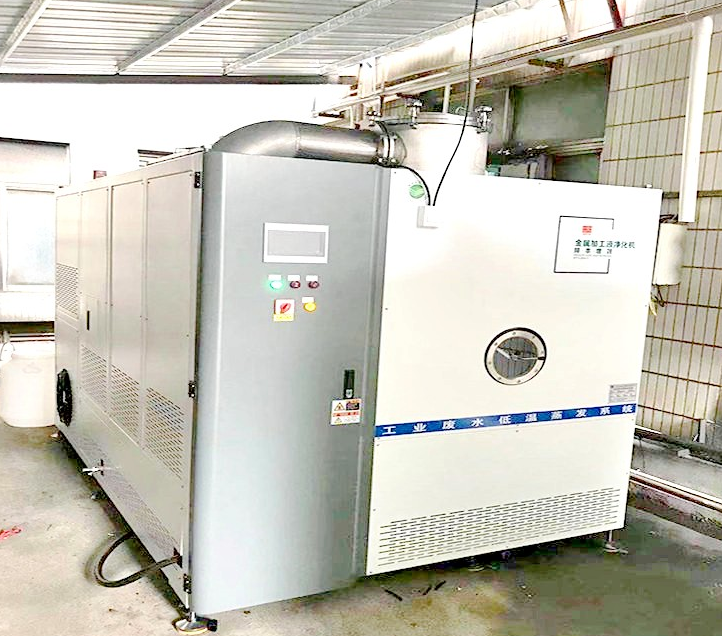
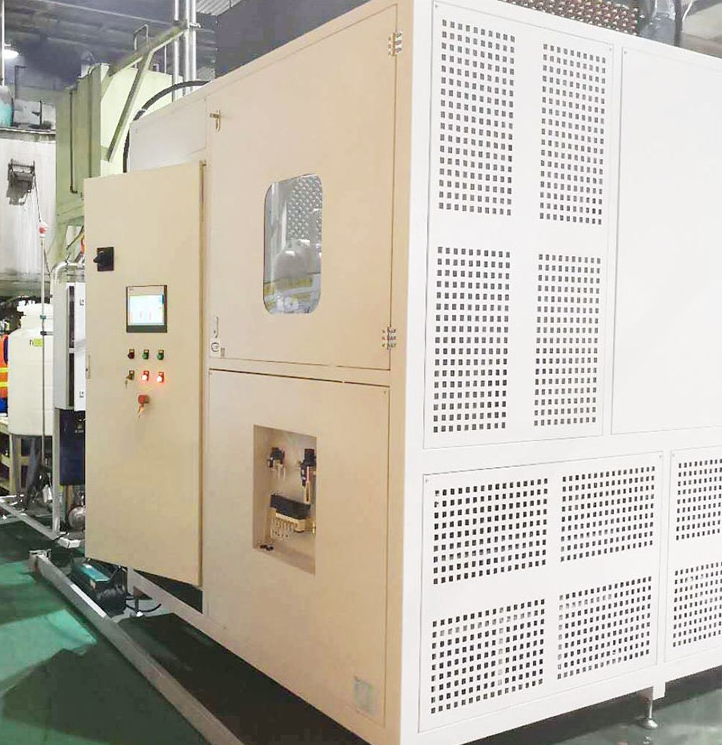
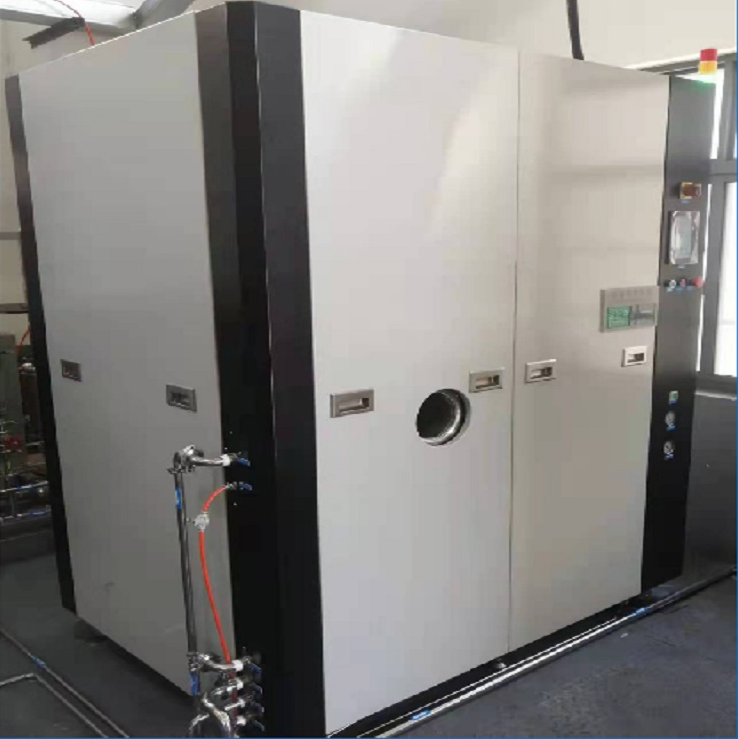
Evaporatore BHP a vuoto a bassa temperatura, capacità da 1 a 150 t/h, funzionamento tra 40 e 70 °C, riduzione del volume fino al 90 %, comandato da PLC, per liquidi termosensibili e ZLD.
Nella valutazione di apparecchiature per l’evaporazione e la concentrazione di liquidi industriali termosensibili o di acque reflue ad alta salinità, la scelta del regime di temperatura operativa costituisce un criterio progettuale primario. L’evaporatore BHP a vuoto e bassa temperatura risolve il vincolo fondamentale imposto dall’evaporazione convenzionale a pressione atmosferica: operando a pressione ridotta, abbassa il punto di ebollizione del liquido e consente la concentrazione a temperature comprese tra 40 e 70 °C, ben al di sotto dei valori che causano degradazione termica, perdita di componenti o rischi per la sicurezza legati al rilascio di composti organici volatili.
Come ingegnere di processo che valuta le prestazioni del bilancio massa-energia e la compatibilità dei materiali, l’evaporatore a bassa temperatura sottovuoto BHP (serie BHP-LTCE) si distingue per la sua combinazione di dolcezza termica, controllo automatizzato e capacità configurabile da 1 a 150 T/h. A condizione che la composizione dell’alimentazione sia mantenuta entro il campo operativo progettato, il sistema raggiunge costantemente una riduzione del volume delle acque reflue fino al 90%, alleggerendo il carico sulle infrastrutture di trattamento e smaltimento a valle.
| Parametro | Specifiche |
|---|---|
| Marca | BHP |
| Serie di modelli | Serie BHP-LTCE |
| Capacità | 1–150 T/h (personalizzabile) |
| Principio di funzionamento | Evaporazione e concentrazione a bassa temperatura sotto vuoto |
| Temperatura di evaporazione | 40 °C–70 °C |
| Condizioni operative | Sotto vuoto (pressione sub-atmosferica) |
| Riduzione del Volume | Fino al 90% |
| Sistema di controllo | PLC completamente automatizzato; funzionamento continuo e non sorvegliato |
| Materiale di costruzione | acciaio inossidabile 304 o 316L; lega resistente alla corrosione disponibile |
| Certificazioni | CE; ISO 9001 e ISO 14001 |
I flussi di alimentazione adatti per l'evaporatore BHP a bassa temperatura sotto vuoto includono acque reflue ad alta salinità, liquidi per processi chimici, liquidi farmaceutici e brodi di fermentazione. La serie BHP-LTCE è certificata CE ed è prodotta secondo i sistemi di gestione per la qualità ISO 9001 e per l'ambiente ISO 14001, soddisfacendo i requisiti documentali per l'acquisto di attrezzature industriali nei mercati di esportazione regolamentati.
Il principio di funzionamento dell'evaporatore BHP a bassa temperatura sotto vuoto si basa su una consolidata relazione termodinamica: il punto di ebollizione diminuisce al diminuire della pressione del sistema. Alla pressione atmosferica standard, l'acqua bolle a 100 °C. Nelle condizioni di vuoto mantenute nel sistema BHP-LTCE, lo stesso processo di evaporazione avviene a 40–70 °C: una riduzione che non è semplicemente incrementale, ma modifica strutturalmente quali materiali possono essere concentrati in sicurezza.
Il controllo PLC automatico gestisce la velocità di alimentazione, le condizioni della zona di evaporazione a temperatura costante, il monitoraggio del rapporto di concentrazione e lo scarico del prodotto. I loop di feedback in tempo reale per temperatura e pressione consentono al sistema di mantenere condizioni operative stabili e di attivare allarmi di guasto prima che le anomalie si propaghino. Dal punto di vista della funzionalità a lungo termine, l’evaporatore sottovuoto a bassa temperatura BHP è progettato per un funzionamento continuo e non sorvegliato — un aspetto fondamentale per gli impianti che operano con turni multipli.
Una variabile di manutenzione specifica dei sistemi a evaporazione sotto vuoto richiede attenzione durante la messa in servizio e il funzionamento continuo: l’integrità del sistema a vuoto si degrada gradualmente con lo sviluppo di piccole perdite alle flange e ai sedili delle valvole. Queste perdite si accumulano nel corso di mesi di funzionamento, innalzando progressivamente l’elevazione del punto di ebollizione effettivo e riducendo la portata. L’istituzione di un programma periodico di rilevamento perdite — che preveda controlli sulle connessioni flangiate critiche e sulla tenuta delle valvole sotto vuoto operativo — è un passo pratico per mantenere le prestazioni conformi alle specifiche di progetto per tutta la vita utile dell’attrezzatura.
La concentrazione di liquidi farmaceutici, il trattamento di brodi di fermentazione e la concentrazione di estratti termolabili sono tecnicamente adatti all’evaporatore BHP a vuoto a bassa temperatura. Dove l’evaporazione convenzionale ad alta temperatura decomporrebbe i principi attivi (API) o denaturerebbe i componenti biologici, l’intervallo operativo di 40–70 °C consente la concentrazione senza compromettere l’integrità dei componenti attivi. La qualità del condensato — indicatore pratico del trasporto di COV nella fase vapore — può essere monitorata osservando colore ed odore durante i campionamenti periodici. Un condensato limpido e inodore indica una normale separazione organica; un condensato colorato o con odore segnala che potrebbe essere necessario aggiustare il pretrattamento (filtrazione con carbone attivo o stripping con aria) prima dell’alimentazione dell’evaporatore.
L'evaporatore a bassa temperatura sottovuoto BHP funziona come stadio di concentrazione nei trattamenti industriali delle acque reflue ad alta salinità, tra cui gli effluenti della galvanica, le acque reflue della tintoria tessile e le acque di processo nella produzione di batterie al litio. Può essere integrato con filtri multimediali BHP, filtri a carbone attivo, sistemi di ultrafiltrazione (UF), sistemi di osmosi inversa (RO) e moduli per il riutilizzo dell'acqua, per configurazioni complete ZLD. La riduzione del volume in questa fase determina direttamente le dimensioni e i costi operativi degli equipaggiamenti a valle per la cristallizzazione e la separazione solida.
La concentrazione di succhi di frutta, soluzioni zuccherine ed estratti vegetali trae vantaggio dal regime a bassa temperatura, poiché vengono preservati i composti aromatici, le vitamine termolabili e i componenti del colore che si degradano al di sopra dei 70 °C. L'evaporatore a bassa temperatura sottovuoto BHP è applicabile nei casi in cui l'evaporazione convenzionale a più effetti, operante a temperature più elevate, produrrebbe un profilo qualitativo del prodotto sensibilmente diverso.
La scelta tra l’evaporatore BHP a vuoto a bassa temperatura e l’evaporazione convenzionale a effetti multipli a pressione atmosferica dipende principalmente dalla sensibilità termica del flusso in ingresso e dall’infrastruttura energetica del sito. Per flussi contenenti composti termolabili, l’approccio a vuoto è tecnicamente obbligatorio: il vincolo di temperatura costituisce un limite di processo, non una preferenza progettuale. Per flussi ad alta salinità termicamente stabili e puramente inorganici, l’evaporazione convenzionale a effetti multipli può offrire una configurazione meccanica più semplice e un costo iniziale inferiore.
Dal punto di vista energetico, è necessario valutare il minore fabbisogno di apporto termico del sistema a vuoto insieme alla sua richiesta di potenza ausiliaria per la generazione del vuoto. Un bilancio energetico specifico per il sito, che tenga conto delle temperature disponibili delle fonti termiche, delle tariffe elettriche e della portata di trattamento, costituisce la base adeguata per la scelta della tecnologia qualora il costo operativo sia un fattore decisionale primario. La gamma di prodotti BHP comprende entrambi i percorsi tecnologici, consentendo una selezione basata sui requisiti di processo piuttosto che sui vincoli imposti dal catalogo degli equipaggiamenti.
L’evaporatore a bassa temperatura BHP Vacuum supporta i seguenti moduli opzionali per ampliarne le funzionalità:
L’integrazione del sistema con filtri multimediali BHP, filtri a carbone attivo, sistemi ad ultrafiltrazione (UF), sistemi ad osmosi inversa (RO) e infrastrutture per il riutilizzo dell’acqua consente all’evaporatore industriale BHP a bassa temperatura sottovuoto di operare come parte di una soluzione completa per la concentrazione liquida industriale e il trattamento delle acque reflue, comprese configurazioni progettate per ottemperare ai requisiti di zero liquid discharge (ZLD).
Evaporatore BHP a vuoto a bassa temperatura, capacità da 1 a 150 t/h, funzionamento tra 40 e 70 °C, riduzione del volume fino al 90 %, comandato da PLC, per liquidi termosensibili e ZLD.

 EN