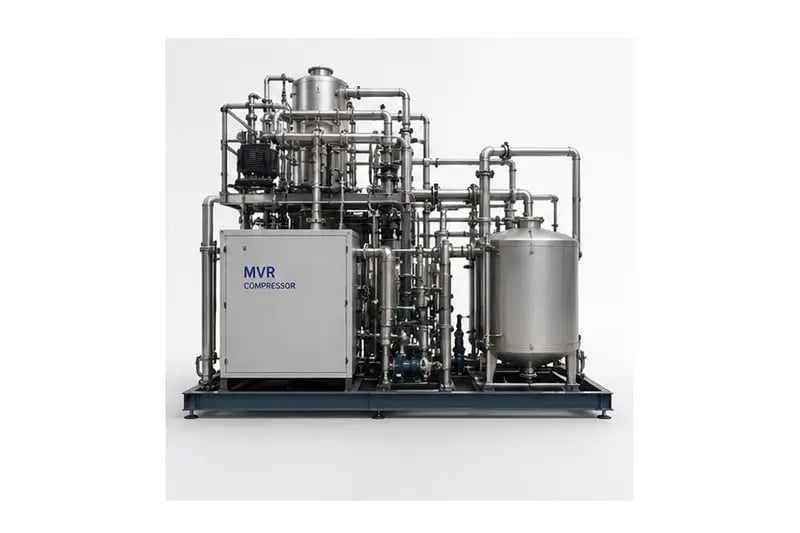
Un sistema evaporatore MVR rappresenta un approccio trasformativo alla gestione delle acque reflue industriali, che combina la tecnologia di ricompressione meccanica del vapore con un pretrattamento accuratamente orchestrato, una gestione del condensato e processi di gestione dei residui. Questo quadro integrato garantisce che gli impianti possano trattare flussi di rifiuti complessi riducendo al minimo le perdite idriche, abbattendo i costi operativi e rispettando rigorosi limiti di scarico. Comprendere come ciascun componente dell’integrazione operi in sinergia è essenziale per operatori e responsabili degli impianti che cercano soluzioni affidabili ed efficienti per le acque reflue.
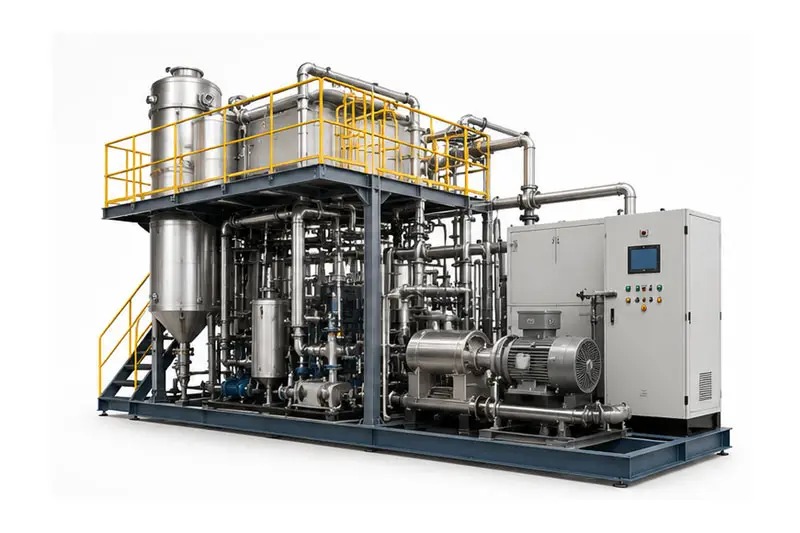
Il successo di qualsiasi sistema evaporatore MVR dipende da una coordinazione perfetta tra diverse fasi funzionali. Un’integrazione adeguata garantisce che le acque reflue in ingresso ricevano un pretrattamento appropriato, che il recupero del condensato massimizzi il riutilizzo dell’acqua e che la gestione dei residui rimanga economicamente vantaggiosa e conforme alle normative ambientali. Questo articolo esplora il quadro tecnico e operativo necessario per ottimizzare l’integrazione del sistema evaporatore MVR al fine di ottenere prestazioni massime.
Fondamenti del pretrattamento nell’integrazione dei sistemi MVR
Perché il pretrattamento è fondamentale per le prestazioni dell’MVR
Il pretrattamento è la fase iniziale critica di qualsiasi integrazione di successo di un sistema evaporatore MVR. Senza un pretrattamento adeguato, l’incrostazione, l’accumulo di sali e i danni alle membrane possono compromettere l’efficienza del sistema e aumentare i tempi di fermo per manutenzione. Il processo di pretrattamento rimuove i solidi sospesi, regola il pH e elimina gli agenti potenzialmente incrostanti prima che le acque reflue entrino nella camera di evaporazione. Questo approccio protettivo prolunga la vita utile delle apparecchiature e mantiene costante la qualità del condensato durante l’intero ciclo di integrazione.
Diversi flussi di rifiuti industriali richiedono strategie di pretrattamento personalizzate. Le acque reflue ad alta salinità potrebbero necessitare di condizionamento chimico, mentre i flussi contaminati da oli richiedono trattamenti di separazione. Un pretrattamento efficace nel quadro della vostra integrazione di sistema evaporatore MVR previene interruzioni operative costose e garantisce che l’intera catena a valle — evaporazione, raccolta del condensato e trattamento dei residui — funzioni senza interruzioni impreviste o degrado qualitativo.
Tecnologie e metodi chiave di pretrattamento
La filtrazione a schermo e la separazione mediante idrociclone costituiscono la base della maggior parte delle configurazioni di pretrattamento all’interno di un sistema evaporatore MVR. Questi processi meccanici rimuovono le particelle prima che possano accumularsi negli scambiatori di calore o nelle camere dell’evaporatore. Il pretrattamento chimico aggiunge un ulteriore livello, utilizzando coagulanti e flocculanti per legare i colloidi più piccoli in particelle più grandi e filtrabili. La regolazione del pH garantisce che la chimica delle acque reflue sia compatibile con il campo operativo ottimale dell’integrazione del sistema evaporatore MVR, prevenendo la corrosione e migliorando le fasi successive del trattamento.
Le configurazioni di pretrattamento multistadio impiegano spesso la filtrazione a cartuccia come passaggio finale di lucidatura prima che le acque reflue entrino nel sistema evaporatore MVR. Questo approccio a stadi riduce il rischio di intasamento delle membrane e prolunga gli intervalli di manutenzione. Gli operatori devono selezionare le attrezzature per il pretrattamento in base alle specifiche caratteristiche dei propri rifiuti e integrare punti di monitoraggio che verifichino l’efficacia del trattamento prima che le acque reflue procedano alla fase di evaporazione.
Gestione del condensato e integrazione del recupero
Il condensato come risorsa recuperata di valore
Il recupero del condensato all'interno di un sistema evaporatore MVR rappresenta sia un vantaggio ambientale sia un meccanismo diretto di riduzione dei costi. Man mano che le acque reflue evaporano sotto vuoto, il vapore viene compresso, raffreddato e condensato in acqua ad alta purezza. Questo condensato può essere riutilizzato per il raffreddamento di processo, per operazioni di pulizia oppure reimmesso nel sistema di trattamento, riducendo drasticamente il consumo di acqua dolce e il volume da smaltire. Una gestione adeguata del condensato trasforma il sistema evaporatore MVR da strumento di contenimento dei rifiuti a risorsa per il recupero dell'acqua, allineando le operazioni ai principi dell'economia circolare e agli obblighi normativi in materia di sostenibilità.
La qualità del condensato recuperato dipende fortemente dall’efficacia del pretrattamento a monte e dai parametri operativi integrati nel sistema di evaporazione MVR. La maggior parte degli impianti ottiene una purezza del condensato idonea al riutilizzo non potabile immediatamente dopo il recupero. Alcune operazioni sottopongono il condensato a ulteriori fasi di trattamento secondario, qualora le applicazioni a valle richiedano standard di purezza più elevati, massimizzando così il valore economico del flusso idrico recuperato.
Protocolli per la rifinitura e il riutilizzo del condensato
La purificazione del condensato all'interno dell'integrazione del sistema evaporatore MVR può prevedere filtrazione con carbone attivo, scambio ionico o trattamento UV, a seconda delle applicazioni previste per il riutilizzo. Un circuito di integrazione ben progettato indirizza il condensato attraverso punti di verifica della qualità, dove gli operatori confermano salinità, pH e carica microbica prima di inviarlo ai sistemi di stoccaggio o di riutilizzo. Questo approccio a circuito chiuso riduce al minimo l'impatto ambientale, diminuendo contemporaneamente la domanda di acqua dolce e i volumi di scarico delle acque reflue.
I protocolli di integrazione devono specificare le opzioni di ricircolo del condensato, i limiti di durata dello stoccaggio e le soglie qualitative per i diversi percorsi di riutilizzo. Il monitoraggio in tempo reale della portata e dei parametri qualitativi del condensato consente ai responsabili degli impianti di ottimizzare le prestazioni dell'integrazione del sistema evaporatore MVR, di identificare tempestivamente eventuali scostamenti nel trattamento e di regolare le condizioni operative per mantenere costanti i tassi di recupero idrico anche in presenza di variazioni stagionali.
Gestione e smaltimento dei residui nell’ambito del quadro di integrazione
Caratterizzazione dei residui e preparazione del trattamento
Il residuo prodotto da un sistema evaporatore MVR rappresenta i solidi concentrati e i minerali disciolti rimasti dopo l’evaporazione dell’acqua. Caratterizzare tale residuo è essenziale per selezionare percorsi adeguati di smaltimento o trattamento all’interno del proprio quadro di integrazione. Sali, metalli, composti organici e altri contaminanti si concentrano nel residuo, richiedendo una gestione accurata per conformarsi alla normativa ambientale e ottimizzare l’economia dello smaltimento. Comprendere la composizione del residuo consente agli operatori dell’impianto di esplorare potenziali opportunità di recupero oppure di identificare sedi idonee per lo smaltimento, coerenti con la progettazione del proprio sistema di integrazione.
Le opzioni per il trattamento dei residui integrate nella gamma di sistemi evaporatori MVR vanno dallo smaltimento diretto in discarica fino a processi avanzati di recupero. Alcuni impianti utilizzano stadi di cristallizzazione per separare i sali recuperabili dai componenti pericolosi, riducendo il volume da smaltire e generando sottoprodotti commercializzabili. Altri inviano i residui a operatori specializzati nello smaltimento rifiuti, dotati di impianti idonei a gestire materiali ad alta salinità o chimicamente complessi. La strategia di gestione dei residui deve bilanciare conformità normativa, costi di smaltimento, responsabilità ambientale e potenziale di recupero all’interno del modello complessivo di integrazione.
Attrezzature per la gestione dei residui e migliori pratiche
Una gestione efficace dei residui all'interno di un sistema integrato di evaporatore MVR comprende tipicamente serbatoi di raccolta dei residui, stadi di addensamento e attrezzature per la disidratazione. Alcune configurazioni di integrazione impiegano cristallizzatori evaporativi che concentrano ulteriormente i residui in forma di torta secca, riducendo drasticamente il volume da trasportare e i costi di smaltimento. Le attrezzature per la disidratazione, come centrifughe o presse filtranti, separano l'umidità dai residui solidi, producendo un prodotto più stabile, adatto allo stoccaggio a lungo termine o al trasporto verso impianti specializzati di gestione dei rifiuti.
La progettazione dell’integrazione deve includere sistemi di monitoraggio dei residui, di tracciamento del volume e di documentazione dello smaltimento, che garantiscano la conformità alle normative locali e nazionali. Gli operatori traggono vantaggio da analisi periodiche della composizione dei residui per confermare la stabilità della loro composizione e identificare eventuali modifiche operative che influenzino la qualità dei residui. L’integrazione della gestione dei residui nel budget operativo complessivo del sistema evaporatore MVR garantisce che i costi di smaltimento rimangano prevedibili e che gli impianti possano giustificare l’investimento iniziale mediante calcoli del costo totale di proprietà (total cost of ownership) estesi a diversi anni di funzionamento.
FAQ
Qual è il principale vantaggio dell’integrazione del pretrattamento con un sistema evaporatore MVR?
Il vantaggio principale consiste nella prevenzione dell’incrostazione e dell’ostruzione, che altrimenti danneggerebbero il sistema di evaporazione MVR e ne ridurrebbero l’efficienza. Il pretrattamento integrato rimuove i solidi sospesi e regola la composizione chimica prima che le acque reflue entrino nella camera di evaporazione, prolungando la vita utile delle apparecchiature, riducendo i costi di manutenzione e garantendo prestazioni di trattamento costanti. Questa protezione si estende a tutto il quadro di integrazione, assicurando un recupero affidabile del condensato e una gestione prevedibile dei residui per tutta la durata operativa del sistema.
Il condensato proveniente da un sistema di evaporazione MVR può essere riutilizzato in sicurezza nei processi industriali?
Sì, il condensato recuperato da un sistema di evaporatore MVR può essere riutilizzato in sicurezza in molte applicazioni industriali, in particolare in processi non potabili come l’acqua di raffreddamento o la pulizia. La qualità dipende dall’efficacia del pretrattamento a monte e dai contaminanti specifici presenti nelle acque reflue originali. La maggior parte degli impianti raggiunge una purezza del condensato adatta al riutilizzo diretto senza ulteriori fasi di affinamento, anche se alcuni integrano stadi secondari di trattamento per soddisfare requisiti applicativi più stringenti, massimizzando così il valore del recupero idrico all’interno del quadro di integrazione.
Come deve essere gestito il residuo proveniente da un sistema di evaporatore MVR per garantire la conformità alle normative?
La gestione dei residui deve rispettare le normative ambientali locali e nazionali, che richiedono generalmente una caratterizzazione adeguata, una documentazione accurata e un corretto smaltimento. L’integrazione di un sistema evaporatore MVR deve includere il monitoraggio dei residui, il tracciamento del volume e protocolli di prova per confermare l’idoneità della metodologia di smaltimento. Molte strutture esplorano opzioni di recupero, come la cristallizzazione del sale o collaborazioni con partner specializzati nel trattamento dei rifiuti, al fine di ridurre il volume da smaltire, mantenendo nel contempo la piena conformità normativa e potenzialmente generando ricavi dai sottoprodotti recuperati.

 EN