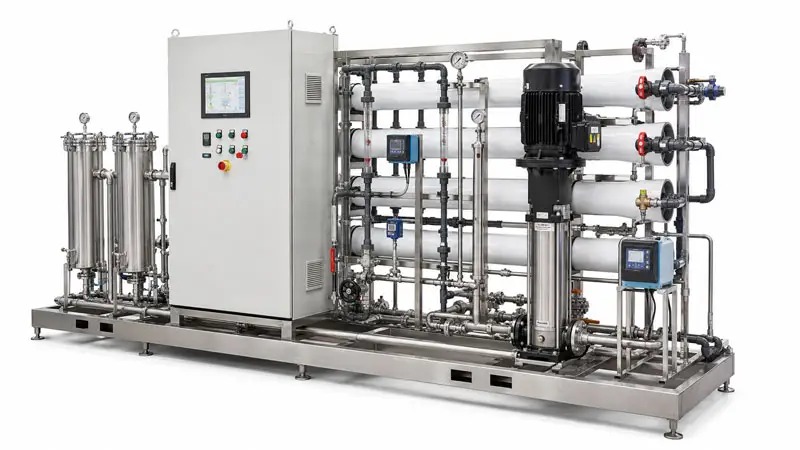
Il successo di ogni impianto industriale a osmosi inversa dipende fondamentalmente dalla qualità del pretrattamento applicato a monte. Molti operatori si concentrano esclusivamente sulle prestazioni delle membrane, sulla velocità di filtrazione o sui tassi di recupero, trascurando il fatto che un pretrattamento inadeguato è la causa principale dei guasti del sistema, dei costosi tempi di fermo e della sostituzione prematura delle membrane. Quando il pretrattamento risulta insufficiente, anche le membrane RO più avanzate non riescono a garantire le prestazioni né la durata attese.
Comprendere come la qualità del pretrattamento determini l'affidabilità rivela perché l'investimento in un pretrattamento robusto protegge l'intero sistema. L'incrostazione, l'accumulo di depositi e la contaminazione biologica hanno origine a monte, e nessuna ottimizzazione delle membrane può compensare pratiche scadenti di pretrattamento. Questo articolo esamina la relazione diretta tra eccellenza del pretrattamento e stabilità operativa degli impianti industriali di reverse osmosis.
Il ruolo fondamentale del pretrattamento nella stabilità dei sistemi RO
Perché la qualità del pretrattamento influisce direttamente sull'affidabilità
Il pretrattamento rimuove solidi sospesi, colloidi, batteri e composti organici prima che l'acqua entri nelle membrane RO. Quando il pretrattamento è inefficace, questi contaminanti si accumulano sulle superfici delle membrane, causando incrostazioni che aumentano la caduta di pressione, riducono la portata di permeato e accelerano il degrado delle membrane. Un impianto industriale di reverse osmosis privo di un pretrattamento adeguato affronta sfide di affidabilità che si manifestano già nelle prime settimane di funzionamento.
La relazione tra qualità del pretrattamento e intasamento è diretta e misurabile. Un pretrattamento inadeguato consente all’indice di densità dei sedimenti (SDI) di superare le soglie di sicurezza, causando un rapido intasamento delle membrane. Un pretrattamento efficace mantiene l’SDI al di sotto di 3, garantendo il funzionamento prevedibile dell’impianto industriale a osmosi inversa e il mantenimento di portate costanti. Ogni stadio del pretrattamento—coagulazione, sedimentazione, filtrazione su sabbia e filtrazione a cartuccia—rimuove specifiche categorie di contaminanti che le membrane RO non possono tollerare.
Prevenzione dell’intasamento mediante pretrattamento avanzato
L’incrostazione rappresenta la minaccia maggiore per l’affidabilità degli impianti industriali a osmosi inversa. L’incrostazione da particolato ostruisce i pori della membrana, quella biologica favorisce la crescita di microrganismi all’interno del contenitore a pressione e quella organica genera biofilm resistenti alla pulizia. Il pretrattamento elimina le cause alla radice prima che raggiungano la membrana. I filtri a sabbia rimuovono le particelle sospese fino a 20 micron, mentre i filtri multistrato e le fasi a cartuccia spingono la rimozione finale delle particelle a 5 micron o inferiore.
Il pretrattamento chimico—che include coagulazione, regolazione del pH e dosaggio di antiscalanti—affronta i meccanismi di incrostazione non risolvibili mediante filtrazione fisica. I coagulanti neutralizzano le cariche colloidali, consentendo alle particelle sospese di aggregarsi e sedimentare. Ciò riduce in modo significativo il carico sulle membrane RO a valle. Un impianto industriale a osmosi inversa dotato sia di pretrattamento meccanico sia di pretrattamento chimico evita gli improvvisi picchi di pressione e la perdita di portata che segnalano l’incrostazione della membrana e il guasto operativo.
Tecnologie di pretrattamento che migliorano la durata del sistema
Filtrazione multistrato e stadi a cartuccia
La filtrazione multistrato combina sabbia, antracite e granato in un unico contenitore, creando una cattura graduale delle particelle, da quelle più grossolane a quelle più fini. Questo approccio riduce la torbidità a 0,1 NTU o inferiore, un parametro critico per la protezione degli impianti industriali di osmosi inversa. I filtri a cartuccia, posizionati dopo la filtrazione multistrato, costituiscono uno stadio finale di lucidatura, trattenendo le particelle residue di dimensioni submicrometriche e prolungando la vita utile delle membrane RO di diversi mesi.
La scelta del filtro a cartuccia influenza direttamente il rischio di intasamento in un impianto industriale a osmosi inversa. I filtri a cartuccia pieghettati offrono una superficie maggiore e intervalli di servizio più lunghi rispetto ai design piani o a spirale. Passare da cartucce a bassa porosità (20 micron) a varianti ultraefficienti da 5 micron o 1 micron può ridurre gli eventi di intasamento delle membrane RO del 60 per cento o più. Il modesto costo di attrezzature premium per il pretrattamento viene recuperato rapidamente grazie alla maggiore durata delle membrane e alla riduzione della manutenzione non programmata.
Condizionamento chimico e integrazione di antiscalanti
Il trattamento chimico preliminare previene l’incrostazione intervenendo sulla chimica dell’acqua a monte. L’iniezione di acido abbassa il pH per impedire l’incrostazione da carbonati, mentre i composti anticalcare legano calcio, magnesio e silice. Per un impianto industriale a osmosi inversa che opera con acque di alimentazione problematiche — elevata durezza, elevato contenuto di silice o di sostanze organiche — il trattamento chimico preliminare è obbligatorio. Senza di esso, le incrostazioni si accumulano sulle superfici delle membrane entro pochi giorni, aumentando la pressione operativa e riducendo l’affidabilità.
La rimozione dei biocidi e del cloro sono fasi di pretrattamento ugualmente essenziali. Il cloro ossida irreversibilmente le membrane ad osmosi inversa se non viene trattenuto, mentre i biocidi residui prevengono la crescita microbica all’interno del modulo ad osmosi inversa. I filtri a carbone attivo rimuovono il cloro e le sostanze organiche, il bisolfito di sodio elimina l’ossidante residuo e dosaggi periodici di biocida mantengono un ambiente privo di biofilm. Queste misure garantiscono il funzionamento affidabile di un impianto industriale ad osmosi inversa, evitando l’incrostazione biologica che ne riduce l’affidabilità e costringe a sostituire d’urgenza le membrane.
Impatto operativo di un pretrattamento insufficiente sull'affidabilità del sistema
Aumento della pressione, riduzione della portata e sollecitazione delle membrane
Quando il pretrattamento non riesce a rimuovere efficacemente i contaminanti, l’impianto industriale a osmosi inversa subisce un fenomeno di 'pressure creep' — la pressione di alimentazione aumenta gradualmente per mantenere costante la portata di permeato. Questo indicatore segnala l’intasamento della membrana e riflette il fatto che un pretrattamento inadeguato ha consentito il passaggio dei contaminanti. Il funzionamento a pressione elevata accelera il degrado della membrana, incrementa il consumo energetico e riduce l'affidabilità del sistema. Un impianto progettato per operare a 200 psi comincia a richiedere 250, 300 psi o valori superiori — segno che l’intasamento ha superato il punto in cui una semplice pulizia risulterebbe sufficiente.
Il calo della portata permeata rispecchia l’aumento di pressione e rivela in modo più chiaro la carenza del pretrattamento. Quando un impianto industriale a osmosi inversa perde il 20 percento della propria capacità produttiva entro tre mesi, nonostante l’installazione di nuove membrane, la causa principale è un pretrattamento inadeguato. L’incrostazione delle membrane RO non si risolve con pulizie temporanee; al contrario, peggiora progressivamente. Ogni episodio di incrostazione lascia residui organici e biofilm resistenti alla pulizia chimica, rendendo l’impianto industriale a osmosi inversa sempre meno affidabile fino al momento in cui le membrane devono essere sostituite.
Onere della manutenzione e costo totale di proprietà
Un pretrattamento inadeguato trasforma un impianto industriale a osmosi inversa in un’attività ad alto costo di manutenzione. Le pulizie chimiche frequenti interrompono la produzione, consumano soluzioni detergenti costose e comportano il rischio di danneggiare le membrane se eseguite in modo troppo aggressivo. I cicli di sostituzione delle membrane si accorciano da 5–7 anni a 2–3 anni, moltiplicando i costi per i materiali di consumo e per la manodopera. Un impianto industriale a osmosi inversa progettato per garantire affidabilità deve investire in un pretrattamento che prevenga l’intasamento, anziché limitarsi a rimediarvi successivamente.
La logica economica è semplice. Un trattamento preliminare robusto costa inizialmente dal 15 al 25 percento dell’investimento complessivo in capitale del sistema, ma elimina dal 70 all’80 percento delle spese per sostituzione e manutenzione delle membrane nel corso di un periodo operativo di dieci anni. Un impianto industriale a osmosi inversa con un trattamento preliminare debole può apparire più economico all’inizio, ma diventa un centro di costo a causa di continui interventi di risoluzione problemi, riparazioni d’emergenza e fermi imprevisti. Gli impianti che privilegiano la qualità del trattamento preliminare raggiungono un’elevata affidabilità, costi operativi prevedibili e una disponibilità del sistema tale da giustificare l’investimento iniziale.
FAQ
Quale livello di SDI garantisce affidabilità in un impianto industriale a osmosi inversa?
L'SDI inferiore a 3 è lo standard di settore per l'acqua di alimentazione dell'osmosi inversa. Molti operatori mirano a un valore di SDI inferiore a 2 per garantire la massima affidabilità. Un impianto industriale di osmosi inversa che riceve acqua di alimentazione con SDI superiore a 5 subirà un'intasamento rapido e il guasto delle membrane. L'esecuzione del test SDI ad ogni turno garantisce l'efficacia del pretrattamento e fornisce un avviso precoce di degrado del sistema.
Con quale frequenza occorre effettuare la manutenzione o la sostituzione delle apparecchiature di pretrattamento?
I filtri a sabbia devono essere sottoposti a lavaggio in controcorrente ogni 2–4 giorni, a seconda della qualità dell'acqua di alimentazione e della portata. I filtri a cartuccia vanno sostituiti ogni 3–6 mesi oppure non appena la differenza di pressione supera i limiti progettuali. L'operatore di un impianto industriale di osmosi inversa deve definire un programma di manutenzione preventiva basato sulle caratteristiche dell'acqua di alimentazione, non soltanto su intervalli temporali fissi. Il monitoraggio della differenza di pressione in ciascuno stadio di pretrattamento fornisce un avviso precoce di riduzione delle prestazioni, prima che l'intasamento raggiunga le membrane RO.
Un impianto industriale a osmosi inversa può recuperare da un’intasamento delle membrane causato da una pretrattazione inadeguata?
La pulizia chimica può ripristinare temporaneamente le prestazioni, ma i danni dovuti all’intasamento sono spesso permanenti. I film organici e i biofilm biologici resistono alla pulizia e si ricolonizzano rapidamente se la pretrattazione rimane insufficiente. La strategia migliore è la prevenzione tramite una pretrattazione di alta qualità, piuttosto che il recupero. Una volta che un impianto industriale a osmosi inversa subisce un’intasamento grave, la sostituzione delle membrane è tipicamente l’unico percorso affidabile per ripristinare piena capacità operativa e affidabilità.

 EN