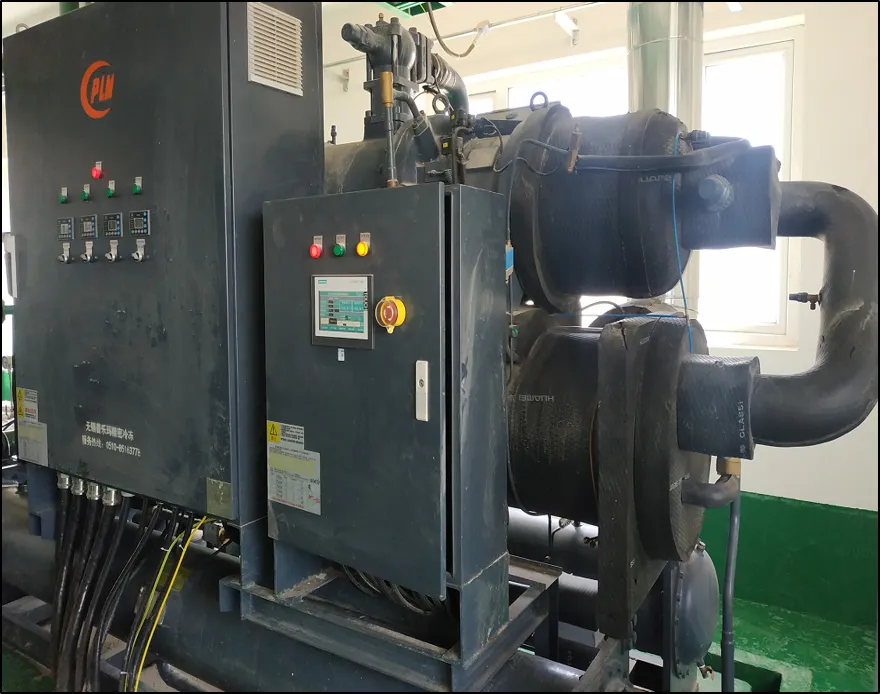
Integracja system skupacz roztworu solnego etapa skupiania przed krystalizacją stanowi kluczowy krok w osiąganiu zera odpływu cieczy oraz maksymalizacji odzysku soli w przemyślowym oczyszczaniu ścieków. Poprawnie dobrane technologie skupiania znacznie zmniejszają objętość odpadowej cieczy, co czyni działania krystalizatora w kolejnym etapie bardziej wydajnymi i opłacalnymi. Takie zintegrowane podejście zapewnia zgodność instalacji z coraz surowszymi przepisami środowiskowymi oraz umożliwia odzysk cennych soli i minerałów ze strumieni procesowych.
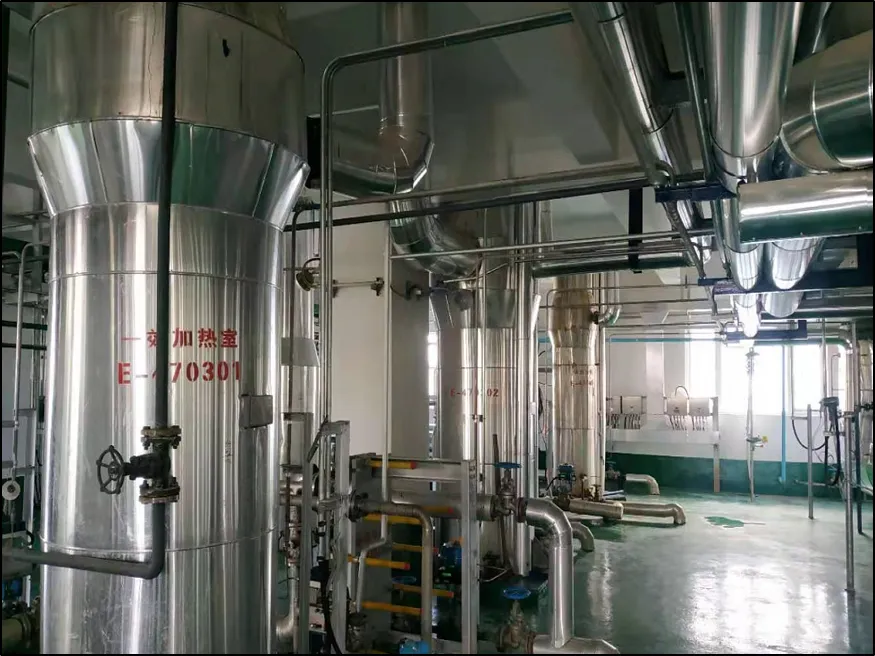
Kolejność integracji urządzeń ma ogromne znaczenie w oczyszczaniu ścieków. Umieszczając koncentrację roztworu solanego przed krystalizacją, operatorzy zmniejszają zapotrzebowanie na energię, obniżają koszty chemiczne oraz poprawiają ogólną niezawodność systemu. W niniejszym artykule omówiono wymagania techniczne dotyczące integracji, najlepsze praktyki eksploatacyjne oraz czynniki decyzyjne wpływające na skuteczne wdrożenie technologii koncentracji w strategii ZLD.
Zrozumienie technologii koncentracji w oczyszczaniu ścieków
Podstawowe zasady koncentracji roztworu solanego
Konsentracja polega na usuwaniu wody z nasyconych lub nadmiernie nasyconych roztworów soli w celu zwiększenia zawartości rozpuszczonych minerałów. System konsentratora roztworu solnego wykorzystuje procesy mechaniczne lub termiczne do osiągnięcia tego rozdziału, tworząc zagęszczony roztwór gotowy do etapów krystalizacji. Proces konsentracji zmniejsza objętość cieczy o 40–80 procent w zależności od składu dopływu, docelowych wskaźników odzysku oraz konstrukcji sprzętu. Wyższe stopnie konsentracji oznaczają, że mniej soli pozostaje rozpuszczonych, gdy ciecz wpływa do krystalizatora, co poprawia czystość kryształów oraz wskaźniki odzysku.
Koncentracja przemysłowego roztworu solanego zwykle wykorzystuje odwróconą osmozę, parowanie lub technologię membranową w celu oddzielenia czystej wody od rozpuszczonych soli. Każda z tych metod oferuje charakterystyczne zalety, zależne od składu ścieków, dostępności energii oraz celów odzysku produktów. Zrozumienie, który sposób koncentracji najlepiej odpowiada zdolnościom cieplnym i budżetowi inwestycyjnemu danej instalacji, jest kluczowe przed rozpoczęciem planowania integracji.
Dlaczego koncentracja poprzedza krystalizację
Krystalizacja działa najefektywniej, gdy roztwór wejściowy osiąga określone stężenia soli oraz zakresy temperatur. Podawanie niezskoncentrowanego rassolu bezpośrednio do krystalizatora zmusza urządzenie do przetwarzania nadmiernie dużej objętości cieczy, co zmniejsza wydajność i zwiększa zużycie energii. Poprawnie zaprojektowany system koncentratora rassolu usuwa 40–60 procent cieczy przed etapem krystalizacji, umożliwiając krystalizatorom skupienie się na tworzeniu wysokiej jakości kryształów soli z już nasyconych roztworów. Takie etapowe podejście obniża całkowite zużycie energii w całym systemie ZLD o 20–35 procent w porównaniu do samej krystalizacji bezpośredniej.
Kolejność integracji i uwagi projektowe
Ocena przed integracją oraz charakterystyka strumienia wejściowego
Przed zintegrowaniem systemu skupiania należy przeprowadzić szczegółową analizę składu ścieków, natężenia przepływu oraz celów odzysku. Charakterystyka dopływu określa typ systemu skupiacza roztworu solnego najbardziej odpowiedniego dla danej aplikacji, osiągalne współczynniki skupienia oraz jakość odzyskanej wody. Kluczowe parametry obejmują całkowitą zawartość rozpuszczonych ciał stałych, stężenia poszczególnych jonów, stabilność temperatury, sezonowe wahania przepływu oraz potencjał powstawania osadów. Ta ocena zapobiega kosztownym błędom w doborze sprzętu i zapewnia niezawodne działanie etapu skupiania bez zanieczyszczeń lub przedwczesnego uszkodzenia membran.
Zdecydowanie zaleca się przeprowadzenie testów pilotażowych z użyciem rzeczywistych ścieków przed wdrożeniem systemu w pełnej skali. Pilotażowy system koncentratora roztworu solanego pozwala na rzeczywiste określenie stopnia koncentracji, identyfikuje potencjalne problemy związane z odkładaniem się osadów oraz potwierdza założenia dotyczące odzysku. Dane uzyskane w trakcie testów pilotażowych stanowią bezpośrednią podstawę do doboru rozmiaru krystalizatora, obliczeń zapotrzebowania cieplnego oraz szacowania ogólnej niezawodności systemu. Obiekty pomijające etap oceny pilotażowej często napotykają nieoczekiwane przestoje, obniżony odzysk soli oraz wyższe koszty eksploatacji w pierwszym roku działania.
Wybór i rozmieszczenie sprzętu
System skrapujący roztwór solny musi być zainstalowany po wstępnych etapach oczyszczania, takich jak klarowanie i miękczanie, ale przed krystalizacją. Poprawna kolejność zapobiega dotarciu do membran skrapiacza lub powierzchni parowych nadmiernie stężonych zawiesin i nadmiernie dużych cząstek, co mogłoby prowadzić do zanieczyszczenia oraz utraty wydajności. Ponadto należy zapewnić odpowiedni czas przebywania, objętość mieszania oraz kontrolę temperatury pomiędzy etapem skrapiania a krystalizacją, aby umożliwić osiadanie stałych frakcji i zapobiec wytrącaniu się soli w przewodach transportowych.
Pojemność wyposażenia musi odpowiadać szczytowemu przepływowi w Państwa obiekcie, zapewniając przy tym elastyczność regulacji mocy w celu dostosowania się do sezonowych zmian. Zbyt małe urządzenia do zagęszczania tworzą wąskie gardła, ograniczają ogólną wydajność systemu ZLD oraz zwiększają obciążenie cieplne lub elektryczne kryształizatorów w dalszej części procesu. Zbyt duże systemy marnują kapitał i zasoby operacyjne. Optymalny rozmiar systemu zagęszczacza roztworu solanego uwzględnia zadanie zagęszczania, dostępną powierzchnię, moc dostarczaną przez sieć zasilającą oraz specyfikacje wejściowe kryształizatora.
Infrastruktura cieplna i energetyczna
Metody skupiania oparte na cieple wymagają stabilnego zaopatrzenia w parę lub odpadowe ciepło. Sprawdź, czy Twoja instalacja może stale dostarczać energii cieplnej wymaganej przez system skupiacza roztworu solanego, nie zakłócając przy tym pracy innych urządzeń w zakładzie. Podejścia mechaniczne, takie jak odwrócona osmoza, zmniejszają zależność od ciepła, ale zwiększają zapotrzebowanie na energię elektryczną. Hybrydowe systemy łączące obie metody optymalizują wydajność energetyczną, wykorzystując odpadowe ciepło w przypadku jego dostępności oraz przełączając się na skupianie mechaniczne w okresach niskich temperatur. Modelowanie energetyczne w fazie projektowania zapobiega niespodziankom eksploatacyjnym i zapewnia, że zintegrowany obwód skupiania i krystalizatora mieści się w przydziałach mocy elektrycznej oraz pary przewidzianych dla Twojej instalacji.
Integracja eksploatacyjna oraz optymalizacja wydajności
Zarządzanie natężeniem przepływu surowca oraz określanie docelowych stopni skupienia
Eksploatacja systemu zagęszczacza roztworu solnego wymaga starannego monitorowania przepływu zasilania, temperatury oraz poziomów stężenia produktu. Docelowe stężenie powinno zapewniać równowagę między dwoma przeciwstawnymi celami: osiągnięciem wystarczającego usunięcia rozpuszczonej wody w celu zmniejszenia obciążenia kryształizatora oraz uniknięciem nadmiernego zagęszczania, które prowadzi do przedwczesnego wytrącania się soli w liniach transportowych. Większość zakładów eksploatuje swoje systemy zagęszczania w taki sposób, aby uzyskać roztwór o stężeniu wynoszącym od 50 do 70 procent nasycenia, co umożliwia kryształizatorowi ukończenie końcowego etapu zagęszczania w kontrolowanych warunkach. Ten pośredni zakres stężenia zapewnia niezawodność i elastyczność, jednocześnie maksymalizując stopień odzysku w kolejnym, końcowym etapie kryształizacji.
Ciągłe monitorowanie stosunków stężeń oraz jakości strumienia odrzucanego zapewnia utrzymanie wydajności i ostrzega operatorów przed zanieczyszczeniem, osadzaniem się skałek lub degradacją sprzętu. Zautomatyzowane systemy sprzężenia zwrotnego pozwalają na natychmiastową korektę przepływów dopływu oraz obciążenia stężeniowego, eliminując błędy wynikające z ręcznej regulacji i zmniejszając obciążenie operatorów. Połączenie sterowania systemem stężacza roztworu z warunkami wlotowymi krystalizatora tworzy zintegrowany, zautomatyzowany system, który zoptymalizuje ogólną wydajność rozwiązania ZLD oraz wskaźniki odzysku soli.
Utrzymanie i zapobieganie zanieczyszczeniom
Zanieczyszczenie membran koncentracyjnych lub powierzchni wymiany ciepła jest główną przyczyną pogorszenia wydajności oraz nieplanowanych przestojów. Regularne cykle czyszczenia, optymalizacja chemicznego wstępnego oczyszczania oraz protokoły odzysku wody procesowej wydłużają czas eksploatacji urządzeń i zapewniają stałą skuteczność koncentracji. Niektóre obiekty stosują zautomatyzowane systemy czyszczenia, które uruchamiają się automatycznie na podstawie wzrostu ciśnienia różnicowego lub spadku skuteczności koncentracji, co minimalizuje ingerencję ręczną i ogranicza zdarzenia związane z zanieczyszczeniem. Harmonogramy konserwacji zapobiegawczej powinny obejmować inspekcję membran, usuwanie osadów, monitorowanie korozji oraz wymianę komponentów zgodnie ze specyfikacjami producenta sprzętu.
Woda odzyskana z operacji czyszczenia i mycia oraz strumienie odrzutu z systemu zagęszczania roztworu solnego muszą być ponownie wykorzystywane lub odpowiednio oczyszczane. W rzeczywistych instalacjach ZLD (zero liquid discharge) te wtórne strumienie są ponownie wprowadzane do procesu lub przekazywane do krystalizatora w celu końcowego odzysku minerałów. Takie zamknięte podejście maksymalizuje ogólny odzysk wody i minimalizuje rzeczywiste odprowadzanie cieczy z zintegrowanego systemu.
Często zadawane pytania
Jaka stopa zagęszczenia powinien osiągnąć mój system zagęszczania roztworu solnego przed krystalizacją?
Większość przemysłowych obiektów eksploatuje swoje systemy koncentratorów roztworu solnego w zakresie współczynników koncentracji od 2:1 do 5:1, co oznacza, że system koncentratora roztworu solnego zmniejsza objętość dopływu o 50–80 procent. Optymalna szybkość koncentracji zależy od konkretnej składu ścieków, typu krystalizatora oraz pożądanej jakości odzyskiwanej soli. Testy pilotażowe i modelowanie procesu powinny określić optymalny cel koncentracji dla danego obiektu, zapewniając równowagę między wydajnością energetyczną, wydajnością krystalizatora oraz czystością produktu.
W jaki sposób integracja systemu koncentratora roztworu solnego wpływa na ogólną niezawodność systemu ZLD?
Poprawna integracja systemu koncentratora roztworu solnego zwiększa niezawodność rozwiązania ZLD poprzez zmniejszenie wahań obciążenia krystalizatora, obniżenie szczytowego zapotrzebowania na ciepło oraz ograniczenie ryzyka wytrącania się soli w liniach przesyłowych. Etapowe prowadzenie procesu koncentracji zapewnia Twojej instalacji elastyczność operacyjną umożliwiającą dostosowanie przepływu zasilania i stopnia koncentracji bez przeciążania urządzeń w dalszej części linii technologicznej. Niezawodność zależy jednak również od prawidłowego doboru wymiarów urządzeń, konserwacji zapobiegawczej oraz szkolenia operatorów podczas wprowadzania do eksploatacji i uruchamiania systemu koncentratora roztworu solnego.
Jakie są główne problemy związane z zaklejaniem w trakcie eksploatacji systemu koncentratora roztworu solnego przed etapem krystalizacji?
Zanieczyszczenie w systemie koncentratora roztworu solanego wynika zazwyczaj z osadzania się minerałów, wzrostu biofilmu na membranach lub zawiesiny stałej, która przechodzi przez poprzednie etapy oczyszczania. Niewłaściwe wstępne oczyszczanie dopływu jest główną przyczyną przedwczesnego zanieczyszczenia i utraty wydajności. Zainstalowanie miękczania, filtracji oraz wstępnej obróbki UV lub chemicznej przed systemem koncentratora roztworu solanego chroni membrany i powierzchnie grzewcze, wydłużając żywotność sprzętu oraz zapewniając stałą wydajność odzysku wody w całym zintegrowanym systemie koncentracji i krystalizacji.

 EN