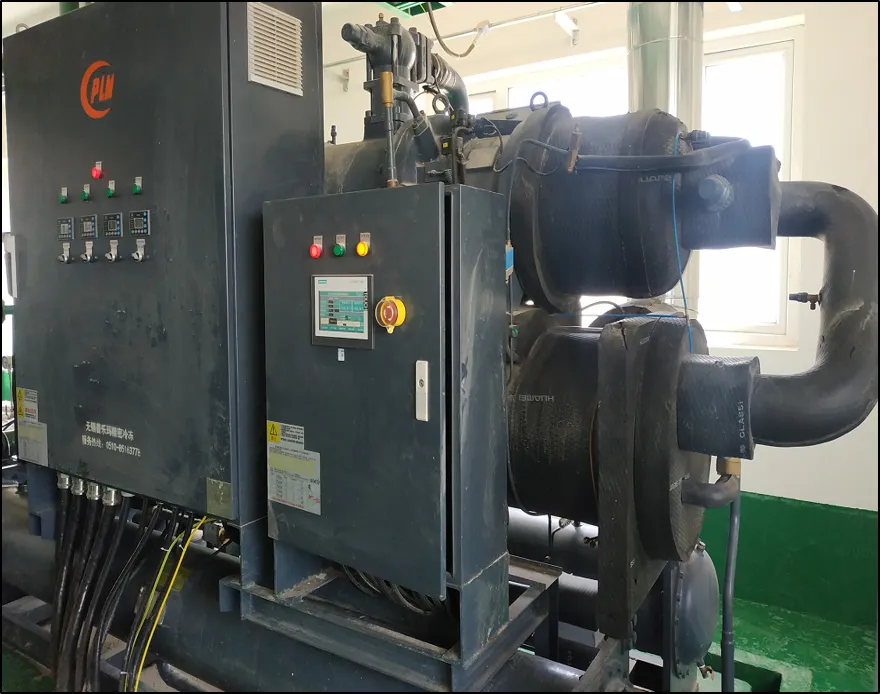
Інтеграція система концентрування розсолу концентрування перед кристалізацією є критичним етапом досягнення нульового скидання рідких відходів і максимізації відновлення солі в промисловій очистці стічних вод. За належної послідовності технологія концентрування значно зменшує об’єм рідких відходів, що робить роботу кристалізаторів на наступних етапах ефективнішою й економічнішою. Такий інтегрований підхід забезпечує відповідність вашого підприємства все жорсткішим екологічним вимогам, а також відновлення цінних солей і мінералів із технологічних потоків.
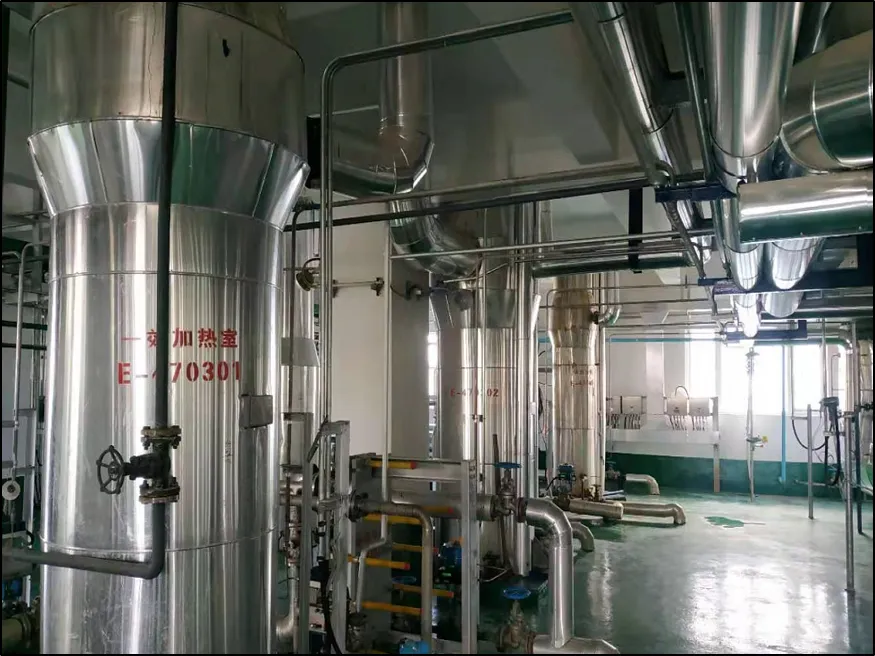
Послідовність інтеграції обладнання має вирішальне значення у процесі очищення стічних вод. Розміщуючи концентрування розсолу перед кристалізацією, оператори зменшують енерговитрати, знижують витрати на реагенти та підвищують загальну надійність системи. У цій статті розглядаються технічні вимоги до інтеграції, найкращі експлуатаційні практики та чинники, що визначають успішне впровадження технології концентрування в вашій стратегії ZLD.
Розуміння технології концентрування у процесі очищення стічних вод
Основні принципи концентрування розсолу
Концентрація передбачає видалення води з насичених або перенасичених розчинів солі для підвищення вмісту розчинених мінералів. Система концентратора розсолу використовує механічні або термічні процеси для досягнення цього розділення й утворення загущеного розчину, готового до стадій кристалізації. Процес концентрації зменшує об’єм рідини на 40–80 % залежно від складу вихідного розчину, цілей одержання продукту та конструкції обладнання. Вищий рівень концентрації означає, що менше солей залишається в розчині, коли рідина надходить у кристалізатор, що покращує чистоту кристалів і коефіцієнт їх одержання.
Промислова концентрація розсолу зазвичай використовує зворотний осмос, випарювання або мембранні технології для розділення прісної води та розчинених солей. Кожен із цих методів має певні переваги, що залежать від складу ваших стічних вод, наявності енергії та цілей одержання продуктів. Розуміння того, який метод концентрації найкраще відповідає тепловим потужностям вашого об’єкта й його капітальному бюджету, є обов’язковим перед початком планування інтеграції.
Чому концентрація передує кристалізації
Кристалізація працює найефективніше, коли розчин для подачі досягає певних рівнів насичення солями та температурних діапазонів. Подача нерозведеного розсолу безпосередньо до кристалізатора змушує обладнання обробляти надмірний об’єм рідини, що знижує продуктивність і збільшує енергоспоживання. Наявність належним чином спроектованої системи концентрування розсолу дозволяє видалити 40–60 % рідини до стадії кристалізації, що дає змогу кристалізаторам зосередитися на утворенні високоякісних кристалів солі з уже насичених розчинів. Такий ступінчастий підхід зменшує загальну енергоємність усього ZLD-обладнання на 20–35 % порівняно з прямим кристалізуванням окремо.
Послідовність інтеграції та конструктивні аспекти
Оцінка перед інтеграцією та характеристика вхідного розчину
Перед інтеграцією системи концентрування необхідно ретельно проаналізувати склад стічних вод, витрати та цілі відновлення. Характеристика вхідного потоку визначає тип системи концентрування розсолу, яка найбільш підходить для вашого застосування, очікувані коефіцієнти концентрування та якість відновленої води. Ключові параметри включають загальну концентрацію розчинених твердих речовин, концентрації окремих іонів, стабільність температури, сезонні коливання витрат та потенційну схильність до утворення накипу. Така оцінка запобігає дорогостоячим помилкам при виборі обладнання й забезпечує надійну роботу етапу концентрування без забруднення або передчасного виходу з ладу мембран.
Пілотне тестування з вашими реальними стічними водами дуже рекомендовано перед повномасштабним впровадженням. Пілотна система концентрування розсолу демонструє реальні показники концентрації, виявляє потенційні проблеми з утворенням накипу та підтверджує припущення щодо коефіцієнта вилучення. Дані пілотного тестування безпосередньо використовуються для визначення розмірів кристалізатора, розрахунку теплових потреб та оцінки загальної надійності системи. Об’єкти, які пропускають пілотну оцінку, часто стикаються з неочікуваними простоями, зниженим вилученням солі та вищими експлуатаційними витратами протягом першого року роботи.
Підбір обладнання та його розташування
Систему концентрування розсолу потрібно розміщувати після попередніх стадій обробки, таких як освітлення та пом’якшення, але до кристалізації. Правильна послідовність запобігає потраплянню концентрованих твердих частинок і надто великих частинок на мембрани концентратора або випарні поверхні, що призводить до забруднення й втрати ефективності. Крім того, забезпечте достатній час перебування, об’єм змішування та контроль температури між стадіями концентрування й кристалізації, щоб тверді частинки могли осісти й запобігти випаданню солі в лініях передачі.
Потужність обладнання має відповідати піковому потоку на вашому об’єкті й одночасно забезпечувати гнучкість регулювання потужності для компенсації сезонних коливань. Недостатньо потужне концентруюче обладнання створює «вузькі місця», знижує загальну продуктивність систем ZLD та збільшує теплове або електричне навантаження на кристалізатори, розташовані далі за технологічним процесом. Зайва потужність систем призводить до марнотратства капітальних і експлуатаційних ресурсів. Оптимальний розмір системи концентрування розсолу забезпечує баланс між завданням концентрування, наявністю вільного простору, потужністю електроживлення та специфікаціями вхідного потоку кристалізатора.
Теплова та енергетична інфраструктура
Термічні методи концентрування вимагають стабільного постачання пари або відпрацьованого тепла. Переконайтеся, що ваш об’єкт здатний постійно забезпечувати теплову енергію, необхідну для системи концентрування розсолу, без порушення інших технологічних процесів на підприємстві. Механічні методи, такі як зворотний осмос, зменшують залежність від теплової енергії, але збільшують вимоги до електричної потужності. Гібридні системи, що поєднують обидва підходи, оптимізують енергоефективність: вони використовують відпрацьоване тепло за його наявності та перемикаються на механічне концентрування в періоди низьких температур. Енергетичне моделювання на етапі проектування запобігає неочікуваним ситуаціям у експлуатації й забезпечує відповідність інтегрованого контуру концентрування та кристалізатора бюджетним обмеженням вашого об’єкта щодо електроенергії та пари.
Інтеграція в експлуатацію та оптимізація продуктивності
Управління витратою вихідної сировини та досягнення цільових показників концентрації
Експлуатація системи концентрування розсолу вимагає уважного контролю витрати живлення, температури та рівнів концентрації продукту. Цільова концентрація має забезпечувати баланс між двома суперечливими завданнями: досягненням достатнього видалення розчиненої води для зменшення навантаження на кристалізатор і запобіганням надмірному концентруванню, що призводить до передчасного випадання солей у трубопроводах перекачування. Більшість об’єктів експлуатують свої системи концентрування для отримання розчину з концентрацією 50–70 % від насичення, що дозволяє кристалізатору завершити остаточне концентрування за контрольованих умов. Цей проміжний діапазон концентрації забезпечує надійність і гнучкість, одночасно максимізуючи коефіцієнт вилучення на наступному етапі — у кристалізаторі.
Постійний моніторинг співвідношень концентрації та якості відхідного потоку забезпечує стабільну роботу системи й оперативно повідомляє операторів про забруднення, утворення накипу або деградацію обладнання. Автоматизовані системи зворотного зв’язку дозволяють коригувати подачу вихідного потоку та ступінь концентрування в режимі реального часу, що запобігає помилкам при ручному керуванні й зменшує навантаження на операторів. Інтеграція системи концентрування розсолу з умовами на вході кристалізатора створює єдину автоматизовану систему, яка оптимізує загальну ефективність рішення ZLD та швидкість одержання солі.
Утримання та запобігання забрудненню
Забруднення мембран для концентрування або поверхонь теплопередачі є головною причиною погіршення експлуатаційних характеристик та незапланованих простоїв. Регулярні цикли очищення, оптимізація хімічного попереднього оброблення та протоколи відновлення технологічної води збільшують термін служби обладнання й забезпечують стабільну ефективність концентрування. Деякі підприємства впроваджують автоматизовані системи очищення, які активуються за зростанням різниці тиску або зниженням ефективності концентрування, що мінімізує ручне втручання й зменшує кількість випадків забруднення. Графіки профілактичного технічного обслуговування мають передбачати огляд мембран, видалення накипу, моніторинг корозії та заміну компонентів згідно з технічними вимогами виробника обладнання.
Воду, що відновлюється під час операцій очищення та прання, разом із відхідними потоками з системи концентрування розсолу, необхідно рециркулювати або відповідним чином очищати. У справжніх установках із нульовим рідинним скиданням (ZLD) ці вторинні потоки повертаються до технологічного процесу або надсилаються до кристалізатора для остаточного видобутку мінералів. Такий замкнений цикл максимізує загальне відновлення води й мінімізує справжнє рідинне скидання з вашої інтегрованої системи.
Часті запитання
Якої ступеня концентрації має досягти моя система концентрування розсолу перед кристалізацією?
Більшість промислових об’єктів експлуатують системи концентрування розсолу з коефіцієнтами концентрації від 2:1 до 5:1, тобто система концентрування розсолу зменшує об’єм вхідного потоку на 50–80 відсотків. Оптимальна швидкість концентрації залежить від конкретного складу стічних вод, типу кристалізатора та бажаної якості одержуваної солі. Для визначення ідеального цільового рівня концентрації вашого об’єкта, що забезпечує оптимальний баланс між енергоефективністю, продуктивністю кристалізатора та чистотою продукту, необхідно провести пілотне тестування й процесне моделювання.
Як інтеграція системи концентрування розсолу впливає на загальну надійність системи ZLD?
Правильна інтеграція системи концентрування розсолу підвищує надійність режиму «нульових рідких відходів» (ZLD) за рахунок зменшення коливань навантаження на кристалізатор, зниження піків теплового навантаження та зменшення ризику випадання солі в лініях передачі. Ступінчасте концентрування забезпечує вашому підприємству оперативну гнучкість для регулювання витрати живлення та ступеня концентрування без перевантаження обладнання наступних ступенів. Проте надійність також залежить від правильного підбору потужності обладнання, профілактичного технічного обслуговування та підготовки операторів під час введення в експлуатацію та запуску системи концентрування розсолу.
Які основні проблеми забруднення виникають під час експлуатації системи концентрування розсолу до стадії кристалізації?
Забруднення в системі концентрування розсолу зазвичай виникає через мінеральні відкладення, утворення біоплівки на мембранах або завислі тверді частинки, які проходять крізь попередні ступені обробки. Недостатня попередня обробка вхідної води є головною причиною передчасного забруднення та втрати ефективності. Встановлення систем пом’якшення, фільтрації та ультрафіолетової або хімічної попередньої обробки перед системою концентрування розсолу захищає мембрани й теплові поверхні, подовжує термін служби обладнання й забезпечує стабільну продуктивність уловлювання води в усій інтегрованій системі концентрування та кристалізації.

 EN