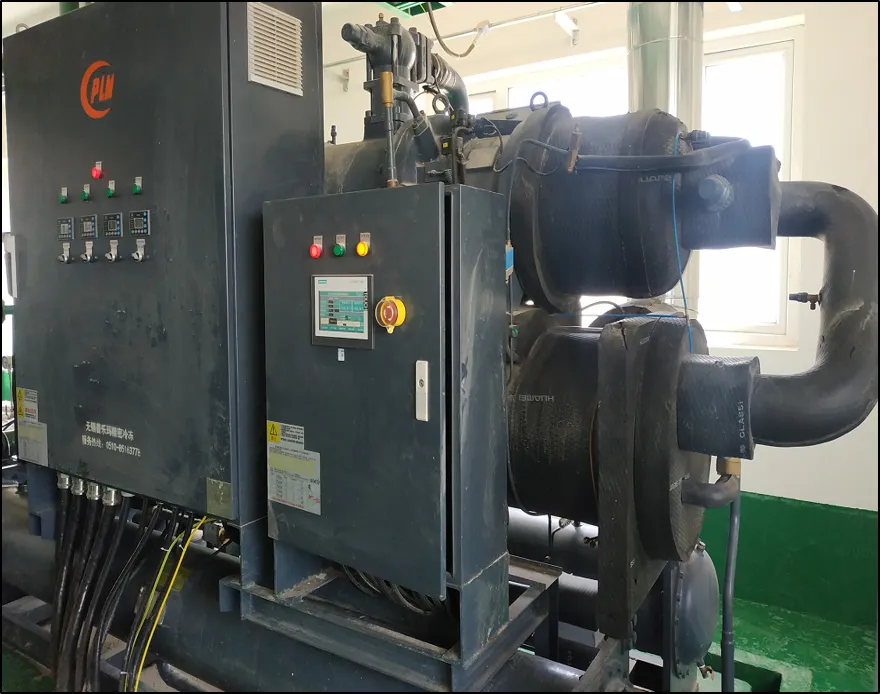
Integrando una sistema concentrador de salmuera antes de la cristalización es una etapa crítica para lograr la descarga cero de líquidos y maximizar la recuperación de sales en el tratamiento industrial de aguas residuales. Cuando la tecnología de concentración se aplica en la secuencia adecuada, reduce significativamente el volumen de líquido residual, lo que hace que las operaciones del cristalizador aguas abajo sean más eficientes y rentables. Este enfoque de integración garantiza que su instalación cumpla con las normativas ambientales cada vez más estrictas, al tiempo que recupera sales y minerales valiosos de las corrientes de proceso.
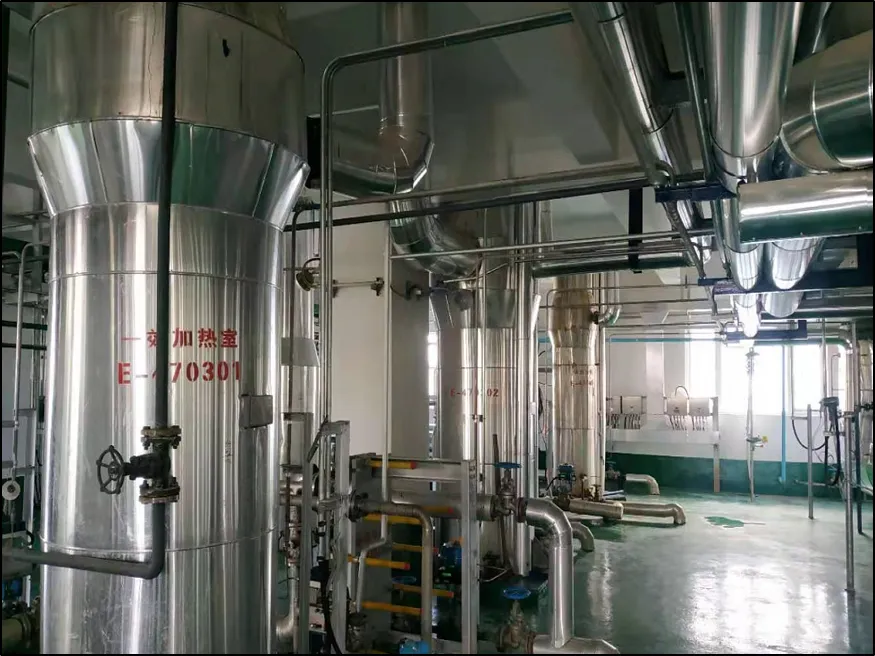
El orden de integración del equipo es fundamental en el tratamiento de aguas residuales. Al ubicar la concentración de salmuera antes de la cristalización, los operadores reducen la demanda energética, disminuyen los costos químicos y mejoran la fiabilidad general del sistema. Este artículo explora los requisitos técnicos de integración, las mejores prácticas operativas y los factores decisivos que determinan la implementación exitosa de la tecnología de concentración en su estrategia ZLD.
Comprensión de la tecnología de concentración en el tratamiento de aguas residuales
Principios fundamentales de la concentración de salmuera
La concentración implica eliminar agua de soluciones salinas saturadas o sobresaturadas para aumentar el contenido de minerales disueltos. Un sistema concentrador de salmuera utiliza procesos mecánicos o térmicos para lograr esta separación, generando un licor espesado listo para las etapas de cristalización. El proceso de concentración reduce el volumen líquido entre un 40 y un 80 por ciento, según la composición de la alimentación, los objetivos de recuperación y el diseño del equipo. Niveles más altos de concentración significan que quedan menos sales disueltas cuando el líquido ingresa a su cristalizador, lo que mejora la pureza de los cristales y las tasas de recuperación.
La concentración industrial de salmuera normalmente emplea ósmosis inversa, evaporación o tecnología basada en membranas para separar el agua dulce de las sales disueltas. Cada método presenta ventajas distintas según la composición de sus aguas residuales, la disponibilidad de energía y los objetivos de recuperación de productos. Comprender qué enfoque de concentración se adapta a la capacidad térmica y al presupuesto de capital de su instalación es fundamental antes de iniciar la planificación de la integración.
Por qué la concentración precede a la cristalización
La cristalización funciona de forma más eficiente cuando la solución de alimentación alcanza niveles específicos de saturación salina y rangos de temperatura determinados. Alimentar directamente una salmuera no concentrada a un cristalizador obliga al equipo a manejar un volumen excesivo de líquido, lo que reduce la capacidad de procesamiento y aumenta el consumo energético. Un sistema bien diseñado de concentración de salmuera elimina del 40 al 60 % del líquido antes de la cristalización, permitiendo que los cristalizadores se centren en formar cristales de sal de alta calidad a partir de soluciones ya saturadas. Este enfoque escalonado reduce la intensidad energética total en todo el sistema ZLD entre un 20 y un 35 % en comparación con la cristalización directa exclusivamente.
Secuencia de integración y consideraciones de diseño
Evaluación previa a la integración y caracterización de la alimentación
Antes de integrar un sistema de concentración, realice un análisis exhaustivo de la composición de sus aguas residuales, los caudales y los objetivos de recuperación deseados. La caracterización de la alimentación determina el tipo de sistema concentrador de salmuera más adecuado para su aplicación, las relaciones de concentración esperadas y la calidad del agua recuperada. Los parámetros clave incluyen los sólidos disueltos totales, las concentraciones individuales de iones, la estabilidad de la temperatura, las variaciones estacionales del caudal y el potencial de incrustación. Esta evaluación evita errores costosos en la selección de equipos y garantiza que la etapa de concentración funcione de forma fiable, sin obstrucciones ni fallos prematuros de las membranas.
Se recomienda encarecidamente realizar pruebas piloto con sus aguas residuales reales antes de la implementación a escala completa. Un sistema piloto de concentración de salmuera demuestra tasas reales de concentración, identifica posibles problemas de incrustación y valida las suposiciones sobre la recuperación. Los datos obtenidos en la fase piloto respaldan directamente el dimensionamiento del cristalizador, los cálculos de demanda térmica y las estimaciones generales de confiabilidad del sistema. Las instalaciones que omiten la evaluación piloto suelen enfrentar tiempos de inactividad inesperados, menor recuperación de sal y costos operativos más altos durante el primer año de funcionamiento.
Selección y ubicación del equipo
El sistema concentrador de salmuera debe colocarse después de las etapas de tratamiento preliminar, como la clarificación y la ablandamiento, pero antes de la cristalización. Una secuencia adecuada evita que los sólidos concentrados y las partículas de gran tamaño lleguen a las membranas del concentrador o a las superficies evaporativas, lo que provocaría ensuciamiento y pérdida de eficiencia. Además, asegure un tiempo de residencia suficiente, un volumen adecuado de mezcla y un control preciso de la temperatura entre la concentración y la cristalización, para permitir que los sólidos se sedimenten y evitar la precipitación de sales en las tuberías de transferencia.
La capacidad del equipo debe coincidir con el caudal máximo de su instalación, manteniendo al mismo tiempo flexibilidad de reducción para adaptarse a las variaciones estacionales. Un equipo concentrador subdimensionado genera cuellos de botella, reduce el rendimiento global del sistema ZLD y aumenta la carga térmica o eléctrica sobre los cristalizadores aguas abajo. Por otro lado, los sistemas sobredimensionados desperdician capital y recursos operativos. El tamaño óptimo del sistema concentrador de salmuera equilibra la función de concentración, la disponibilidad de espacio, la capacidad de suministro eléctrico y las especificaciones de entrada del cristalizador.
Infraestructura térmica y energética
Los métodos de concentración basados en calor requieren un suministro estable de vapor o calor residual. Verifique que su instalación pueda proporcionar de forma constante la energía térmica exigida por el sistema concentrador de salmuera sin interrumpir otras operaciones de la planta. Los enfoques mecánicos, como la ósmosis inversa, reducen la dependencia térmica pero aumentan los requisitos de potencia eléctrica. Los sistemas híbridos que combinan ambos métodos optimizan la eficiencia energética al utilizar calor residual cuando está disponible y al cambiar a concentración mecánica durante los períodos de baja temperatura. La modelización energética durante la fase de diseño evita sorpresas operativas y garantiza que el circuito integrado de concentración y cristalizador cumpla con los presupuestos de potencia y vapor de su instalación.
Integración operativa y optimización del rendimiento
Gestión del caudal de alimentación y definición del objetivo de concentración
La operación del sistema concentrador de salmuera requiere una vigilancia cuidadosa del caudal de alimentación, la temperatura y los niveles de concentración del producto. El objetivo de concentración debe equilibrar dos objetivos en conflicto: lograr una eliminación suficiente del agua disuelta para reducir la carga del cristalizador, evitando al mismo tiempo una sobrecconcentración que precipite sales prematuramente en las tuberías de transferencia. La mayoría de las instalaciones operan sus sistemas de concentración para producir licor al 50-70 % de saturación, lo que permite que el cristalizador complete la concentración final en condiciones controladas. Este rango intermedio de concentración ofrece fiabilidad y flexibilidad, al tiempo que maximiza la recuperación en la etapa de cristalización aguas abajo.
La monitorización continua de las relaciones de concentración y la calidad de la corriente de rechazo garantiza un rendimiento sostenido y alerta a los operadores sobre ensuciamiento, incrustaciones o degradación del equipo. Los sistemas automatizados de retroalimentación permiten el ajuste en tiempo real de los caudales de alimentación y de la carga de concentración, evitando errores de control manual y reduciendo la carga de trabajo del operador. La conexión de los controles del sistema de concentración de salmuera con las condiciones de entrada del cristalizador crea un sistema automatizado integrado que optimiza el rendimiento general del sistema ZLD y las tasas de recuperación de sal.
Mantenimiento y Prevención de Incrustaciones
La obstrucción de las membranas de concentración o de las superficies de transferencia de calor es la causa principal de la degradación del rendimiento y de paradas no planificadas. Los ciclos regulares de limpieza, la optimización del pretratamiento químico y los protocolos de recuperación de agua de proceso prolongan la vida útil del equipo y mantienen una eficiencia constante de concentración. Algunas instalaciones implementan sistemas automáticos de limpieza que se activan en función del aumento de la presión diferencial o de la disminución de la eficiencia de concentración, lo que minimiza la intervención manual y reduce los eventos de obstrucción. Los programas de mantenimiento preventivo deben incluir la inspección de membranas, la eliminación de incrustaciones, la vigilancia de la corrosión y el reemplazo de componentes según las especificaciones del fabricante del equipo.
La recuperación de agua procedente de las operaciones de limpieza y lavado, junto con las corrientes rechazadas del sistema concentrador de salmuera, debe reciclarse o tratarse adecuadamente. En instalaciones reales de ZLD, estas corrientes secundarias se reintroducen al proceso o se envían al cristalizador para la recuperación final de minerales. Este enfoque de circuito cerrado maximiza la recuperación total de agua y minimiza la descarga líquida real desde su sistema integrado.
Preguntas frecuentes
¿Qué tasa de concentración debe alcanzar mi sistema concentrador de salmuera antes de la cristalización?
La mayoría de las instalaciones industriales operan su sistema concentrador de salmuera para lograr relaciones de concentración entre 2:1 y 5:1, lo que significa que el sistema concentrador de salmuera reduce el volumen de alimentación en un 50 % a un 80 %. La tasa óptima de concentración depende de la composición específica de sus aguas residuales, del tipo de cristalizador y de la calidad deseada de la sal recuperada. Las pruebas piloto y la modelización del proceso deben determinar el objetivo ideal de concentración para su instalación, equilibrando la eficiencia energética con el rendimiento del cristalizador y la pureza del producto.
¿Cómo afecta la integración de un sistema concentrador de salmuera a la fiabilidad general del sistema ZLD?
La integración adecuada de un sistema concentrador de salmuera mejora la fiabilidad del sistema ZLD al reducir las variaciones en la carga del cristalizador, disminuir los picos de demanda térmica y reducir el riesgo de precipitación de sales en las tuberías de transferencia. Al etapar el proceso de concentración, su instalación obtiene flexibilidad operativa para ajustar los caudales de alimentación y la carga de concentración sin sobrecargar los equipos aguas abajo. Sin embargo, la fiabilidad también depende del dimensionamiento correcto del equipo, del mantenimiento preventivo y de la formación del personal durante la puesta en marcha y el arranque del sistema concentrador de salmuera.
¿Cuáles son los principales desafíos de ensuciamiento (fouling) al operar un sistema concentrador de salmuera antes de la cristalización?
La obstrucción en un sistema concentrador de salmuera suele deberse a la formación de incrustaciones minerales, al crecimiento de biopelículas sobre las membranas o a sólidos en suspensión que escapan de las etapas previas de tratamiento. Un pretratamiento insuficiente del agua de alimentación es la causa principal de obstrucción prematura y pérdida de rendimiento. Instalar etapas de ablandamiento, filtración y pretratamiento con luz ultravioleta o productos químicos antes del sistema concentrador de salmuera protege las membranas y las superficies térmicas, prolonga la vida útil del equipo y mantiene un rendimiento constante de recuperación de agua en todo el sistema integrado de concentración y cristalización.

 EN