bhp-mother-liquid-drying-system--industrial-wastewater-residue-drying--solidification-equipment, bhp-mother-liquid-drying-system--industrial-wastewater-residue-drying--solidification-equipment, /mother-liquor-drying-unit
EN
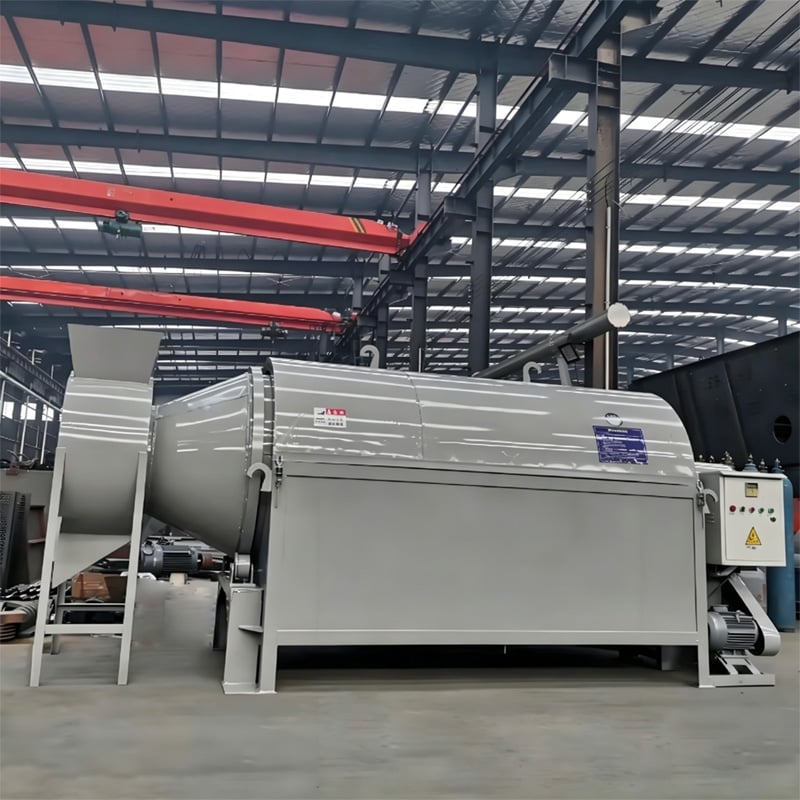
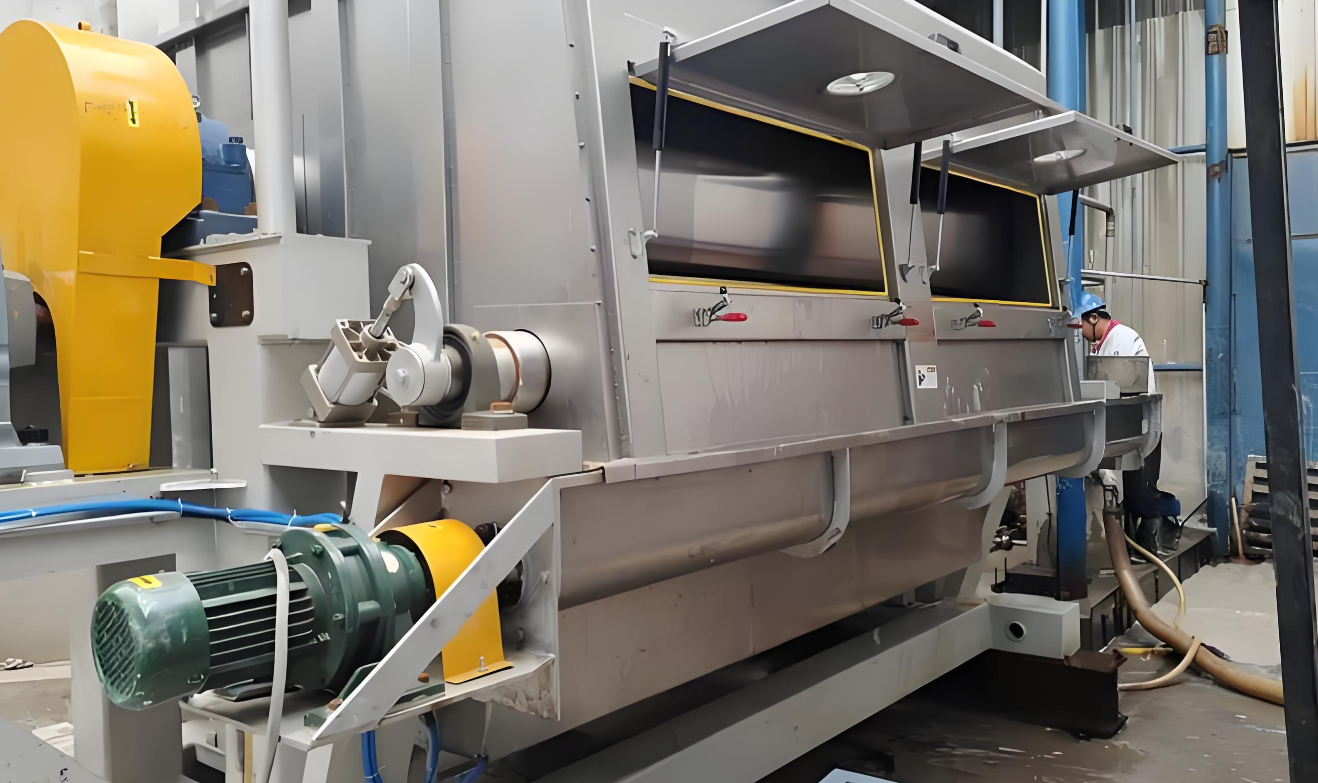
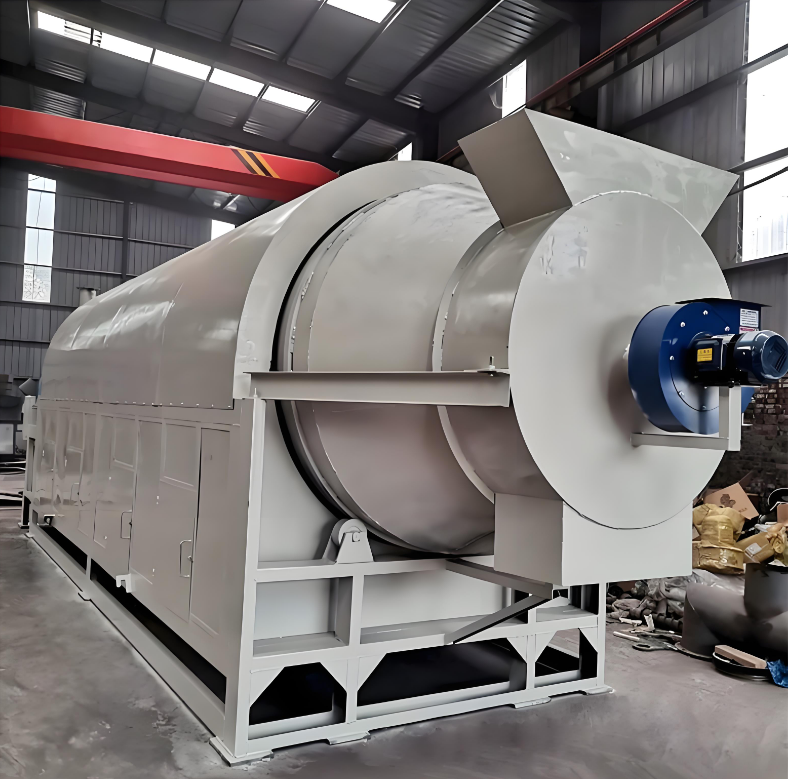
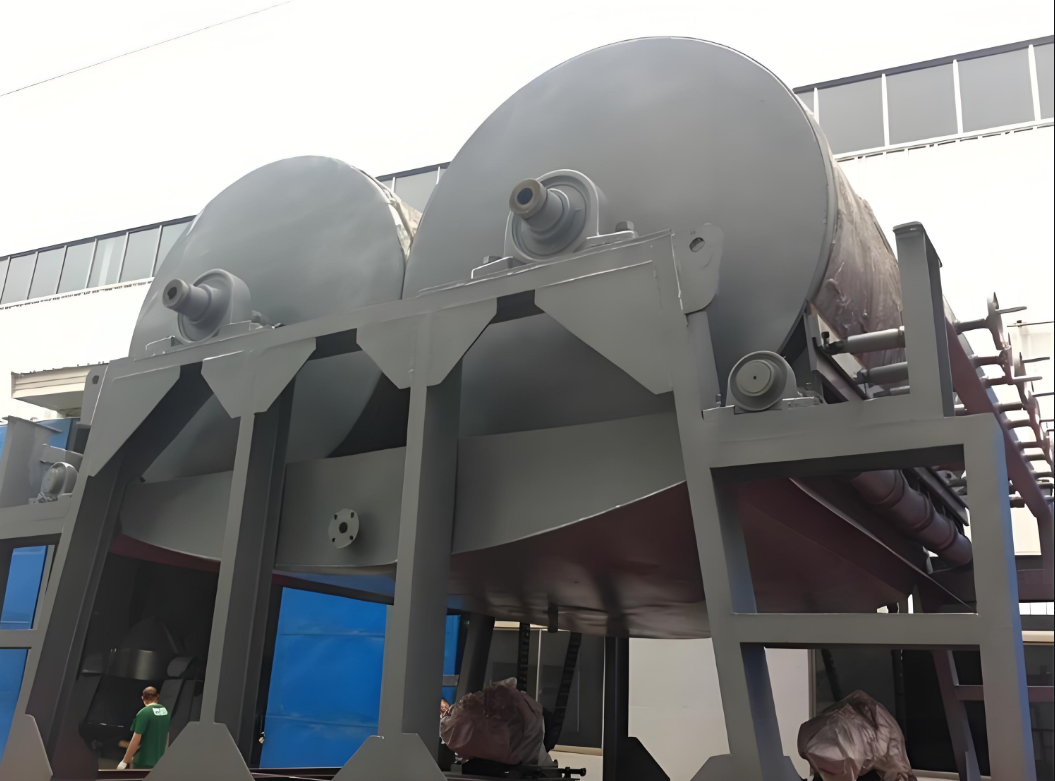
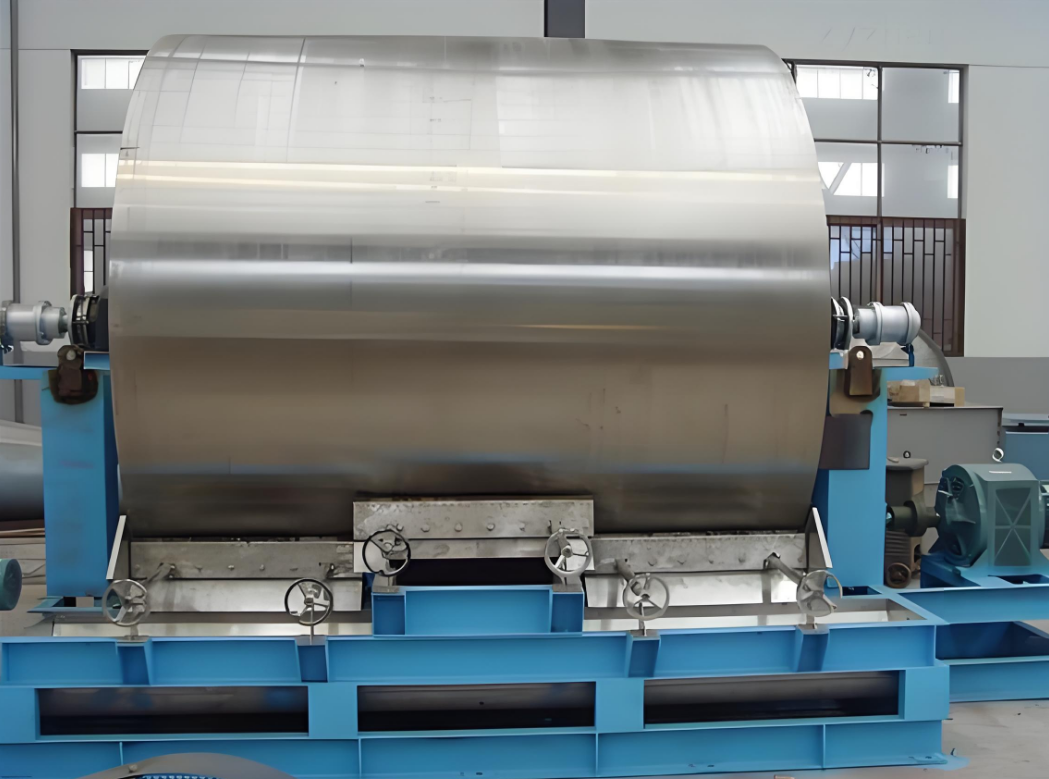
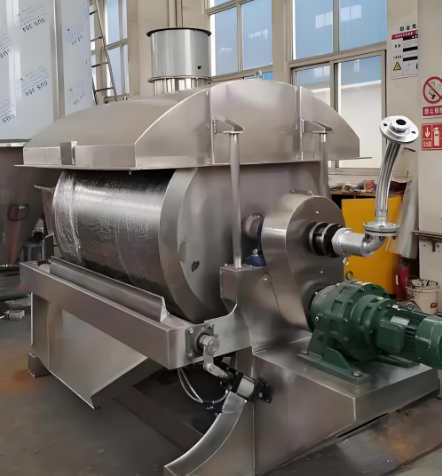
Sistema de secado de líquido madre BHP, 0,5-50 T/h, solidificación a baja temperatura (45-85 °C), reducción de volumen ≥95 %, para la gestión de residuos en la etapa final de ZLD.
El sistema de secado de licor madre BHP es un equipo industrial de secado y solidificación de residuos de aguas residuales diseñado específicamente para el tratamiento de licor madre de alta salinidad. Este sistema de etapa final resuelve la brecha normativa más persistente en la tecnología de descarga cero de líquidos (ZLD): el licor madre residual concentrado que los procesos convencionales de evaporación y separación de sales no logran eliminar. Mediante la aplicación de tecnología de aire caliente circulante a baja temperatura, el sistema de secado de licor madre BHP convierte los residuos líquidos en residuos sólidos secos de sal, permitiendo alcanzar una descarga cero de líquidos a nivel de instalación.
En los proyectos ZLD, las unidades primarias de evaporación y cristalización procesan la mayor parte de las aguas residuales de alta salinidad, pero dejan como residuo una licor madre saturado y concentrado. Esta corriente residual presenta alta viscosidad, una composición compleja de sales mixtas y un elevado contenido orgánico que impide su cristalización adicional. Sin equipos industriales especializados para el secado y solidificación de residuos de aguas residuales en la etapa final, las instalaciones enfrentan un problema secundario de gestión de residuos: el licor madre no puede ser descargado, reutilizado ni comercializado, por lo que la disposición en vertederos —costosa— se convierte en la única opción disponible.
| Parámetro | Especificación |
|---|---|
| Marca | BHP |
| Serie de modelos | Serie BHP-MLDS |
| Rango de capacidad | Personalizable desde 0,5 hasta 50 T/h |
| Tecnología central | Secado con aire caliente a baja temperatura + tratamiento de solidificación del líquido residual |
| Alimento Adecuado | Licor madre de evaporación, salmuera concentrada, líquido residual de alta salinidad, líquido residual saturado |
| Temperatura de secado | 45 °C–85 °C (rango de baja temperatura para evitar la descomposición del material) |
| Reducción de Volumen | reducción del volumen de residuo ≥ 95 % |
| Producto final | Residuo sólido seco de sal, sin líquido libre |
| Sistema de control | Control totalmente automático mediante PLC para operación continua sin supervisión |
| Material de construcción | Acero inoxidable resistente a la corrosión grado 316L o aleación de titanio |
| Característica operativa | Bajo consumo energético, diseño antiaglomeración y secado uniforme |
| Certificación | ISO9001, ISO14001, CE |
Los especialistas en cumplimiento medioambiental que evalúan la tecnología de descarga cero de líquidos (ZLD) encuentran sistemáticamente la misma limitación: tras invertir en evaporadores MVR y sistemas de separación de sales, una instalación sigue generando un concentrado de licor madre que contiene compuestos orgánicos residuales y metales traza que no pueden ser descargados, reutilizados ni comercializados. Esta es una limitación inherente a la química de la cristalización —no un fallo del equipo— y genera una brecha de cumplimiento cuantificable bajo los permisos ambientales de descarga cero.
La fracción final de licor madre concentra todas las impurezas excluidas del producto cristalino primario: una mezcla altamente viscosa y casi saturada de sales y compuestos orgánicos que resiste una cristalización adicional. Resolver esta brecha requiere equipos industriales para el secado y la solidificación de residuos de aguas residuales, capaces de manejar este flujo químicamente complejo. El Sistema de Secado de Licor Madre BHP está diseñado específicamente para esta aplicación: convierte el flujo residual concentrado en un residuo sólido seco y elimina la fuente final de descarga líquida.
La elección entre secado a baja temperatura y evaporación a presión atmosférica para esta etapa final depende críticamente de la composición de la alimentación. Cuando el licor madre residual contiene compuestos orgánicos sensibles al calor —comunes en la producción farmacéutica, de materiales para baterías y de productos químicos finos—, el secado a baja temperatura (45–85 °C) evita la descomposición de los componentes orgánicos y previene la generación de gases nocivos.
El sistema de secado de líquido madre de BHP elimina la fuente restante de descarga líquida, permitiendo que las instalaciones logren el cumplimiento total de los permisos ZLD. Al convertir el licor orgánico-salino concentrado en un sólido seco estable, este equipo industrial de secado y solidificación de residuos de aguas residuales cierra la brecha final de cumplimiento en la cadena de tratamiento ZLD.
La solidificación completa logra una reducción de volumen superior al 95 % en los residuos, lo que reduce considerablemente los costos de almacenamiento y eliminación de residuos sólidos. Para las instalaciones sujetas a mandatos ZLD — cada vez más exigidos en regiones con escasez hídrica y en industrias que manejan efluentes peligrosos — esta reducción de volumen se traduce en menores costos logísticos y documentación reglamentaria más sencilla.
El diseño de secado a baja temperatura evita la descomposición térmica de los componentes salinos y previene la generación de gases nocivos. La temperatura de operación se mantiene por debajo de los umbrales de descomposición para las especies salinas más comunes, lo cual resulta especialmente importante para la salmuera madre de la industria de baterías que contiene sales de litio y para las aguas residuales farmacéuticas con trazas de principios activos.
Materiales de alta resistencia a la corrosión — acero inoxidable 316L y aleación de titanio — garantizan un rendimiento fiable a largo plazo al tratar salmuera madre saturada altamente corrosiva. En proyectos industriales de tratamiento de aguas residuales que implican corrientes de salmuera concentrada, la selección de materiales constituye uno de los factores más controlables para determinar la fiabilidad a largo plazo del equipo.
Los controles PLC totalmente automáticos gestionan la alimentación, el secado a temperatura constante, la descarga de residuos sólidos y las alarmas de fallo, reduciendo los requisitos operativos diarios. El Sistema de Secado de Líquido Madre BHP permite una operación continua sin supervisión y ofrece monitoreo remoto opcional en la nube.
El Sistema de Secado de Líquido Madre BHP se integra con los evaporadores MVR BHP, los evaporadores de efecto simple y de múltiples efectos, y los sistemas de separación de sales para conformar una solución integral de circuito cerrado para el secado y la solidificación de residuos de aguas residuales industriales.
El Sistema de Secado de Líquido Madre BHP satisface las necesidades de secado y solidificación finales de residuos de aguas residuales industriales en seis sectores principales:
Según la experiencia con las instalaciones del sistema de secado de líquido madre BHP, la obstrucción de las boquillas durante las primeras etapas de puesta en marcha suele deberse a la inestabilidad de la concentración de la alimentación. Cuando la concentración a la salida del evaporador MVR aguas arriba varía fuera del rango de diseño, la atomización se vuelve inestable y las partículas semisecas se adhieren a las paredes de la cámara. El sistema BHP-MLDS incorpora un depósito amortiguador de igualación de concentración en la entrada de la alimentación para estabilizar la calidad de esta y reducir la frecuencia de obstrucción de las boquillas.
Las instalaciones que implementan equipos industriales de secado y solidificación de residuos de aguas residuales deben planificar la gestión de los residuos sólidos desde la fase inicial del proyecto. Involucrar tempranamente a las autoridades locales competentes en clasificación de residuos sólidos aclara si el residuo seco se considera residuo sólido industrial común o residuo peligroso, lo que determina la logística de disposición final y la estructura de costos durante toda la vida operativa.
El Sistema de Secado de Líquido Madre BHP es compatible con los evaporadores BHP MVR, los sistemas de separación de sal, los sistemas de reutilización de agua por ósmosis inversa (RO) y los equipos de filtración de pretratamiento, creando una solución completa de circuito cerrado para el tratamiento de aguas residuales de alta salinidad y la descarga cero de líquidos.
La Serie BHP-MLDS — equipos industriales para el secado y solidificación de residuos de aguas residuales — cumple con las certificaciones ISO9001, ISO14001 y los requisitos de marcado CE, respaldando la documentación necesaria para la aprobación de proyectos en procesos de adquisición europeos e internacionales.
Sistema de secado de líquido madre BHP, 0,5-50 T/h, solidificación a baja temperatura (45-85 °C), reducción de volumen ≥95 %, para la gestión de residuos en la etapa final de ZLD.

 EN