bhp-mother-liquid-drying-system--industrial-wastewater-residue-drying--solidification-equipment, bhp-mother-liquid-drying-system--industrial-wastewater-residue-drying--solidification-equipment, /mother-liquor-drying-unit
EN
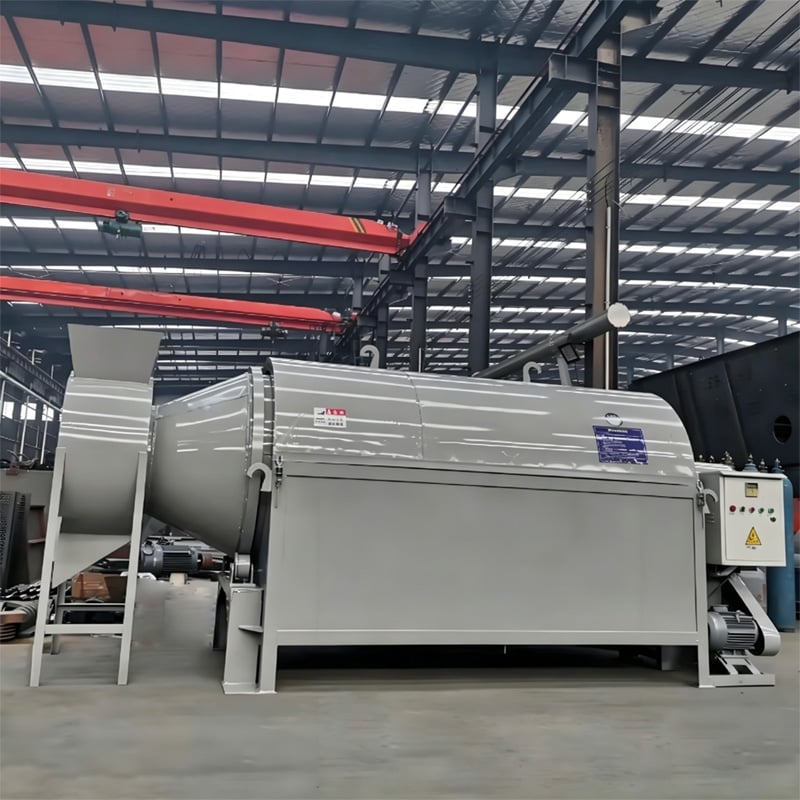
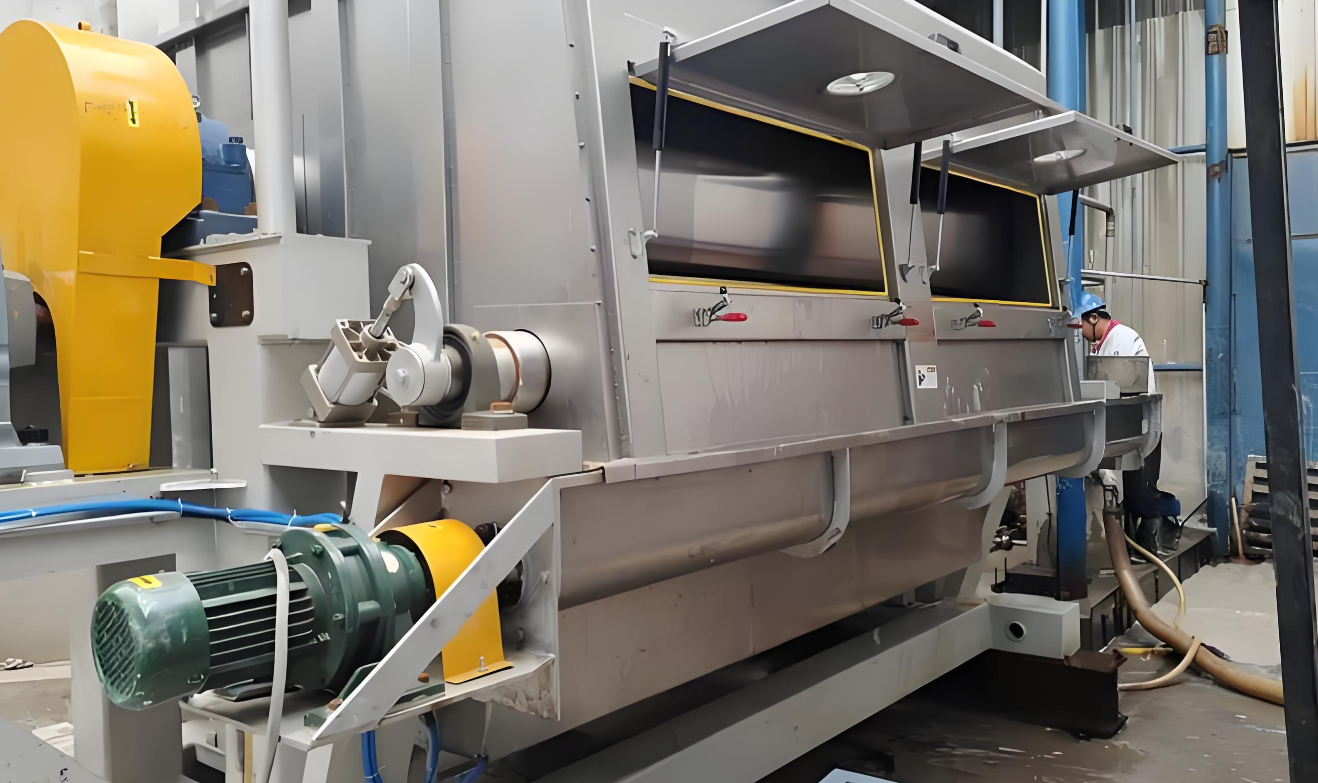
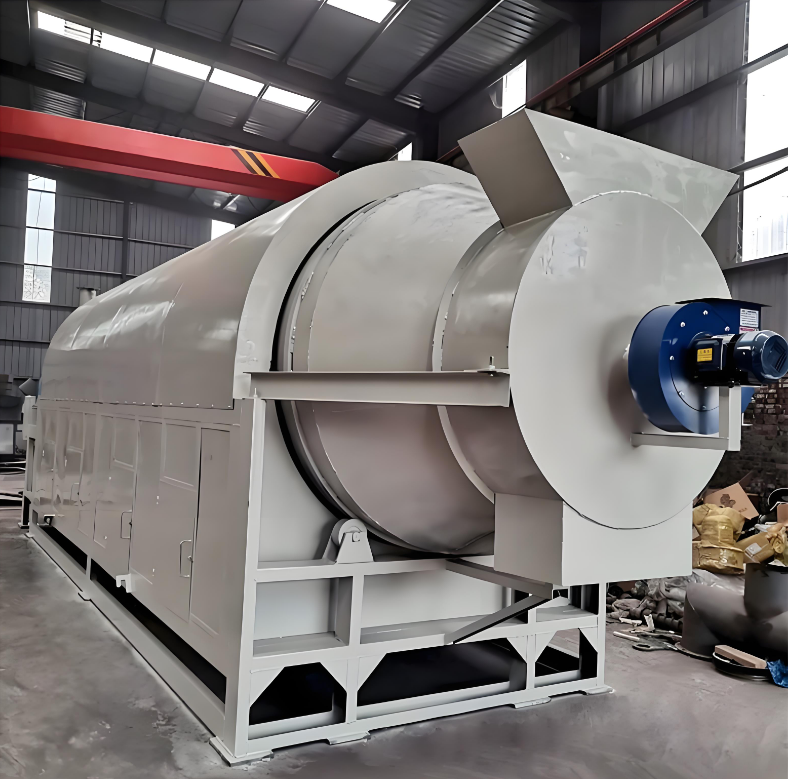
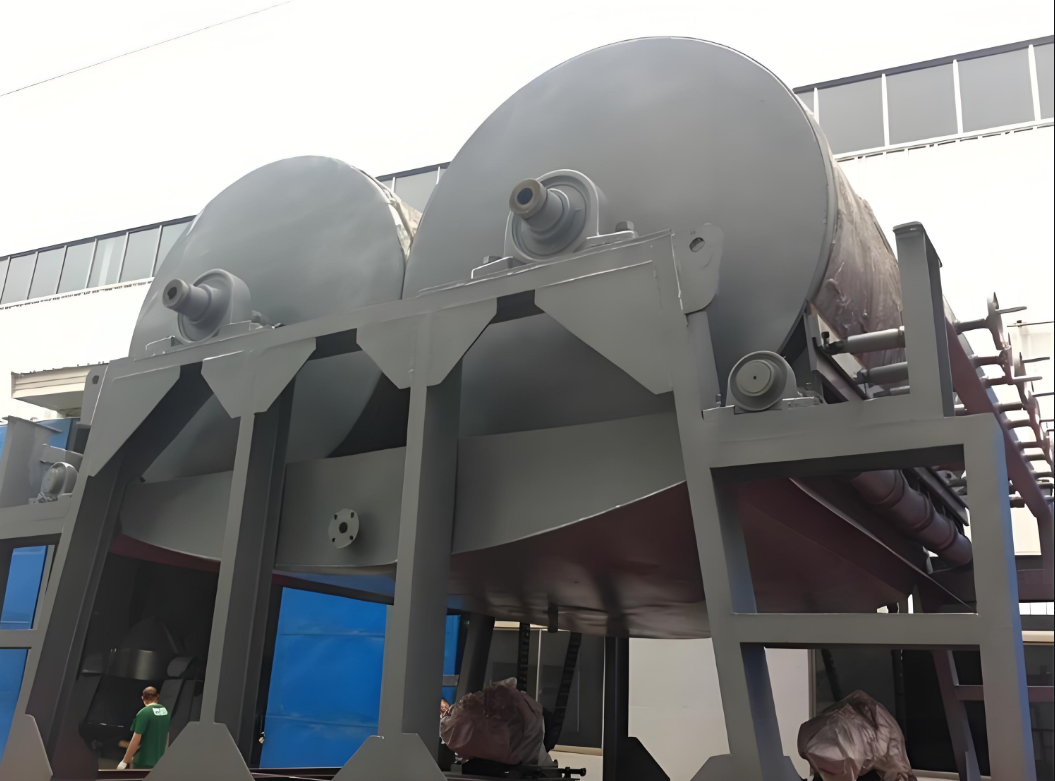
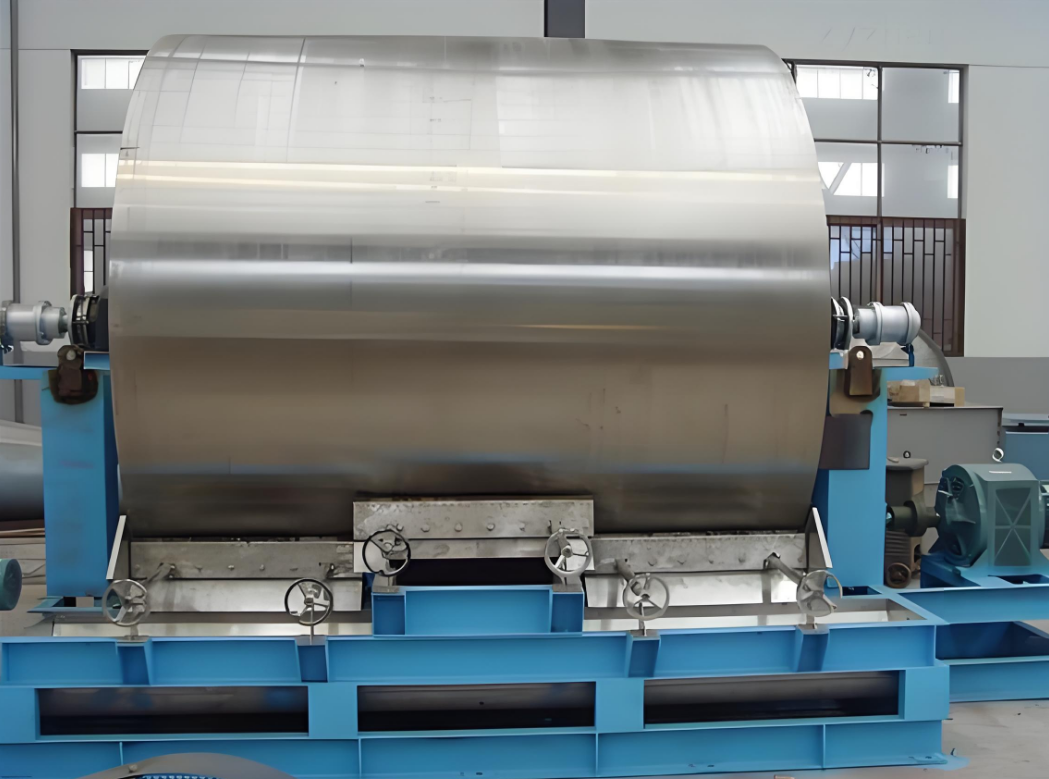
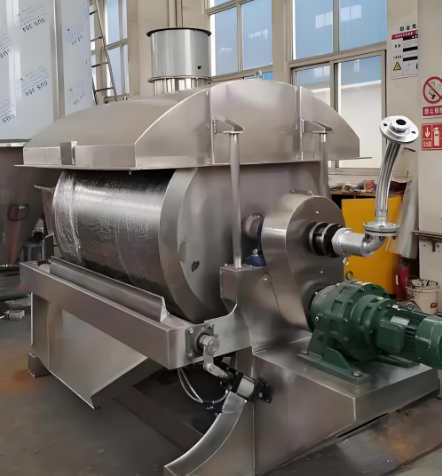
Système de séchage du liquide mère BHP, 0,5 à 50 t/h, solidification à basse température (45-85 °C), réduction volumique ≥ 95 %, destiné à la gestion des résidus en phase finale de ZLD.
Le système de séchage de la liqueur mère BHP est un équipement de séchage et de solidification des résidus d’eaux usées industrielles spécifiquement conçu pour le traitement de liqueurs mères à forte teneur en sels. Ce système de stade final comble l’écart de conformité le plus persistant dans la technologie de décharge zéro de liquide (ZLD) : la liqueur mère résiduelle concentrée que les procédés conventionnels d’évaporation et de séparation des sels ne parviennent pas à éliminer. En appliquant une technologie d’air chaud circulant à basse température, le système de séchage de la liqueur mère BHP transforme les déchets liquides en résidus salins secs, permettant ainsi une décharge zéro de liquide complète au niveau de l’installation.
Dans les projets ZLD, les unités primaires d’évaporation et de cristallisation traitent la majeure partie des eaux usées à forte teneur en sels — mais elles laissent un liquide mère saturé et concentré. Ce flux résiduel présente une viscosité élevée, une composition complexe en sels mixtes et une teneur organique accrue, ce qui empêche toute cristallisation ultérieure. En l’absence d’équipements industriels dédiés de séchage et de solidification des résidus d’eaux usées à la phase finale, les installations font face à un problème secondaire de gestion des déchets : le liquide mère ne peut ni être rejeté, ni réutilisé, ni commercialisé, ce qui laisse uniquement comme option coûteuse l’enfouissement en décharge.
| Paramètre | Spécification |
|---|---|
| Marque | BHP |
| Série de modèles | Série BHP-MLDS |
| Plage de capacité | Personnalisable de 0,5 à 50 t/h |
| Technologie de base | Séchage par air chaud à basse température + traitement de solidification du liquide résiduel |
| Alimentation adaptée | Liquide mère issu de l’évaporation, saumure concentrée, liquide résiduel à forte teneur en sels, liquide résiduel saturé |
| Température de séchage | 45 °C à 85 °C (plage à basse température afin d’éviter la décomposition des matières) |
| Réduction du volume | réduction du volume des résidus d’au moins 95 % |
| Produit Final | Résidu solide sec sans liquide libre |
| Système de commande | Commande entièrement automatique par automate programmable (PLC) pour un fonctionnement continu sans surveillance |
| Matériau de construction | Acier inoxydable résistant à la corrosion de grade 316L ou alliage de titane |
| Fonctionnement | Faible consommation d’énergie, conception anti-agglomération, séchage uniforme |
| Certification | ISO9001, ISO14001, CE |
Les spécialistes de la conformité environnementale évaluant la technologie de rejet zéro liquide rencontrent systématiquement la même limitation : après avoir investi dans des évaporateurs MVR et des systèmes de séparation des sels, une installation produit encore un concentré de liqueur mère contenant des composés organiques résiduels et des métaux traces qui ne peuvent ni être rejetés, ni réutilisés, ni commercialisés. Il s’agit d’une limitation inhérente à la chimie de la cristallisation — et non d’une défaillance d’équipement —, ce qui crée un écart mesurable en matière de conformité aux permis environnementaux exigeant un rejet zéro.
La fraction finale de liqueur mère concentre toutes les impuretés exclues du produit cristallin primaire : un mélange fortement visqueux, presque saturé, de sels et de composés organiques qui résiste à toute cristallisation supplémentaire. La résolution de ce défi exige des équipements industriels de séchage et de solidification des résidus d’eaux usées, capables de traiter ce flux chimiquement complexe. Le système de séchage BHP pour liqueur mère a été spécifiquement conçu pour cette application : il transforme le flux résiduel concentré en résidu solide sec et élimine ainsi la dernière source de rejet liquide.
Le choix entre séchage à basse température et évaporation à pression atmosphérique pour cette étape finale dépend de façon critique de la composition de l’alimentation. Lorsque la liqueur mère résiduelle contient des composés organiques sensibles à la chaleur — phénomène courant dans la production pharmaceutique, des matériaux pour batteries et des produits chimiques fins — le séchage à basse température (45–85 °C) empêche la décomposition des composants organiques et évite la génération de gaz nocifs.
Le système de séchage de la liqueur mère BHP élimine la dernière source de rejet liquide, permettant aux installations d’atteindre une conformité totale aux exigences des permis ZLD. En transformant la liqueur organo-salée concentrée en un solide sec stable, cet équipement industriel de séchage et de solidification des résidus d’eaux usées comble le dernier vide en matière de conformité dans la chaîne de traitement ZLD.
La solidification complète permet une réduction du volume des résidus supérieure à 95 %, réduisant considérablement les coûts de stockage et d’élimination des déchets solides. Pour les installations soumises à des obligations ZLD — de plus en plus fréquentes dans les régions souffrant de pénurie d’eau et les secteurs traitant des effluents dangereux — cette réduction du volume se traduit par des coûts logistiques moindres et une documentation réglementaire simplifiée.
La conception de séchage à basse température empêche la décomposition thermique des composants salins et évite la formation de gaz nocifs. La température de fonctionnement reste inférieure aux seuils de décomposition des espèces salines courantes — un critère particulièrement important pour les liqueurs mères de l’industrie des batteries contenant des sels de lithium et pour les eaux usées pharmaceutiques contenant des principes actifs en traces.
Des matériaux hautement résistants à la corrosion — acier inoxydable 316L et alliage de titane — assurent des performances fiables sur le long terme lors du traitement de liqueurs mères saturées fortement corrosives. Sur la base de projets industriels de traitement des eaux usées impliquant des flux de saumure concentrée, le choix des matériaux constitue l’un des facteurs les plus maîtrisables pour garantir la fiabilité à long terme des équipements.
Des commandes PLC entièrement automatiques gèrent l’alimentation, le séchage à température constante, l’évacuation des résidus solides et les alarmes de défaillance, réduisant ainsi les besoins quotidiens en exploitation. Le système de séchage de liquide mère BHP permet un fonctionnement continu sans surveillance et offre une option de surveillance à distance via le nuage.
Le système de séchage de liquide mère BHP s’intègre aux évaporateurs MVR BHP, aux évaporateurs à simple effet et à effets multiples, ainsi qu’aux systèmes de séparation des sels, afin de constituer une solution complète en boucle fermée pour le séchage et la solidification des résidus d’eaux usées industrielles.
Le système de séchage de liquide mère BHP répond aux besoins de séchage et de solidification finaux des résidus d’eaux usées industrielles dans six secteurs principaux :
D’après l’expérience acquise avec les installations du système de séchage du liquide mère BHP, l’encrassement des buses au cours des premières phases de mise en service est généralement dû à une instabilité de la concentration de l’alimentation. Lorsque la concentration en sortie de l’évaporateur MVR en amont varie au-delà de la plage prévue, l’atomisation devient instable et des particules semi-sèches adhèrent aux parois de la chambre. Le système BHP-MLDS intègre un réservoir tampon d’égalisation de concentration à l’entrée de l’alimentation afin de stabiliser la qualité de celle-ci et de réduire la fréquence d’encrassement des buses.
Les installations mettant en œuvre des équipements industriels de séchage et de solidification des résidus d’eaux usées doivent planifier la gestion des résidus solides dès la conception du projet. Une concertation précoce avec les autorités locales chargées de la classification des déchets solides permet de déterminer si le résidu sec relève des déchets industriels solides courants ou des déchets dangereux, ce qui conditionne les modalités d’élimination ainsi que la structure des coûts sur toute la durée d’exploitation.
Le système de séchage du liquide mère BHP est compatible avec les évaporateurs BHP MVR, les systèmes de séparation du sel, les systèmes de réutilisation de l’eau par osmose inverse (RO) et les équipements de filtration préalable, offrant ainsi une solution complète en boucle fermée pour le traitement des eaux usées à forte teneur en sels et l’atteinte d’un débit liquide nul.
La série BHP-MLDS — équipements industriels de séchage et de solidification des résidus d’eaux usées — est certifiée conforme aux exigences ISO9001, ISO14001 et au marquage CE, ce qui permet de soutenir la documentation nécessaire à l’approbation de projets dans le cadre de procédures d’achat européennes et internationales.
Système de séchage du liquide mère BHP, 0,5 à 50 t/h, solidification à basse température (45-85 °C), réduction volumique ≥ 95 %, destiné à la gestion des résidus en phase finale de ZLD.

 EN