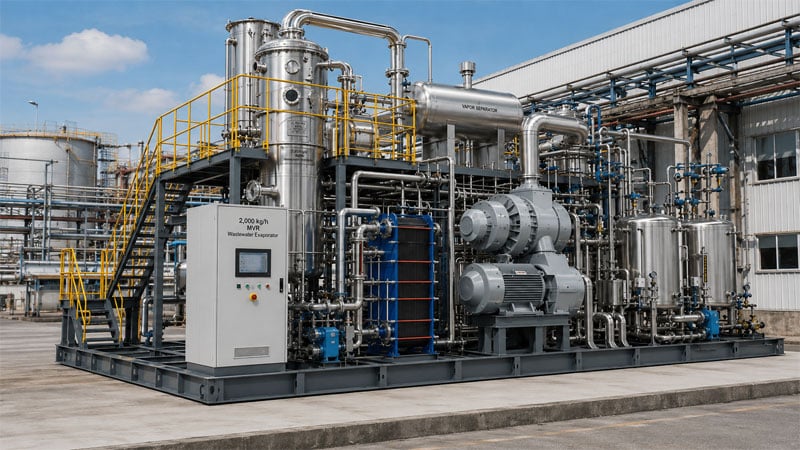
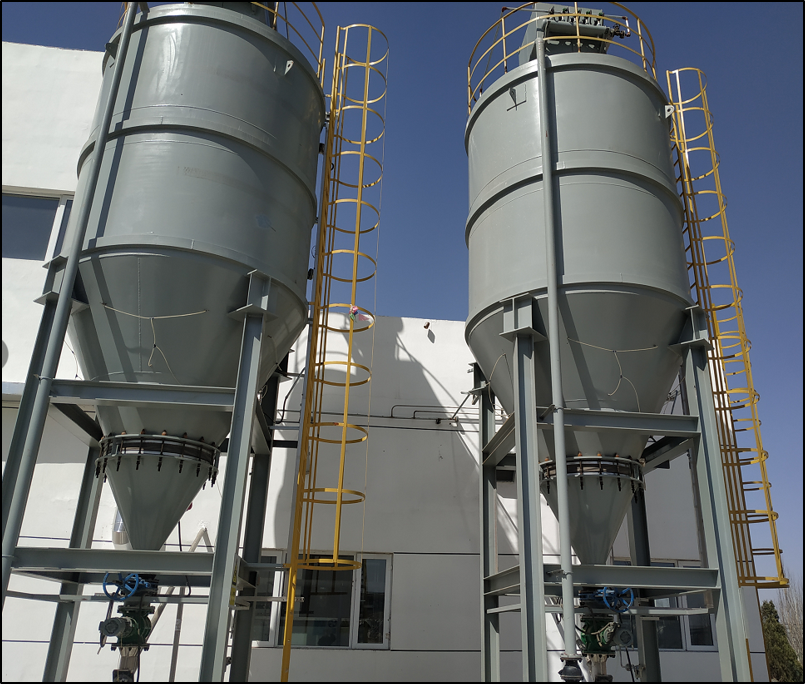
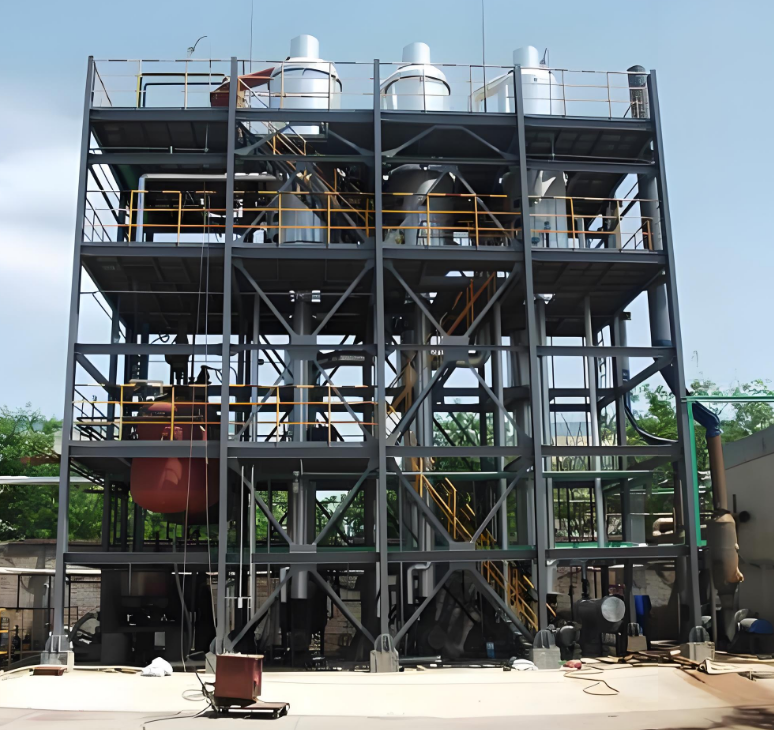
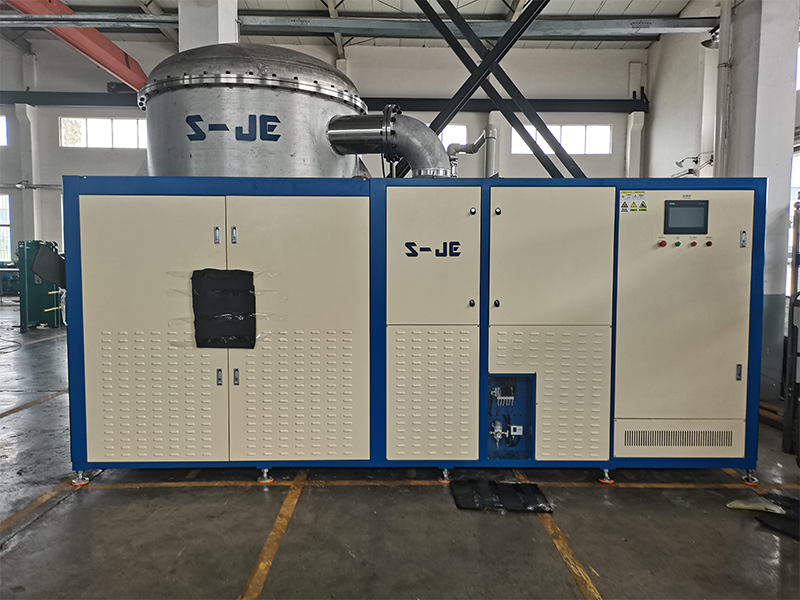
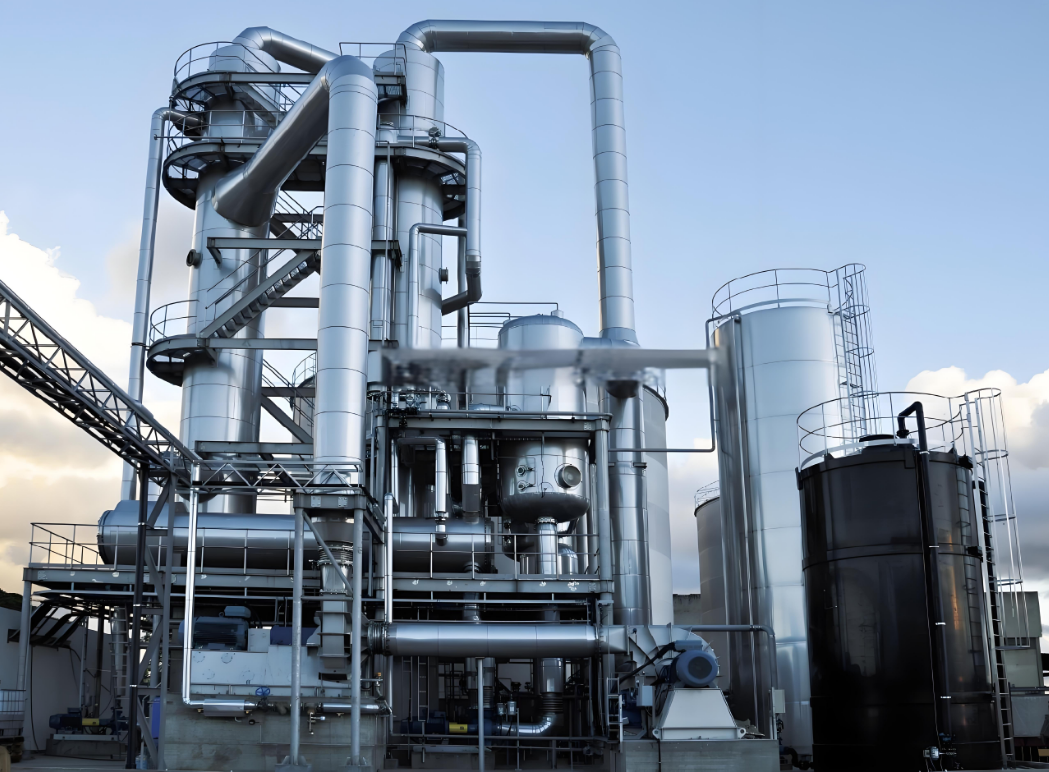
évaporateur MVR, 2000 kg/h, à film forcé ou tombant, matériaux résistants à la corrosion, destiné à la concentration dans les applications ZLD et les eaux usées à forte teneur en sels.
évaporateur MVR, 1000 kg/h, compression mécanique de la vapeur, économie d’énergie, destiné aux eaux usées industrielles à forte teneur en sels et aux projets ZLD.
évaporateur industriel pour eaux usées, 500 kg/h, options sous vide, à vapeur ou électrique, réduction du volume, adapté aux effluents à forte teneur en sels et difficiles à traiter.
système de traitement des eaux usées MBBR de 100 m³/jour avec supports à biofilm, commande par automate programmable (PLC), conception compacte, destiné aux applications industrielles et commerciales.
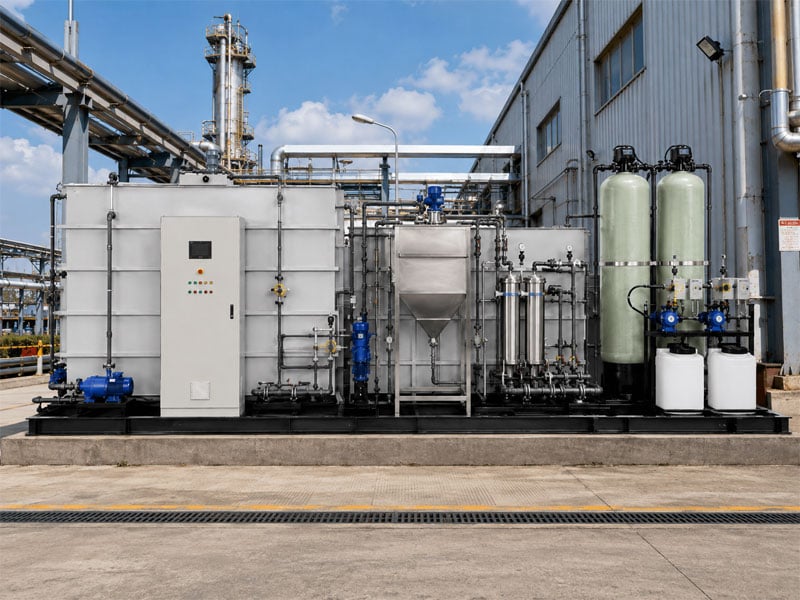
station d’épuration industrielle de 50 m³/jour, procédé physico-chimique/biologique personnalisé, pilotée par automate programmable (PLC), adaptée aux secteurs de la fabrication de batteries, de l’électronique et de l’agroalimentaire.
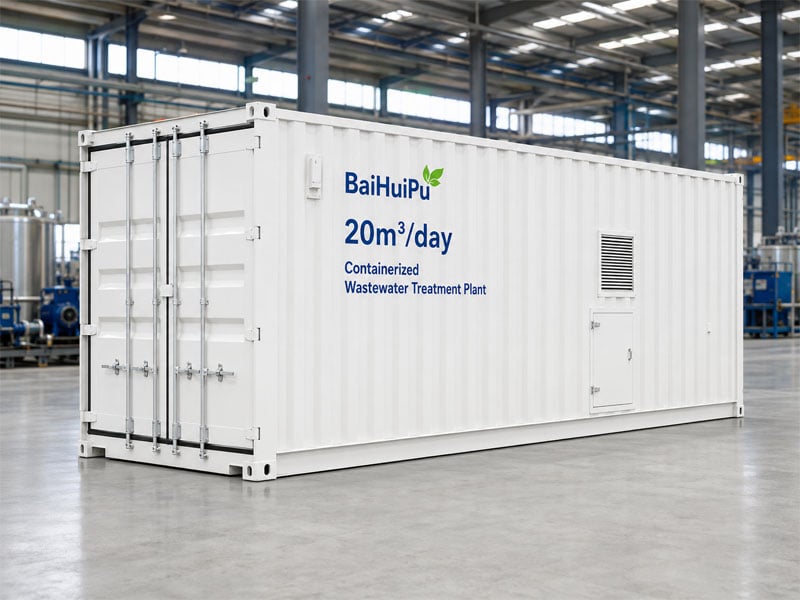
station d’épuration des eaux usées en conteneur de 20 m³/jour, prête à l’emploi (plug-and-play), procédé AO/MBBR, pilotée par automate programmable (PLC), destinée aux projets en zones isolées et à l’étranger.
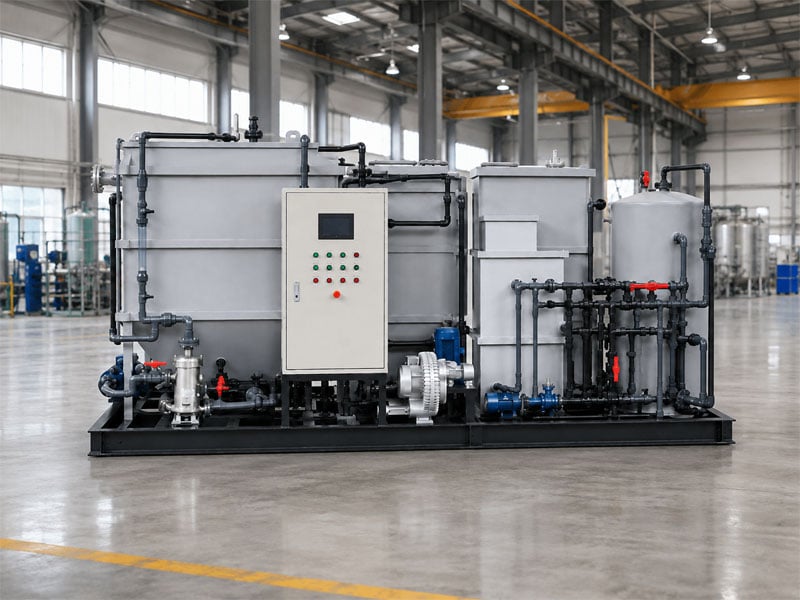
Système compact de traitement des eaux usées de 10 m³/jour, procédé AO/MBBR, piloté par automate programmable (PLC), monté sur châssis ou en conteneur, adapté aux applications industrielles et commerciales à petite échelle.
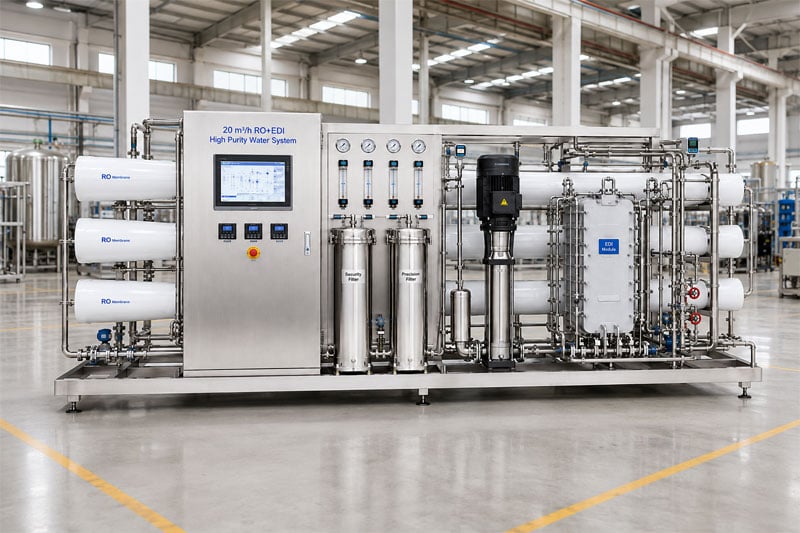
système d’eau à haute pureté de 20 m³/h RO + EDI, déionisation continue, automatisation par API/ IHM, surveillance en ligne, destiné à la fabrication de batteries lithium-ion et d’équipements électroniques.
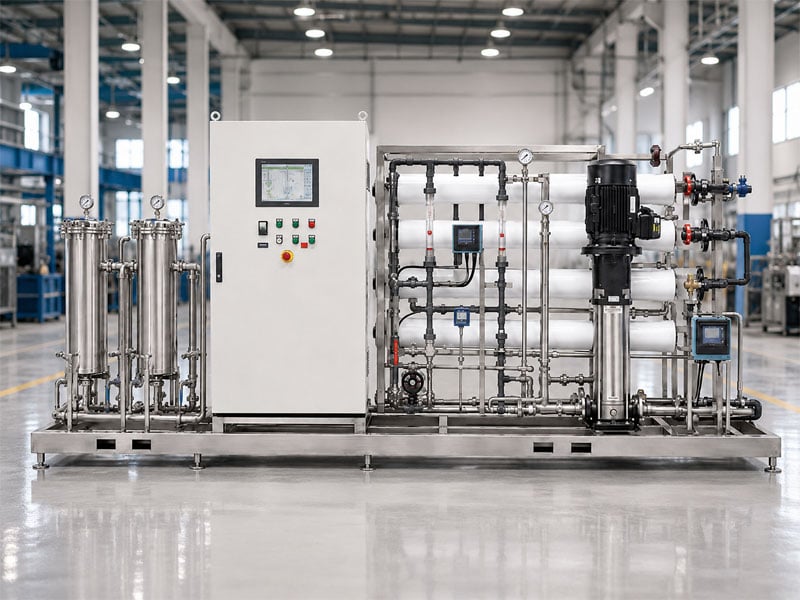
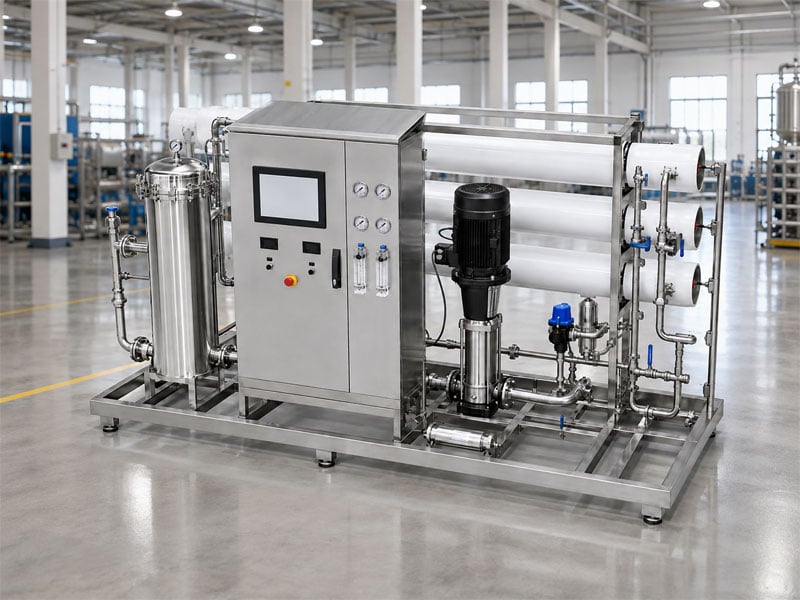
système industriel de traitement d’eau par osmose inverse (RO) de 10 m³/h, simple ou double passage, piloté par automate programmable (PLC) et interface homme-machine (HMI), avec surveillance en ligne, destiné à l’alimentation des chaudières, à l’électronique et à la fabrication.
système industriel d’osmose inverse (RO) de 5 m³/h, simple ou double passage, piloté par automate programmable (PLC) et interface homme-machine (HMI), avec surveillance en ligne, destiné à l’eau de process dans les secteurs agroalimentaire, électronique et fabrication.
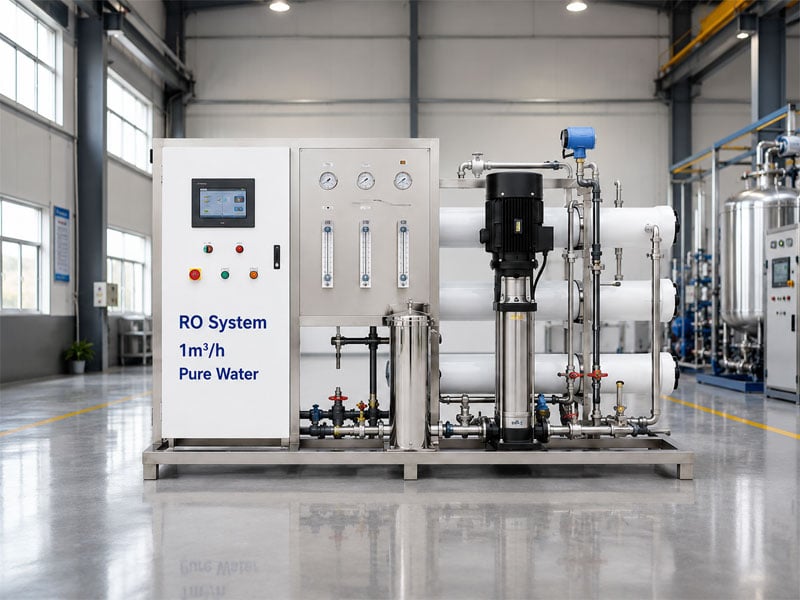
Système compact d’eau pure par osmose inverse (RO) pour usage industriel, 1 m³/h, embarqué, haut taux de rejet des sels, automatisation PLC et prétraitement en option, destiné à la production à petite échelle et aux laboratoires.
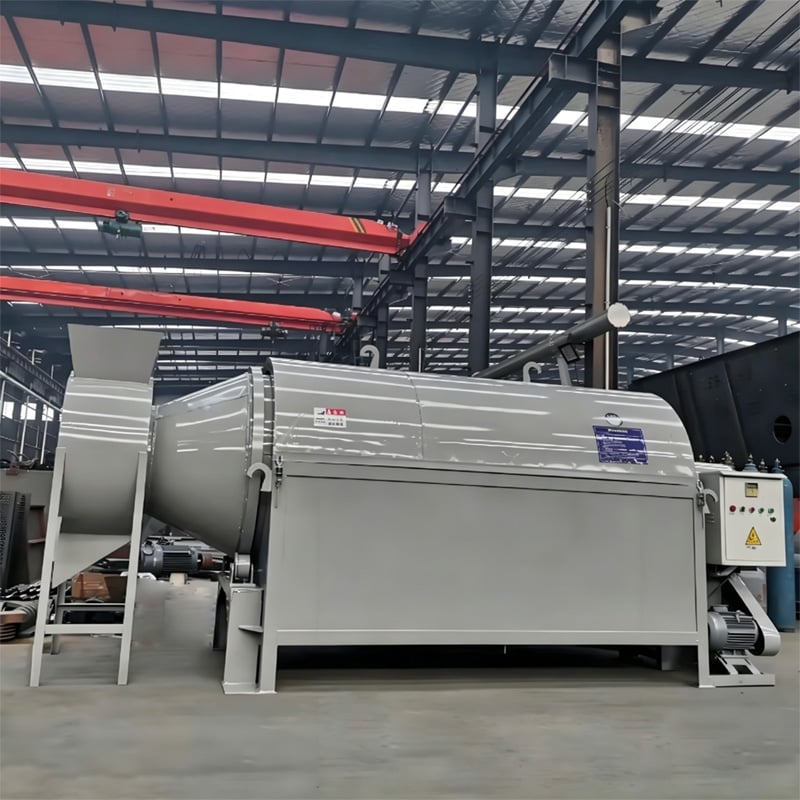
Système de séchage du liquide mère BHP, 0,5 à 50 t/h, solidification à basse température (45-85 °C), réduction volumique ≥ 95 %, destiné à la gestion des résidus en phase finale de ZLD.
Système de séparation des sels BHP, capacité de 1 à 150 t/h, taux de récupération d’eau ≥ 90 %, pureté du sel ≥ 95 %, destiné à la fractionnement de NaCl/Na₂SO₄ et à l’intégration dans des installations ZLD.
Évaporateur simple ou multi-effet BHP, capacité de 1 à 200 t/h, économie de vapeur de 30 à 60 %, réduction de volume pouvant atteindre 90 %, piloté par API, utilisé pour la concentration dans les secteurs chimique, pharmaceutique et agroalimentaire.
Évaporateur à vide et basse température BHP, capacité de 1 à 150 t/h, fonctionnement entre 40 et 70 °C, réduction de volume pouvant atteindre 90 %, piloté par API, adapté aux liquides thermosensibles et aux installations ZLD.
Évaporateur MVR BHP, capacité de 1 à 200 t/h, fonctionnement entre 45 et 85 °C, économie d’énergie jusqu’à 70 %, piloté par API, destiné aux eaux usées fortement salines et aux installations ZLD.