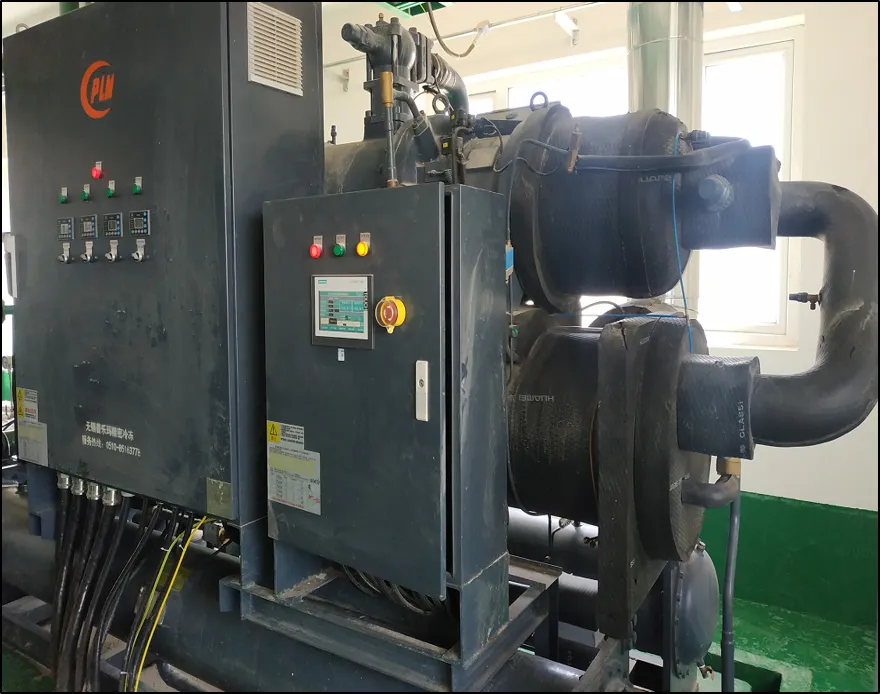
Asalzlösungskristallisierer stellt eine entscheidende Technologie zur Erreichung der Null-Flüssig-Entsorgung (ZLD) in modernen industriellen Abwasseraufbereitungssystemen dar. Mit zunehmendem regulatorischem Druck und wachsender Knappheit an Süßwasser setzen Anlagen aus den Bereichen Chemie, Pharmazie, Lebensmittelverarbeitung und Entsalzung verstärkt auf Kristallisationssysteme, um konzentrierte Salzlösung in wiederverwertbare Salzfeststoffe und sauberes Wasser umzuwandeln. Der Salzlösungskristallisierer arbeitet in der letzten Behandlungsstufe und verarbeitet die anspruchsvollsten Abwässerströme, die mit herkömmlichen Aufbereitungsverfahren wirtschaftlich oder effektiv nicht behandelbar sind.
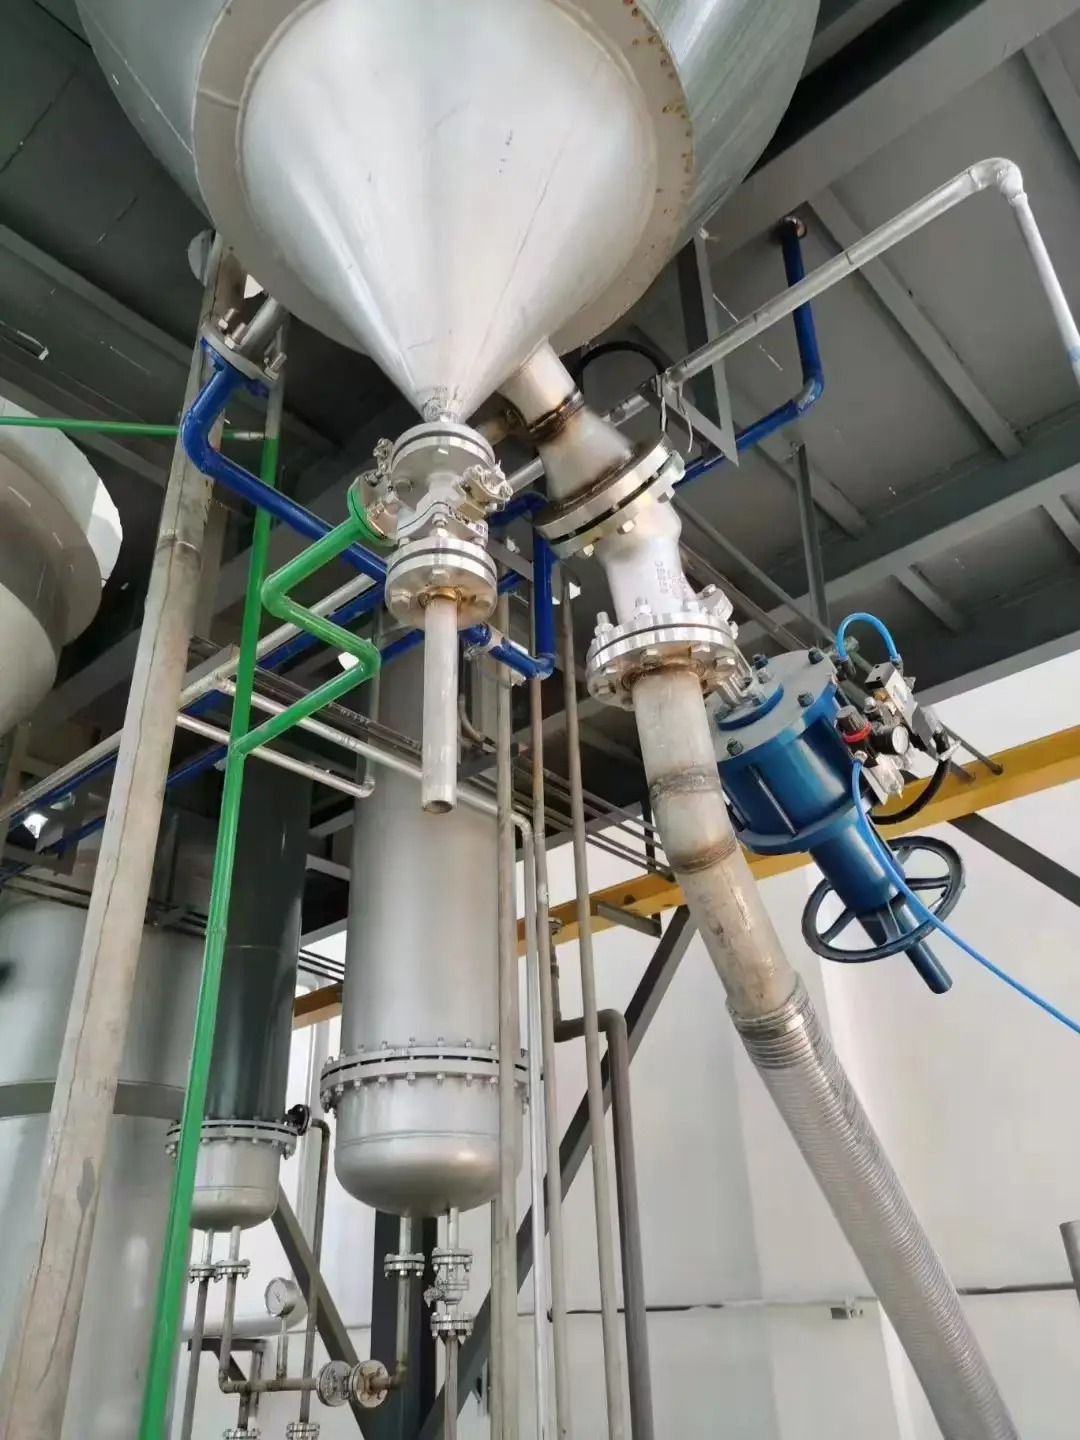
Das Verständnis, wie Kristallisationstechnologie innerhalb eines ZLD-Konzepts funktioniert, ist für Betreiber, Ingenieure und Anlagenmanager entscheidend, die Investitionsentscheidungen treffen. Dieser Artikel erläutert die mechanischen und chemischen Grundlagen der Konstruktion von Solekristallisatoren, beschreibt, wie Salzfeststoffe und Wasser getrennt und zurückgewonnen werden, und geht auf die praktischen Aspekte ein, die darüber entscheiden, ob Kristallisation die richtige Endstufe für Ihre spezifische Abwasserzusammensetzung und behördliche Einleitvorschriften ist.
Wie Kristallisation durch Soleaufbereitung ZLD ermöglicht
ZLD-Behandlung erfordert die nahezu vollständige Entfernung aller gelösten und suspendierten Feststoffe aus dem Abwasser und schließt jegliche flüssige Einleitung vollständig aus. Herkömmliche Behandlungsketten – Umkehrosmose, Nanofiltration und Verdampfung – erzeugen einen konzentrierten Rückstandstrom namens Sole, der weiterhin erhebliche Mengen gelöster Salze und Mineralien enthält. Dieser Sole-Rückstand stellt die zentrale Herausforderung bei der Erreichung einer echten ZLD-Konformität dar.
Ein Solekristallisator löst diese letzte Engstelle, indem er gelöste Salze aus der Lösung zwingt und sie in feste Kristalle umwandelt, die entwässert, abtransportiert und häufig verkauft oder recycelt werden können. Der Kristallisator erhält die konzentrierte Sole aus vorherigen Aufbereitungsstufen und setzt thermische, mechanische oder chemische Verfahren ein, um den Wassergehalt zu reduzieren und Salzfeststoffe auszufällen. Durch die Umwandlung von flüssigem Abfall in ein handhabbares festes Produkt ermöglicht der Kristallisator Anlagen, den ZLD-Entlassungsstatus (Zero Liquid Discharge) zu erreichen, während gleichzeitig ein Nebenproduktstrom entsteht, der möglicherweise einen Marktwert besitzt oder zumindest eine geringere, weniger gefährliche Entsorgungsbelastung darstellt.
Die Rolle thermischer Energie bei der Bildung von Salzfeststoffen
Die meisten industriellen Kristallisatoren nutzen die Verdampfungskristallisation, bei der Wärme an die konzentrierte Sole angelegt wird, um die Lösungstemperatur zu erhöhen und die Löslichkeit der gelösten Salze zu verringern. Während Wasser verdampft, steigt die Salzkonzentration über den Sättigungspunkt hinaus, wodurch Salzmoleküle zur Aggregation gezwungen und feste Kristalle gebildet werden. Der Kristallisator selbst ist üblicherweise als kontinuierliche oder diskontinuierliche Kammer ausgeführt, in die die Sole mit gesteuerten Durchsatzraten eintritt, über interne oder externe Wärmeaustauscher Wärme austauscht und die Keimbildung – die initiale Bildung von Kristallkeimen, an denen sich weiteres Salz anlagert – fördert.
Mechanische Trennung der Salzfeststoffe von der Restfeuchte
Sobald Salzkristalle in der Kristallisierkammer entstehen, entfernt die mechanische Entwässerungsausrüstung – die entweder in die Kristallisierkammer integriert oder stromabwärts davon angeordnet ist – die restliche Sole, die an den Kristalloberflächen haftet. Zentrifugen, Schwinggitter oder Bandfilter wirken mechanisch, um das gebundene Wasser zu entfernen, sodass die Salzfeststoffe einen Feuchtigkeitsgehalt erreichen, der sie für Lagerung und Transport stabil macht.
Wasserrückgewinnung und Soleverminderung in der Endbehandlungsstufe
Die sekundäre, aber ebenso wertvolle Funktion des Kristallisators besteht darin, als Werkzeug zur Wasserrückgewinnung zu dienen. Wenn Salzfeststoffe durch Kristallisation und Entwässerung entfernt werden, ist die Restflüssigkeit, die den Kristallisator verlässt, im Vergleich zur zugeführten Sole deutlich geringer im Gehalt an gelösten Feststoffen. Dieses zurückgewonnene Wasser enthält zwar möglicherweise noch Spuren gelöster Feststoffe, ist jedoch oft sauber genug, um in den Betriebsprozess der Anlage rückgeführt, unter erleichterten Grenzwerten in Oberflächengewässer eingeleitet oder vor einer Wiederverwendung in einer abschließenden Membranstufe aufbereitet zu werden. Für Anlagen mit Einschränkungen bei der Verfügbarkeit von Süßwasser stellt die Wasserrückgewinnung aus Sole einen greifbaren wirtschaftlichen und ökologischen Vorteil jenseits der bloßen Einhaltung von Abfallentsorgungsvorschriften dar.
Effizienz der Wasserrückgewinnung optimieren
Die Effizienz der Wasserrückgewinnung hängt von den Betriebsparametern des Kristallisators ab – Temperatur, Verweilzeit und Zusammensetzung der Sole-Zufuhr. Höhere Verdampfungstemperaturen fördern eine schnellere Kristallisation und verkürzen die Verweilzeit, wodurch das System einen höheren Volumendurchsatz verarbeiten und mehr Wasser pro Einheit der Kristallisationskapazität zurückgewinnen kann. Allerdings können zu hohe Temperaturen zur Bildung von Ablagerungen auf den Wärmeübertragungsflächen führen, was die Effizienz senkt und häufigere Wartungsmaßnahmen erforderlich macht. Moderne Kristallisatoren nutzen automatische Temperatur- und pH-Regelung, dosierte Zugabe von Antiskalant-Chemikalien sowie regelmäßige Reinigungszyklen, um die Wasserrückgewinnungsrate über die Auslegungsspezifikation hinaus während längerer Betriebszeiten aufrechtzuerhalten.
Verwaltung der Salznebenerzeugnisse für wirtschaftlichen Nutzen
Die durch einen Solekristallisator erzeugten Salzfeststoffe können je nach lokalen Märkten und Salzzusammensetzung entweder eine Entsorgungsverpflichtung oder einen wirtschaftlichen Vermögenswert darstellen. Viele industrielle Kristallisatoren erzeugen relativ reines Natriumchlorid, das an Streubetriebe, Chemiehersteller oder Lebensmittelverarbeiter verkauft werden kann. Andere erzeugen komplexe Gemische aus Salzströmen, die Calciumsulfat, Magnesiumchlorid oder andere Mineralien enthalten – abhängig von der Chemie der eingespeisten Sole. Das Verständnis der Zusammensetzung des kristallisierten Salzes vor Inbetriebnahme eines Kristallisators ermöglicht es Anlagenbetreibern, Nebenproduktmärkte zu identifizieren, Abnahmeverträge auszuhandeln und möglicherweise die Betriebskosten der Aufbereitung zu senken. Einige Anlagen haben sogar eine kohlenstoffneutrale oder kohlenstoffnegative Kristallisation erreicht, indem sie Abwärme nutzten und gewonnene Salzprodukte vermarkteten.
Integration des Kristallisators in die vollständige ZLD-Anlage
Kein Solekristallisator arbeitet isoliert; er muss in eine umfassende ZLD-Aufbereitungssequenz integriert werden, die ihm vorgeschaltet ist. Typische ZLD-Anlagen nutzen Vorbehandlung, Koagulation und Klärung, Mehrmedienfiltration, Umkehrosmose oder Nanofiltration zur Konzentration gelöster Salze sowie schließlich Kristallisation als letzte Polierstufe. Die Qualität und Zusammensetzung der Sole, die in den Kristallisator eintritt, bestimmen unmittelbar dessen Leistung, den Energieverbrauch und die Reinheit der Nebenprodukte. Anlagen müssen daher in die Optimierung der Vorstufenbehandlung investieren, um suspendierte Feststoffe, Öle und organische Stoffe zu entfernen, die andernfalls den Kristallisator verunreinigen oder die Reinigungshäufigkeit erhöhen könnten.
Auswirkung der Vorstufenbehandlungsqualität auf die Zuverlässigkeit des Kristallisators
Schlecht vorbehandeltes Abwasser, das in den Kristallisator eintritt, führt zu Ablagerungsvorstufen, organischen Verbindungen und suspendierten Stoffen, die die Verschmutzung von Wärmeübertragungsflächen und Kristallbildungsregionen beschleunigen. Diese Verschmutzung verringert die thermische Effizienz, senkt die Wasserrückgewinnungsrate und erzwingt häufige Abschaltungen zur Reinigung und Wartung. Umgekehrt ermöglichen gut vorbehandelte Soleströme mit hoher Salzreinheit und geringem Gehalt an suspendierten Feststoffen einen Betrieb der Kristallisatoren mit konstruktionsgemäßer Effizienz und verlängerten Laufzeiten zwischen erforderlichen Reinigungsmaßnahmen. Anlagenbetreiber müssen den Kristallisator daher nicht als eigenständige Einheit, sondern als letztes Glied eines integrierten Systems betrachten; die Qualität der Aufbereitung stromaufwärts bestimmt unmittelbar, ob ein Solekristallisator wirtschaftlichen ZLD-Betrieb erreichen kann oder zu einer teuren, unzuverlässigen Engstelle wird.
Einhaltung gesetzlicher Vorschriften und Überwachung der Einleitung
Die Erreichung des ZLD-Status erfordert nicht nur die Eliminierung direkter Flüssigkeitsabfuhr, sondern auch den Nachweis gegenüber den zuständigen Behörden, dass sämtliche Restflüssigkeit – sei es Kondensat aus dem Kristallisator, Abwasser aus der Entwässerung oder wiederaufbereitetes Prozesswasser – die geltenden Anforderungen für Einleitung oder Wiederverwendung erfüllt. Der Kristallisator selbst erzeugt typischerweise sehr reines Kondensat aus dem Verdampfungsprozess, das oft so geringe Gehalte an gelösten Feststoffen aufweist, dass es direkt eingeleitet oder lediglich einer minimalen Endpolitur bedarf. Die behördliche Auslegung des Begriffs ‚Zero Liquid Discharge‘ variiert jedoch je nach Rechtsgebiet: Einige Regionen gestatten die Wiederverwendung von aufbereitetem Wasser innerhalb der Anlage, während andere eine vollständige Verdampfung oder die Tiefenverpressung sämtlicher nicht-fester Abfälle verlangen. Planer von Anlagen müssen daher frühzeitig mit den zuständigen Behörden zusammenarbeiten, um akzeptable Endpunkte der Abfuhr festzulegen und sicherzustellen, dass die Spezifikation des Kristallisators den lokalen ZLD-Definitionen sowie den jeweiligen Überwachungsanforderungen entspricht.
FAQ
Welche Arten von Sole kann ein Kristallisator effektiv verarbeiten?
Kristallisatoren koennen eine breite Palette an Solezusammensetzungen verarbeiten, darunter Meerwasserkonzentrate, Rueckstrome aus Umkehrosmoseanlagen, Abblasewaesser von Kuehltuermen und industrielles Prozessabwasser mit geloesten Salzen. Die Effizienz und Wirtschaftlichkeit haengen jedoch von der Salzzusammensetzung und dem Verschmutzungspotenzial ab. Einfache Solestroeme mit ueberwiegend Natriumchlorid kristallisieren leicht und erzeugen wertvolle Nebenprodukte. Komplexe industrielle Solestroeme, die Calciumsulfat, Kieselsaeure oder organische Verbindungen enthalten, kristallisieren moeglicherweise langsamer, erfordern Antiskalantien und ergeben gemischte Salzprodukte mit begrenztem Marktwert. Anlagenbetreiber sollten vor der Festlegung der Kristallisor-Kapazitaet Behandlungsuntersuchungen an repraesentativen Soleproben durchfuehren.
Wie viel Energie verbraucht ein Solekristallisor waehrend des Betriebs?
Der thermische Energieverbrauch hängt vom Verdampfungskristallisationsverfahren und der Zusammensetzung der Sole ab und liegt typischerweise zwischen 1,5 und 3,5 Millionen BTU pro Tonne verdampftem Wasser. Dies ist deutlich niedriger als bei mechanischer Dampfkompression oder mehrstufiger Destillation, sofern Abwärme oder kostengünstiger Dampf verfügbar ist. Viele Anlagen integrieren Kristallisatoren mit Kraft-Wärme-Kopplungsanlagen, industriellen Öfen oder solarthermischen Systemen, um die Netto-Energiekosten und die CO2-Bilanz zu senken. Mechanische Kristallisationsverfahren, die vorwiegend elektrische Energie für Rühren und Entwässerung verbrauchen, arbeiten bei niedrigeren Betriebstemperaturen, weisen jedoch höhere Investitionskosten auf. Anlagenbetreiber sollten Energiebilanzberechnungen durchführen, die spezifisch auf lokale Energiepreise und verfügbare thermische Ressourcen zugeschnitten sind.
Können die Salzprodukte aus Kristallisatoren wiederverwendet oder verkauft werden?
Ja, abhängig von der Salzreinheit und -zusammensetzung. Natriumchlorid aus der Lebensmittelverarbeitung oder aus Entsalzungs-Kristallisatoren erfüllt häufig kommerzielle Reinheitsstandards und erzielt Preise zwischen fünfzig und zweihundert Dollar pro Tonne, wodurch ein Teil der Kosten für die ZLD-Behandlung kompensiert wird. Industrielle Solen, die komplexe Salzmischungen erzeugen, haben möglicherweise begrenztere Absatzmärkte, können aber dennoch Einnahmen durch chemische Recyclingunternehmen oder Zulieferer von Gesteinskörnungen generieren. Einige Anlagen spenden Kristallisationsnebenprodukte im Winter an lokale Streusalzbetriebe. Die Wirtschaftlichkeit der Verwertung von Nebenprodukten erfordert vor Inbetriebnahme des Projekts eine Marktanalyse und Absatzvereinbarungen; Anlagenplaner sollten die Salzzusammensetzung und die lokale Nachfrage als Teil der wirtschaftlichen Begründung für die Investition in Kristallisationstechnologie bewerten.

 EN