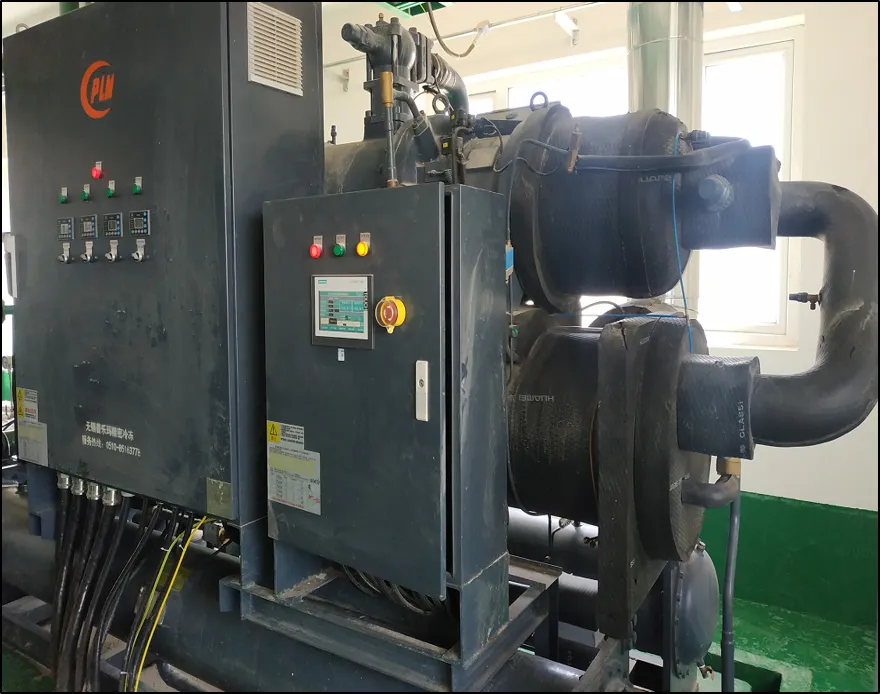
Acristalizador de salmuera representa una tecnología fundamental para lograr la descarga cero de líquidos (ZLD) en los sistemas modernos de tratamiento de aguas residuales industriales. A medida que la presión regulatoria se intensifica y la escasez de agua dulce se vuelve más acusada, instalaciones de los sectores químico, farmacéutico, procesamiento de alimentos y desalinización dependen cada vez más de los sistemas de cristalización para convertir la salmuera concentrada en sólidos de sal recuperables y agua limpia. El cristalizador de salmuera opera en la etapa final del tratamiento, procesando las corrientes residuales más exigentes, que los métodos convencionales de tratamiento no pueden manejar de forma económica ni eficaz.
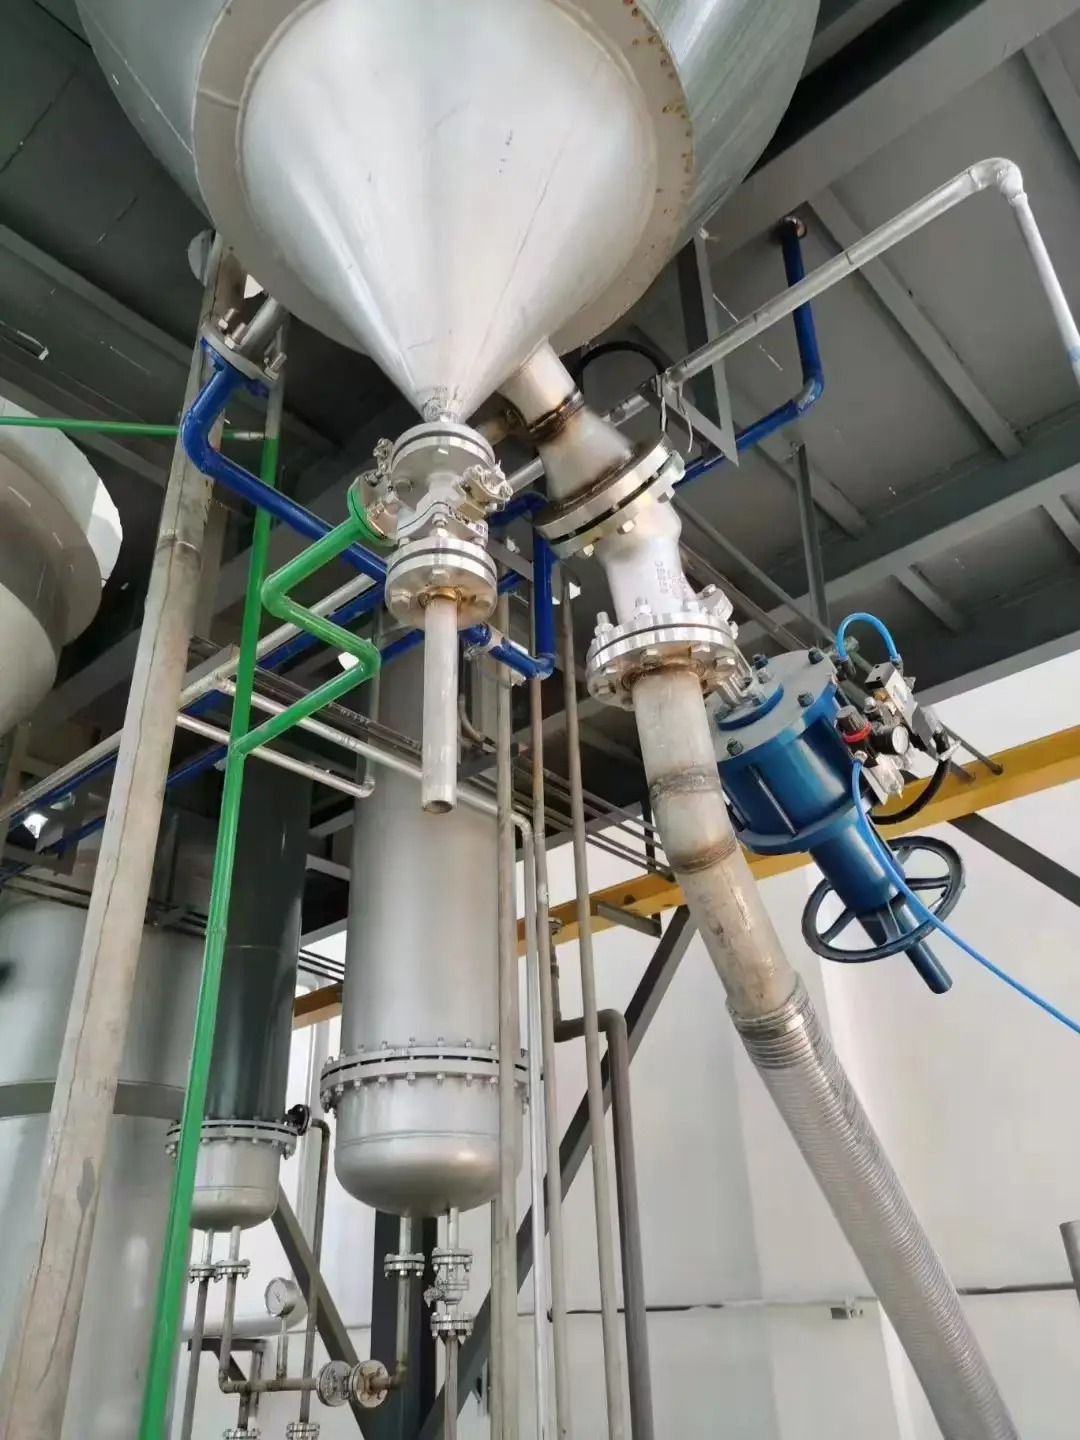
Comprender cómo funciona la tecnología de cristalización dentro de un marco ZLD es fundamental para operadores, ingenieros y gestores de instalaciones que toman decisiones de inversión de capital. Este artículo explora los principios mecánicos y químicos detrás del diseño de cristalizadores de salmuera, explica cómo se separan y recuperan los sólidos salinos y el agua, y aborda las consideraciones prácticas que determinan si la cristalización constituye la solución adecuada de etapa final para su composición específica de aguas residuales y sus normativas de vertido.
Cómo la cristalización posibilita el ZLD mediante el tratamiento de salmuera
El tratamiento ZLD exige la eliminación de prácticamente todos los sólidos disueltos y en suspensión de las aguas residuales, eliminando por completo el vertido líquido. Las cadenas tradicionales de tratamiento —ósmosis inversa, nanofiltración y evaporación— generan una corriente rechazada concentrada denominada salmuera, que aún contiene sales y minerales disueltos en cantidades significativas. Este residuo de salmuera representa el desafío central para alcanzar el cumplimiento real del ZLD.
Un cristalizador de salmuera resuelve este cuello de botella final al forzar la precipitación de las sales disueltas y convertirlas en cristales sólidos que pueden deshidratarse, transportarse y, con frecuencia, venderse o reciclarse. El cristalizador recibe la salmuera concentrada procedente de etapas previas de tratamiento y emplea métodos térmicos, mecánicos o químicos para reducir el contenido de agua y precipitar los sólidos salinos. Al transformar los residuos líquidos en un producto sólido manejable, el cristalizador permite a las instalaciones alcanzar el estado de descarga de cero líquidos (ZLD), generando al mismo tiempo una corriente de subproducto que puede tener valor comercial o, como mínimo, representa una carga de eliminación más pequeña y menos peligrosa.
El papel de la energía térmica en la formación de sólidos salinos
La mayoría de los cristalizadores industriales utilizan la cristalización por evaporación, aplicando calor a la salmuera concentrada para aumentar la temperatura de la disolución y reducir la solubilidad de las sales disueltas. A medida que el agua se evapora, la concentración de sal aumenta más allá del punto de saturación, lo que obliga a las moléculas de sal a agregarse y formar cristales sólidos. El recipiente del cristalizador está configurado normalmente como una cámara continua o por lotes, en la que la salmuera entra a velocidades controladas, intercambia calor mediante intercambiadores de calor internos o externos y favorece la nucleación: la formación inicial de estructuras cristalinas semilla alrededor de las cuales se acumula más sal.
Separación mecánica de los sólidos de sal de la humedad residual
Una vez que los cristales de sal se forman dentro de la cámara del cristalizador, los equipos mecánicos de deshidratación integrados en el cristalizador o ubicados aguas abajo de este eliminan la salmuera residual adherida a las superficies de los cristales. Las centrífugas, las cribas vibratorias o los filtros de banda aplican fuerza mecánica para expulsar el agua retenida, lo que permite que los sólidos de sal alcancen niveles de humedad que los hacen estables para su almacenamiento y transporte.
Recuperación de agua y reducción de salmuera en el tratamiento de etapa final
La segunda función del cristalizador, igualmente valiosa, es servir como herramienta de recuperación de agua. Al extraerse los sólidos salinos mediante cristalización y deshidratación, el líquido residual que sale del cristalizador presenta un contenido notablemente reducido de sólidos disueltos en comparación con la salmuera de alimentación entrante. Esta agua recuperada, aunque puede contener aún trazas de sólidos disueltos, suele ser lo suficientemente limpia como para reciclarse en las operaciones de la instalación, vertirse a aguas superficiales bajo límites más flexibles o someterse a un último tratamiento con membrana antes de su reutilización. Para instalaciones con restricciones de agua dulce, la recuperación de agua a partir de salmuera representa un beneficio económico y ambiental tangible, más allá del simple cumplimiento normativo en la eliminación de residuos.
Optimización de la eficiencia de recuperación de agua
La eficiencia de la recuperación de agua depende de los parámetros operativos del cristalizador: temperatura, tiempo de residencia y composición de la alimentación de salmuera. Temperaturas más altas de evaporación favorecen una cristalización más rápida y reducen el tiempo de residencia, lo que permite al sistema procesar un caudal volumétrico mayor y recuperar más agua por unidad de capacidad del cristalizador. Sin embargo, temperaturas excesivas pueden provocar la formación de incrustaciones en las superficies de transferencia de calor, disminuyendo la eficiencia y requiriendo mantenimientos más frecuentes. Los cristalizadores avanzados incorporan control automático de temperatura y pH, dosificación química antincrustante y ciclos periódicos de limpieza para mantener tasas de recuperación de agua superiores a las especificadas en el diseño durante períodos operativos prolongados.
Gestión de subproductos salinos para generar valor económico
Los sólidos salinos producidos por un cristalizador de salmuera pueden representar, según los mercados locales y la composición de la sal, una responsabilidad de eliminación o un activo económico. Muchos cristalizadores industriales producen cloruro de sodio relativamente puro, que puede venderse a operaciones de deshielo, fabricantes químicos o procesadores alimentarios. Otros pueden producir corrientes salinas complejas y mixtas que contienen sulfato de calcio, cloruro de magnesio u otros minerales, dependiendo de la química de la salmuera de entrada. Comprender la composición de la sal cristalizada antes de la puesta en marcha del cristalizador permite a los gestores de instalaciones identificar mercados para subproductos, negociar acuerdos de compra y, potencialmente, compensar los costos operativos del tratamiento. Algunas instalaciones han logrado incluso una cristalización con balance de carbono neutro o negativo mediante la utilización de calor residual y la venta de los productos salinos recuperados.
Integración del cristalizador en el tren completo de ZLD
Ningún cristalizador de salmuera opera de forma aislada; debe integrarse en una secuencia integral de tratamiento ZLD que lo precede. Las líneas típicas de ZLD emplean pretratamiento, coagulación y clarificación, filtración multimedia, ósmosis inversa o nanofiltración para concentrar las sales disueltas y, finalmente, cristalización como etapa de acabado. La calidad y la composición de la salmuera que entra en el cristalizador determinan directamente el rendimiento del cristalizador, su consumo energético y la pureza de los subproductos. Por tanto, las instalaciones deben invertir en la optimización del tratamiento aguas arriba para eliminar sólidos en suspensión, aceites y compuestos orgánicos que, de lo contrario, podrían obstruir el cristalizador o aumentar la frecuencia de limpieza.
Impacto de la Calidad del Tratamiento Aguas Arriba sobre la Fiabilidad del Cristalizador
Las aguas residuales mal pretratadas que entran al cristalizador introducen precursores de incrustaciones, compuestos orgánicos y materia en suspensión que aceleran el ensuciamiento de las superficies de transferencia de calor y de las zonas de formación de cristales. Este ensuciamiento reduce la eficiencia térmica, disminuye las tasas de recuperación de agua y obliga a paradas frecuentes para limpieza y mantenimiento. Por el contrario, las corrientes de salmuera bien pretratadas, con alta pureza salina y bajo contenido de sólidos en suspensión, permiten que los cristalizadores operen a su eficiencia de diseño, con tiempos prolongados de funcionamiento entre intervenciones de limpieza. Por lo tanto, los operadores de la instalación deben considerar el cristalizador no como una unidad independiente, sino como el elemento final de un sistema integrado; la calidad del tratamiento aguas arriba determina directamente si un cristalizador de salmuera puede alcanzar una operación económica de ZLD o se convierte en un cuello de botella costoso e inconfiable.
Cumplimiento normativo y monitoreo de descargas
Alcanzar el estado ZLD requiere no solo eliminar la descarga líquida directa, sino también demostrar ante las autoridades reguladoras que todo líquido residual —ya sea condensado del cristalizador, efluente de deshidratación o agua de proceso reciclada— cumple con los estándares aplicables de descarga o reutilización. El cristalizador en sí suele producir un condensado muy limpio mediante el proceso de evaporación, con una concentración de sólidos disueltos tan baja que, en muchos casos, permite su descarga directa o únicamente un pulido final mínimo. No obstante, la interpretación regulatoria del término «descarga cero de líquidos» varía según la jurisdicción: algunas regiones permiten la reutilización del agua reciclada dentro de la instalación, mientras que otras exigen la evaporación completa o la inyección en pozos profundos de todos los residuos no sólidos. Por lo tanto, los diseñadores de la instalación deben involucrar a las agencias reguladoras desde una etapa temprana para definir los puntos finales de descarga aceptables y garantizar que la especificación del cristalizador se alinee con las definiciones locales de ZLD y con sus requisitos de monitoreo.
Preguntas frecuentes
¿Qué tipos de salmuera puede procesar eficazmente un cristalizador?
Los cristalizadores pueden procesar una amplia gama de composiciones de salmuera, incluidas las concentraciones de agua de mar, las corrientes rechazadas por ósmosis inversa, el purgado de torres de enfriamiento y las aguas residuales industriales que contienen sales disueltas. Sin embargo, la eficiencia y la rentabilidad dependen de la composición de las sales y del potencial de incrustación. Las corrientes de salmuera sencillas, cuyo componente principal es el cloruro de sodio, se cristalizan fácilmente y producen subproductos valiosos. En cambio, las salmueras industriales complejas que contienen sulfato de calcio, sílice o compuestos orgánicos pueden cristalizarse más lentamente, requerir productos químicos antiescala y generar productos de sales mixtas con valor comercial limitado. Los operadores de la instalación deben realizar estudios de tratabilidad sobre muestras representativas de salmuera antes de especificar la capacidad del cristalizador.
¿Cuánta energía consume un cristalizador de salmuera durante su funcionamiento?
El consumo de energía térmica depende del método de cristalización por evaporación y de la composición de la salmuera, y normalmente oscila entre 1,5 y 3,5 millones de BTU por tonelada de agua evaporada. Este valor es sustancialmente inferior al de la recompresión mecánica de vapor o de la destilación multicolumna cuando hay calor residual o vapor económico disponible. Muchas instalaciones integran cristalizadores con plantas de cogeneración, hornos industriales o sistemas solares térmicos para reducir el costo energético neto y la huella de carbono. Los métodos de cristalización mecánica, que consumen principalmente energía eléctrica para la mezcla y la deshidratación, ofrecen temperaturas de operación más bajas pero un costo de capital más elevado. Los responsables de las instalaciones deben realizar cálculos de balance energético específicos según los costos locales de servicios públicos y los recursos térmicos disponibles.
¿Se pueden reutilizar o vender los productos salinos obtenidos en el cristalizador?
Sí, dependiendo de la pureza y la composición de la sal. El cloruro de sodio procedente de procesos de elaboración de alimentos o de cristalizadores de desalinización suele cumplir los estándares comerciales de pureza y alcanza precios que oscilan entre cincuenta y doscientos dólares por tonelada, lo que compensa una parte del costo del tratamiento ZLD. Las salmueras industriales que producen mezclas complejas de sales pueden tener mercados más limitados, pero aún así pueden generar ingresos mediante recicladores químicos o proveedores de áridos. Algunas instalaciones donan los subproductos de los cristalizadores a operaciones locales de sal para fundir hielo en carreteras durante los meses de invierno. La viabilidad de la monetización de los subproductos exige investigación de mercado y acuerdos de compra anticipada antes de la puesta en marcha del proyecto; los diseñadores de las instalaciones deben evaluar la composición de la sal y la demanda local como parte de la justificación económica para invertir en tecnología de cristalización.

 EN