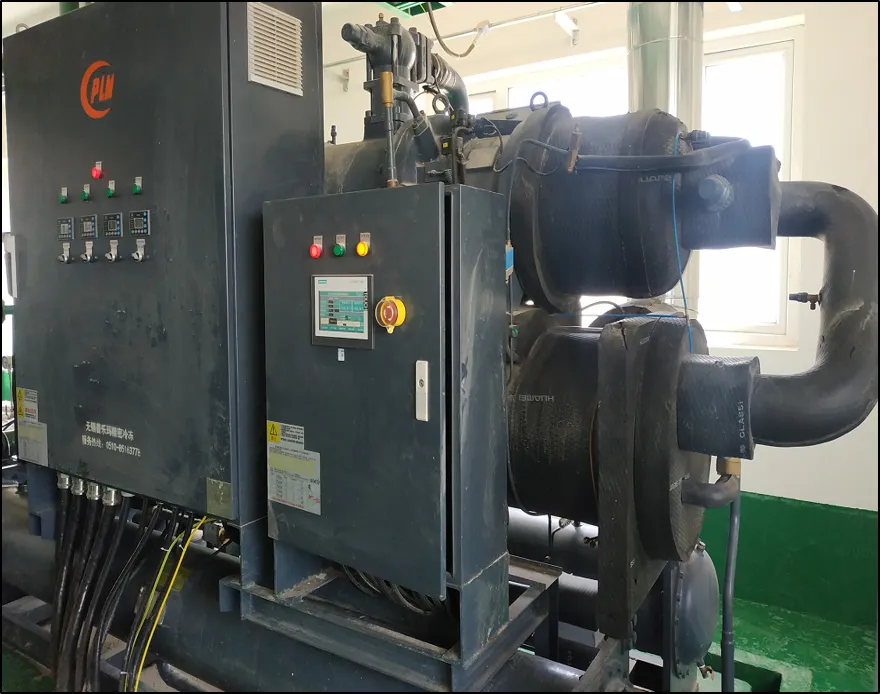
Acristallizzatore per salamoia rappresenta una tecnologia fondamentale per raggiungere il sistema Zero Liquid Discharge (ZLD) nei moderni impianti di trattamento delle acque reflue industriali. Con l’intensificarsi della pressione normativa e l’aggravarsi della scarsità di acqua dolce, gli impianti operanti nei settori chimico, farmaceutico, della trasformazione alimentare e della dissalazione ricorrono sempre più a sistemi di cristallizzazione per convertire la salamoia concentrata in solidi salini recuperabili e acqua pulita. Il cristallizzatore per salamoia opera nell’ultima fase del trattamento, elaborando le correnti di rifiuto più complesse, che i metodi convenzionali di trattamento non riescono a gestire in modo economicamente sostenibile o efficace.
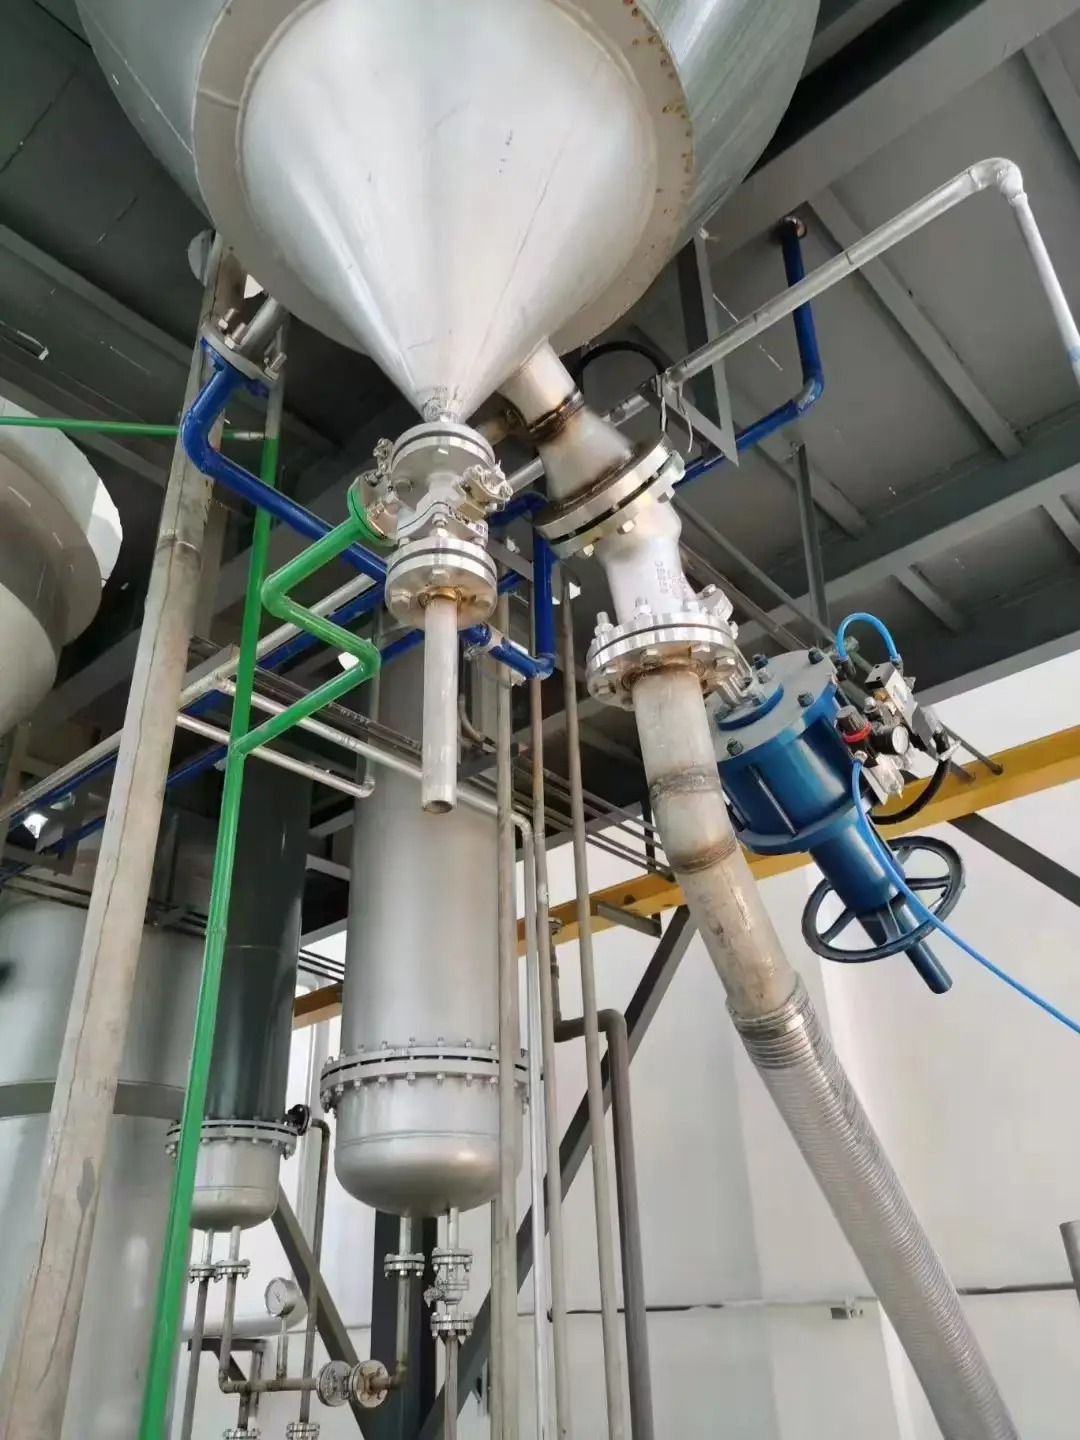
Comprendere il funzionamento della tecnologia di cristallizzazione all’interno di un quadro ZLD è fondamentale per operatori, ingegneri e responsabili degli impianti che devono prendere decisioni sugli investimenti in capitale. Questo articolo esplora i principi meccanici e chimici alla base della progettazione dei cristallizzatori per salamoia, spiega come vengono separate e recuperate le sostanze solide saline e l’acqua, e affronta le considerazioni pratiche che determinano se la cristallizzazione rappresenti la soluzione finale più adatta per la specifica composizione delle acque reflue e per le normative vigenti in materia di scarichi.
Come la cristallizzazione abilita lo ZLD attraverso il trattamento della salamoia
Il trattamento ZLD richiede la rimozione di quasi tutti i solidi disciolti e sospesi dalle acque reflue, eliminando del tutto lo scarico liquido. Le catene di trattamento tradizionali—osmosi inversa, nanofiltrazione ed evaporazione—producono un flusso residuo concentrato denominato salamoia, che contiene ancora una quantità significativa di sali e minerali disciolti. Questo residuo di salamoia costituisce la sfida centrale per raggiungere una reale conformità ZLD.
Un cristallizzatore per salamoia risolve questo ultimo collo di bottiglia forzando le sostanze saline disciolte a uscire dalla soluzione e trasformandole in cristalli solidi che possono essere disidratati, trasportati via e spesso venduti o riciclati. Il cristallizzatore riceve la salamoia concentrata proveniente dalle fasi precedenti del trattamento e impiega metodi termici, meccanici o chimici per ridurre il contenuto d’acqua e far precipitare i solidi salini. Trasformando i rifiuti liquidi in un prodotto solido gestibile, il cristallizzatore consente agli impianti di raggiungere lo stato di scarico ZLD (Zero Liquid Discharge), generando nel contempo un flusso di sottoprodotti che può avere valore commerciale oppure, quantomeno, rappresenta un carico di smaltimento minore e meno pericoloso.
Il ruolo dell’energia termica nella formazione dei solidi salini
La maggior parte dei cristallizzatori industriali utilizza la cristallizzazione per evaporazione, applicando calore alla salamoia concentrata per aumentare la temperatura della soluzione e ridurre la solubilità dei sali disciolti. Man mano che l’acqua evapora, la concentrazione di sale supera il punto di saturazione, costringendo le molecole di sale ad aggregarsi e a formare cristalli solidi. Il recipiente del cristallizzatore è generalmente configurato come una camera continua o in batch, nella quale la salamoia entra a portate controllate, scambia calore tramite scambiatori di calore interni o esterni e favorisce la nucleazione — la formazione iniziale di strutture cristalline primarie intorno alle quali si accumula ulteriore sale.
Separazione meccanica dei solidi salini dall’umidità residua
Una volta formatisi i cristalli di sale nella camera del cristallizzatore, le attrezzature meccaniche per la disidratazione integrate nel cristallizzatore o posizionate a valle di esso rimuovono la salamoia residua aderente alle superfici dei cristalli. Le centrifughe, i vibrosetacci o i filtri a nastro applicano una forza meccanica per espellere l’acqua legata, consentendo ai solidi salini di raggiungere livelli di umidità che ne garantiscono la stabilità durante stoccaggio e trasporto.
Recupero dell’acqua e riduzione della salamoia nel trattamento di stadio finale
La funzione secondaria, ma altrettanto preziosa, del cristallizzatore è quella di fungere da strumento per il recupero dell'acqua. Mentre i solidi salini vengono estratti mediante cristallizzazione e disidratazione, il liquido residuo in uscita dal cristallizzatore presenta un contenuto di solidi disciolti drasticamente ridotto rispetto alla salamoia in ingresso. Questa acqua recuperata, sebbene possa ancora contenere tracce di solidi disciolti, è spesso sufficientemente pura da poter essere riciclata nelle operazioni dell'impianto, scaricata nelle acque superficiali secondo limiti meno stringenti oppure ulteriormente depurata tramite uno stadio finale a membrana prima del riutilizzo. Per gli impianti che affrontano vincoli legati alla disponibilità di acqua dolce, il recupero dell'acqua dalla salamoia rappresenta un concreto vantaggio economico e ambientale oltre al semplice rispetto delle normative in materia di smaltimento dei rifiuti.
Ottimizzazione dell'efficienza del recupero dell'acqua
L’efficienza del recupero dell’acqua dipende dai parametri operativi del cristallizzatore—temperatura, tempo di permanenza e composizione dell’alimentazione di salamoia. Temperature più elevate di evaporazione favoriscono una cristallizzazione più rapida e riducono il tempo di permanenza, consentendo al sistema di elaborare portate volumetriche maggiori e di recuperare più acqua per unità di capacità del cristallizzatore. Tuttavia, temperature eccessive possono causare la formazione di incrostazioni sulle superfici di scambio termico, riducendo l’efficienza e richiedendo interventi di manutenzione più frequenti. I cristallizzatori avanzati utilizzano il controllo automatico di temperatura e pH, l’addizionamento chimico antincrostante e cicli periodici di pulizia per mantenere i tassi di recupero dell’acqua superiori alle specifiche progettuali durante lunghi periodi operativi.
Gestione dei sottoprodotti salini per valore economico
I solidi salini prodotti da un cristallizzatore a salamoia possono rappresentare o un onere per lo smaltimento o una risorsa economica, a seconda dei mercati locali e della composizione del sale. Molti cristallizzatori industriali producono cloruro di sodio relativamente puro, vendibile alle operazioni di sgelamento, ai produttori chimici o ai trasformatori alimentari. Altri producono flussi complessi di sali misti contenenti solfato di calcio, cloruro di magnesio o altri minerali, in funzione della chimica della salamoia in ingresso. Comprendere la composizione del sale cristallizzato prima della messa in servizio del cristallizzatore consente ai responsabili degli impianti di identificare i mercati per i sottoprodotti, negoziare accordi di acquisto e potenzialmente compensare i costi operativi del trattamento. Alcuni impianti hanno persino raggiunto una cristallizzazione neutrale o addirittura negativa dal punto di vista delle emissioni di carbonio, sfruttando il calore di scarto e vendendo i prodotti salini recuperati.
Integrazione del cristallizzatore nell’intero ciclo ZLD
Nessun cristallizzatore per salamoia opera in isolamento; deve essere integrato in una sequenza completa di trattamento ZLD che lo precede. Le tipiche linee ZLD impiegano un pretrattamento, coagulazione e chiarificazione, filtrazione su multipli strati, osmosi inversa o nanofiltrazione per concentrare i sali disciolti, e infine la cristallizzazione come stadio finale di affinamento. La qualità e la composizione della salamoia in ingresso al cristallizzatore determinano direttamente le prestazioni del cristallizzatore, il consumo energetico e la purezza dei sottoprodotti. Gli impianti devono quindi investire nell’ottimizzazione del trattamento a monte per rimuovere solidi sospesi, oli e sostanze organiche che potrebbero altrimenti intasare il cristallizzatore o aumentarne la frequenza di pulizia.
Impatto della qualità del trattamento a monte sull'affidabilità del cristallizzatore
L’acqua di scarico scarsamente pretrattata che entra nel cristallizzatore introduce precursori dell’incrostazione, composti organici e materiale sospeso che accelerano l’intasamento delle superfici di scambio termico e delle zone di formazione dei cristalli. Questo intasamento riduce l’efficienza termica, abbassa i tassi di recupero idrico e costringe a frequenti arresti per pulizia e manutenzione. Al contrario, flussi di salamoia ben pretrattati, con elevata purezza salina e basso contenuto di solidi sospesi, consentono ai cristallizzatori di funzionare con l’efficienza progettuale e con tempi prolungati di esercizio tra un intervento di pulizia e il successivo. Gli operatori dell’impianto devono quindi considerare il cristallizzatore non come un’unità autonoma, bensì come l’elemento finale di un sistema integrato: la qualità del trattamento a monte determina direttamente se un cristallizzatore per salamoia possa raggiungere un funzionamento ZLD economicamente sostenibile oppure trasformarsi in un collo di bottiglia costoso e poco affidabile.
Conformità normativa e monitoraggio degli scarichi
Raggiungere lo status ZLD richiede non solo l’eliminazione dello scarico diretto di liquidi, ma anche la dimostrazione alle autorità regolatorie che tutti i liquidi residui — sia il condensato del cristallizzatore, sia l’effluente della disidratazione, sia l’acqua di processo riciclata — rispettano gli standard applicabili per lo scarico o il riutilizzo. Il cristallizzatore stesso produce tipicamente un condensato molto puro mediante il processo evaporativo, spesso con un contenuto così basso di solidi disciolti da poter essere scaricato direttamente o sottoposto a una minima ulteriore purificazione finale. Tuttavia, l’interpretazione regolatoria del termine «zero liquid discharge» varia da giurisdizione a giurisdizione: alcune regioni consentono il riutilizzo dell’acqua riciclata all’interno dell’impianto, mentre altre richiedono l’evaporazione completa o l’iniezione in pozzi profondi di tutti i rifiuti non solidi. I progettisti dell’impianto devono quindi coinvolgere tempestivamente le autorità regolatorie per definire i punti finali di scarico accettabili e garantire che le specifiche del cristallizzatore siano coerenti con le definizioni locali di ZLD e con i relativi requisiti di monitoraggio.
FAQ
Quali tipi di salamoia un cristallizzatore può trattare in modo efficace?
I cristallizzatori possono trattare un’ampia gamma di composizioni di salamoia, inclusi concentrati di acqua di mare, reflui di rifiuto dell’osmosi inversa, scarichi di soffiaggio delle torri di raffreddamento e acque reflue industriali contenenti sali disciolti. Tuttavia, l’efficienza e la redditività dipendono dalla composizione salina e dal potenziale di intasamento. Correnti di salamoia semplici, in cui il cloruro di sodio è prevalente, cristallizzano facilmente e producono sottoprodotti di valore. Salamoie industriali complesse contenenti solfato di calcio, silice o composti organici possono cristallizzare più lentamente, richiedere prodotti chimici anticalcare e generare miscele saline con valore di mercato limitato. Gli operatori degli impianti devono eseguire studi di trattabilità su campioni rappresentativi di salamoia prima di definire la capacità del cristallizzatore.
Quanta energia consuma un cristallizzatore di salamoia durante il funzionamento?
Il consumo di energia termica dipende dall’approccio di cristallizzazione evaporativa e dalla composizione della salamoia, con valori tipici compresi tra 1,5 e 3,5 milioni di BTU per tonnellata di acqua evaporata. Questo valore è sensibilmente inferiore a quello richiesto dalla ricompressione meccanica del vapore o dalla distillazione a effetto multiplo, qualora sia disponibile calore di scarto o vapore a basso costo. Molte strutture integrano i cristallizzatori con impianti di cogenerazione, forni industriali o sistemi solari termici per ridurre il costo energetico netto e l’impronta di carbonio. I metodi di cristallizzazione meccanica, che utilizzano principalmente energia elettrica per miscelazione e disidratazione, operano a temperature inferiori ma comportano costi di investimento più elevati. I responsabili delle strutture devono eseguire calcoli specifici di bilancio energetico, tenendo conto dei costi locali dell’energia e delle risorse termiche disponibili.
I sali prodotti dal cristallizzatore possono essere riutilizzati o venduti?
Sì, a seconda della purezza e della composizione del sale. Il cloruro di sodio proveniente da processi di lavorazione alimentare o da cristallizzatori per desalinizzazione spesso soddisfa gli standard di purezza commerciale e viene venduto a prezzi compresi tra cinquanta e duecento dollari per tonnellata, compensando in parte i costi del trattamento ZLD. Le salamoie industriali che producono miscele saline complesse possono avere mercati più limitati, ma possono comunque generare ricavi da riciclatori chimici o fornitori di aggregati. Alcune strutture donano i sottoprodotti dei cristallizzatori alle operazioni locali di sale per la sgombero stradale durante i mesi invernali. La fattibilità della monetizzazione dei sottoprodotti richiede una ricerca di mercato e accordi di acquisto anticipati rispetto alla messa in servizio del progetto; i progettisti degli impianti devono valutare la composizione del sale e la domanda locale come parte della giustificazione economica dell’investimento nella tecnologia di cristallizzazione.

 EN