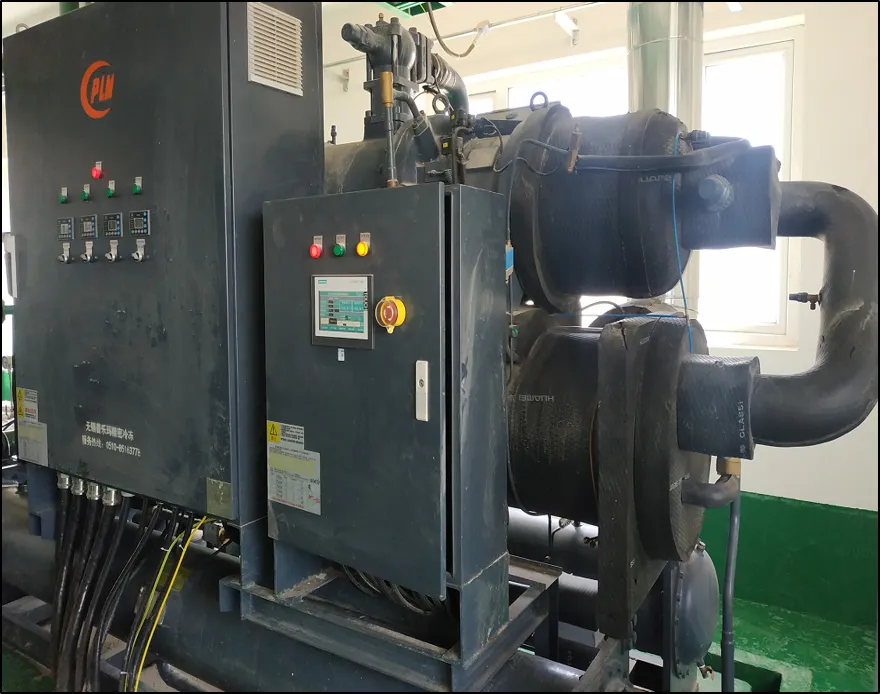
А кристалізатор розсолу є критично важливою технологією для досягнення нульового скидання рідких відходів (ZLD) у сучасних промислових системах очищення стічних вод. Оскільки регуляторний тиск посилюється, а дефіцит прісної води стає все більш вираженим, підприємства у хімічній, фармацевтичній, харчовій та опріснювальній галузях усе частіше вдаються до систем кристалізації, щоб перетворювати концентрований розсіл на відновлювані солеві тверді речовини й чисту воду. Кристалізатор розсолу працює на останньому етапі обробки й обробляє найскладніші потоки відходів, які звичайні методи очищення не можуть економічно або ефективно обробити.
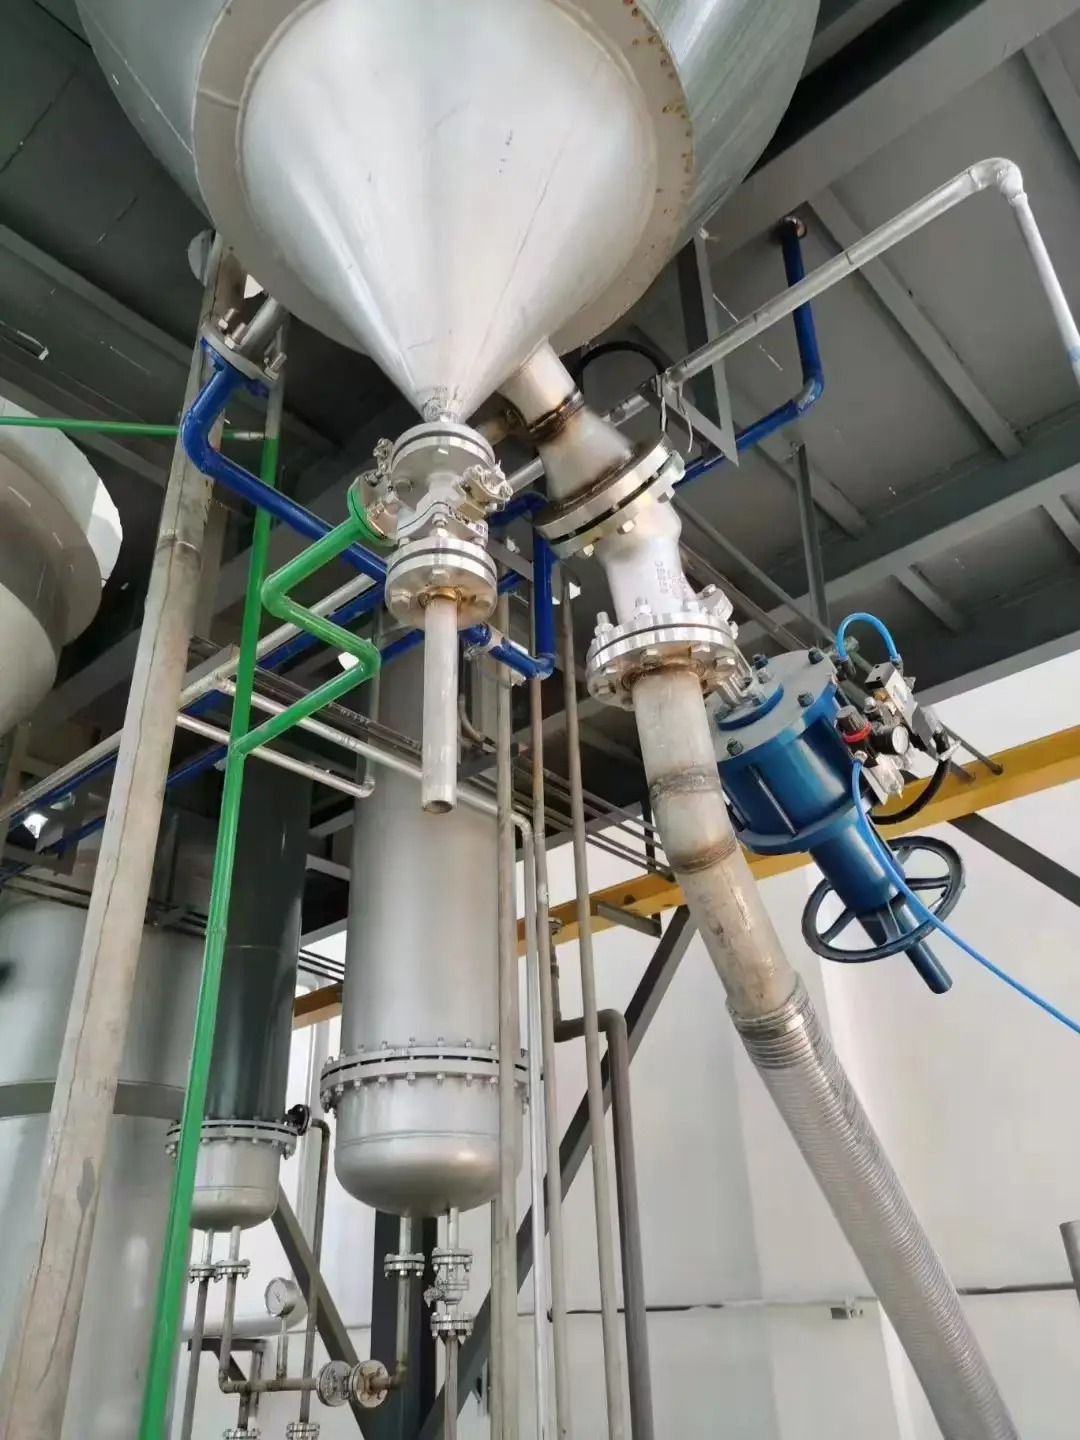
Розуміння того, як працює технологія кристалізації в межах системи нульового рідинного скидання (ZLD), є обов’язковим для операторів, інженерів та менеджерів з експлуатації об’єктів, які приймають рішення щодо капітальних інвестицій. У цій статті розглядаються механічні та хімічні принципи проектування кристалізаторів розсолу, пояснюється, як відбувається розділення та відновлення солевих твердих речовин і води, а також аналізуються практичні аспекти, що визначають, чи є кристалізація підходящим остаточним етапом рішення для конкретного складу стічних вод і вимог до їх скидання.
Як кристалізація забезпечує ZLD за рахунок обробки розсолу
Обробка стічних вод за принципом ZLD вимагає видалення практично всіх розчинених і завислих твердих речовин, повністю усуваючи рідинне скидання. Традиційні процеси очищення — зворотний осмос, нанофільтрація та випаровування — утворюють концентрований відхідний потік, відомий як розсіл, який все ще містить значну кількість розчинених солей і мінералів. Цей залишковий розсіл є основною перешкодою на шляху до справжнього виконання вимог ZLD.
Кристалізатор розсолу вирішує цю останню вузьку ділянку, примушуючи розчинені солі випадати в осад і перетворюючись на тверді кристали, які можна підсушити, вивезти й часто продати або переробити. Кристалізатор отримує концентрований розсіл із попередніх етапів обробки й застосовує термічні, механічні або хімічні методи для зменшення вмісту води й випадання солей у вигляді твердих частинок. Перетворюючи рідкі відходи на керований твердий продукт, кристалізатор дозволяє об’єктам досягти статусу нульового скидання стічних вод (ZLD), одночасно створюючи потік побічного продукту, який може мати ринкову вартість або, принаймні, становить менше й менш небезпечне навантаження при утилізації.
Роль теплової енергії у формуванні твердих солей
Більшість промислових кристалізаторів використовують випарну кристалізацію: до концентрованого розсолу застосовується тепло, щоб підвищити температуру розчину й зменшити розчинність розчинених солей. Під час випаровування води концентрація солі зростає понад точку насичення, через що молекули солі починають агрегуватися й утворювати тверді кристали. Сам корпус кристалізатора зазвичай виконаний як безперервна або партійна камера, у яку розсіл подається з контрольованою швидкістю, обмінюється теплом через внутрішні або зовнішні теплообмінники й сприяє зародженню — початковому утворенню кристалічних «зародків», навколо яких накопичується додаткова сіль.
Механічне відокремлення твердих солевих частинок від залишкової вологи
Після утворення кристалів солі в камері кристалізатора механічне обладнання для відводу води, інтегроване в кристалізатор або розташоване після нього, видаляє залишковий розчин, що залишається на поверхні кристалів. Центрифуги, вібраційні решітки або стрічкові фільтри застосовують механічну силу для видалення зв’язаної води, що дозволяє твердим солевим частинкам досягти рівня вмісту вологи, при якому вони стають стабільними для зберігання й транспортування.
Відновлення води та зменшення концентрації розчину на етапі остаточної очистки
Другою, але не менш цінною функцією кристалізатора є його використання як інструменту для відновлення води. Під час виділення солевих твердих речовин шляхом кристалізації та обезводнення залишкова рідина, що виходить із кристалізатора, має значно нижчу концентрацію розчинених твердих речовин порівняно з вхідним розсолом. Ця відновлена вода, хоча й може містити слідові кількості розчинених твердих речовин, часто достатньо чиста, щоб її можна було повторно використовувати в роботі об’єкта, скидати у поверхневі води в межах полегшених норм або піддавати остаточному мембранному очищенню перед повторним використанням. Для об’єктів, які стикаються з дефіцитом прісної води, відновлення води з розсолу забезпечує реальну економічну й екологічну вигоду, що виходить за межі простого дотримання вимог щодо утилізації відходів.
Оптимізація ефективності відновлення води
Ефективність відновлення води залежить від робочих параметрів кристалізатора — температури, часу перебування та складу розсолу на вході. Вищі температури випаровування прискорюють кристалізацію й скорочують час перебування, що дозволяє системі обробляти більший об’ємний потік і відновлювати більше води на одиницю потужності кристалізатора. Однак надмірно високі температури можуть спричинити утворення накипу на поверхнях теплопередачі, що знижує ефективність й потребує частішого технічного обслуговування. Сучасні кристалізатори оснащені автоматичним керуванням температури й pH, дозуванням анти-накипних реагентів та періодичними циклами очищення для підтримки показників відновлення води на рівні, що перевищує проектні специфікації, протягом тривалих періодів експлуатації.
Управління солевими побічними продуктами з метою отримання економічної вигоди
Солеві тверді речовини, отримані за допомогою кристалізатора розсолу, можуть виступати як об’єкт відповідальності за утилізацію або як економічний актив — залежно від місцевих ринків та складу солі. Багато промислових кристалізаторів виробляють порівняно чистий натрію хлорид, який можна продавати для потреб розташування льоду, виробникам хімічних речовин або підприємствам харчової промисловості. Інші кристалізатори можуть виробляти складні суміші солей, що містять кальцію сульфат, магнію хлорид або інші мінерали — залежно від хімічного складу вхідного розсолу. З’ясування складу кристалізованої солі до введення кристалізатора в експлуатацію дає змогу менеджерам об’єкта визначити ринки для побічної продукції, укласти угоди про її вивіз і потенційно компенсувати експлуатаційні витрати на очищення. Деякі об’єкти навіть досягли вуглецево-нейтральної або вуглецево-негативної кристалізації, використовуючи теплові відходи та реалізуючи відновлені солеві продукти.
Інтеграція кристалізатора в повну систему ZLD
Жоден кристалізатор розсолу не працює ізольовано; його потрібно інтегрувати в комплексну послідовність обробки ZLD, яка передує йому. Типові установки ZLD використовують попередню обробку, коагуляцію та освітлення, фільтрацію через багатошарові фільтри, зворотний осмос або нанофільтрацію для концентрування розчинених солей, а потім кристалізацію як остаточний полірувальний етап. Якість і склад розсолу, що надходить у кристалізатор, безпосередньо визначають ефективність роботи кристалізатора, споживання енергії та чистоту побічних продуктів. Тому об’єкти повинні інвестувати в оптимізацію попередньої обробки для видалення завислих твердих частинок, нафтопродуктів та органічних речовин, які інакше можуть забруднювати кристалізатор або збільшувати частоту його очищення.
Вплив якості попередньої обробки на надійність кристалізатора
Недостатньо попередньо очищена стічна вода, що надходить у кристалізатор, містить речовини, які сприяють утворенню накипу, органічні сполуки та завислі частинки, що прискорюють забруднення поверхонь теплопередачі й зон кристалоутворення. Таке забруднення знижує теплову ефективність, зменшує показники відновлення води й змушує часто зупиняти роботу для очищення й технічного обслуговування. Навпаки, добре попередньо очищені розсоли з високою чистотою солей і низьким вмістом завислих речовин дозволяють кристалізаторам працювати з проектною ефективністю й тривалими інтервалами між очищеннями. Тому оператори об’єкта повинні розглядати кристалізатор не як самостійну установку, а як останній елемент інтегрованої системи: якість попередньої обробки на попередніх стадіях безпосередньо визначає, чи зможе розсолевий кристалізатор забезпечити економічну роботу за принципом ZLD чи перетвориться на дорогий і ненадійний «вузький» елемент системи.
Дотримання нормативних вимог та моніторинг скидів
Досягнення статусу ZLD вимагає не лише усунення прямого рідинного скидання, а й демонстрації регуляторним органам того, що вся залишкова рідина — незалежно від того, чи це конденсат кристалізатора, стічні води з процесу дегідратації чи рециркульована технологічна вода — відповідає чинним стандартам скидання або повторного використання. Сам кристалізатор, як правило, виробляє дуже чистий конденсат у процесі випарювання, який часто містить настільки низьку концентрацію розчинених твердих речовин, що його можна скидати безпосередньо або піддавати мінімальній остаточній доочищенню. Проте регуляторне тлумачення терміну «нульове рідинне скидання» варіюється залежно від юрисдикції: деякі регіони дозволяють повторне використання рециркульованої води всередині об’єкта, тоді як інші вимагають повного випарювання або закачування всіх некристалізованих відходів у глибокі свердловини. Тому проектувальники об’єктів повинні на ранніх етапах взаємодіяти з регуляторними органами, щоб визначити прийнятні точки скидання та забезпечити відповідність специфікації кристалізатора місцевим визначенням ZLD та вимогам щодо моніторингу.
Часті запитання
Які типи розсолу кристалізатор може ефективно переробляти?
Кристалізатори можуть обробляти широкий спектр розчинів солей, у тому числі концентрати морської води, відходові потоки зворотного осмосу, стічні води градирень та промислові стічні води, що містять розчинені солі. Однак ефективність і рентабельність залежать від складу солей та потенційної забрудненості. Прості розчини солей, що переважно містять натрію хлорид, легко кристалізуються й утворюють цінні побічні продукти. Складні промислові розчини солей, що містять кальцію сульфат, кремнезем або органічні сполуки, кристалізуються повільніше, потребують проти-накипних реагентів і дають суміш солей із обмеженою ринковою цінністю. Експлуатанти об’єктів мають провести дослідження оброблюваності на типових зразках розчину солей перед визначенням потужності кристалізатора.
Скільки енергії споживає кристалізатор розчину солей під час роботи?
Споживання теплової енергії залежить від методу випарно-кристалізаційного процесу та складу розсолу й зазвичай становить від 1,5 до 3,5 мільйона BTU на тону випареної води. Це значно нижче, ніж у випадку механічного рекомпресійного парового процесу або багатоетапної дистиляції, коли доступне відпрацьоване тепло або недорогий пар. Багато підприємств інтегрують кристалізатори з електротепловими станціями, промисловими печахми або сонячними термальними системами, щоб зменшити загальні енерговитрати та вуглецевий слід. Механічні методи кристалізації, що споживають переважно електричну енергію для перемішування та обезводнення, забезпечують нижчу робочу температуру, але вищу капітальну вартість. Керівники підприємств мають проводити розрахунки енергетичного балансу, адаптовані до місцевих тарифів на комунальні послуги та доступних теплових ресурсів.
Чи можна повторно використовувати або продавати солі, отримані в кристалізаторі?
Так, залежно від чистоти та складу солі. Хлорид натрію з підприємств переробки харчових продуктів або кристалізаторів опріснення часто відповідає комерційним стандартам чистоти й коштує від п’ятдесяти до двохсот доларів за тону, що частково компенсує витрати на технологію ZLD. Промислові розсоли, що утворюють складні суміші солей, можуть мати обмежені ринки збуту, але все ж забезпечувати доходи від переробників хімікатів або постачальників будівельних матеріалів. Деякі підприємства передають побічні продукти кристалізаторів місцевим організаціям, які використовують сіль для посипання доріг у зимовий період. Економічна доцільність монетизації побічних продуктів вимагає дослідження ринку та укладення угод про відбір продукції до введення проекту в експлуатацію; проектанти підприємств мають оцінювати склад солі та місцевий попит як частину економічного обґрунтування інвестицій у кристалізаційну технологію.

 EN