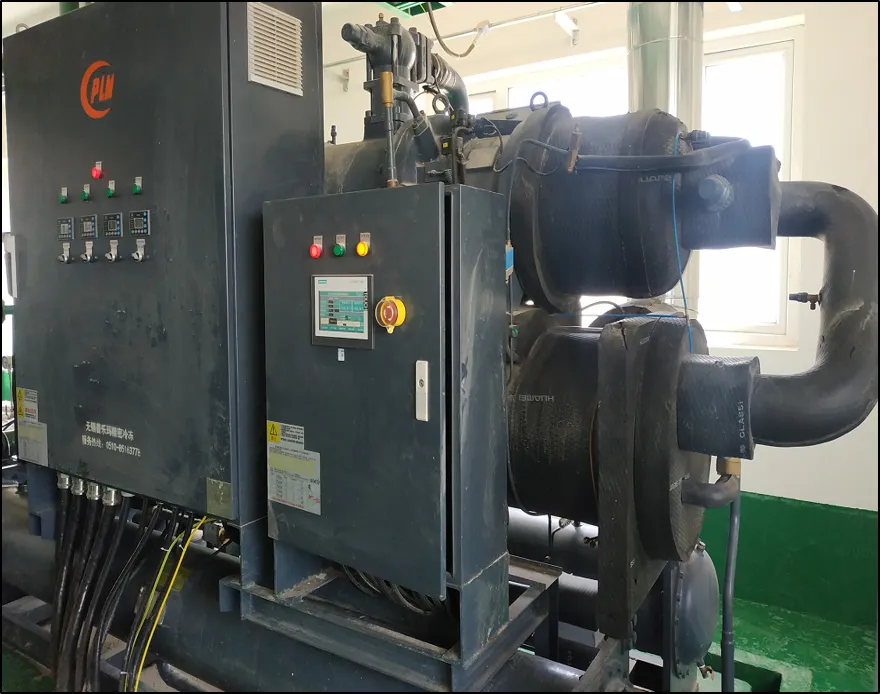
Acristalliseur de saumure représente une technologie essentielle pour atteindre la décharge zéro de liquide (ZLD) dans les systèmes modernes de traitement des eaux usées industrielles. À mesure que la pression réglementaire s’intensifie et que la pénurie d’eau douce s’aggrave, les installations des secteurs chimique, pharmaceutique, de la transformation alimentaire et de la désalinisation comptent de plus en plus sur les systèmes de cristallisation afin de transformer la saumure concentrée en solides salins récupérables et en eau propre. Le cristalliseur de saumure fonctionne au stade final du traitement, traitant les effluents les plus difficiles, que les méthodes conventionnelles de traitement ne parviennent pas à gérer de façon économique ou efficace.
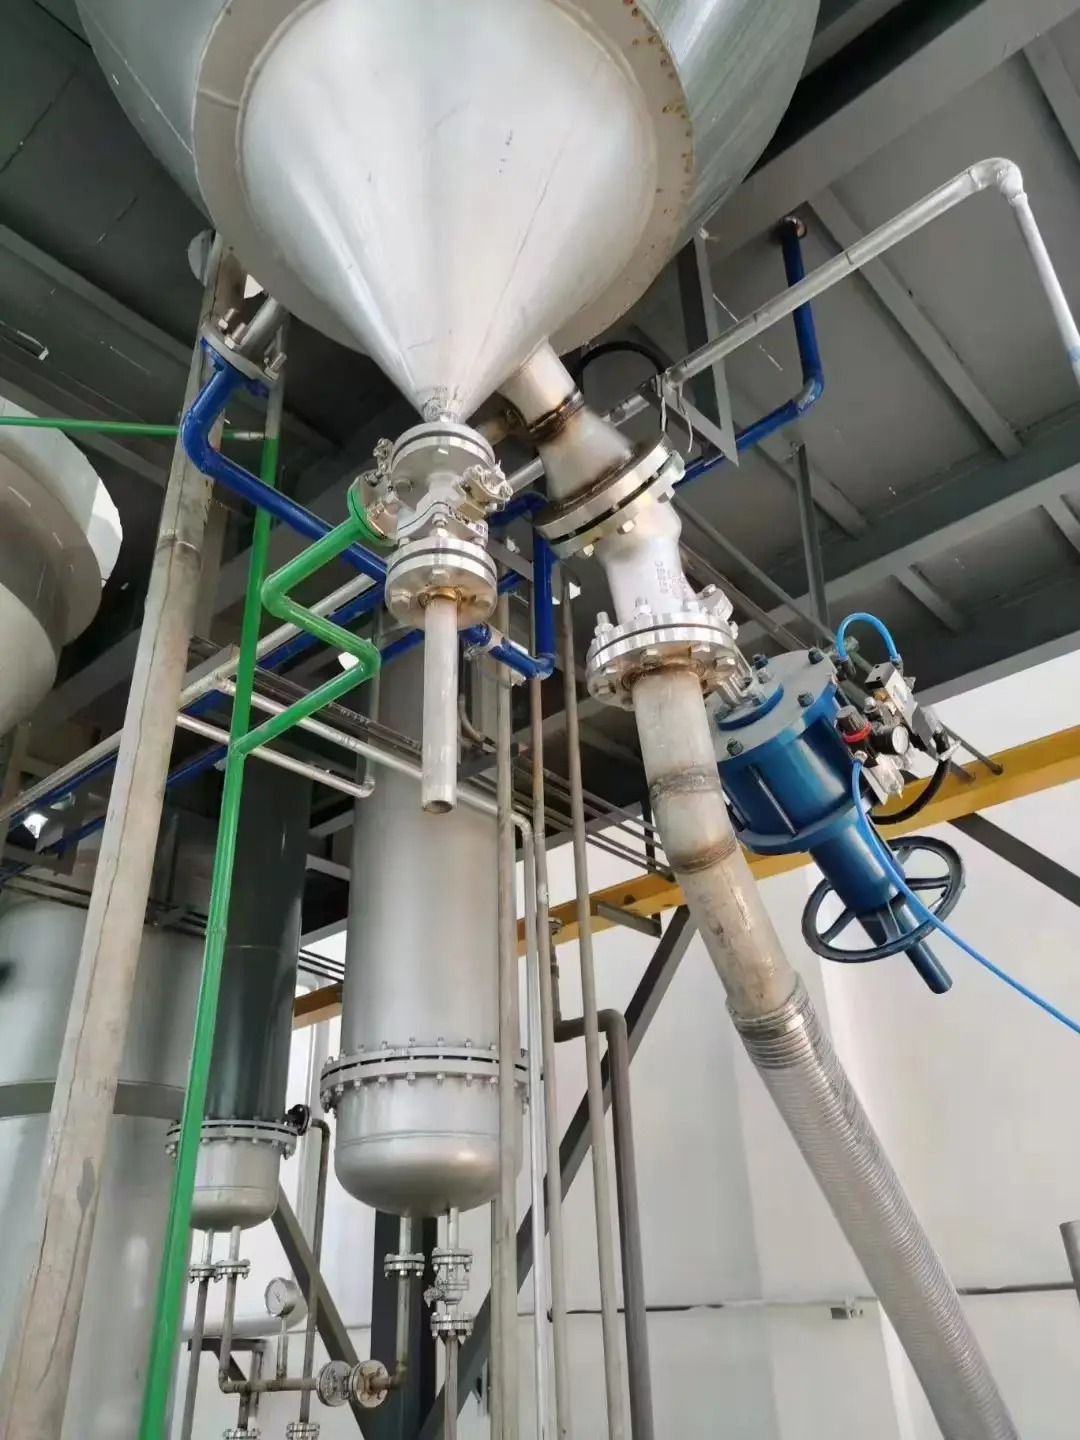
Comprendre le fonctionnement de la technologie de cristallisation dans le cadre d’une stratégie ZLD est essentiel pour les opérateurs, les ingénieurs et les gestionnaires d’installations qui prennent des décisions d’investissement en capital. Cet article examine les principes mécaniques et chimiques sous-jacents à la conception des cristallisateurs de saumure, explique comment les solides salins et l’eau sont séparés et récupérés, et aborde les considérations pratiques qui déterminent si la cristallisation constitue la solution finale adaptée à votre composition spécifique d’eaux usées et à vos réglementations en matière de rejet.
Comment la cristallisation permet-elle la ZLD grâce au traitement de la saumure
Le traitement ZLD exige l’élimination de la quasi-totalité des matières dissoutes et en suspension présentes dans les eaux usées, supprimant ainsi tout rejet liquide. Les chaînes de traitement classiques — osmose inverse, nanofiltration et évaporation — produisent un flux résiduel concentré appelé saumure, qui contient encore des sels et minéraux dissous en quantité significative. Ce résidu de saumure représente le défi central à surmonter pour atteindre une conformité réelle à la ZLD.
Un cristalliseur à saumure résout ce goulot d’étranglement final en forçant les sels dissous à sortir de la solution et en les transformant en cristaux solides pouvant être déshydratés, évacués et, souvent, vendus ou recyclés. Le cristalliseur reçoit la saumure concentrée provenant des étapes antérieures de traitement et utilise des méthodes thermiques, mécaniques ou chimiques pour réduire la teneur en eau et précipiter les solides salins. En transformant les déchets liquides en un produit solide facile à gérer, le cristalliseur permet aux installations d’atteindre le statut de rejet zéro (ZLD), tout en générant un flux de sous-produit qui peut présenter une valeur marchande ou, à tout le moins, représenter une charge d’élimination moindre et moins dangereuse.
Le rôle de l’énergie thermique dans la formation des solides salins
La plupart des cristallisateurs industriels utilisent la cristallisation par évaporation, en appliquant de la chaleur à la saumure concentrée afin d’augmenter la température de la solution et de réduire la solubilité des sels dissous. À mesure que l’eau s’évapore, la concentration en sel augmente au-delà du point de saturation, ce qui force les molécules de sel à s’agréger et à former des cristaux solides. Le récipient cristalliseur est généralement conçu comme une chambre continue ou discontinue, dans laquelle la saumure entre à des débits contrôlés, échange de la chaleur via des échangeurs thermiques internes ou externes, et favorise la nucléation — la formation initiale de structures cristallines de germe autour desquelles s’accumulent davantage de sel.
Séparation mécanique des solides salins de l’humidité résiduelle
Une fois que des cristaux de sel se forment dans la chambre du cristalliseur, des équipements mécaniques de déshydratation intégrés au cristalliseur ou situés en aval de celui-ci éliminent la saumure résiduelle adhérente aux surfaces des cristaux. Des centrifugeuses, des tamis vibrants ou des filtres à bande exercent une force mécanique afin d’expulser l’eau liée, permettant ainsi aux solides salins d’atteindre des taux d’humidité qui les rendent stables pour le stockage et le transport.
Récupération de l’eau et réduction de la saumure dans le traitement de stade final
La fonction secondaire, mais tout aussi précieuse, du cristalliseur est de servir d’outil de récupération d’eau. Lorsque les solides salins sont extraits par cristallisation et déshydratation, le liquide résiduel sortant du cristalliseur contient nettement moins de matières dissoutes que la saumure entrante. Cette eau récupérée, bien qu’elle puisse encore contenir des traces de matières dissoutes, est souvent suffisamment propre pour être recyclée dans les opérations de l’installation, rejetée dans les eaux de surface dans le cadre de limites assouplies ou affinée par une dernière étape membranaire avant réutilisation. Pour les installations confrontées à des contraintes d’accès à l’eau douce, la récupération d’eau à partir de saumure constitue un avantage économique et environnemental concret, allant au-delà d’une simple conformité au traitement des déchets.
Optimiser l’efficacité de la récupération d’eau
L’efficacité de la récupération d’eau dépend des paramètres de fonctionnement du cristalliseur — température, temps de séjour et composition de l’alimentation en saumure. Des températures d’évaporation plus élevées favorisent une cristallisation plus rapide et réduisent le temps de séjour, ce qui permet au système de traiter un débit volumétrique plus élevé et de récupérer davantage d’eau par unité de capacité du cristalliseur. Toutefois, des températures excessives peuvent provoquer la formation d’encroûtements sur les surfaces de transfert thermique, ce qui diminue l’efficacité et exige un entretien plus fréquent. Les cristalliseurs avancés intègrent un contrôle automatique de la température et du pH, un dosage chimique anticalcaire et des cycles de nettoyage périodiques afin de maintenir des taux de récupération d’eau supérieurs aux spécifications de conception pendant des périodes de fonctionnement prolongées.
Gestion des sous-produits salins à des fins économiques
Les solides salins produits par un cristalliseur à saumure peuvent constituer soit une charge liée à leur élimination, soit un actif économique, selon les marchés locaux et la composition du sel. De nombreux cristalliseurs industriels produisent un chlorure de sodium relativement pur, pouvant être vendu à des opérations de déneigement, à des fabricants de produits chimiques ou à des transformateurs alimentaires. D’autres produisent des courants salins complexes et mélangés contenant, selon la chimie de la saumure d’alimentation, du sulfate de calcium, du chlorure de magnésium ou d’autres minéraux. Comprendre la composition des sels cristallisés avant la mise en service d’un cristalliseur permet aux gestionnaires d’installations d’identifier les marchés pour les sous-produits, de négocier des accords d’achat ferme et, éventuellement, de compenser les coûts d’exploitation du traitement. Certaines installations ont même atteint une cristallisation neutre ou négative en carbone, en exploitant des chaleurs résiduelles et en commercialisant les sels récupérés.
Intégration du cristalliseur dans la chaîne complète ZLD
Aucun cristalliseur à saumure ne fonctionne de manière isolée ; il doit être intégré dans une séquence complète de traitement ZLD qui le précède. Les trains ZLD typiques comprennent un prétraitement, une coagulation et une clarification, une filtration sur lit multimédia, une osmose inverse ou une nanofiltration pour concentrer les sels dissous, puis une cristallisation comme étape finale de polissage. La qualité et la composition de la saumure entrant dans le cristalliseur déterminent directement les performances du cristalliseur, sa consommation énergétique et la pureté des sous-produits. Les installations doivent donc investir dans l’optimisation du traitement en amont afin d’éliminer les matières en suspension, les huiles et les composés organiques susceptibles d’encrasser le cristalliseur ou d’augmenter la fréquence des opérations de nettoyage.
Impact de la qualité du traitement en amont sur la fiabilité du cristalliseur
Des eaux usées mal prétraitées entrant dans le cristalliseur introduisent des précurseurs d’entartrage, des composés organiques et des matières en suspension qui accélèrent l’encrassement des surfaces de transfert thermique et des zones de formation des cristaux. Cet encrassement réduit l’efficacité thermique, diminue les taux de récupération d’eau et impose des arrêts fréquents pour nettoyage et maintenance. À l’inverse, des effluents salins bien prétraités, présentant une forte pureté saline et une faible teneur en matières en suspension, permettent aux cristallisateurs de fonctionner à leur rendement nominal avec des durées de fonctionnement prolongées entre deux interventions de nettoyage. Les exploitants d’installations doivent donc considérer le cristalliseur non pas comme une unité autonome, mais comme l’élément final d’un système intégré : la qualité du traitement en amont détermine directement si un cristalliseur à effluents salins peut atteindre une exploitation ZLD économique ou s’il devient un goulot d’étranglement coûteux et peu fiable.
Conformité réglementaire et surveillance des rejets
L’obtention du statut ZLD (zéro rejet liquide) exige non seulement l’élimination de tout rejet liquide direct, mais aussi la démonstration aux autorités réglementaires que tous les effluents résiduaires — qu’il s’agisse du condensat issu du cristalliseur, des eaux d’égout provenant du déshydratage ou des eaux de processus recyclées — respectent les normes applicables en matière de rejet ou de réutilisation. Le cristalliseur lui-même produit généralement un condensat très pur issu du procédé d’évaporation, dont la teneur en solides dissous est souvent suffisamment faible pour permettre un rejet direct ou ne nécessiter qu’un polissage final minimal. Toutefois, l’interprétation réglementaire de la notion de « zéro rejet liquide » varie selon les juridictions : certaines régions autorisent la réutilisation sur site des eaux recyclées, tandis que d’autres exigent l’évaporation complète ou l’injection en puits profond de tous les déchets non solides. Les concepteurs d’installations doivent donc consulter les agences réglementaires dès les premières étapes afin de définir clairement les points de rejet acceptables et de garantir que les spécifications du cristalliseur soient conformes aux définitions locales de la ZLD ainsi qu’aux exigences associées en matière de surveillance.
FAQ
Quels types de saumure un cristalliseur peut-il traiter efficacement ?
Les cristallisateurs peuvent traiter une grande variété de compositions de saumure, notamment les concentrés d’eau de mer, les rejets des procédés d’osmose inverse, les eaux d’évacuation des tours de refroidissement et les eaux usées industrielles contenant des sels dissous. Toutefois, leur efficacité et leur rentabilité dépendent de la composition saline et du potentiel d’encrassement. Les saumures simples, principalement composées de chlorure de sodium, se cristallisent facilement et produisent des sous-produits valorisables. En revanche, les saumures industrielles complexes contenant du sulfate de calcium, de la silice ou des composés organiques cristallisent plus lentement, nécessitent l’ajout de produits antitartre et génèrent des mélanges salins dont la valeur marchande est limitée. Avant de définir la capacité d’un cristalliseur, les exploitants d’installations doivent réaliser des études de traitement sur des échantillons représentatifs de saumure.
Quelle quantité d’énergie un cristalliseur de saumure consomme-t-il en fonctionnement ?
La consommation d’énergie thermique dépend de l’approche d’évaporation par cristallisation et de la composition de la saumure, généralement comprise entre 1,5 et 3,5 millions de BTU par tonne d’eau évaporée. Cette valeur est nettement inférieure à celle requise par la recompression mécanique de vapeur ou la distillation à effets multiples lorsque de la chaleur résiduelle ou de la vapeur peu coûteuse est disponible. De nombreuses installations intègrent des cristallisateurs à des centrales de cogénération, à des fours industriels ou à des systèmes solaires thermiques afin de réduire le coût énergétique net et l’empreinte carbone. Les méthodes de cristallisation mécanique, qui consomment principalement de l’énergie électrique pour le mélange et le déshydratage, offrent une température de fonctionnement plus basse mais un coût d’investissement plus élevé. Les gestionnaires d’installations doivent effectuer des calculs de bilan énergétique spécifiques aux coûts locaux des services publics et aux ressources thermiques disponibles.
Les sels issus des cristallisateurs peuvent-ils être réutilisés ou vendus ?
Oui, cela dépend de la pureté et de la composition du sel. Le chlorure de sodium issu de la transformation alimentaire ou des cristallisateurs de désalinisation répond souvent aux normes commerciales de pureté et se vend à des prix compris entre cinquante et deux cents dollars la tonne, ce qui compense une partie du coût du traitement ZLD. Les saumures industrielles produisant des mélanges salins complexes peuvent avoir des marchés plus restreints, mais elles génèrent tout de même des recettes auprès de recycleurs chimiques ou de fournisseurs d’agrégats. Certains sites donnent leurs sous-produits cristallisés à des opérations locales de sel routier pendant les mois d’hiver. La faisabilité de la monétisation des sous-produits exige des études de marché et des accords d’achat avant la mise en service du projet ; les concepteurs d’installations doivent donc évaluer la composition du sel et la demande locale dans le cadre de la justification économique de l’investissement dans la technologie de cristallisation.

 EN