
50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, 50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, /case-studies
EN
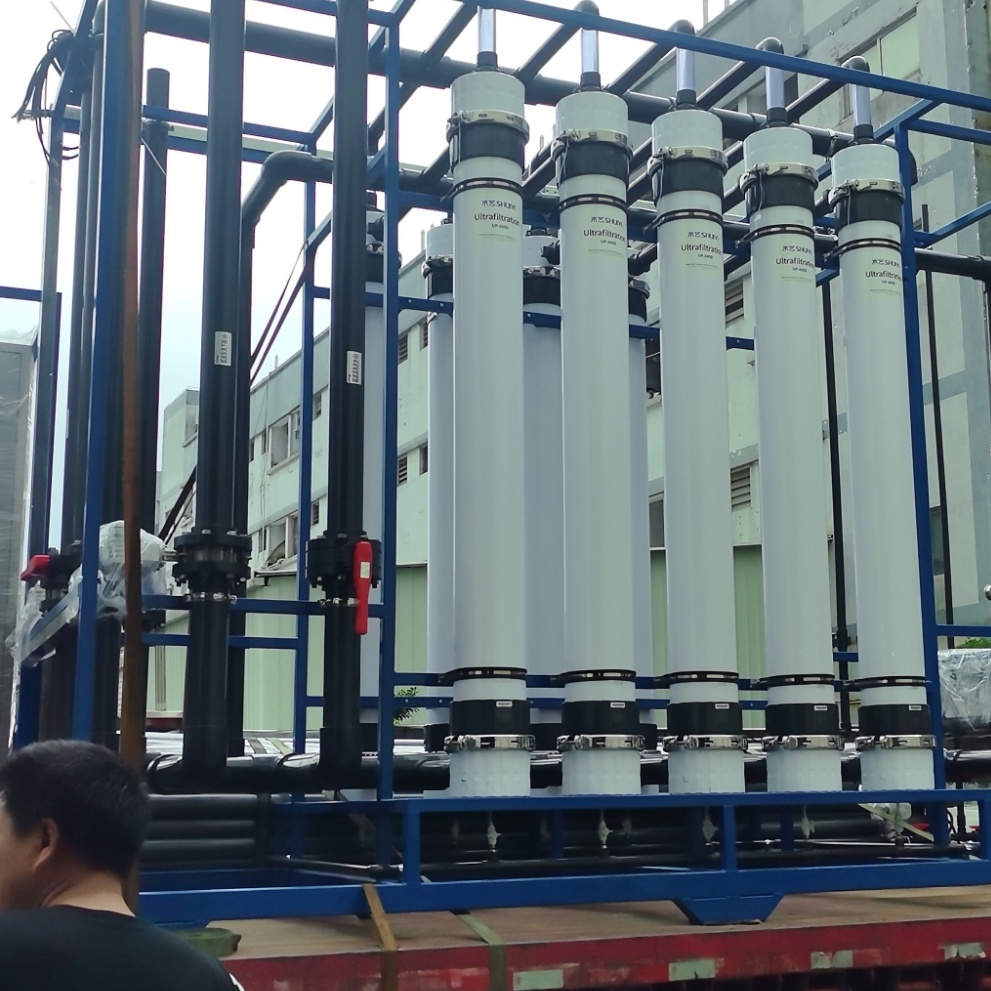
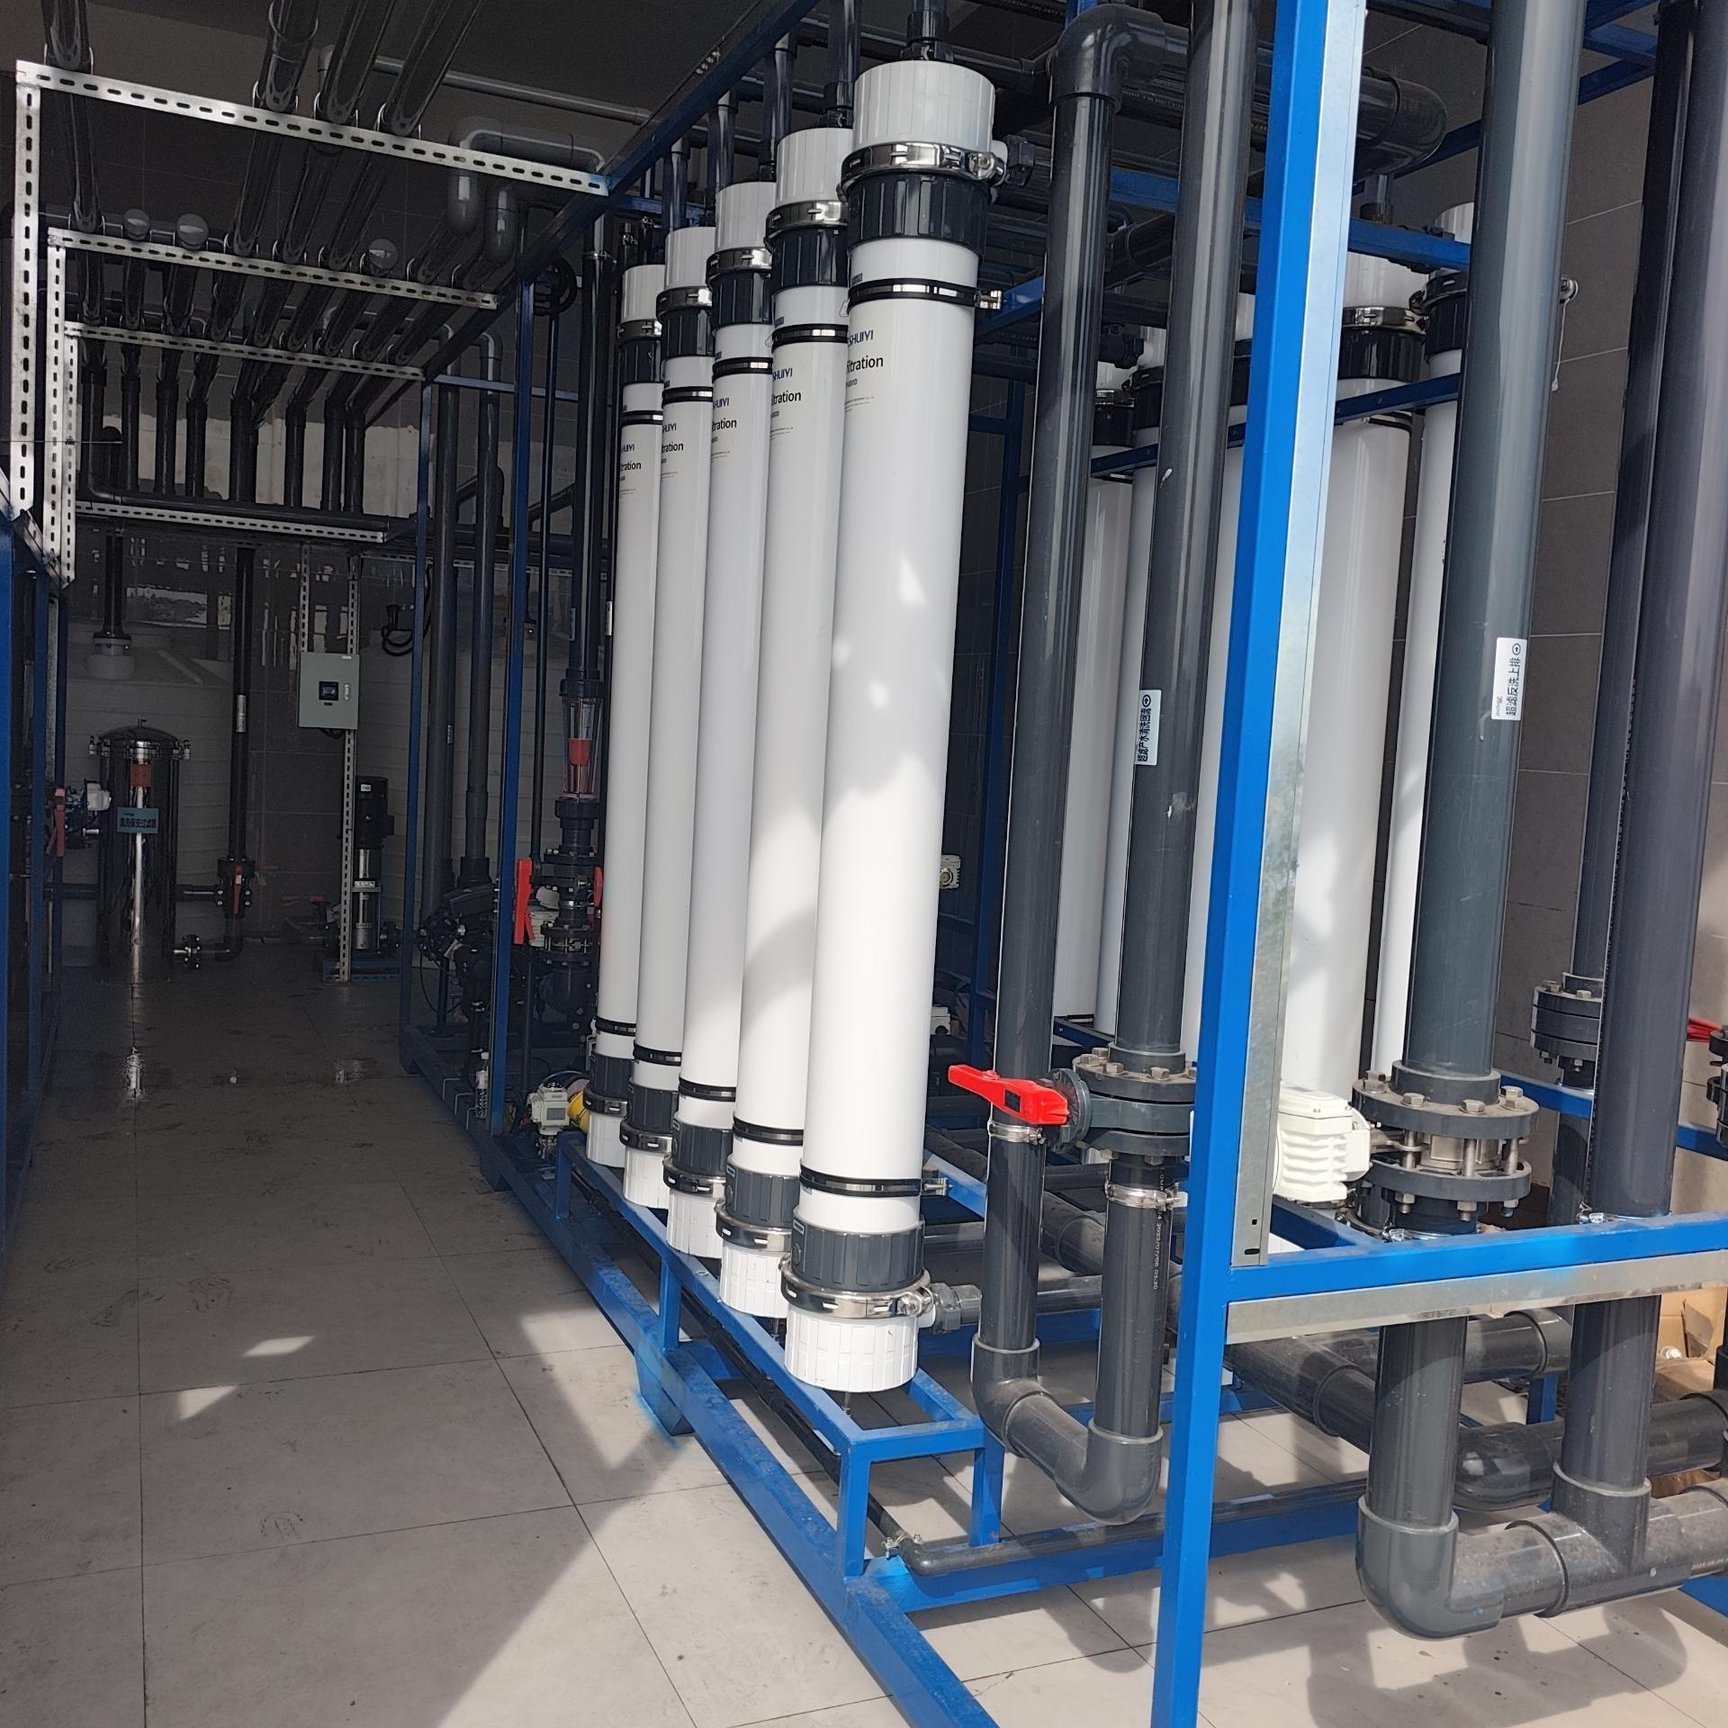
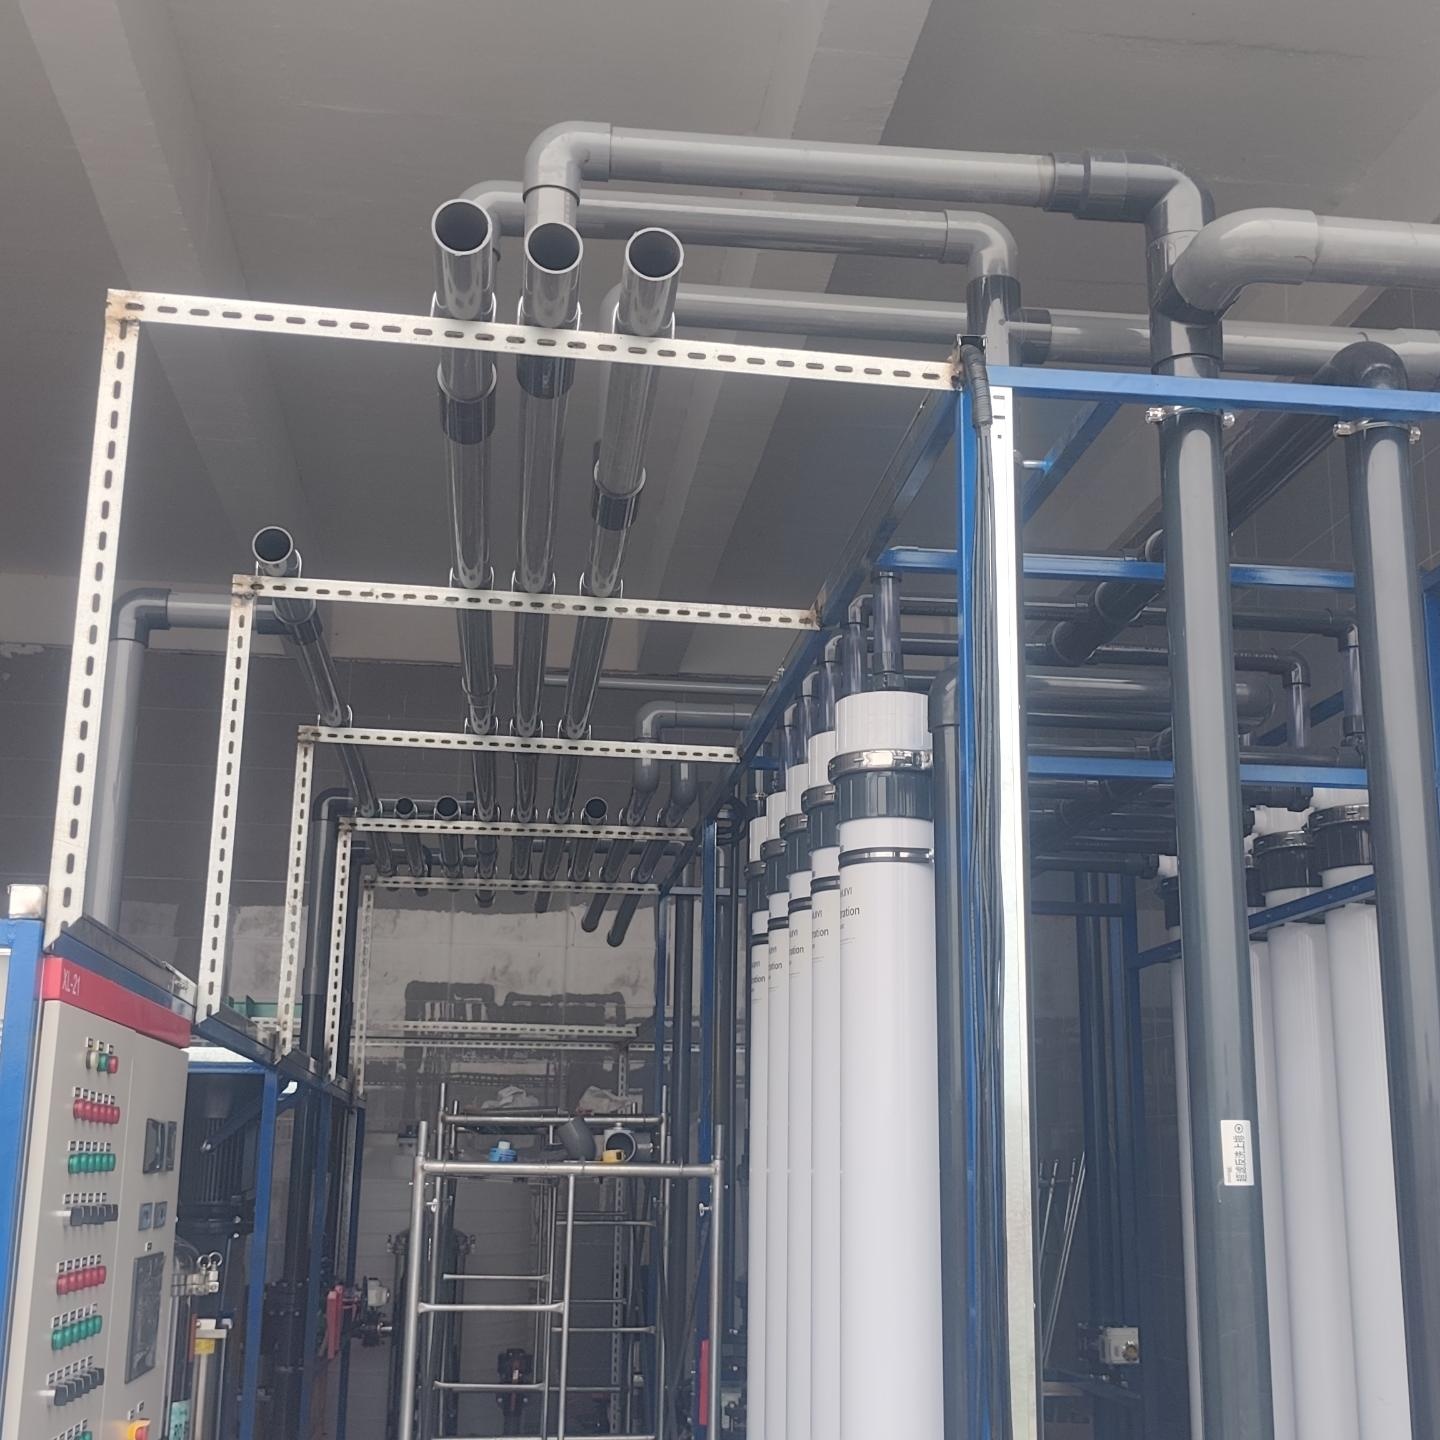
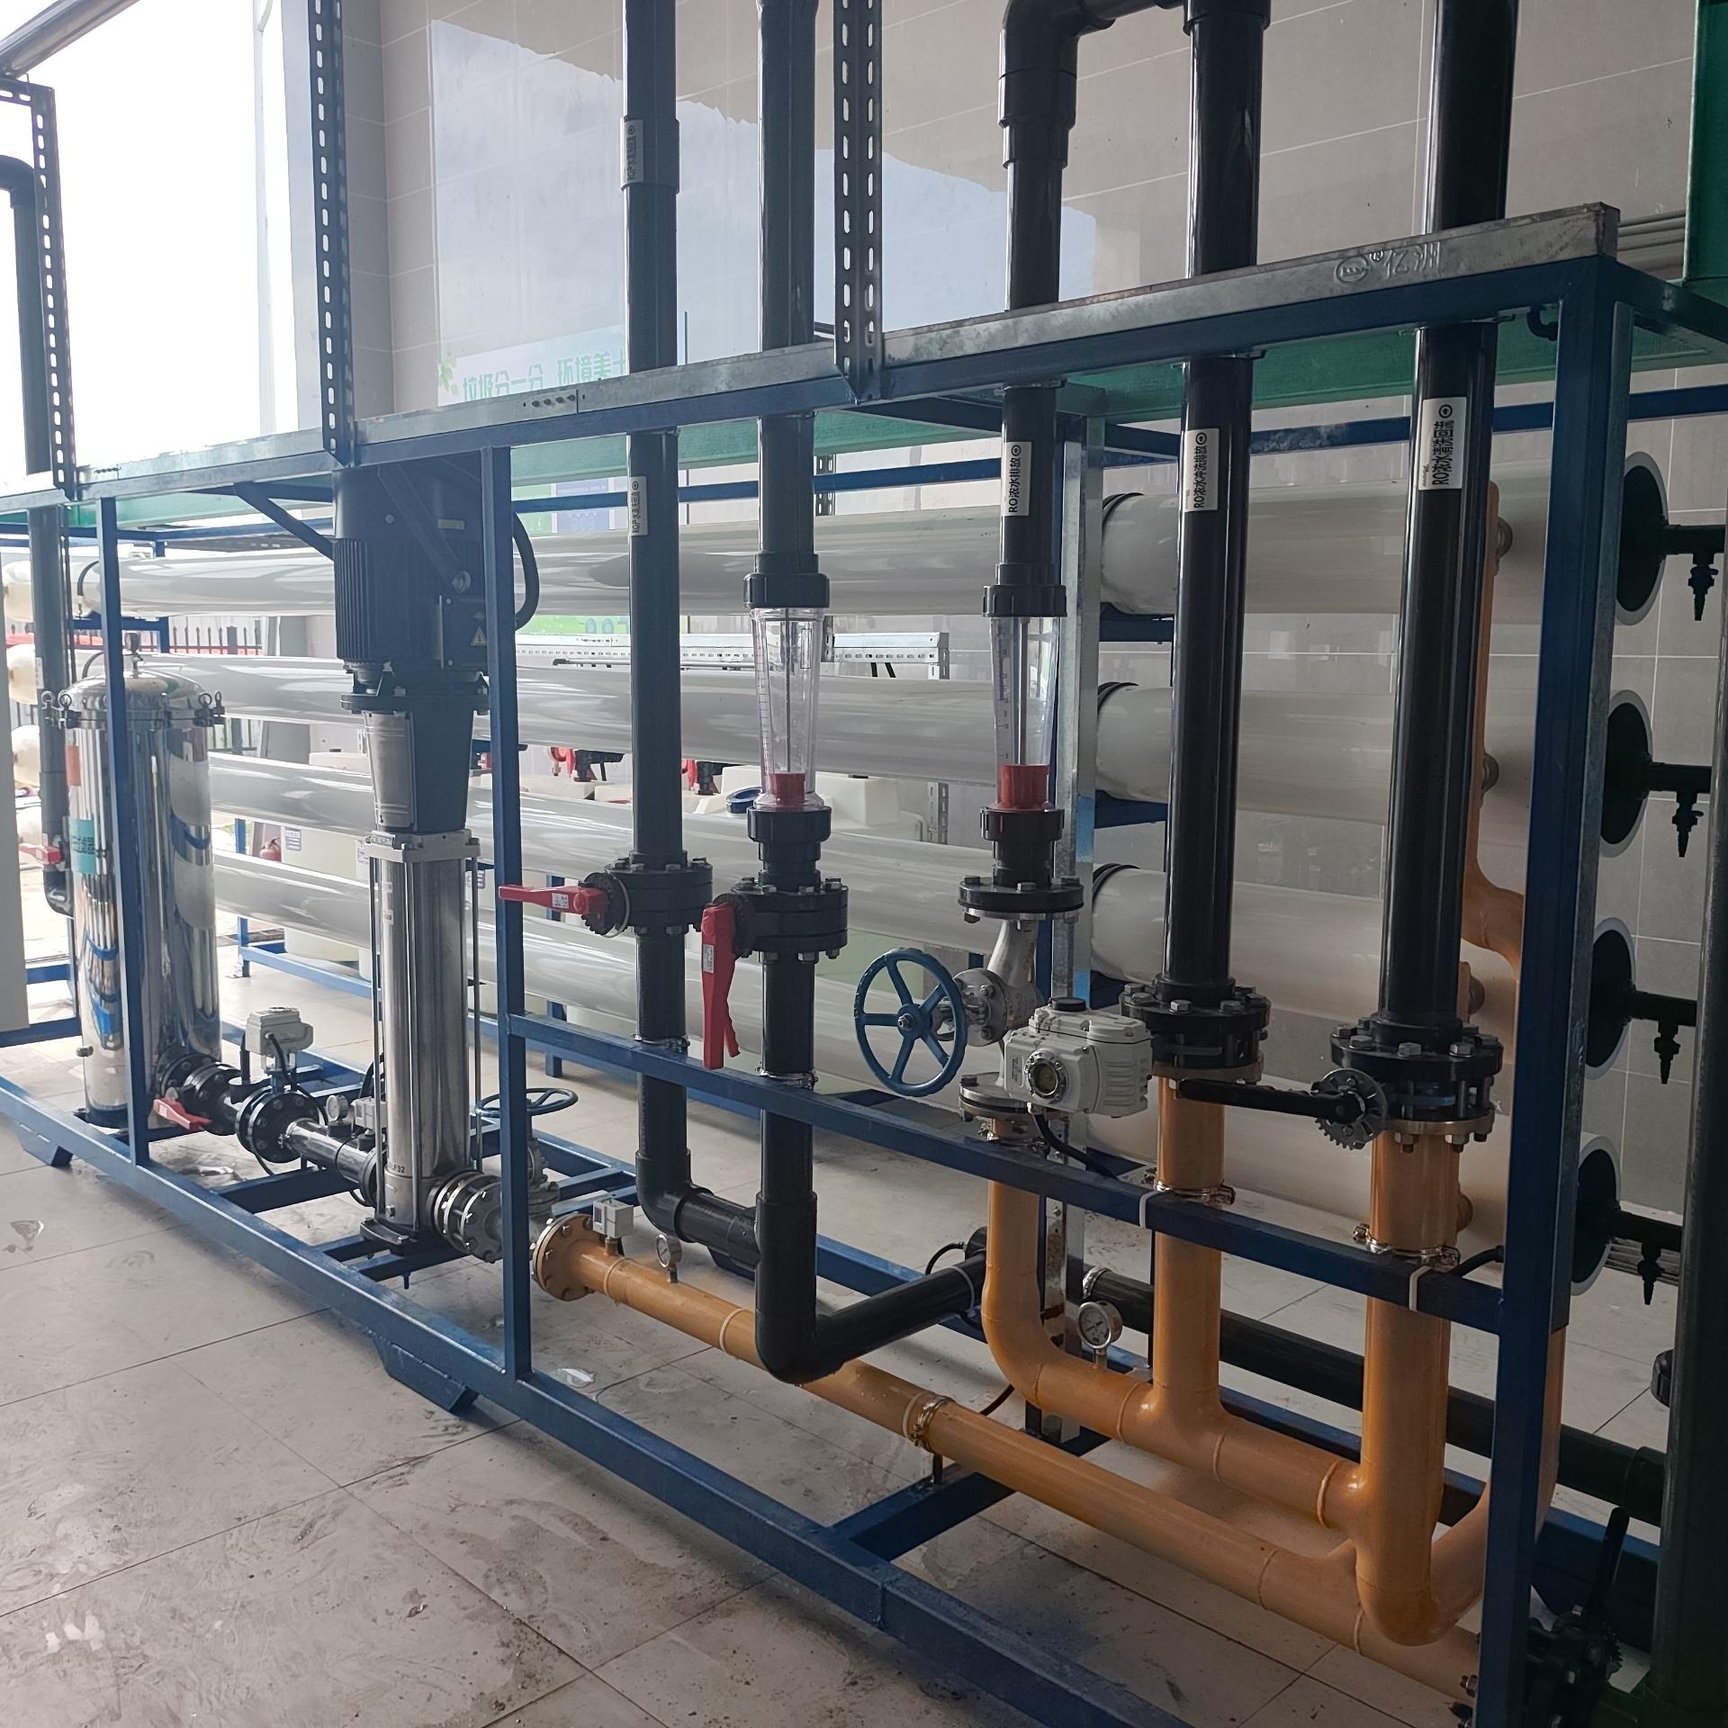
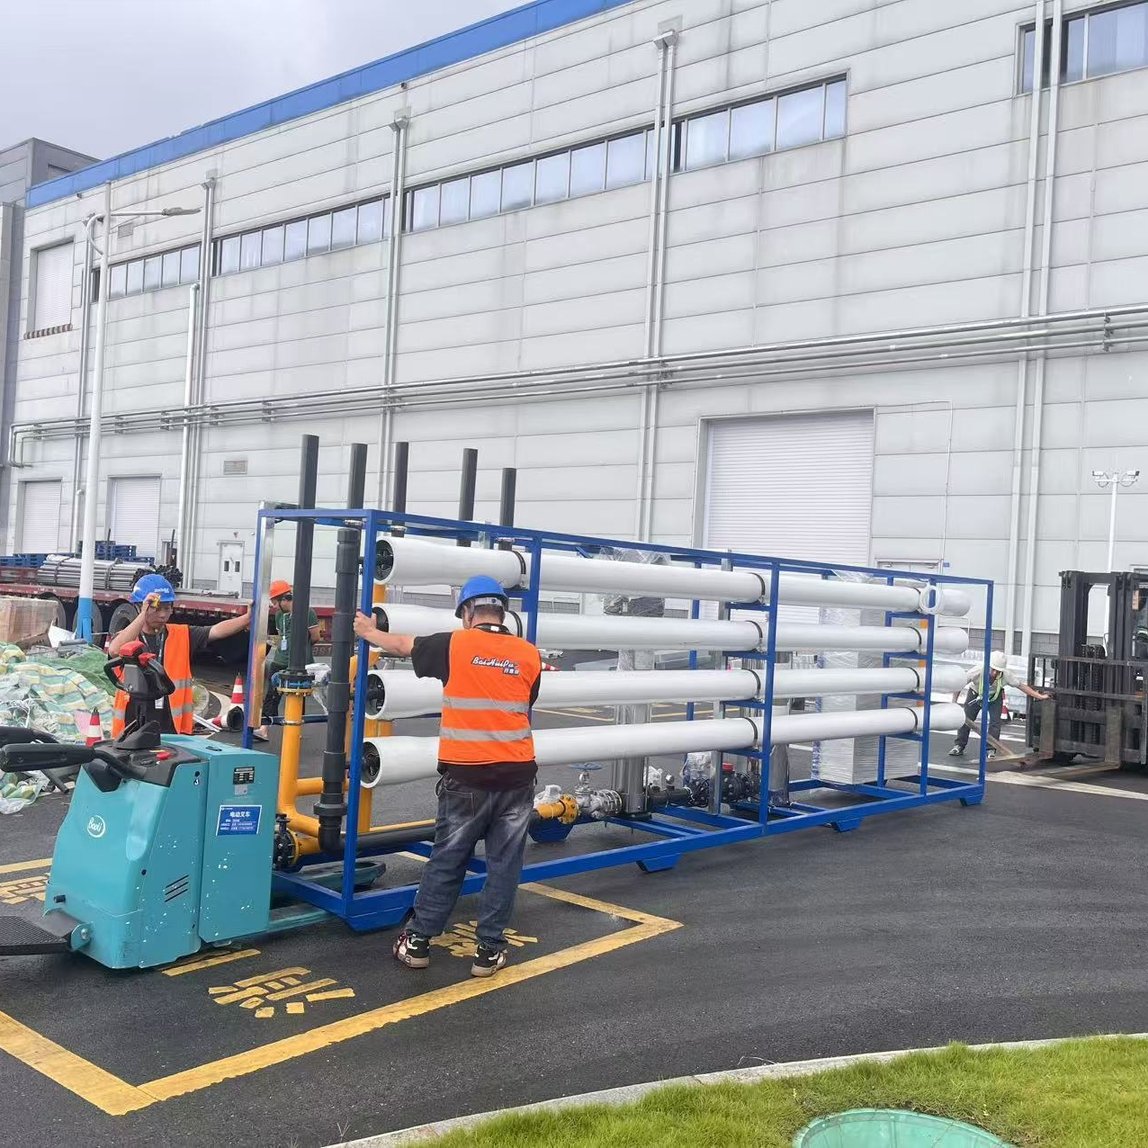
Entwickelt für die Wiederverwertung von Abwasser der Energiewirtschaft, nutzt dieses industrielle Wasseraufbereitungssystem mit einer Kapazität von 50 m³/h Vorbehandlung, Ultrafiltration (UF) und eine zweifache Umkehrosmose-(RO)-Membrantechnologie, um Schwebstoffe, gelöste Salze und organische Verunreinigungen zu entfernen und stabiles Aufbereitungswasser für Kühlsysteme, Prozess-Zusatzwasser und industrielle Wiederverwendung bereitzustellen.
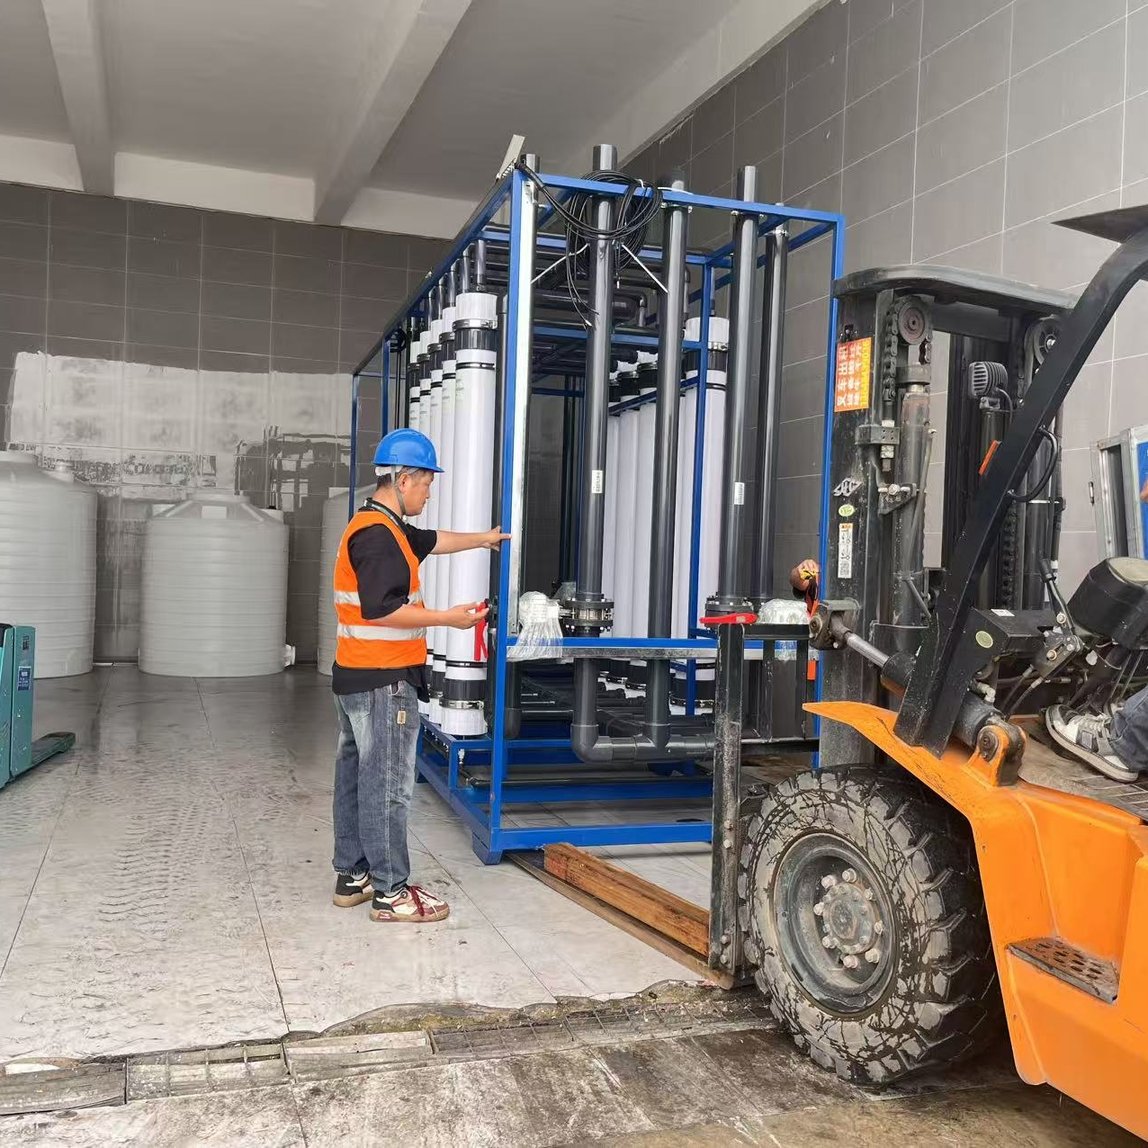
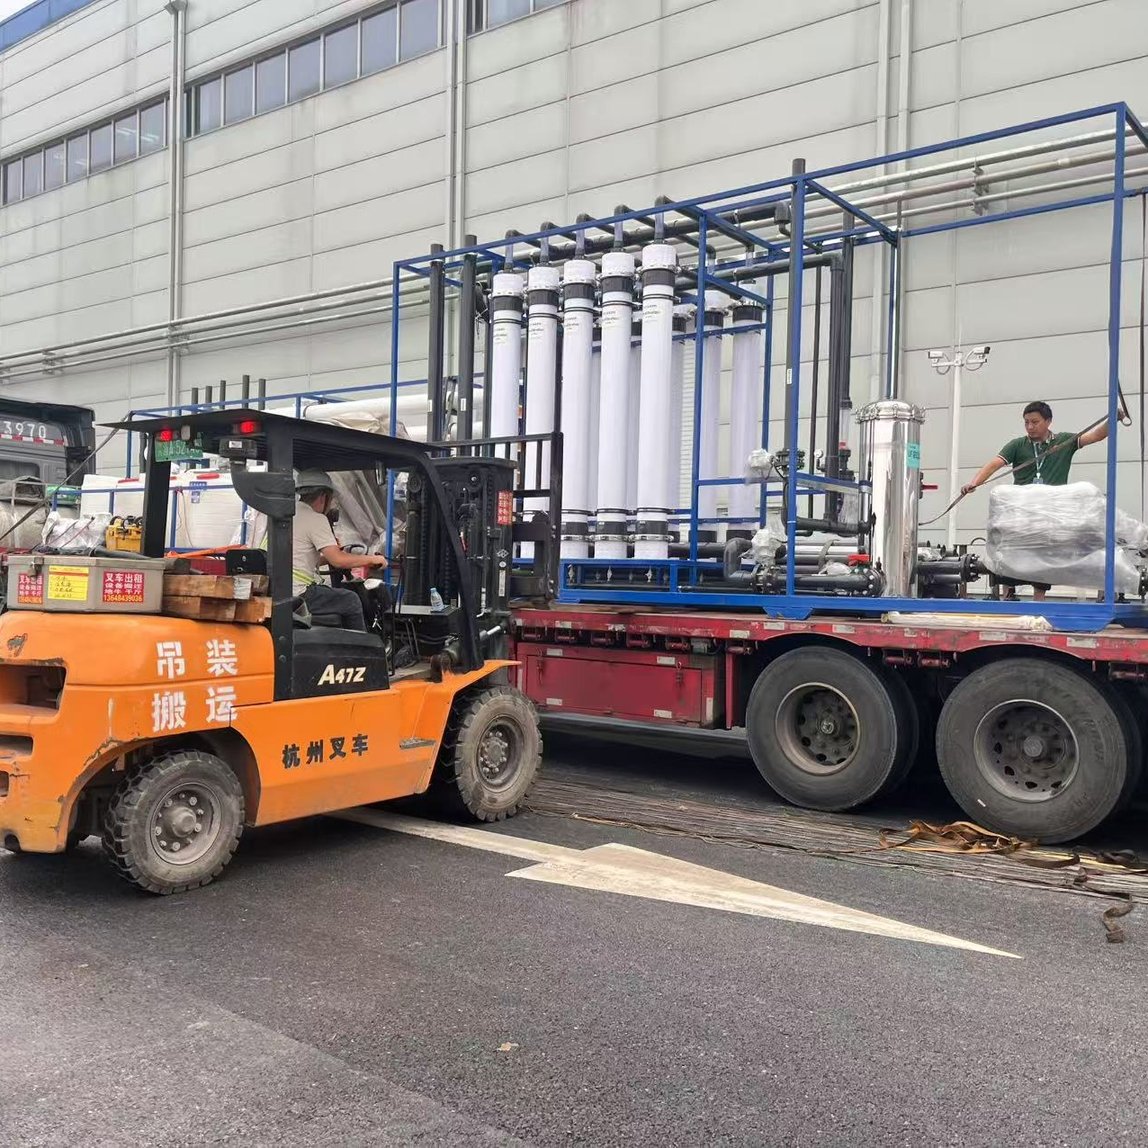
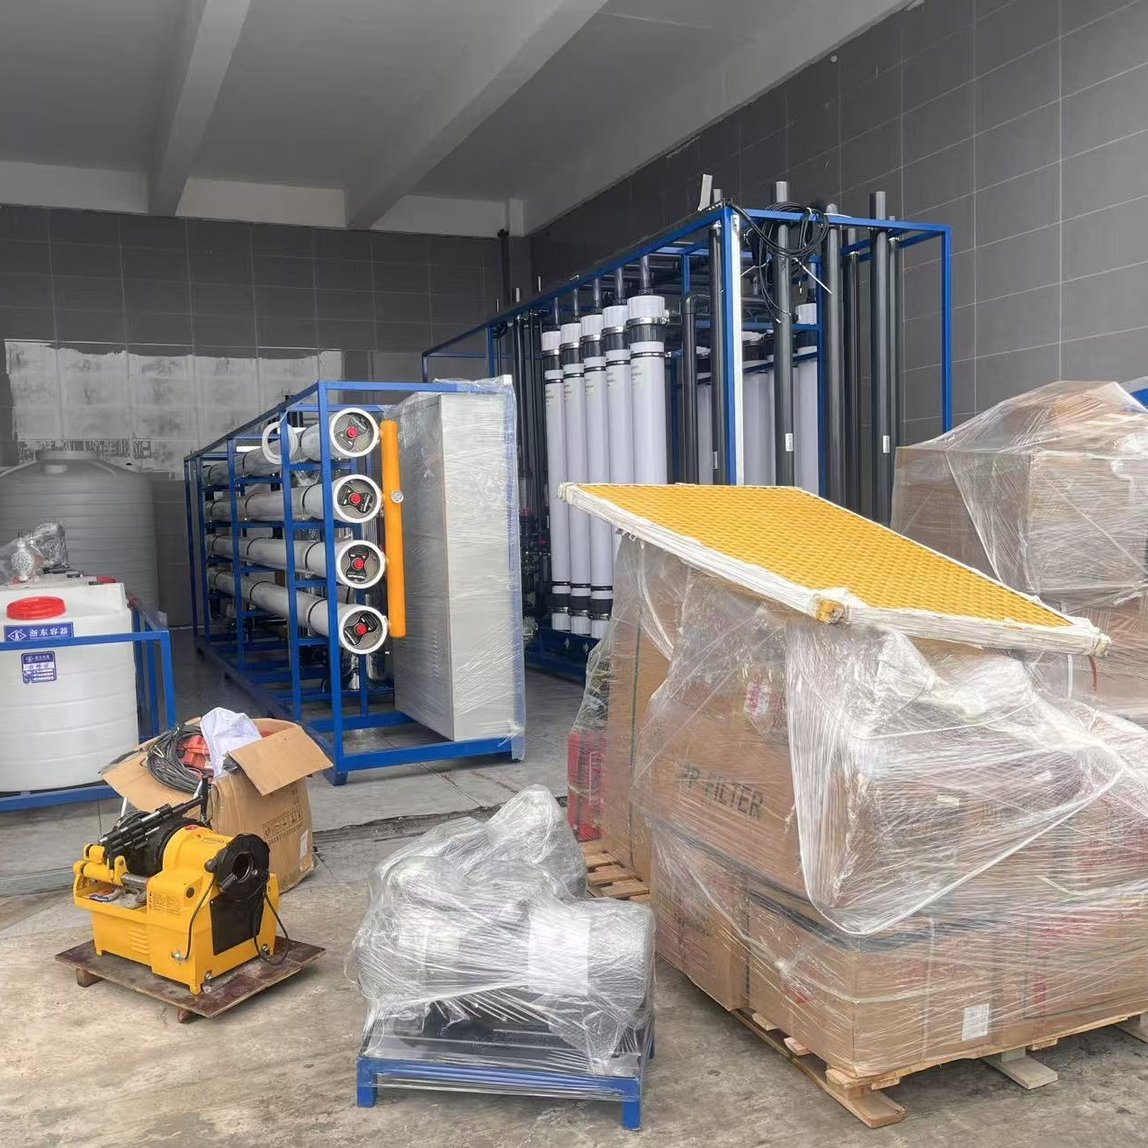
Dieses Projekt wurde in einer Energieerzeugungsanlage in Chongqing, China, realisiert. Das System wurde mit einer Aufbereitungskapazität von 50 m³/h konzipiert und ermöglicht die kontinuierliche Wiederverwertung von industriellem Abwasser aus Produktionsprozessen, Gerätereinigung und Kühlwasserableitung.
Für hochvolumige, kontinuierliche industrielle Betriebsabläufe ausgelegt, setzt das System einen bewährten zweistufigen Membranverfahrensprozess ein, um eine stabile Qualität des aufbereiteten Wassers sicherzustellen und den Frischwasserverbrauch zu senken.
Abwassersammlung → Ausgleichsbehälter → Koagulation und Filtration → Präzisionsvorbehandlung → Ultrafiltration (UF) → Umkehrosmose (RO) → Desinfektion und Druckstabilisierung → Wasserrückführung
Das Aufbereitungssystem entfernt wirksam:
Dadurch erfüllt das aufbereitete Wasser die Anforderungen an die industrielle Wiederverwendung für verschiedene nicht-trinkwasserbezogene Anwendungen.
Das integrierte SPS-Automatisierungssystem bietet:
Entworfen für einen stabilen Betrieb unter wechselnden hydraulischen Lasten bietet das System niedrige Betriebskosten, gesteuerten Energieverbrauch und vereinfachte Wartung.
 |
 |
 |
Dieses industrielle Aufbereitungssystem für gebrauchtes Wasser eignet sich für:
Das System eignet sich ideal für Anlagen, die ihren Frischwasserverbrauch senken, die Abwassermengen verringern und zunehmend strengeren Umweltvorschriften entsprechen möchten.
 |
 |
 |
Während des täglichen Betriebs erzeugt die Energieanlage Chongqing erhebliche Mengen industrielles Abwasser aus Kühlsystemen, Geräteinstandhaltung und Anlagenreinigung.
Obwohl dieses Abwasser einer Vorbehandlung unterzogen wird, enthält es dennoch Schwebstoffe, Reste organischer Stoffe sowie gelöste Mineralsalze, die eine direkte Wiederverwendung in industriellen Prozessen verhindern.
Herkömmliche Einleitung verschwendet nicht nur wertvolle Wasserressourcen, sondern erhöht zudem die Kosten für Frischwassereinkauf und Abwasserentsorgung und erschwert die Erreichung unternehmensinterner Nachhaltigkeits- und Umweltkonformitätsziele.
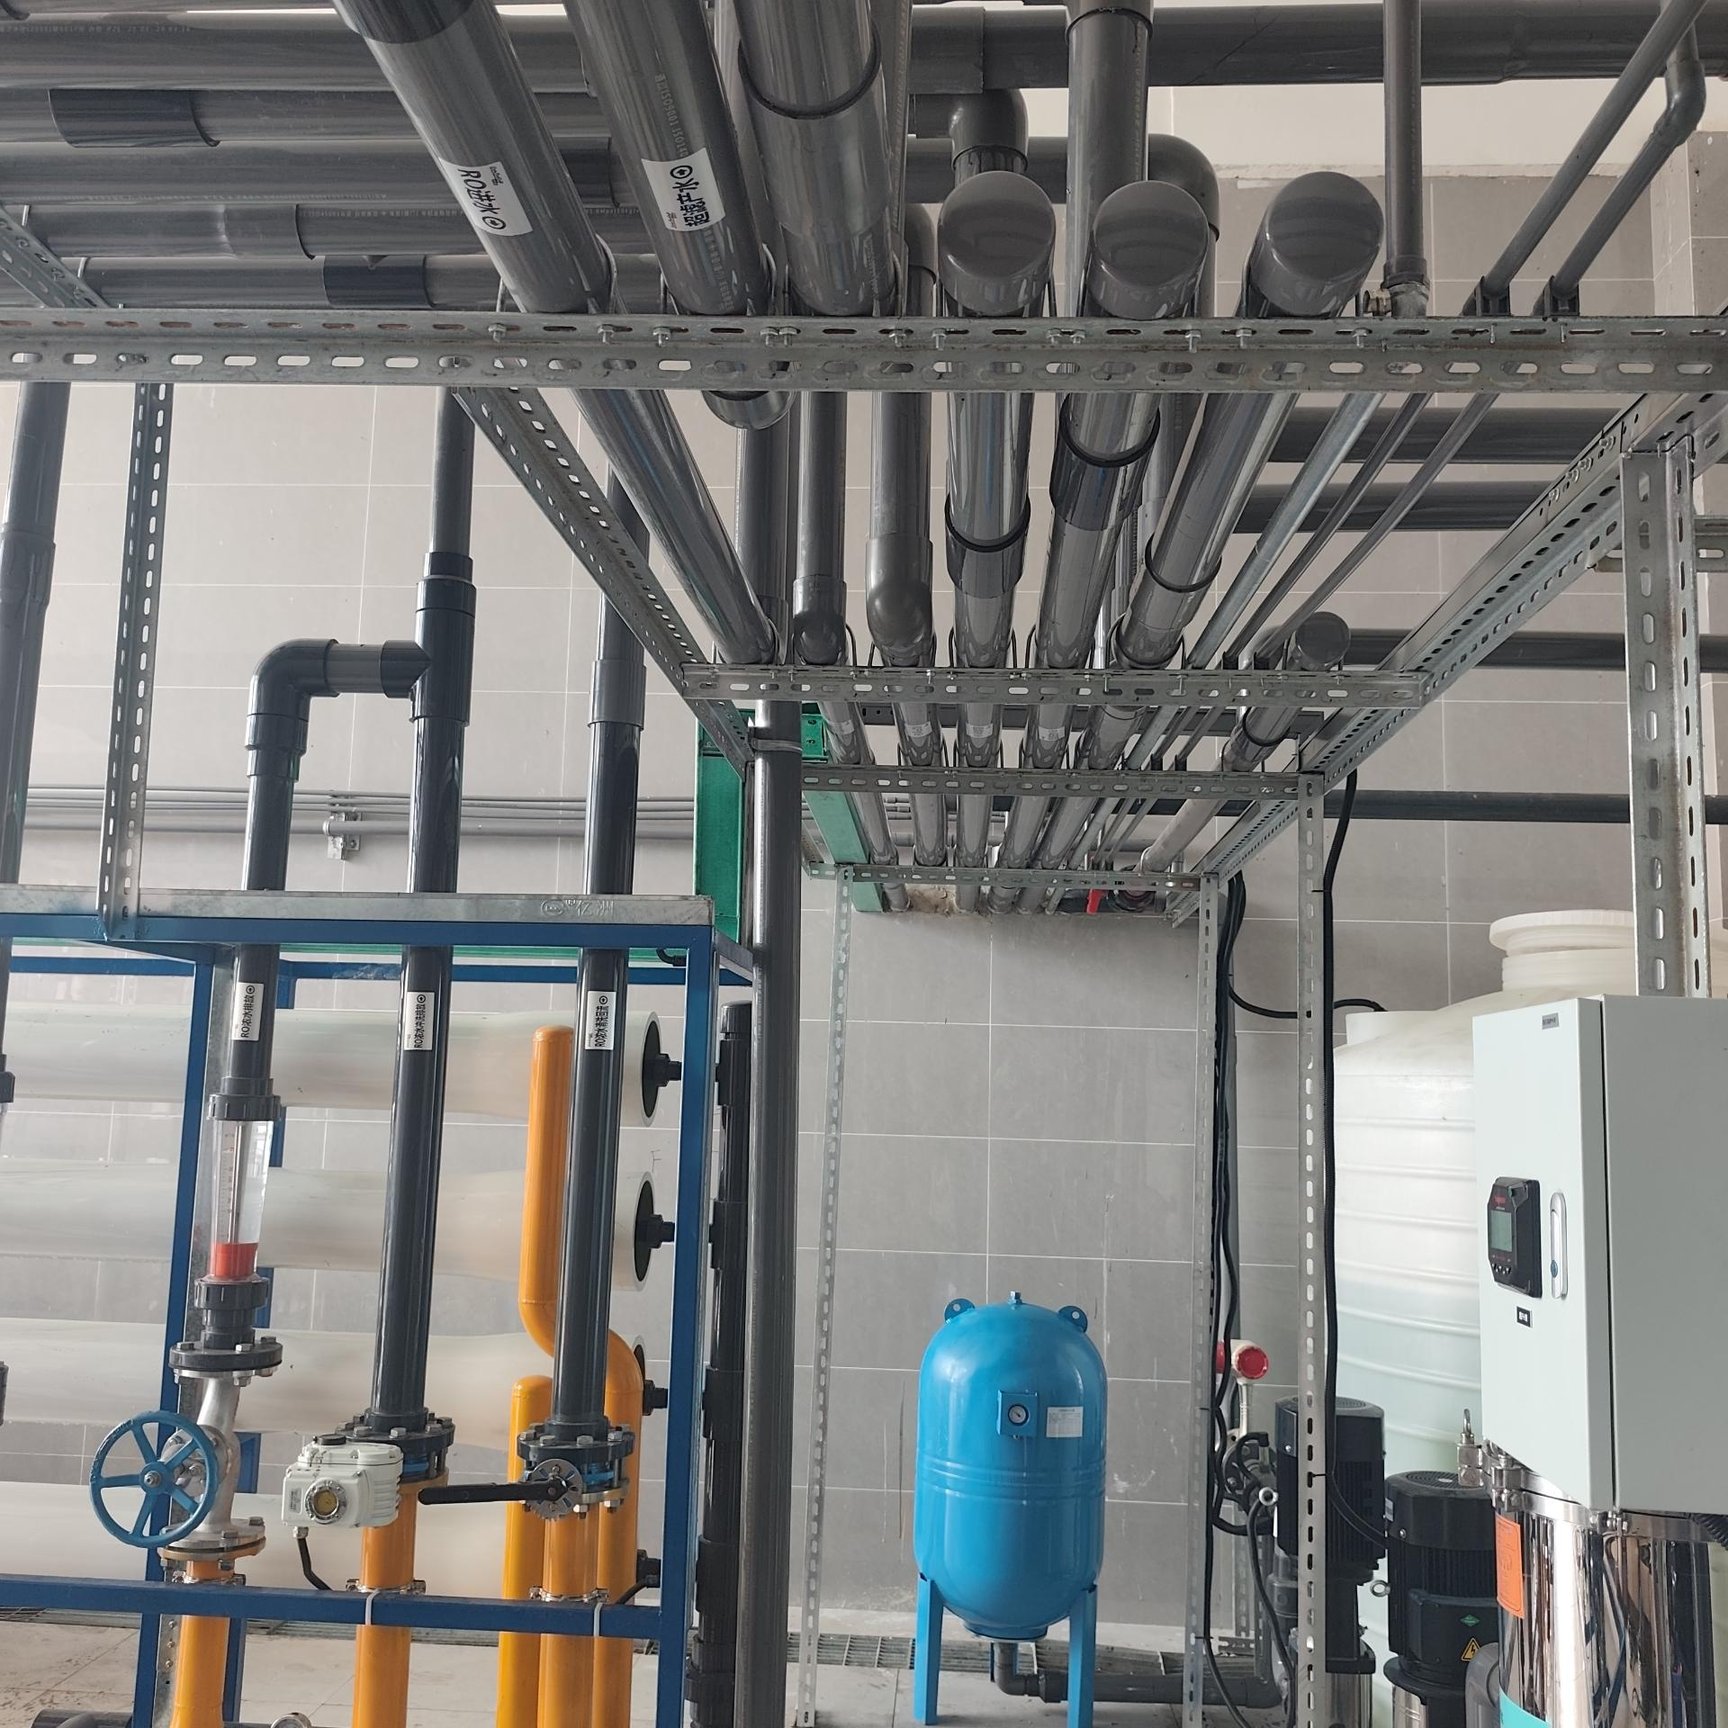
Um diese Herausforderungen zu bewältigen, entwickelte Benenv ein fortschrittliches industrielles Wasseraufbereitungssystem mit einer Kapazität von 50 m³/h, das auf der bewährten UF- + RO-Doppelmembran-Technologie basiert und zuverlässiges, hochwertiges Aufbereitungswasser für eine kontinuierliche industrielle Wiederverwendung bereitstellt.
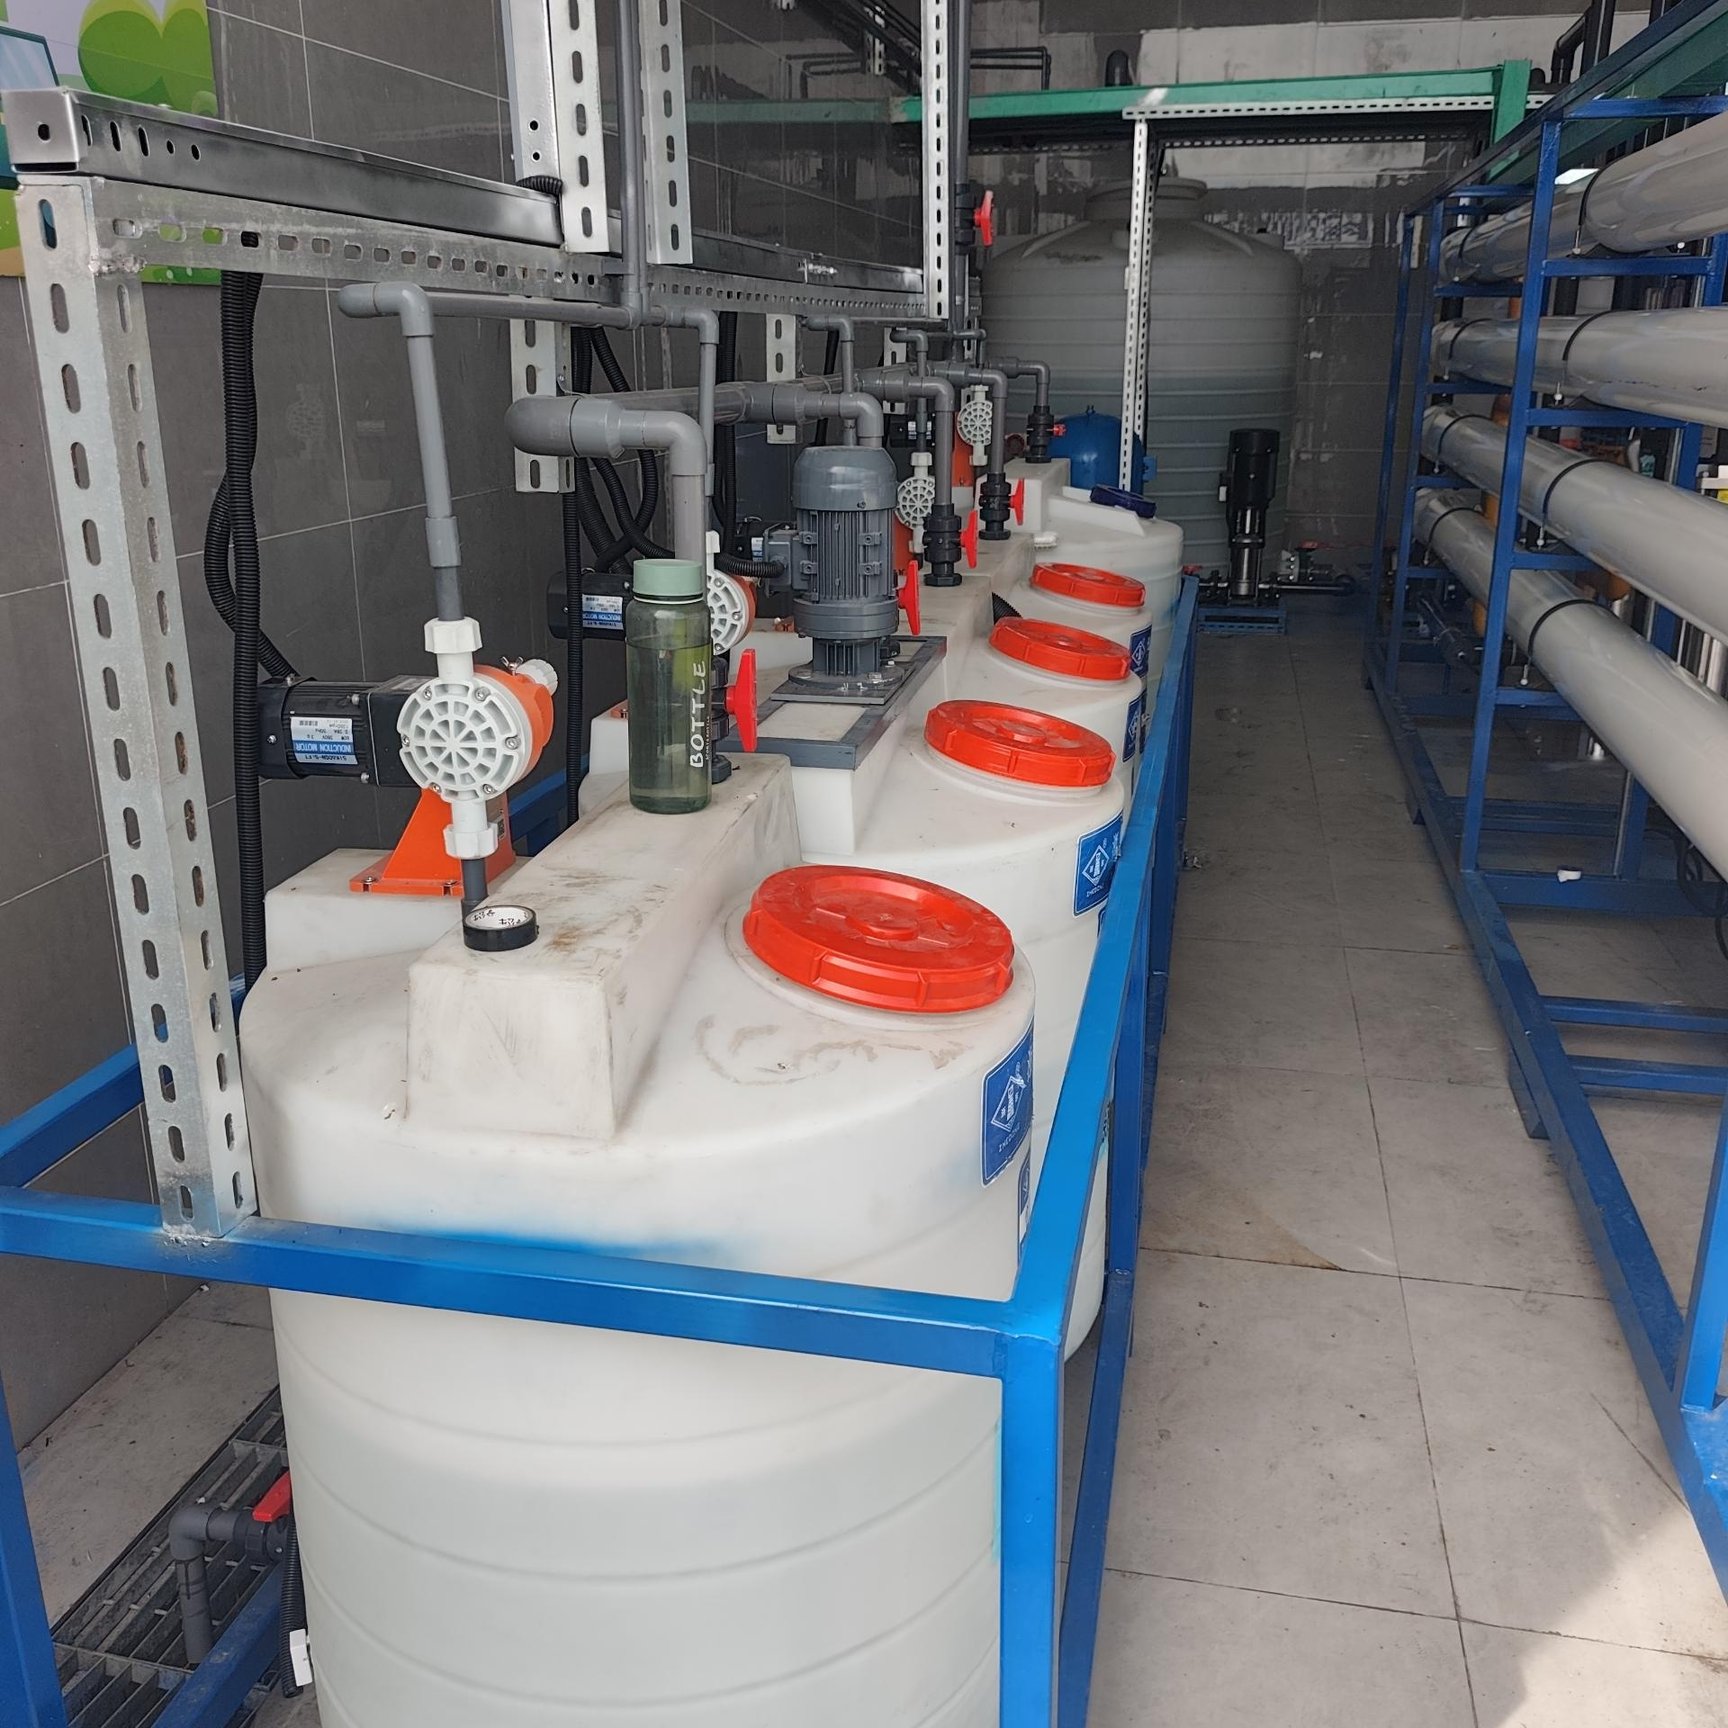
Das Abwasser wird zunächst in einem Ausgleichsbehälter gesammelt, wo Schwankungen der Durchflussrate und der Wasserqualität ausgeglichen werden, um konstante Betriebsbedingungen für die nachgeschalteten Aufbereitungseinheiten sicherzustellen.
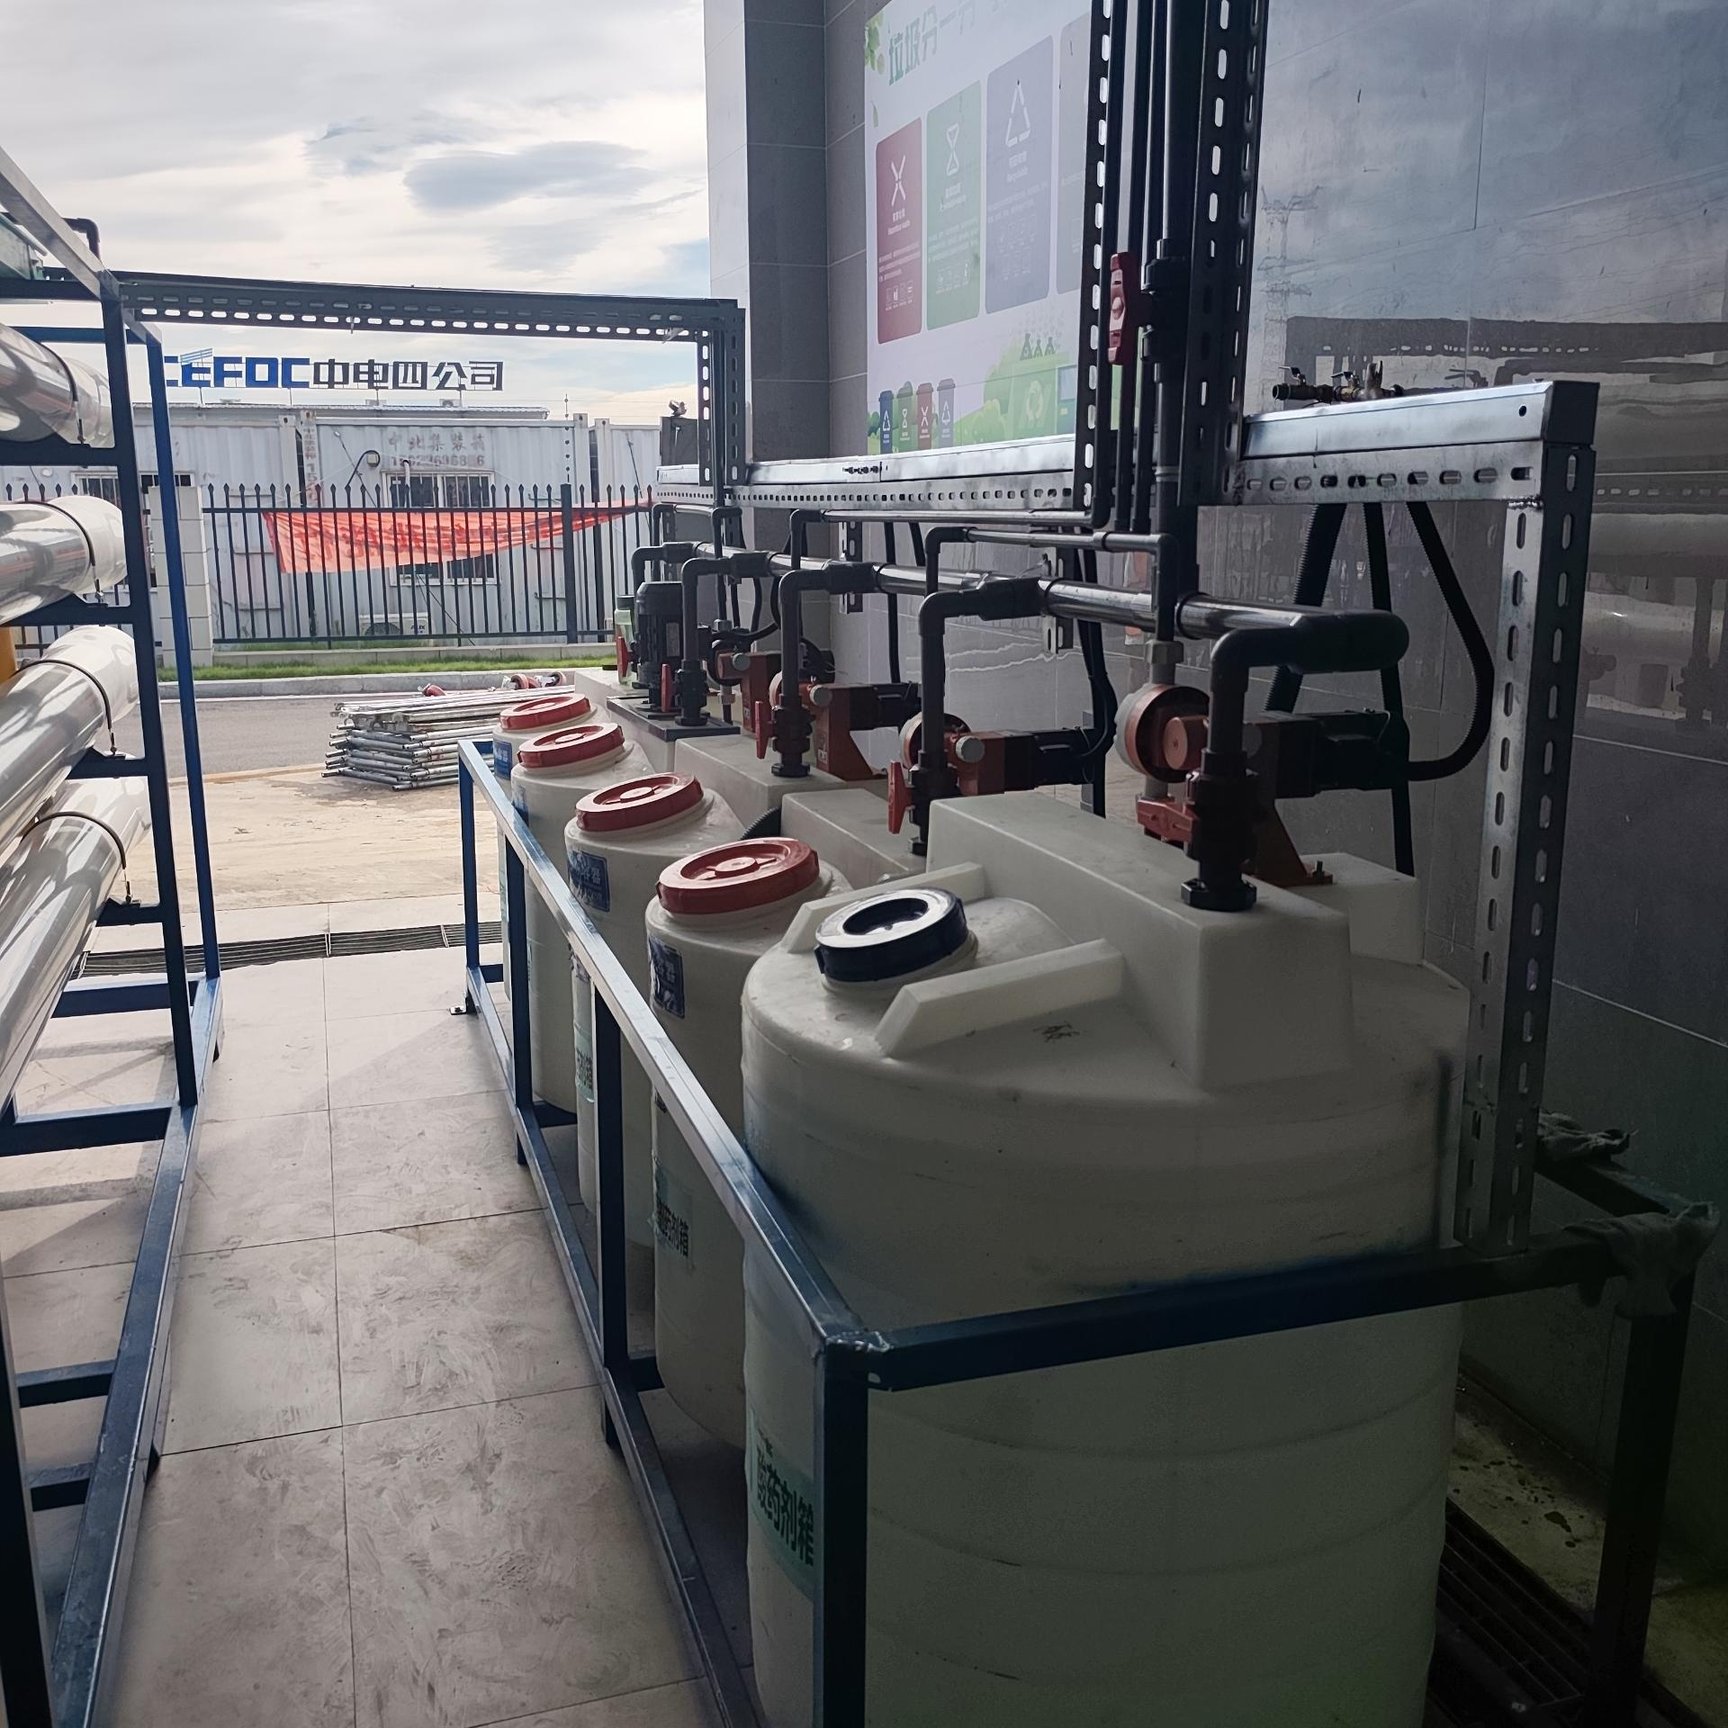
Anschließend erfolgt eine Koagulations- und Filtrationsvorbehandlung, bei der Schwebstoffe, kolloidale Partikel sowie Teile der organischen Verunreinigungen entfernt werden. Dadurch wird die Belastung der Membransysteme deutlich verringert, gleichzeitig werden die UF- und RO-Membranen vor Verschmutzung geschützt und ihre Lebensdauer verlängert.
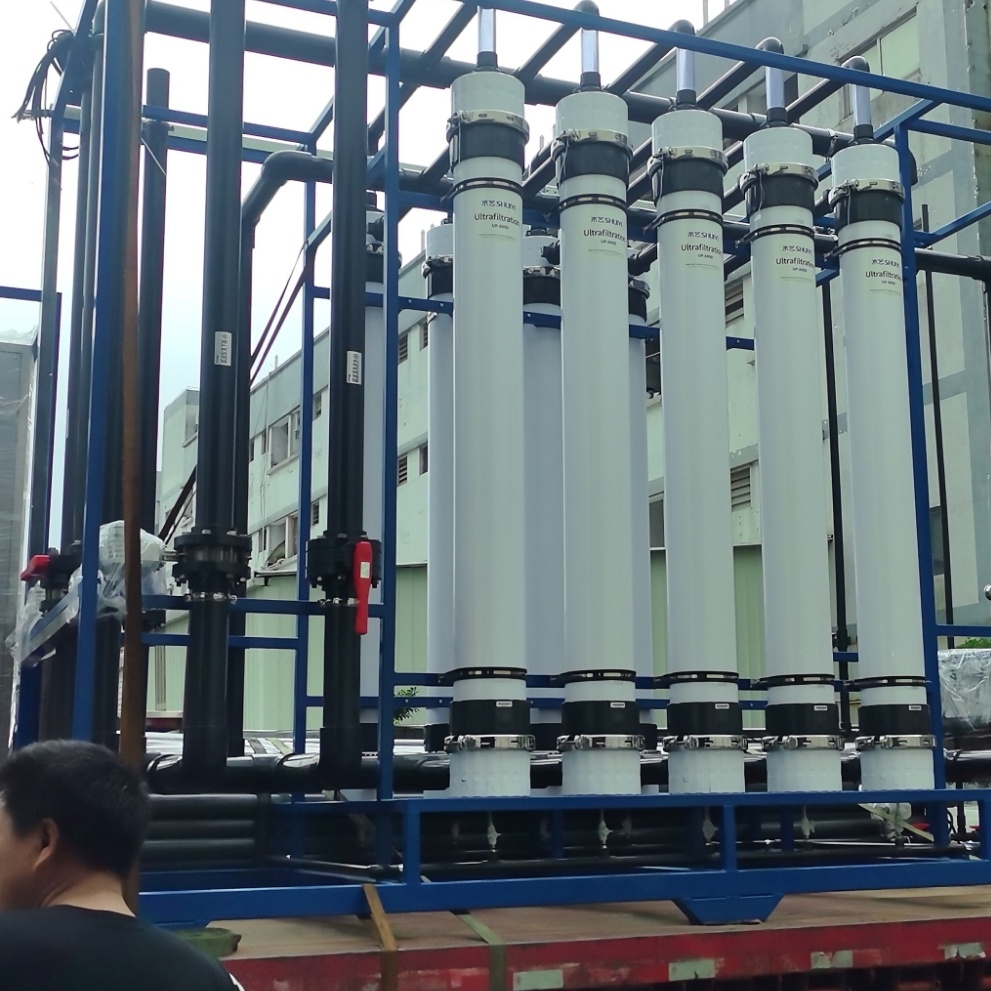
Nach der Vorbehandlung gelangt das Abwasser in die Ultrafiltrationseinheit (UF), wo feine Schwebstoffe und hochmolekulare Verunreinigungen entfernt werden, um geklärtes Speisewasser zu erzeugen.
Das UF-Permeat wird anschließend durch das Umkehrosmose-(RO-)System aufbereitet, das gelöste Salze, Ionen und verbleibende Verunreinigungen effizient entfernt. Dadurch wird die Leitfähigkeit erheblich gesenkt und die Gesamtwasserqualität verbessert.
Schließlich durchläuft das aufbereitete Wasser eine Desinfektions- und Druckstabilisierungseinheit, bevor es in das Aufbereitungswasserverteilungsnetz der Anlage eingespeist wird.
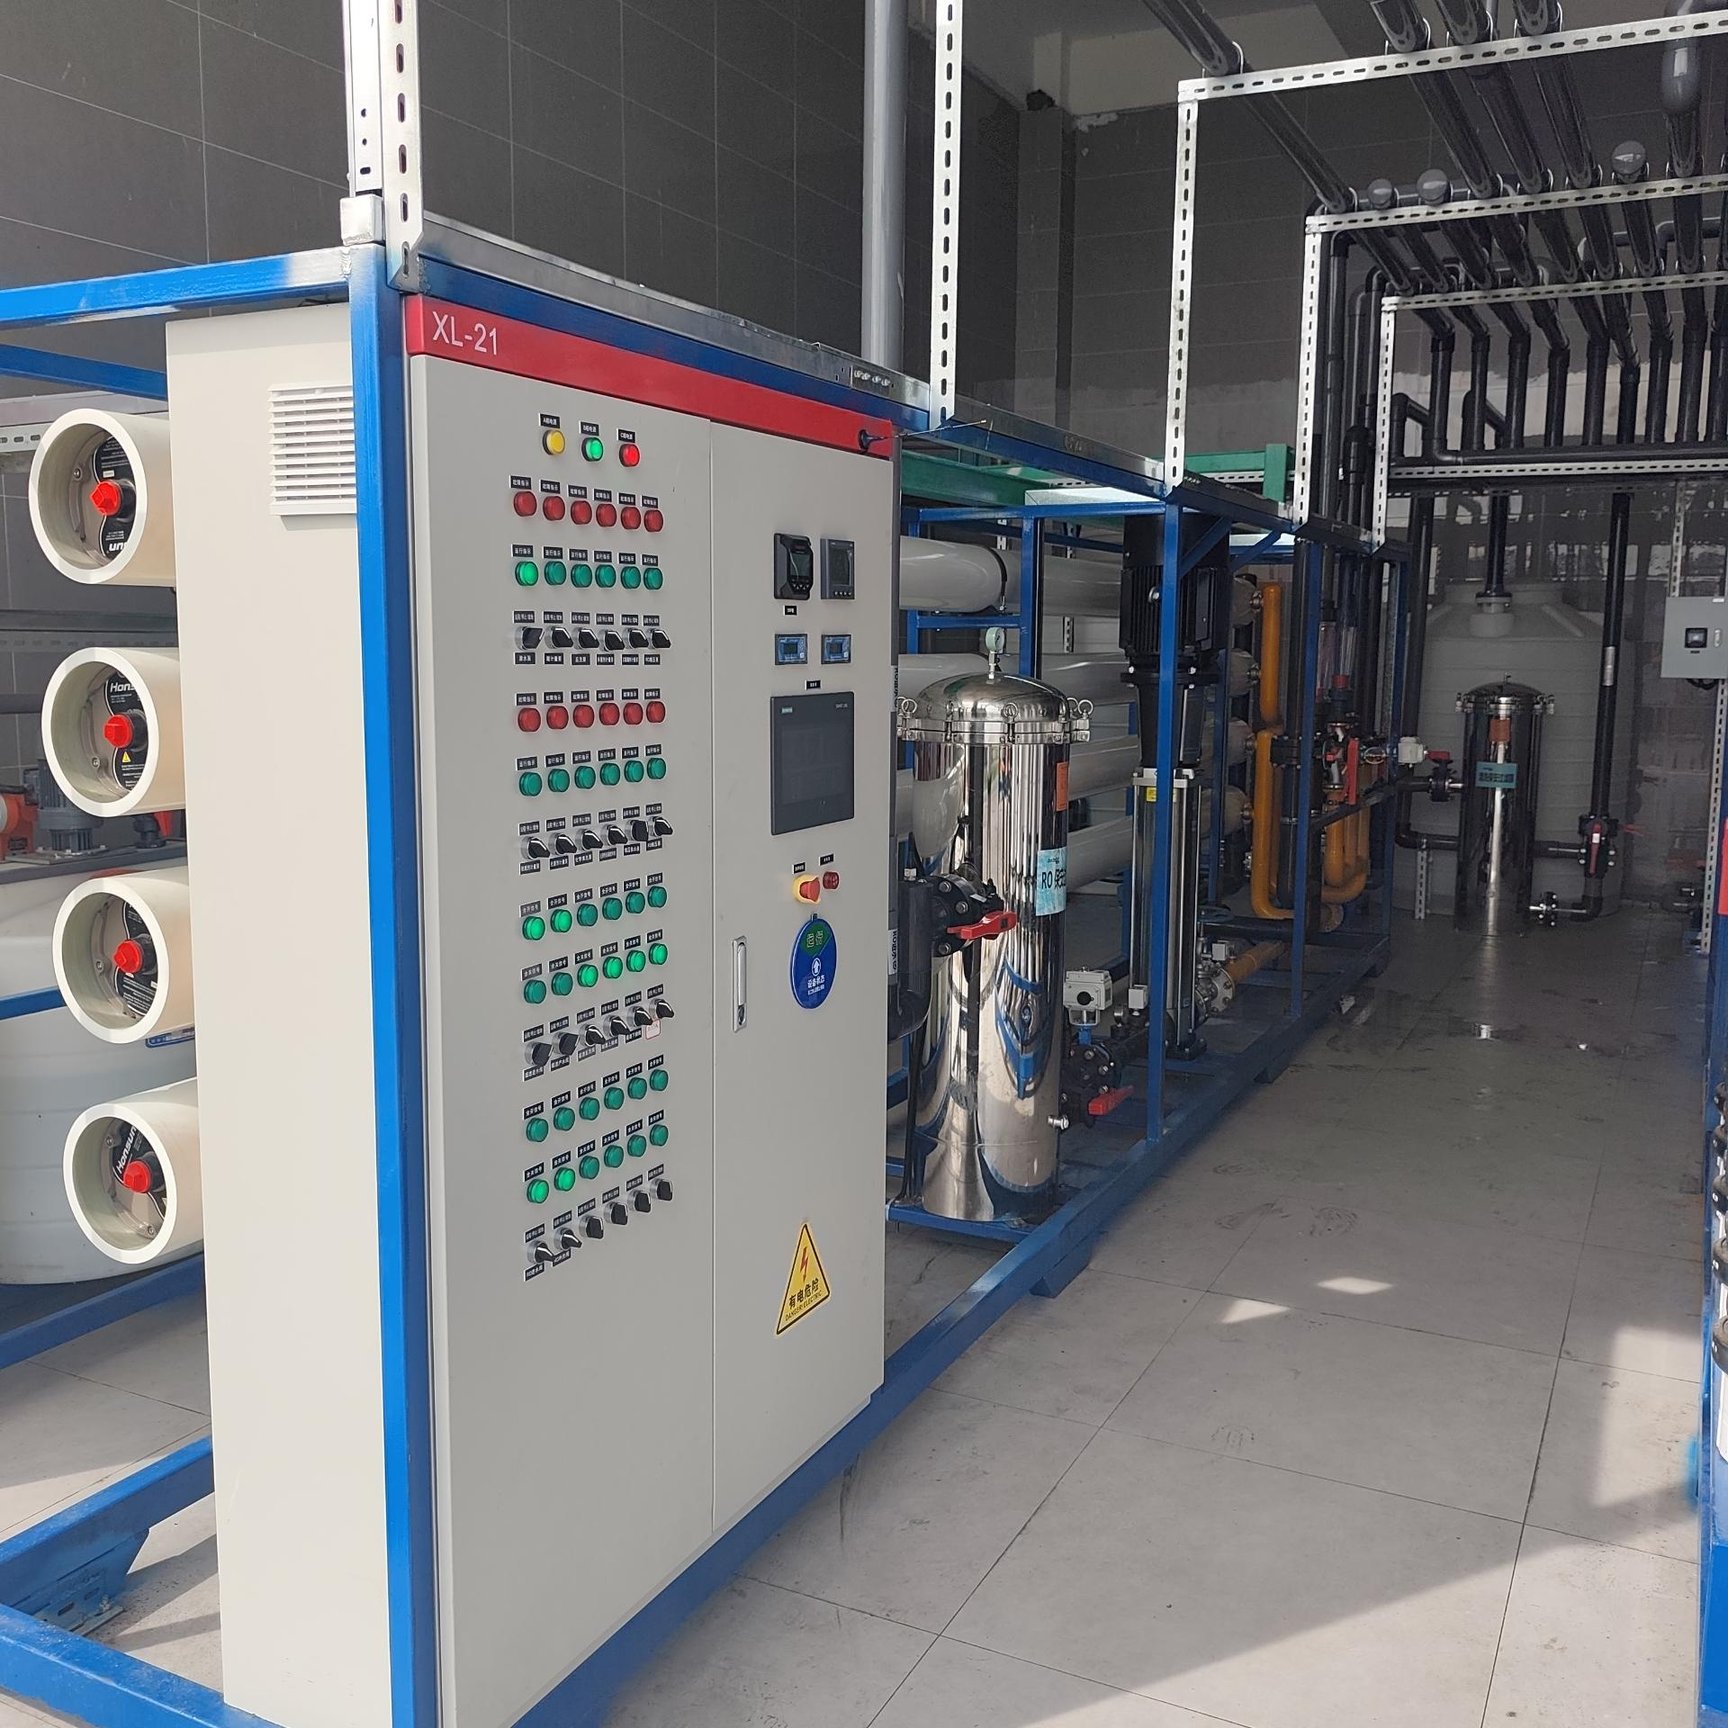
Das vollautomatisierte System arbeitet kontinuierlich mit minimalem Eingriff durch Bedienpersonal. Intelligente SPS-Steuerungen regeln automatisch die Membranreinigungszyklen, überwachen die Wasserqualität und optimieren die Systemleistung, um einen stabilen Betrieb unter kontinuierlichen industriellen Produktionsbedingungen sicherzustellen.
Seit der Inbetriebnahme hat das Projekt innerhalb der Anlage erfolgreich ein großtechnisches Abwasserrecycling ermöglicht, wodurch der Frischwasserverbrauch deutlich gesenkt, die Betriebskosten reduziert und die Abwassermengen verringert wurden.
Durch die Verbesserung der Wassernutzungseffizienz und die Unterstützung nachhaltiger industrieller Betriebsabläufe hat das System dem Kunden geholfen, die Umweltvorschriften einzuhalten und gleichzeitig die gesamten Produktionskosten zu senken. Heute dient das Projekt als Referenzanwendung für industrielle Wasserrückgewinnung in Energieanlagen im Südwesten Chinas.
 |
 |
 |
 |
 |
 |

 EN