
50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, 50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, /case-studies
EN
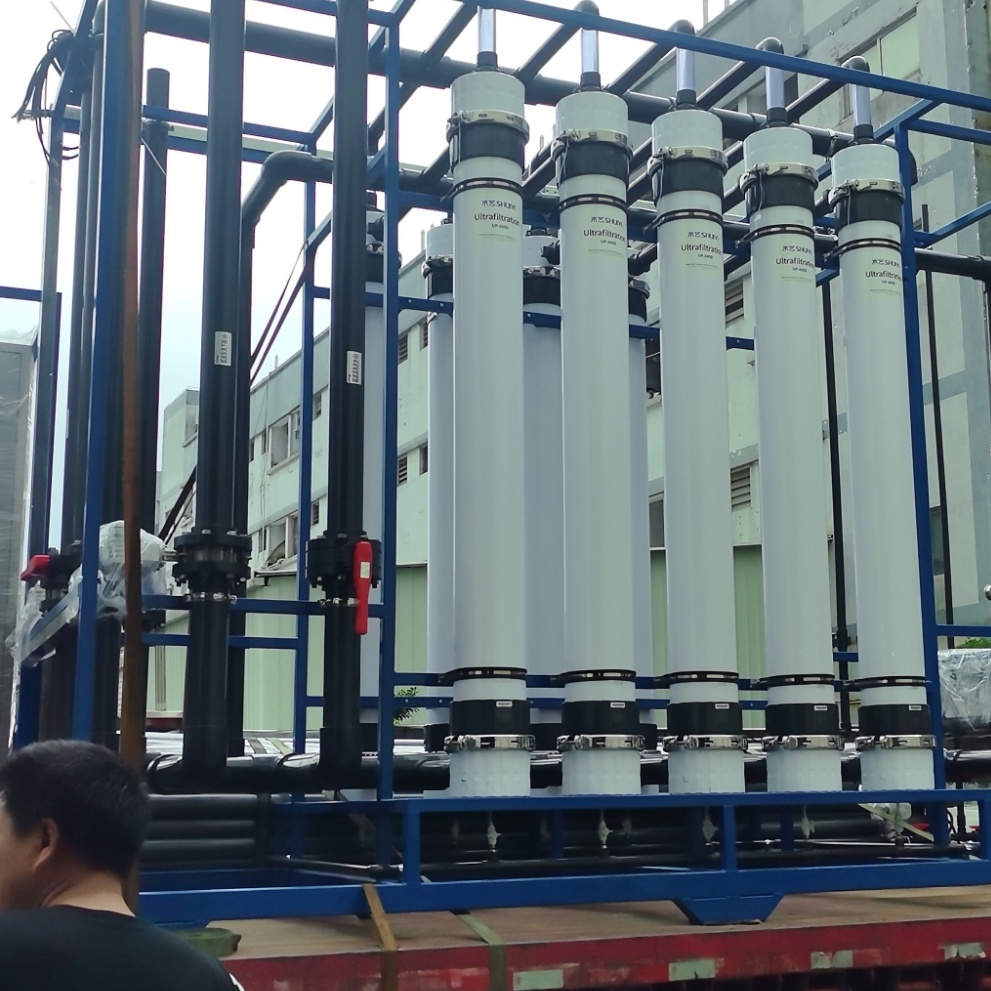
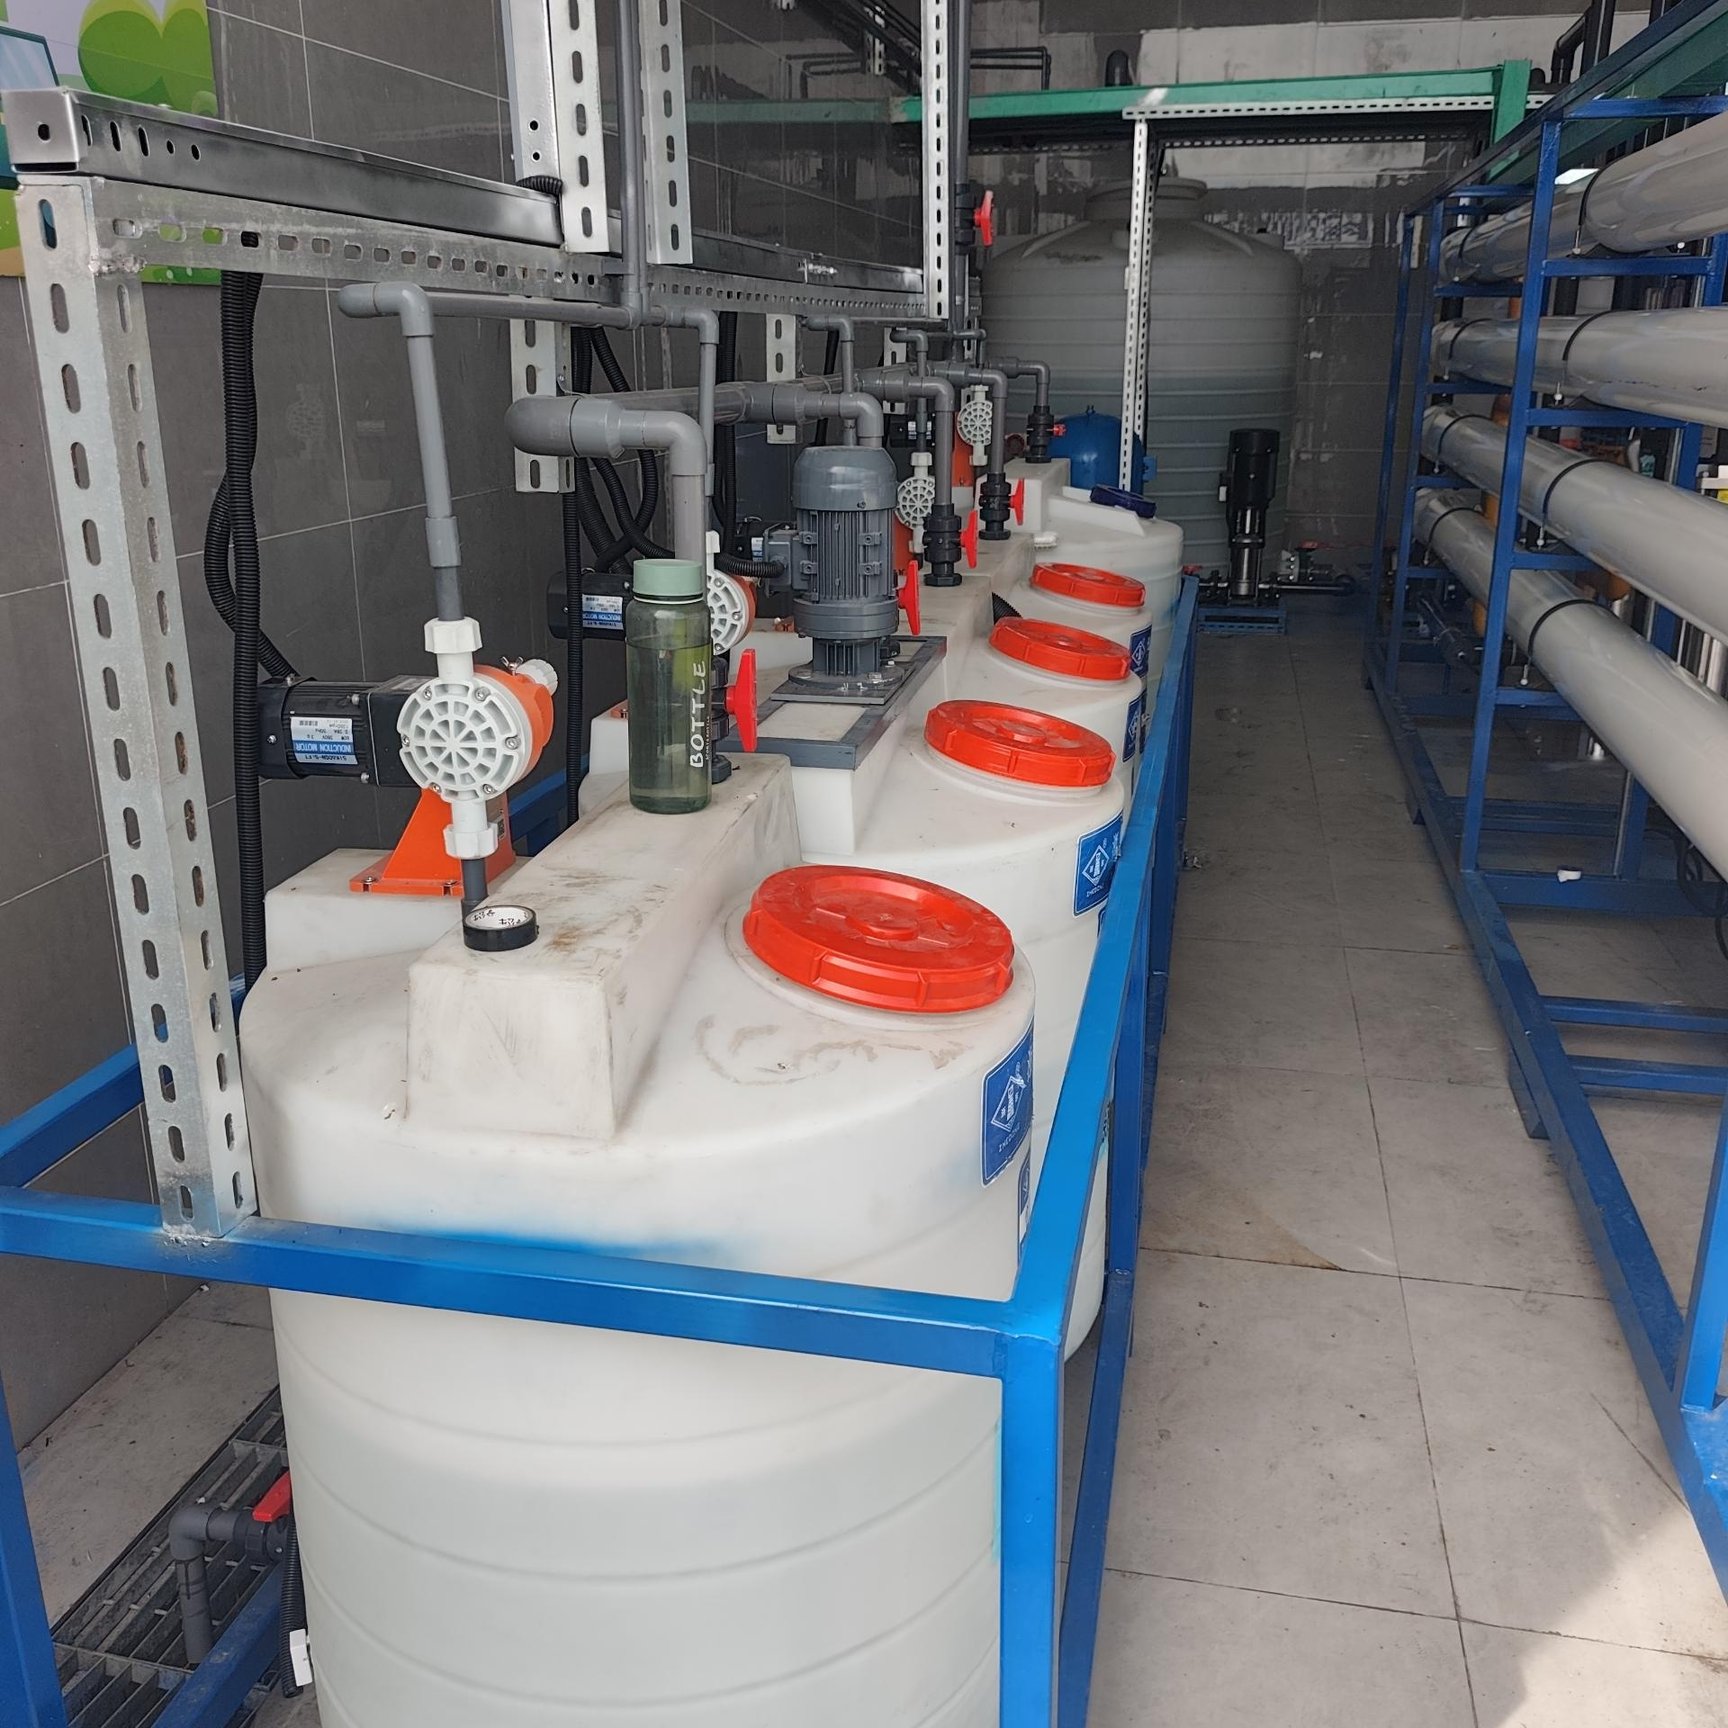
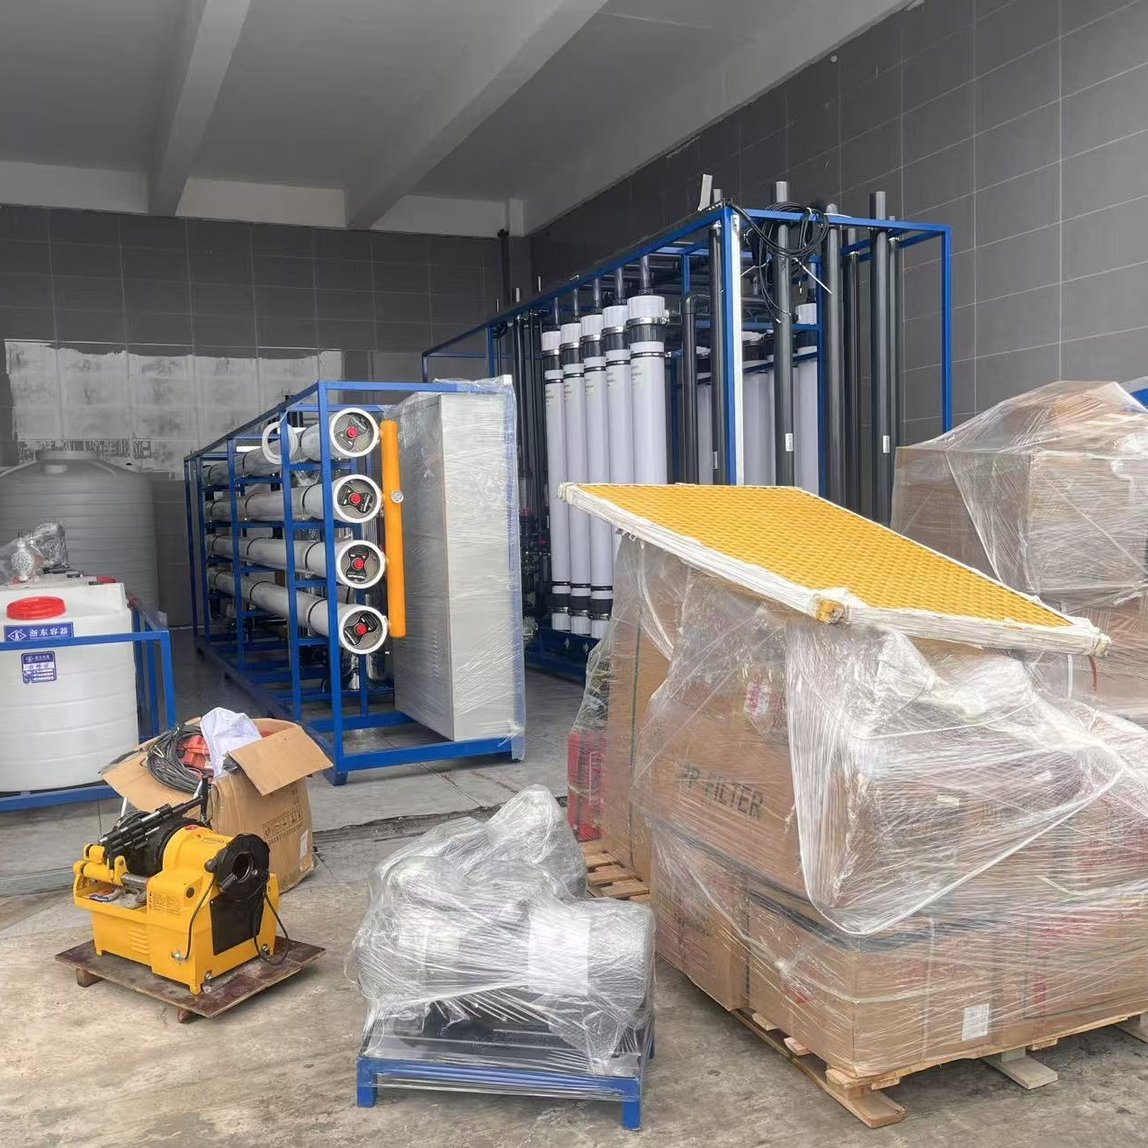
Projetado para a recuperação de águas residuais do setor energético, este sistema industrial de reutilização de água de 50 m³/h emprega pré-tratamento, ultrafiltração (UF) e tecnologia de dupla membrana por osmose reversa (RO) para remover sólidos em suspensão, sais dissolvidos e contaminantes orgânicos, fornecendo água recuperada estável para sistemas de refrigeração, água de reposição para processos e reutilização industrial.
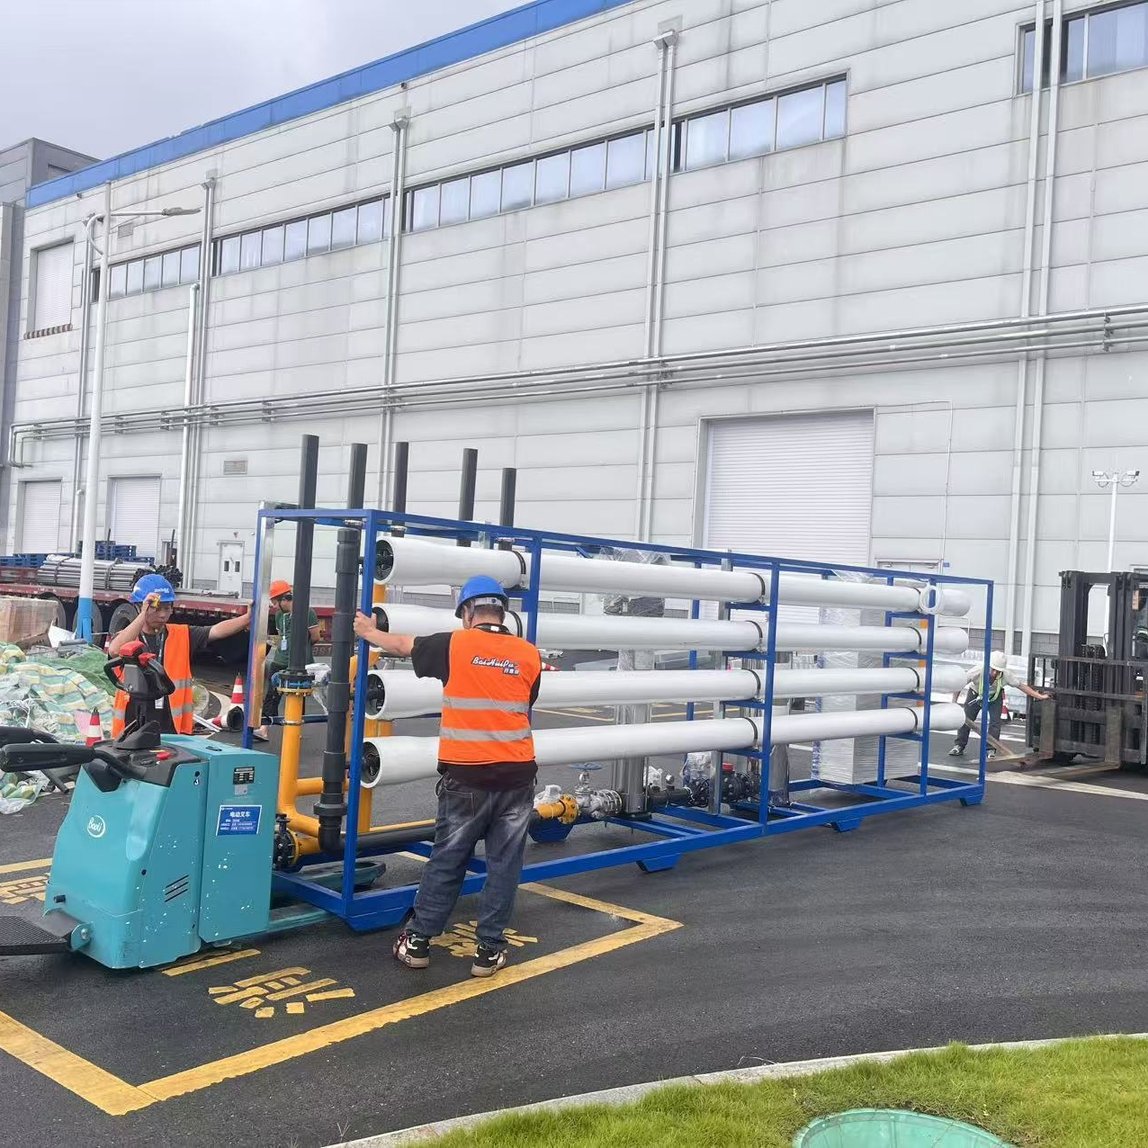
Este projeto foi implementado em uma instalação de produção de energia em Chongqing, China. O sistema foi projetado com capacidade de tratamento de 50 m³/h, garantindo a reutilização contínua de águas residuais industriais geradas pelos processos produtivos, limpeza de equipamentos e descarga de água de refrigeração.
Projetado para operações industriais contínuas de alto volume, o sistema emprega um processo comprovado de tratamento por dupla membrana para assegurar qualidade estável da água reutilizada, ao mesmo tempo que reduz o consumo de água potável.
Coleta de Águas Residuais → Tanque de Equalização → Coagulação e Filtração → Pré-tratamento de Precisão → Ultrafiltração (UF) → Osmose Reversa (RO) → Desinfecção e Estabilização de Pressão → Reutilização da Água
O sistema de tratamento remove eficazmente:
Isso permite que a água tratada atenda aos requisitos industriais de reutilização para diversas aplicações não potáveis.
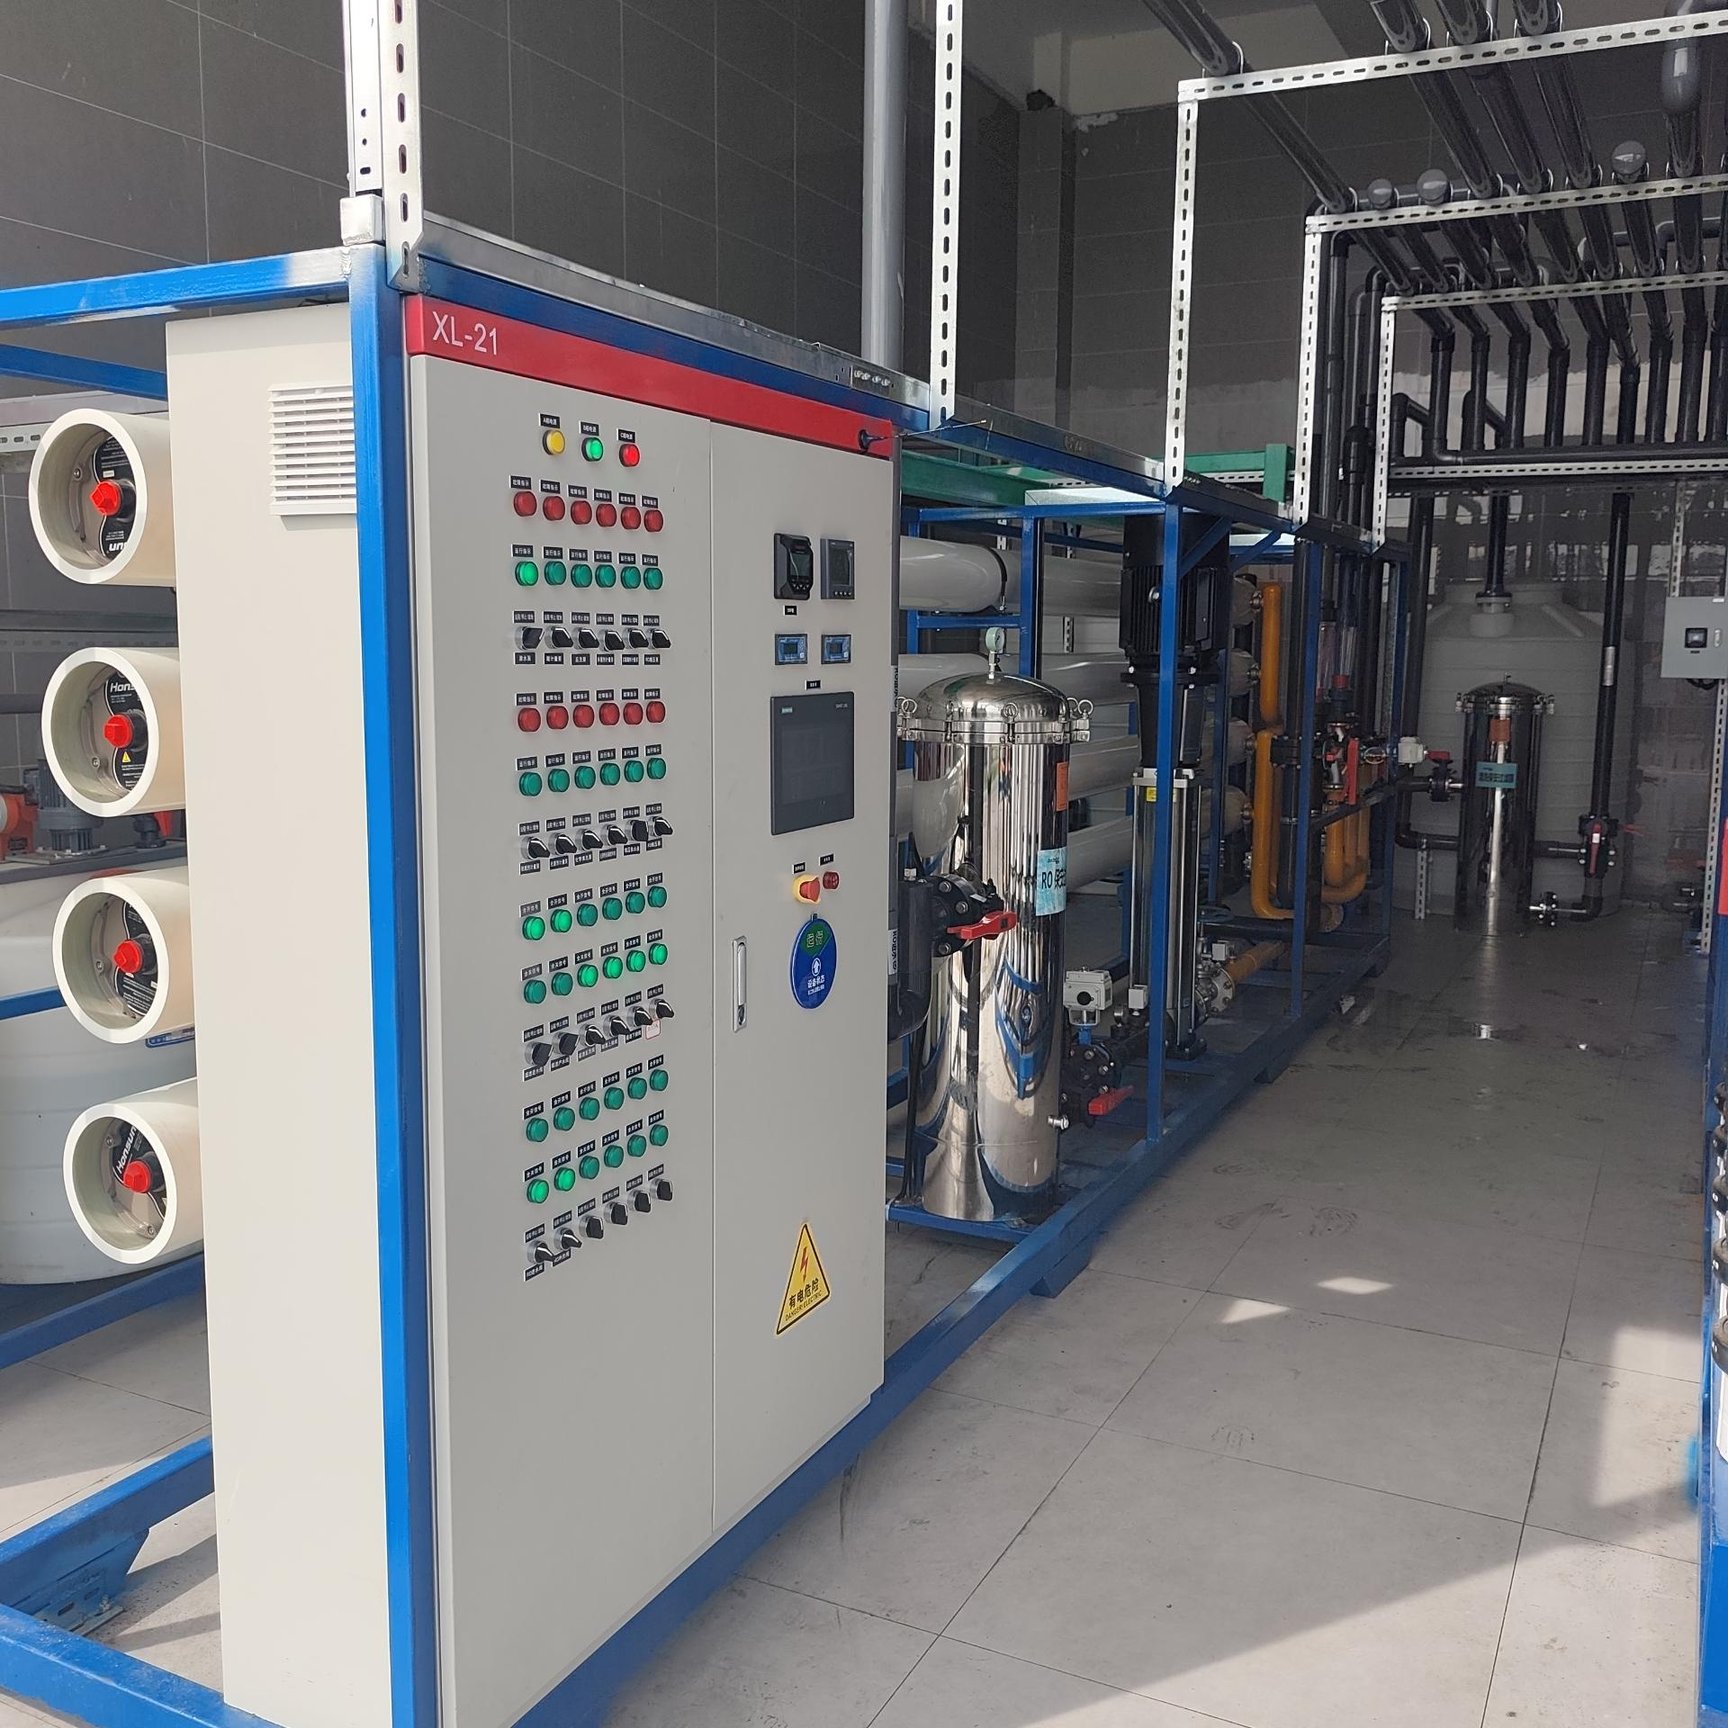
O sistema integrado de automação PLC fornece:
Projetado para operação estável sob cargas hidráulicas variáveis, o sistema oferece baixos custos operacionais, consumo controlado de energia e manutenção simplificada.
 |
 |
 |
Este sistema industrial de reutilização de água é adequado para:
O sistema é ideal para instalações que buscam reduzir o consumo de água potável, diminuir os volumes de efluentes líquidos e cumprir regulamentações ambientais cada vez mais rigorosas.
 |
 |
 |
Durante a operação diária, a instalação energética de Chongqing gera grandes volumes de águas residuais industriais provenientes de sistemas de refrigeração, manutenção de equipamentos e operações de limpeza da planta.
Embora essas águas residuais passem por um tratamento preliminar, ainda contêm sólidos em suspensão, matéria orgânica residual e sais minerais dissolvidos, o que impede sua reutilização direta em processos industriais.
O descarte convencional não apenas desperdiça recursos hídricos valiosos, mas também aumenta os custos de aquisição de água potável e as despesas com descarte de águas residuais, dificultando ainda mais o alcance dos objetivos corporativos de sustentabilidade e conformidade ambiental.
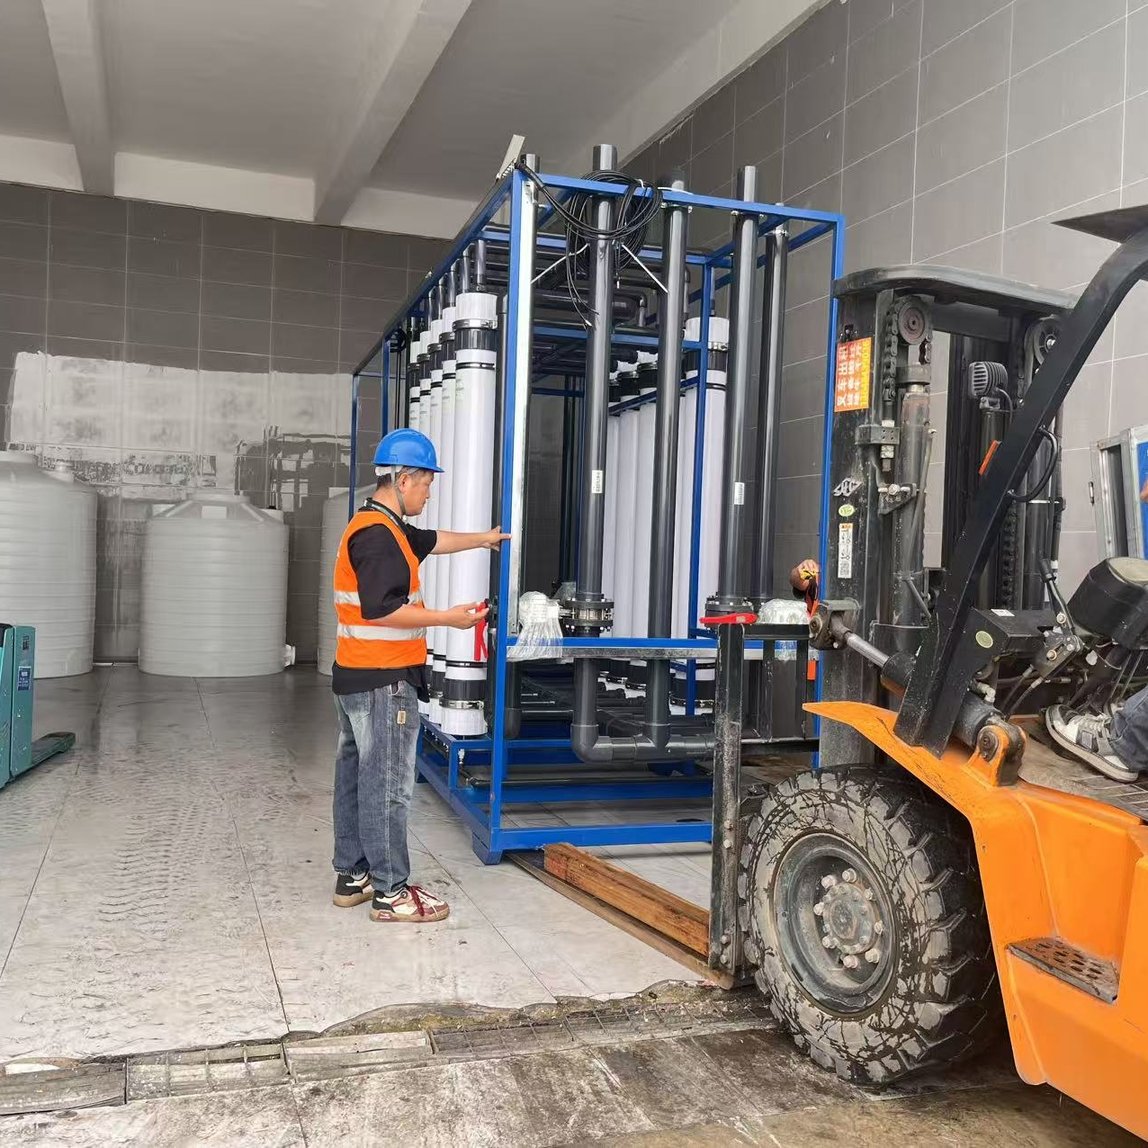
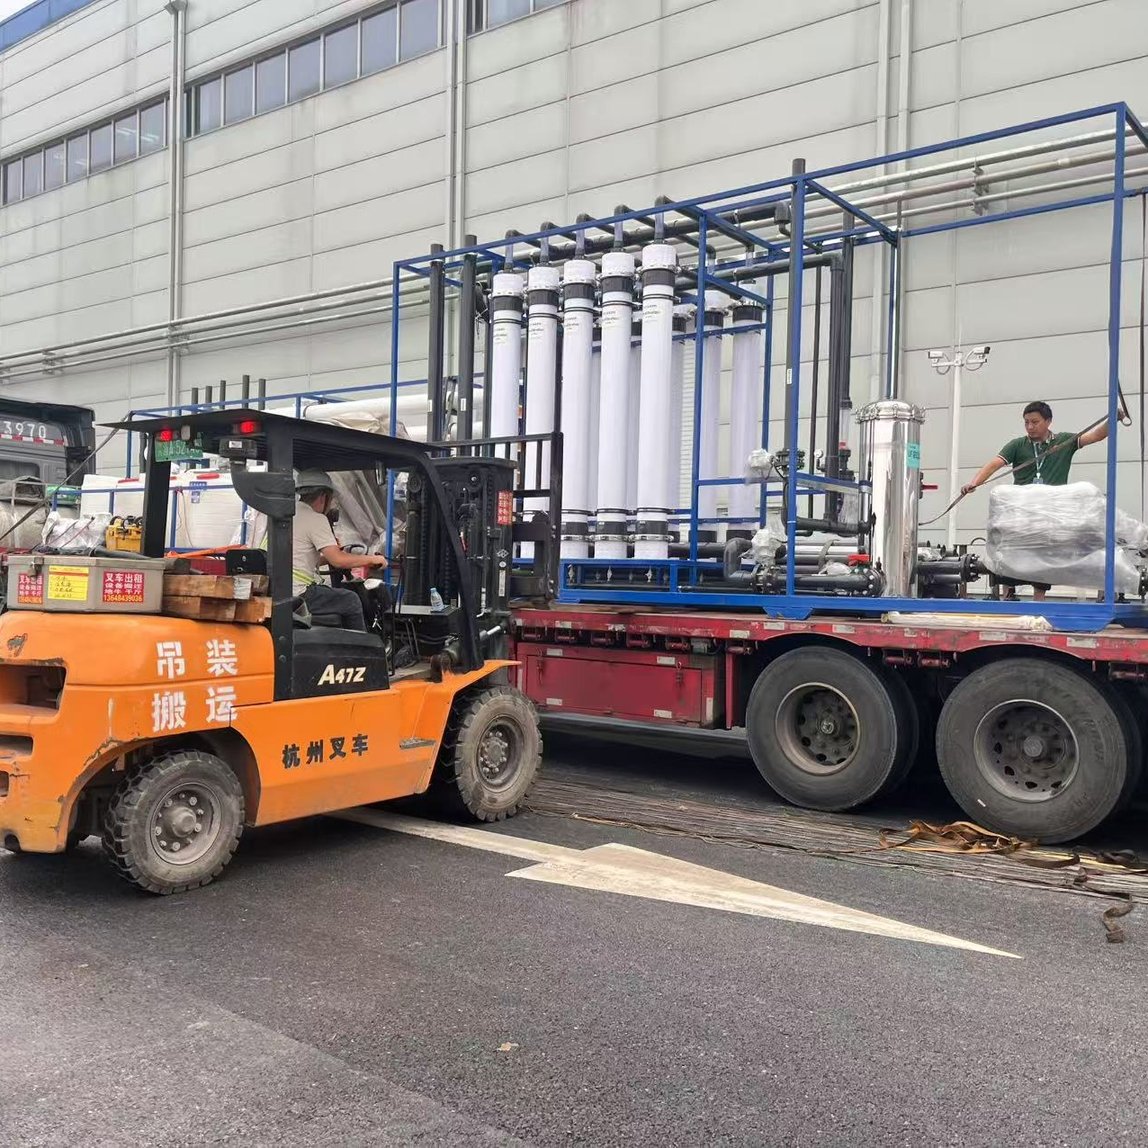
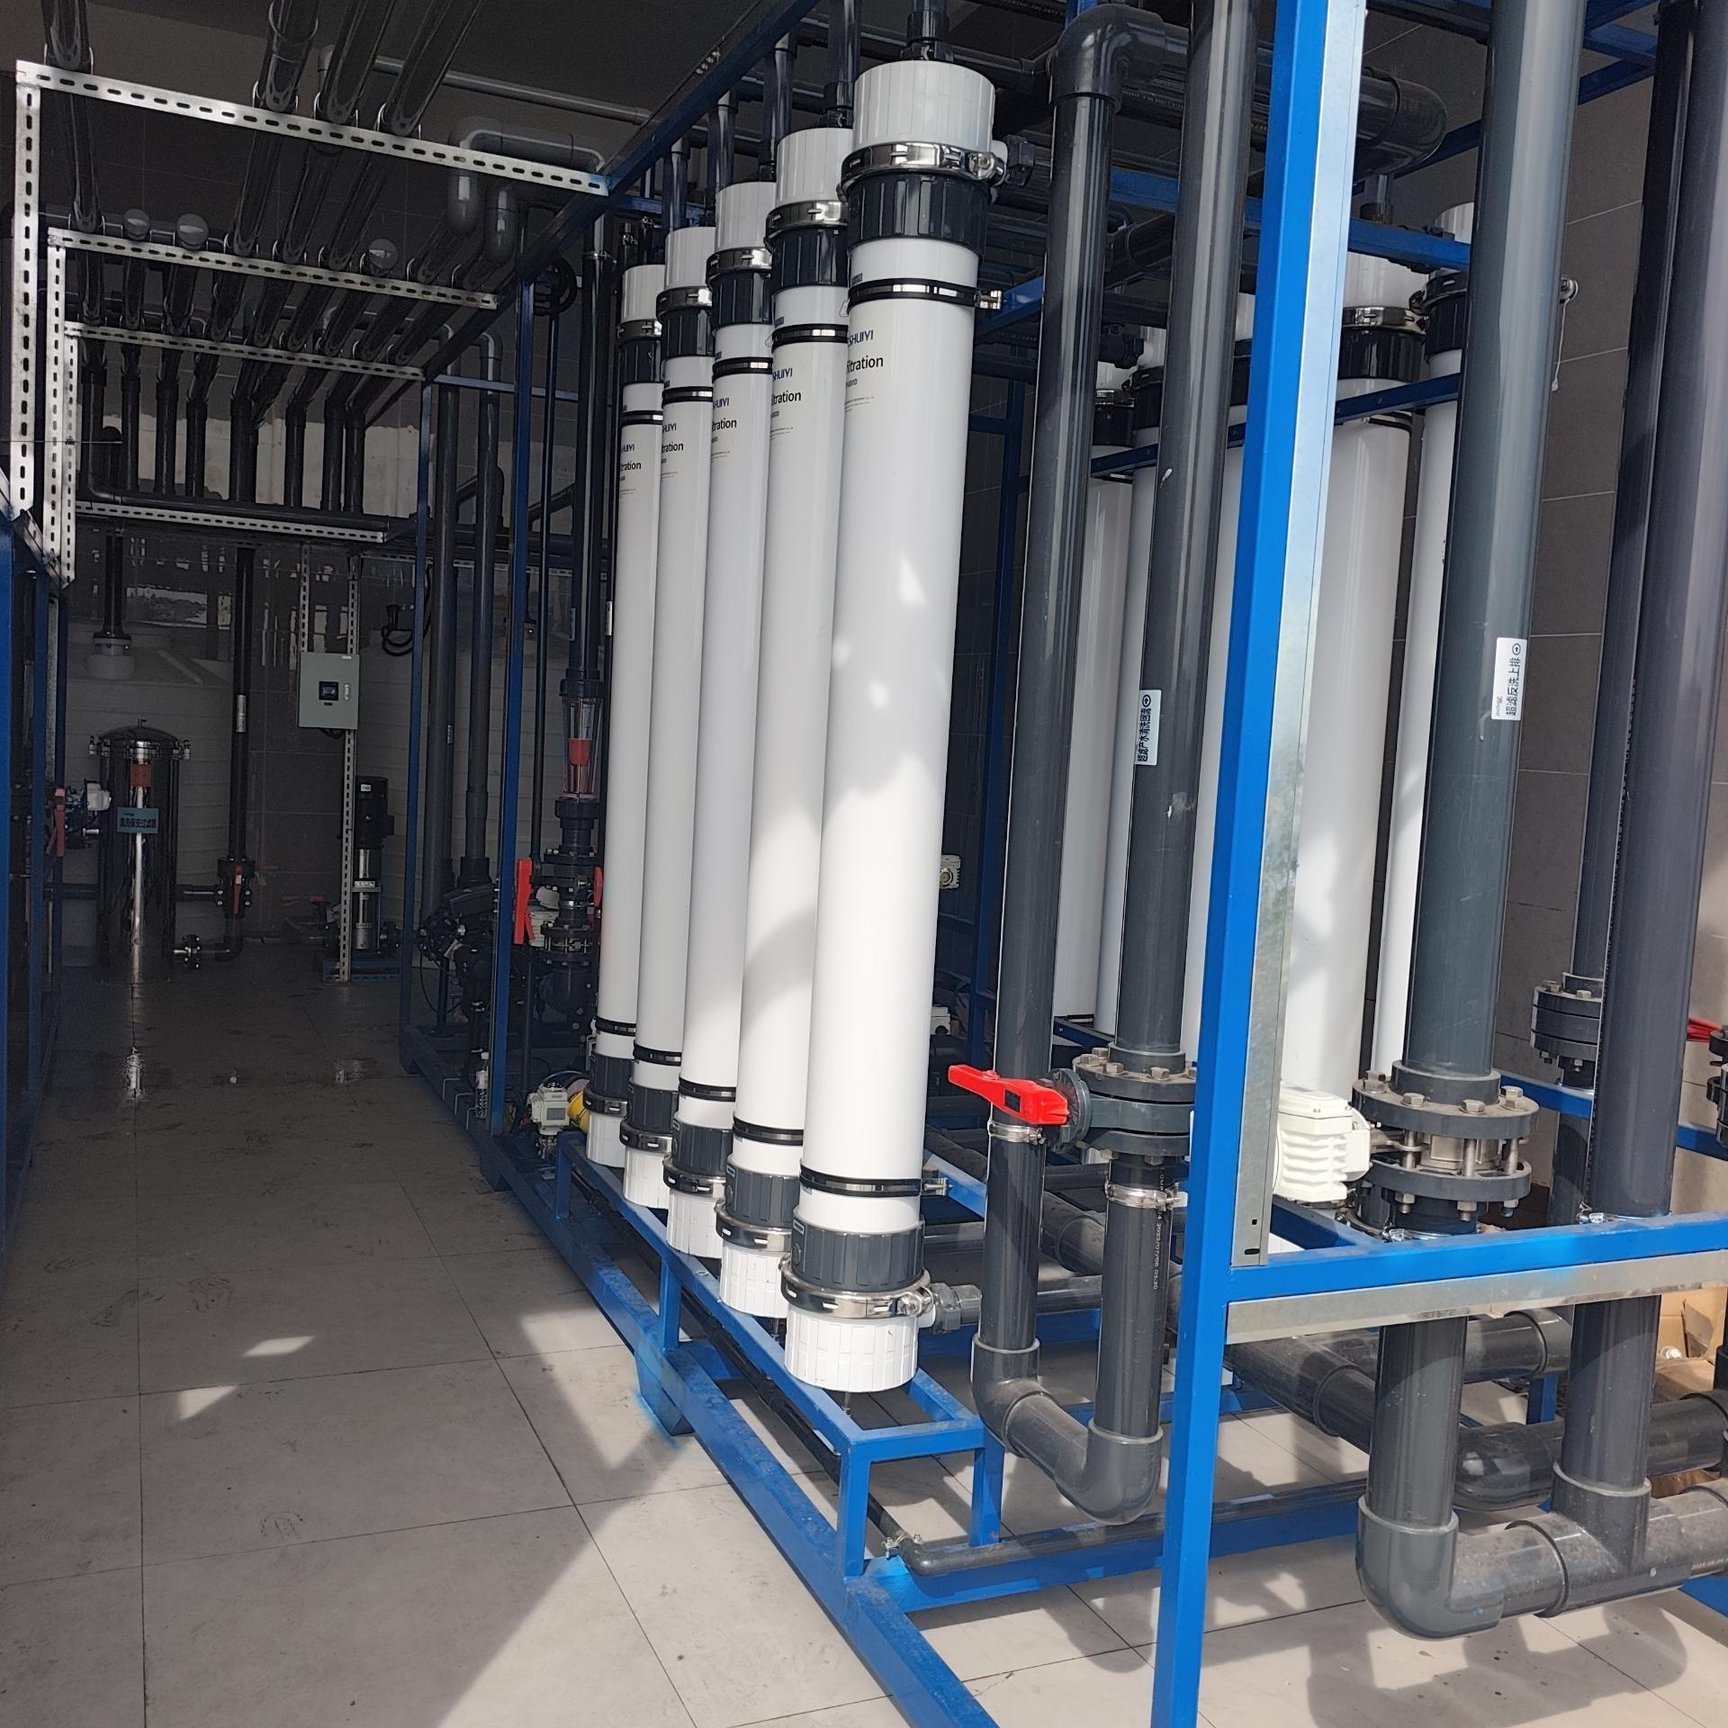
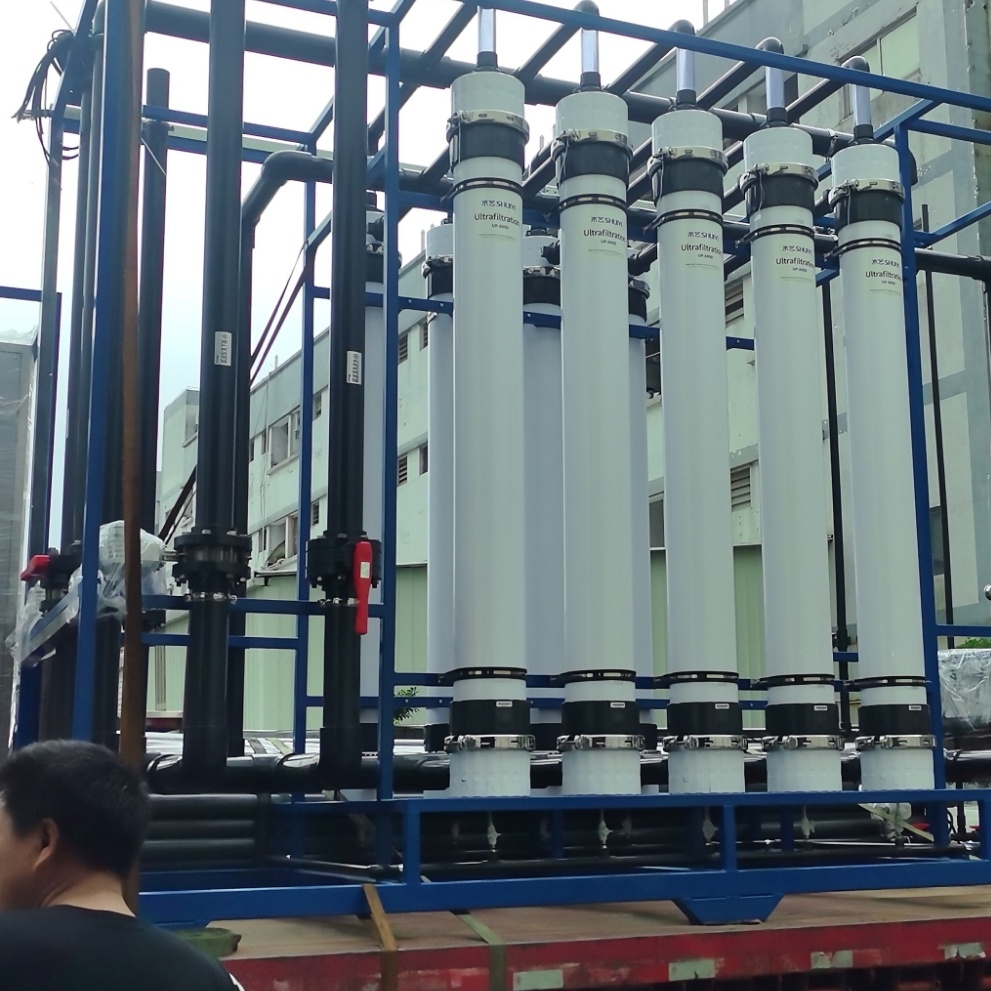
Para resolver esses desafios, a Benenv projetou um sistema avançado de reutilização industrial de água com capacidade de 50 m³/h, baseado na comprovada tecnologia de dupla membrana UF + RO, fornecendo água reutilizada confiável e de alta qualidade para reutilização industrial contínua.
As águas residuais são primeiramente coletadas em um tanque de equalização, onde as flutuações da vazão e da qualidade da água são equilibradas, garantindo condições operacionais constantes para as unidades de tratamento a jusante.
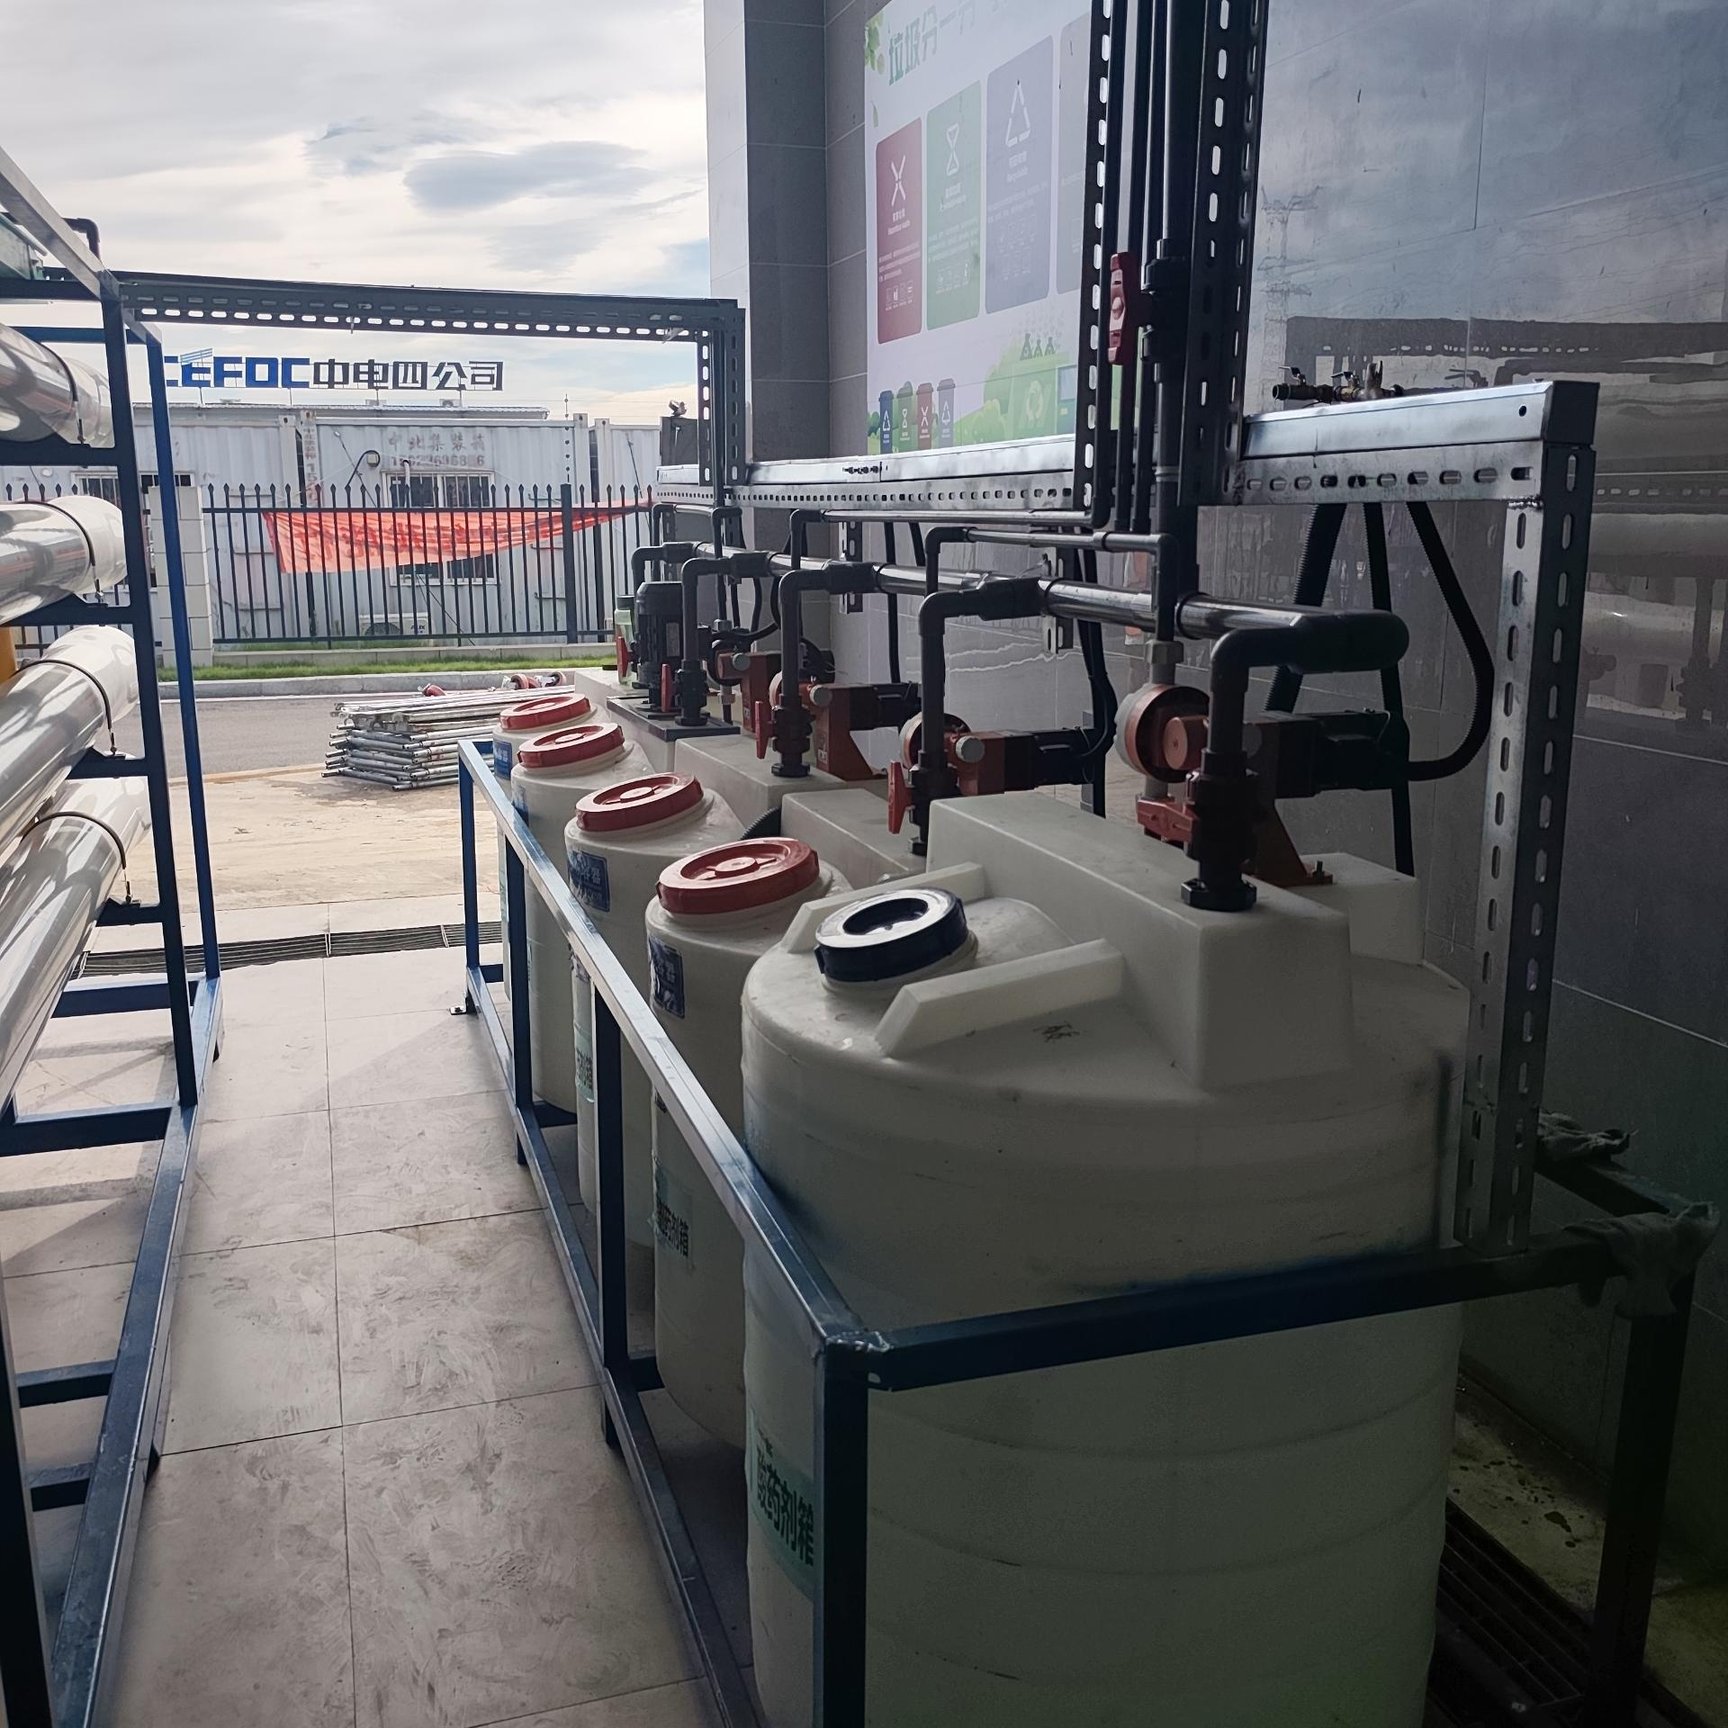
Em seguida, a água passa por um pré-tratamento de coagulação e filtração, removendo sólidos em suspensão, partículas coloidais e parte dos contaminantes orgânicos. Isso reduz significativamente a carga sobre os sistemas de membrana, ao mesmo tempo que protege as membranas UF e RO contra incrustação e prolonga sua vida útil.
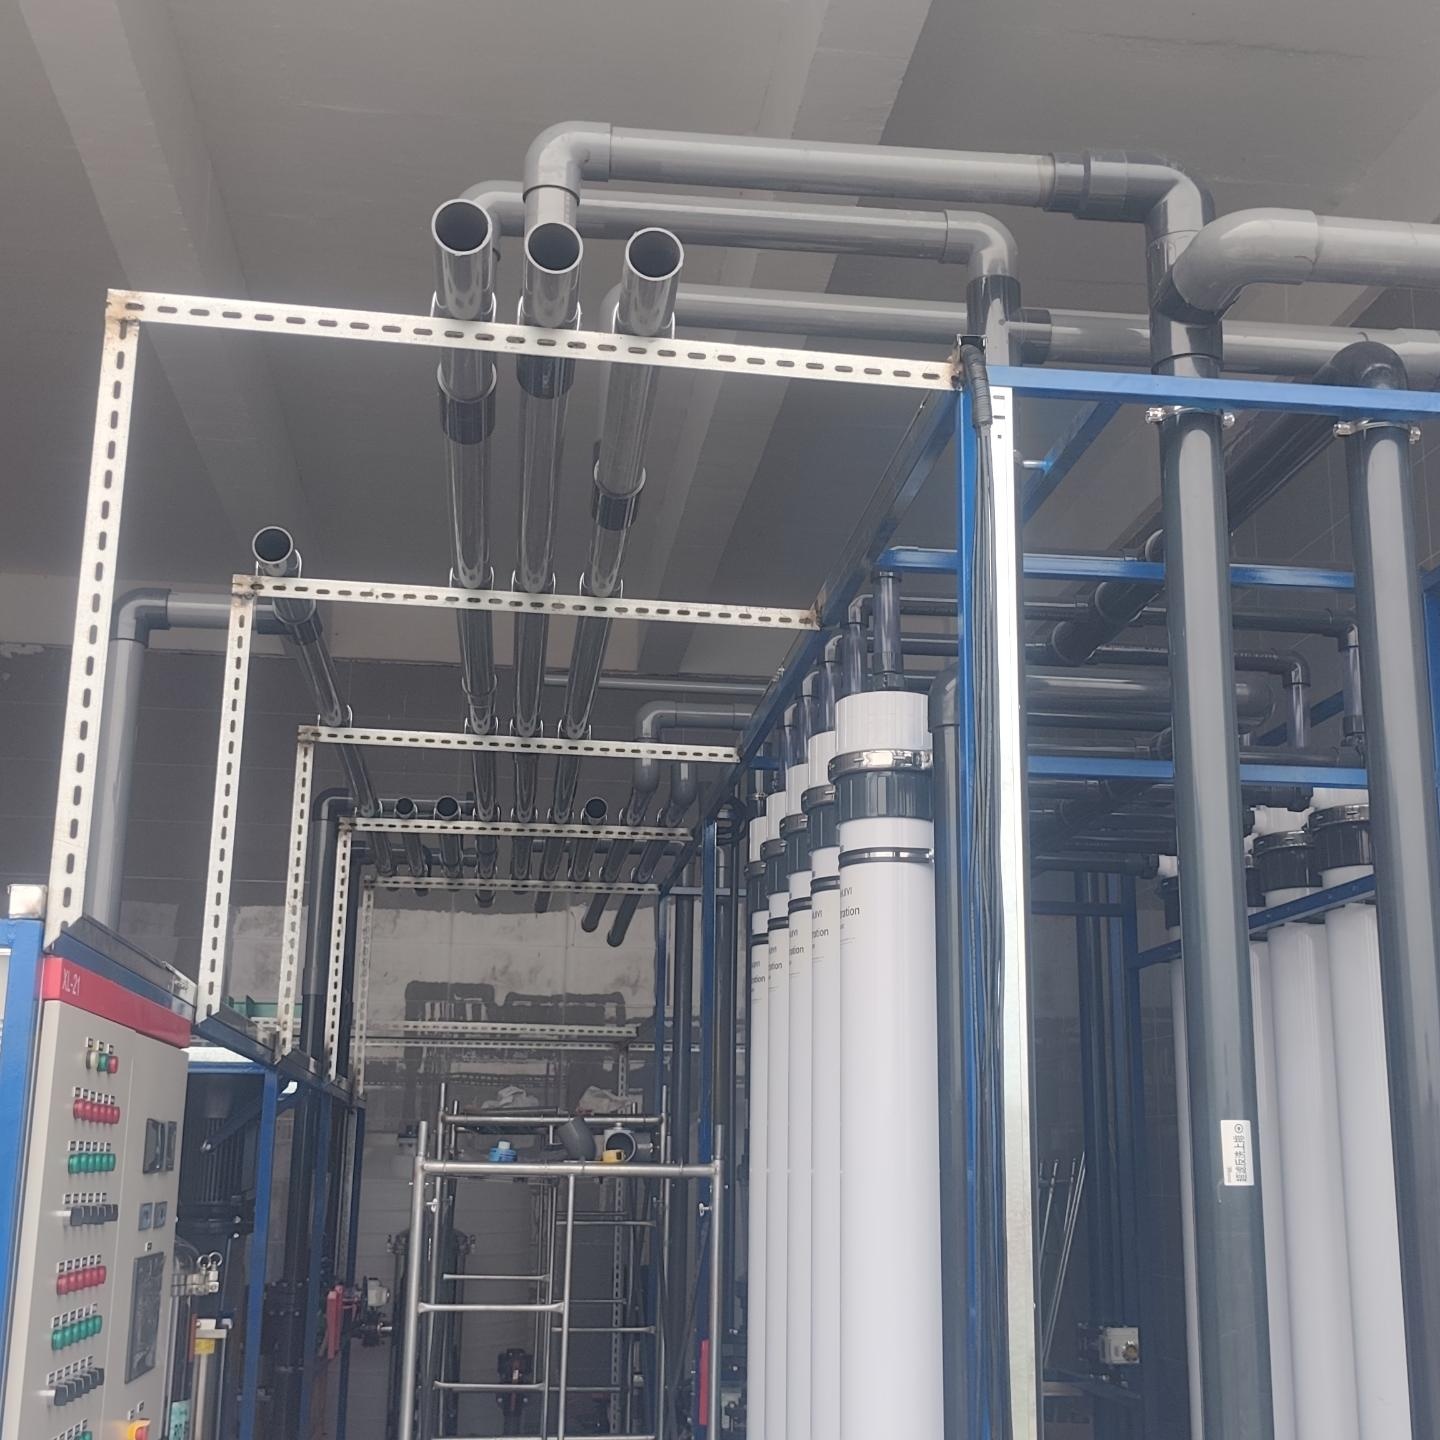
Após o pré-tratamento, as águas residuais entram na unidade de ultrafiltração (UF), onde partículas finas em suspensão e contaminantes de alto peso molecular são removidos, produzindo água de alimentação clarificada.
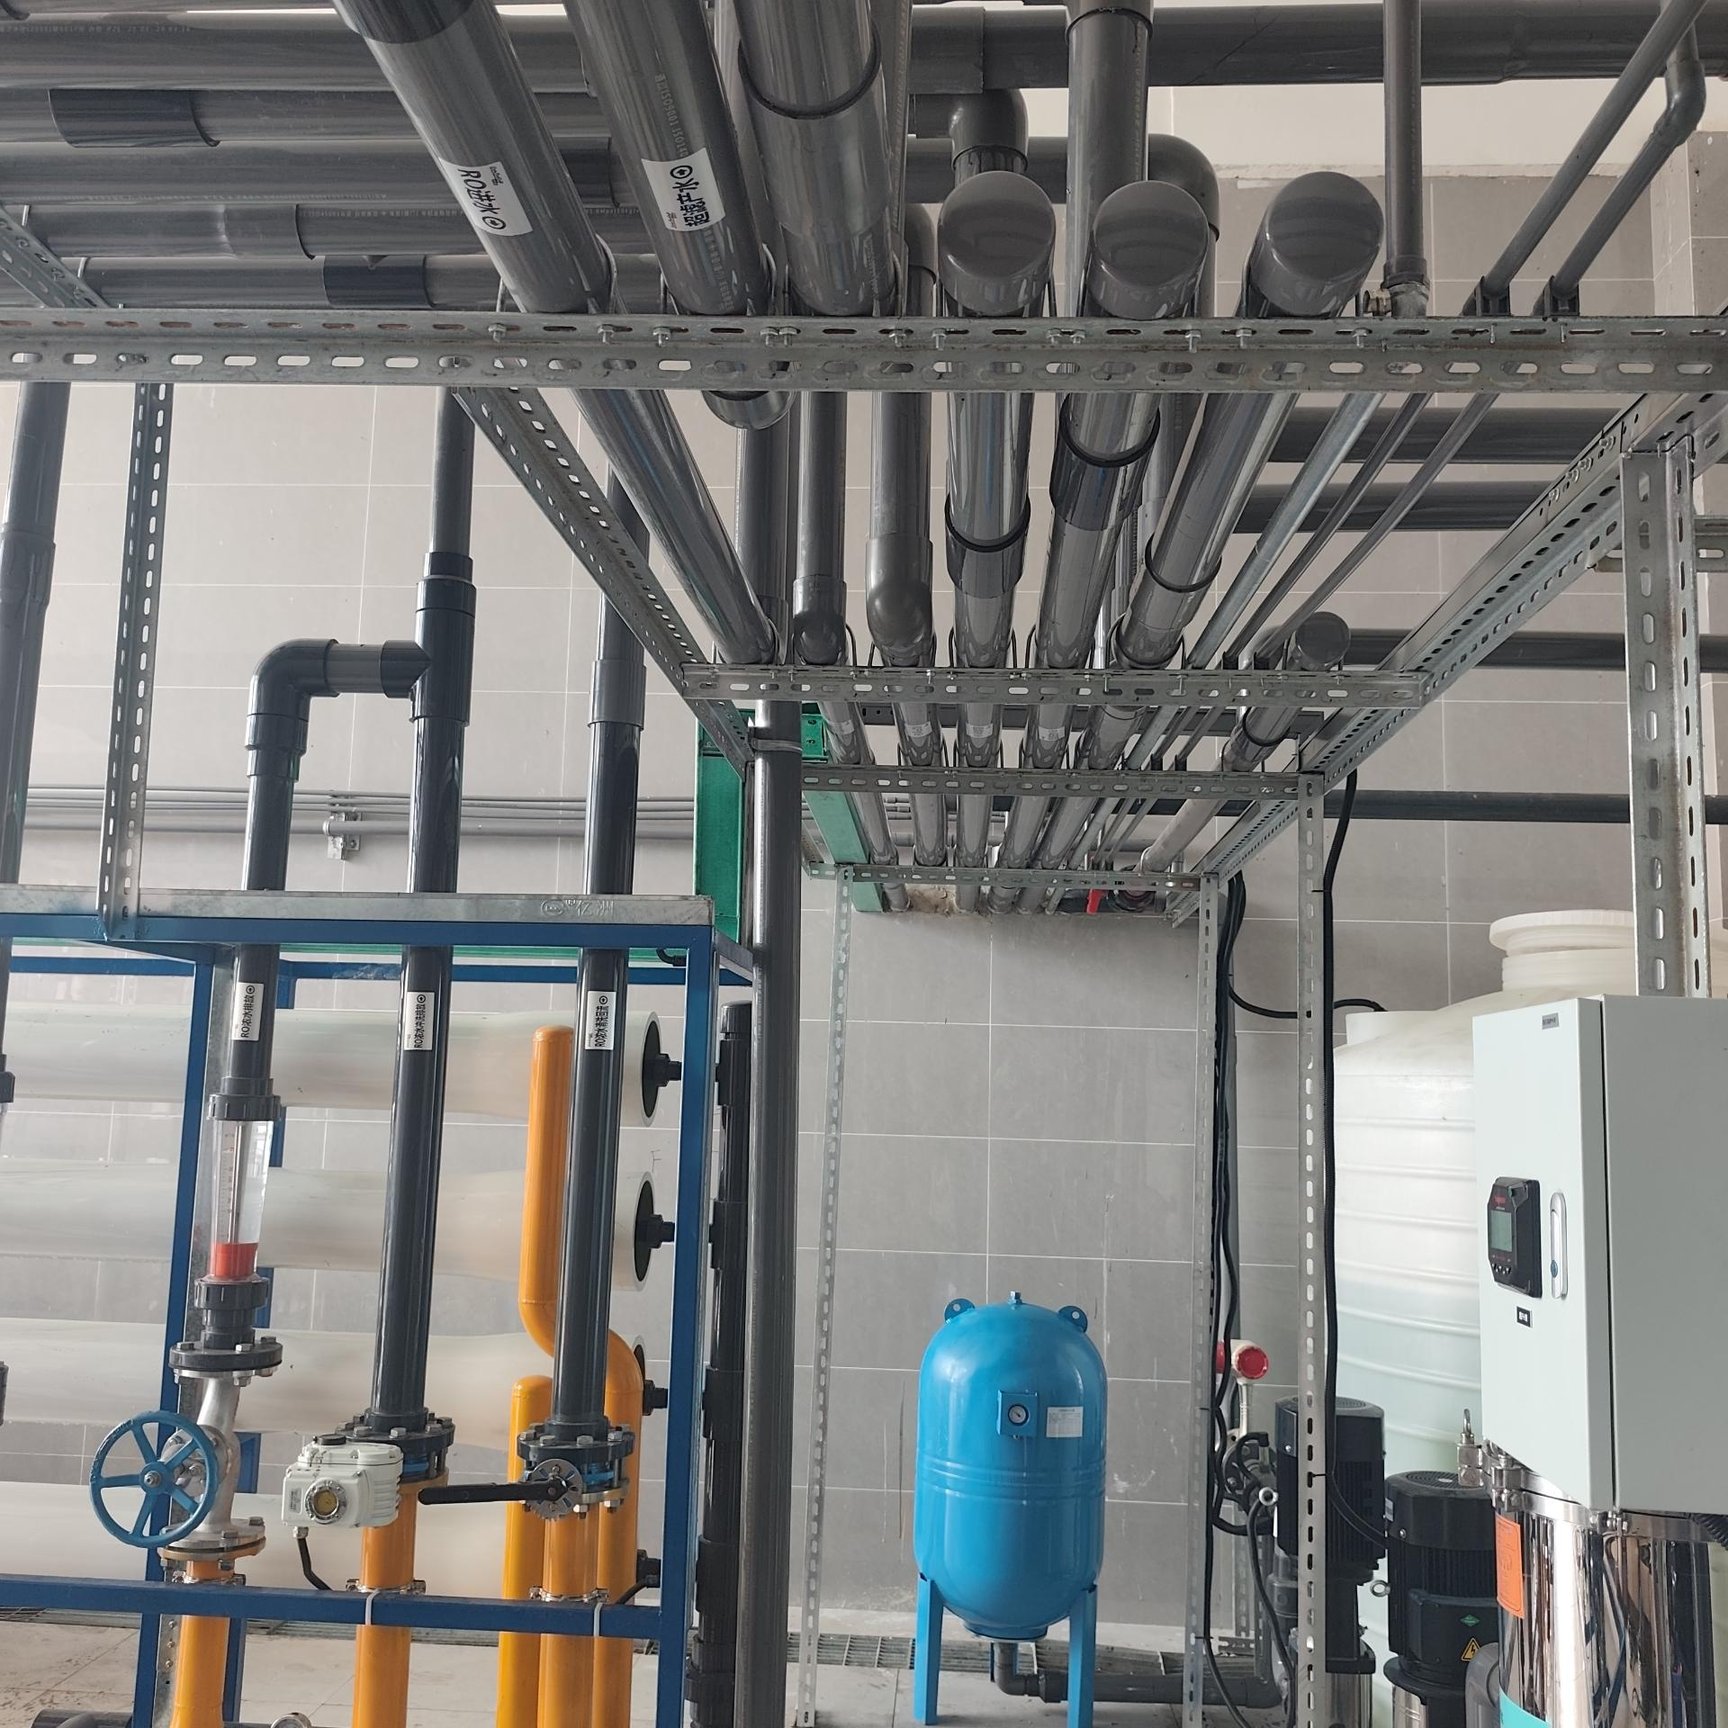
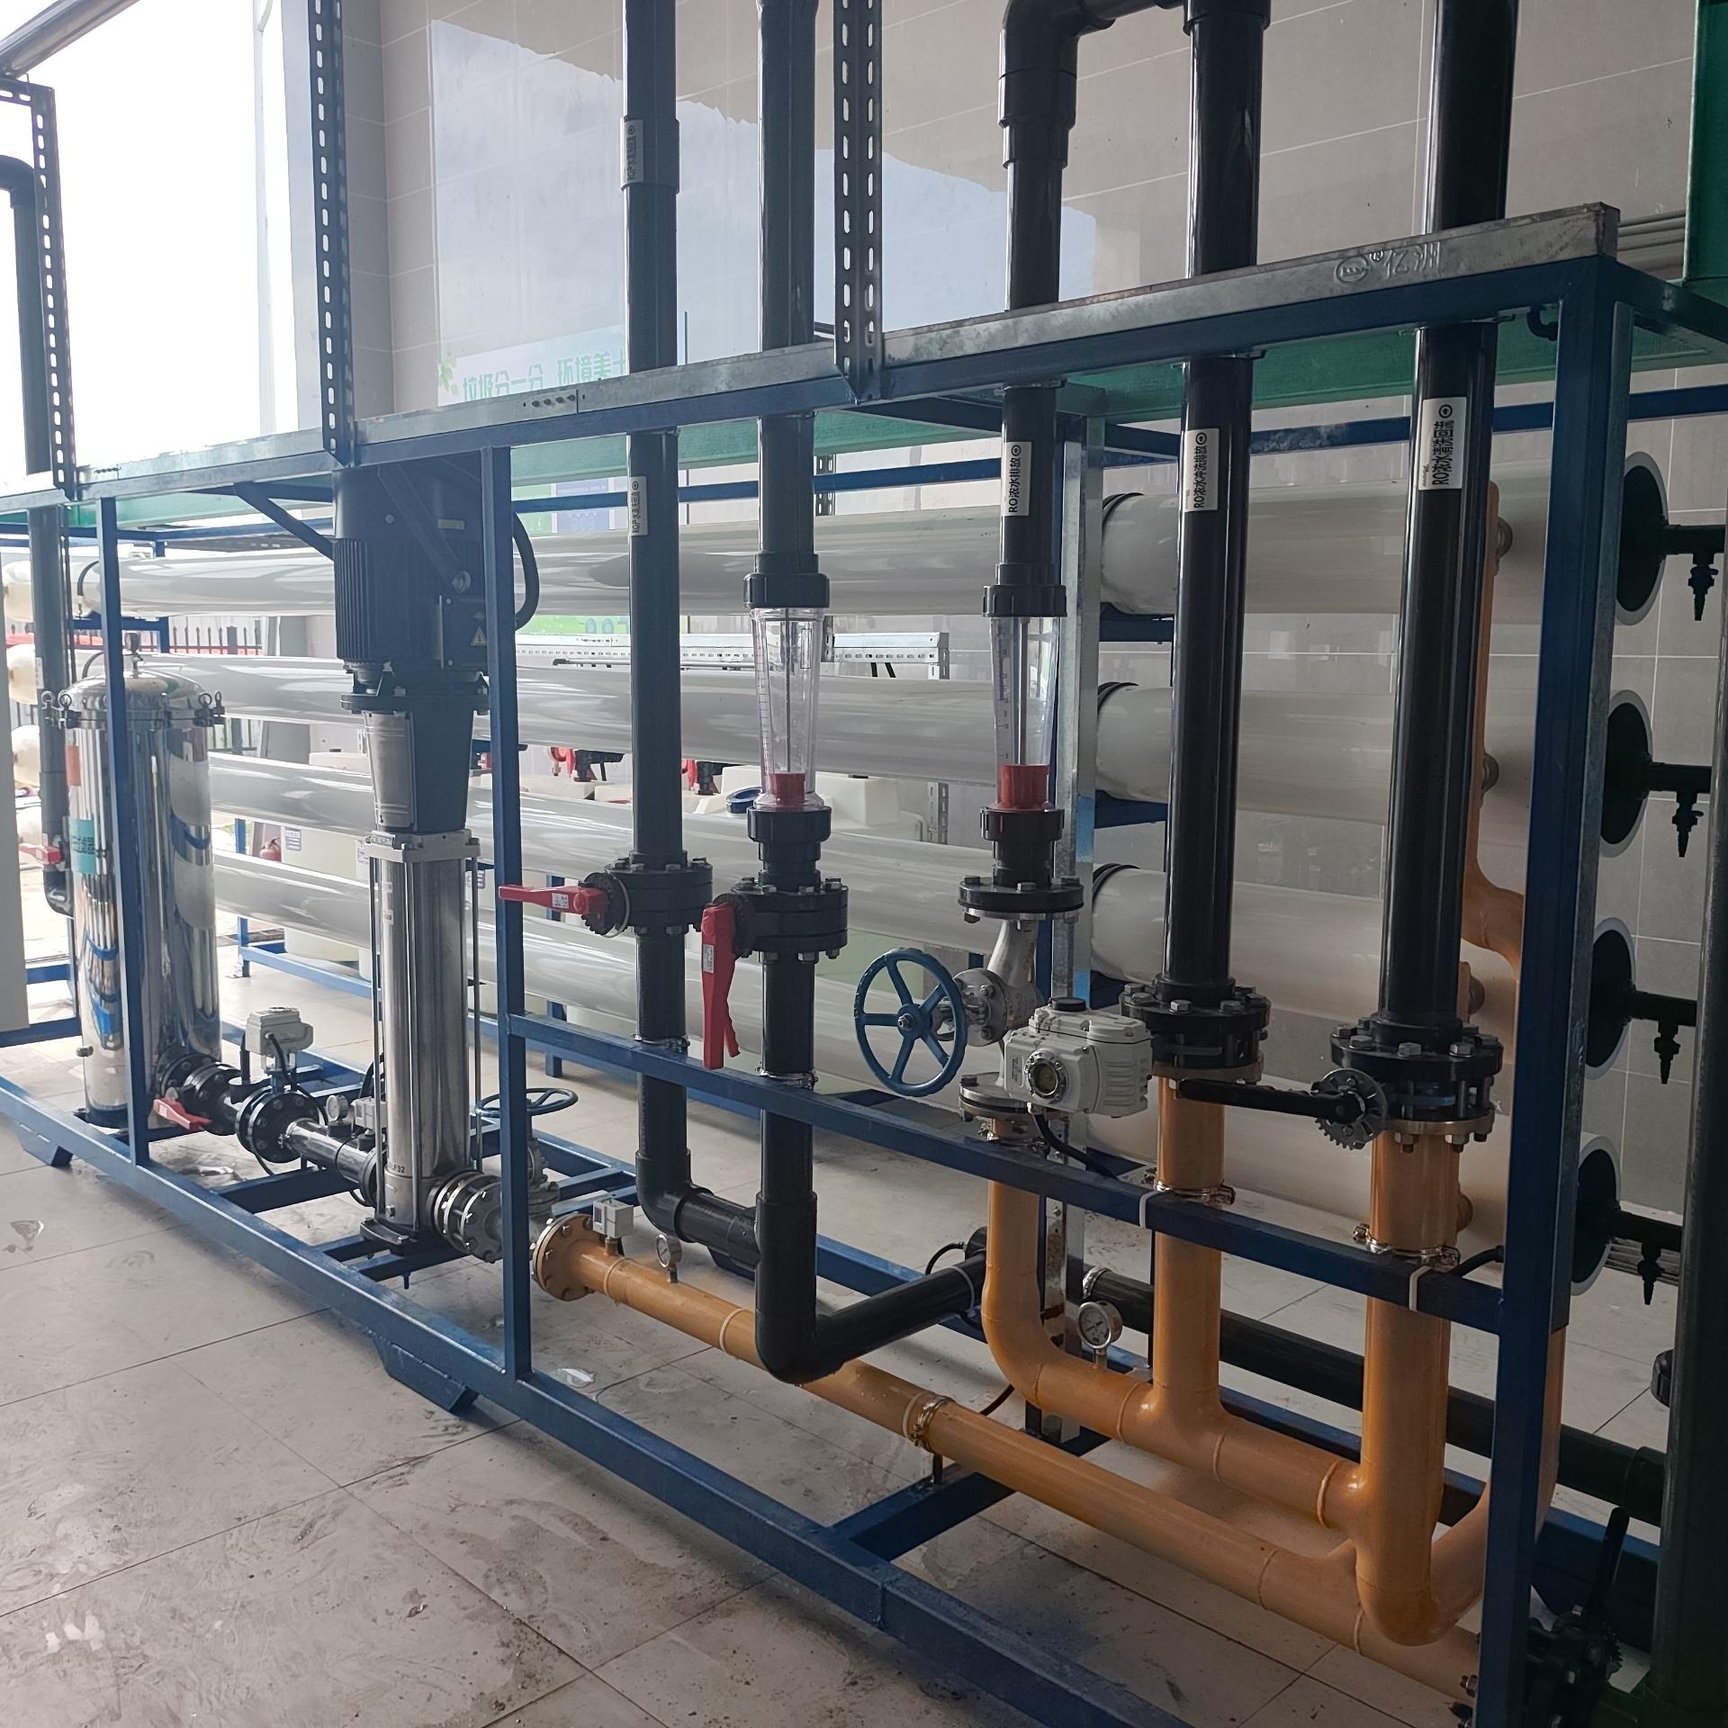
O permeado da ultrafiltração é subsequentemente tratado pelo sistema de osmose reversa (RO), que remove eficientemente sais dissolvidos, íons e impurezas remanescentes. Isso reduz substancialmente a condutividade e melhora a qualidade geral da água.
Por fim, a água reutilizada passa por uma unidade de desinfecção e estabilização de pressão antes de ser encaminhada à rede de distribuição de água reutilizada da instalação.
O sistema totalmente automatizado opera continuamente com intervenção mínima do operador. Controles inteligentes baseados em CLP regulam automaticamente os ciclos de limpeza das membranas, monitoram a qualidade da água e otimizam o desempenho do sistema, garantindo operação estável sob condições contínuas de produção industrial.
Desde sua entrada em operação, o projeto tem permitido com sucesso a reciclagem em larga escala de águas residuais na instalação, reduzindo significativamente o consumo de água potável, diminuindo os custos operacionais e minimizando os volumes de descarga de águas residuais.
Ao melhorar a eficiência do uso da água e apoiar operações industriais sustentáveis, o sistema ajudou o cliente a atingir a conformidade ambiental, ao mesmo tempo que reduziu os custos totais de produção. Hoje, o projeto serve como uma referência para aplicações industriais de reutilização de água em instalações energéticas no sudoeste da China.
 |
 |
 |
 |
 |
 |

 EN