
50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, 50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, /case-studies
EN
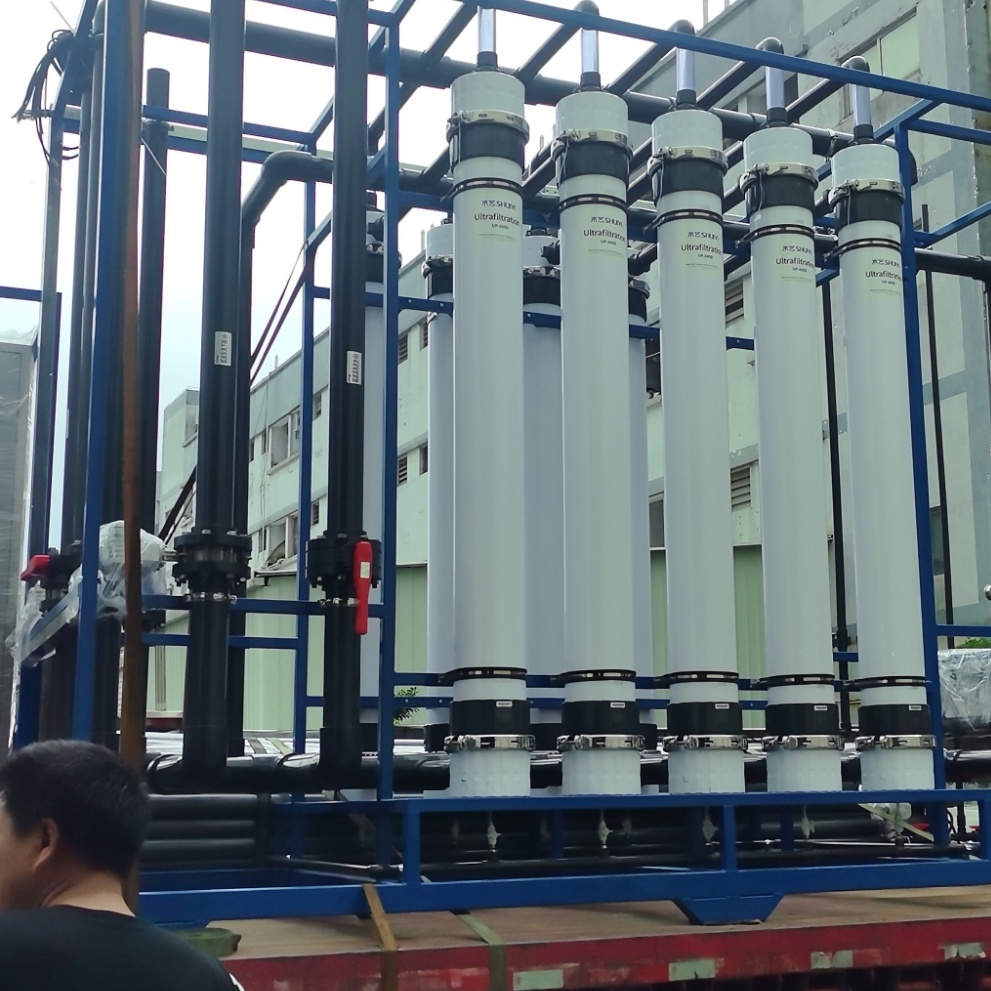
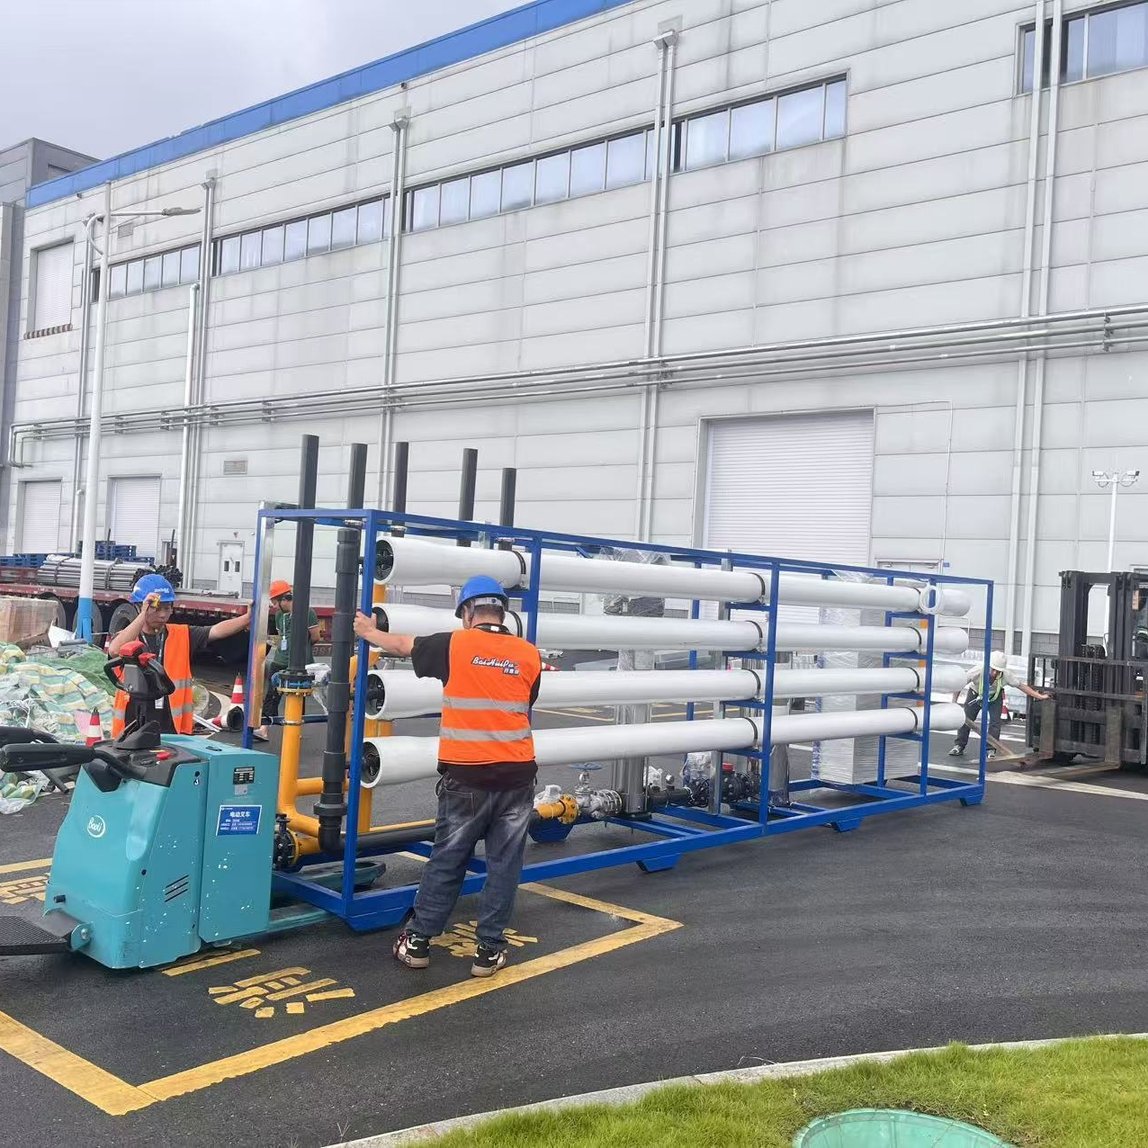
Diseñado para la recuperación de aguas residuales en el sector energético, este sistema industrial de reutilización de agua de 50 m³/h emplea pretratamiento, ultrafiltración (UF) y tecnología de doble membrana por ósmosis inversa (RO) para eliminar sólidos en suspensión, sales disueltas y contaminantes orgánicos, suministrando agua regenerada estable para sistemas de refrigeración, agua de reposición para procesos y reutilización industrial.
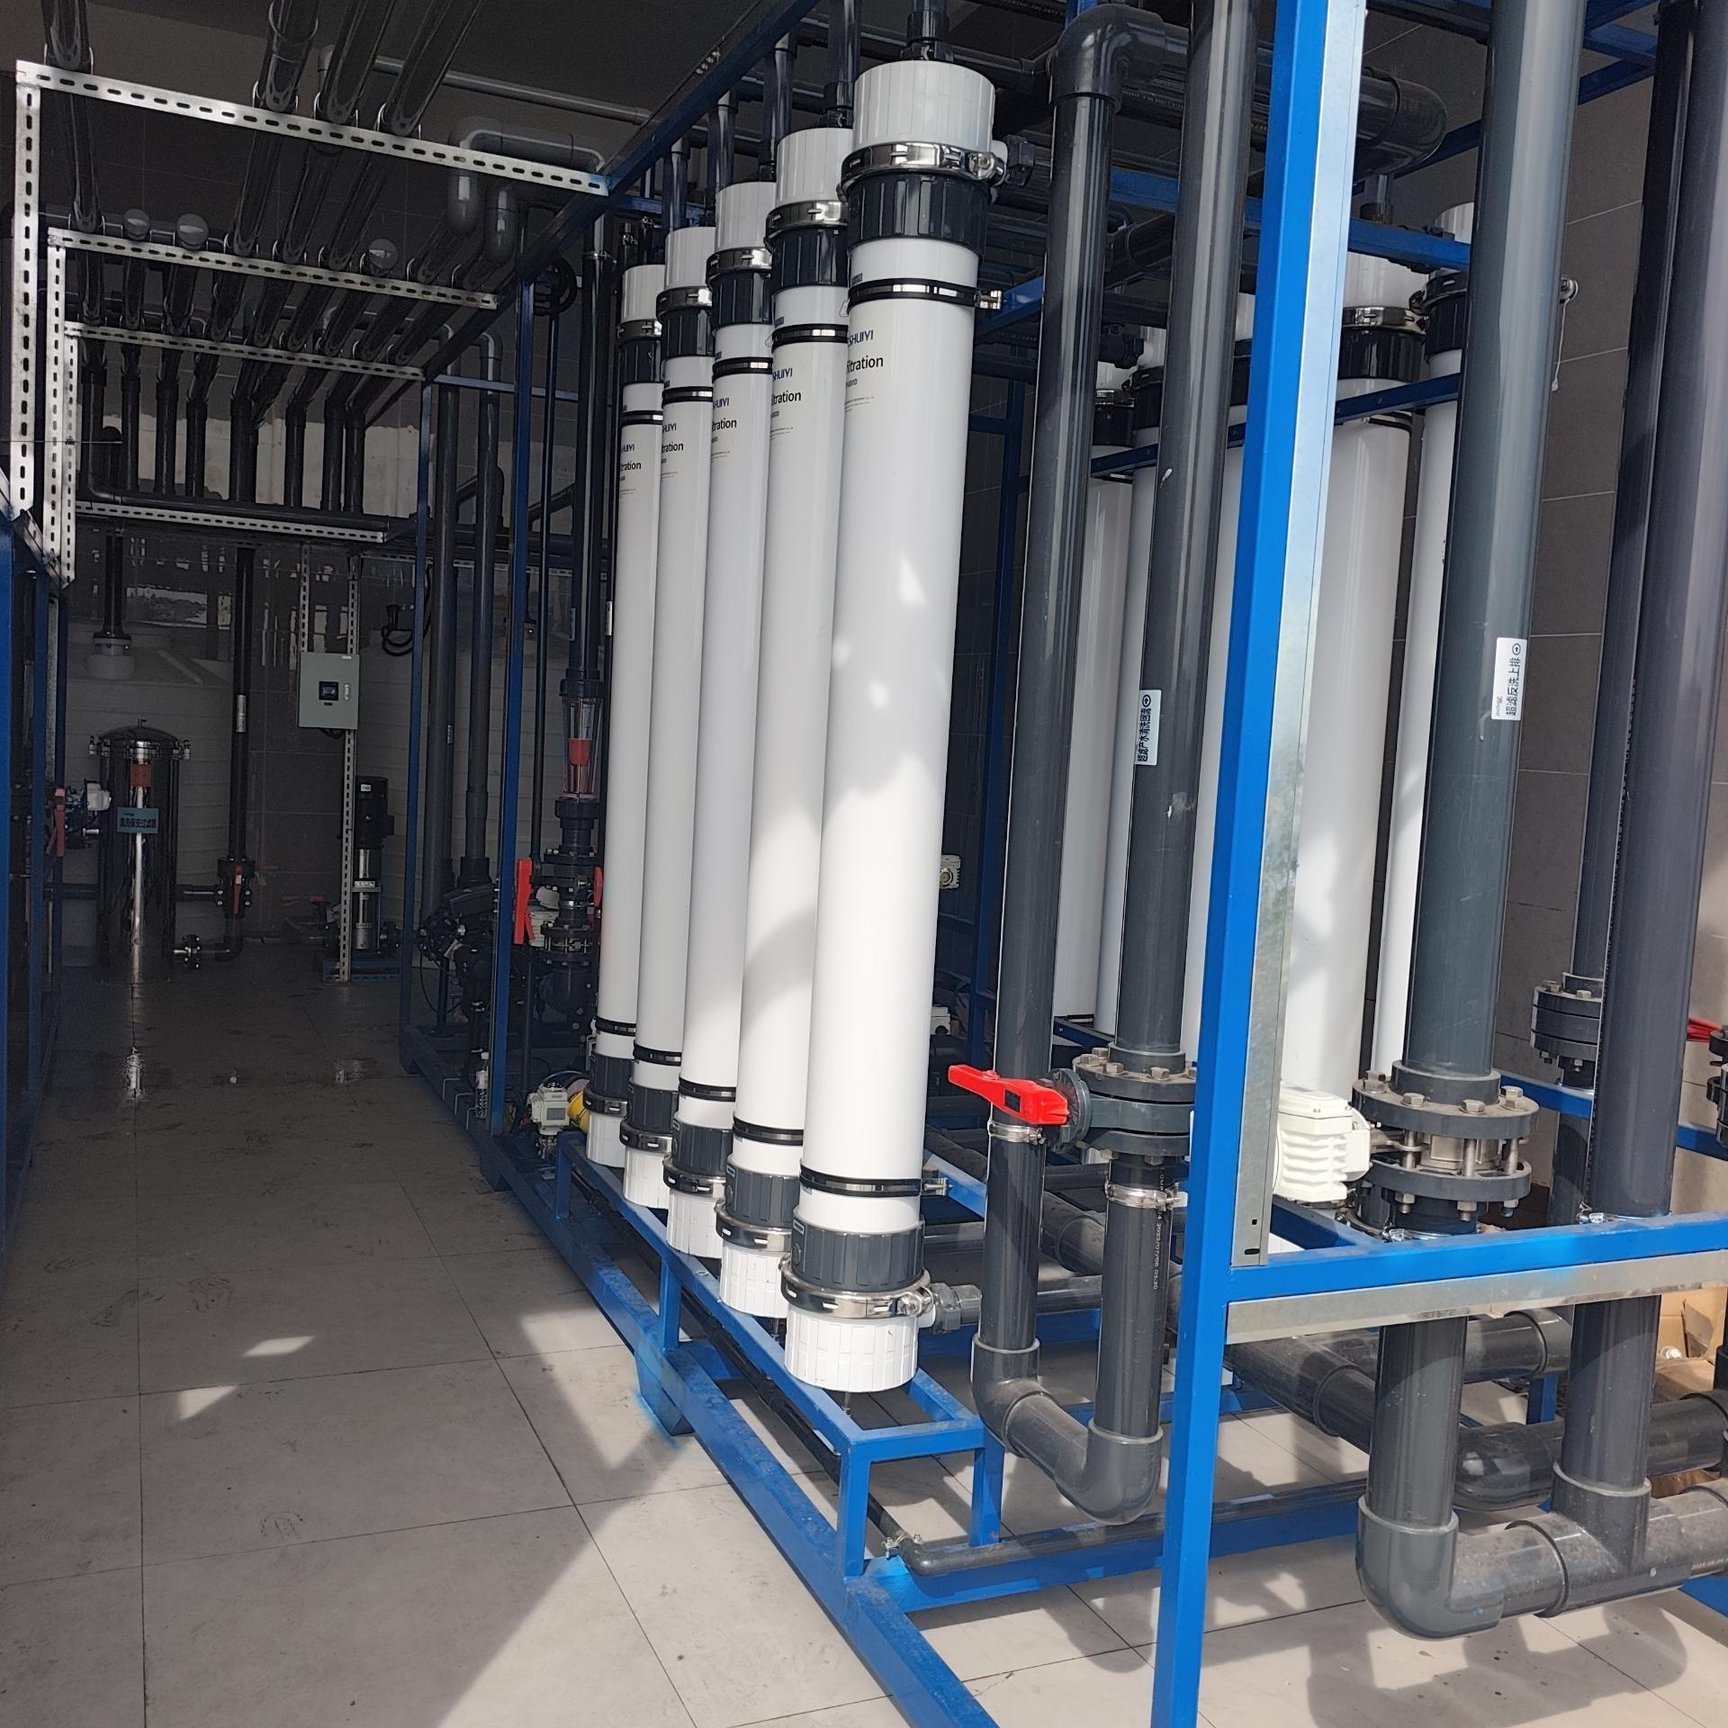
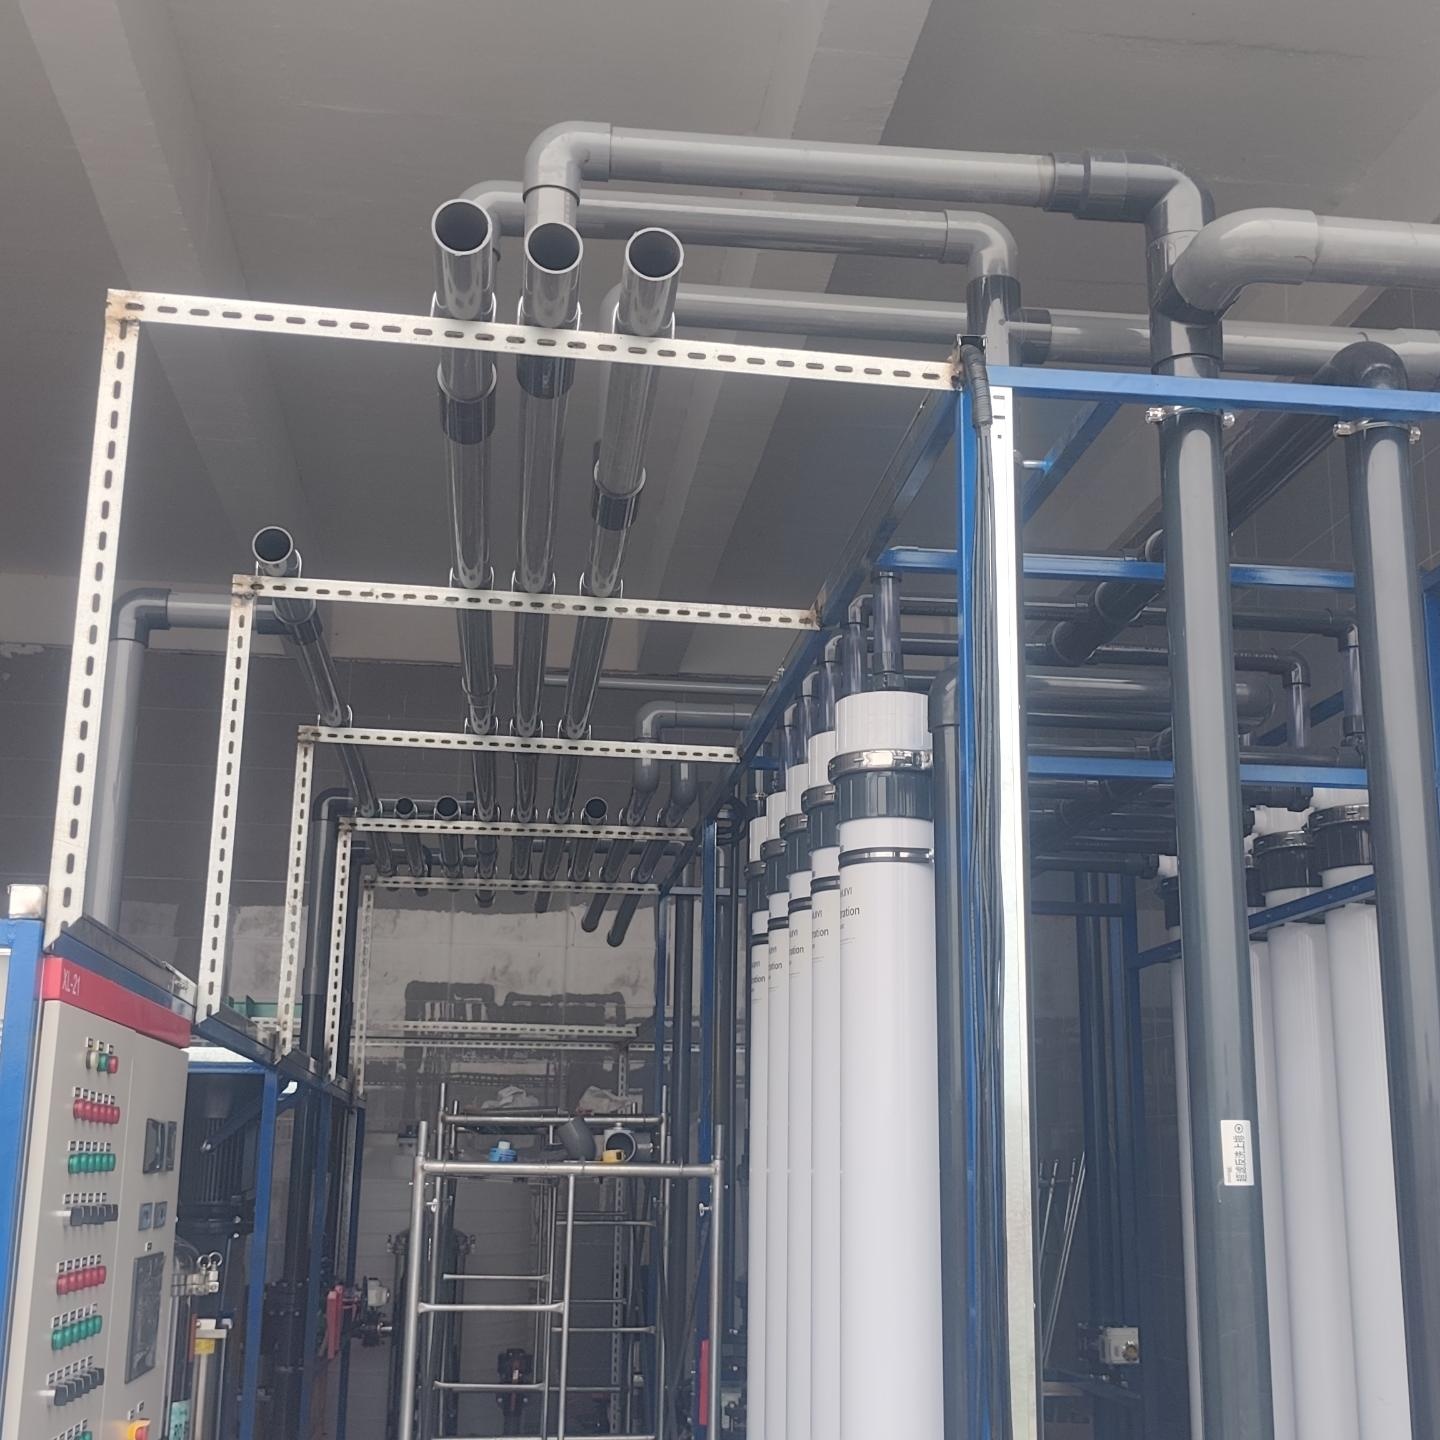
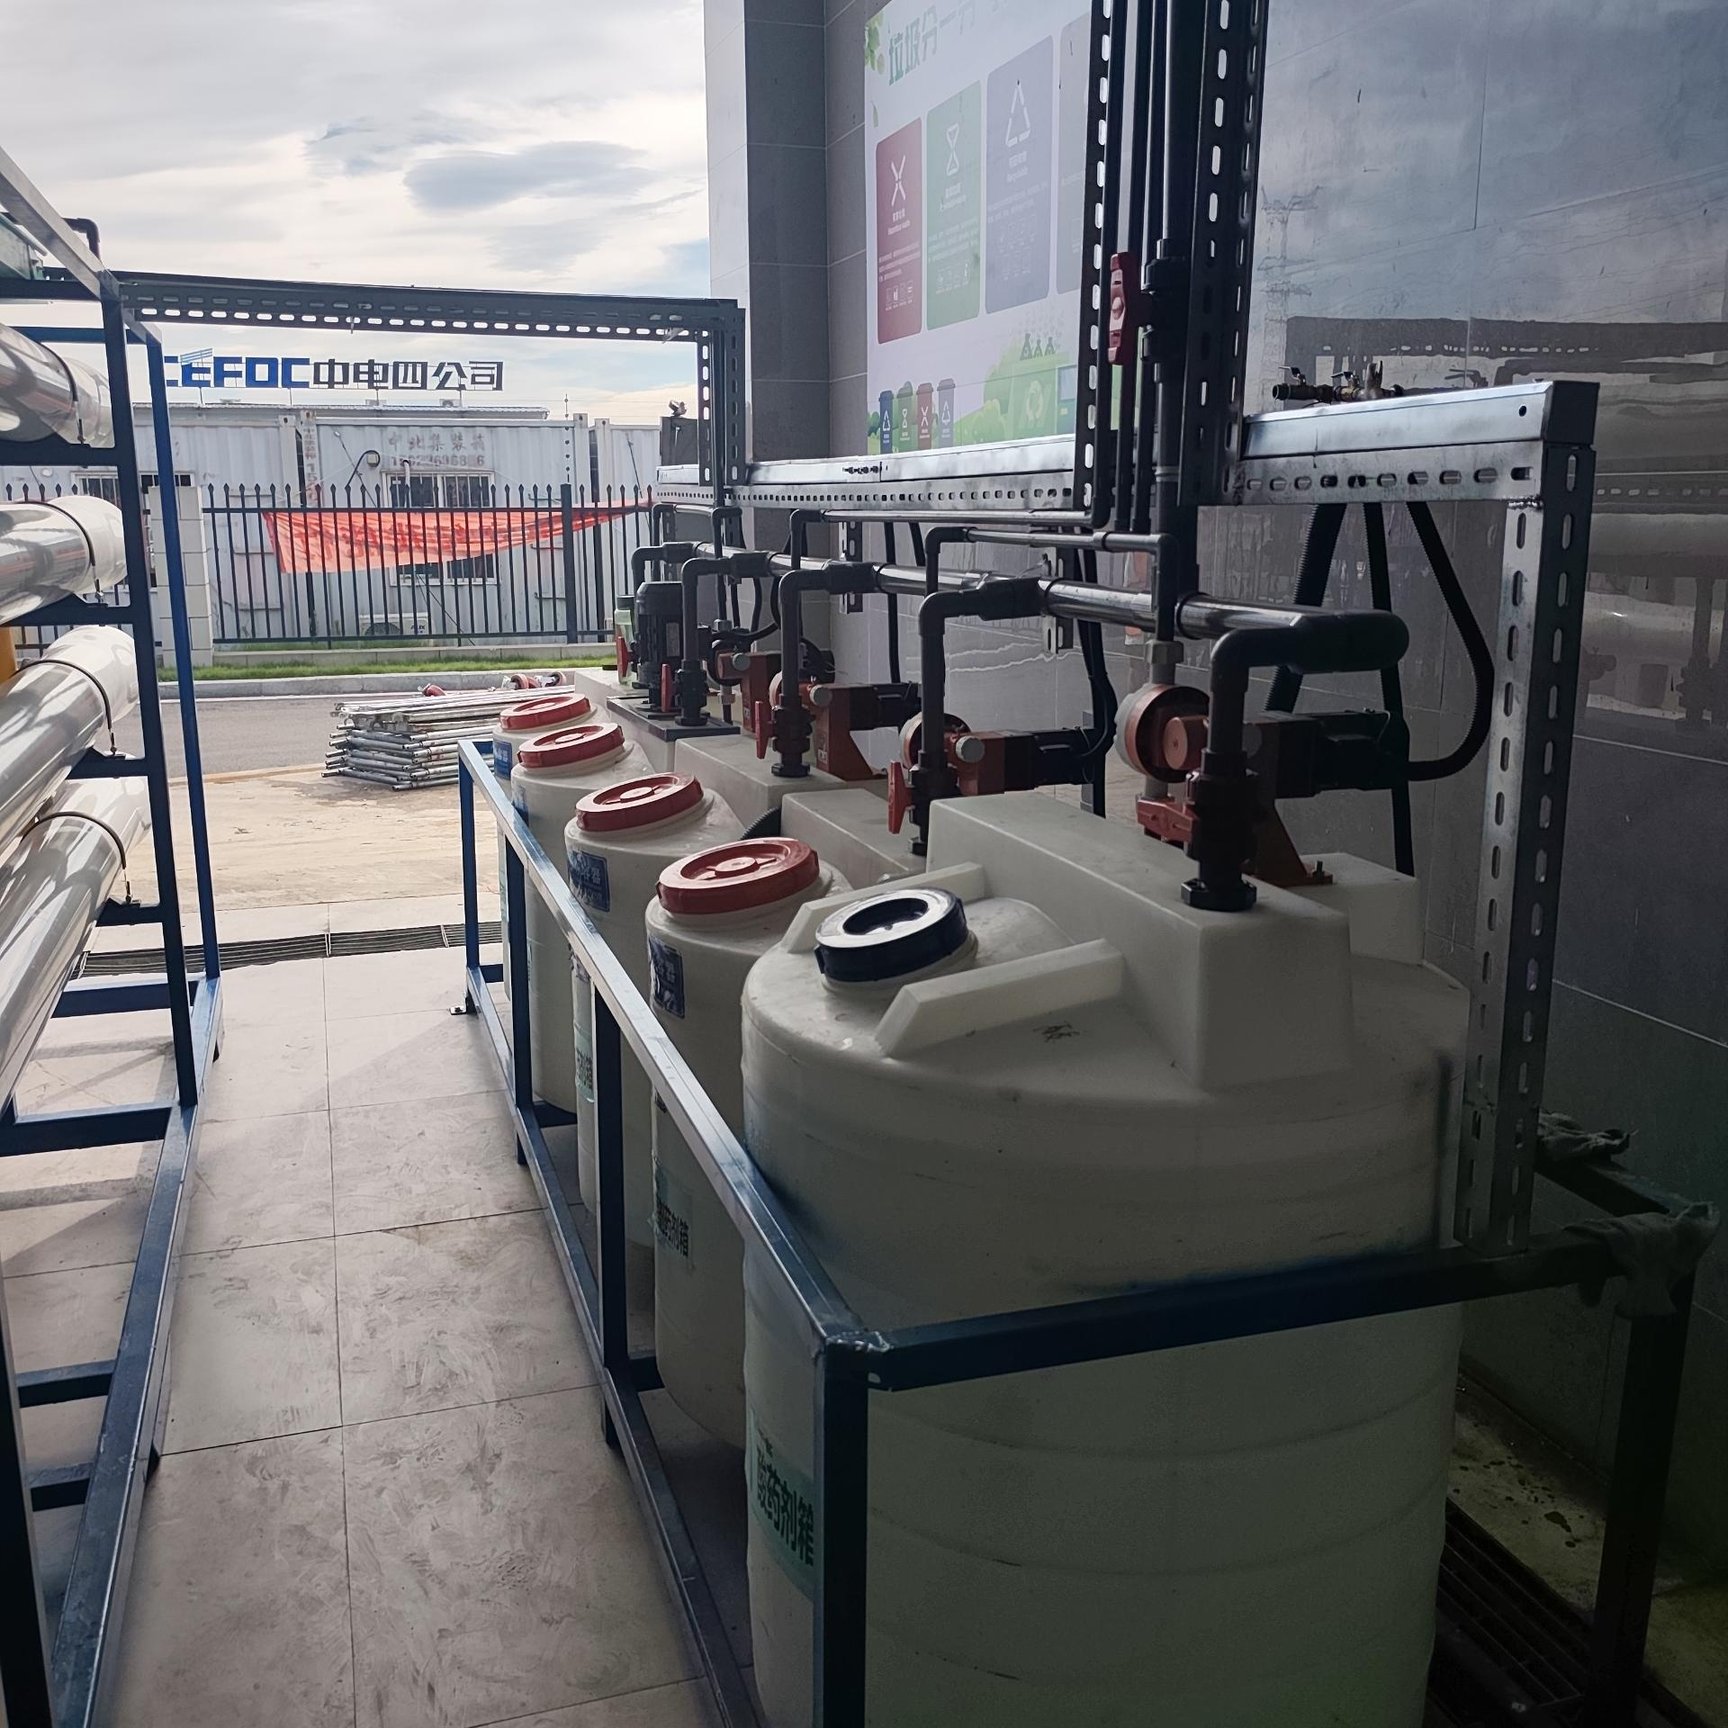
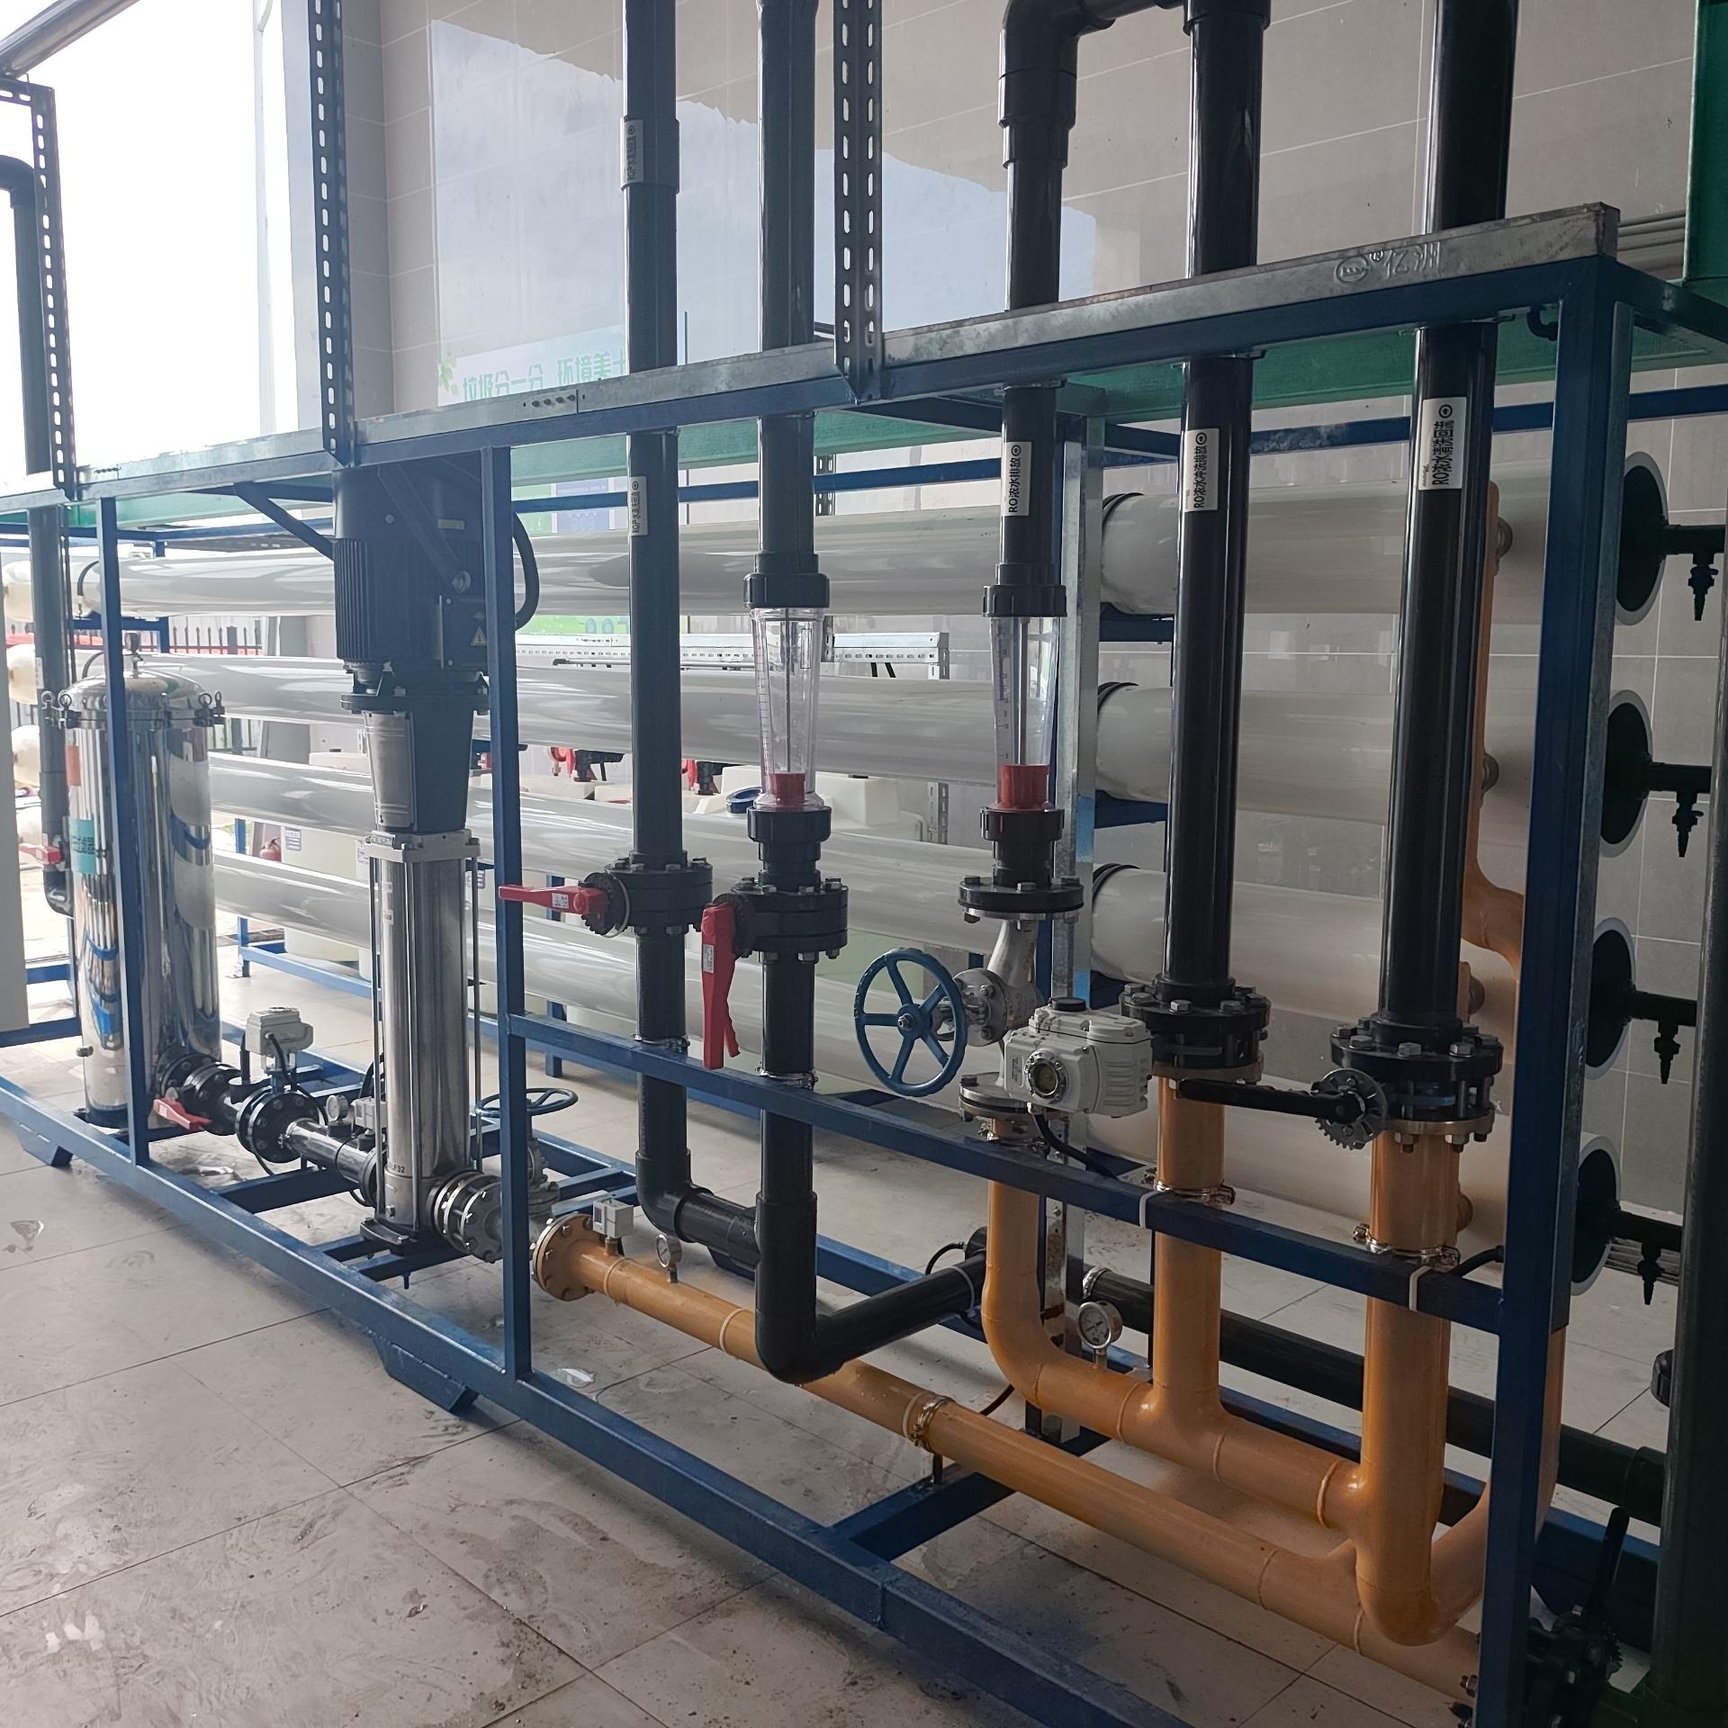
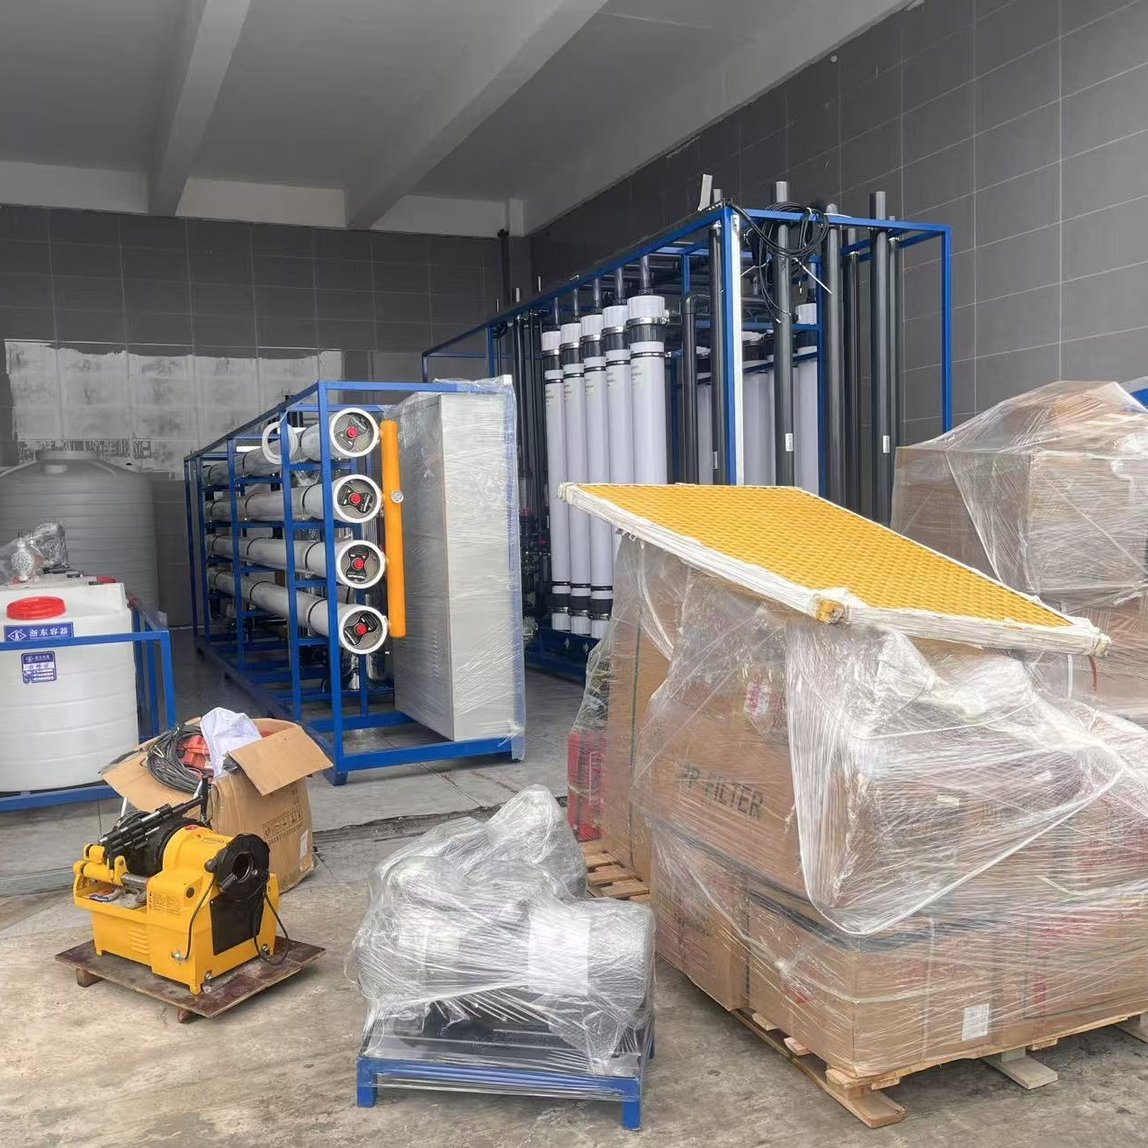
Este proyecto se implementó en una instalación de producción energética en Chongqing, China. El sistema fue diseñado con una capacidad de tratamiento de 50 m³/h, proporcionando la recuperación continua de aguas residuales industriales generadas por los procesos productivos, la limpieza de equipos y la purga de agua de refrigeración.
Diseñado para operaciones industriales continuas de alto volumen, el sistema emplea un proceso probado de tratamiento con doble membrana para garantizar una calidad estable del agua recuperada y reducir el consumo de agua dulce.
Recolección de aguas residuales → Tanque de igualación → Coagulación y filtración → Pretratamiento de precisión → Ultrafiltración (UF) → Ósmosis inversa (RO) → Desinfección y estabilización de presión → Reutilización del agua
El sistema de tratamiento elimina eficazmente:
Esto permite que el agua tratada cumpla los requisitos industriales para su reutilización en diversas aplicaciones no potables.
El sistema integrado de automatización PLC ofrece:
Diseñado para funcionar de forma estable bajo cargas hidráulicas variables, el sistema ofrece bajos costes operativos, consumo energético controlado y mantenimiento simplificado.
 |
 |
 |
Este sistema industrial de agua regenerada es adecuado para:
El sistema es ideal para instalaciones que buscan reducir el consumo de agua dulce, disminuir los volúmenes de aguas residuales vertidas y cumplir con normativas ambientales cada vez más estrictas.
 |
 |
 |
Durante su operación diaria, la instalación energética de Chongqing genera grandes volúmenes de aguas residuales industriales procedentes de los sistemas de refrigeración, el mantenimiento de equipos y las operaciones de limpieza de la planta.
Aunque estas aguas residuales reciben un tratamiento preliminar, aún contienen sólidos en suspensión, materia orgánica residual y sales minerales disueltas que impiden su reutilización directa en procesos industriales.
La descarga convencional no solo desperdicia recursos hídricos valiosos, sino que también incrementa los costos de adquisición de agua dulce y los gastos de eliminación de aguas residuales, dificultando además el logro de los objetivos corporativos de sostenibilidad y cumplimiento ambiental.
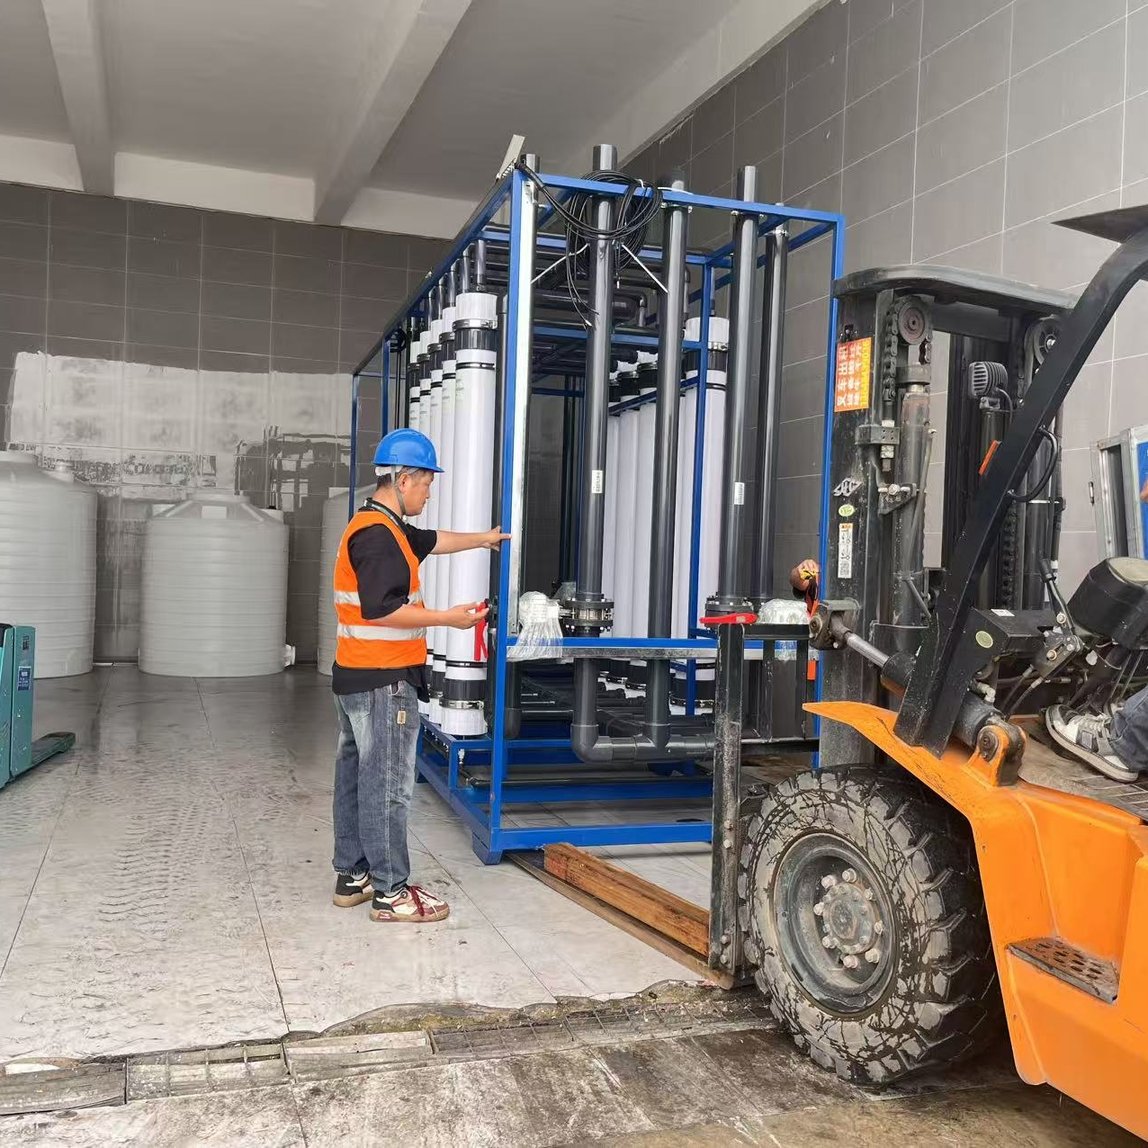
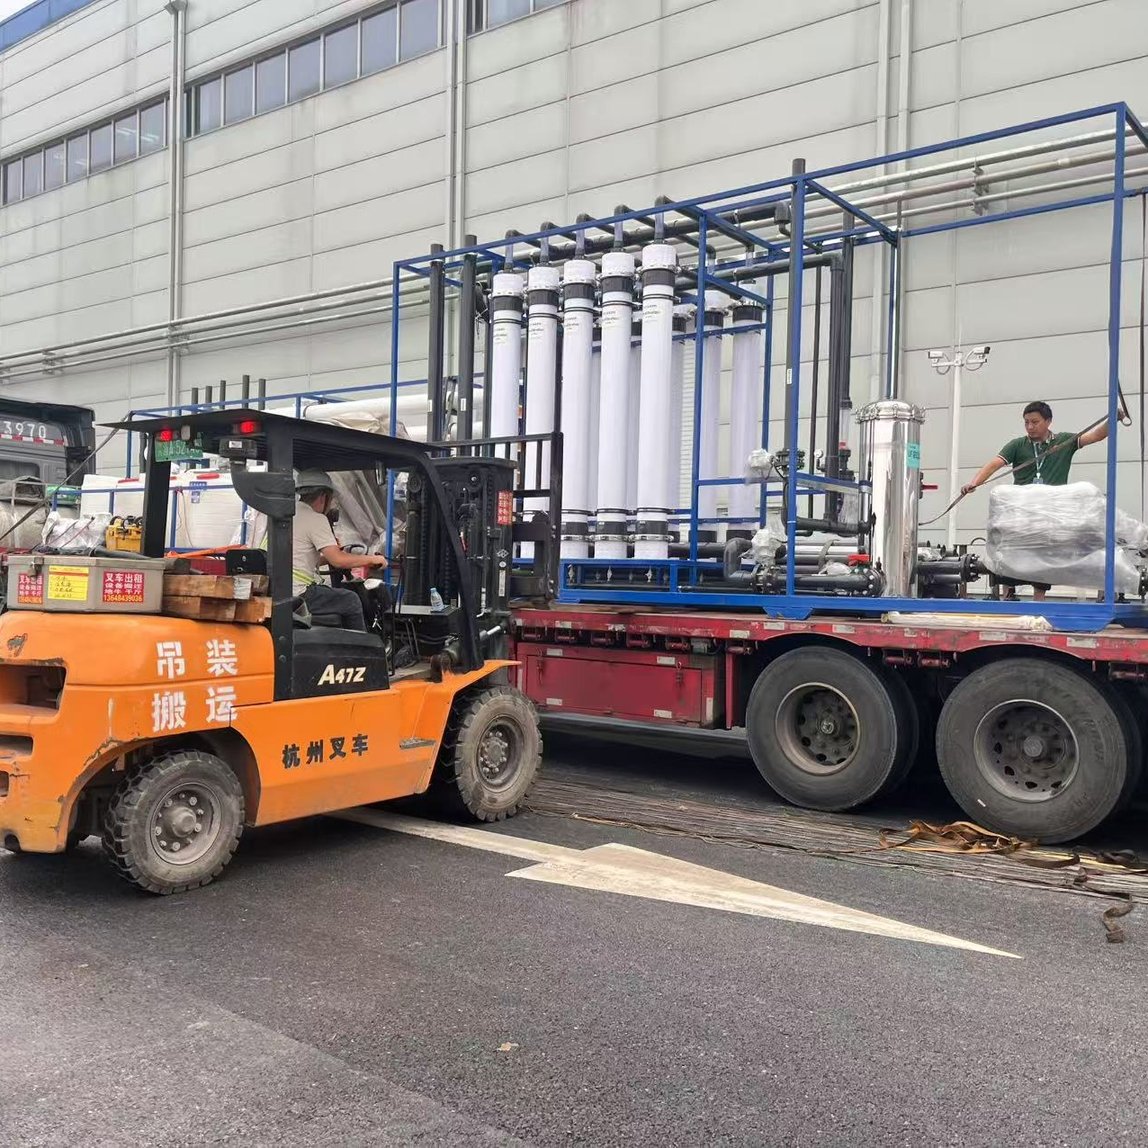
Para abordar estos desafíos, Benenv diseñó un sistema avanzado de reutilización industrial de agua de 50 m³/h basado en la probada tecnología de doble membrana UF + RO, que proporciona agua reutilizada fiable y de alta calidad para su reutilización industrial continua.
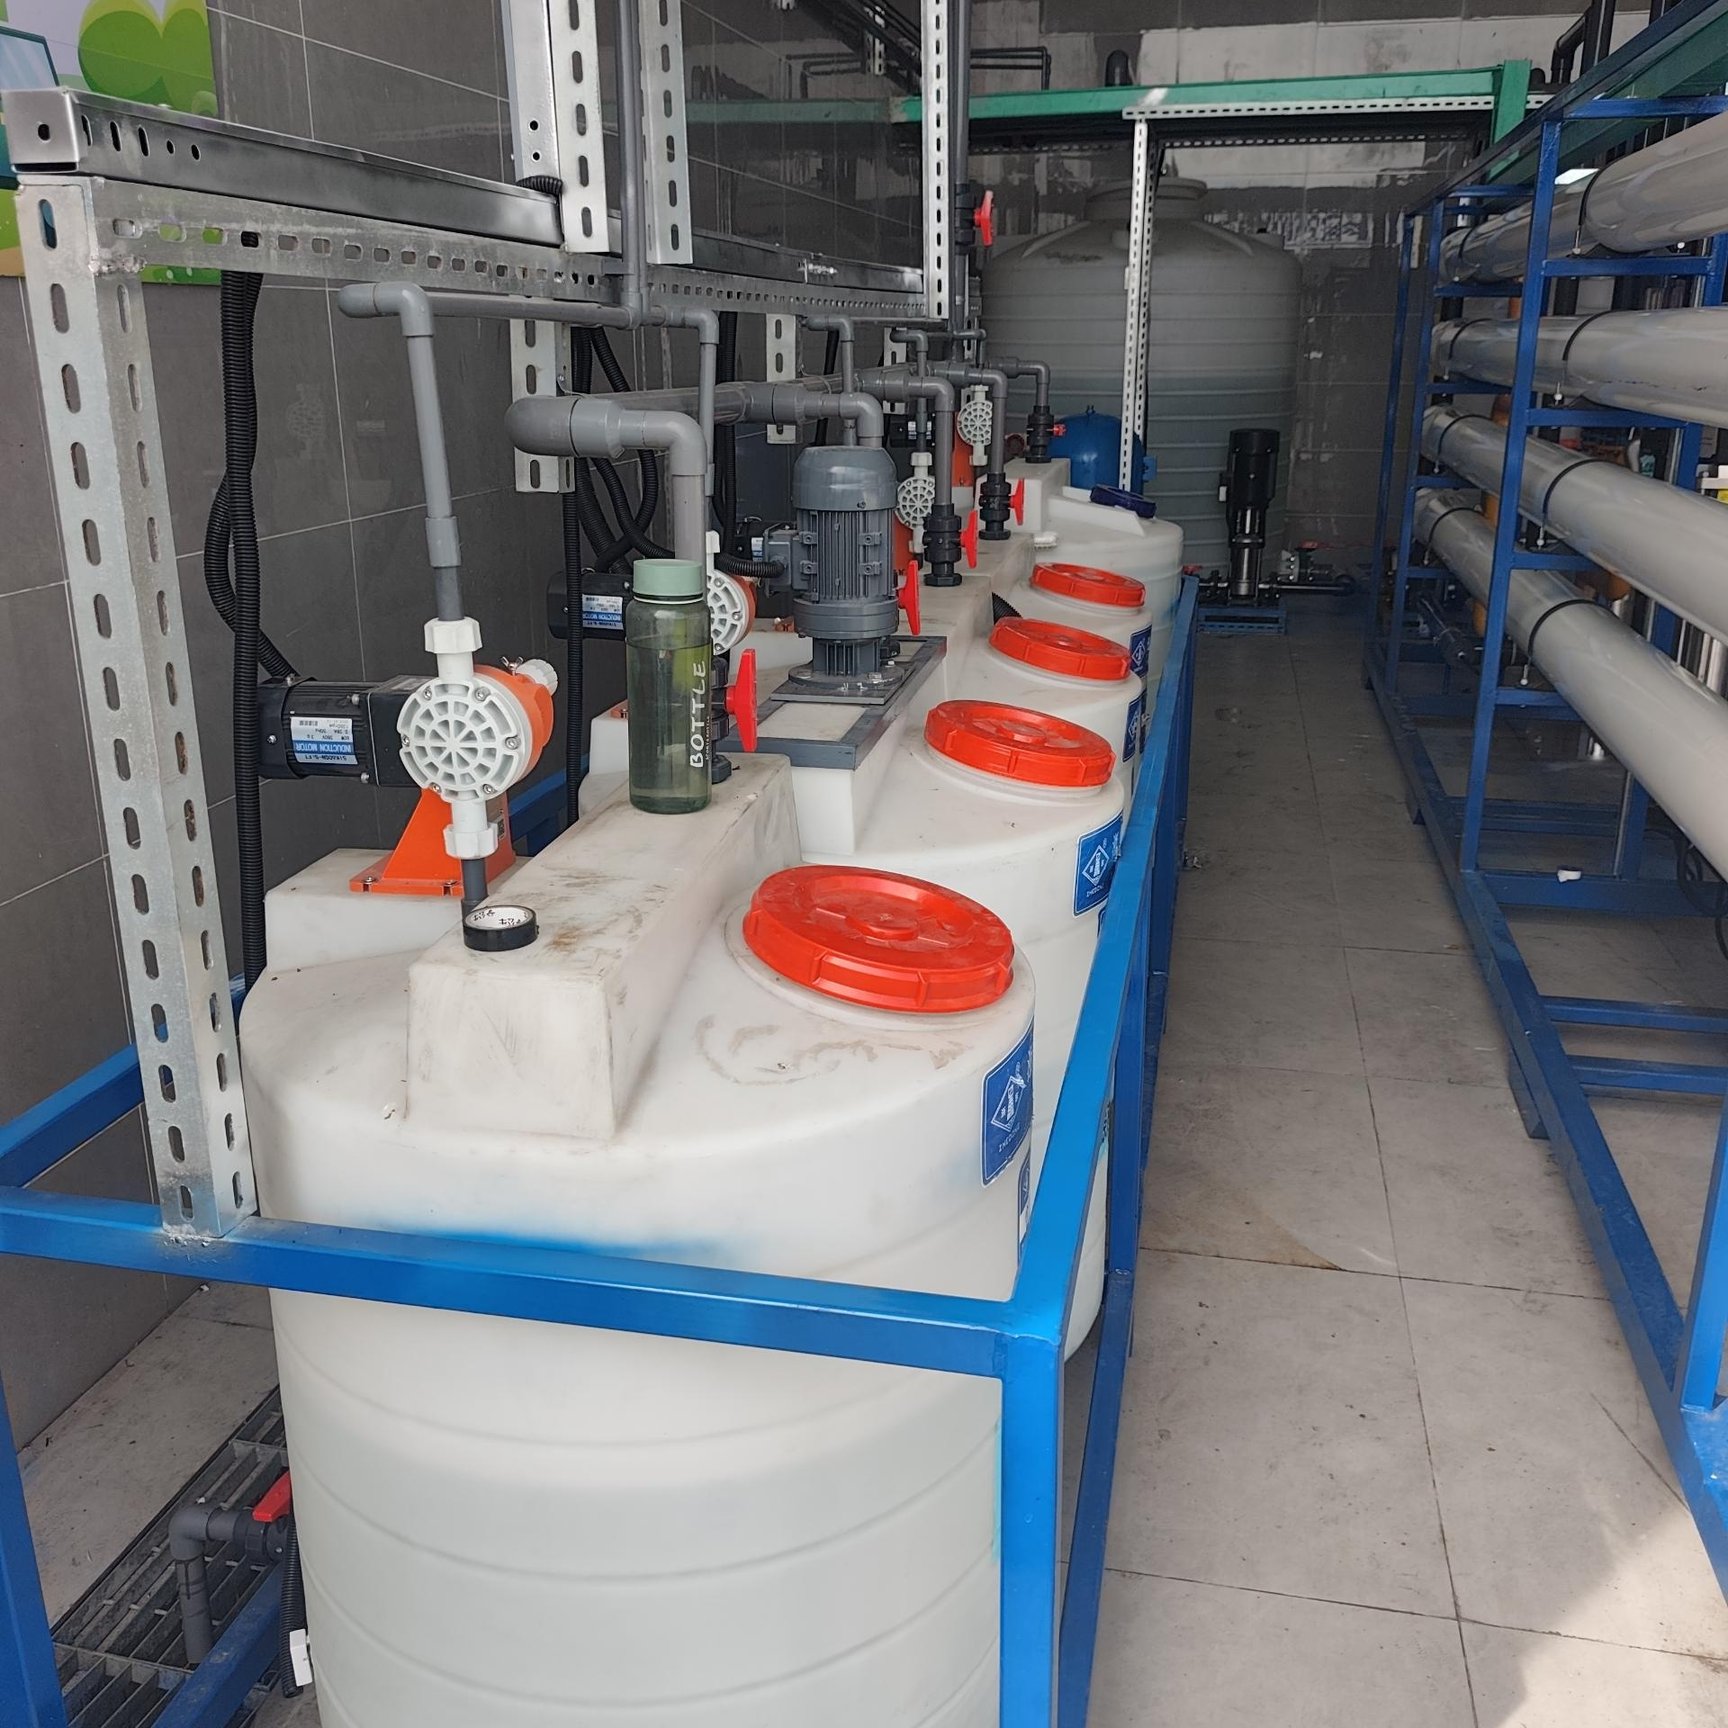
Las aguas residuales se recolectan primero en un tanque de igualación, donde se equilibran las fluctuaciones del caudal y de la calidad del agua, garantizando condiciones operativas constantes para las unidades de tratamiento posteriores.
A continuación, el agua pasa por un pretratamiento de coagulación y filtración, eliminando sólidos en suspensión, partículas coloidales y parte de los contaminantes orgánicos. Esto reduce significativamente la carga sobre los sistemas de membrana y protege las membranas UF y RO contra el ensuciamiento, alargando así su vida útil.
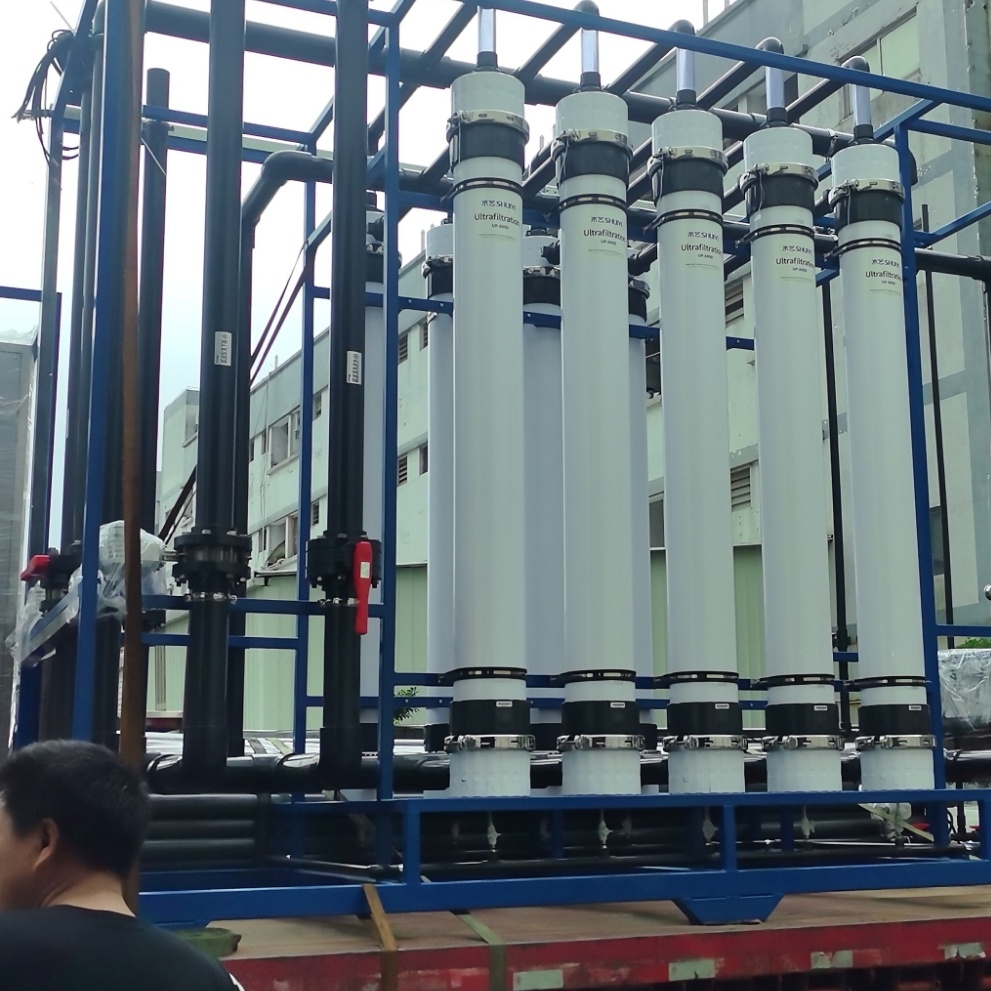
Tras el pretratamiento, las aguas residuales entran en la unidad de ultrafiltración (UF), donde se eliminan partículas finas en suspensión y contaminantes de alto peso molecular para producir un agua de alimentación clarificada.
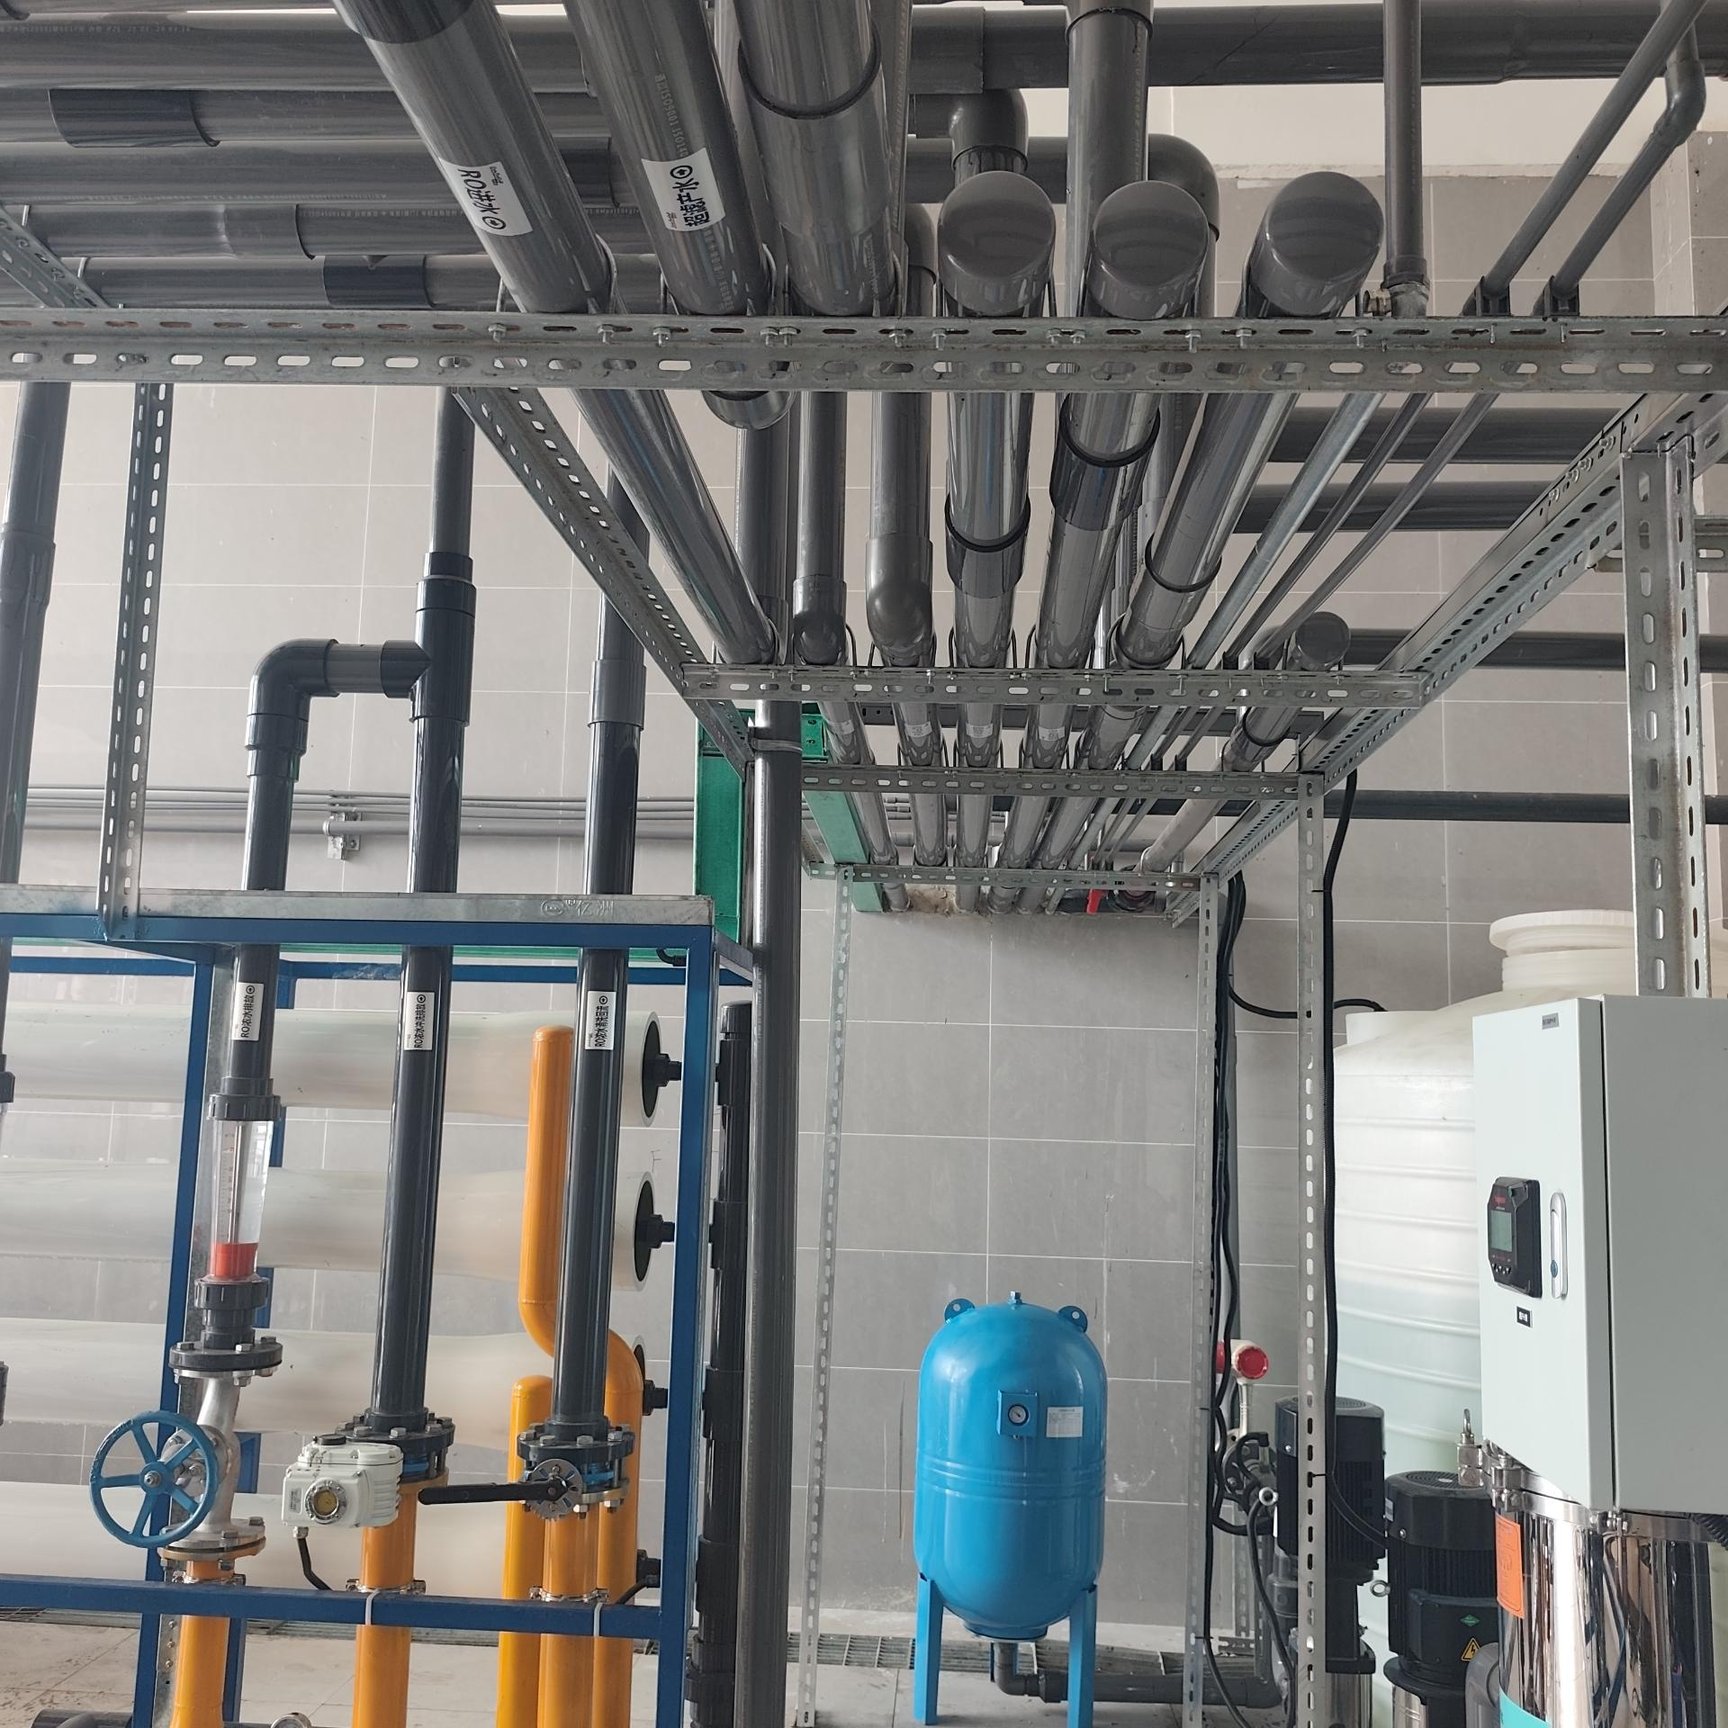
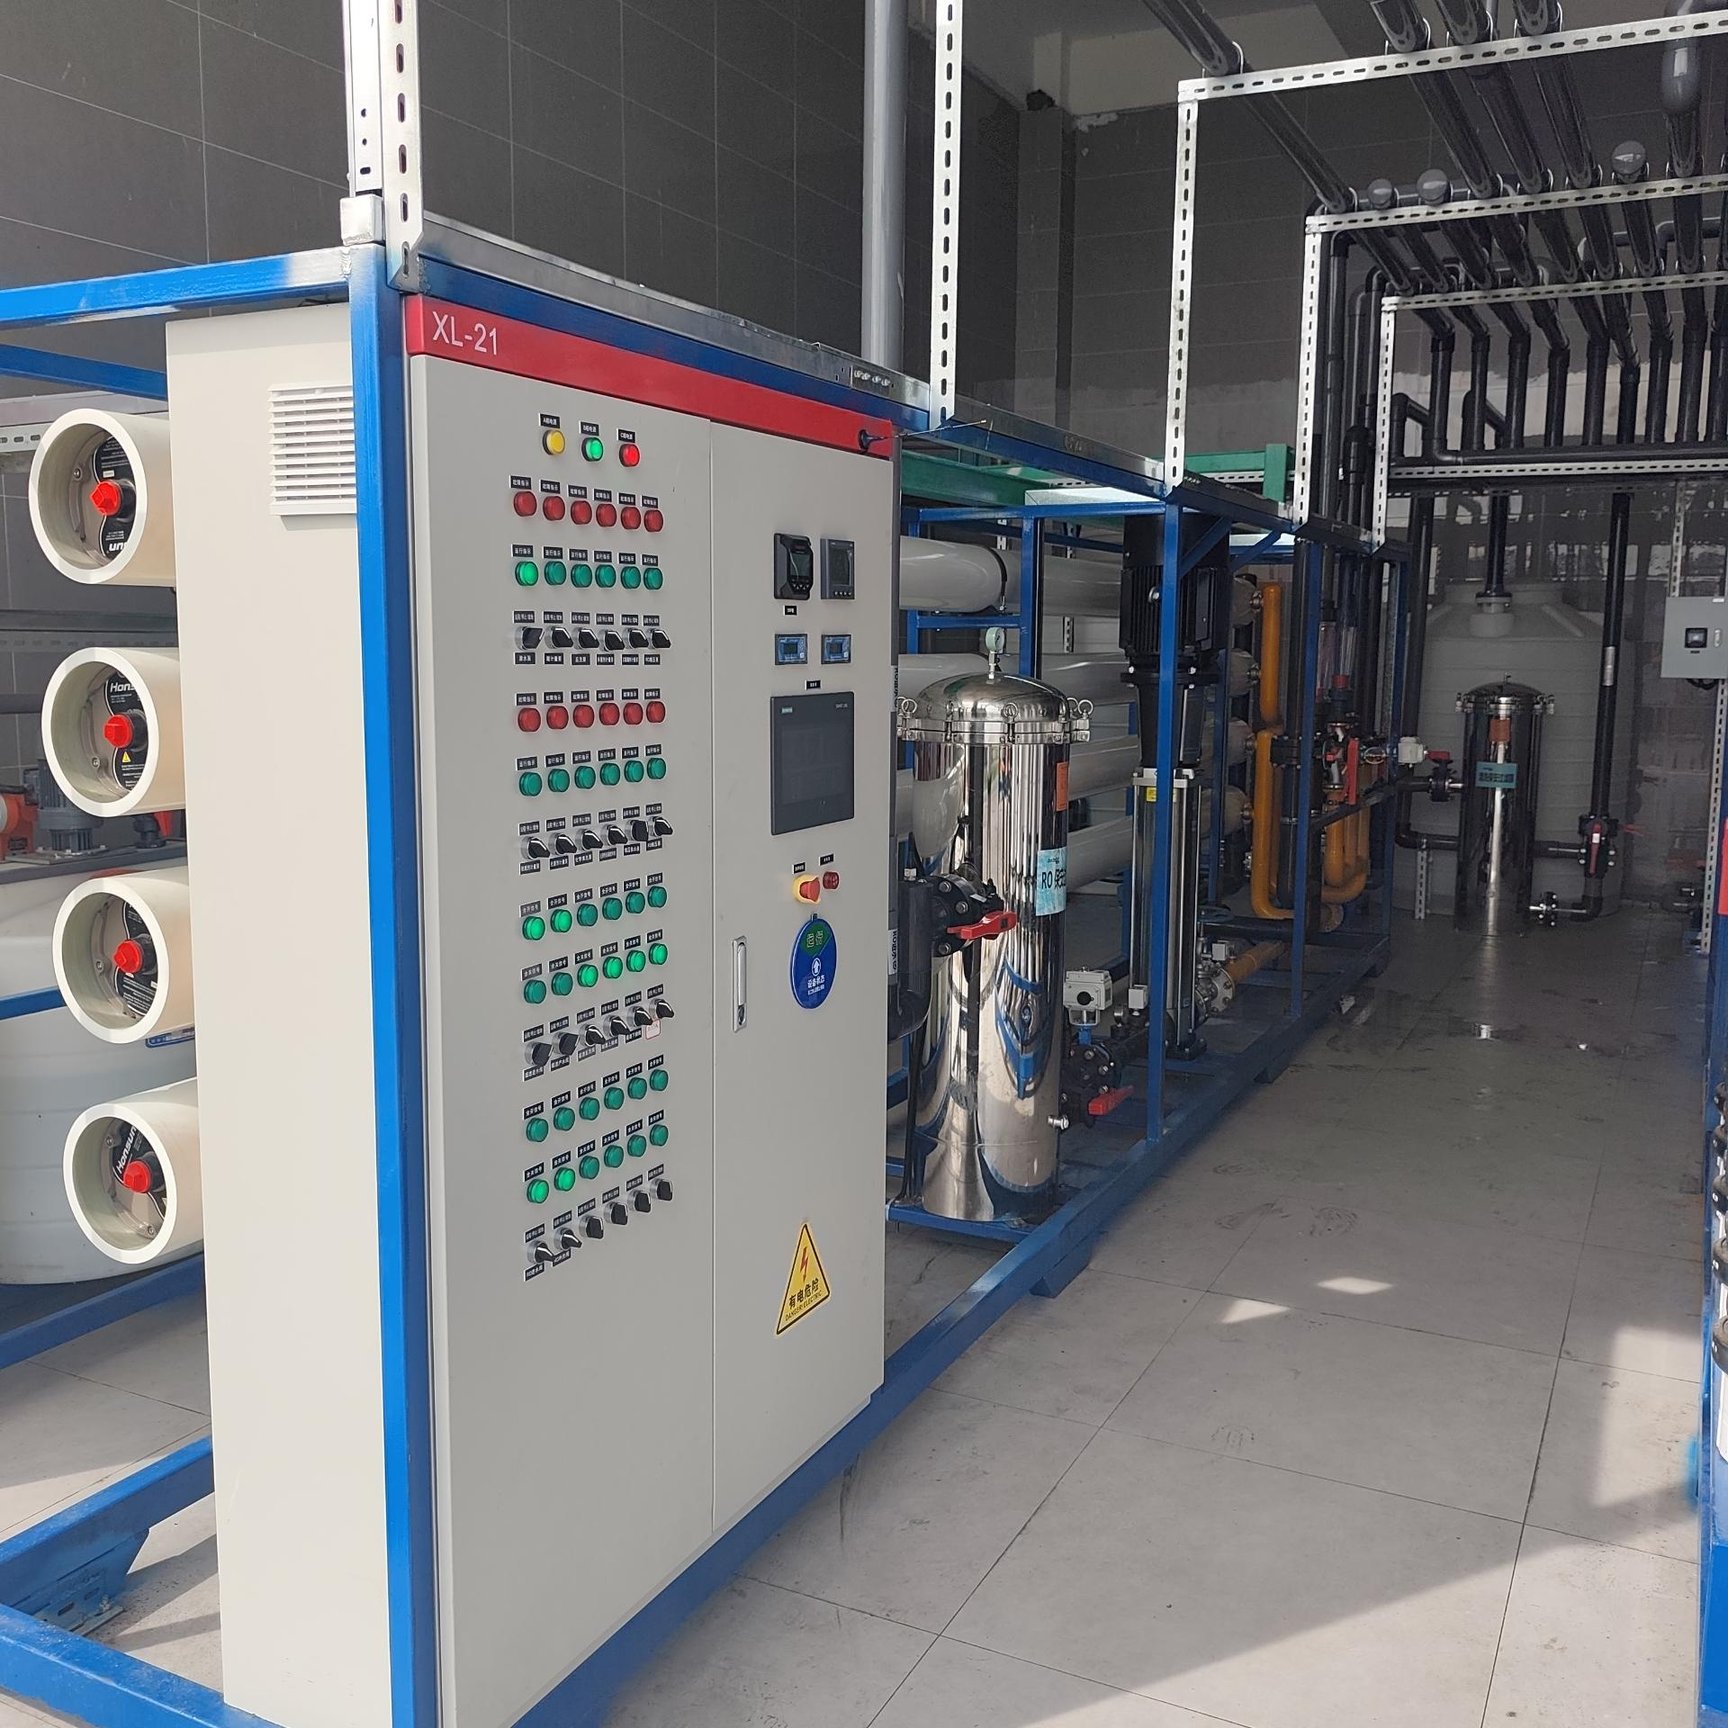
El permeado de la ultrafiltración (UF) se trata posteriormente mediante el sistema de ósmosis inversa (RO), que elimina eficazmente las sales disueltas, los iones y las impurezas restantes. Esto reduce sustancialmente la conductividad y mejora la calidad general del agua.
Finalmente, el agua regenerada pasa por una unidad de desinfección y estabilización de presión antes de ser conducida a la red de distribución de agua regenerada de la planta.
El sistema totalmente automatizado opera de forma continua con intervención mínima del operador. Los controles inteligentes basados en autómatas programables (PLC) regulan automáticamente los ciclos de limpieza de las membranas, supervisan la calidad del agua y optimizan el rendimiento del sistema, garantizando un funcionamiento estable bajo condiciones continuas de producción industrial.
Desde su puesta en marcha, el proyecto ha permitido con éxito el reciclaje a gran escala de aguas residuales dentro de la instalación, reduciendo significativamente el consumo de agua dulce, disminuyendo los costes operativos y minimizando los volúmenes de vertido de aguas residuales.
Al mejorar la eficiencia en el uso del agua y apoyar operaciones industriales sostenibles, el sistema ha ayudado al cliente a cumplir con los requisitos ambientales, reduciendo simultáneamente los costos totales de producción. Actualmente, el proyecto constituye una aplicación de referencia para la reutilización industrial del agua en instalaciones energéticas de todo el suroeste de China.
 |
 |
 |
 |
 |
 |

 EN