
50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, 50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, /case-studies
EN
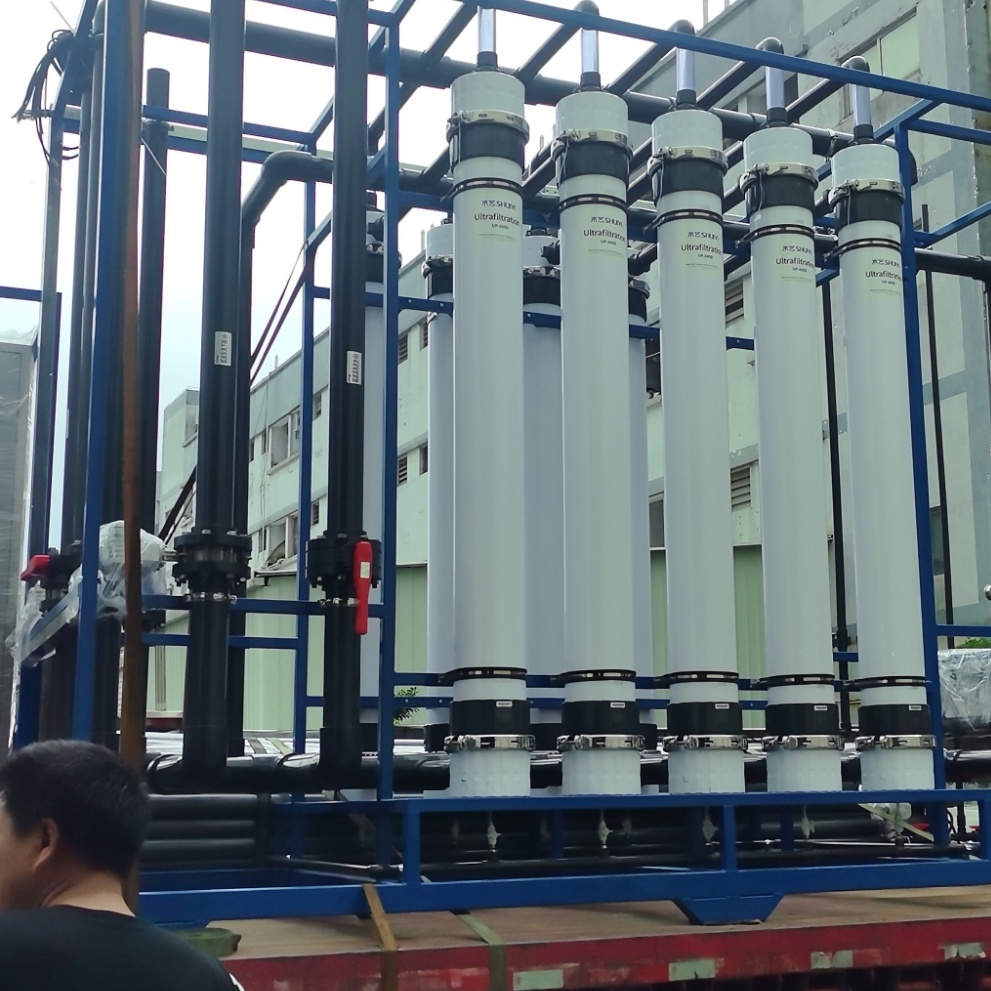
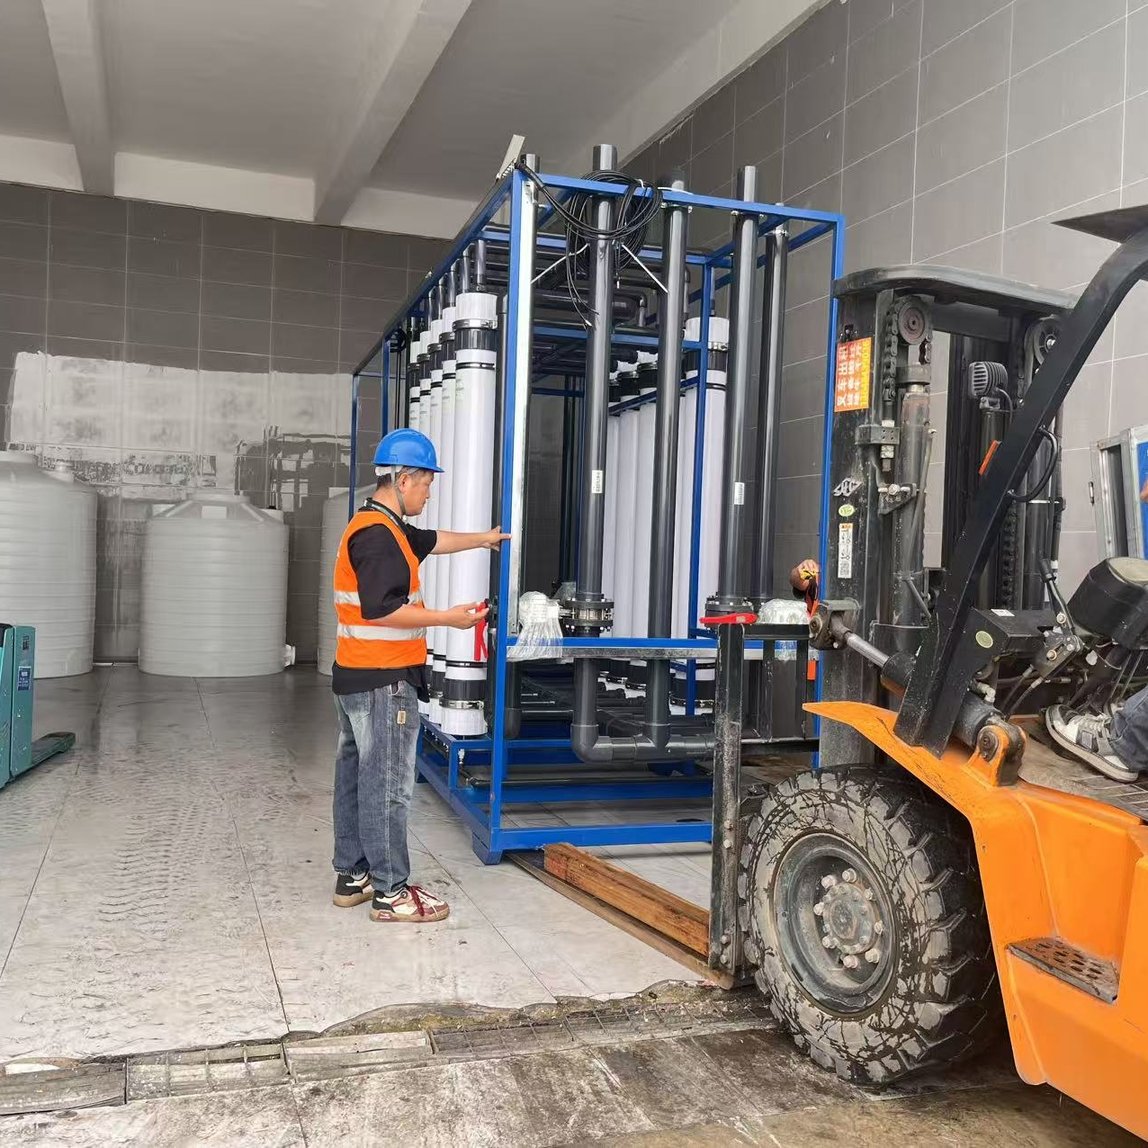
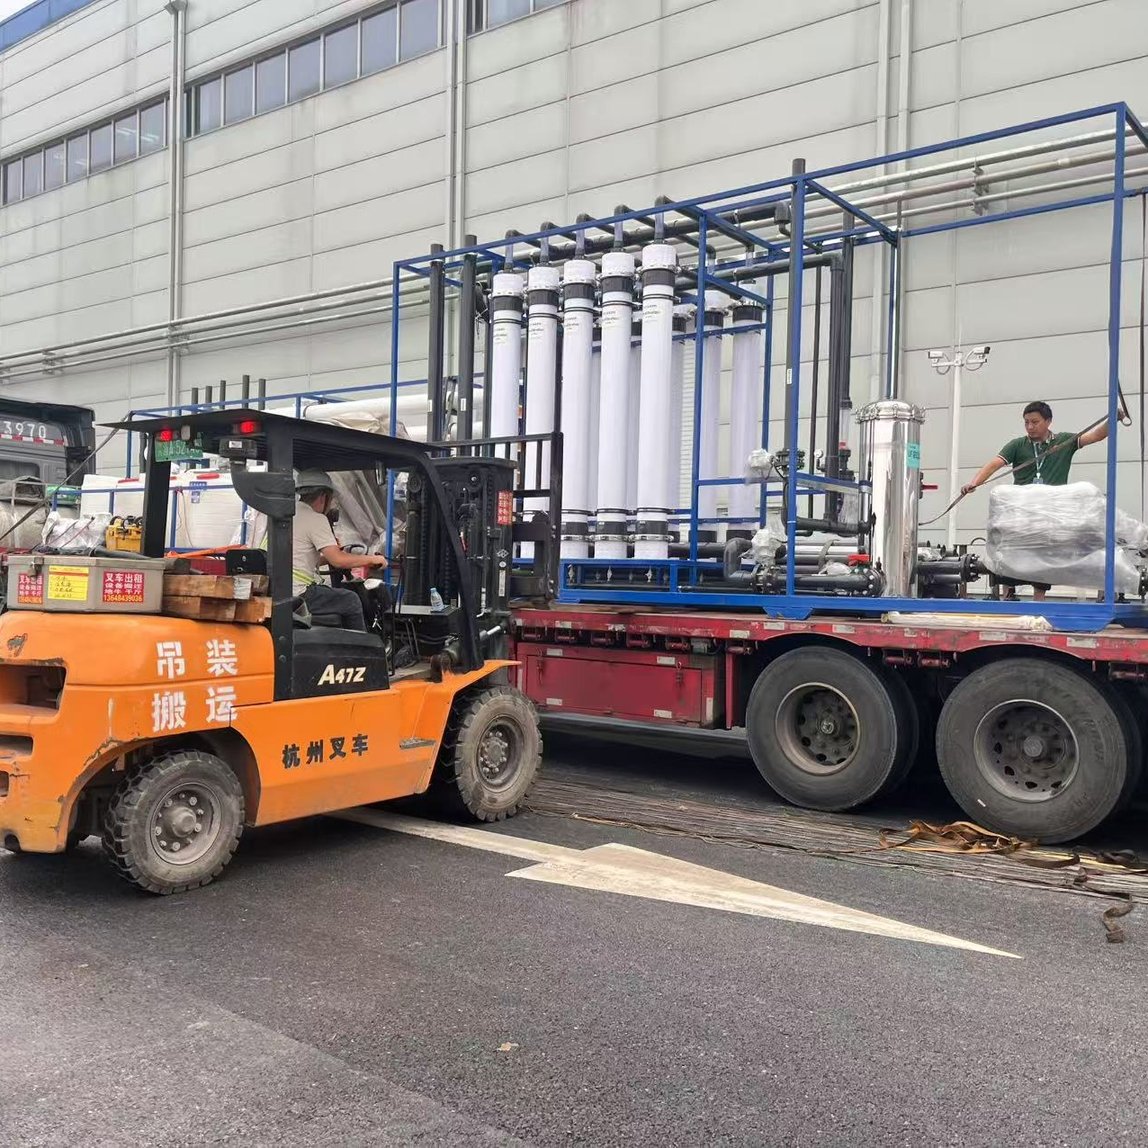
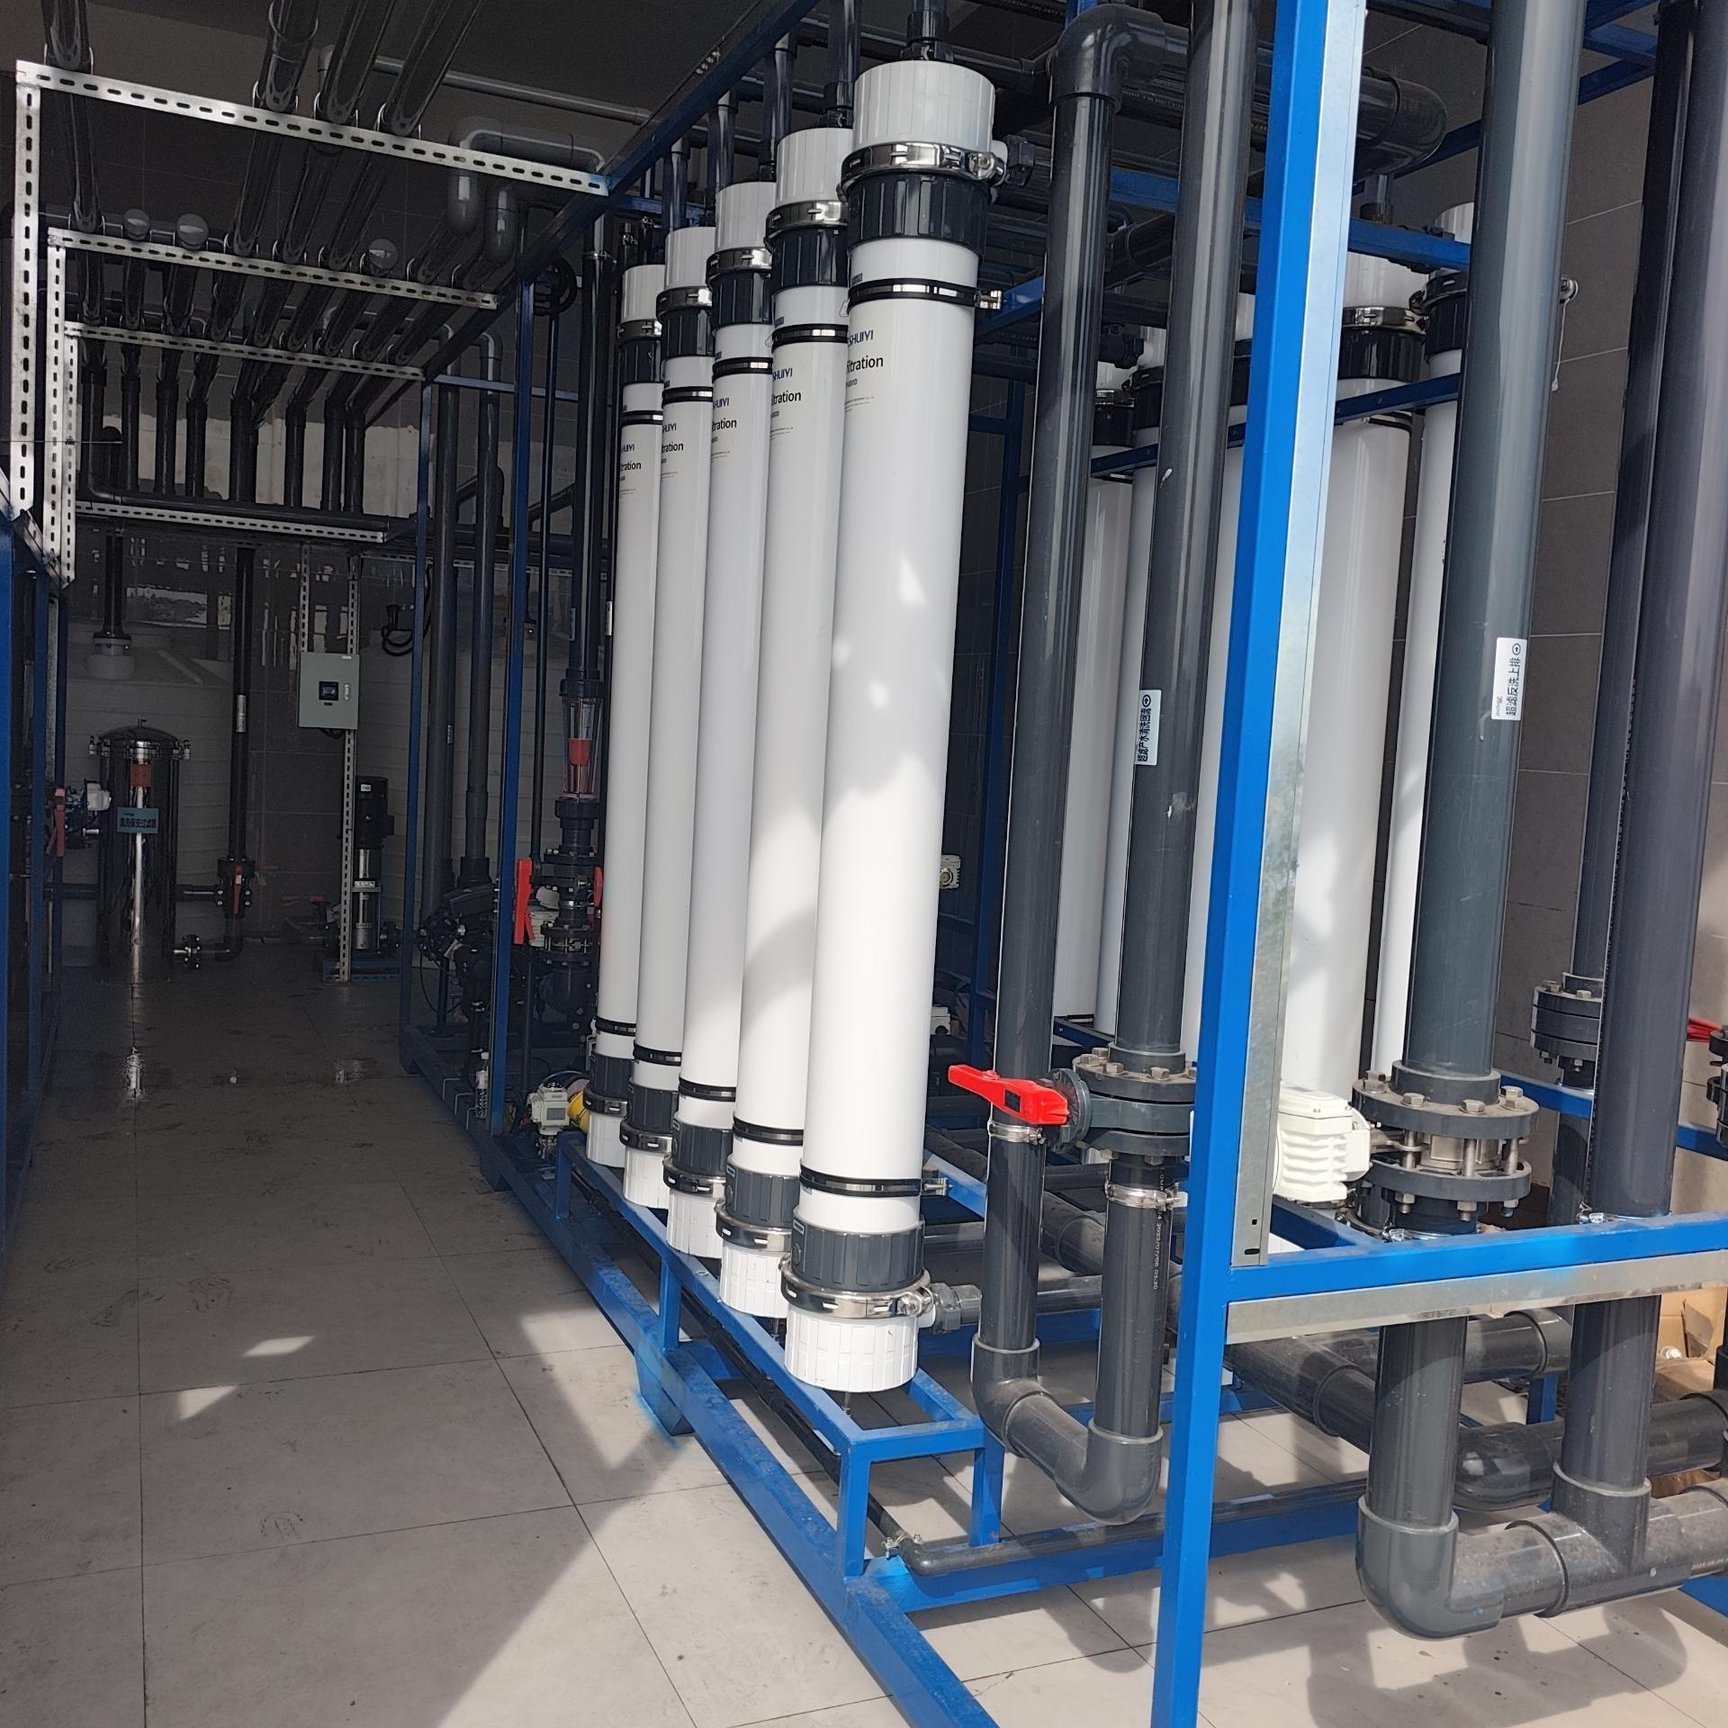
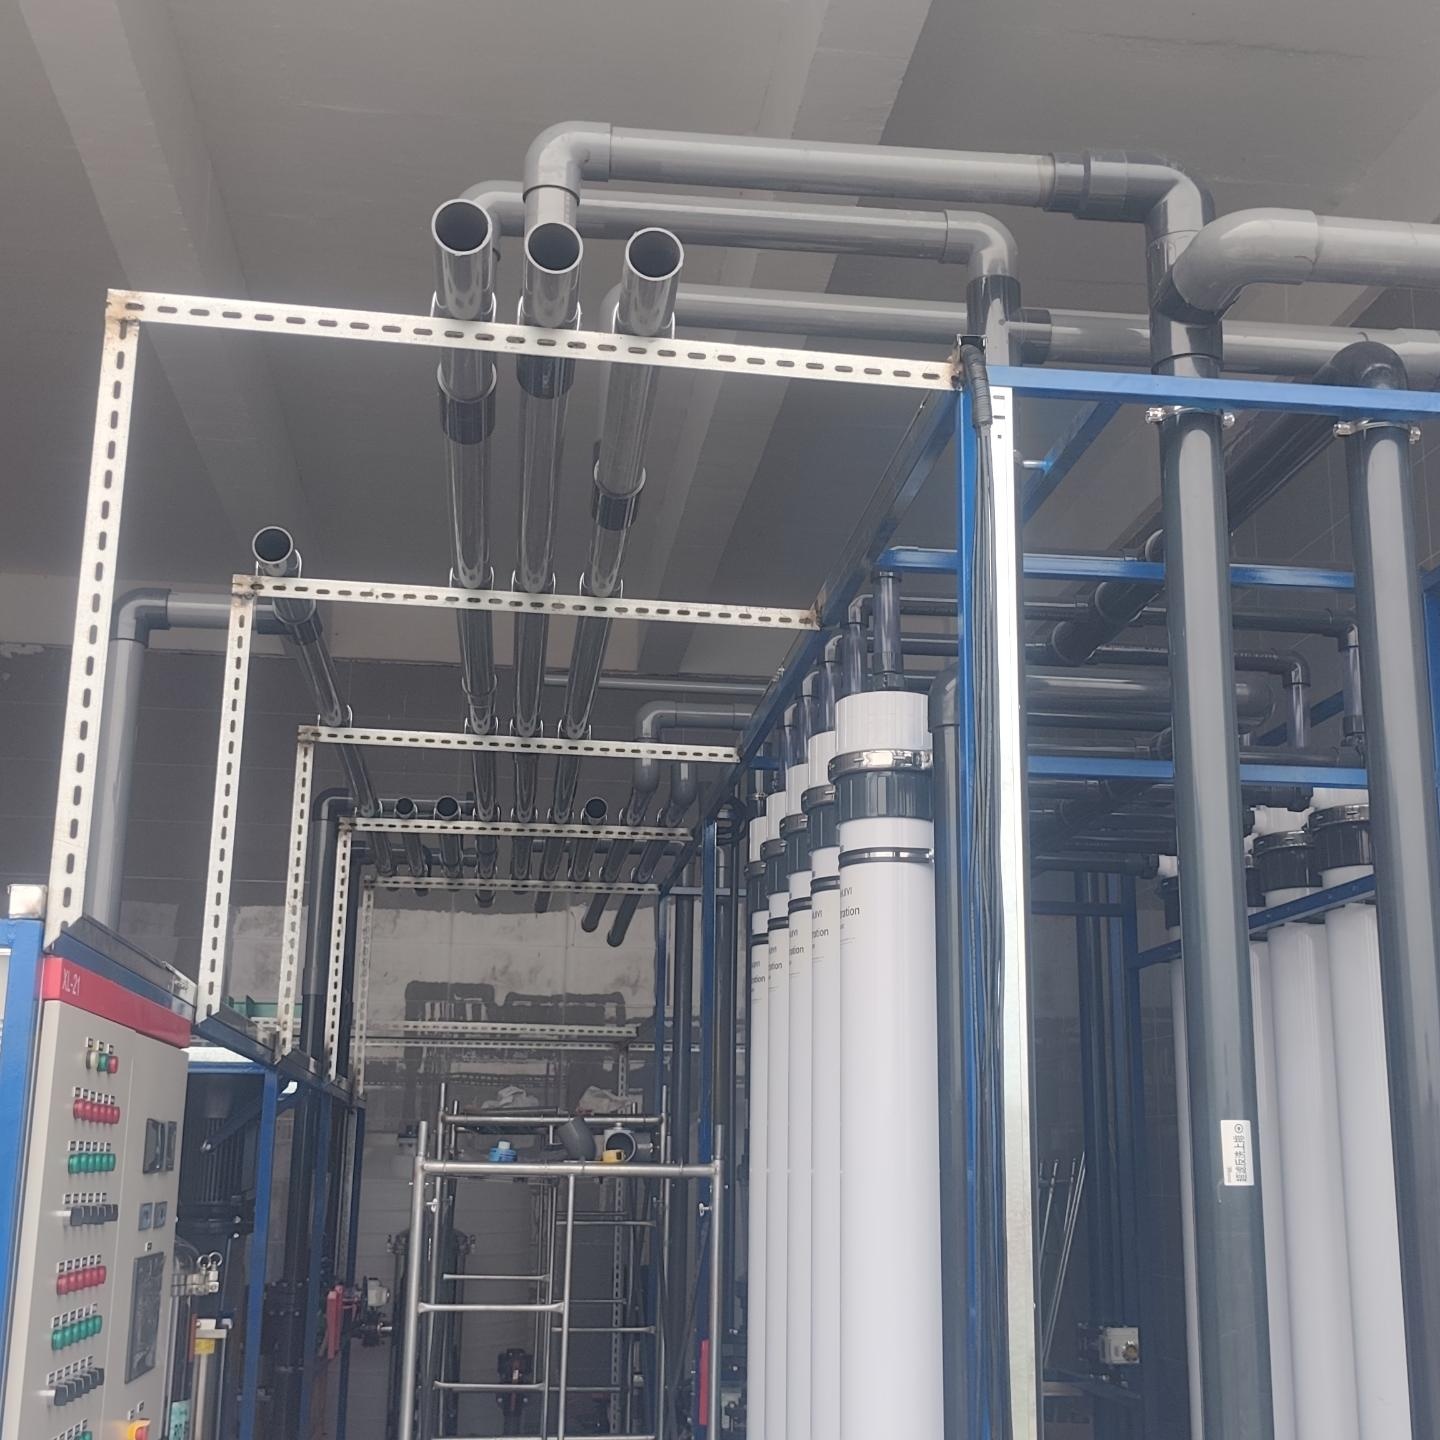
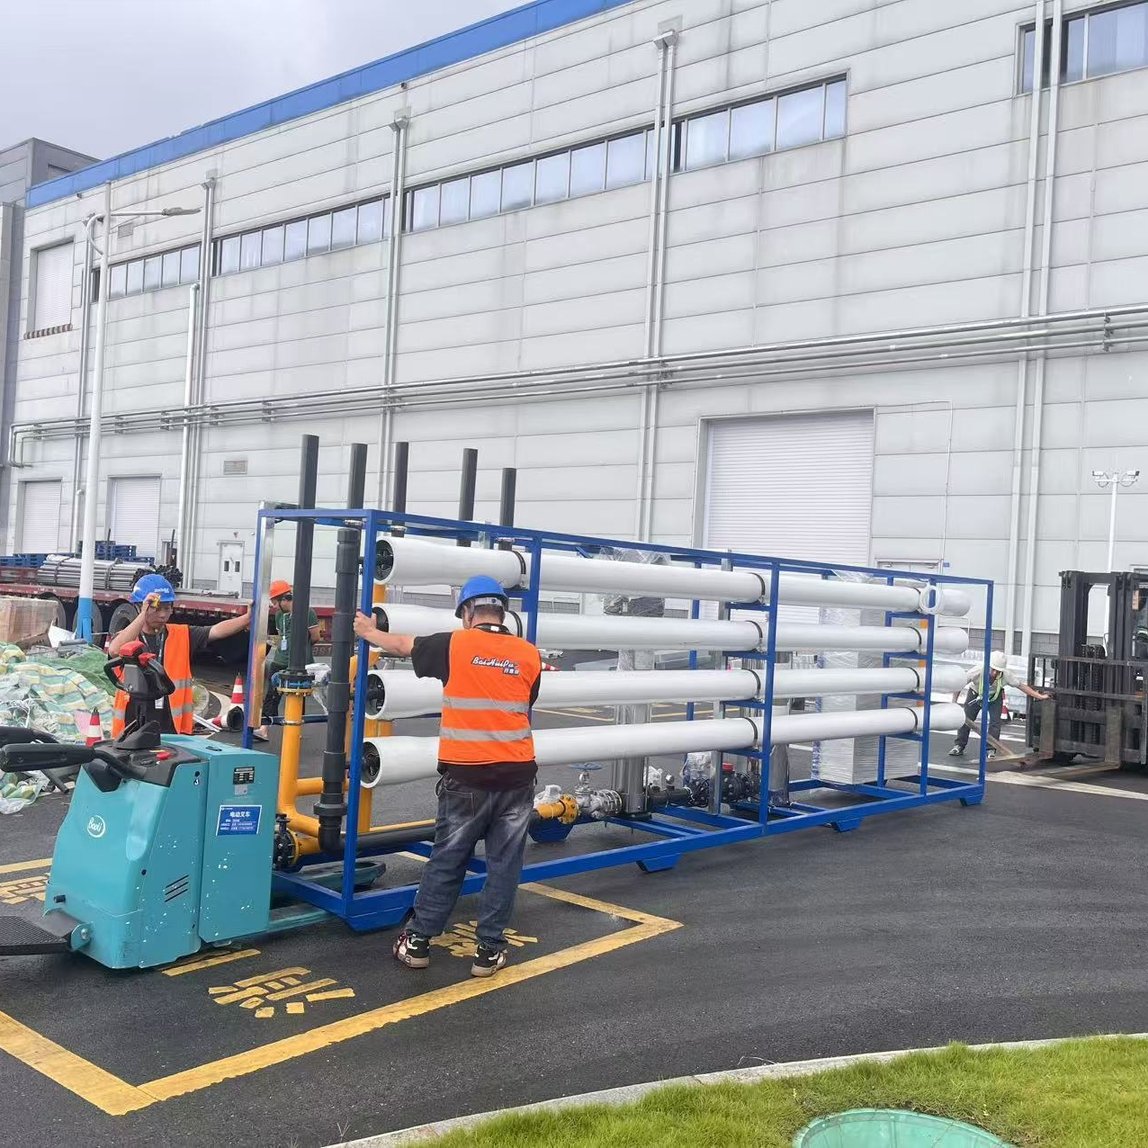
Enerji sektörü atıksularının geri kazanımı için tasarlanan bu 50 m³/saatlik endüstriyel su yeniden kullanımı sistemi, askıda katıları, çözünmüş tuzları ve organik kirleticileri uzaklaştırmak amacıyla ön işlem, ultrafiltrasyon (UF) ve ters ozmoz (RO) olmak üzere çift membran teknolojisi kullanır; böylece soğutma sistemleri, süreç tamamlayıcı su ve endüstriyel yeniden kullanım için kararlı kalitede geri kazanılmış su sağlar.
Bu proje, Çin'in Chongqing kentinde bir enerji üretim tesisi üzerinde uygulanmıştır. Sistem, üretim süreçlerinden, ekipman temizliğinden ve soğutma suyu aşırı doldurulması (blowdown) ile oluşan endüstriyel atıksuların sürekli geri kazanımını sağlamak amacıyla 50 m³/saatlik arıtma kapasitesiyle tasarlanmıştır.
Yüksek hacimli ve sürekli endüstriyel operasyonlar için mühendislik yapılmış bu sistem, geri kazanılmış suyun kalitesini kararlı tutarken taze su tüketimini azaltmak amacıyla kanıtlanmış bir çift membran arıtma süreci kullanır.
Atık su toplama → Dengeleme tankı → Koagülasyon ve filtrasyon → Hassas ön işlem → Ultrafiltrasyon (UF) → Ters ozmoz (RO) → Dezenfeksiyon ve basınç stabilizasyonu → Su yeniden kullanımı
İşlem sistemi etkili bir şekilde şu maddeleri giderir:
Bu sayede işlenmiş su, çeşitli içme dışı uygulamalar için endüstriyel yeniden kullanım gereksinimlerini karşılar.
Entegre PLC otomasyon sistemi şunları sağlar:
Değişken hidrolik yükler altında kararlı çalışma için tasarlanan sistem, düşük işletme maliyetleri, kontrol edilmiş enerji tüketimi ve basitleştirilmiş bakım imkânı sunar.
 |
 |
 |
Bu endüstriyel geri kazanılmış su sistemi şu amaçlar için uygundur:
Sistem, taze su tüketimini azaltmak, atık su deşarj hacmini düşürmek ve giderek daha katı çevre düzenlemelerine uymak isteyen tesisler için idealdir.
 |
 |
 |
Günlük işletme sırasında Çongqing enerji tesisi, soğutma sistemlerinden, ekipman bakımı ve tesis temizlik işlemlerinden büyük miktarda endüstriyel atık su üretir.
Bu atık su ön arıtım işleminden geçse de, doğrudan endüstriyel süreçlerde yeniden kullanımını engelleyen askıda katılar, arta kalan organik madde ve çözünmüş mineral tuzları içerir.
Geleneksel deşarj, değerli su kaynaklarını sadece israf etmekle kalmaz, aynı zamanda taze su satın alma maliyetlerini ve atık su bertaraf giderlerini artırır; ayrıca kurumsal sürdürülebilirlik ve çevre uyumluluğu hedeflerine ulaşmayı zorlaştırır.
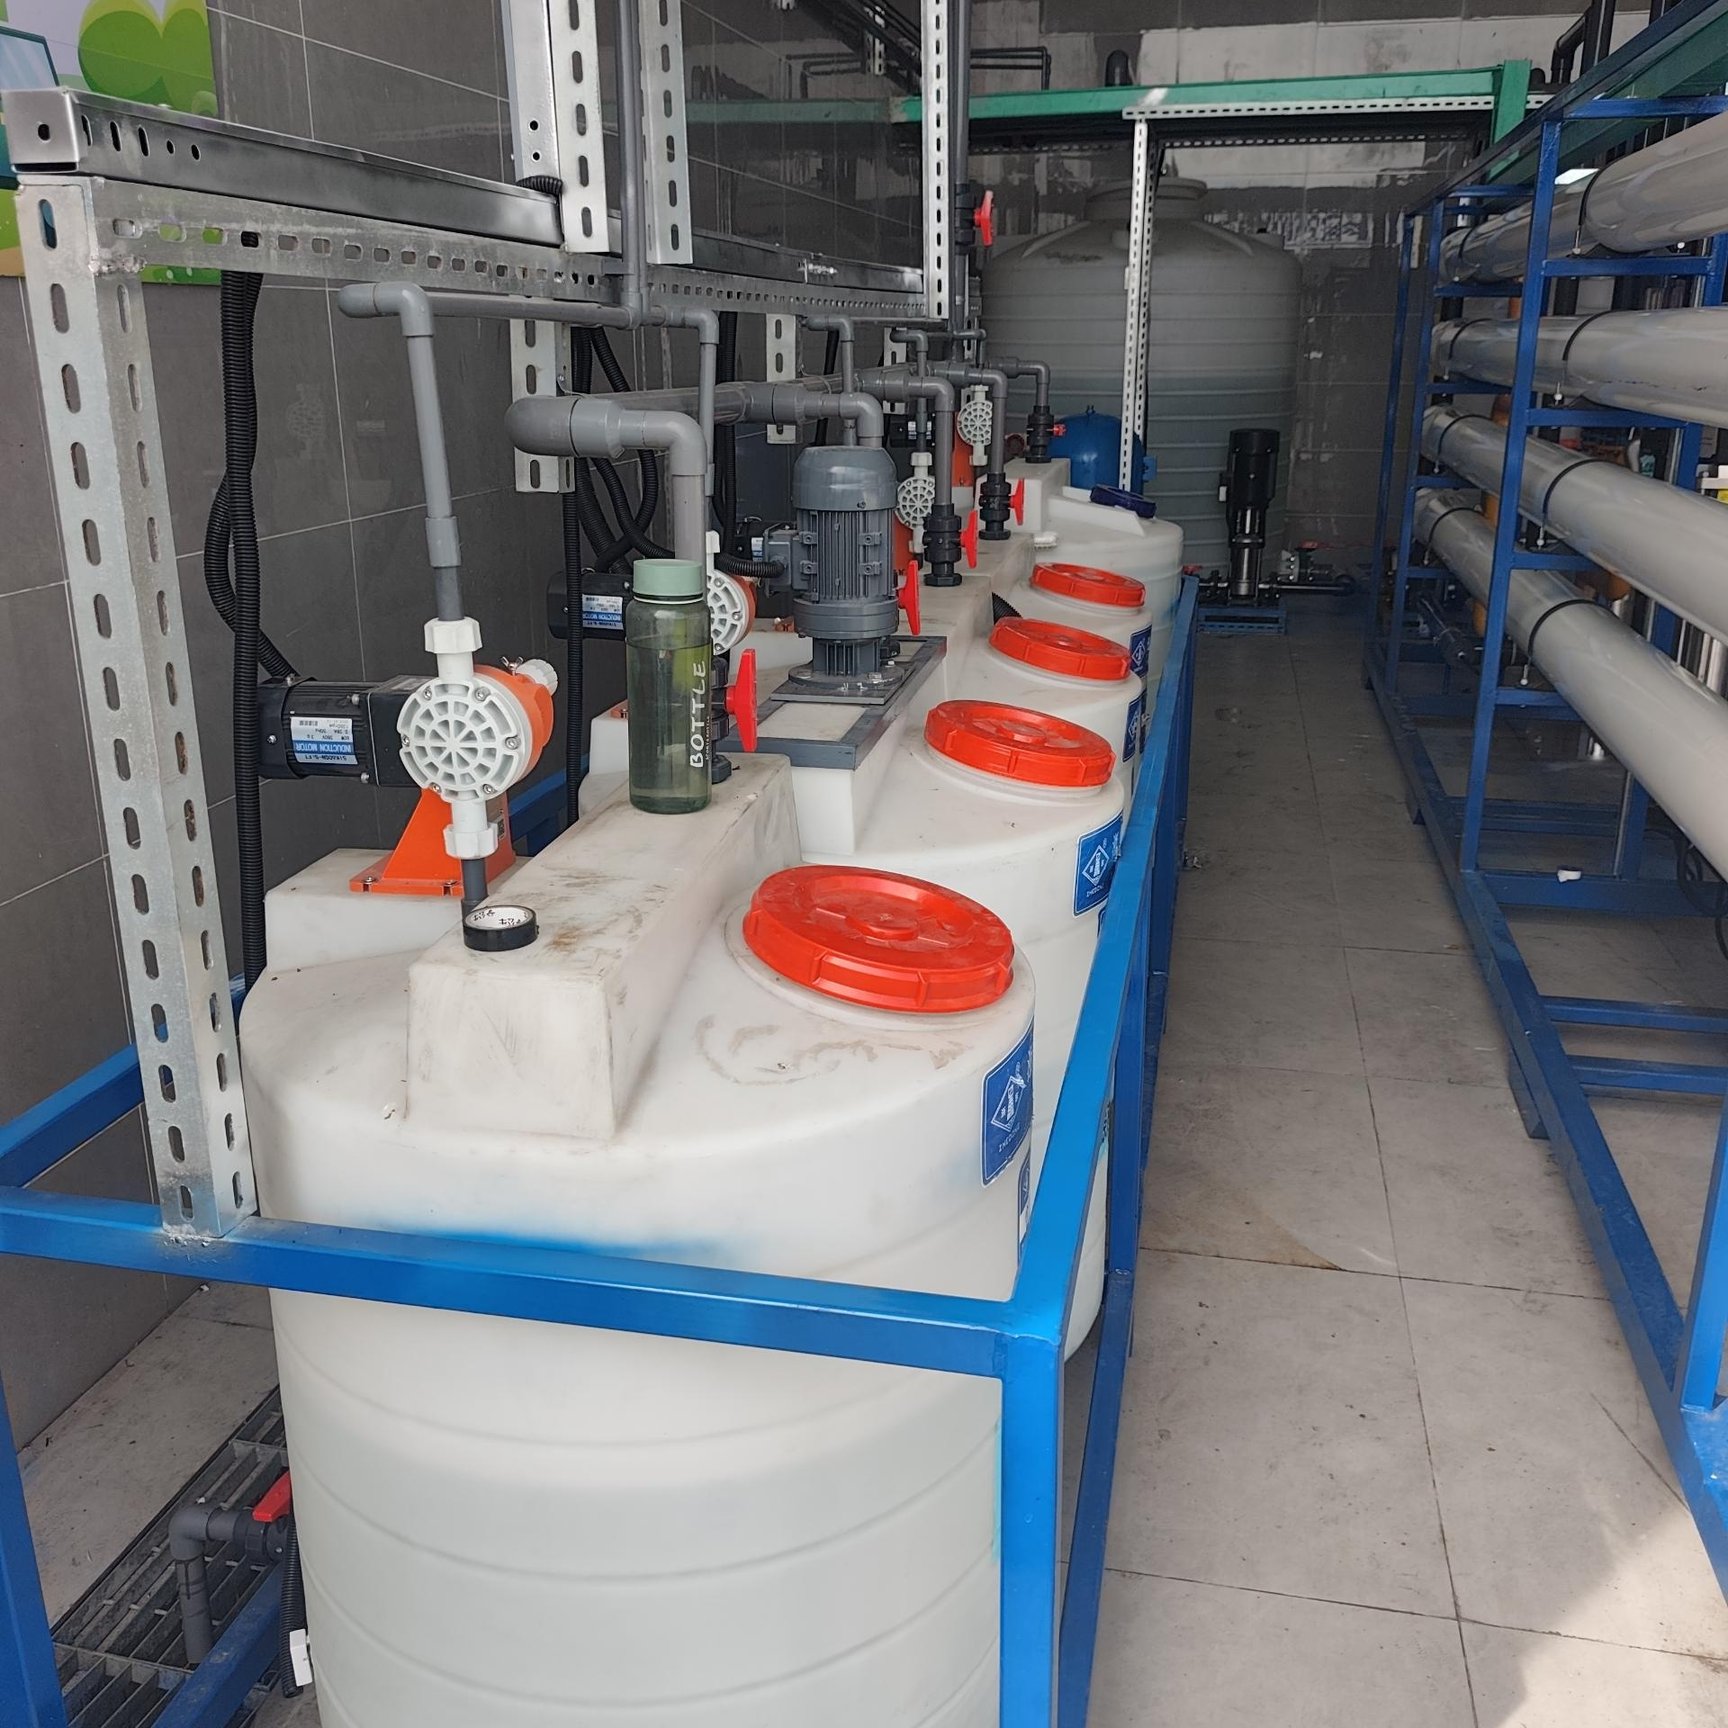
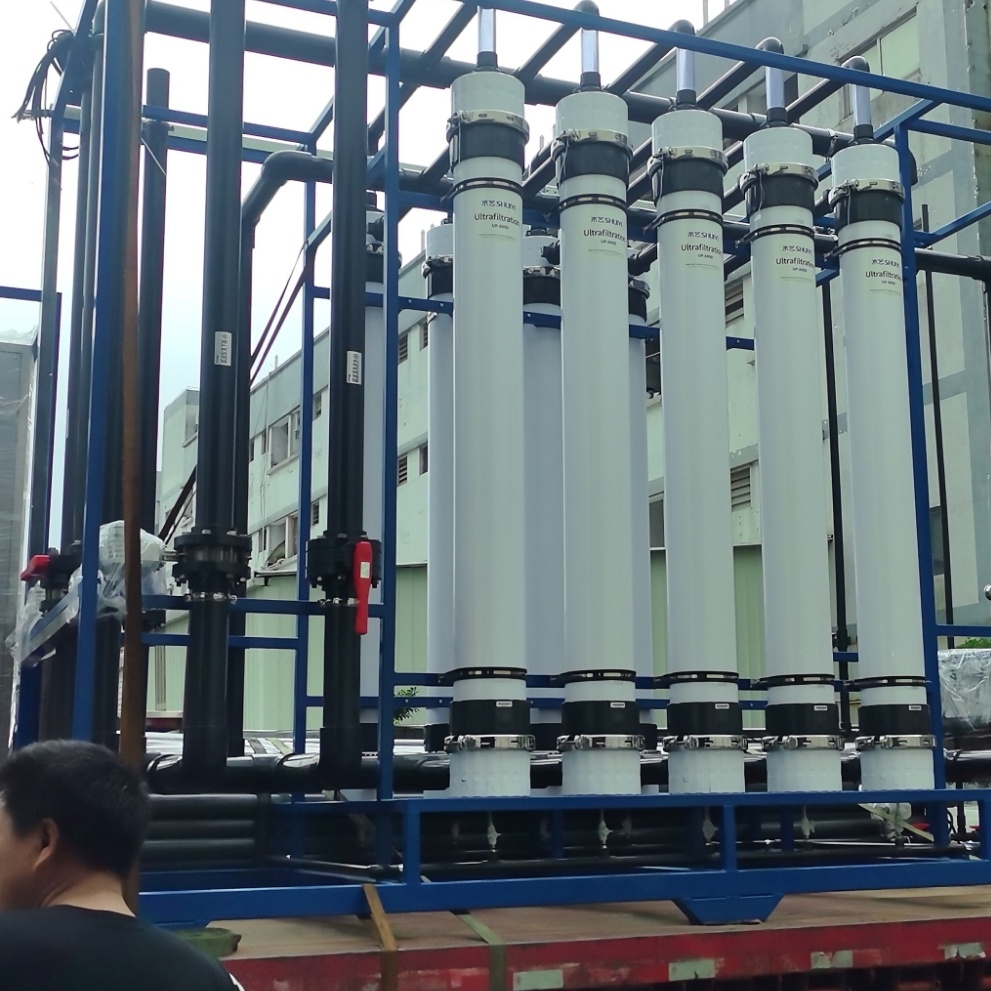
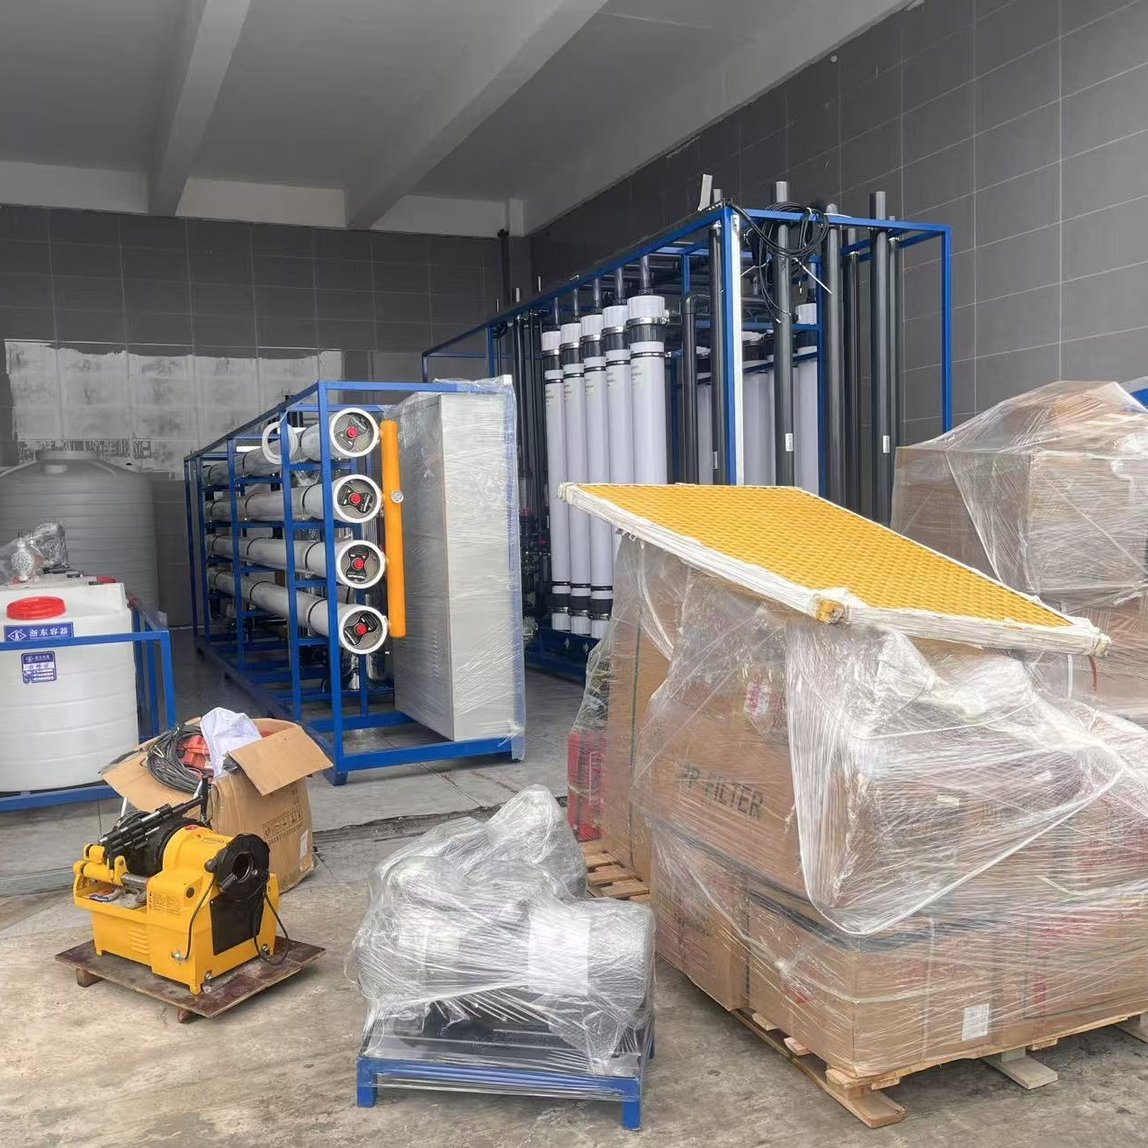
Bu zorlukları gidermek için Benenv, endüstriyel suyun sürekli olarak yeniden kullanılması amacıyla güvenilir ve yüksek kaliteli geri kazanılmış su sağlayan, kanıtlanmış UF + RO çift membran teknolojisine dayalı 50 m³/saat kapasiteli gelişmiş bir endüstriyel su geri kazanım sistemi tasarladı.
Atık su, önce akış hızı ve su kalitesi dalgalanmalarının dengelendiği bir eşitleme tankında toplanır; bu da alt akım arıtma üniteleri için tutarlı işletme koşullarını sağlar.
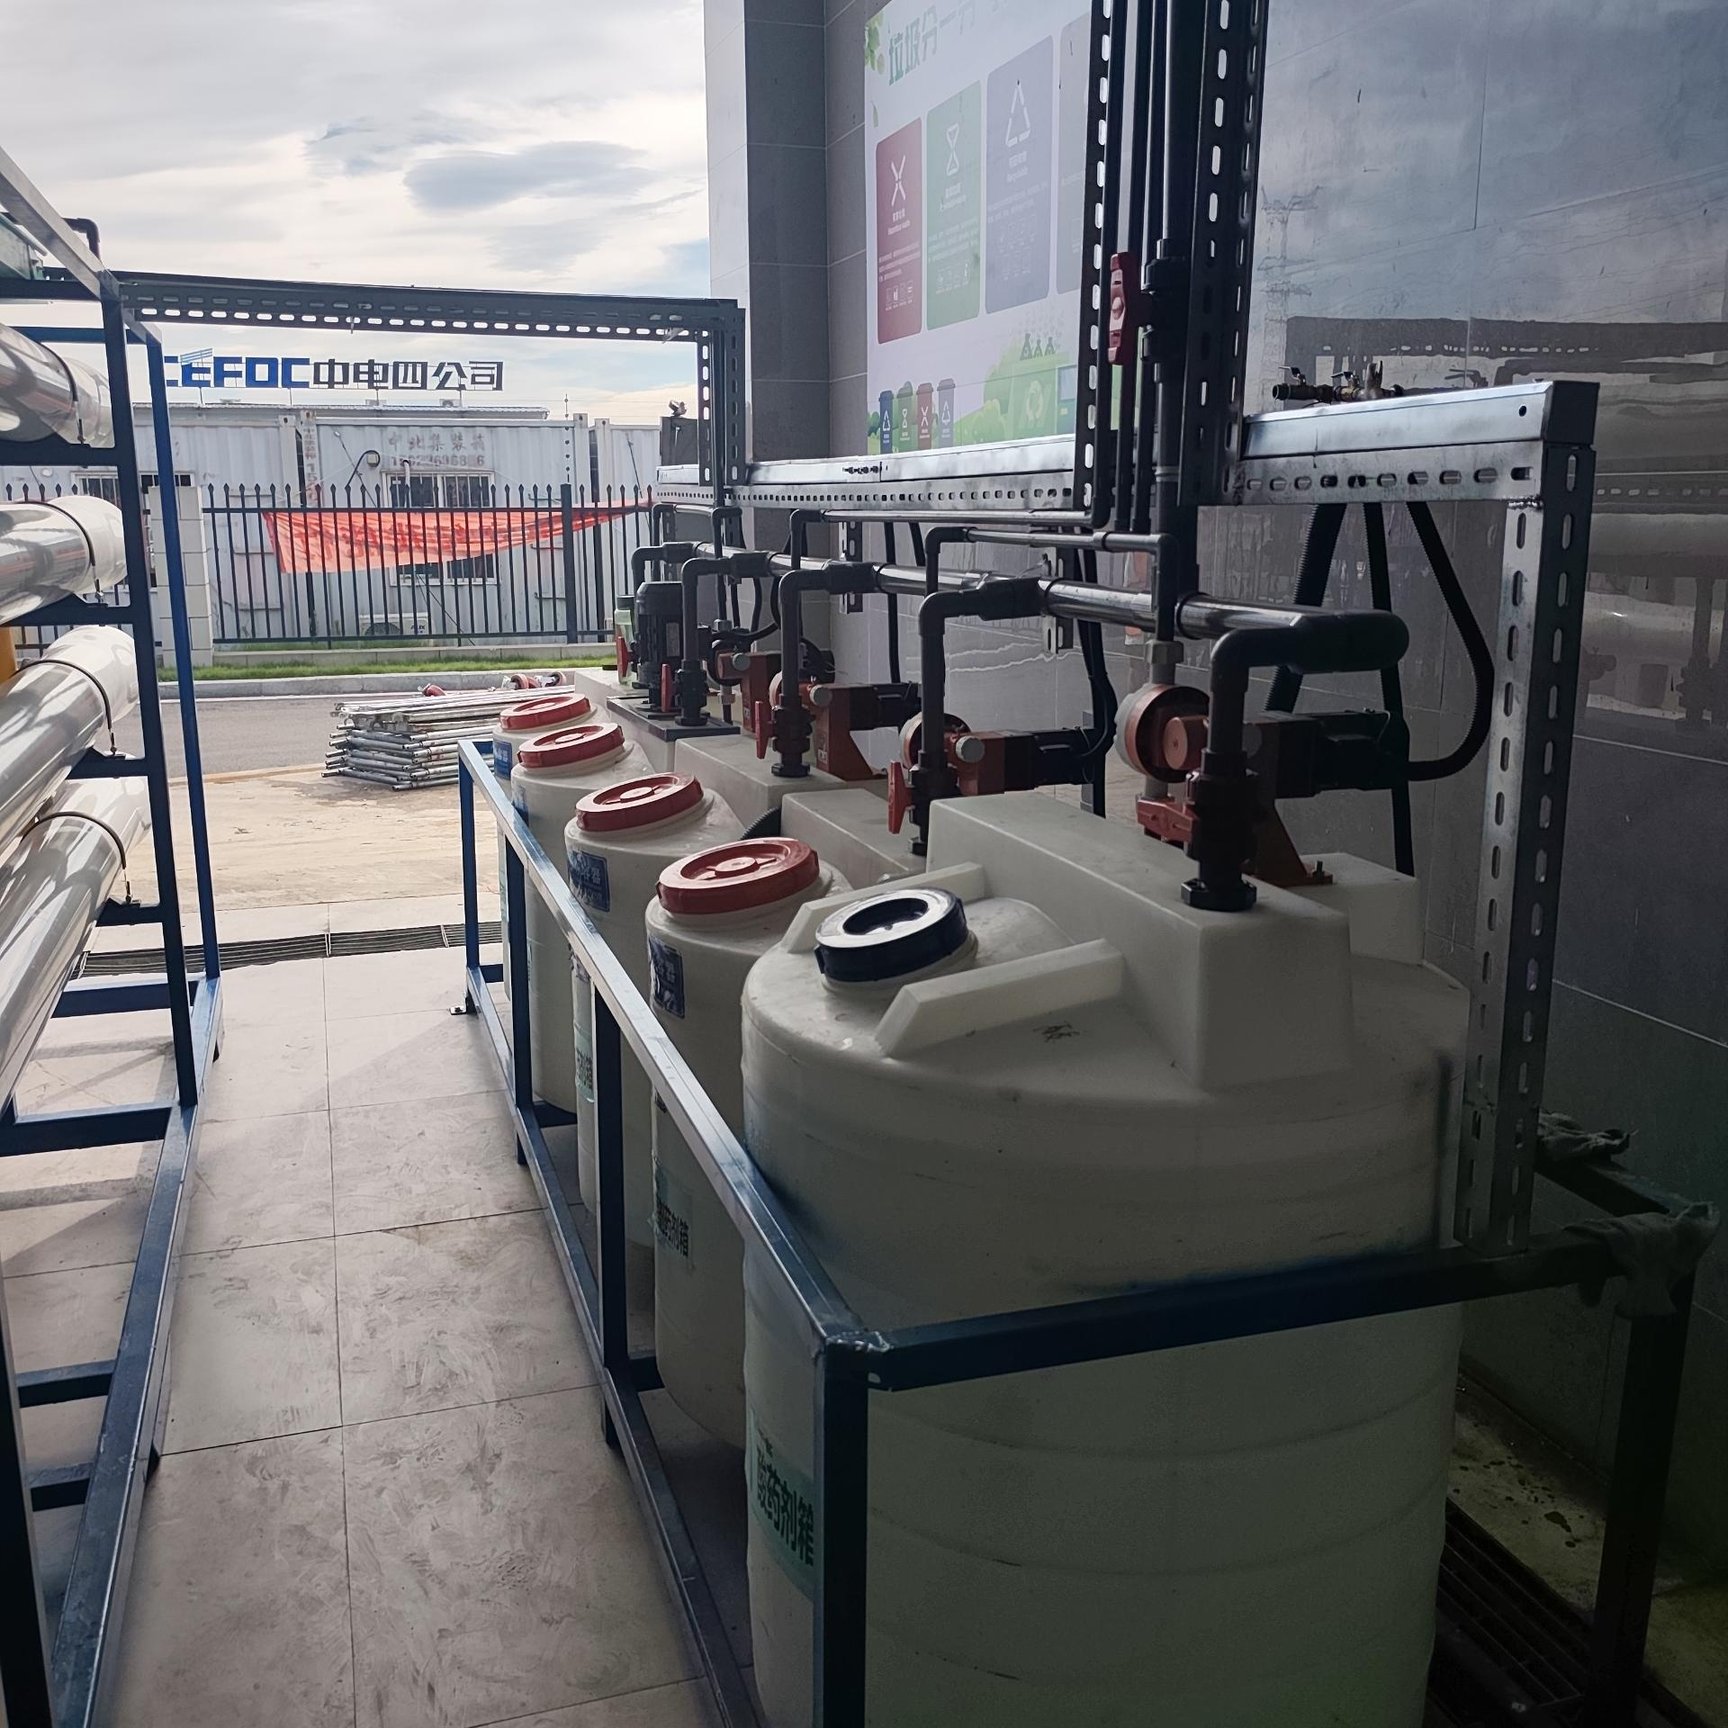
Daha sonra su, askıda katı maddeleri, kolloidal parçacıkları ve organik kirleticilerin bir kısmını uzaklaştıran koagülasyon ve filtrasyon ön arıtma işlemlerinden geçer. Bu işlem, membran sistemlerine uygulanan yükü önemli ölçüde azaltırken UF ve RO membranlarını tıkanmadan korur ve kullanım ömürlerini uzatır.
Ön arıtmadan sonra atık su, ince askıda parçacıkları ve yüksek moleküler ağırlıklı kirleticileri uzaklaştırarak berrak besleme suyu ürettiği ultrafiltrasyon (UF) ünitesine girer.
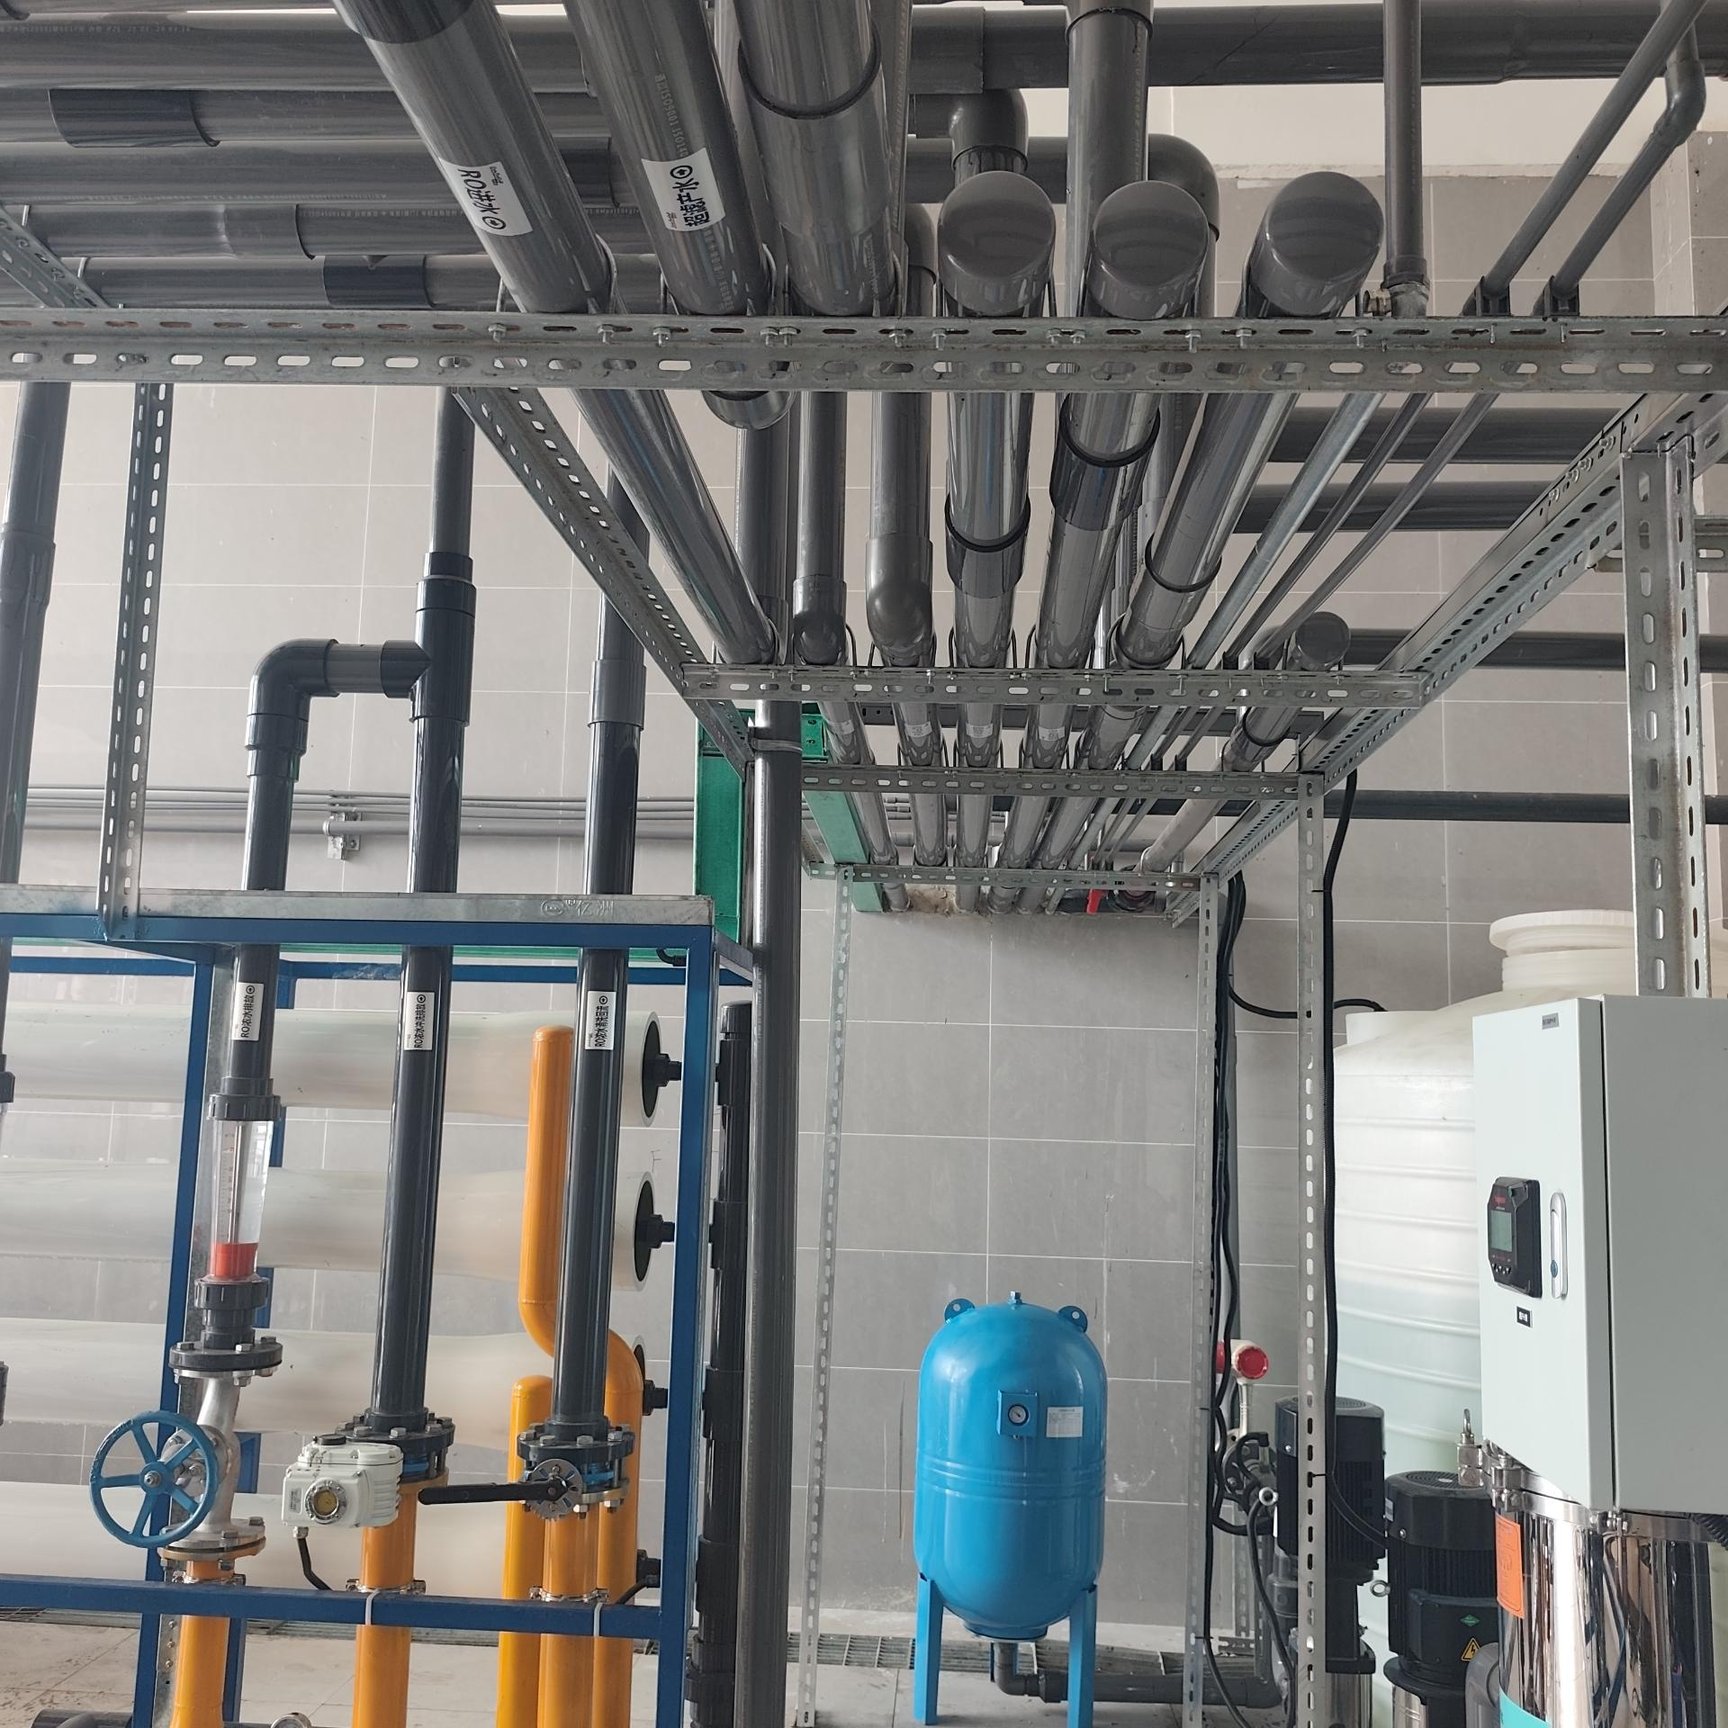
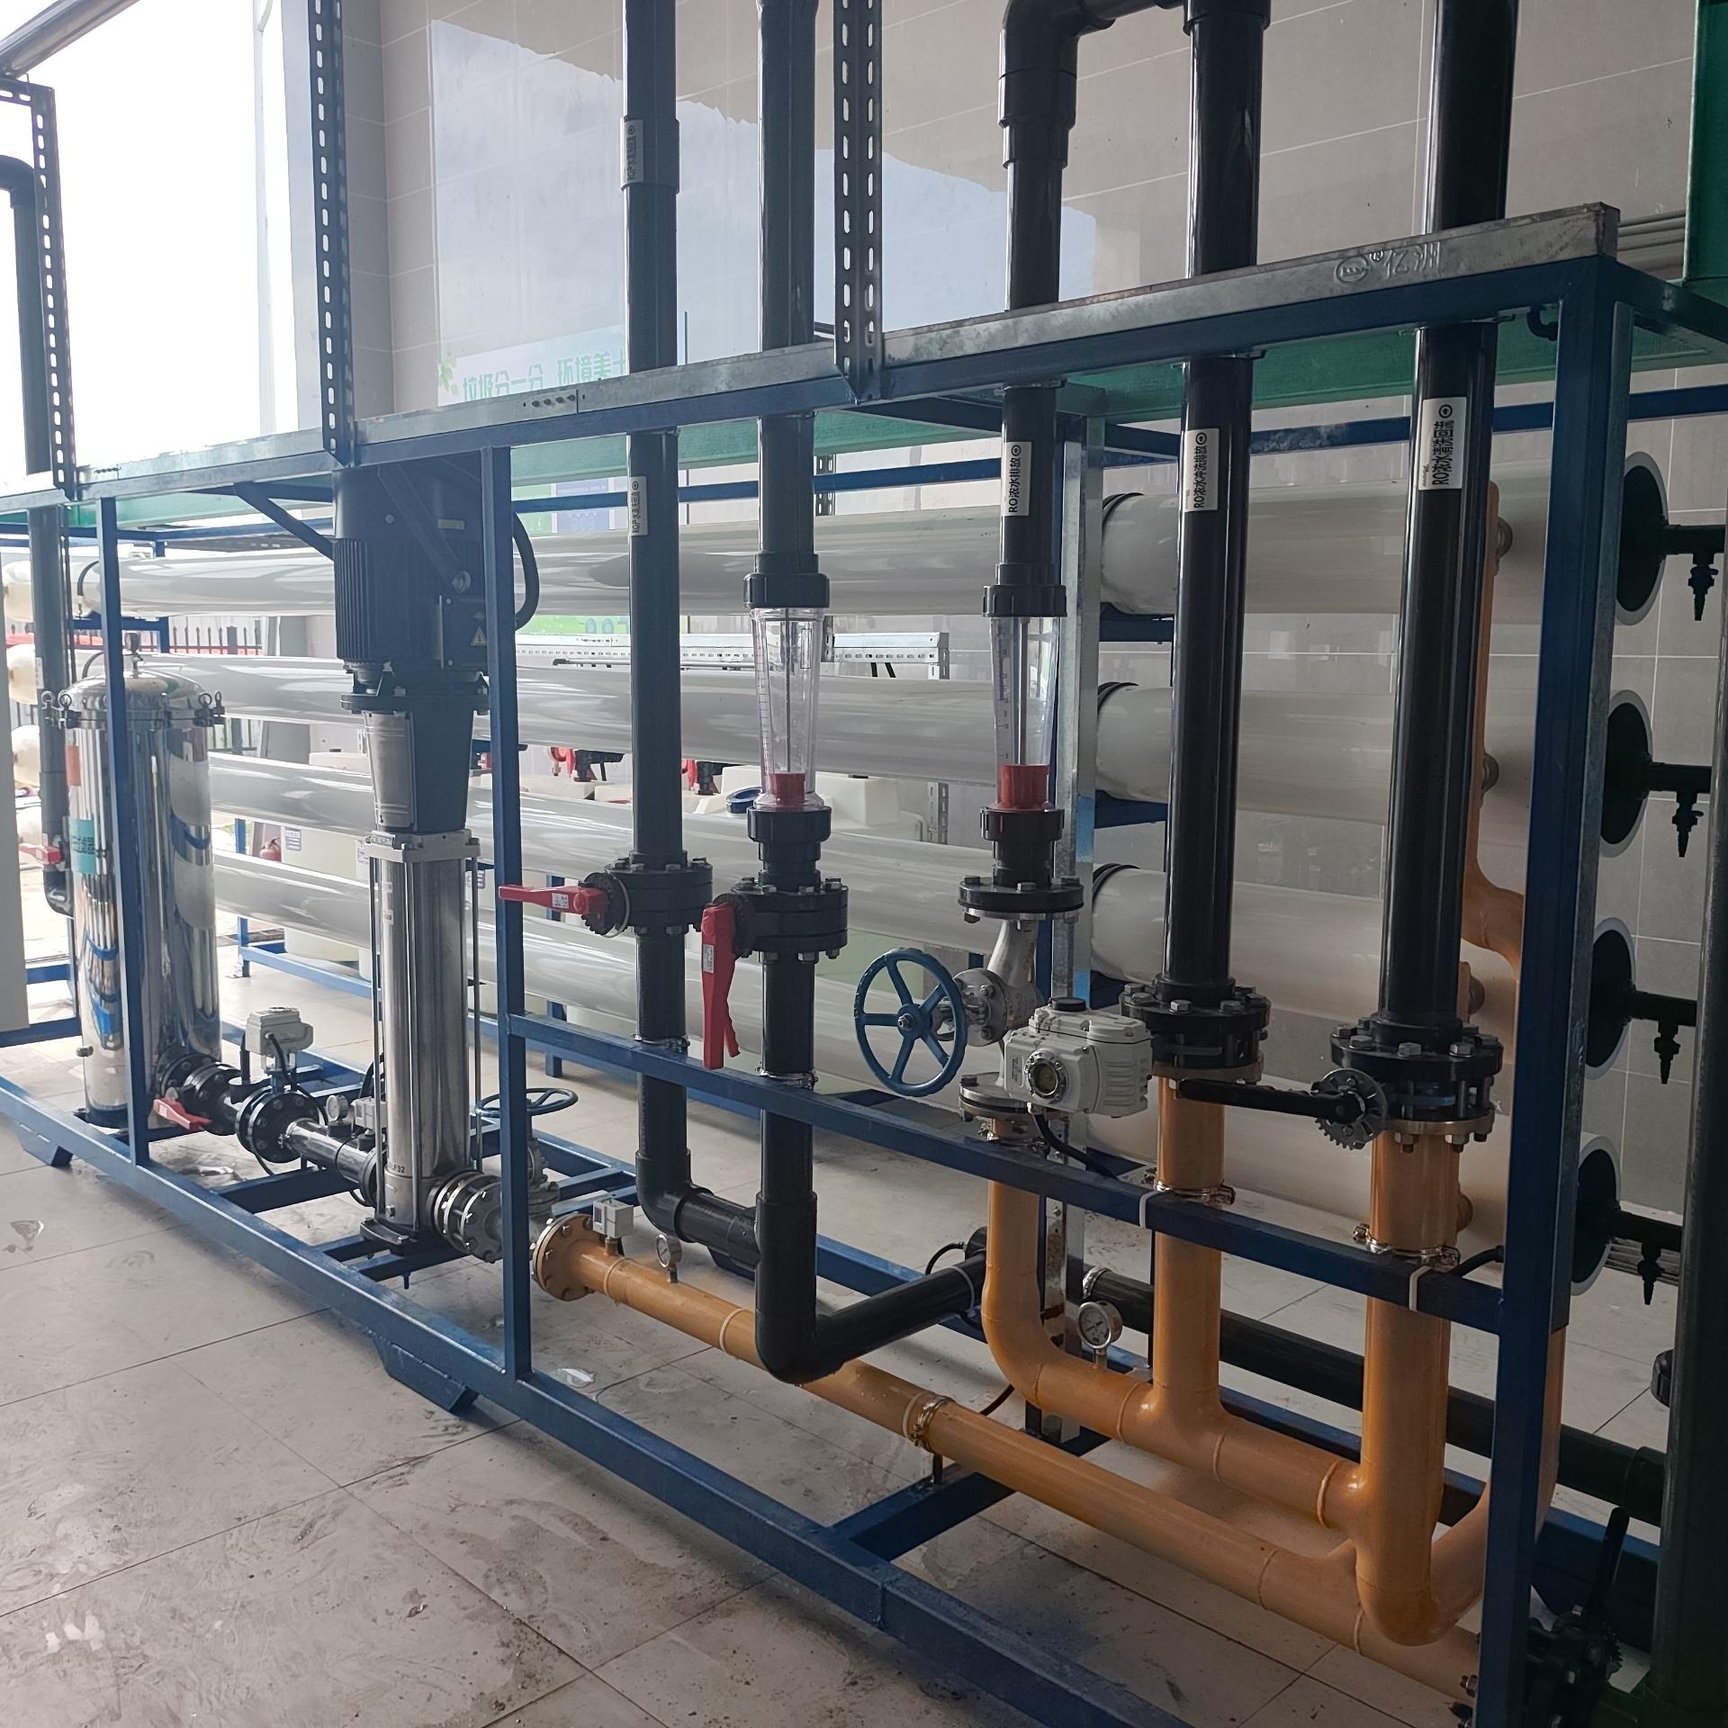
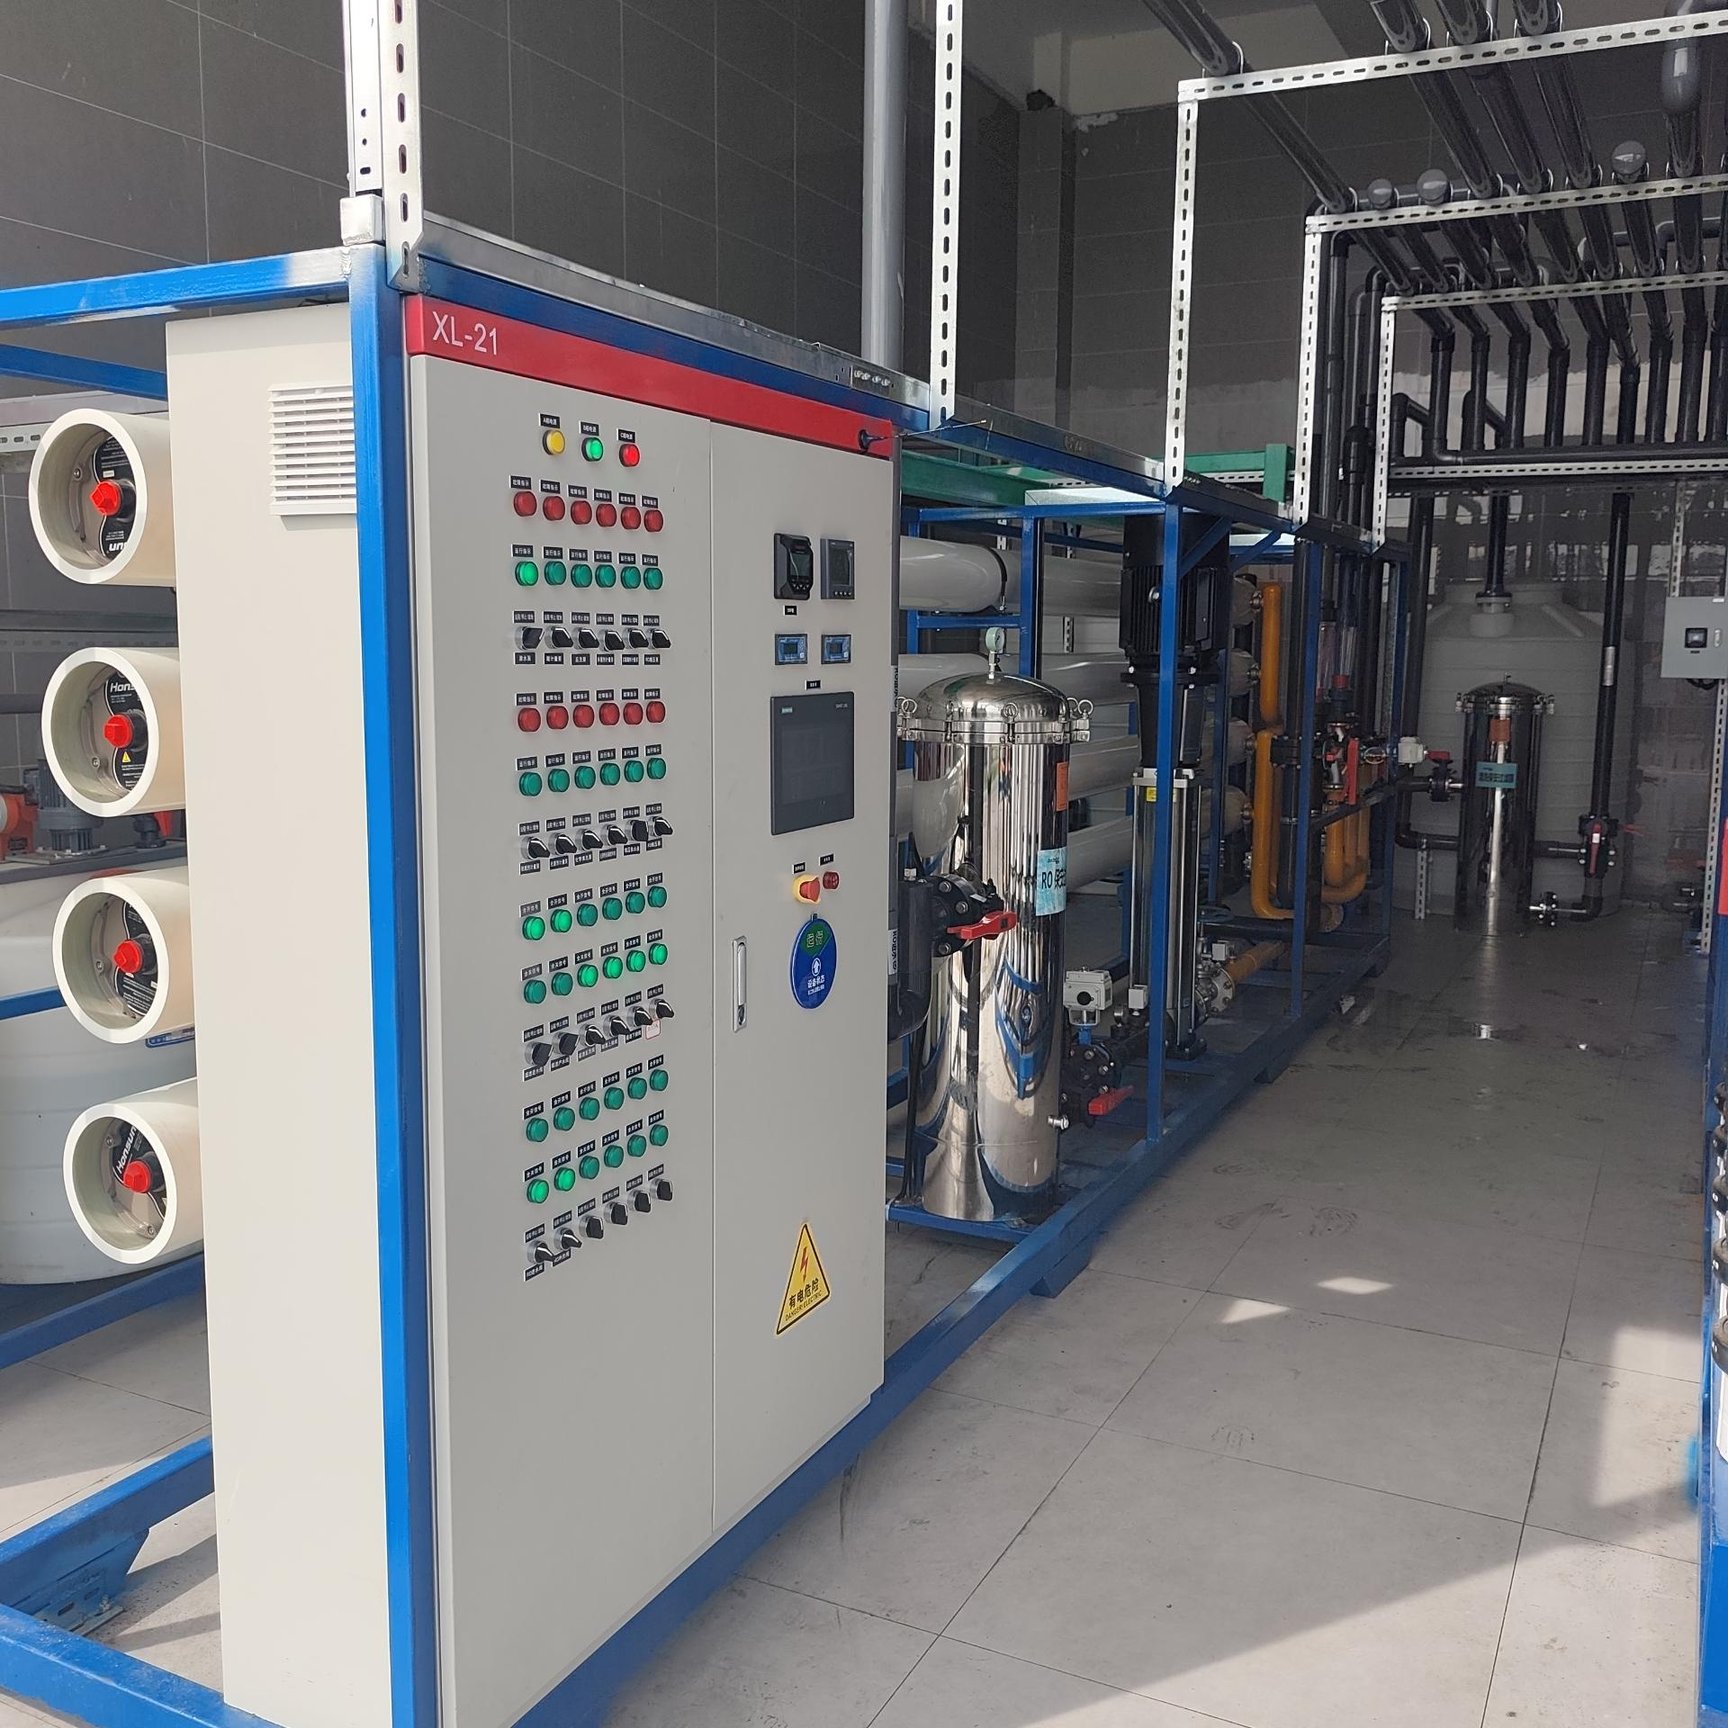
UF permeatı daha sonra ters ozmoz (RO) sistemi tarafından işlenir; bu sistem çözünmüş tuzları, iyonları ve kalan safsızlıkları verimli bir şekilde giderir. Bu işlem, iletkenliği önemli ölçüde azaltır ve su kalitesini genel olarak iyileştirir.
Son olarak, geri kazanılan su, tesiste geri kazanılan su dağıtım ağına iletilmeden önce dezenfeksiyon ve basınç stabilizasyon ünitesinden geçer.
Tam otomatikleştirilmiş sistem, minimum operatör müdahalesiyle sürekli olarak çalışır. Akıllı PLC kontrolleri, membran temizleme döngülerini otomatik olarak düzenler, su kalitesini izler ve sistem performansını optimize eder; böylece sürekli endüstriyel üretim koşullarında kararlı bir işletme sağlanır.
Devreye alınmasından bu yana, proje tesis içinde büyük ölçekli atık su geri kazanımını başarıyla sağlamıştır; bu da içme suyu tüketimini önemli ölçüde azaltmış, işletme maliyetlerini düşürmüş ve atık su deşarj hacimlerini en aza indirmiştir.
Su kullanım verimliliğini artırarak ve sürdürülebilir endüstriyel operasyonları destekleyerek sistem, müşterinin çevresel uyumluluğu sağlamasına yardımcı olmuştur; aynı zamanda toplam üretim maliyetlerini azaltmıştır. Bugün bu proje, Güneybatı Çin'deki enerji tesisleri için bir referans endüstriyel su geri kazanım uygulaması olarak hizmet vermektedir.
 |
 |
 |
 |
 |
 |

 EN