
50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, 50-m/h-industrial-water-reuse-system--advanced-wastewater-recycling-solution-for-energy-facilities, /case-studies
EN
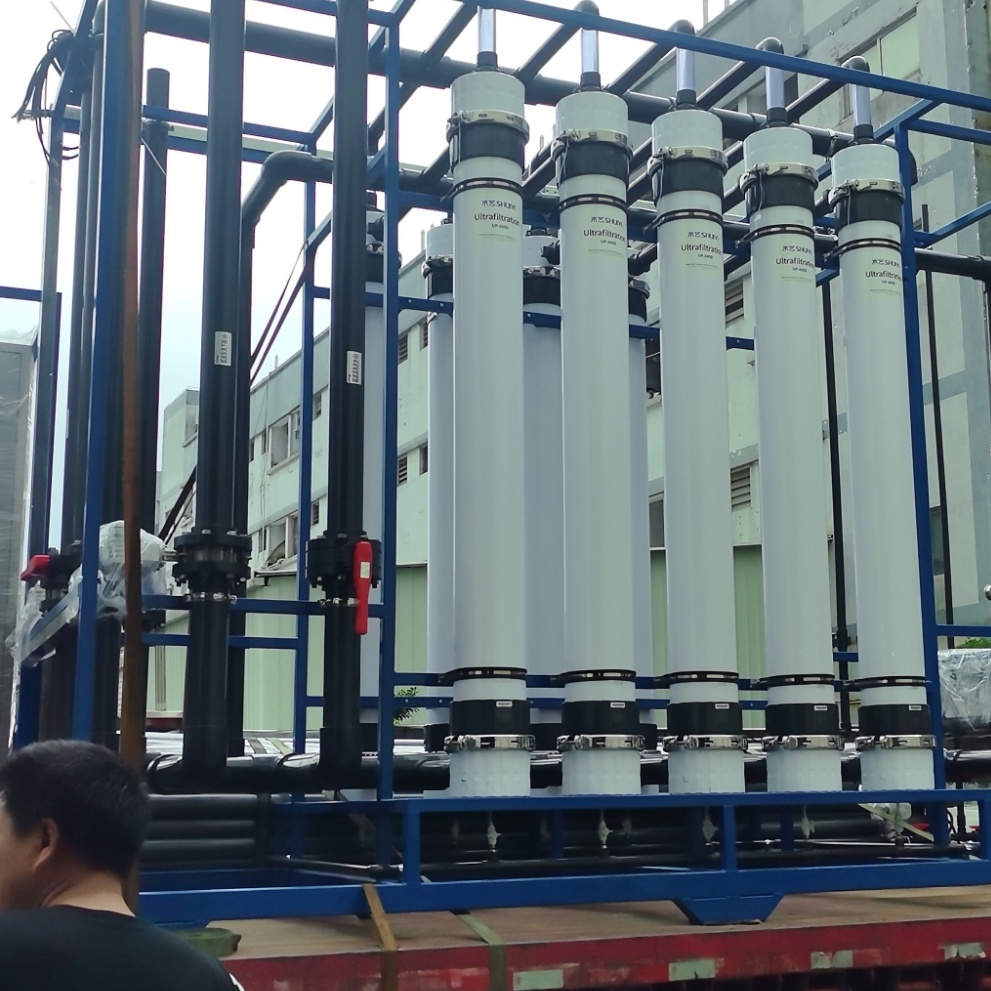
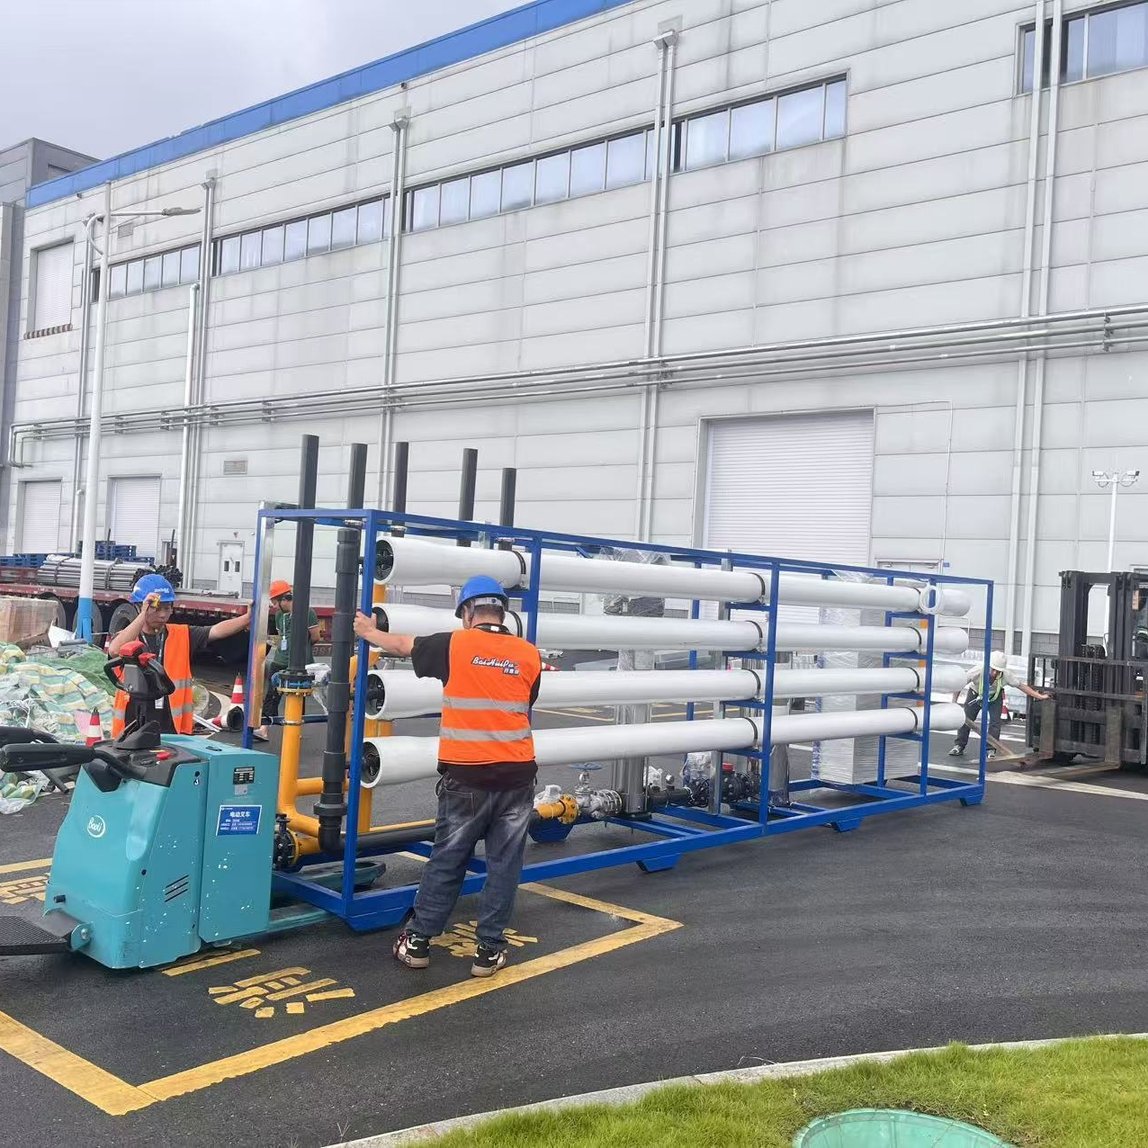
Ontworpen voor de herwinning van afvalwater uit de energiesector, gebruikt dit industriële waterterugwinningssysteem met een capaciteit van 50 m³/u een voorbehandeling, ultrafiltratie (UF) en omgekeerde osmose (RO) met dubbele membraantechnologie om zwevende stoffen, opgeloste zouten en organische verontreinigingen te verwijderen, en levert stabiel gerecupereerd water voor koelsystemen, procesaanvulwater en industrieel hergebruik.
Dit project werd uitgevoerd bij een energieproductiefaciliteit in Chongqing, China. Het systeem is ontworpen met een behandelingscapaciteit van 50 m³/u en zorgt voor continue terugwinning van industrieel afvalwater dat ontstaat bij productieprocessen, reiniging van apparatuur en blowdown van koelwater.
Ontworpen voor intensief, continu industrieel gebruik, maakt het systeem gebruik van een bewezen behandelproces met dubbele membraan om een stabiele kwaliteit van gerecupereerd water te garanderen en het verbruik van vers water te verminderen.
Afvalwaterinzameling → Uitgelijkbassin → Coagulatie en filtratie → Precisie-voorbehandeling → Ultrafiltratie (UF) → Omgekeerde osmose (RO) → Desinfectie en drukstabilisatie → Hergebruik van water
Het behandelingsysteem verwijdert effectief:
Dit maakt het mogelijk dat het gezuiverde water voldoet aan industriële hergebruiksvereisten voor diverse niet-potable toepassingen.
Het geïntegreerde PLC-automatiseringssysteem biedt:
Ontworpen voor stabiele werking onder wisselende hydraulische belastingen, biedt het systeem lage bedrijfskosten, gecontroleerd energieverbruik en vereenvoudigd onderhoud.
 |
 |
 |
Dit industriële gerecupereerd-water-systeem is geschikt voor:
Het systeem is ideaal voor installaties die het verbruik van zoet water willen verminderen, de hoeveelheid afvalwater willen verlagen en moeten voldoen aan steeds strengere milieuvoorschriften.
 |
 |
 |
Tijdens de dagelijkse werking genereert de energie-installatie in Chongqing aanzienlijke hoeveelheden industrieel afvalwater uit koelsystemen, onderhoud van apparatuur en schoonmaakactiviteiten op het terrein.
Hoewel dit afvalwater een voorlopige behandeling ondergaat, bevat het nog steeds zwevende stoffen, resterende organische stoffen en opgeloste minerale zouten, waardoor direct hergebruik in industriële processen onmogelijk is.
Conventionele lozing verspilt niet alleen waardevolle waterbronnen, maar verhoogt ook de kosten voor aankoop van zoet water en voor afvalwaterverwijdering, terwijl het tegelijkertijd moeilijker maakt om bedrijfsdoelstellingen op het gebied van duurzaamheid en milieuconformiteit te bereiken.
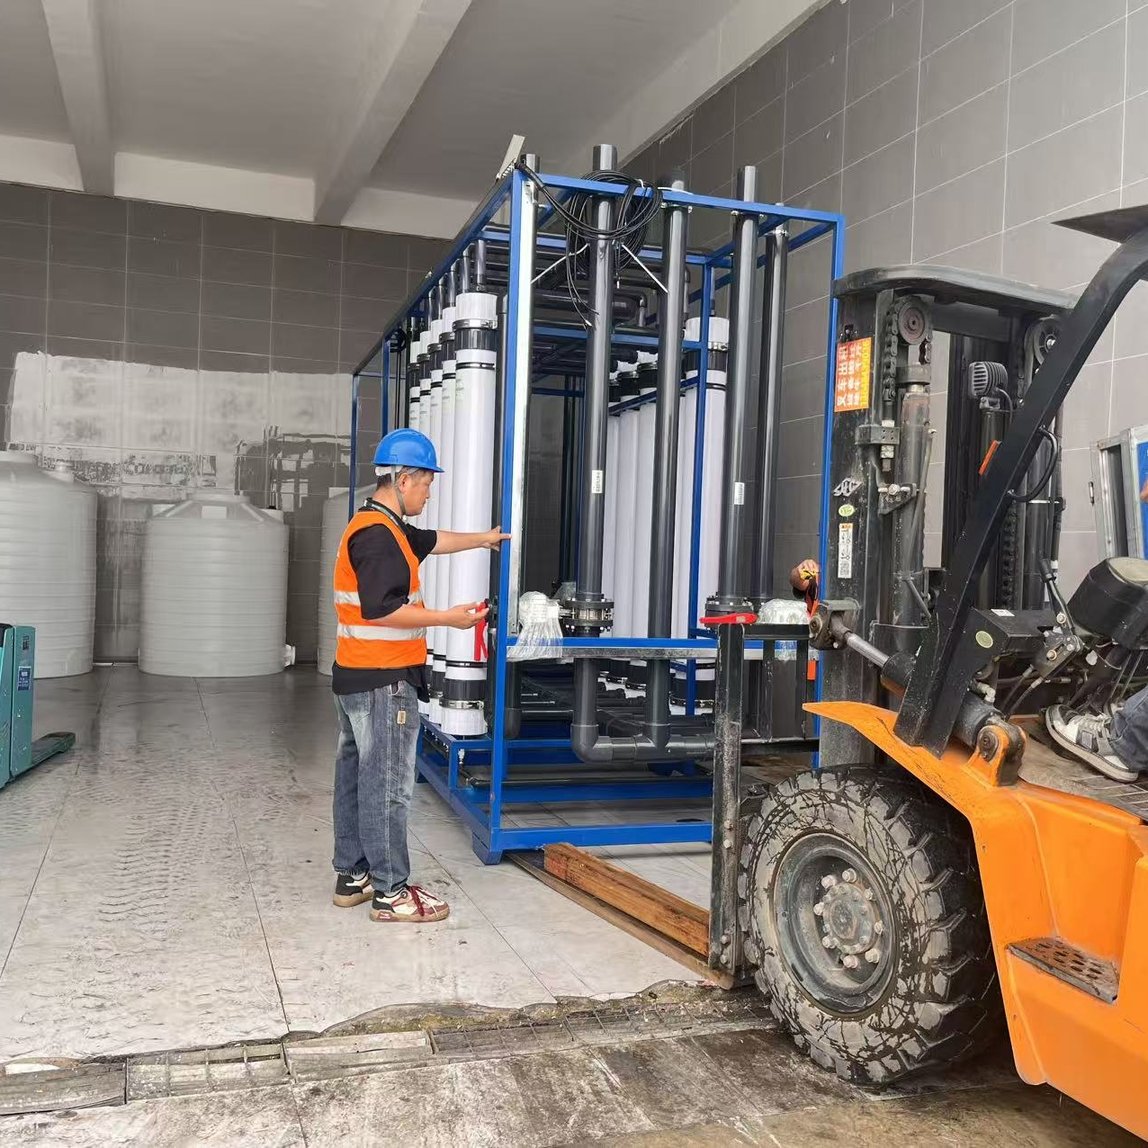
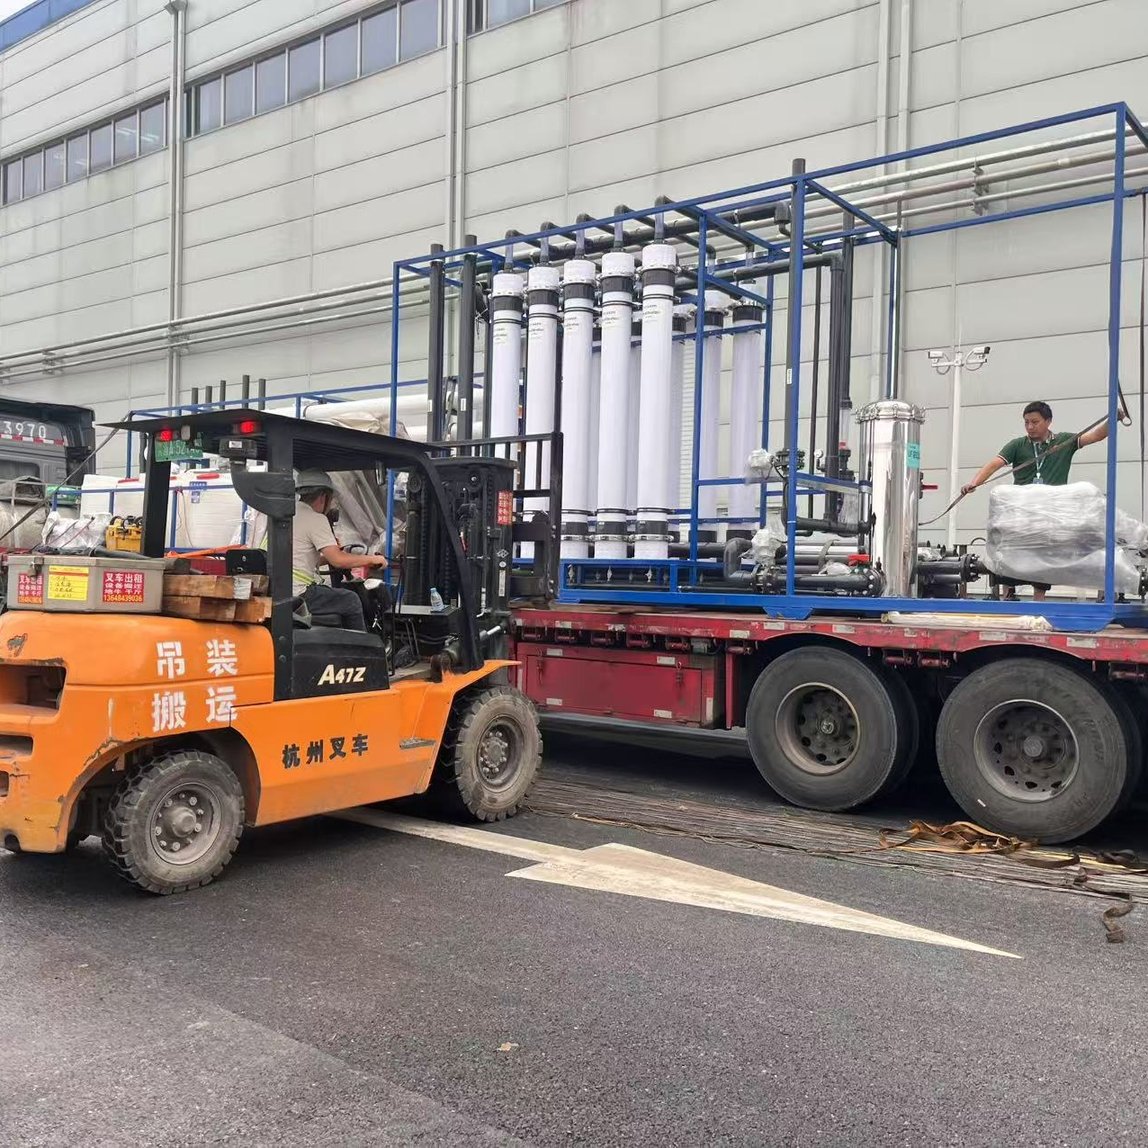
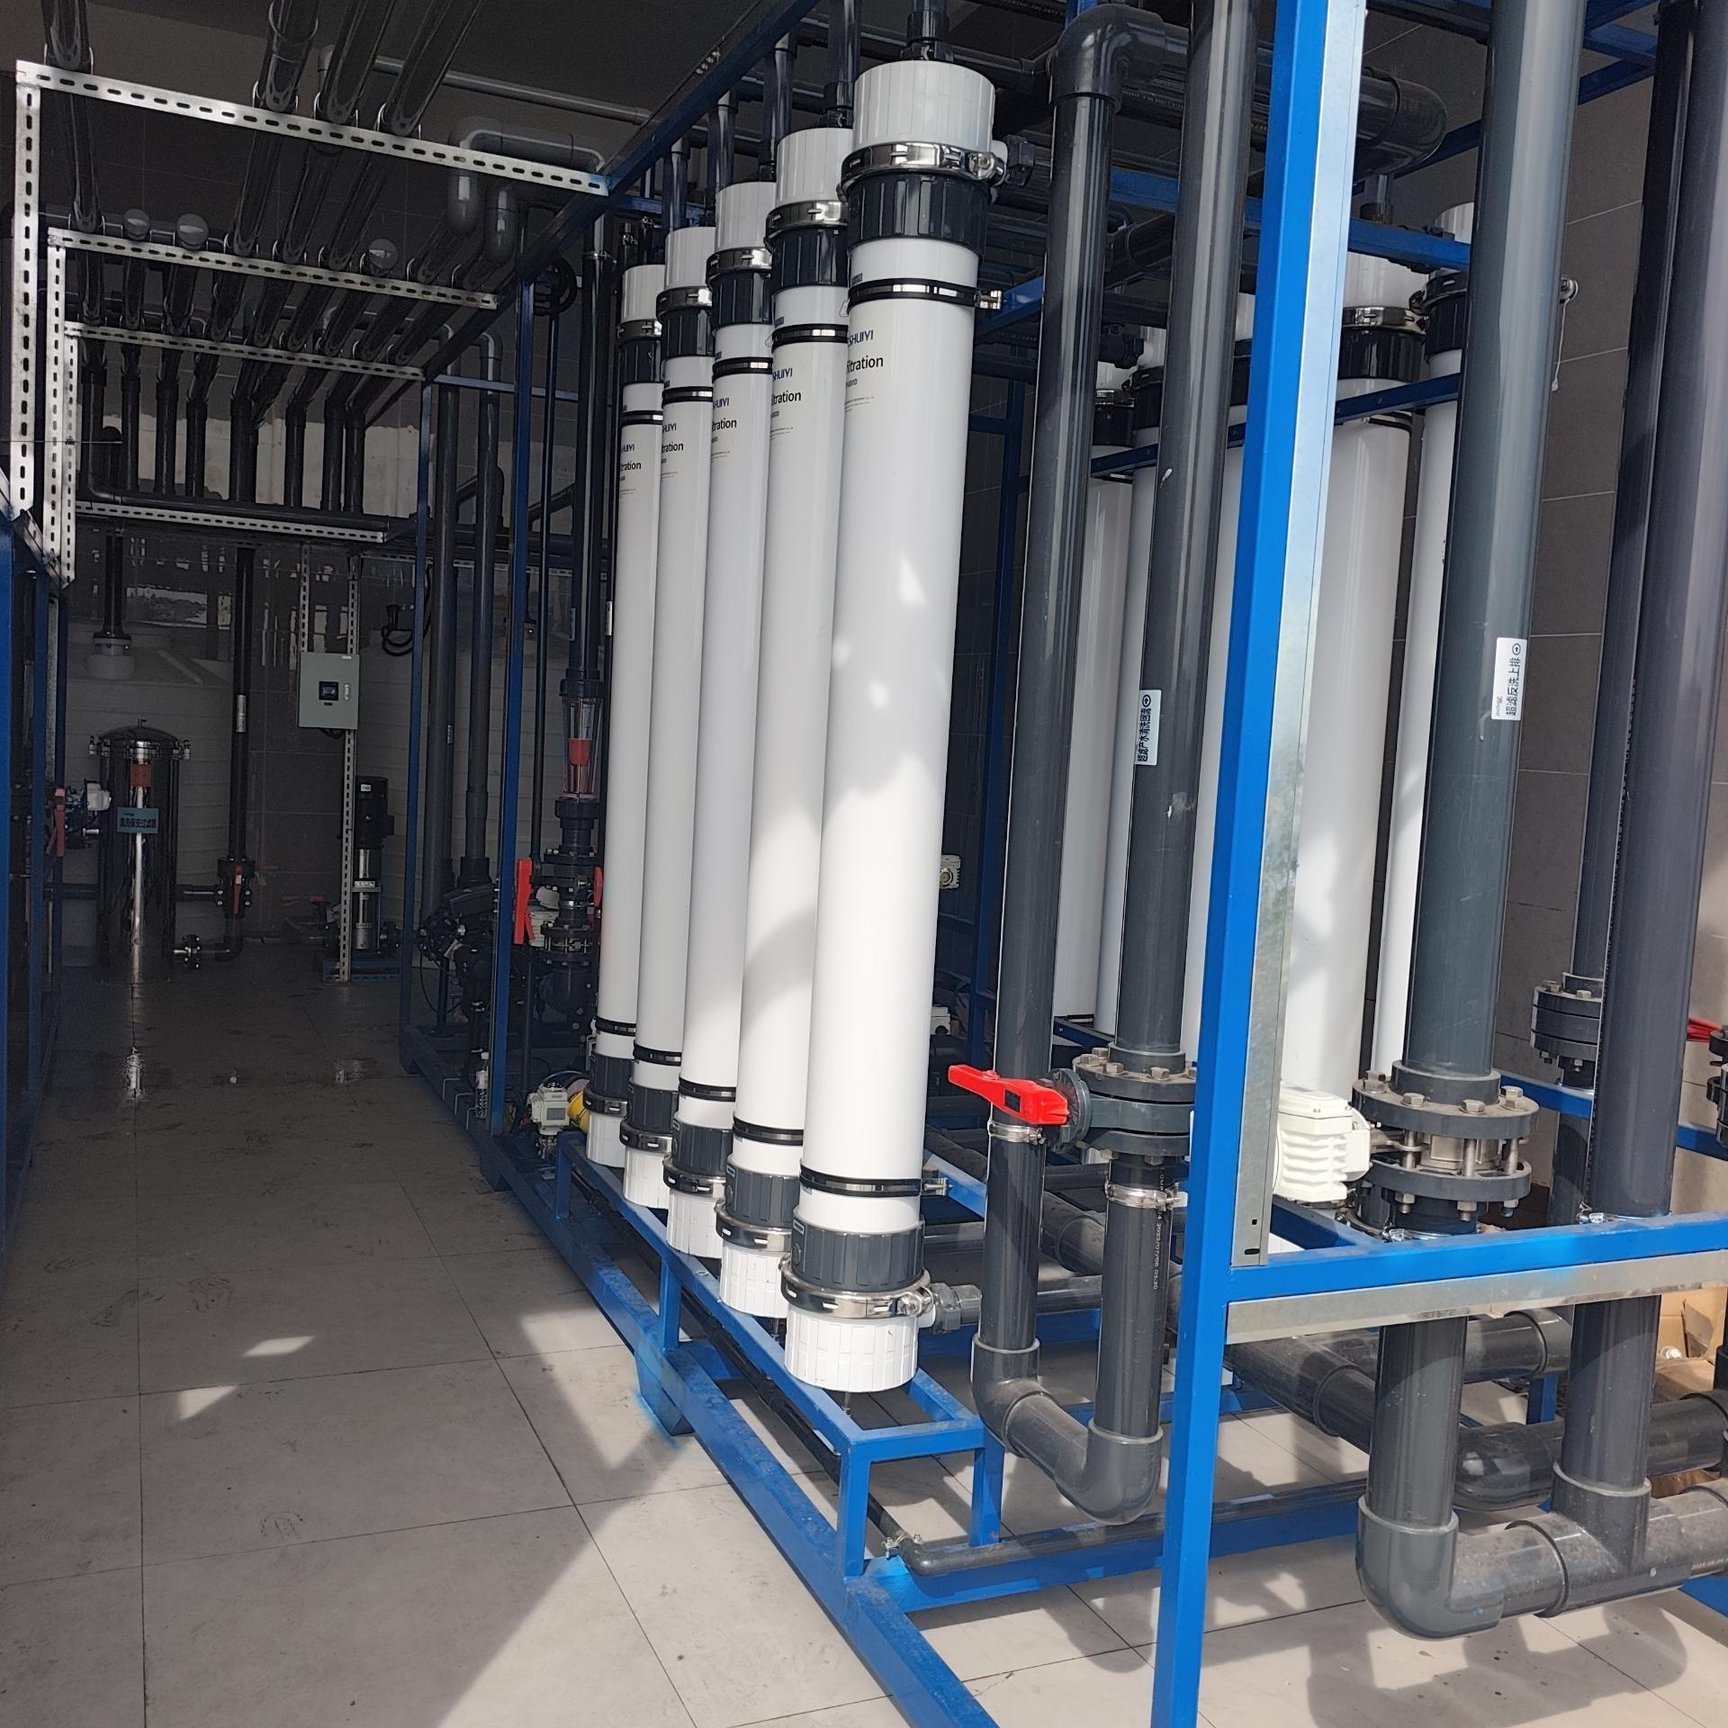
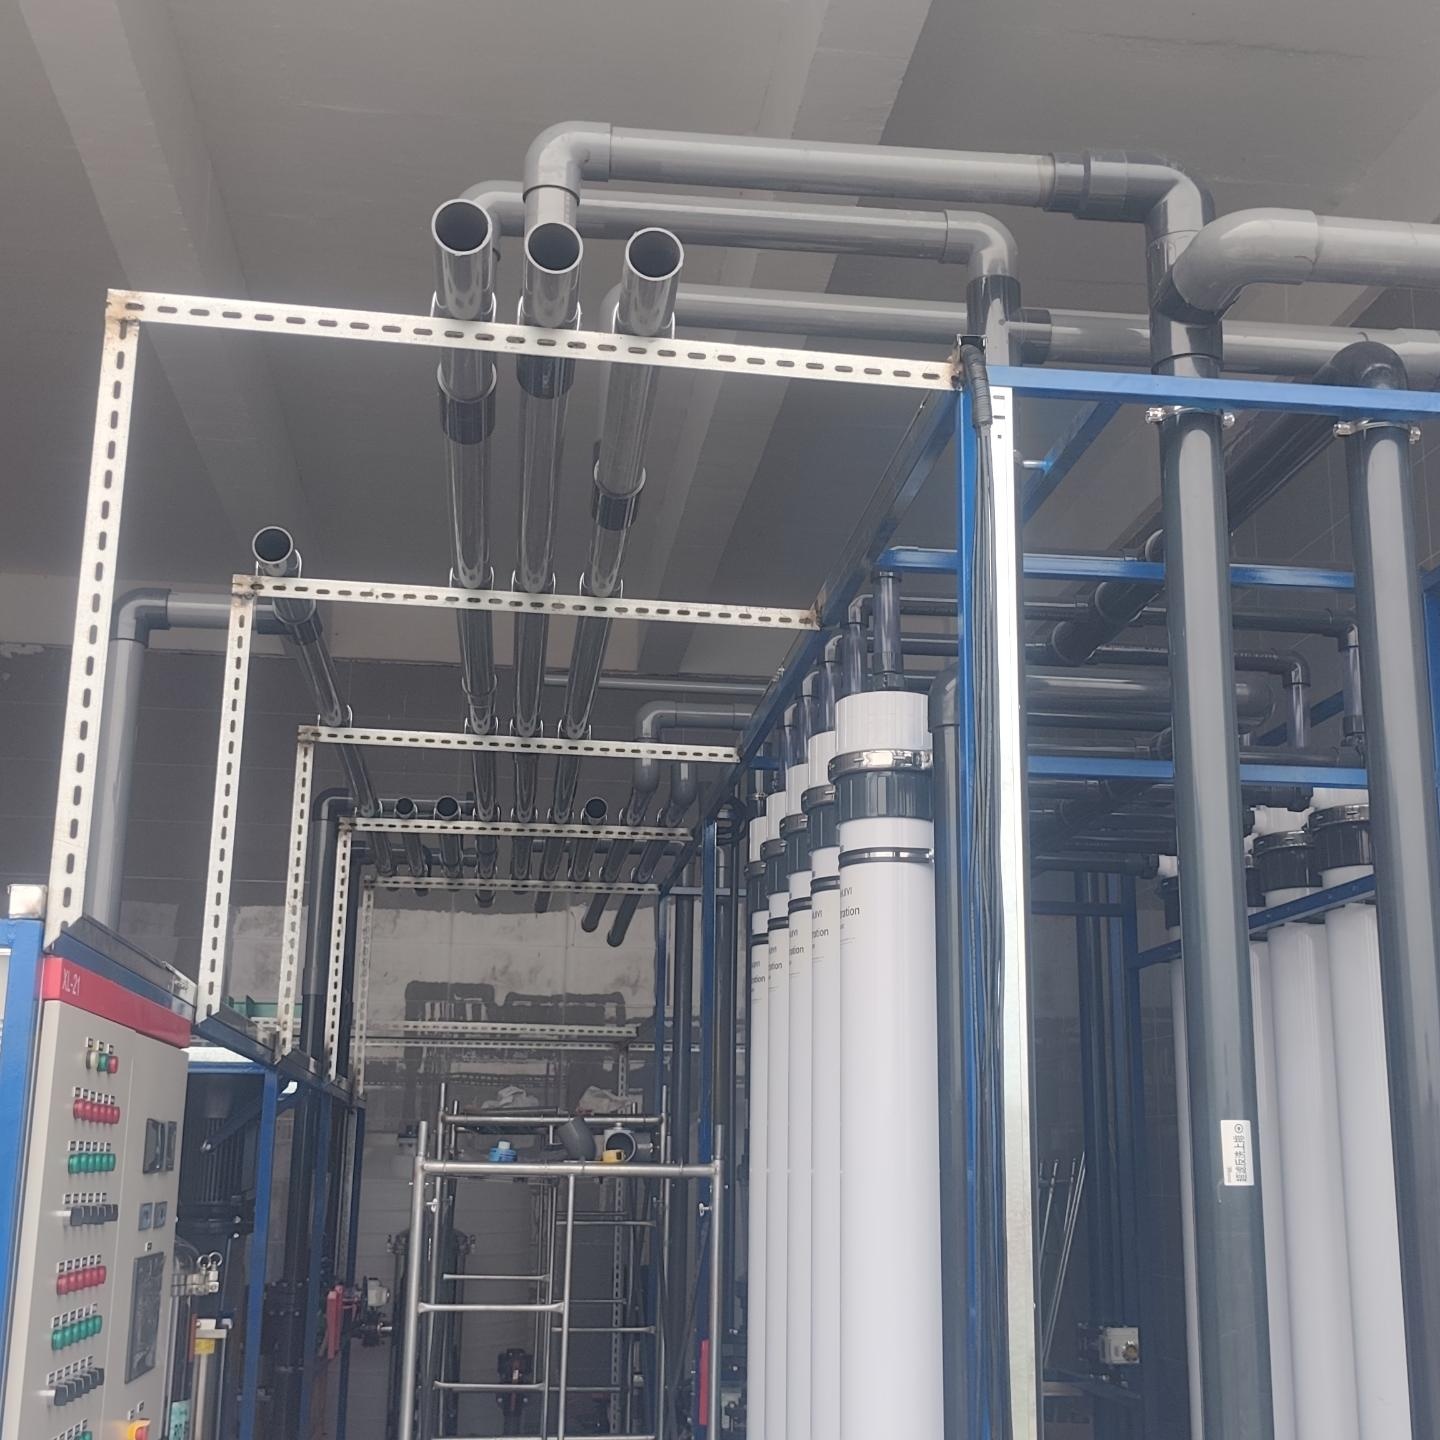
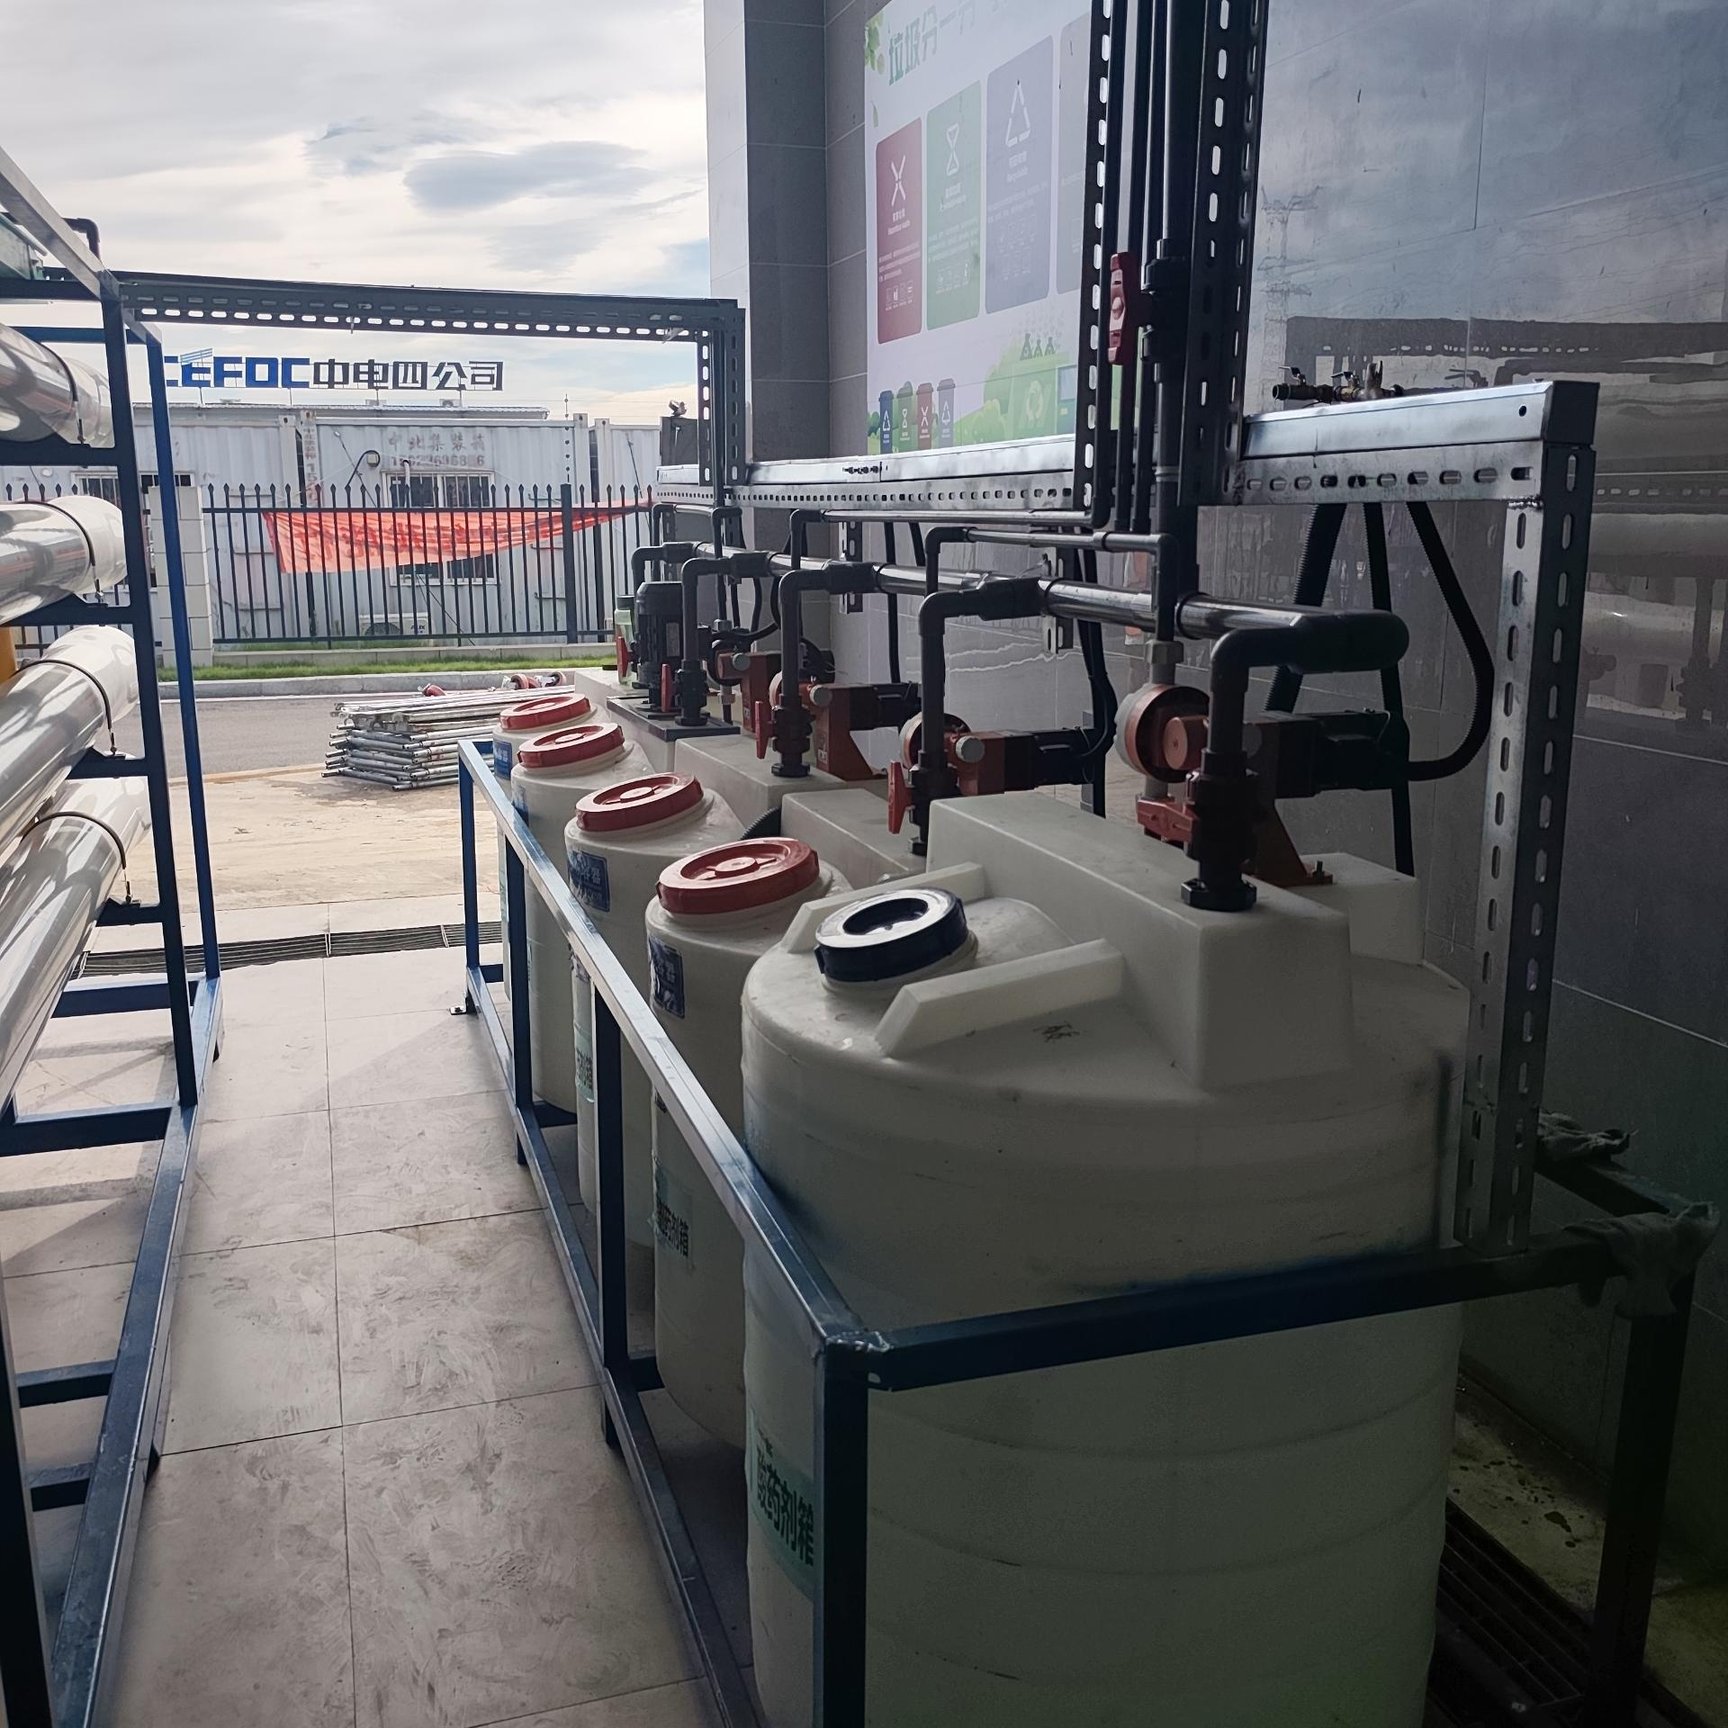
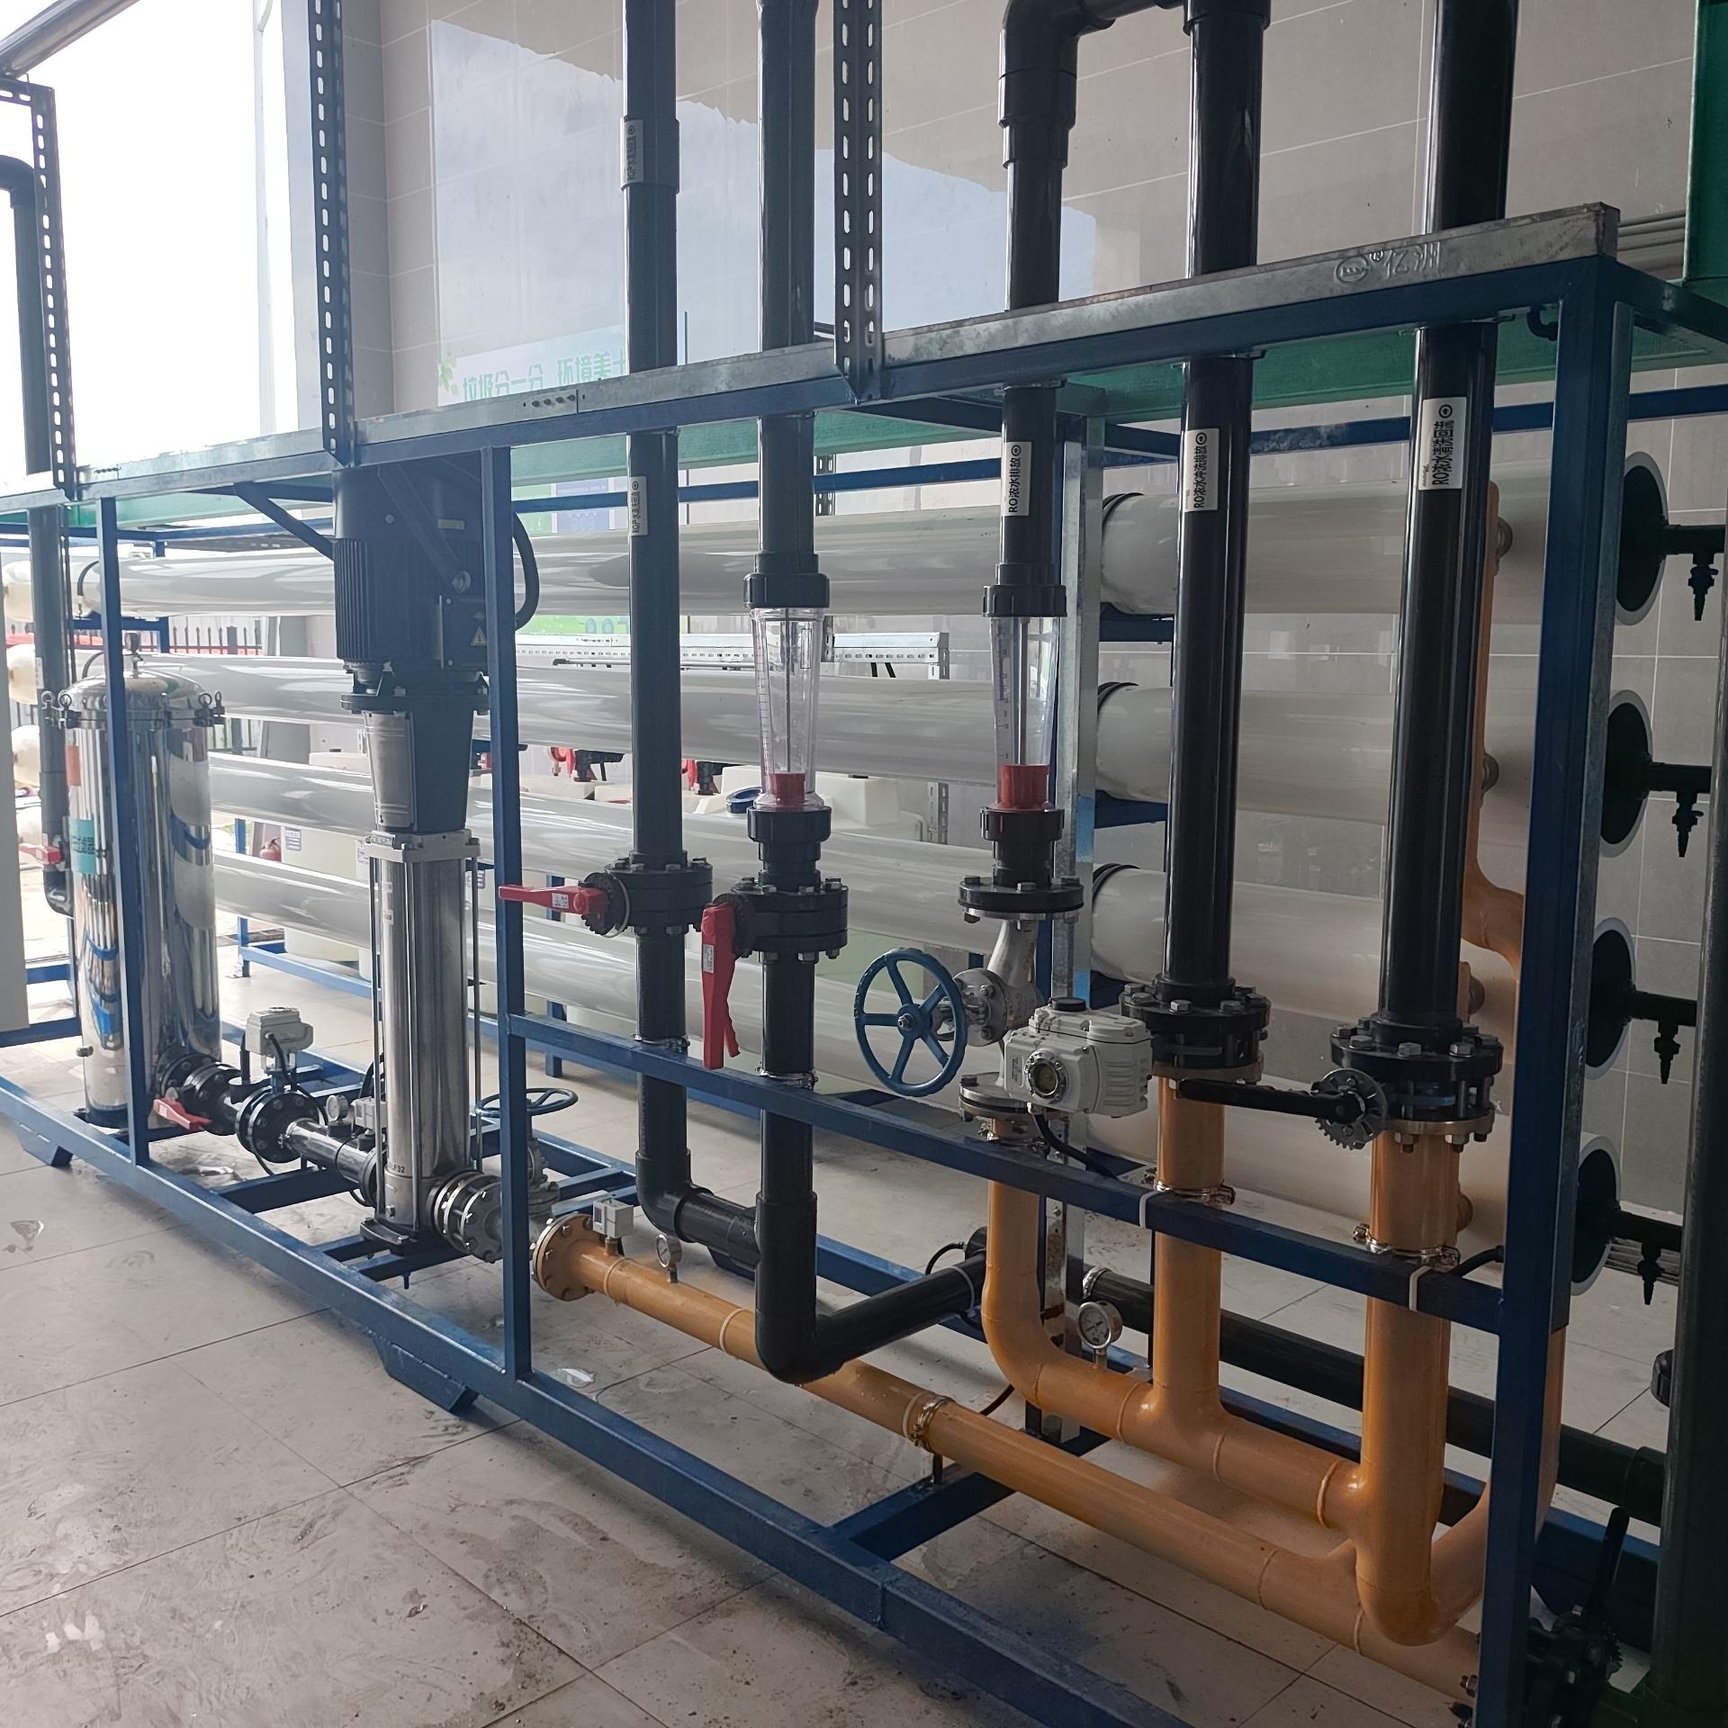
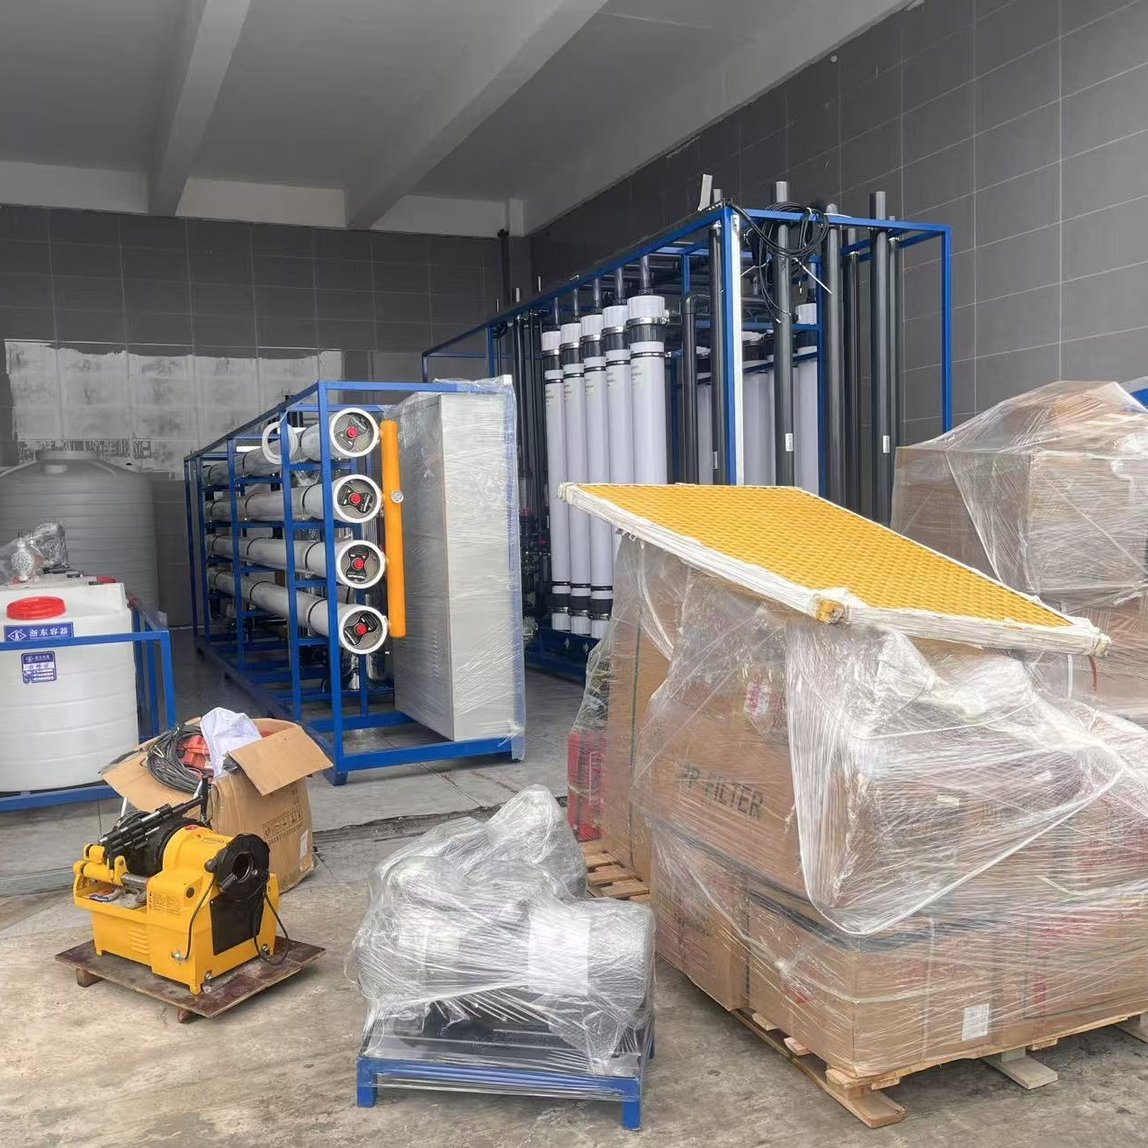
Om deze uitdagingen aan te pakken, ontwierp Benenv een geavanceerd industrieel waterterugwinningssysteem met een capaciteit van 50 m³/u, gebaseerd op de bewezen UF + RO-dubbelmembranetechnologie, waarmee betrouwbaar, hoogwaardig gerecupereerd water wordt geleverd voor continue industriële hergebruik.
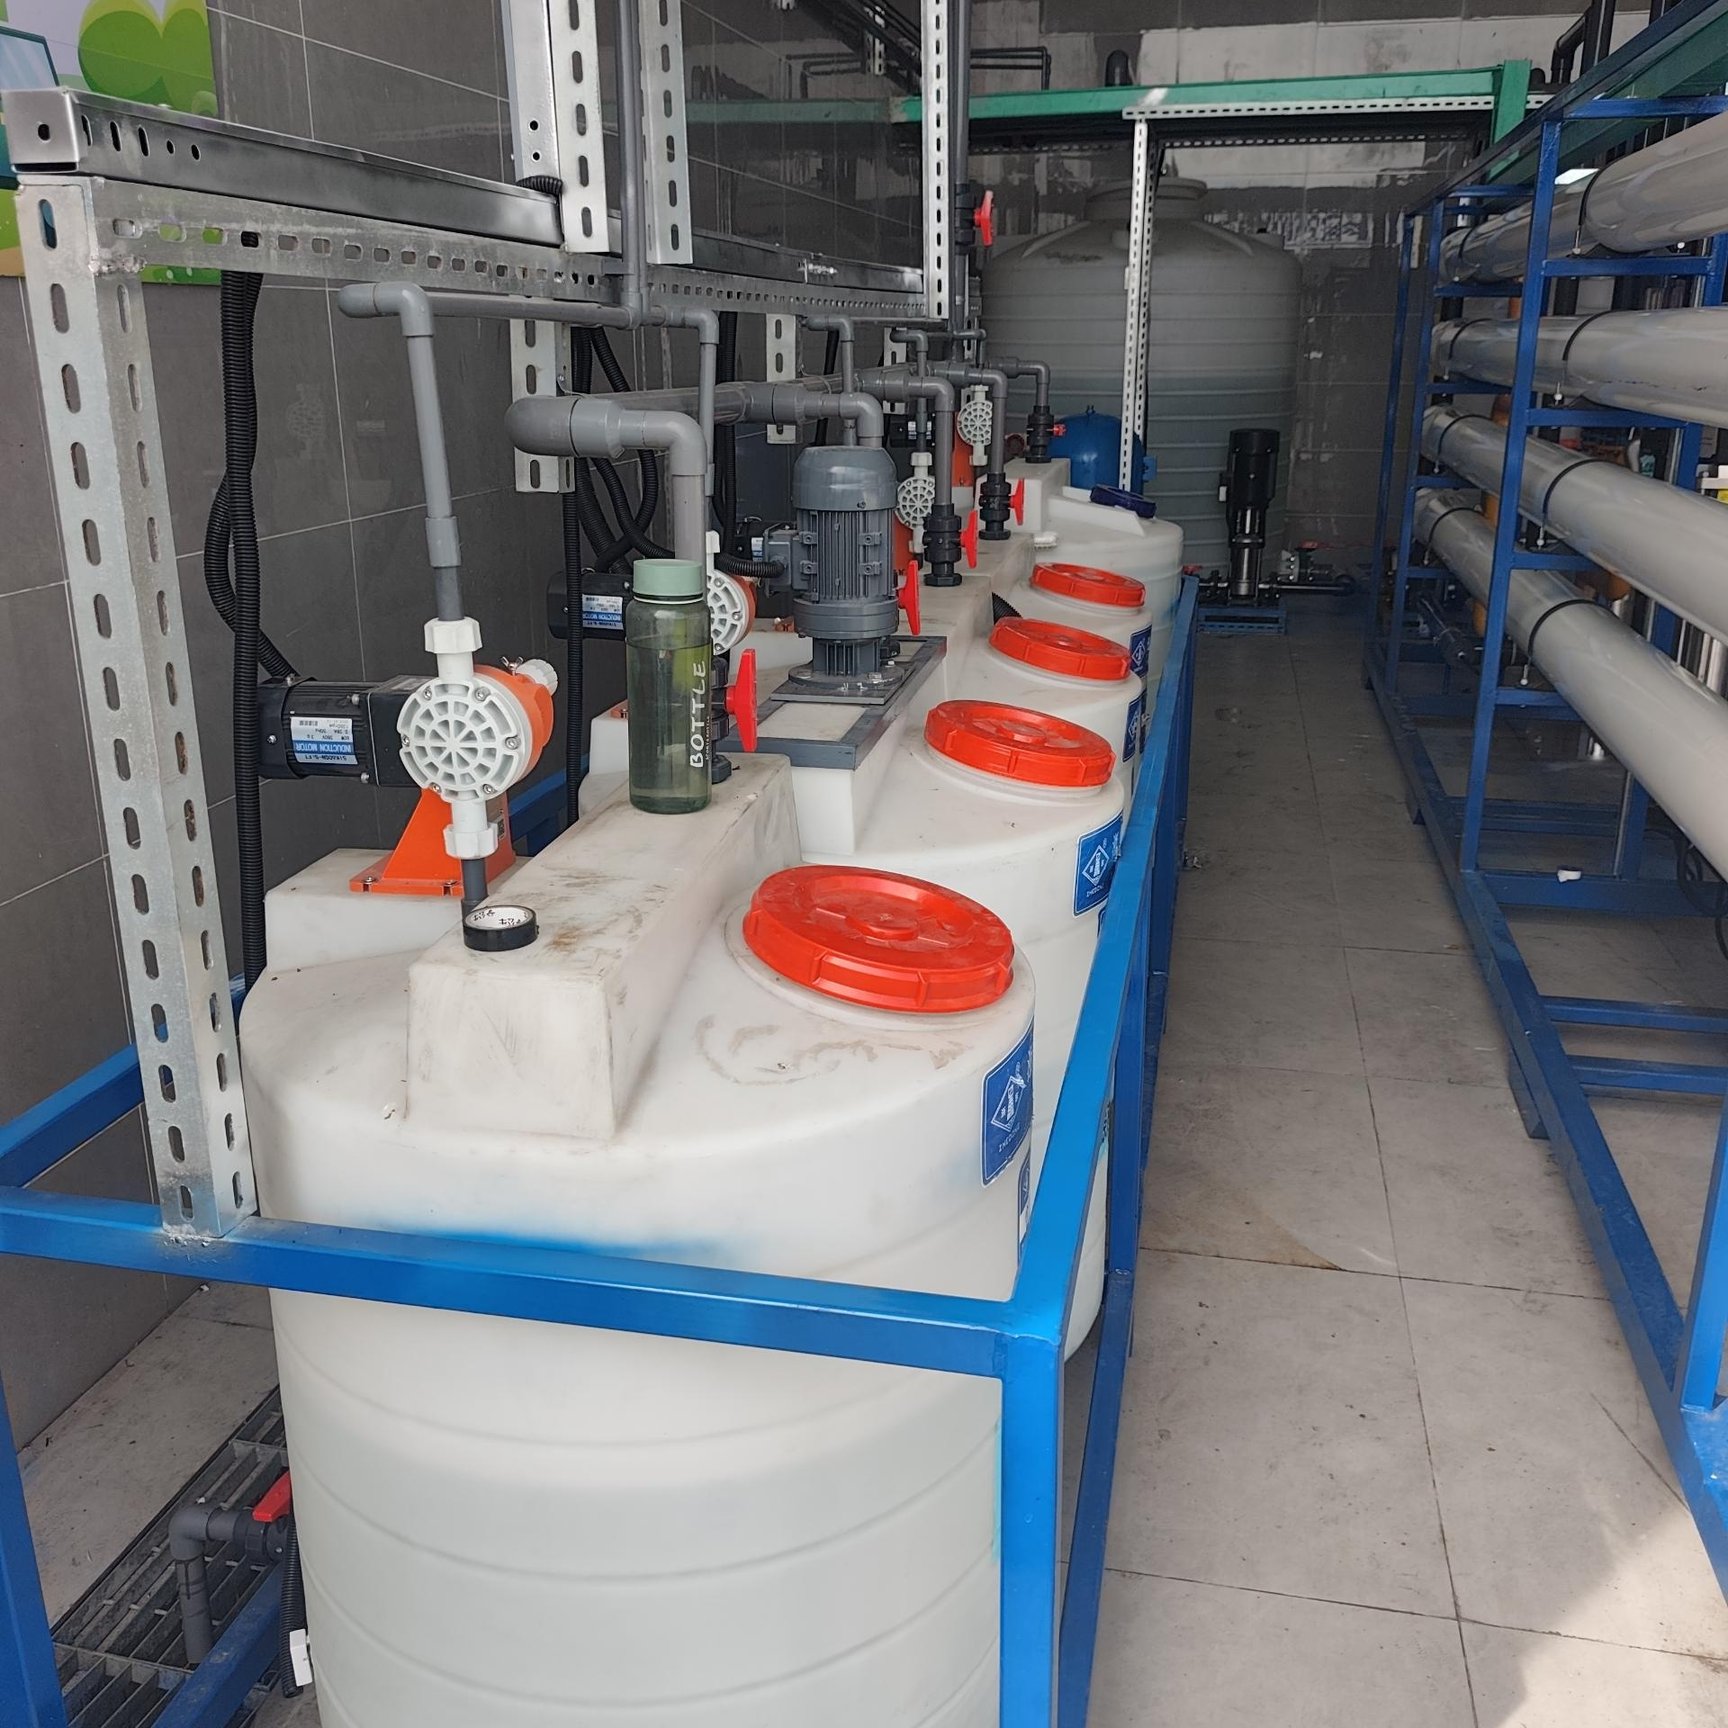
Het afvalwater wordt eerst verzameld in een equalisatietank, waar zowel de debiet- als de kwaliteitsvariaties worden gebalanceerd, wat consistente bedrijfsomstandigheden garandeert voor de downstreamzuiveringsunits.
Vervolgens ondergaat het water coagulatie- en filtratievoorbereiding, waardoor zwevende stoffen, colloïdale deeltjes en gedeelten van organische verontreinigingen worden verwijderd. Dit vermindert aanzienlijk de belasting op de membraansystemen en beschermt tegelijkertijd de UF- en RO-membranen tegen vervuiling, waardoor hun levensduur wordt verlengd.
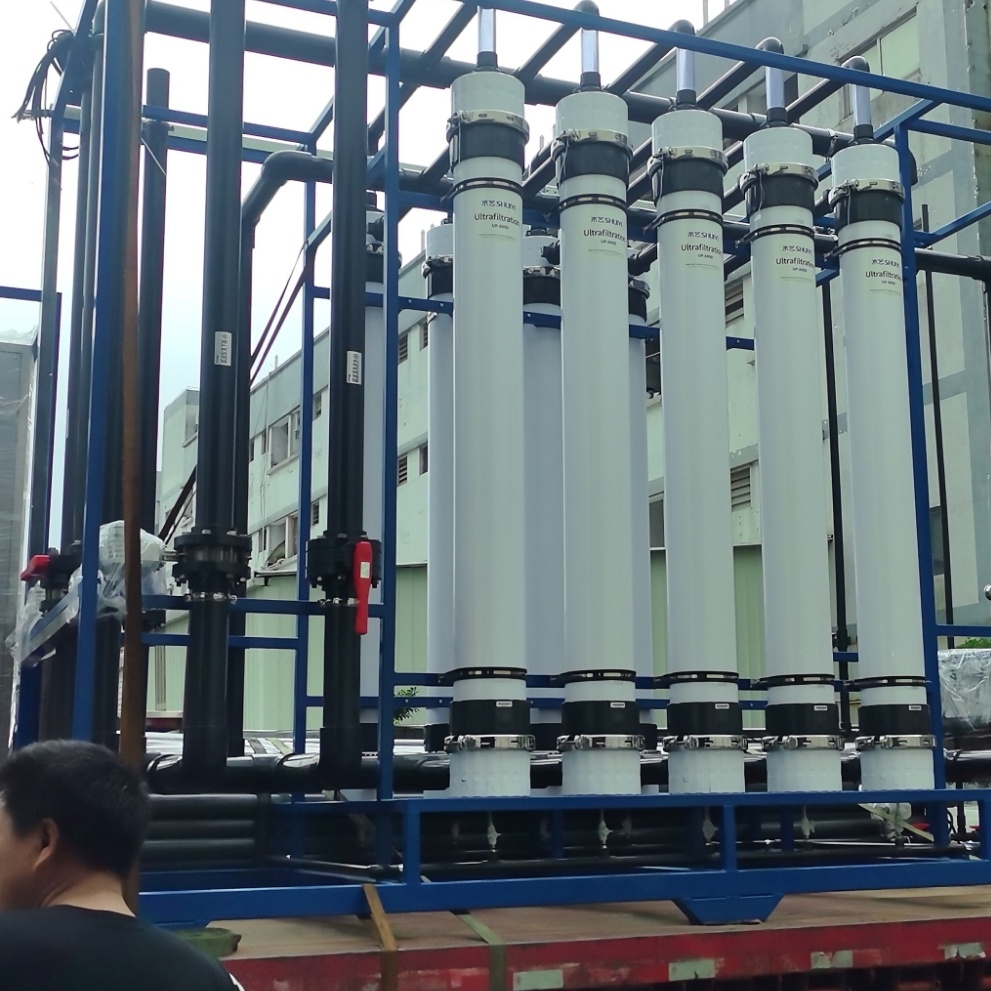
Na de voorbereiding gaat het afvalwater naar de ultrafiltratie (UF)-unit, waar fijne zwevende deeltjes en verontreinigingen met een hoog molecuulgewicht worden verwijderd om gezuiverd aanvoerwater te produceren.
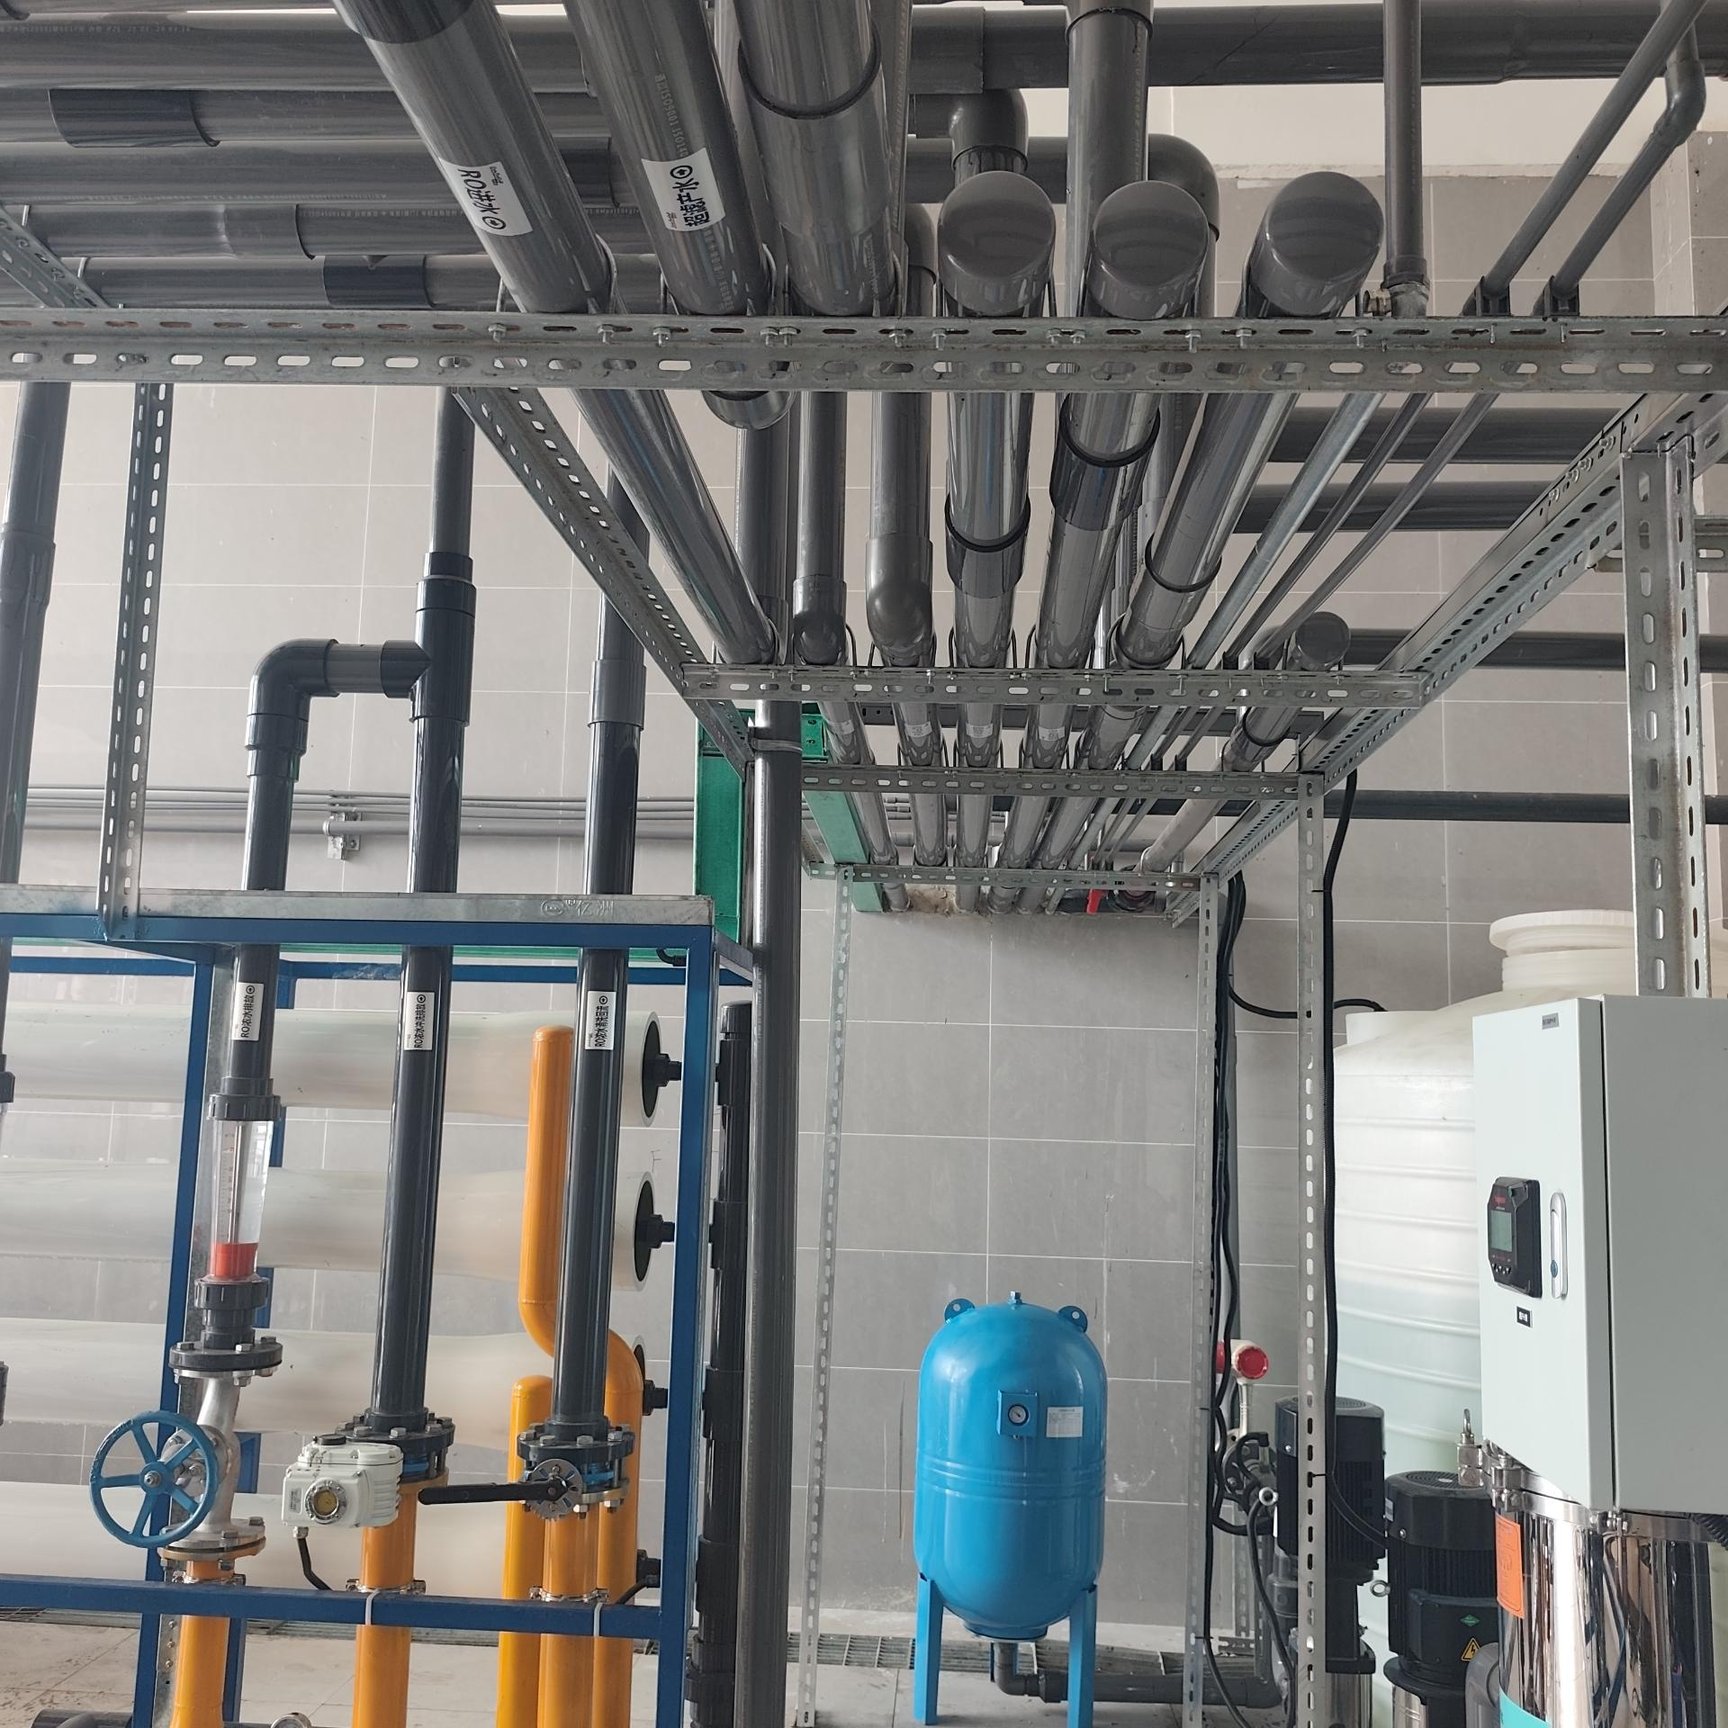
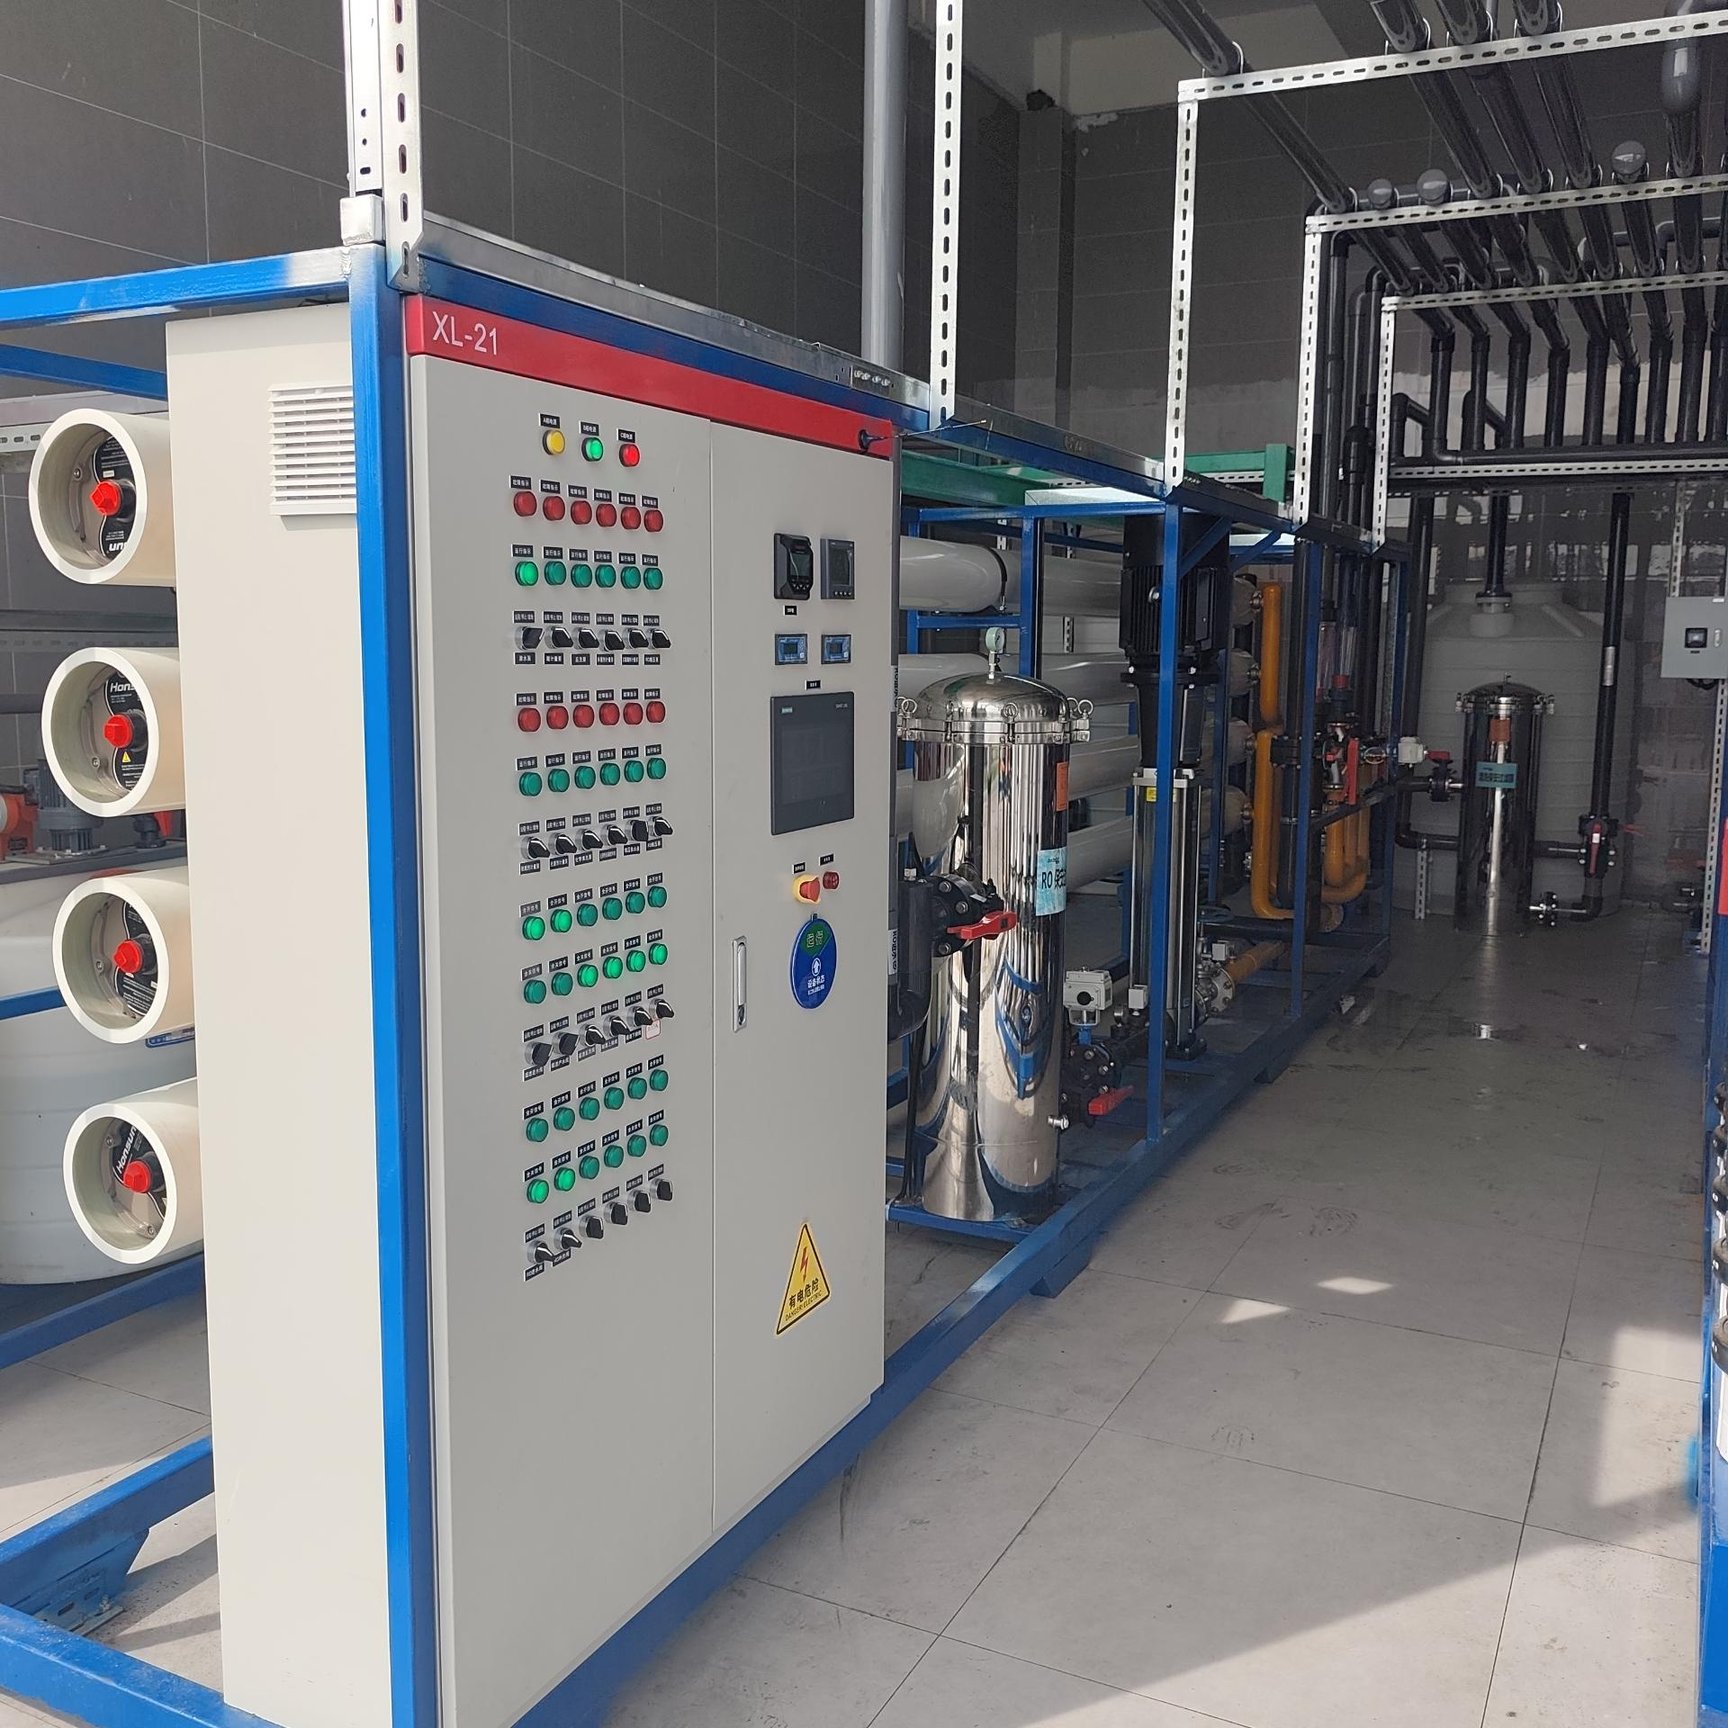
Het UF-permeaat wordt vervolgens verwerkt door het omgekeerde-osmose (RO)-systeem, dat op efficiënte wijze opgeloste zouten, ionen en resterende onzuiverheden verwijdert. Dit verlaagt de geleidbaarheid aanzienlijk en verbetert de algehele waterkwaliteit.
Ten slotte passeert het gerecupereerde water een desinfectie- en drukstabilisatie-eenheid voordat het wordt aangevoerd naar het distributienetwerk voor gerecupereerd water van de installatie.
Het volledig geautomatiseerde systeem werkt continu met minimale ingreep van de operator. Intelligente PLC-besturing regelt automatisch de membraanreinigingscycli, bewaakt de waterkwaliteit en optimaliseert de systeemprestaties, wat stabiele werking waarborgt onder continue industriële productieomstandigheden.
Sinds de ingebruikname heeft het project met succes grootschalige afvalwaterrecycling binnen de faciliteit mogelijk gemaakt, wat het verbruik van zoetwater aanzienlijk heeft verminderd, de bedrijfskosten heeft verlaagd en de hoeveelheid afvalwaterafvoer heeft beperkt.
Door het verbeteren van de watergebruiksefficiëntie en het ondersteunen van duurzame industriële activiteiten heeft het systeem de klant geholpen om aan milieuvoorschriften te voldoen, terwijl de totale productiekosten werden verlaagd. Vandaag de dag dient het project als een referentietoepassing voor industrieel hergebruik van water bij energievoorzieningen in Zuidwest-China.
 |
 |
 |
 |
 |
 |

 EN