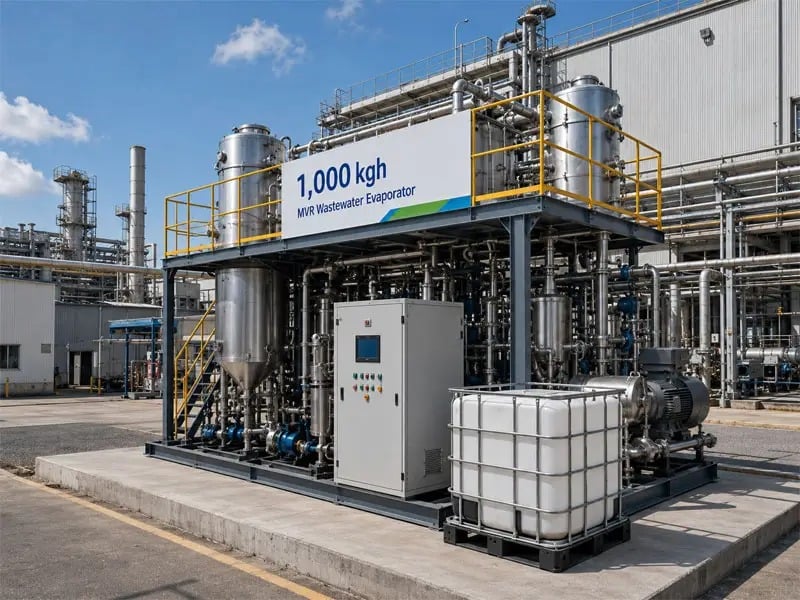
Ennen kuin mVR-haihdutinjärjestelmä otetaan kokonaisvaltaiseen tuotantokäyttöön, on suoritettava kattavat testausprotokollat, jotta voidaan varmistaa suunnittelun mukaisuus, käyttöturvallisuus ja prosessin luotettavuus. MVR-höyrystinjärjestelmän käyttöönotto on kriittinen vaihe projektin elinkaarella, jolloin teoreettinen insinööritoiminta kohtaa todellisen suorituskyvyn. Ilman ankaria ennen käyttöönottoa suoritettavia testejä käyttäjät kohtaavat merkittäviä riskejä, kuten laitteiston vioittumista, tehottomaa toimintaa, turvallisuusongelmia ja kalliita käyttökatkoja.
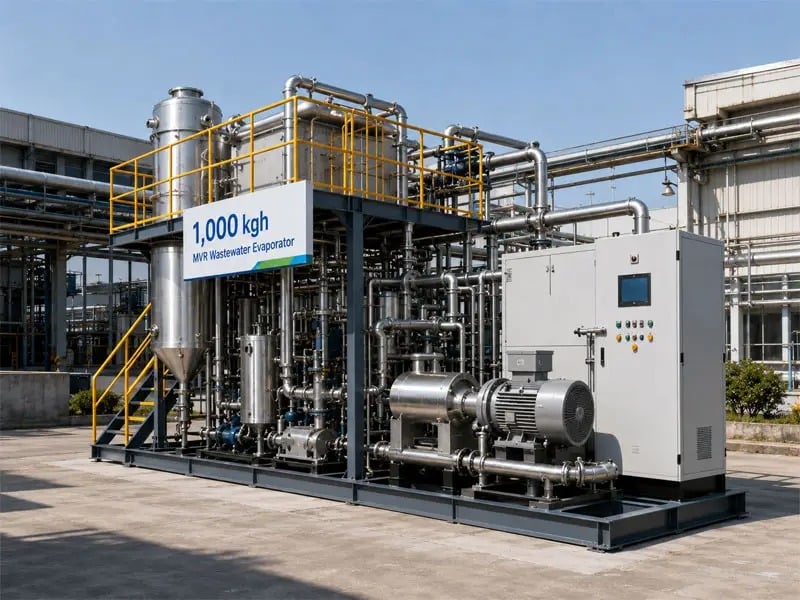
MVR-haihtimen järjestelmän käyttöönottoon liittyvä prosessi noudattaa rakennettua lähestymistapaa, joka alkaa paljon ennen käytön aloittamista. Tehtaalla suoritettava hyväksyntätestaus (FAT), kohteessa suoritettava hyväksyntätestaus (SAT) ja ohjausjärjestelmien validointi muodostavat tämän varmistuskehyksen perustan. Jokainen testausvaihe täyttää erityisen tarkoituksen: FAT vahvistaa, että laitteisto vastaa suunnittelutavoitteita hallitussa ympäristössä; SAT varmistaa suorituskyvyn todellisessa käyttöympäristössä; ja ohjausjärjestelmien testaus takaa, että kaikki automaatiojärjestelmät toimivat turvallisesti ja luotettavasti. Näiden testausten vaatimusten ymmärtäminen mahdollistaa laitoksen johtajien sujuvan siirtymisen asennuksesta luotettavaan tuotantokäyttöön.
MVR-haihtimen laitteiston tehtaalla suoritettava hyväksyntätestaus (FAT)
FAT:n soveltamisala ja tavoitteet
Tehtaalla suoritettava hyväksyntätestaus (FAT) edustaa mvr-haihduttimen järjestelmän ensimmäistä virallista validointivaihetta, ja se suoritetaan valmistajan tehtaalla tai valmistuspaikassa. FAT-vaiheessa insinöörit varmistavat, että laite on rakennettu suunnittelun mukaisesti, teknisten piirrustusten ja sopimusvaatimusten mukaisesti. Tähän vaiheeseen kuuluvat mekaanisen eheyden tarkastukset, painekokeet, astioiden hydrostaattiset kokeet sekä kaikkien kriittisten hitsausliitosten ja liitosten tarkastus. FAT-varmistaa myös, että mittauslaitteisto on kalibroitu oikein, että kaikki turvallisuusliitokset toimivat suunnitellulla tavalla ja että varajärjestelmät toimivat asianmukaisesti. Tavoitteena on tunnistaa ja korjata valmistusvirheet tai suunnitteluvirheet ennen laitteen toimitusta kohteeseen.
Tärkeimmät testaustiedot FAT-vaiheessa
Paineastian sertifiointi muodostaa keskeisen osan FAT:ta (Factory Acceptance Test) kaikille MVR-haihdutusjärjestelmille. Kaikki haihdutusastiat, lämmönvaihtimet ja kondensaattorit on tarkistettava hydrostaattisella painekokeella rakenteellisen eheytensä ja hitsauslaatunsa varmistamiseksi. Sertifioitujen henkilöiden visuaaliset tarkastukset tutkivat pinnan tilaa, korroosionkestävyyttä ja materiaalin yhdenmukaisuutta. Mittalaitteiden testauksella varmistetaan, että lämpötila-anturit, painemittarit, virtausmittarit ja tasotunnistimet toimivat hyväksyttävällä tarkkuusalueella. Mekaaniset järjestelmät, kuten pumput, tuuletinmoottorit ja puristimet, testataan erikseen ohjattujen olosuhteiden vallitessa. Värähtelyanalyysiä, melutestausta ja lämpökuvantamista voidaan suorittaa poikkeamien havaitsemiseksi. Ohjausjärjestelmän varmistus takaa, että ohjelmoitava logiikkakytkin (PLC), kosketusnäyttöliittymä ja hälytysjärjestelmä reagoivat oikein simuloiduissa prosessiolosuhteissa. Kaikkien FAT-tulosten dokumentointi tarjoaa objektiivista todisteita siitä, että MVR-haihdutusjärjestelmä täyttää perusvaatimukset ennen lähettämistä.
Sivustokohtainen hyväksyntätestaus ja toiminnallinen varmistus
Asennuksen varmistus ja perustestaus
Sivuston hyväksyntätestaus (SAT) varmistaa, että MVR-haihdutusjärjestelmä toimii oikein todellisessa laitoksen ympäristössä asennuksen ja kytkentöjen jälkeen. SAT alkaa mekaanisella tarkistuksella, jossa varmistetaan, että kaikki laitteet on kiinnitetty, putkittu ja sähkökytketty suunnitteludokumenttien mukaisesti. Alustavat perustestit sisältävät toiminnalliset tarkistukset kaikista pumppuista, moottoreista ja automaattisista järjestelmistä kuormittamattomissa olosuhteissa. Apujärjestelmät – kuten jäähdytysvesitila, sähköteho, puristettu ilma ja lämpöenergian lähteet – tarkistetaan varmistaakseen, että ne täyttävät eritelmävaatimukset. Lämmönvaihtimien ja putkistojen painehäviötestit suoritetaan varmistaakseen, että virtauspolut vastaavat suunnittelun oletuksia. Varastotankkien lämpötilakerrostumaa arvioidaan varmistaakseen asianmukaisen lämmön talteenoton. Värähtelysignaalit tallennetaan perusviitearvoina tulevaa kunnonseurantaa varten. Tämä vaihe tapahtuu yleensä vähäisellä raaka-aineen määrällä tai simuloiduissa olosuhteissa erottaakseen laitteiston suorituskyvyn prosessimuuttujista.
Prosessin suorituskyvyn testaus kuormitustilanteessa
Kun perustason varmistus on valmis, mvr-haihdutinjärjestelmää otetaan vähitellen käyttöön todellisella tai simuloidulla syöttöaineella. Alkuperäinen käsittelykapasiteetti pidetään alhaisena, jotta käyttäjät voivat havaita laitteiston toimintaa ja varmistaa, että prosessin mittausarvot vastaavat suunnittelun odotuksia. Haihdutusnopeus varmistetaan suunnittelukapasiteettikäyriä vasten eri käyttöolosuhteissa. Lämmönkulutus mitataan varmistaakseen, että mekaanisen höyryn uudelleenpuristuksen kierrätys saavuttaa odotetun tehokkuuden. Keskitetyn liuoksen poistotila ja laatuominaisuudet seurataan varmistaakseen, että erotusteho täyttää prosessivaatimukset. Pohjatuhkan poistojärjestelmiä testataan varmistaakseen, että ne poistavat keskitettyä ainetta määritellyllä nopeudella ilman tukoksia tai saastumisia. Energiankulutusdata tallennetaan useilla tasapainotiloilla perusmittareiden luomiseksi tulevaa suorituskyvyn kehitystä varten. Vähintään 48–72 tunnin pituinen pitkäaikainen vakauskoe täydellä suunnittelukapasiteetilla vahvistaa, että mvr-haihdutinjärjestelmä pystyy ylläpitämään toimintaansa ilman suorituskyvyn heikkenemistä tai ennakoimattomia pysäytyksiä.
Ohjausjärjestelmän testaus ja turvallisuuden varmistus
Automaattisten järjestelmien ja lukitusvarmisteiden tarkistus
MVR-haihdutusjärjestelmän ohjausjärjestelmän testauksessa keskitetään huomiota siihen, että kaikki automaatio-ohjelmistot, anturien tulot ja turvallisuuslukitukset toimivat suunnitellulla tavalla. Jokaista anturia – mukaan lukien painelähteen, lämpötilantunnetin, tasonmittarin ja virtausmittarin – testataan erikseen sekä yhdessä ohjauslogiikan kanssa. Ohjelmoitavaa logiikkakytkintä (PLC) testataan simuloiduilla anturituloilla varmistaakseen, että järjestelmä reagoi oikein normaaleihin käyttöolosuhteisiin ja hälytystilanteisiin. Manuaaliset ohjausmahdollisuudet testataan varmistaakseen, että käyttäjät voivat turvallisesti puuttua toimintaan tarvittaessa. Ohjausjärjestelmän ja etäseurantaplatformien välistä viestintää validoidaan varmistaakseen, että reaaliaikainen tiedonkirjaus ja hälytysilmoitukset toimivat luotettavasti. Varanttiset anturit ja äänestyslogiikka testataan varmistaakseen, että järjestelmä valitsee oikeat tulot anturien ristiriidassa ollessa. Varmuusvirtalähteitä testataan varmistaakseen, että kriittiset ohjaustoiminnot pysyvät toiminnassa sähkökatkon aikana ja että säännöllinen sammutusprosessi suoritetaan asianmukaisesti.
Turvajärjestelmät ja hätätilanteisiin vastaaminen
MVR-haihtimen järjestelmän turvavälkyt on testattava perusteellisesti varmistaakseen, että ne estävät turvattomia käyttöolosuhteita. Korkeapainealaramit ja turvaventtiilien asetuspisteet on validoidut varmistaakseen, ettei järjestelmän paine koskaan ylitä turvallisia rajoja. Alhaisen tason välkyt on testattu varmistaakseen, että järjestelmä pysähtyy ennen kuin tyhjiöpumpun kavitaatio tapahtuu. Lämpötilarajat on varmistettu varmistaakseen, ettei tuotteen laadun heikkenemistä, turvallisuusriskejä tai laitteiston vaurioitumista aiheudu liiallisesta lämpöenergiasta. Kompressorin poistopaineen rajat on testattu varmistaakseen, että moottorin ylikuormitussuoja toimii oikein vikaantumistilanteissa. Hälytyspysäytyspainikkeet on testattu varmistaakseen, että ne käynnistävät välittömän turvallisen pysäytysprosessin riippumatta muista järjestelmän tiloista. Rajoitetun tilan sisäänkäyntimenettelyt ja lukitusprotokollat on laadittu ja dokumentoitu siten, että huoltohenkilökunta voi työskennellä turvallisesti, kun järjestelmä on pois käytöstä. Kaikki ohjausasiakirjat on varmistettu olevan ajantasalla, tarkkoja ja saatavilla tehdasoperaattoreille ja huoltoteknikoille.
UKK
Mikä on tyypillinen kesto MVR-haihdutusjärjestelmän käyttöönotolle?
Käyttöönoton kesto vaihtelee järjestelmän monimutkaisuuden ja tilojen valmiuden mukaan, mutta tyypillisesti se kestää 2–4 viikkoa. Tehtaan hyväksyntätestaus vaatii yleensä 3–7 päivää riippuen laitteiston koosta ja testausalueesta. Sivuston hyväksyntätestaus, johon kuuluu asennuksen tarkistus, perustestaus, prosessisuorituskyvyn testaus ja ohjausjärjestelmien validointi, vaatii tyypillisesti 2–3 viikkoa. Dokumentointi, koulutus ja lopullinen hyväksyntä voivat lisätä aikaa 1–2 viikolla. Tarkka aikataulutus riippuu siitä, kuinka nopeasti sivuston apujärjestelmät ovat käytettävissä, kuinka sujuvasti asennus etenee ja siitä, vaativatko mahdolliset poikkeamat insinöörintarkastusta tai korjaustoimenpiteitä käyttöönoton aikana.
Kuka suorittaa MVR-haihdutusjärjestelmän tehtaan hyväksyntätestauksen?
Tehtaalla suoritettava hyväksyntätestaus tehdään valmistajan insinöörien, kolmannen osapuolen tarkastuslaitosten ja asiakkaan teknisten edustajien yhteistyönä. Valmistajan laadunvarmistustiimi johtaa tehtaalla suoritettavan hyväksyntätestauksen toteuttamista ja dokumentoi kaikki testitulokset. Kriittisille laitteille sertifioitujen kolmannen osapuolen tarkastajien on varmistettava paineastioiden noudattaminen, materiaalitodistukset ja hitsausten eheys sovellettavien standardien, kuten ASME:n tai PED:n, mukaisesti. Asiakkaan insinööritiimi tai nimetty tekninen viranomainen seuraa tehtaalla suoritettavan hyväksyntätestauksen toimintoja ja tarkistaa dokumentaation varmistaakseen, että kaikki sopimusvaatimukset on täytetty. Tämän moniosaisen osallistumisen ansiosta varmistetaan objektiivisuus ja luottamus siihen, että tehtaalla suoritettavan hyväksyntätestauksen tulokset kuvaavat tarkasti laitteiden tilaa lähetysajankohtana.
Mitä tapahtuu, jos käynnistystesteissä havaitaan poikkeamia?
Kun käyttöönotossa havaitaan eroavaisuuksia havaitun suorituskyvyn ja suunnitteluspesifikaatioiden välillä, ongelma dokumentoidaan ja määritellään ratkaisutie. Pienet ongelmat, kuten mittalaitteiden kalibrointipoikkeama tai pienet tiukkuuspuutteet putkiliitoksissa, korjataan yleensä välittömästi samalla käyttöönottovierailulla. Merkittävät ongelmat, kuten vähentynyt haihdutuskapasiteetti, liiallinen energiankulutus tai ohjausjärjestelmän viallisuus, tutkitaan juurisyyhinsä saakka. Jos juurisyy on suunnitteluvirhe, saattaa olla tarpeen tehdä insinöörimuutoksia, joihin kuuluu valmistajan osallistuminen ja viralliset muutosvalvontamenettelyt. Jos ongelmana on paikan ehto, kuten riittämätön jäähdytysvesituoant tai liiallinen ympäristölämpötila, toteutetaan laitoksen muutoksia. MVR-haihdutinjärjestelmä pysyy käyttöönoton tilassa, kunnes kaikki eroavaisuudet on ratkaistu ja sekä valmistaja että laitoksen käyttäjä ovat antaneet virallisen hyväksynnän.

 EN