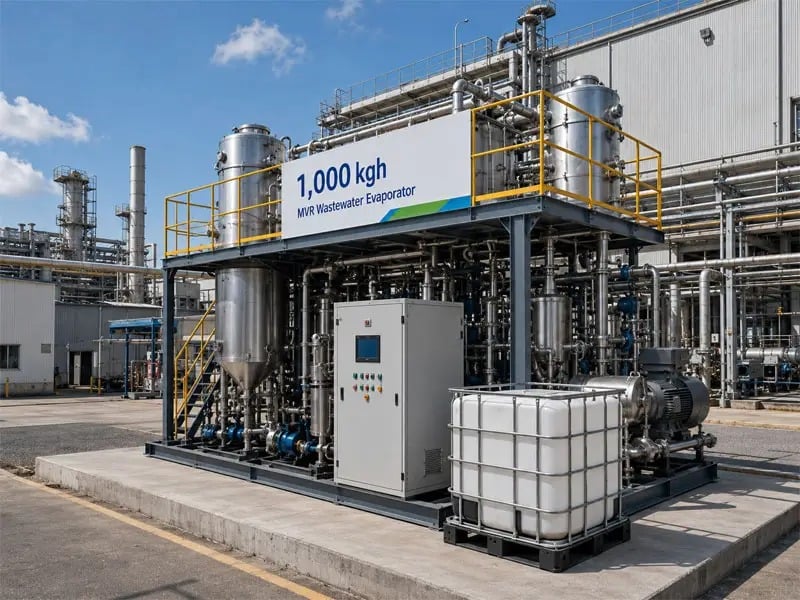
ایک کو چالو کرنے سے پہلے ایم وی آر ویپریٹر سسٹم مکمل پیداوار میں داخل ہونے سے پہلے، ڈیزائن کی خصوصیات، آپریشنل حفاظت اور عمل کی قابل اعتمادی کو درست ثابت کرنے کے لیے جامع ٹیسٹنگ پروٹوکولز کو انجام دینا ضروری ہوتا ہے۔ ایم وی آر ایواپوریٹر سسٹم کو شروع کرنا منصوبے کے زندگی کے دورے کا ایک اہم مرحلہ ہوتا ہے، جہاں نظریاتی انجینئرنگ حقیقی دنیا کی کارکردگی سے ملتی ہے۔ سخت پیشِ شروع ٹیسٹنگ کے بغیر، آپریٹرز کو سازوسامان کی ناکامی، غیر موثر آپریشن، حفاظتی واقعات اور مہنگی بندش جیسے بڑے خطرات کا سامنا کرنا پڑ سکتا ہے۔
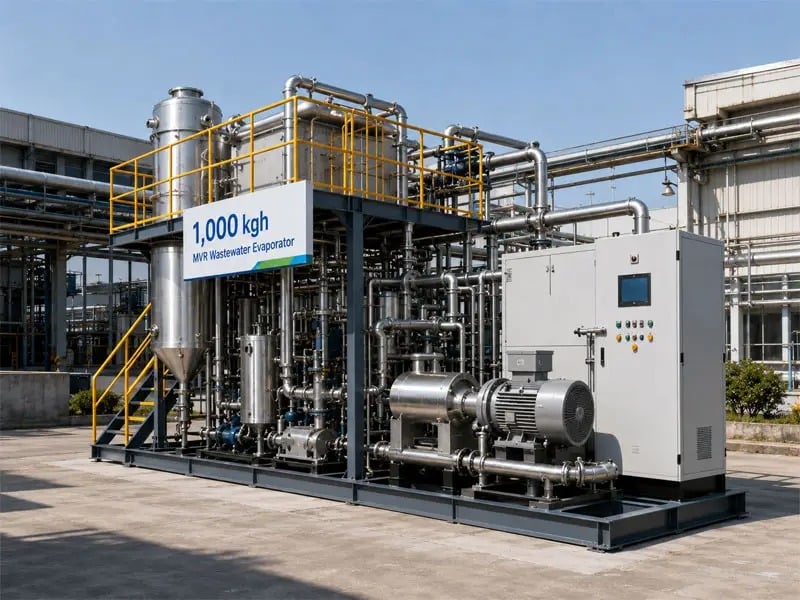
ایم وی آر ایواپوریٹر سسٹم کے لیے کمیشننگ عمل ایک منظم طریقہ کا پیروی کرتا ہے جو عملی شروع ہونے سے بہت پہلے شروع ہوتا ہے۔ فیکٹری ایکسیپٹنس ٹیسٹنگ، سائٹ ایکسیپٹنس ٹیسٹنگ، اور کنٹرولز کی تصدیق اس تصدیق کے ڈھانچے کی بنیاد ہیں۔ ہر ٹیسٹنگ مرحلہ ایک الگ مقصد کے لیے استعمال ہوتا ہے: ایف اے ٹی ایک کنٹرولڈ ماحول میں سامان کے ڈیزائن کے مقاصد کی تصدیق کرتا ہے، ایس اے ٹی اصل عملی سیٹنگ میں کارکردگی کی توثیق کرتا ہے، اور کنٹرولز کی ٹیسٹنگ یقینی بناتی ہے کہ تمام آٹومیشن سسٹمز محفوظ اور قابل اعتماد طریقے سے کام کر رہے ہیں۔ ان ٹیسٹنگ کی ضروریات کو سمجھنا سہولت کے منتظم افسران کو نصب کرنے سے لے کر قابل اعتماد پیداواری عمل میں بے دردی سے منتقل ہونے میں مدد دیتا ہے۔
ایم وی آر ایواپوریٹر سامان کے لیے فیکٹری ایکسیپٹنس ٹیسٹنگ
ایف اے ٹی کا دائرہ کار اور مقاصد
فیکٹری ایکسیپٹنس ٹیسٹنگ ایم وی آر ایواپوریٹر سسٹم کے لیے پہلا رسمی تصدیق مرحلہ ہوتا ہے، جو مینوفیکچرر کی فیکٹری یا فیبریکیشن شاپ میں منعقد ہوتا ہے۔ ایف اے ٹی کے دوران، انجینئرز یہ تصدیق کرتے ہیں کہ آلات کو ڈیزائن کی خصوصیات، ٹیکنیکل ڈرائنگز اور قراردادی ضروریات کے مطابق تیار کیا گیا ہے۔ اس مرحلے میں مشینی مضبوطی کے چیکس، دباؤ کے ٹیسٹ، برتنوں کا ہائیڈرو اسٹیٹک ٹیسٹ، اور تمام اہم ویلڈز اور کنکشنز کا معائنہ شامل ہوتا ہے۔ ایف اے ٹی میں یہ بھی تصدیق کی جاتی ہے کہ آلاتِ پیمائش کو درست طریقے سے کیلیبریٹ کیا گیا ہے، تمام حفاظتی انٹر لاکس اپنے ڈیزائن کے مطابق کام کر رہے ہیں، اور بیک اپ سسٹمز صحیح طریقے سے کام کر رہے ہیں۔ اس کا مقصد یہ ہے کہ آلات کو سائٹ پر بھیجنے سے پہلے تیاری کے دوران ہونے والی خرابیاں یا ڈیزائن کے مسائل کو شناخت کرنا اور ان کا حل تلاش کرنا۔
ایف اے ٹی کے دوران اہم ٹیسٹنگ عناصر
دباؤ والے برتن کا سرٹیفیکیشن کسی بھی ایم وی آر ایواپوریٹر سسٹم کے فیکٹری ایکسیپٹنس ٹیسٹ (ایف اے ٹی) کا ایک بنیادی جزو ہے۔ تمام ایواپوریشن برتن، حرارتی تبادلہ کنندہ اور کنڈینسرز کو ساختی مضبوطی اور ویلڈنگ کی معیار کی تصدیق کے لیے ہائیڈرو اسٹیٹک دباؤ ٹیسٹ سے گزارا جانا چاہیے۔ سرٹیفائیڈ عملے کے ذریعہ بصری معائنہ سطحی حالت، کوروزن کے خلاف مزاحمت اور مواد کی یکسانی کا جائزہ لیتا ہے۔ آلات کے ٹیسٹ سے یہ تصدیق ہوتی ہے کہ درجہ حرارت کے سینسرز، دباؤ گیج، فلو میٹرز اور لیول سوئچز قابلِ قبول درستگی کی حدود کے اندر کام کر رہے ہیں۔ پمپ، پنکھے اور کمپریسرز سمیت مکینیکل سسٹمز کو کنٹرول شدہ حالات میں الگ الگ ٹیسٹ کیا جاتا ہے۔ غیر معمولی صورتحال کا پتہ لگانے کے لیے وائبریشن تجزیہ، شور کا ٹیسٹ اور تھرمل امیجنگ کیا جا سکتا ہے۔ کنٹرولز کی تصدیق سے یہ یقینی بنایا جاتا ہے کہ پروگرام ایبل لاگک کنٹرولر، ٹچ اسکرین انٹرفیس اور الرام سسٹمز نقل شدہ عملی حالات کے جواب میں صحیح طریقے سے ردِ عمل ظاہر کرتے ہیں۔ تمام ایف اے ٹی کے نتائج کی دستاویزی شکل میں ریکارڈنگ سسٹم کو شپمنٹ سے پہلے بنیادی ضروریات کو پورا کرنے کا موضوعی ثبوت فراہم کرتی ہے۔
سائٹ قبولیت کا ٹیسٹنگ اور آپریشنل تصدیق
انسٹالیشن کی تصدیق اور بنیادی ٹیسٹنگ
سائٹ قبولیت ٹیسٹنگ سے یہ تصدیق کی جاتی ہے کہ ایم وی آر ایواپوریٹر سسٹم انسٹالیشن اور کنکشن کے بعد اصل سہولت کے ماحول میں درست طریقے سے کام کر رہا ہے۔ ایس اے ٹی کا آغاز مکینیکل تصدیق سے ہوتا ہے کہ تمام سامان ڈیزائن دستاویزات کے مطابق مناسب طریقے سے جڑا ہوا، پائپ لگایا گیا اور بجلی سے منسلک ہے۔ ابتدائی بنیادی ٹیسٹنگ میں تمام پمپس، موٹرز اور خودکار سسٹمز کی کارکردگی کی جانچ بوجھ کے بغیر حالتوں میں کی جاتی ہے۔ ٹھنڈا پانی کی فراہمی، بجلی کی فراہمی، مُکَبَّد ہوا اور حرارتی توانائی کے ذرائع جیسے سہولیات کے نظام کو یہ تصدیق کرنے کے لیے جانچا جاتا ہے کہ وہ معیارات کی ضروریات پر پورا اتر رہے ہیں۔ حرارتی تبادلہ کنندہ اور پائپنگ سسٹمز کے سراسر دباؤ کے افت کی ٹیسٹنگ کی جاتی ہے تاکہ یہ تصدیق کی جا سکے کہ بہاؤ کے راستے ڈیزائن کے اندازوں کے مطابق ہیں۔ اسٹوریج ٹینکوں میں درجہ بندی شدہ درجہ حرارت کا جائزہ لیا جاتا ہے تاکہ مناسب حرارتی بازیافت کو یقینی بنایا جا سکے۔ وائبریشن کے نشانات کو مستقبل میں حالت کی نگرانی کے لیے بنیادی حوالہ کے طور پر ریکارڈ کیا جاتا ہے۔ یہ مرحلہ عام طور پر کم سے کم فیڈ اسٹاک کے ساتھ یا درآمد شدہ حالتوں میں ہوتا ہے تاکہ سامان کی کارکردگی کو عملی متغیرات سے الگ کیا جا سکے۔
لوڈ کے تحت عملکرد کا ٹیسٹنگ
جب بنیادی تصدیق مکمل ہو جاتی ہے، تو ایم وی آر واشپاشن سسٹم اصل یا شبیہی فیڈ مواد کے تحت تدریجی طور پر شروع کیا جاتا ہے۔ ابتدائی گزر رفتار کو کم رکھا جاتا ہے تاکہ آپریٹرز آلات کے رویے کا مشاہدہ کر سکیں اور یہ تصدیق کر سکیں کہ عملی پیمائشیں ڈیزائن کی توقعات کے مطابق ہیں۔ مختلف کام کرنے کی حالتوں میں واشپاشن کی شرح کو ڈیزائن صلاحیت کے منحنوں کے مقابلے میں جانچا جاتا ہے۔ حرارتی ذمہ داری کی خاصیت کو ناپ کر یہ تصدیق کی جاتی ہے کہ مکینیکل واشپر ری کمپریشن سائیکل متوقع کارکردگی حاصل کرتا ہے۔ کنسنٹریٹ کے اخراج کی شرح اور معیاری پیرامیٹرز کو نگرانی میں رکھا جاتا ہے تاکہ یہ تصدیق کی جا سکے کہ علیحدگی کی کارکردگی عملی ضروریات کو پورا کرتی ہے۔ بامیہ ودھرال سسٹمز کو جانچا جاتا ہے تاکہ یہ یقینی بنایا جا سکے کہ وہ غلیظ مواد کو مخصوص شرح سے بغیر اٹکاؤ یا گندگی کے نکال رہے ہیں۔ توانائی کے استعمال کے اعداد و شمار کو متعدد مستحکم حالت کی حالتوں میں لاگ کیا جاتا ہے تاکہ مستقبل کی کارکردگی کے رجحان کے لیے بنیادی معیارات قائم کیے جا سکیں۔ کم از کم 48 سے 72 گھنٹوں تک مکمل ڈیزائن صلاحیت پر طویل مدتی استحکام کی جانچ سے یہ تصدیق ہوتی ہے کہ ایم وی آر واشپاشن سسٹم کارکردگی میں کمی یا غیر منصوبہ بند شٹ ڈاؤنز کے بغیر کام جاری رکھ سکتا ہے۔
کنٹرول سسٹم ٹیسٹنگ اور سیفٹی ویلیڈیشن
آٹومیٹڈ سسٹمز اور انٹر لاک تصدیق
ایم وی آر ایواپوریٹر سسٹم کے کنٹرول ٹیسٹنگ کا مرکزی مقصد یہ تصدیق کرنا ہے کہ تمام آٹومیشن لا جک، سینسر ان پُٹس، اور سیفٹی انٹر لاکس منصوبہ بندی کے مطابق درست طریقے سے کام کر رہے ہیں۔ ہر سینسر—جیسے پریشر ٹرانسمیٹرز، درجہ حرارت کے پروبز، لیول انstruments، اور فلو میٹرز—کو الگ الگ اور کنٹرول لا جک کے ساتھ مشترکہ طور پر تصدیق کیا جاتا ہے۔ پروگرام ایبل لا جک کنٹرولر کو سیمولیٹڈ سینسر ان پُٹس کے ذریعے ٹیسٹ کیا جاتا ہے تاکہ یہ تصدیق کی جا سکے کہ سسٹم عام آپریٹنگ حالات اور الرٹ حالات دونوں میں مناسب طریقے سے ردعمل ظاہر کرتا ہے۔ آپریٹرز کے لیے دستی اوور رائیڈ کی صلاحیتوں کو ٹیسٹ کیا جاتا ہے تاکہ یہ یقینی بنایا جا سکے کہ وہ ضرورت پڑنے پر محفوظ طریقے سے مداخلت کر سکیں۔ کنٹرول سسٹم اور دور دراز کی نگرانی کے پلیٹ فارمز کے درمیان رابطے کو درست ثابت کیا جاتا ہے تاکہ یہ تصدیق کی جا سکے کہ حقیقی وقت کا ڈیٹا لاگنگ اور الرٹ اطلاعات قابل اعتماد طریقے سے کام کر رہی ہیں۔ غیر معمولی صورتحال میں سینسرز کے درمیان اختلاف کی صورت میں صحیح ان پُٹس کے انتخاب کو یقینی بنانے کے لیے ریڈنڈنٹ سینسرز اور ووٹنگ لا جک کو ٹیسٹ کیا جاتا ہے۔ ناقدہ بجلی کے نظام کو ٹیسٹ کیا جاتا ہے تاکہ یہ تصدیق کی جا سکے کہ اہم کنٹرولز بجلی کی غیر موجودگی کے دوران بھی بجلی سے فراہم ہوتے رہیں اور گریس فُل شٹ ڈاؤن سیکوئنسز مناسب طریقے سے انجام پاتے رہیں۔
سیفٹی سسٹم اور ہنگامی ردعمل
ایم وی آر ایواپوریٹر سسٹم پر سیفٹی انٹر لاکس کو غیر محفوظ آپریٹنگ حالات کو روکنے کے لیے باریکی سے ٹیسٹ کیا جانا چاہیے۔ ہائی پریشر الرٹس اور ریلیف والو سیٹ پوائنٹس کو تصدیق کیا جاتا ہے تاکہ یہ یقینی بنایا جا سکے کہ سسٹم کا دباؤ کبھی بھی محفوظ حد سے تجاوز نہ کرے۔ لو لیول انٹر لاکس کو ٹیسٹ کیا جاتا ہے تاکہ یہ تصدیق کی جا سکے کہ سسٹم ویکیوم پمپ کی کیویٹیشن سے پہلے بند ہو جاتا ہے۔ درجہ حرارت کی حدود کو تصدیق کیا جاتا ہے تاکہ یہ یقینی بنایا جا سکے کہ زیادہ حرارتی ان پٹ کی وجہ سے مصنوعات کا خراب ہونا، سیفٹی کے خطرات یا سامان کو نقصان نہ پہنچے۔ کمپریسر ڈسچارج پریشر کی حدود کو ٹیسٹ کیا جاتا ہے تاکہ یہ تصدیق کی جا سکے کہ خرابی کی صورت میں موٹر اوورلوڈ پروٹیکشن درست طریقے سے کام کرتی ہے۔ ایمرجنسی سٹاپ بٹنز کو ٹیسٹ کیا جاتا ہے تاکہ یہ تصدیق کی جا سکے کہ وہ دوسرے سسٹم کے حالت کے باوجود فوری محفوظ شٹ ڈاؤن کو شروع کرتے ہیں۔ کنفائیڈ اسپیس داخل ہونے کے طریقہ کار اور لاک آؤٹ پروٹوکول قائم کیے گئے ہیں اور دستاویزی شکل میں مرتب کیے گئے ہیں تاکہ ریموںٹ کے دوران مرمت کرنے والے عملے کے لیے محفوظ طریقے سے کام کرنا ممکن ہو سکے۔ تمام کنٹرولز کی دستاویزات کو یہ تصدیق کرنے کے لیے چیک کیا جاتا ہے کہ وہ موجودہ، درست اور فیکلٹی آپریٹرز اور مرمت کے ٹیکنیشنز کے لیے دستیاب ہیں۔
سوالات و جوابات
ایم وی آر ایواپوریٹر سسٹم کو چالو کرنے کا عام دورانیہ کیا ہوتا ہے؟
چالو کرنے کا دورانیہ سسٹم کی پیچیدگی اور فیکلٹی کی تیاری پر منحصر ہوتا ہے، لیکن عام طور پر یہ 2 سے 4 ہفتے تک ہوتا ہے۔ فیکٹری قبولیت کا امتحان عام طور پر آلات کے سائز اور امتحان کے دائرہ کار کے مطابق 3 سے 7 دن کا وقت لیتا ہے۔ سائٹ قبولیت کا امتحان، جس میں انسٹالیشن کی تصدیق، بنیادی امتحان، عمل کی کارکردگی کا امتحان اور کنٹرولز کی توثیق شامل ہیں، عام طور پر 2 سے 3 ہفتے کا وقت لیتا ہے۔ دستاویزات، تربیت اور حتمی دستخط کے لیے مزید 1 سے 2 ہفتے لگ سکتے ہیں۔ درست وقت سائٹ کی سہولیات کی دستیابی کی رفتار، انسٹالیشن کے بہترین انداز میں مکمل ہونے کی شرح، اور چالو کرنے کے دوران کسی غیر مطابقت کے لیے انجینئرنگ جائزہ یا درستگی کے اقدامات کی ضرورت پر منحصر ہوتا ہے۔
ایم وی آر ایواپوریٹر سسٹم کے لیے فیکٹری قبولیت کا امتحان کون کرتا ہے؟
فیکٹری قبولیت ٹیسٹنگ کو مینوفیکچرر کے انجینئرز، تیسرے فریق کی معائنہ ایجنسیوں اور صارف کے فنی نمائندوں کے امتزاج کے ذریعے انجام دیا جاتا ہے۔ مینوفیکچرر کی معیار کی ضمانت کی ٹیم ایف اے ٹی کے انجام دہی کی قیادت کرتی ہے اور تمام ٹیسٹ کے نتائج کو دستاویزی شکل دیتی ہے۔ اہم سامان کے لیے، سرٹیفائیڈ تیسرے فریق کے معائنہ کرنے والے ایجنسیاں دباؤ والے برتنوں کی منظوری، مواد کی سرٹیفیکیشن اور گھنی ویلڈنگ کی درستگی کو اے ایس ایم ای یا پی ای ڈی جیسے لاگو ضوابط کے مطابق تصدیق کرتی ہیں۔ صارف کی انجینئرنگ ٹیم یا مقررہ فنی اتھارٹی ایف اے ٹی کے کاموں کو غور سے دیکھتی ہے اور دستاویزات کا جائزہ لیتی ہے تاکہ یہ تصدیق کی جا سکے کہ تمام قراردادی تقاضوں کو پورا کیا گیا ہے۔ یہ متعدد فریق کی شرکت بے جانی کو یقینی بناتی ہے اور یہ اعتماد فراہم کرتی ہے کہ ایف اے ٹی کے نتائج شپمنٹ کے وقت سامان کی حالت کو درست طور پر ظاہر کرتے ہیں۔
اگر کمیشننگ ٹیسٹ کے دوران کوئی اختلافات دریافت ہوں تو کیا ہوتا ہے؟
جب کمیشننگ کے دوران مشاہدہ شدہ کارکردگی اور ڈیزائن کی خصوصیات کے درمیان اختلافات سامنے آتے ہیں، تو مسئلہ کو دستاویزی شکل دی جاتی ہے اور اس کے حل کا راستہ طے کیا جاتا ہے۔ چھوٹے مسائل جیسے آلات کی کیلنڈریشن میں تبدیلی یا ٹیوبنگ کنکشنز میں چھوٹے رساؤ عام طور پر اسی کمیشننگ کے دورے کے دوران فوری طور پر درست کر دیے جاتے ہیں۔ بڑے مسائل جیسے بخارات بنانے کی صلاحیت میں کمی، توانائی کے زیادہ استعمال، یا کنٹرول سسٹم کی خرابیوں کی جڑ کی وجوہات کا تعین کرنے کے لیے تحقیقات کی جاتی ہیں۔ اگر جڑ کی وجہ ڈیزائن کا مسئلہ ہو تو انجینئرنگ تبدیلیوں کی ضرورت پڑ سکتی ہے جس میں سازندہ کی مداخلت اور باضابطہ تبدیلی کنٹرول کے طریقہ کار شامل ہوں گے۔ اگر مسئلہ مقامی حالات جیسے ٹھنڈا کرنے والے پانی کی ناکافی فراہمی یا ماحولیاتی درجہ حرارت کی زیادتی ہو تو سہولت کی ترمیمیں کی جائیں گی۔ تمام اختلافات کے حل ہونے اور سازندہ اور سہولت کے آپریٹر دونوں کی باضابطہ منظوری حاصل ہونے تک ایم وی آر بخارات بنانے والا سسٹم کمیشننگ کی حیثیت میں ہی رہے گا۔

 EN