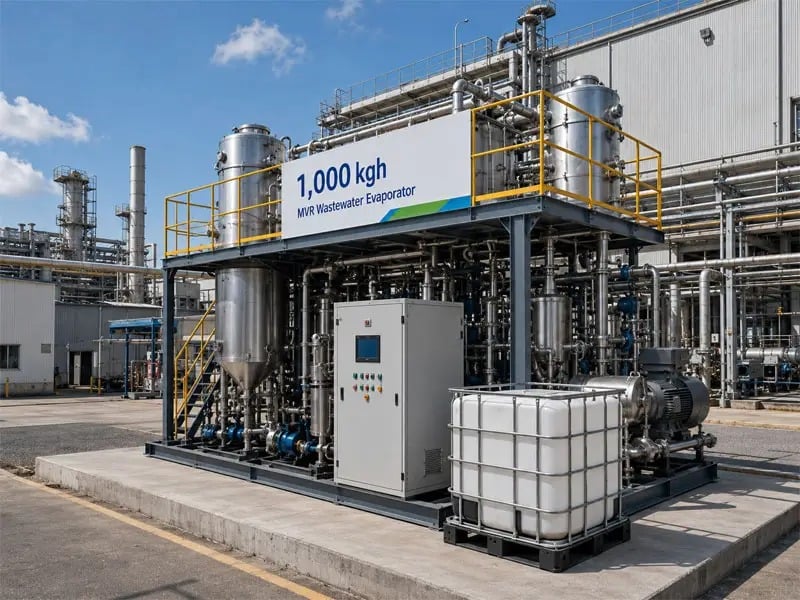
Prima di avviare un sistema evaporatore MVR in produzione completa, devono essere eseguiti protocolli di test approfonditi per convalidare le specifiche di progettazione, la sicurezza operativa e l'affidabilità del processo. La messa in servizio di un sistema evaporatore MVR rappresenta una fase cruciale nel ciclo di vita del progetto, in cui l'ingegneria teorica incontra le prestazioni reali. Senza test rigorosi pre-messa in servizio, gli operatori corrono rischi significativi, tra cui guasti agli impianti, funzionamento inefficiente, incidenti sulla sicurezza e costosi fermi impianto.
Il processo di messa in servizio di un sistema evaporatore MVR segue un approccio strutturato che ha inizio molto prima dell’avvio operativo. I test di accettazione in fabbrica (FAT), i test di accettazione sul sito (SAT) e la validazione dei sistemi di controllo costituiscono la base di questo quadro di verifica. Ogni fase di prova svolge uno scopo specifico: il FAT conferma che l’attrezzatura rispetta le specifiche progettuali in un ambiente controllato, il SAT ne convalida le prestazioni nell’effettivo contesto operativo, mentre i test sui controlli garantiscono il funzionamento sicuro e affidabile di tutti i sistemi di automazione. Comprendere questi requisiti di prova consente ai responsabili degli impianti di passare agevolmente dall’installazione all’esercizio produttivo affidabile.
Test di accettazione in fabbrica per attrezzature evaporatrici MVR
Ambito e obiettivi del FAT
La Factory Acceptance Testing rappresenta il primo passo formale di validazione per un sistema evaporatore MVR e avviene presso la struttura del produttore o il suo laboratorio di fabbricazione. Durante la FAT, gli ingegneri verificano che l’attrezzatura sia stata costruita conformemente alle specifiche di progettazione, ai disegni tecnici e ai requisiti contrattuali. Questa fase comprende controlli sull’integrità meccanica, prove di pressione, prove idrostatiche sui recipienti e ispezione di tutti i giunti saldati e le connessioni critiche. La FAT verifica inoltre che gli strumenti siano stati calibrati correttamente, che tutti gli interblocchi di sicurezza rispondano come previsto dal progetto e che i sistemi di backup funzionino adeguatamente. L’obiettivo è identificare e risolvere eventuali difetti di fabbricazione o problemi progettuali prima della spedizione dell’attrezzatura sul sito.
Elementi chiave della prova durante la FAT
I moduli di certificazione dei recipienti in pressione costituiscono un elemento fondamentale della FAT per qualsiasi sistema evaporatore MVR. Tutti i recipienti di evaporazione, gli scambiatori di calore e i condensatori devono essere sottoposti a una prova idrostatica di pressione per verificare l’integrità strutturale e la qualità delle saldature. Ispezioni visive effettuate da personale certificato esaminano le condizioni superficiali, la resistenza alla corrosione e la coerenza del materiale. I test sugli strumenti confermano che i sensori di temperatura, i manometri, i misuratori di portata e gli interruttori di livello operano entro i margini di accuratezza accettabili. I sistemi meccanici — inclusi pompe, ventilatori e compressori — vengono testati singolarmente in condizioni controllate. L’analisi delle vibrazioni, i test acustici e l’imaging termico possono essere eseguiti per rilevare anomalie. La verifica dei controlli garantisce che il PLC (programmable logic controller), l’interfaccia touchscreen e i sistemi di allarme rispondano correttamente a condizioni di processo simulate. La documentazione di tutti i risultati della FAT fornisce una prova oggettiva che il sistema evaporatore MVR soddisfa i requisiti di base prima della spedizione.
Collaudo sul sito e verifica operativa
Verifica dell'installazione e test di riferimento
I test di accettazione sul sito (SAT) verificano che il sistema evaporatore MVR funzioni correttamente nell’ambiente reale dell’impianto, dopo l’installazione e il collegamento. L’SAT inizia con una verifica meccanica per accertare che tutti gli apparecchi siano adeguatamente fissati, tubati e collegati elettricamente secondo i documenti di progetto. I primi test di riferimento includono controlli funzionali di tutte le pompe, dei motori e dei sistemi automatizzati in condizioni di carico nullo. Si conferma che i sistemi ausiliari — quali l’alimentazione di acqua di raffreddamento, l’energia elettrica, l’aria compressa e le fonti di energia termica — rispettino i requisiti specificati. Si eseguono test di caduta di pressione sugli scambiatori di calore e sui sistemi di tubazioni per verificare che i percorsi di flusso corrispondano alle ipotesi di progetto. Si valuta la stratificazione termica nei serbatoi di stoccaggio per garantire un corretto recupero di calore. Si registrano le firme di vibrazione come riferimento iniziale per il monitoraggio futuro delle condizioni. Questa fase si svolge tipicamente con quantità minime di materia prima oppure in condizioni simulate, al fine di isolare le prestazioni degli apparecchi dalle variabili del processo.
Test delle prestazioni del processo sotto carico
Una volta completata la verifica della linea di base, il sistema evaporatore MVR viene avviato gradualmente con materiale di alimentazione reale o simulato. La portata iniziale viene mantenuta bassa per consentire agli operatori di osservare il comportamento degli impianti e di verificare che le misure di processo siano coerenti con le aspettative progettuali. La portata di evaporazione viene verificata confrontandola con le curve di capacità progettuali su un’ampia gamma di condizioni operative. Il consumo di potenza termica viene misurato per confermare che il ciclo di ricompressione meccanica del vapore raggiunga l’efficienza prevista. Le portate di scarico del concentrato e i relativi parametri qualitativi vengono monitorati per verificare che le prestazioni di separazione soddisfino i requisiti di processo. I sistemi di prelievo dei residui vengono testati per garantire che rimuovano il materiale concentrato alla portata specificata, senza intasamenti né incrostazioni. I dati relativi al consumo energetico vengono registrati in diverse condizioni stazionarie per definire metriche di riferimento da utilizzare in futuro per l’analisi dell’andamento delle prestazioni. Un test di stabilità a lungo termine, effettuato alla piena capacità progettuale per almeno 48–72 ore, conferma che il sistema evaporatore MVR può operare in modo continuativo senza degrado delle prestazioni né fermi non programmati.
Verifica del sistema di controllo e convalida della sicurezza
Verifica dei sistemi automatizzati e degli interblocchi
I test sui controlli di un sistema evaporatore MVR si concentrano sulla verifica del corretto funzionamento della logica di automazione, degli ingressi dei sensori e degli interblocchi di sicurezza. Ciascun sensore — compresi i trasmettitori di pressione, le sonde di temperatura, gli strumenti di livello e i misuratori di portata — viene verificato sia in isolamento sia in combinazione con la logica di controllo. Il PLC (Programmable Logic Controller) viene testato con ingressi sensoriali simulati per confermare che il sistema risponda correttamente sia alle condizioni operative normali sia a quelle di allarme. Le funzionalità di sovrascrittura manuale vengono testate per garantire che gli operatori possano intervenire in sicurezza quando necessario. La comunicazione tra il sistema di controllo e le piattaforme di monitoraggio remoto viene validata per confermare che la registrazione dati in tempo reale e le notifiche di allarme funzionino in modo affidabile. I sensori ridondanti e la logica di voto vengono testati per confermare che il sistema selezioni gli ingressi corretti in caso di disaccordo tra sensori. I sistemi di alimentazione di riserva vengono testati per verificare che i controlli critici rimangano alimentati durante interruzioni dell’erogazione elettrica e che le sequenze di arresto graduale vengano eseguite correttamente.
Sistemi di sicurezza e risposta alle emergenze
Gli interblocchi di sicurezza sul sistema evaporatore MVR devono essere sottoposti a test approfonditi per garantire che impediscano condizioni operative non sicure. Gli allarmi di alta pressione e i valori di taratura delle valvole di sicurezza vengono convalidati per confermare che la pressione del sistema non superi mai i limiti di sicurezza. Gli interblocchi di livello basso vengono testati per verificare che il sistema si arresti prima che si verifichi la cavitazione della pompa da vuoto. I limiti di temperatura vengono verificati per assicurare che non possano verificarsi degradazione del prodotto, rischi per la sicurezza o danni agli impianti a causa di un apporto termico eccessivo. I limiti di pressione in mandata del compressore vengono testati per confermare che la protezione contro il sovraccarico del motore funzioni correttamente in condizioni di guasto. I pulsanti di arresto di emergenza vengono testati per verificare che attivino immediatamente un arresto sicuro, indipendentemente dagli altri stati del sistema. Le procedure per l’ingresso in spazi confinati e i protocolli di blocco (lockout) sono stati definiti e documentati affinché il personale addetto alla manutenzione possa operare in sicurezza quando il sistema è fuori servizio. Tutta la documentazione relativa ai controlli viene verificata per accertarne l’aggiornamento, l’esattezza e la disponibilità per gli operatori dell’impianto e per i tecnici della manutenzione.
FAQ
Qual è la durata tipica della messa in servizio di un sistema evaporatore MVR?
La durata della messa in servizio varia in base alla complessità del sistema e alla prontezza dell’impianto, ma generalmente si estende da 2 a 4 settimane. I test di accettazione in fabbrica (Factory Acceptance Testing) richiedono solitamente da 3 a 7 giorni, a seconda delle dimensioni dell’equipaggiamento e dell’ambito dei test. I test di accettazione sul sito (Site Acceptance Testing), che includono la verifica dell’installazione, i test di riferimento (baseline testing), i test di prestazione del processo e la validazione dei controlli, richiedono tipicamente da 2 a 3 settimane. La redazione della documentazione, la formazione del personale e la firma finale possono aggiungere altre 1–2 settimane. Il cronoprogramma esatto dipende dalla rapidità con cui vengono rese disponibili le utenze sul sito, dal regolare svolgimento dell’installazione e dal fatto che eventuali scostamenti richiedano una revisione ingegneristica o azioni correttive durante la fase di messa in servizio.
Chi esegue i test di accettazione in fabbrica (Factory Acceptance Testing) per un sistema evaporatore MVR?
I test di accettazione in fabbrica (FAT) vengono eseguiti da un team composto da ingegneri del produttore, agenzie di ispezione terze e rappresentanti tecnici del cliente. Il team per l’assicurazione della qualità del produttore guida l’esecuzione dei FAT e documenta tutti i risultati dei test. Per le apparecchiature critiche, ispettori terzi certificati verificano la conformità dei recipienti a pressione, le certificazioni dei materiali e l’integrità dei giunti saldati secondo i codici applicabili, quali ASME o PED. Il team ingegneristico del cliente o un’autorità tecnica designata assiste alle attività FAT e revisiona la documentazione per confermare che tutti i requisiti contrattuali siano stati soddisfatti. Questo coinvolgimento multiplo garantisce obiettività e fornisce fiducia nel fatto che i risultati dei FAT rappresentino con precisione lo stato dell’apparecchiatura al momento della spedizione.
Che cosa accade se vengono riscontrate discrepanze durante i test di messa in servizio?
Quando la messa in servizio rivela discrepanze tra le prestazioni osservate e le specifiche di progettazione, il problema viene documentato e viene stabilita una procedura per la sua risoluzione. I problemi minori, come deriva della calibrazione degli strumenti o piccole perdite nelle connessioni dei tubi, vengono generalmente corretti immediatamente durante la stessa visita di messa in servizio. I problemi significativi, come ridotta capacità di evaporazione, consumo eccessivo di energia o malfunzionamenti del sistema di controllo, vengono analizzati per individuarne la causa radice. Se la causa radice è un problema di progettazione, potrebbero rendersi necessarie modifiche ingegneristiche che richiedono il coinvolgimento del produttore e procedure formali di gestione delle modifiche. Se il problema è legato a condizioni locali, ad esempio fornitura insufficiente di acqua di raffreddamento o temperatura ambiente eccessiva, vengono attuate modifiche all’impianto. Il sistema evaporatore MVR rimane nello stato di messa in servizio fino a quando tutti i problemi non sono stati risolti e non è stato ottenuto l’assenso formale sia dal produttore sia dall’operatore dell’impianto.

 EN