 EN
百会浦環境保護|2026年中国電池リサイクル・再利用産業年次会議にご参加ください
2026/10/16
広東百会浦環境保護・省エネルギー開発有限公司は、本会議のスポンサーおよび特別招待企業です。当社は一連の設備および先進的なプロセス技術を紹介し、皆様のご来場を心よりお待ちしております…

2026/08/03
2026/08/03
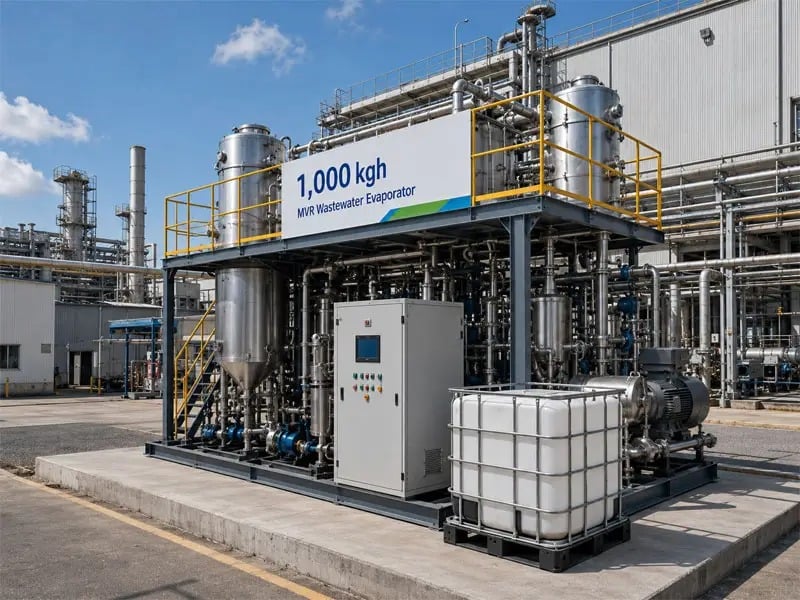
本格的な生産に投入する前に mVR蒸発装置システム 本格的な生産に投入する前に、設計仕様、運用上の安全性、およびプロセスの信頼性を検証するため、包括的な試験手順を実施する必要があります。MVR蒸発装置システムの運転開始は、理論的なエンジニアリングが実際の性能と出会うプロジェクトライフサイクル上の極めて重要なフェーズです。厳格な事前運転開始試験を実施しなければ、設備の故障、効率の低い運転、安全上の事故、高額なダウンタイムといった重大なリスクに直面することになります。
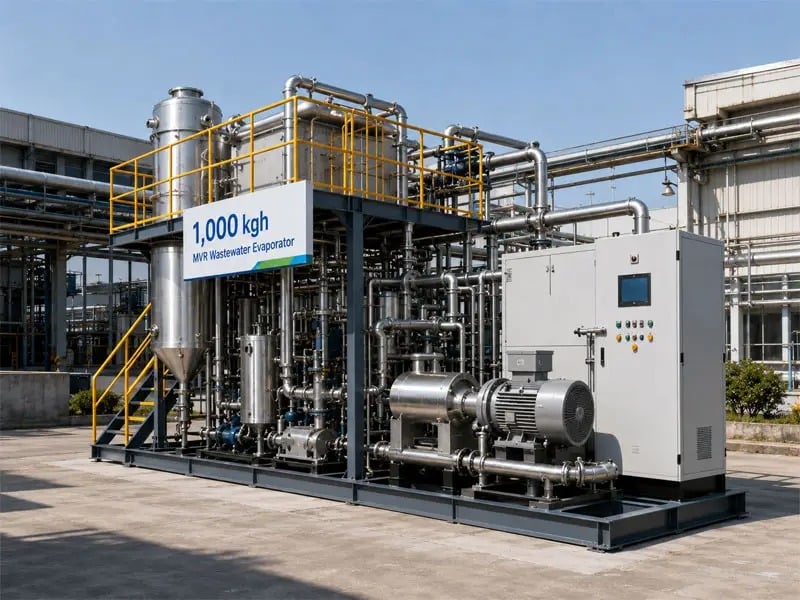
MVR蒸発装置システムの据付作業は、実際の運転開始よりもはるか前に始まる体系的な手順に従って進められます。工場出荷時受入試験(FAT)、現場受入試験(SAT)、および制御システムの検証が、この検証フレームワークの柱となります。各試験段階には明確な目的があり、FATは管理された環境下で機器が設計意図を満たしていることを確認し、SATは実際の運用環境における性能を検証し、制御システムの試験はすべての自動化システムが安全かつ確実に機能することを保証します。これらの試験要件を理解しておくことで、施設管理者は設置から安定した生産運転への円滑な移行を実現できます。
工場受入試験(FAT)は、MVR蒸発装置システムに対する最初の正式な検証ステップであり、製造元の工場または製作所で実施されます。FATでは、エンジニアが装置が設計仕様書、技術図面および契約条件に従って製造されていることを確認します。この段階では、機械的完全性の点検、圧力試験、容器の水圧試験、およびすべての重要溶接部・接続部の検査が含まれます。また、計装機器の校正が正しく行われていること、すべての安全インターロックが設計通りに作動すること、およびバックアップシステムが正常に機能することも検証されます。目的は、装置が現場へ出荷される前に、製造上の欠陥や設計上の問題を特定し、解決することです。
圧力容器の認証は、MVR蒸発装置システムにおける工場受入試験(FAT)の核となる要素です。すべての蒸発槽、熱交換器および凝縮器は、構造的健全性および溶接品質を確認するため、水圧試験を実施しなければなりません。有資格者による目視検査では、表面状態、耐食性および材質の一貫性が評価されます。計装機器の試験では、温度センサ、圧力計、流量計および液面スイッチが所定の許容誤差範囲内で正常に動作することを確認します。ポンプ、ファンおよびコンプレッサなどの機械装置は、制御された条件下で個別に試験されます。振動解析、騒音試験およびサーマルイメージングを実施し、異常を検出することもあります。制御系の検証では、プログラマブル・ロジック・コントローラ(PLC)、タッチパネルインターフェースおよびアラームシステムが、シミュレートされた工程条件に対して適切に応答することを確認します。FATの全結果を文書化することで、MVR蒸発装置システムが納入前に基本要件を満たしていることを客観的に証明します。
現地受入試験(SAT)は、MVR蒸発装置システムが設置・接続後に実際の施設環境下で正しく動作することを検証するものです。SATは、設計書類に従ってすべての機器が適切に据付・配管・電気接続されていることを機械的に確認することから始まります。初期の基準値試験では、無負荷条件下でポンプ、モーターおよび自動制御システムの機能チェックを行います。冷却水供給、電源、圧縮空気、熱エネルギー源などのユーティリティ系が仕様要件を満たしているかを確認します。熱交換器および配管系における圧力損失試験を実施し、流路が設計想定と一致していることを検証します。貯槽内の温度成層を評価して、適切な熱回収が行われていることを確認します。また、今後の状態監視のための基準値として、振動波形を記録します。本フェーズでは、通常、原料投入量を最小限に抑えたり、シミュレート条件のもとで実施したりすることで、プロセス変数の影響を排除し、機器そのものの性能を単独で評価します。
ベースライン検証が完了した後、MVR蒸発装置は実際のまたは模擬された供給原料を用いて段階的に運転開始されます。初期の処理量は低く保たれ、オペレーターが機器の挙動を観察し、プロセス計測値が設計上の想定と一致することを確認できるようにします。蒸発速度は、さまざまな運転条件において設計容量曲線と照合して検証されます。熱負荷消費量を測定し、機械式蒸気再圧縮(MVR)サイクルが期待される効率を達成していることを確認します。濃縮液の排出流量および品質パラメーターを監視し、分離性能がプロセス要件を満たすことを検証します。底部排出システムは、指定された流量で濃縮物を確実に除去でき、詰まりや汚染(フーリング)が生じないことを確認するために試験されます。エネルギー消費データは、複数の定常状態条件下で記録され、今後の性能傾向分析のためのベースライン指標が確立されます。少なくとも48~72時間にわたる設計最大能力での長期安定性試験により、MVR蒸発装置が性能の劣化や予期せぬ停止を伴わず、持続的な運転を維持できることを確認します。
MVR蒸発装置の制御系試験では、すべての自動化ロジック、センサー入力、および安全インタロックが設計通りに機能することを確認します。圧力トランスミッタ、温度プローブ、液面計、流量計など、各センサーは単体および制御ロジックとの連携においてそれぞれ検証されます。プログラマブル・ロジック・コントローラ(PLC)には模擬センサー信号を入力して試験を行い、通常運転時およびアラーム発生時のシステム応答が適切であることを確認します。また、必要に応じてオペレーターが安全に手動介入できるよう、手動オーバーライド機能も試験します。制御系とリモート監視プラットフォーム間の通信は、リアルタイムのデータ記録およびアラート通知が確実に機能することを確認するため、検証されます。さらに、冗長センサーおよび投票ロジックについても試験を行い、センサー間で値に不一致が生じた場合に、システムが正しい入力を選択できることを確認します。バックアップ電源系については、商用電源の停電時に重要制御機能が継続して動作すること、およびグレースフルシャットダウン手順が正しく実行されることを検証します。
MVR蒸発装置の安全連動装置は、不安全な運転状態を確実に防止できるよう、十分に試験する必要があります。高圧アラームおよび安全弁の設定圧は、システム内の圧力が安全限界を超えないことを確認するために検証されます。低液位連動装置は、真空ポンプの空蝕(キャビテーション)が発生する前にシステムが停止することを確認するために試験されます。温度制限値は、過剰な熱入力によって製品の品質劣化、安全上の危険、または機器の損傷が生じないよう、検証されます。コンプレッサー吐出圧の制限値は、異常時においてモーターの過負荷保護機能が正しく作動することを確認するために試験されます。非常停止ボタンは、他のシステム状態に関係なく即時に安全な停止を開始することを確認するために試験されます。密閉空間への立ち入り手順およびロックアウト・タグアウト(LOTO)手順は、装置が停止中の際、保守担当者が安全に作業できるよう、確立され、文書化されています。また、すべての制御関連文書は、施設のオペレーターおよび保守技術者にとって最新かつ正確であり、容易に参照可能であることが確認されています。
据付・試運転の期間は、システムの複雑さや現場の準備状況によって異なりますが、通常は2~4週間です。工場受入試験(FAT)は、機器の規模や試験範囲に応じて通常3~7日間を要します。現場受入試験(SAT)には、設置確認、ベースライン試験、プロセス性能試験、制御系の検証が含まれ、通常2~3週間かかります。また、ドキュメンテーション、オペレーター向けトレーニング、最終承認などの作業により、さらに1~2週間が必要となる場合があります。実際のスケジュールは、現場における電源・空調・給排水などの公用設備の供給開始時期、設置作業の進行状況、および据付・試運転中に発生した不具合についてエンジニアリングレビューまたは是正措置が必要かどうかによって左右されます。
工場受入試験(FAT)は、メーカーのエンジニア、第三者検査機関、および顧客の技術担当者による共同実施により行われます。メーカーの品質保証チームがFATの実施を主導し、すべての試験結果を文書化します。重要機器については、認定された第三者検査員がASME規格やPED指令などの適用される規格に従い、圧力容器の適合性、材質証明書、溶接部の健全性を確認します。顧客のエンジニアリングチーム、または指定された技術責任者がFATの実施状況を立会い、関連文書を審査して、契約上の全要件が満たされていることを確認します。こうした多者による関与により、客観性が確保され、出荷時点における機器の状態を正確に反映したFAT結果が得られることを保証します。
現地立ち上げ作業中に、実測性能と設計仕様との間に相違が確認された場合、その問題は記録され、解決に向けた対応手順が定められます。計器類のキャリブレーションずれや配管接続部の微小な漏れなど、軽微な問題は、通常、同一回の現地立ち上げ作業中に即座に修正されます。一方、蒸発能力の低下、エネルギー消費量の過剰増加、制御系の不具合など、重大な問題については、原因の根本的な要因を特定するための調査が行われます。その要因が設計上の問題である場合、メーカーの関与および正式な変更管理手続を伴う設計変更が必要となることがあります。また、冷却水供給不足や周囲温度の過度な上昇など、現場の条件に起因する問題の場合は、施設側で対応する改修工事が実施されます。MVR蒸発装置システムは、すべての相違事項が解消され、メーカーおよび施設運営者双方による正式な承認(サインオフ)が得られるまで、現地立ち上げ状態が継続します。

2026/10/16
広東百会浦環境保護・省エネルギー開発有限公司は、本会議のスポンサーおよび特別招待企業です。当社は一連の設備および先進的なプロセス技術を紹介し、皆様のご来場を心よりお待ちしております…

2026/09/01
需要の変動、規制の強化、敷地の制約——この3つの状況において、モジュール式下水処理施設が投資対効果(ROI)、規制対応の柔軟性、およびスケーラビリティを実現する理由をご紹介します。

2026/09/07
高額な工期遅延やコンプライアンスリスクを回避するために——引渡し前に、処理性能、水理特性、機器、制御システム、およびスタッフの訓練状況を必ず確認してください。



