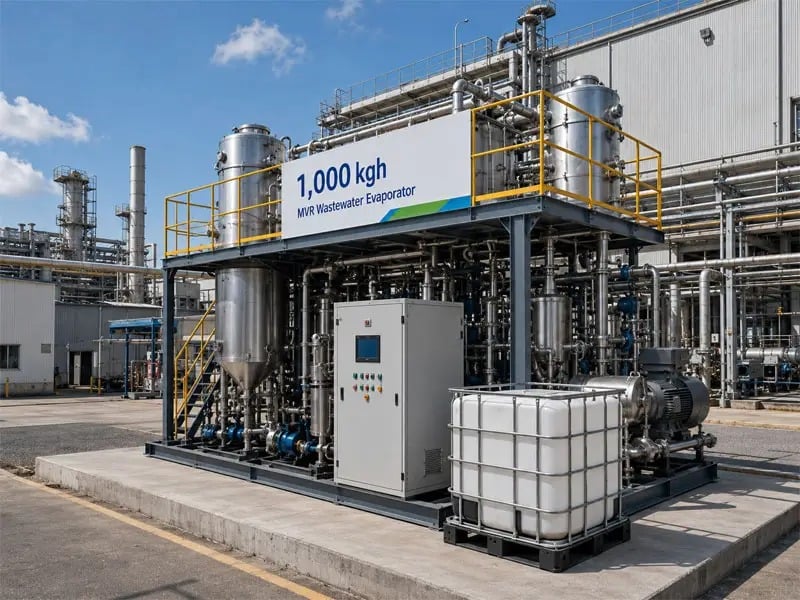
Antes de desplegar un sistema evaporador MVR para pasar a producción total, deben ejecutarse protocolos exhaustivos de pruebas que validen las especificaciones de diseño, la seguridad operacional y la fiabilidad del proceso. La puesta en marcha de un sistema evaporador MVR representa una fase crítica en el ciclo de vida del proyecto, donde la ingeniería teórica se encuentra con el rendimiento en condiciones reales. Sin pruebas rigurosas previas a la puesta en marcha, los operadores enfrentan riesgos significativos, como fallos de equipo, funcionamiento ineficiente, incidentes de seguridad y paradas costosas.
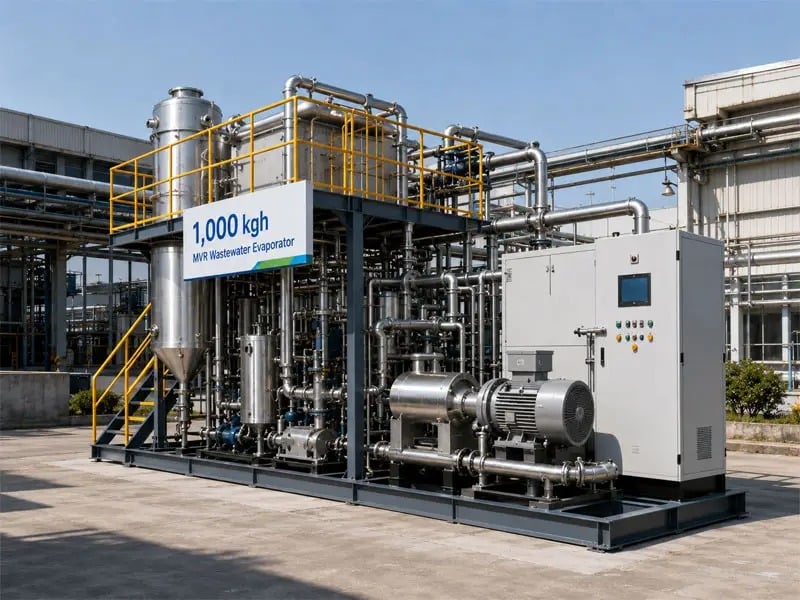
El proceso de puesta en marcha de un sistema evaporador MVR sigue un enfoque estructurado que comienza mucho antes del arranque operativo. Las pruebas de aceptación en fábrica (FAT), las pruebas de aceptación en sitio (SAT) y la validación de los sistemas de control constituyen la base de este marco de verificación. Cada fase de prueba cumple un propósito específico: la FAT confirma que el equipo cumple con la intención de diseño en un entorno controlado, la SAT valida su desempeño en el entorno operativo real y las pruebas de control garantizan que todos los sistemas de automatización funcionen de forma segura y fiable. Comprender estos requisitos de prueba permite a los gestores de instalaciones realizar una transición fluida desde la instalación hasta una operación productiva fiable.
Pruebas de aceptación en fábrica (FAT) para equipos evaporadores MVR
Alcance y objetivos de la FAT
Las pruebas de aceptación en fábrica representan el primer paso formal de validación para un sistema evaporador MVR y se llevan a cabo en las instalaciones del fabricante o en el taller de fabricación. Durante las pruebas de aceptación en fábrica, los ingenieros verifican que el equipo se haya construido conforme a las especificaciones de diseño, los planos técnicos y los requisitos contractuales. Esta fase incluye comprobaciones de integridad mecánica, ensayos de presión, ensayos hidrostáticos de los recipientes y la inspección de todas las soldaduras y conexiones críticas. Asimismo, las pruebas de aceptación en fábrica validan que los instrumentos se hayan calibrado correctamente, que todos los dispositivos de seguridad respondan según lo diseñado y que los sistemas de respaldo funcionen adecuadamente. El objetivo es identificar y resolver defectos de fabricación o problemas de diseño antes de que el equipo sea enviado al sitio.
Elementos clave de las pruebas durante las pruebas de aceptación en fábrica
Los formularios de certificación de recipientes a presión constituyen un elemento fundamental de la prueba de aceptación en fábrica (FAT) para cualquier sistema evaporador MVR. Todos los recipientes de evaporación, intercambiadores de calor y condensadores deben someterse a pruebas hidrostáticas de presión para verificar la integridad estructural y la calidad de las soldaduras. Inspecciones visuales realizadas por personal certificado examinan las condiciones superficiales, la resistencia a la corrosión y la homogeneidad del material. Las pruebas de los instrumentos confirman que los sensores de temperatura, manómetros, medidores de caudal e interruptores de nivel operan dentro de los márgenes de precisión aceptables. Los sistemas mecánicos, incluidas las bombas, los ventiladores y los compresores, se ensayan individualmente en condiciones controladas. El análisis de vibraciones, las pruebas acústicas y la termografía pueden realizarse para detectar anomalías. La verificación de los controles garantiza que el autómata programable (PLC), la interfaz táctil y los sistemas de alarma respondan correctamente ante condiciones de proceso simuladas. La documentación de todos los resultados de la FAT proporciona evidencia objetiva de que el sistema evaporador MVR cumple con los requisitos básicos antes del embarque.
Pruebas de aceptación en el sitio y verificación operacional
Verificación de instalación y pruebas de referencia
Las pruebas de aceptación en el sitio (SAT, por sus siglas en inglés) validan que el sistema evaporador MVR funcione correctamente dentro del entorno real de la instalación tras su instalación y conexión. La SAT comienza con una verificación mecánica para confirmar que todos los equipos están debidamente anclados, conectados mediante tuberías y conectados eléctricamente según los documentos de diseño. Las pruebas iniciales de referencia incluyen comprobaciones funcionales de todas las bombas, motores y sistemas automatizados en condiciones sin carga. Se confirma que los sistemas auxiliares —como el suministro de agua de refrigeración, la energía eléctrica, el aire comprimido y las fuentes de energía térmica— cumplen con los requisitos especificados. Se realizan ensayos de caída de presión en los intercambiadores de calor y en los sistemas de tuberías para verificar que las trayectorias de flujo coincidan con las suposiciones de diseño. Se evalúa la estratificación térmica en los tanques de almacenamiento para garantizar una recuperación adecuada de calor. Se registran las firmas de vibración como referencia inicial para el monitoreo futuro del estado del equipo. Esta fase suele llevarse a cabo con una cantidad mínima de materia prima o bajo condiciones simuladas, con el fin de aislar el desempeño del equipo de las variables del proceso.
Pruebas de rendimiento del proceso bajo carga
Una vez completada la verificación de la línea base, el sistema evaporador MVR pasa a una puesta en marcha gradual con material de alimentación real o simulado. El caudal inicial se mantiene bajo para permitir que los operadores observen el comportamiento del equipo y confirmen que las mediciones del proceso coinciden con las expectativas de diseño. Se verifica la tasa de evaporación comparándola con las curvas de capacidad de diseño en un rango de condiciones operativas. Se mide el consumo de carga térmica para confirmar que el ciclo de recompresión mecánica de vapor alcanza la eficiencia esperada. Se supervisan las tasas de descarga del concentrado y sus parámetros de calidad para verificar que el rendimiento de separación cumple con los requisitos del proceso. Se prueban los sistemas de extracción de fondos para asegurar que retiran el material concentrado a la velocidad especificada, sin obstrucciones ni ensuciamiento. Se registran los datos de consumo energético en múltiples condiciones de estado estacionario para establecer métricas de referencia destinadas al seguimiento futuro del rendimiento. Las pruebas de estabilidad a largo plazo a capacidad de diseño completa durante al menos 48 a 72 horas confirman que el sistema evaporador MVR puede mantener su operación sin degradación del rendimiento ni paradas no planificadas.
Pruebas del sistema de controles y validación de seguridad
Sistemas automatizados y verificación de interbloqueos
Las pruebas de control para un sistema evaporador MVR se centran en verificar que toda la lógica de automatización, las entradas de los sensores y los bloqueos de seguridad funcionen según lo diseñado. Cada sensor —incluidos los transmisores de presión, las sondas de temperatura, los instrumentos de nivel y los medidores de caudal— se verifica de forma aislada y en combinación con la lógica de control. El controlador lógico programable se prueba con entradas de sensores simuladas para confirmar que el sistema responde correctamente tanto en condiciones normales de operación como en condiciones de alarma. Se prueban las capacidades de sobrepaso manual para garantizar que los operadores puedan intervenir de forma segura cuando sea necesario. Se valida la comunicación entre el sistema de control y las plataformas remotas de supervisión para confirmar que el registro de datos en tiempo real y las notificaciones de alerta funcionen de forma fiable. Se prueban los sensores redundantes y la lógica de votación para confirmar que el sistema seleccione las entradas correctas cuando ocurra un desacuerdo entre sensores. Se prueban los sistemas de alimentación de respaldo para verificar que los controles críticos sigan recibiendo energía durante interrupciones del suministro eléctrico y que las secuencias de apagado ordenado se ejecuten correctamente.
Sistemas de seguridad y respuesta ante emergencias
Los dispositivos de seguridad interbloqueados del sistema evaporador MVR deben someterse a pruebas exhaustivas para garantizar que eviten condiciones operativas peligrosas. Se validan las alarmas de alta presión y los puntos de ajuste de las válvulas de alivio para confirmar que la presión del sistema nunca exceda los límites seguros. Se prueban los interbloqueos de bajo nivel para confirmar que el sistema se apaga antes de que ocurra la cavitación de la bomba de vacío. Se verifican los límites de temperatura para asegurar que no se produzca degradación del producto, riesgos para la seguridad ni daños en el equipo debido a una entrada térmica excesiva. Se prueban los límites de presión de descarga del compresor para confirmar que la protección contra sobrecarga del motor funcione correctamente en condiciones de fallo. Se prueban los botones de parada de emergencia para verificar que inicien una parada segura inmediata, independientemente del estado de los demás componentes del sistema. Se establecen y documentan los procedimientos de entrada en espacios confinados y los protocolos de bloqueo y etiquetado (lockout), de modo que el personal de mantenimiento pueda trabajar con seguridad cuando el sistema esté fuera de servicio. Se verifica que toda la documentación relacionada con los controles esté actualizada, sea precisa y esté accesible para los operadores de la instalación y los técnicos de mantenimiento.
Preguntas frecuentes
¿Cuál es la duración típica de la puesta en marcha de un sistema evaporador MVR?
La duración de la puesta en marcha varía según la complejidad del sistema y la preparación de las instalaciones, pero normalmente abarca de 2 a 4 semanas. Las pruebas de aceptación en fábrica suelen requerir de 3 a 7 días, dependiendo del tamaño del equipo y del alcance de las pruebas. Las pruebas de aceptación en sitio —incluidas la verificación de la instalación, las pruebas de referencia, las pruebas de rendimiento del proceso y la validación de los controles— suelen requerir de 2 a 3 semanas. La documentación, la capacitación y la firma final pueden agregar 1 a 2 semanas adicionales. El cronograma exacto depende de la rapidez con que estén disponibles los servicios del sitio, de la fluidez con que avance la instalación y de si surgen discrepancias que requieran revisión técnica o acciones correctivas durante la puesta en marcha.
¿Quién realiza las pruebas de aceptación en fábrica para un sistema evaporador MVR?
Las pruebas de aceptación en fábrica (FAT, por sus siglas en inglés) las realizan conjuntamente ingenieros del fabricante, agencias externas de inspección y representantes técnicos del cliente. El equipo de aseguramiento de la calidad del fabricante lidera la ejecución de las FAT y documenta todos los resultados de las pruebas. Para equipos críticos, inspectores externos certificados verifican el cumplimiento de los recipientes a presión, las certificaciones de materiales y la integridad de las soldaduras conforme a los códigos aplicables, como ASME o PED. El equipo de ingeniería del cliente o una autoridad técnica designada presencia las actividades de FAT y revisa la documentación para confirmar que se han satisfecho todos los requisitos contractuales. Esta participación múltiple garantiza la objetividad y brinda confianza en que los resultados de las FAT reflejan con precisión el estado del equipo al momento del embarque.
¿Qué ocurre si se detectan discrepancias durante las pruebas de puesta en servicio?
Cuando la puesta en servicio identifica discrepancias entre el rendimiento observado y las especificaciones de diseño, se documenta el problema y se establece una vía de resolución. Los problemas menores, como desviaciones en la calibración de los instrumentos o fugas pequeñas en las conexiones de las tuberías, suelen corregirse inmediatamente durante la misma visita de puesta en servicio. Los problemas importantes, como una capacidad de evaporación reducida, un consumo excesivo de energía o fallos en los controles, se investigan para determinar su causa raíz. Si la causa raíz es un problema de diseño, pueden requerirse cambios de ingeniería que impliquen la participación del fabricante y procedimientos formales de control de cambios. Si el problema se debe a una condición del sitio, como un suministro insuficiente de agua de refrigeración o una temperatura ambiente excesiva, se implementan modificaciones en las instalaciones. El sistema evaporador MVR permanece en estado de puesta en servicio hasta que se resuelvan todas las discrepancias y se obtenga la aprobación formal tanto del fabricante como del operador de la instalación.

 EN