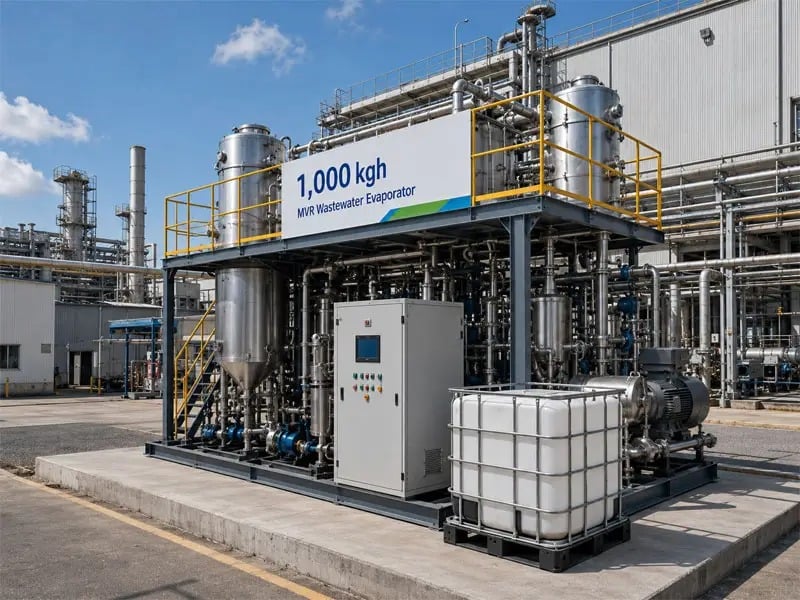
Перед развертыванием система испарителя MVR для перехода в полномасштабное производство необходимо выполнить комплексные протоколы проверки, чтобы подтвердить соответствие проектных характеристик, безопасность эксплуатации и надёжность технологического процесса. Ввод в эксплуатацию системы испарителя МВР представляет собой критический этап жизненного цикла проекта, на котором теоретические инженерные решения сопоставляются с реальными показателями работы. При отсутствии тщательных проверок до ввода в эксплуатацию операторы сталкиваются с серьёзными рисками: выход оборудования из строя, неэффективная работа, аварийные ситуации и дорогостоящие простои.
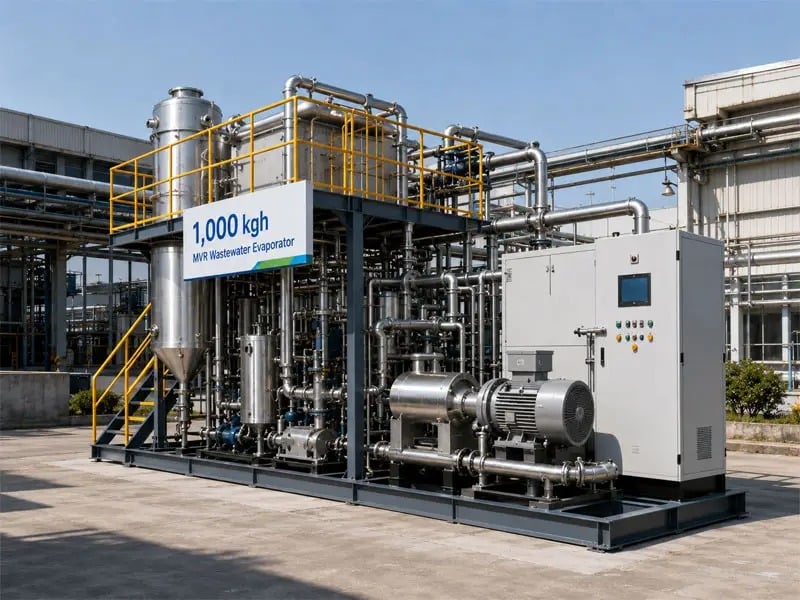
Процесс ввода в эксплуатацию системы испарителя с механическим термическим рекомпрессором (MVR) следует структурированному подходу, который начинается задолго до запуска в рабочем режиме. Заводские приемо-сдаточные испытания (FAT), монтажные приемо-сдаточные испытания (SAT) и проверка систем управления составляют основу данной системы верификации. Каждый этап испытаний преследует свою конкретную цель: FAT подтверждает соответствие оборудования проектным требованиям в контролируемой среде, SAT проверяет его работоспособность в реальных условиях эксплуатации, а испытания систем управления обеспечивают безопасную и надежную работу всех автоматизированных подсистем. Понимание требований к этим испытаниям позволяет руководителям объектов без проблем перейти от этапа монтажа к стабильной производственной эксплуатации.
Заводские приемо-сдаточные испытания (FAT) оборудования испарителей с механическим термическим рекомпрессором (MVR)
Область охвата и цели FAT
Приемочные испытания на заводе представляют собой первый официальный этап проверки системы выпарного аппарата MVR и проводятся на производственном предприятии или в цехе изготовления. Во время приемочных испытаний на заводе инженеры проверяют соответствие оборудования проектным спецификациям, техническим чертежам и контрактным требованиям. Этот этап включает проверку механической целостности, испытания на давление, гидростатические испытания сосудов, а также осмотр всех критически важных сварных швов и соединений. Приемочные испытания на заводе также подтверждают правильную калибровку приборов, корректную работу всех систем аварийной блокировки согласно проекту и надлежащее функционирование резервных систем. Целью является выявление и устранение дефектов производства или проектных недостатков до отправки оборудования на объект.
Ключевые элементы испытаний во время FAT
Сертификация сосудов, работающих под давлением, составляет ключевой элемент заводских испытаний (FAT) для любой системы выпаривания с механическим термическим рекомпрессионным паром (MVR). Все выпарные сосуды, теплообменники и конденсаторы подвергаются гидростатическому испытанию на давление для подтверждения их конструкционной целостности и качества сварных соединений. Визуальный осмотр, выполняемый аттестованным персоналом, оценивает состояние поверхности, стойкость к коррозии и однородность материала. Испытания измерительных приборов подтверждают, что датчики температуры, манометры, расходомеры и датчики уровня функционируют в пределах допустимых погрешностей. Механические системы — включая насосы, вентиляторы и компрессоры — тестируются по отдельности в контролируемых условиях. Для выявления отклонений могут применяться анализ вибрации, шумовые испытания и тепловизионный контроль. Проверка систем управления гарантирует, что программируемый логический контроллер (PLC), сенсорный интерфейс и аварийные сигнализации корректно реагируют на моделируемые технологические условия. Документирование всех результатов FAT предоставляет объективные доказательства соответствия системы выпаривания MVR базовым требованиям до её отгрузки.
Приемочные испытания на месте и проверка работоспособности
Проверка установки и базовые испытания
Приемо-сдаточные испытания на месте подтверждают корректную работу испарительной системы MVR в реальных условиях эксплуатации объекта после её монтажа и подключения. Испытания начинаются с механической проверки: все оборудование должно быть надёжно закреплено, правильно соединено трубопроводами и электрически подключено в соответствии с проектной документацией. На начальном этапе проводятся базовые функциональные испытания всех насосов, электродвигателей и автоматизированных систем в холостом режиме. Проверяется соответствие технических характеристик вспомогательных систем — подачи охлаждающей воды, электропитания, сжатого воздуха и источников тепловой энергии — требованиям спецификаций. Выполняются испытания на перепад давления в теплообменниках и трубопроводных системах для подтверждения соответствия фактических путей потока расчётным предположениям. Оценивается температурная стратификация в резервуарах хранения с целью обеспечения эффективного рекуперирования тепла. Регистрируются исходные вибрационные характеристики как эталонный показатель для последующего мониторинга технического состояния оборудования. Данный этап, как правило, проводится при минимальном количестве исходного сырья или в имитационных условиях, чтобы отделить производительность оборудования от влияния технологических параметров.
Тестирование производительности процесса под нагрузкой
После завершения базовой верификации система испарителя MVR постепенно вводится в эксплуатацию при реальном или имитированном исходном сырье. Первоначальная производительность поддерживается на низком уровне, чтобы операторы могли наблюдать за поведением оборудования и убедиться, что измеренные технологические параметры соответствуют проектным ожиданиям. Скорость испарения проверяется по кривым проектной производительности в диапазоне рабочих условий. Потребление тепловой мощности измеряется для подтверждения того, что цикл механической рекомпрессии пара достигает ожидаемой эффективности. Скорости отвода концентрата и его параметры качества контролируются для подтверждения того, что эффективность разделения соответствует технологическим требованиям. Системы отвода остатков тестируются, чтобы гарантировать удаление концентрированного материала с заданной скоростью без засорения или обрастания. Данные о потреблении энергии регистрируются при нескольких стационарных режимах для установления базовых показателей, используемых в дальнейшем для анализа динамики производительности. Испытания долгосрочной стабильности при полной проектной производительности в течение как минимум 48–72 часов подтверждают, что система испарителя MVR способна поддерживать непрерывную работу без снижения производительности или аварийных остановок.
Тестирование системы управления и проверка безопасности
Автоматизированные системы и проверка блокировок
Тестирование систем управления для испарительной системы MVR направлено на проверку корректной работы всей автоматизированной логики, входных сигналов датчиков и систем аварийной блокировки. Каждый датчик — включая преобразователи давления, температурные зонды, уровнемеры и расходомеры — проверяется как по отдельности, так и в совокупности с управляющей логикой. Программируемый логический контроллер (PLC) тестируется с использованием имитированных входных сигналов датчиков, чтобы подтвердить корректную реакцию системы как на нормальные рабочие условия, так и на аварийные ситуации. Проверяются возможности ручного управления для обеспечения возможности безопасного вмешательства операторов при необходимости. Проверяется связь между системой управления и удалёнными платформами мониторинга, чтобы подтвердить надёжную работу функций регистрации данных в реальном времени и отправки оповещений. Тестируются резервные датчики и логика голосования, чтобы подтвердить, что система корректно выбирает входные данные при расхождении показаний датчиков. Проверяются резервные источники питания, чтобы убедиться, что критически важные элементы управления остаются работоспособными во время перебоев в электроснабжении и что последовательности аварийного останова выполняются корректно.
Системы безопасности и аварийного реагирования
Системы блокировок безопасности на установке испарителя MVR должны быть тщательно протестированы, чтобы гарантировать предотвращение небезопасных условий эксплуатации. Пороги срабатывания сигнализации высокого давления и предохранительных клапанов проверяются для подтверждения того, что давление в системе никогда не превышает безопасных пределов. Блокировки низкого уровня тестируются для подтверждения аварийной остановки системы до возникновения кавитации вакуумного насоса. Температурные пределы верифицируются, чтобы исключить деградацию продукта, угрозу безопасности или повреждение оборудования из-за чрезмерного теплового воздействия. Пределы давления на нагнетании компрессора проверяются для подтверждения корректной работы защиты двигателя от перегрузки при аварийных условиях. Кнопки аварийной остановки тестируются для подтверждения их способности инициировать немедленную безопасную остановку независимо от текущего состояния других систем. Процедуры входа в ограниченные пространства и протоколы блокировки/отключения разработаны и задокументированы, чтобы обслуживающий персонал мог безопасно работать с системой в выключенном состоянии. Вся документация по системам управления проверяется на актуальность, точность и доступность для операторов объекта и техников по обслуживанию.
ЧаВО
Какова типичная продолжительность ввода в эксплуатацию системы выпаривания с механическим термическим рекомпрессором (MVR)?
Продолжительность ввода в эксплуатацию зависит от сложности системы и готовности объекта, но обычно составляет от 2 до 4 недель. Заводские испытания при приёмке (FAT) обычно занимают от 3 до 7 дней — в зависимости от габаритов оборудования и объёма испытаний. Монтажные испытания на месте (SAT), включая проверку монтажа, базовые испытания, испытания технологической производительности и верификацию систем управления, обычно требуют от 2 до 3 недель. Документация, обучение персонала и окончательное согласование могут добавить ещё 1–2 недели. Точное расписание зависит от скорости предоставления энергоресурсов на площадке, плавности хода монтажных работ, а также от необходимости проведения инженерного анализа или корректирующих мероприятий в ходе ввода в эксплуатацию.
Кто проводит заводские испытания при приёмке (FAT) для системы выпаривания с механическим термическим рекомпрессором (MVR)?
Приемочные испытания на заводе проводятся совместно инженерами производителя, сторонними инспекционными агентствами и техническими представителями заказчика. Группа обеспечения качества производителя руководит проведением приемочных испытаний на заводе и документирует все результаты испытаний. Для критически важного оборудования сертифицированные сторонние инспекторы проверяют соответствие сосудов под давлением, сертификаты материалов и целостность сварных соединений в соответствии с применимыми нормативными документами, такими как ASME или PED. Инженерная команда заказчика или уполномоченный технический орган присутствуют при проведении приемочных испытаний на заводе и проверяют документацию для подтверждения выполнения всех контрактных требований. Участие нескольких сторон обеспечивает объективность и гарантирует, что результаты приемочных испытаний на заводе точно отражают состояние оборудования на момент отгрузки.
Что происходит, если в ходе пусконаладочных испытаний выявляются несоответствия?
При пусконаладочных работах, если выявлены расхождения между фактическими показателями работы и проектными спецификациями, проблема фиксируется в документации, и определяется путь её устранения. Незначительные проблемы — например, дрейф калибровки измерительных приборов или небольшие утечки в соединениях трубопроводов — обычно устраняются немедленно в ходе той же пусконаладочной поездки. Серьёзные проблемы — такие как снижение испарительной производительности, чрезмерное энергопотребление или сбои в работе систем управления — подвергаются детальному анализу для выявления корневой причины. Если корневая причина связана с проектным решением, могут потребоваться инженерные изменения, включая привлечение производителя и соблюдение официальных процедур контроля изменений. Если же проблема обусловлена условиями эксплуатации на месте — например, недостаточным расходом охлаждающей воды или чрезмерно высокой температурой окружающей среды — выполняются соответствующие модификации объекта. Система выпарителя MVR остаётся в статусе «пусконаладочные работы», пока не будут устранены все выявленные расхождения и не будет получено официальное согласование от производителя и оператора объекта.

 EN