2000-kg/h-mvr-wastewater-evaporator, 2000-kg/h-mvr-wastewater-evaporator, /mvr-evaporator
EN
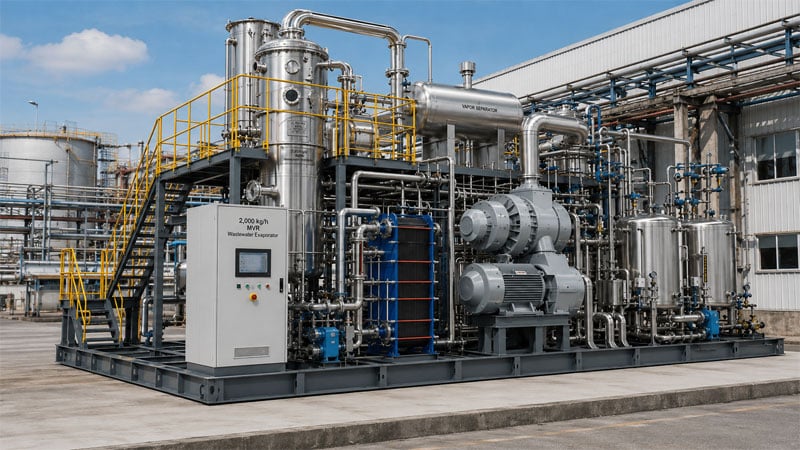
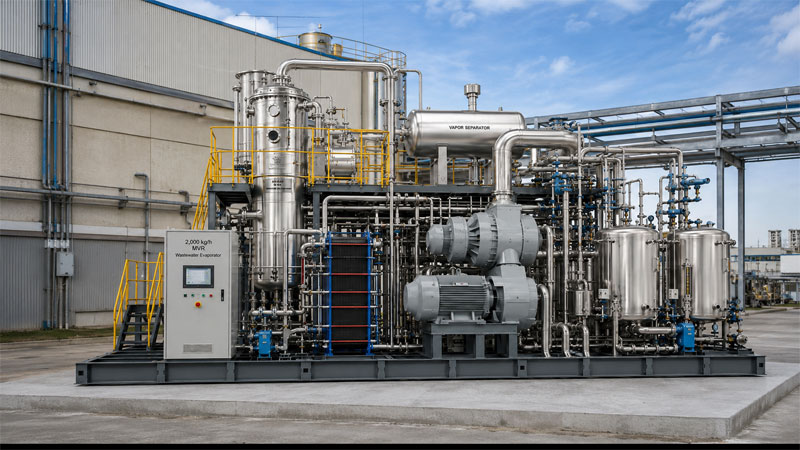
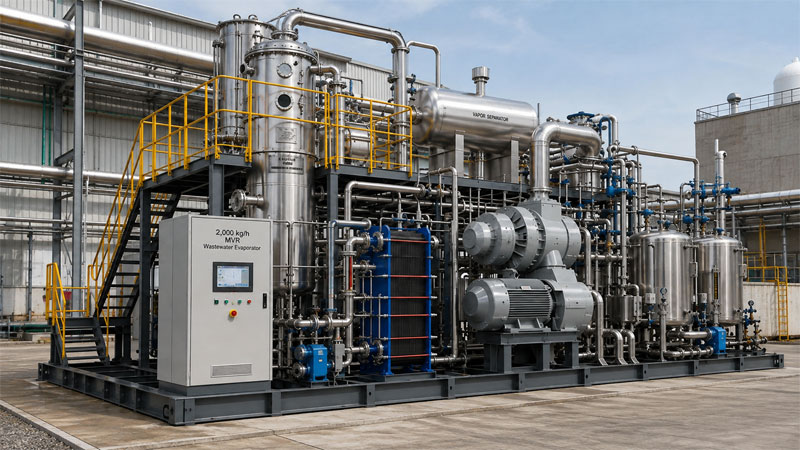
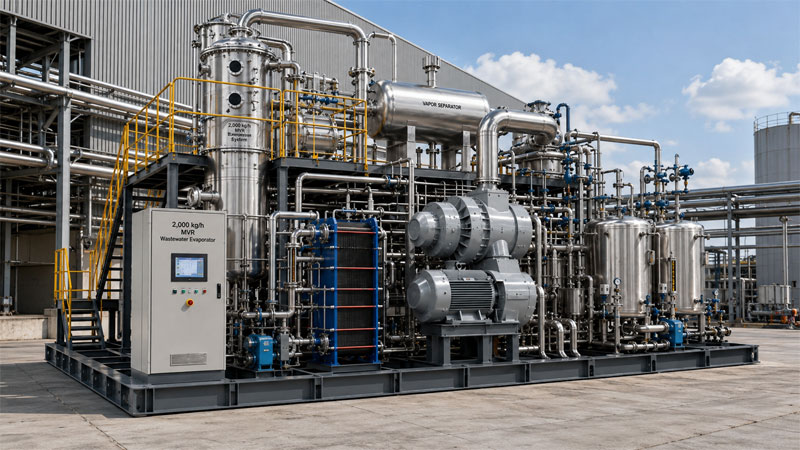
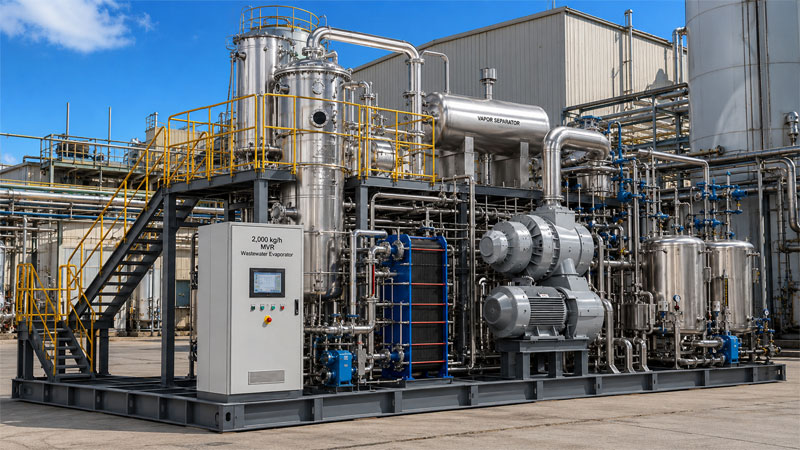
evaporatore MVR da 2000 kg/h, a film forzato/verticale, con materiali resistenti alla corrosione, per concentrazione di acque reflue ZLD e ad alta salinità.
| Parametro | Specifiche di riferimento |
|---|---|
| Capacità di evaporazione | 2.000 kg/h |
| Tecnologia | MVR |
| Modalità operativa | Continuo |
| Alimentazione delle acque reflue | Specifico per progetto |
| TDS dell’alimentazione | Specifico per progetto |
| Concentrazione finale | Specifico per progetto |
| Compressore MVR | Progettato su misura per il progetto |
| Tipo a evaporazione | Circolazione forzata / film cadente / combinato |
| Pressione di funzionamento | Vuoto / specifico per il processo |
| Materiale principale | Acciaio inossidabile 316L / duplex / titanio / lega speciale |
| Recupero di calore | Integrato |
| Recupero del condensato | Disponibile |
| PLC/HMI | Standard |
| SCADA | Opzionale |
| CIP | Consigliato |
| Cristalizzatore | Opzionale |
| Monitoraggio Remoto | Opzionale |
L’evaporatore per acque reflue MVR da 2.000 kg/h è un’unità centrale ad alte prestazioni per grandi impianti industriali, in grado di garantire una concentrazione stabile e il recupero dell’acqua. Progettato per funzionare a portata elevata, con salinità variabile e per periodi prolungati, riduce gli scarichi, ricicla l’acqua e abbassa i costi. È ampiamente utilizzato nei settori delle batterie al litio, chimico, farmaceutico e della galvanica, e si integra con sistemi di concentrazione a membrana, cristallizzazione e recupero termico. Compatibile con trattamenti preliminari come la RO ad alta pressione, è adatto a rifiuti di RO, salamoia e flussi ad alta salinità, e rappresenta una fase chiave nei sistemi ZLD. I materiali disponibili includono acciaio inossidabile SS316L, acciaio duplex e titanio. Strategie antiformazione di incrostazioni, antischiuma e CIP ne garantiscono la durata. Il controllo PLC/HMI, con opzione SCADA, consente monitoraggio in tempo reale e automazione. Progettato su misura in base alla qualità specifica dell’acqua e agli obiettivi di riutilizzo, offre una soluzione scalabile ed economica per il trattamento delle acque reflue industriali.
Fase 1 — Concentrazione a monte
Dove tecnicamente ed economicamente opportuno, le membrane possono rimuovere l’acqua prima dell’evaporazione, riducendo il carico termico di evaporazione sull’evaporatore MVR.
Fase 2 — Evaporazione MVR
L’alimentazione concentrata entra nell’evaporatore MVR per acque reflue, dove l’acqua viene vaporizzata all’interno del sistema di evaporazione per acque reflue.
Fase 3 — Ricostruzione del vapore
Il vapore secondario viene compresso per aumentarne l’energia termica utilizzabile all’interno dell’evaporatore MVR.
Fase 4 — Recupero interno del calore
Il vapore compresso trasferisce calore nuovamente alla sezione di evaporazione, riducendo la necessità di vapore esterno continuo nel trattamento industriale delle acque reflue.
Passo 5 — Recupero del condensato
Il vapore condensato viene raccolto e può essere ulteriormente purificato per il riutilizzo come parte del sistema di evaporazione per acque reflue.
Fase 6 — Concentrazione del salamoia
Le acque reflue residue raggiungono una concentrazione più elevata di sali e contaminanti all’interno dell’evaporatore a MVR per acque reflue.
Fase 7 — Cristallizzazione opzionale
Per le applicazioni ZLD, la salamoia concentrata può entrare in un cristallizzatore per separare i solidi dall’acqua residua dopo l’evaporatore a MVR.
Una soluzione completa per il raggiungimento del Zero Liquid Discharge può comprendere tre fasi principali. Nella Fase 1, il pretrattamento rimuove solidi sospesi, durezza, silice, oli, metalli pesanti, contaminanti organici e precursori di incrostazioni, in modo che il sistema di evaporazione delle acque reflue possa funzionare in modo più stabile. Nella Fase 2, l’osmosi inversa (RO), l’osmosi inversa ad alta pressione (high-pressure RO) o altre tecnologie a membrana recuperano acqua prima del trattamento termico, qualora fattibile. Nella Fase 3, l’evaporatore MVR per acque reflue rimuove ulteriore acqua dal concentrato di membrana e un cristallizzatore può quindi produrre sali solidi o solidi altamente concentrati da gestire successivamente. Questo approccio articolato in fasi è comune nel trattamento industriale delle acque reflue poiché migliora l’efficienza energetica e semplifica la gestione del concentrato.
Scaling
Calcio, magnesio, silice, solfato e altri sali possono generare depositi sulle superfici di scambio termico di un evaporatore MVR.
Corrosione
Cloruri, pH basso o elevato e componenti chimici specifici potrebbero richiedere una costruzione in acciaio duplex, titanio o leghe speciali nel sistema di evaporazione delle acque reflue.
Innalzamento del punto di ebollizione
Le salamoie concentrate possono bollire a temperature significativamente diverse da quelle dell’acqua pura alla stessa pressione, influenzando la progettazione del compressore MVR e degli scambiatori di calore.
Schiumogeno
La materia organica e i tensioattivi possono generare schiuma e trascinamento, rendendo necessari separatori e strategie antischiuma nel trattamento industriale delle acque reflue.
Composti organici volatili
Alcuni contaminanti organici potrebbero entrare nel vapore e nel condensato, pertanto potrebbe essere richiesto un pretrattamento o una lucidatura del condensato nel sistema di evaporazione delle acque reflue.
Con una capacità di evaporazione di 2.000 kg/h, i clienti non acquistano solitamente più soltanto un evaporatore: stanno valutando un intero progetto di riduzione delle acque reflue o un sistema ZLD (Zero Liquid Discharge), il che significa che l’evaporatore MVR per acque reflue deve essere valutato insieme al pretrattamento, alla concentrazione con membrane, alla gestione del concentrato e al convogliamento dell’acqua da riutilizzare. L’obiettivo ingegneristico principale consiste nel bilanciare costo iniziale, consumo energetico, recupero idrico, controllo dell’incrostante, selezione dei materiali, disponibilità del sistema, esigenze di manutenzione, smaltimento dei sali e costo operativo a lungo termine. Per tale motivo, nei progetti complessi di trattamento di acque reflue industriali si raccomanda spesso un test pilota o un’analisi dettagliata delle caratteristiche delle acque reflue prima della definizione finale del sistema di evaporazione.
È una capacità di 2.000 kg/h adatta a un progetto ZLD?
Sì. Questa portata può fungere da stadio di evaporazione all’interno di un sistema ZLD più ampio, purché sia correttamente integrata con pretrattamento, concentrazione con membrane e cristallizzazione nel sistema di evaporazione delle acque reflue.
La concentrazione con membrane deve essere installata prima dell’MVR?
Spesso sì, quando le caratteristiche delle acque reflue lo consentono. Le membrane rimuovono generalmente l’acqua impiegando meno energia rispetto all’evaporazione termica; pertanto, massimizzare il recupero mediante membrane prima dell’evaporatore MVR può migliorare la redditività complessiva.
Il sistema può produrre sale secco?
Un evaporatore da solo produce normalmente una salamoia concentrata. Per ottenere sale solido dopo il trattamento industriale delle acque reflue sono generalmente necessari un cristallizzatore e attrezzature per la separazione solido-liquido.
Il condensato recuperato può essere reimmesso nel processo produttivo?
Potenzialmente sì. Il condensato potrebbe richiedere un ulteriore trattamento (polishing), a seconda della conducibilità, del COD, dell’ammoniaca, degli organici volatili e delle specifiche dell’acqua di riutilizzo stabilite nello stabilimento per il sistema di evaporazione delle acque reflue.
Come viene scelto il materiale degli impianti?
La scelta del materiale dipende dalla concentrazione di cloruri, dalla temperatura, dal pH, dagli ossidanti, dai composti organici chimici e dalle condizioni di concentrazione previste nell’evaporatore MVR per acque reflue.
Quali sono le cause dell’incrostazione all’interno di un sistema MVR?
Le cause più comuni includono carbonato di calcio, solfato di calcio, silice e altri sali che diventano sovrasaturi durante l’evaporazione dell’acqua nel trattamento delle acque reflue industriali.
Come si controlla l’incrostazione?
I metodi possono includere il pretrattamento, l’addolcimento, l’aggiunta chimica, la regolazione del pH, la circolazione forzata, i limiti ottimizzati di concentrazione e la pulizia periodica CIP nel sistema di evaporazione delle acque reflue.
Un sistema MVR richiede operatori?
L’impianto può essere altamente automatizzato, ma ispezioni periodiche, monitoraggio della qualità dell’acqua, gestione dei prodotti chimici e manutenzione sono comunque necessari per un funzionamento affidabile dell’evaporatore MVR.
Quali dati sulle acque reflue sono necessari per la progettazione del sistema?
Si preferisce un’analisi completa delle acque reflue, compresi portata, TDS, COD, cloruri, solfati, calcio, magnesio, silice, ammoniaca, metalli pesanti, oli, solidi sospesi, pH e componenti organici.
Stai pianificando un progetto industriale ZLD o una grande concentrazione di acque reflue? Invia al nostro team l’analisi delle tue acque reflue, il volume giornaliero di acque reflue, il processo di trattamento attuale, il tasso obiettivo di recupero idrico e i requisiti per lo smaltimento del concentrato. Il nostro team di ingegneri può valutare l’intero processo: pretrattamento, concentrazione con membrane, MVR e cristallizzazione per il tuo sistema di evaporazione delle acque reflue.
Pulsante CTA: Richiedi la Valutazione del Sistema ZLD
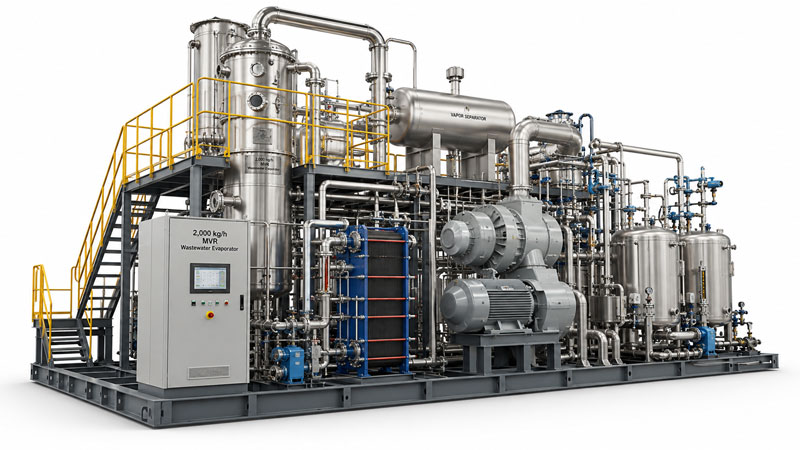
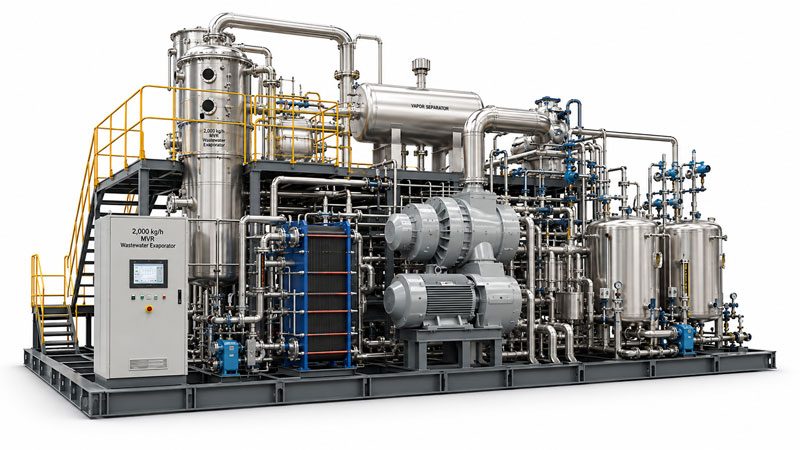
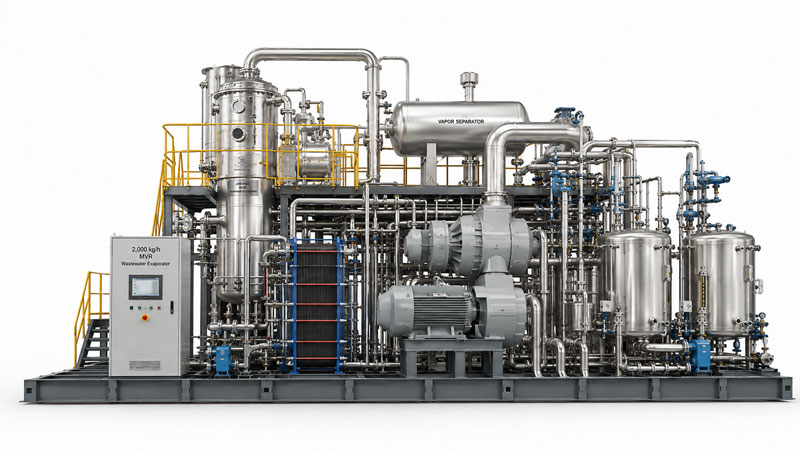
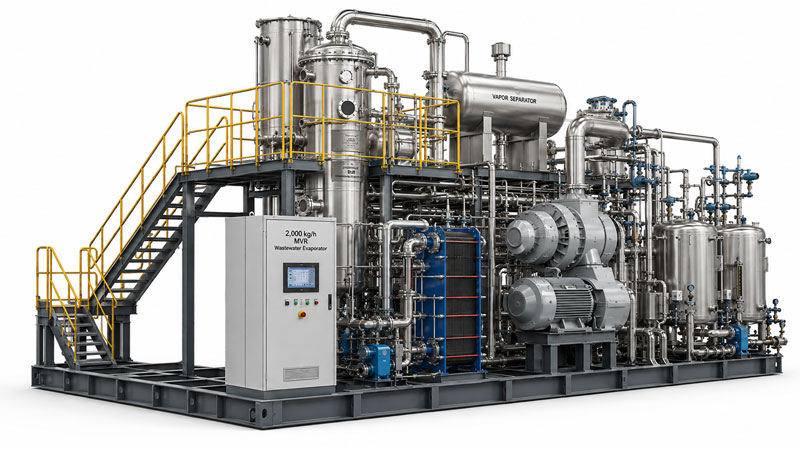
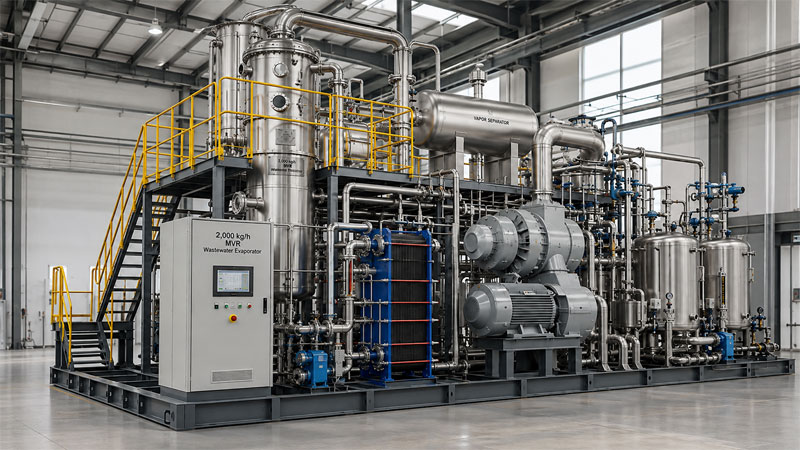
evaporatore MVR da 2000 kg/h, a film forzato/verticale, con materiali resistenti alla corrosione, per concentrazione di acque reflue ZLD e ad alta salinità.

 EN